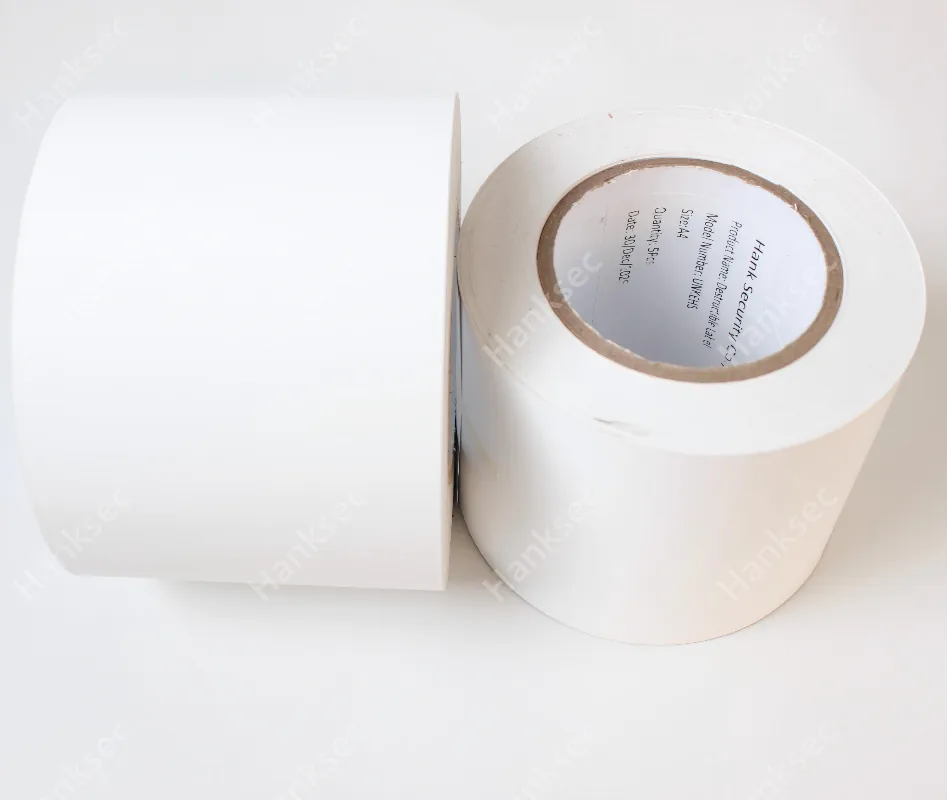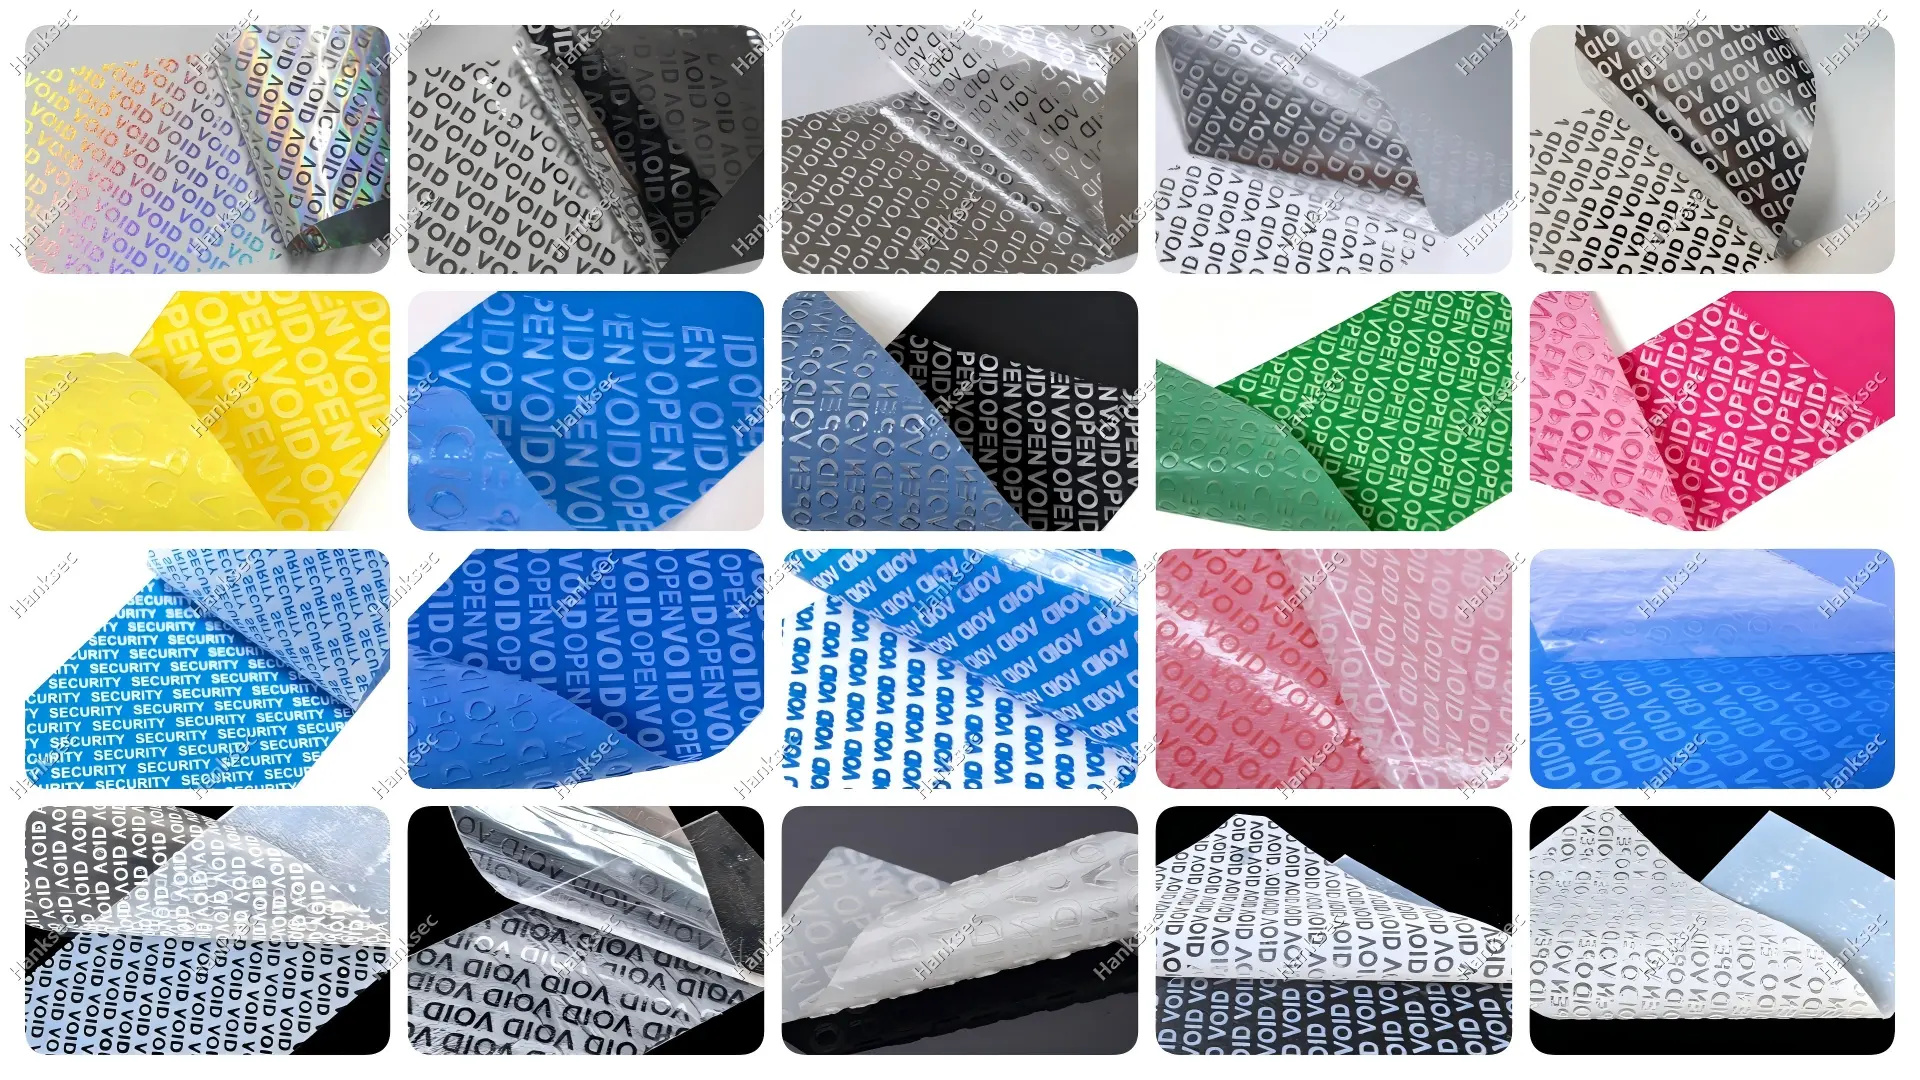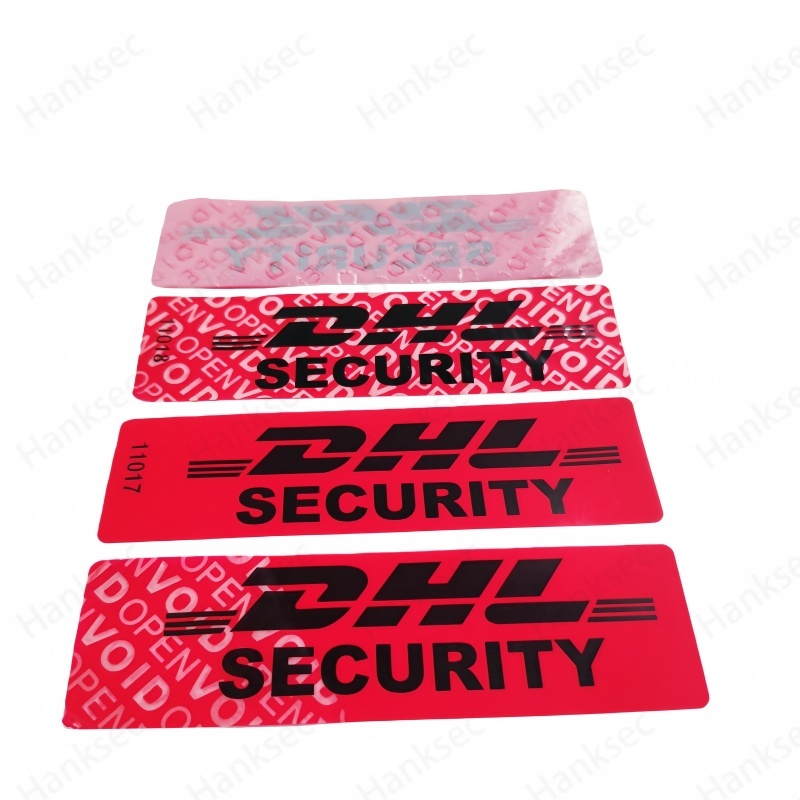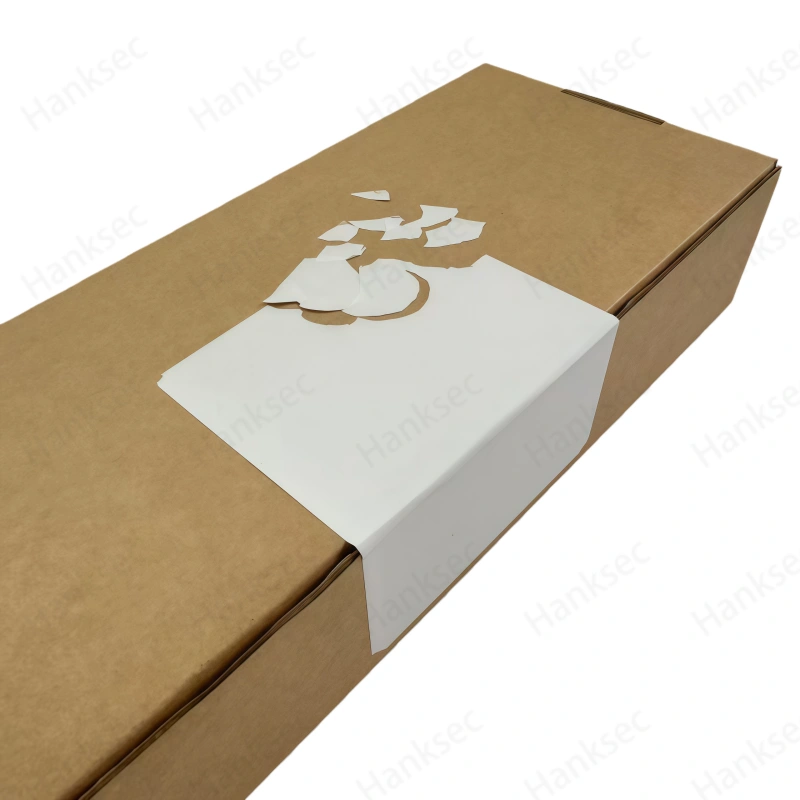
A etiket ayırma astarı Görünüşte basit bir destek malzemesi gibi dursa da, etiket dönüştürücüler için kalıp kesme, matris sıyırma, dağıtım, şerit stabilitesi ve üretim hızını doğrudan etkileyebilir.
Bu durum, özellikle kurcalamaya karşı korumalı malzemeler için önemlidir.
Boş veya tahrip edilebilir etiket yapısı, doğru yüzey malzemesine ve yapıştırıcıya sahip olsa bile, ayırma astarı, silikon ayırma katmanı veya kalıp kesme düzeni üretim süreciyle uyuşmuyorsa dönüştürme sorunları yaratabilir.
Bu nedenle Hanksec tedavi uygulamaz. etiket yayın astarı Tek başına bir destek malzemesi olarak.
Bu, komple yapının bir parçasıdır:
Yüzey Malzemesi + Güvenlik Katmanı + Yapıştırıcı + Ayırma Astarı + Dönüştürme İşlemi
Yüzey malzemesi, yapıştırıcı, güvenlik katmanları ve astarın birlikte nasıl çalıştığına dair daha kapsamlı bir açıklama için Hanksec'in kılavuzuna bakın. Güvenlik Etiketi Malzeme Sistemi Kılavuzu.
Dolayısıyla pratik soru şu değil:
Glassine mi yoksa PET mi daha iyi?
Şöyledir:
Hangi ayırma astarı, etiket malzemesi, yapıştırıcı, kalıp kesme işlemi ve dağıtım yöntemiyle doğru şekilde çalışır?
Yazar
Hanksec Teknik Ekibi
Hanksec, kurcalamaya karşı koruyucu güvenlik etiket malzemeleri, VOID güvenlik malzemeleri ve dönüştürmeye hazır rulo stok çözümleri konusunda uzmanlaşmıştır. Teknik ekibimiz, küresel etiket dönüştürücüleri ve OEM müşterileri için malzeme kalifikasyonu, baskı denemeleri, dönüştürme değerlendirmesi ve uygulama testleri konusunda destek sağlamaktadır.
Uzmanlık Alanları:
Güvenlik Etiket Malzemeleri | Geçersiz Kılınabilir Malzemeler | Tahrip Edilebilir Malzemeler | Baskı ve Dönüştürme Değerlendirmesi
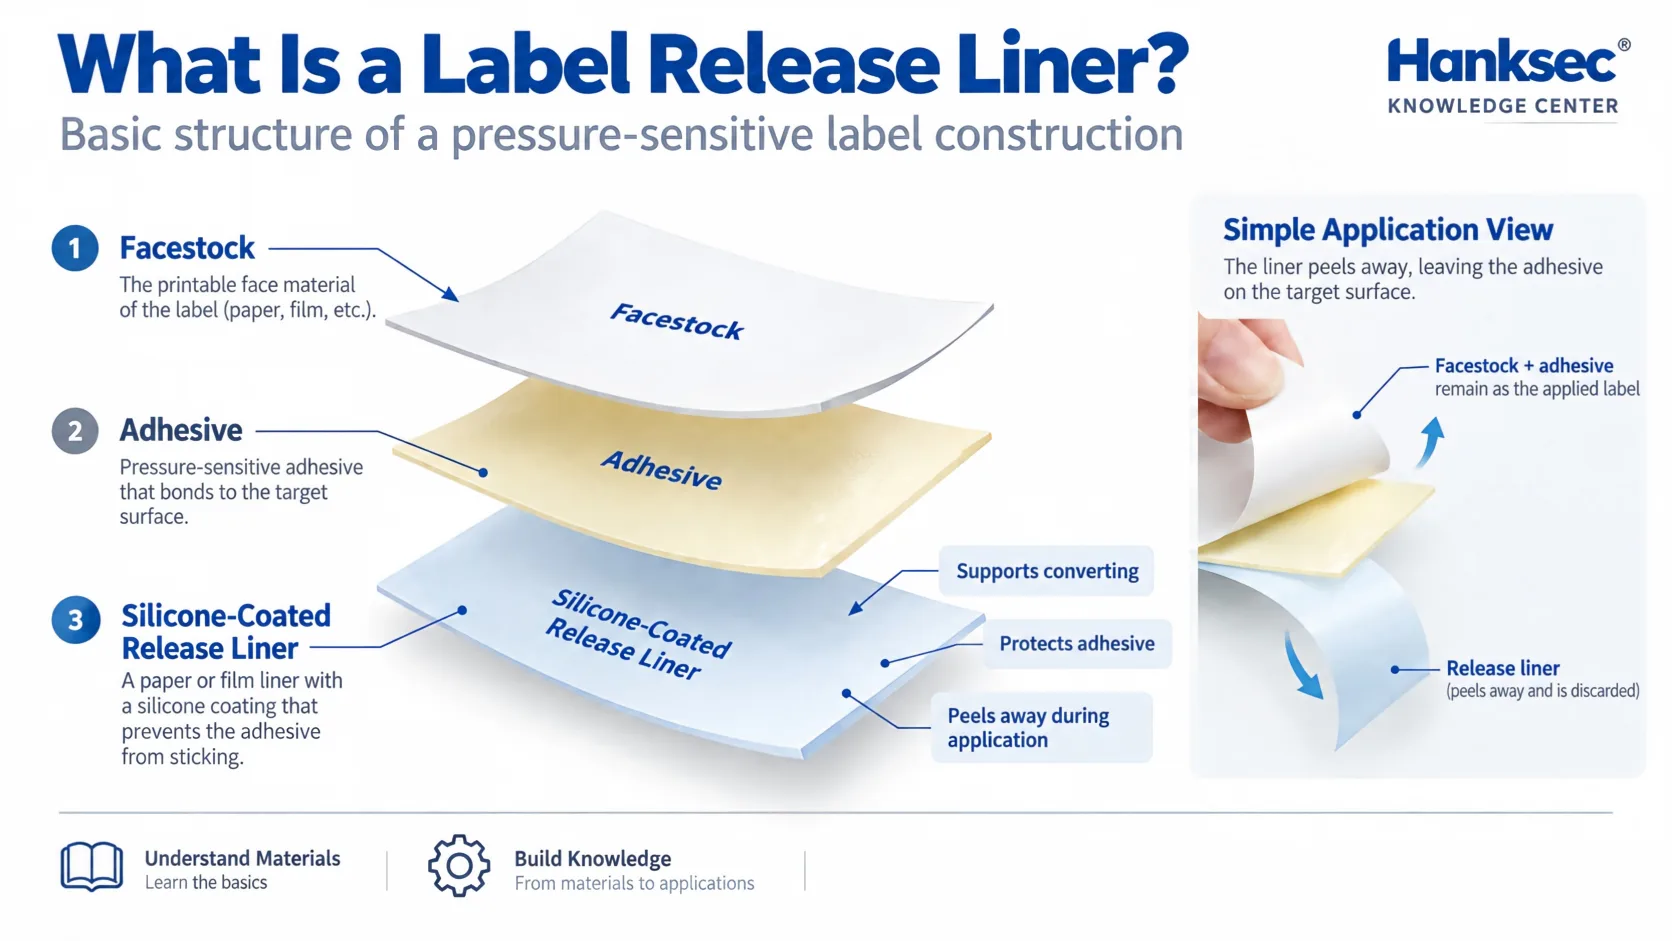
Kısa Cevap: Etiket Ayırma Astarı Nedir?
A etiket ayırma astarı Bu, etiketin yapıştırılmasından önce basınca duyarlı yapıştırıcıyı koruyan silikon kaplı destek tabakasıdır.
Dönüştürme işlemi sırasında, astar aynı zamanda etiketi aşağıdaki gibi süreçler boyunca destekleyen taşıyıcı görevi de görür:
- printing;
- kalıp kesme;
- matris soyma;
- geri sarma;
- dağıtım;
- otomatik etiketleme.
Bu yüzden etiket ayırma astarı seçimi Bu durum, bir etiketin arka yüzeyinden ne kadar kolay soyulabileceğini etkilemekten çok daha fazlasını etkiler.
Hanksec'in kendi güvenlik etiketi tasarımlarında genellikle cam elyaf astarlar kullanılırken, seçilmiş özel tasarımlar ve tahrip edilebilir malzemeler, uygulama ve dönüştürme gereksinimine bağlı olarak PET veya diğer astarları da kullanabilir.
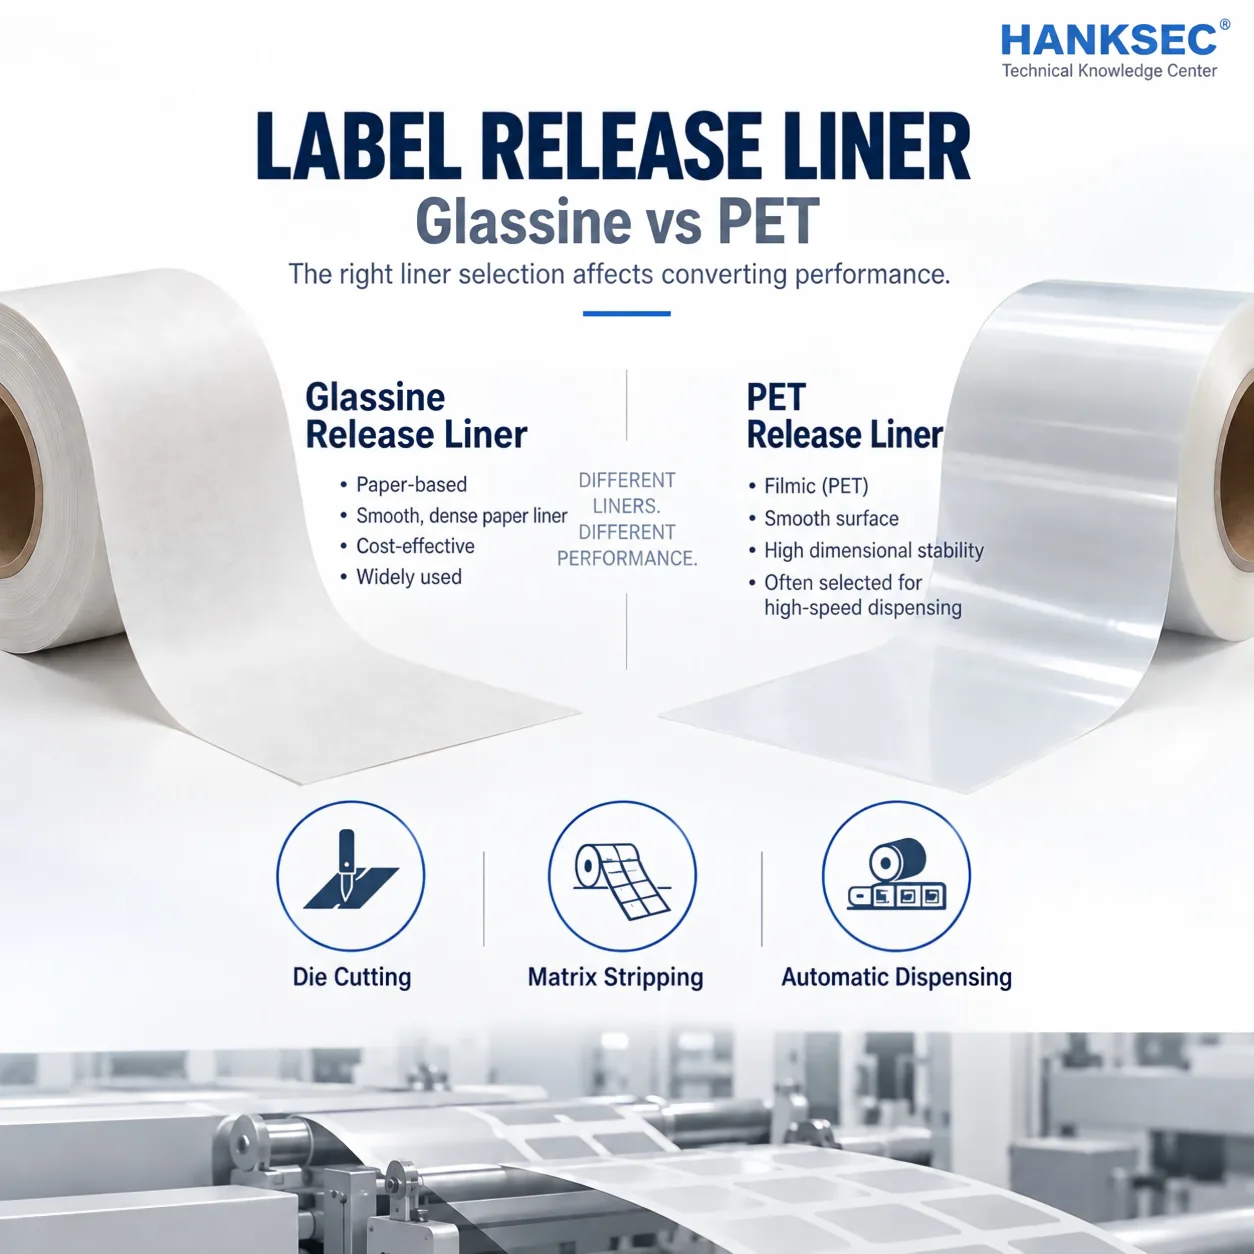
Glassine ve PET Ayırma Astarı: Başlıca Farklar
| Faktör | Şeffaf Kağıt Ayırma Astarı | PET Ayırma Astarı |
|---|---|---|
| Malzeme | Süper kalenderlenmiş kağıt | Polyester film |
| Tipik Karakter | Kağıt bazlı, pürüzsüz ve kompakt | İnce, güçlü ve boyutsal olarak kararlı |
| Kalıp Kesme | Döner ve düz yataklı dönüştürme | Doğru kalıp ayarı gerektirir. |
| Matris Sıyırma | Serbest bırakma kuvveti ve kalıp kesimi uyumlu olduğunda iyidir. | İstikrarlı web, zorlu dönüşümleri destekleyebilir. |
| Yüksek Hızlı Dağıtım | Birçok standart uygulama için uygundur. | Genellikle daha yüksek hızlı sistemler için tercih edilir. |
| Nem Stabilitesi | Nemden filmden daha fazla etkilenir. | Yüksek boyutsal kararlılık |
| Şeffaflık | Yarı saydam / yarı saydam | Şeffaf veya yarı saydam seçenekler mevcuttur. |
| Maliyet | Genellikle daha ekonomik | Genellikle daha yüksek malzeme maliyeti |
| Tipik Kullanım | Genel amaçlı rulo etiketler, GEÇERSİZ ve tahrip edilebilir malzemeler | Yüksek hızlı, ince hatlı veya özel dönüştürme projeleri |
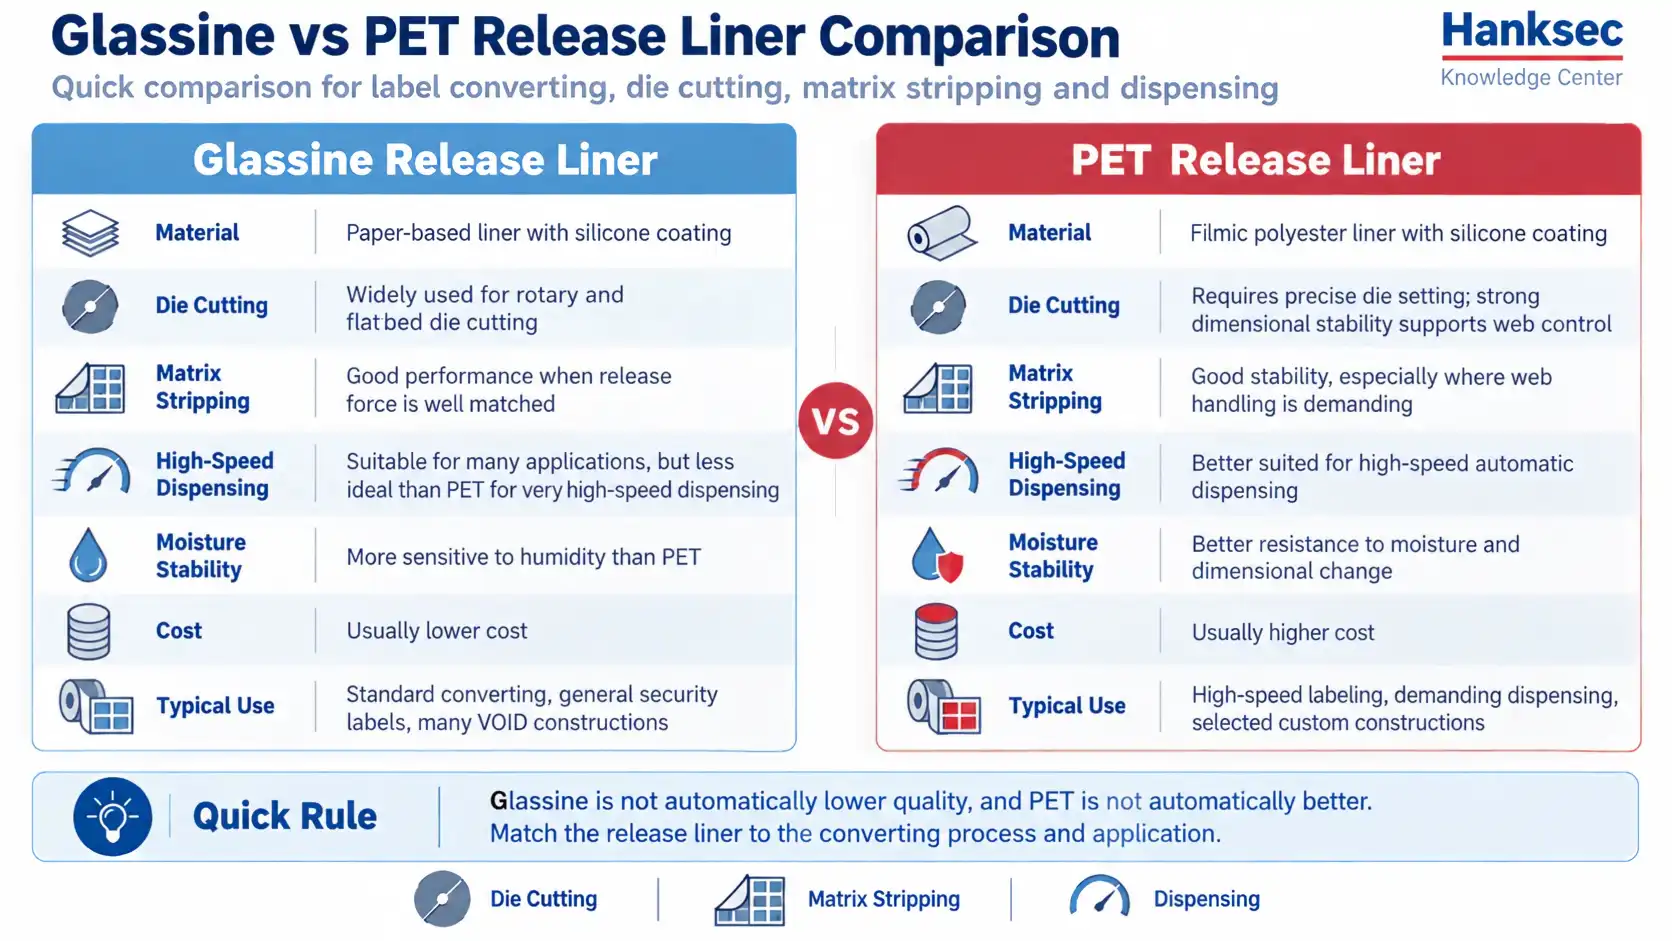
Evrensel bir kazanan yok.
Glassine otomatik olarak "daha düşük kaliteli" değildir ve PET otomatik olarak "daha iyi" değildir.
Avery Dennison Astar Seçim KılavuzuÖrneğin, cam kağıdı rulo-rulo döner ve düz yataklı kalıp kesimi için uygun olarak tanımlanırken, PET astarlar ise şerit gerilimi altındaki dayanıklılıkları nedeniyle yüksek hızlı etiketleme için öne çıkarılmaktadır.
Şeffaf ayırma astarını ne zaman seçmelisiniz?
Glassine, kendinden yapışkanlı etiketler için en yaygın kullanılan astar malzemelerinden biridir.
Hanksec'in standart VOID malzeme yapılarında, 60/80 gsm cam elyafı zaten yaygın bir astar seçeneğidir.
Dönüştürücünün aşağıdaki durumlara ihtiyacı olduğunda şeffaf kağıt (glassine) pratik bir seçenek olabilir:
- standart rulo-rulo dönüştürme;
- döner veya düz yataklı kalıp kesme;
- geleneksel etiket dağıtımı;
- Seri üretim için uygun maliyetli;
- Kağıt bazlı astar yapısı;
- Yaygın VOID veya tahrip edilebilir etiket üretimi.
Pürüzsüz ve yoğun yüzeyi, silikon bazlı ayırıcı kaplama için uygun bir zemin sağlar.
Birçok geleneksel güvenlik etiketi uygulamasında, film astarın daha gelişmiş görünmesi nedeniyle PET kullanımı otomatik olarak gerekli değildir.
PET ayırma astarını ne zaman seçmelisiniz?
Üretim sürecinde kağıt bazlı ayırıcıların tutarlı bir şekilde sağlayamayabileceği özellikler gerektiğinde PET ayırıcılar tercih edilebilir.
PET taramasının değerlendirilmesinin tipik nedenleri şunlardır:
- daha yüksek ağ gerilimi;
- yüksek hızlı dağıtım;
- ince astar gereksinimleri;
- daha iyi boyutsal kararlılık;
- Küçük ölçekli markaların dönüşümünü zorlu bir süreç haline getirmek;
- neme duyarlı üretim ortamları;
- Şeffaf veya sinematik yapılar.
PET, kalınlığına oranla yüksek çekme dayanımına sahiptir; bu da daha hızlı dağıtım sırasında şerit kopmalarını azaltmaya yardımcı olabilir.
Ancak PET astar, dönüştürme koşullarını da değiştirir.
Dönüştürücü, cam elyafı için kullanılan kalıp basıncının PET'e de aynı şekilde aktarılabileceğini varsaymamalıdır.
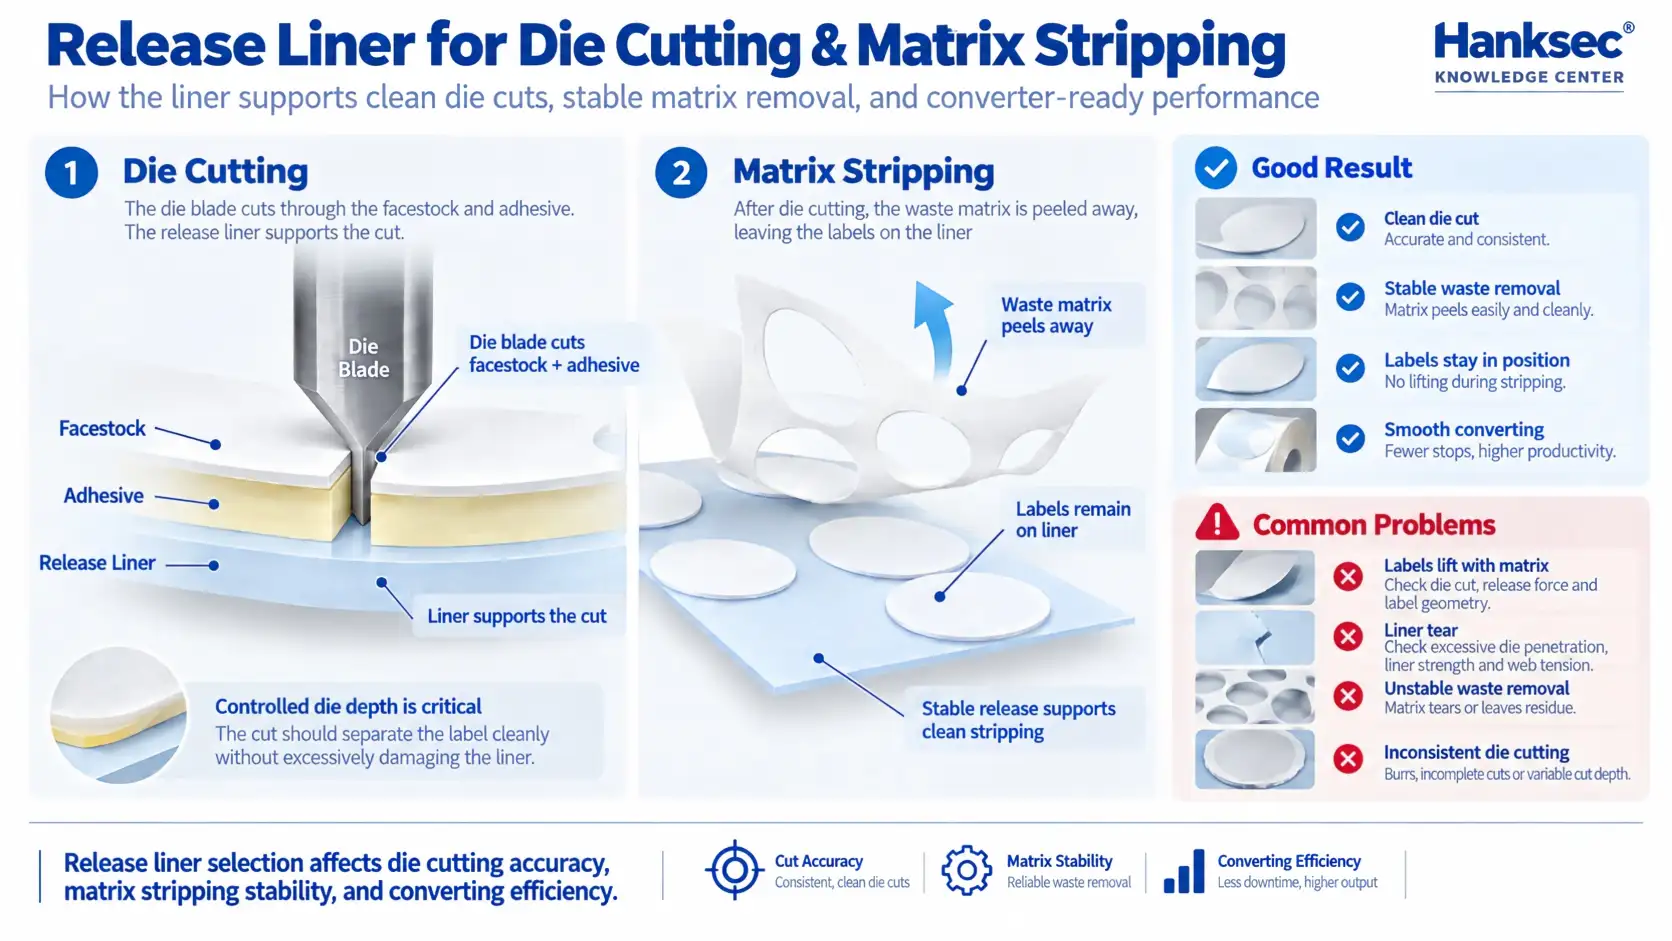
Kalıp Kesiminde Ayırma Astarı: Astarın Sonucu Değiştirmesinin Sebebi Nedir?
Etiket kalıp kesimi sırasında, kalıbın şu noktalardan kesmesi gerekir:
yüzey malzemesi + yapıştırıcı
Astarı kabul edilebilir seviyenin ötesinde hasar vermeden.
Bu basit gibi görünse de, astar, kalıbın üzerinde çalıştığı yüzeydir.
Şeffaf kağıt ile
Kağıt astarlar, film astarlardan farklı bir kesme tepkisi sunar.
Kontrollü bir kalıp izi görülebilir, ancak aşırı nüfuz etme astarı zayıflatabilir ve şunlara yol açabilir:
- web kırılmaları;
- dispensing problems;
- liner tearing;
- unstable matrix stripping.
With PET
PET is thin and mechanically strong, but the film does not behave exactly like paper.
Die pressure must therefore be controlled accurately.
Too little cutting can leave the label edges incompletely separated.
Too much die penetration can damage the liner and affect downstream dispensing.
FINAT specifically separates die-strike testing on paper liners (FTM 23a) Ve clear filmic liners (FTM 23b), which shows that paper and film liners should not be evaluated as identical converting surfaces.
Matris Sıyırma İçin Etiket Ayırma Astarı
Matrix stripping is one of the areas where liner problems become visible very quickly.
After die cutting, the waste matrix must separate from the finished labels without pulling the labels away from the liner.
Typical problems include:
- labels lifting with the matrix;
- small corners lifting;
- waste web breaking;
- incomplete matrix removal;
- labels shifting on the liner.
It is tempting to blame these problems entirely on the adhesive.
But matrix stripping is a system problem involving:
label shape + facestock + adhesive + die cut + release force + liner
Hanksec’s existing Güvenlik Etiketi Malzeme Kalite Kontrol Kılavuzu already explains that release force directly affects matrix stripping and web stability.
A dedicated liner selection should therefore be made together with the converting conditions rather than independently.
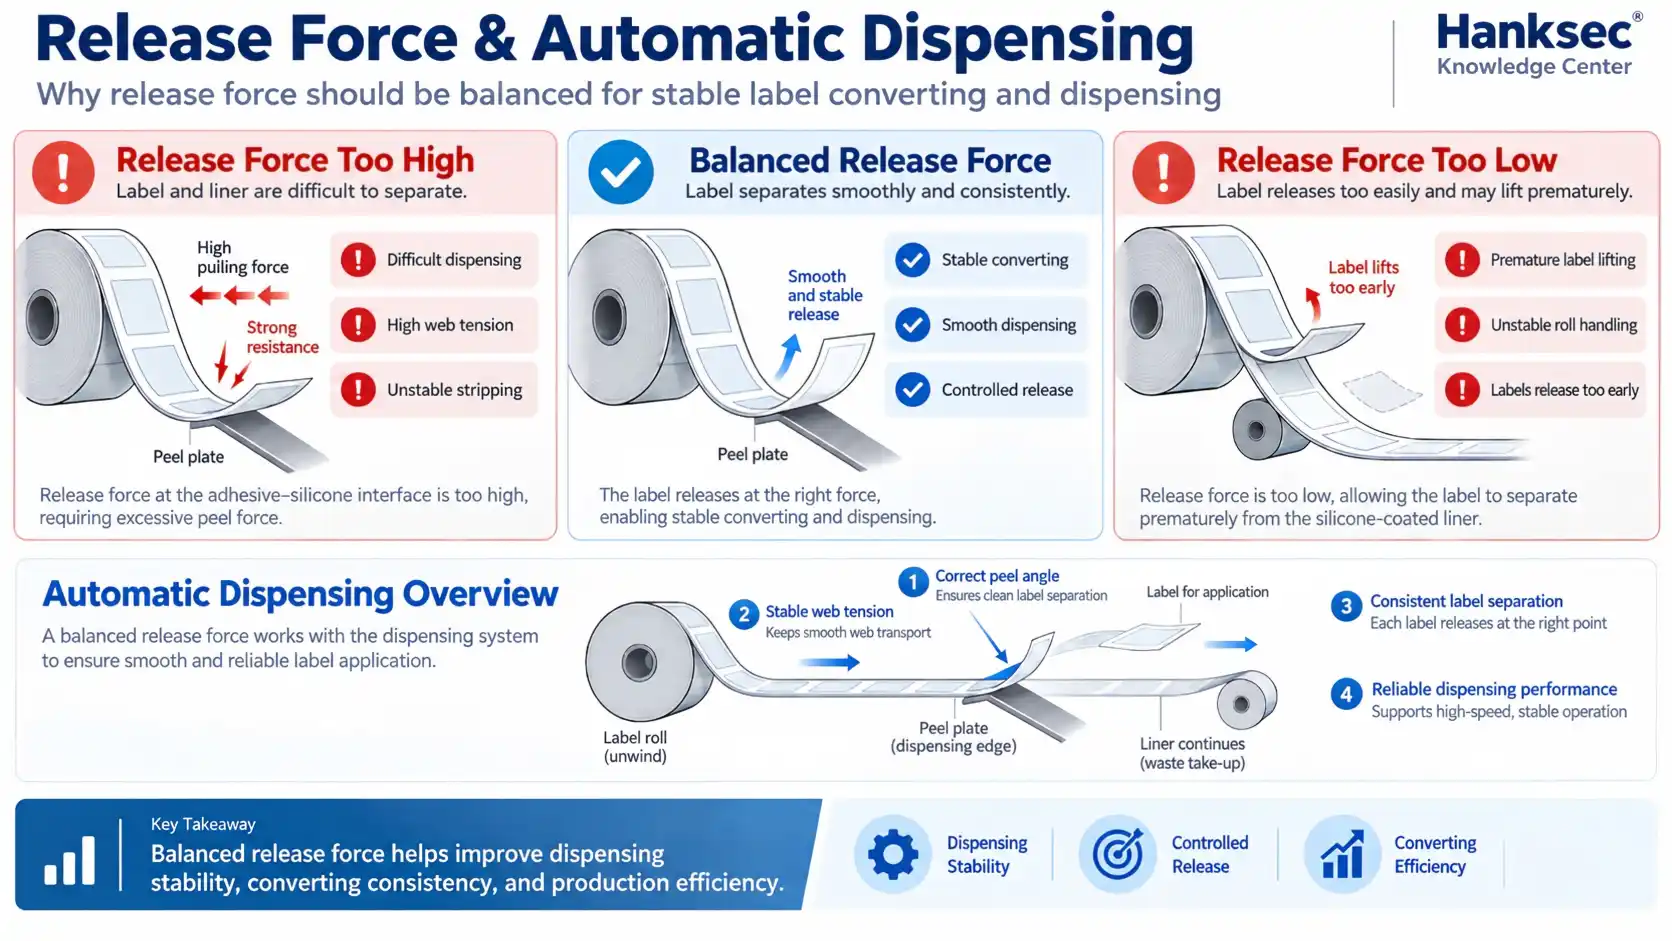
Serbest Bırakma Kuvveti: Çok Yüksek veya Çok Düşük Her İkisi de Sorun Yaratır
Release force describes the force required to separate the adhesive-coated label construction from the liner.
If Release Force Is Too High
Possible symptoms include:
- zor dağıtım;
- Artan ağ gerilimi;
- unstable matrix stripping;
- labels lifting during waste removal;
- inconsistent automatic application.
If Release Force Is Too Low
Possible symptoms include:
- premature label lifting;
- labels moving during rewinding;
- unstable roll handling;
- accidental separation during converting;
- poor web control.
The correct target is therefore not:
lowest possible release force
but:
stable release behavior for the actual converting process.
Buna göre FINAT Teknik El Kitabı, FTM 3 evaluates low-speed release force, FTM 4 evaluates high-speed release force relevant to matrix stripping, and FTM 10 evaluates release behavior of silicone-coated liners for dispensing.
That distinction is important because a liner that feels easy to peel by hand may behave differently on a production line running at much higher speed.
Otomatik Dağıtım için Etiket Ayırma Astarı
Automatic dispensing places additional stress on the liner.
As the web bends around the dispensing plate, the liner must remain stable while the label separates predictably.
Important variables include:
- liner stiffness;
- liner thickness;
- tensile strength;
- serbest bırakma kuvveti;
- dispensing speed;
- label size and shape.
PET liners are often selected for demanding high-speed applications because their strength and dimensional stability can support higher web tension.
But this does not mean every automatic labeling application requires PET.
A properly matched glassine construction may work perfectly well at the required production speed.
The actual converting and dispensing process should drive liner selection—not the liner material name alone.
Yapıştırıcı ve ayırıcı astar birlikte kalifiye edilmelidir.
The adhesive and release liner cannot be treated as completely separate components.
Changing one can affect the other.
Örneğin:
Adhesive change → different release behavior
Silicone release level change → different dispensing behavior
Liner change → different die-cutting response
This is especially important for tamper-evident materials because the adhesive also participates in the final security response.
For more detail on substrate and adhesive selection, see Hanksec’s Kurcalamaya Karşı Korumalı Etiket Yapıştırıcı Kılavuzu.
A label construction should therefore be qualified as a complete laminate rather than approving the adhesive and liner independently.
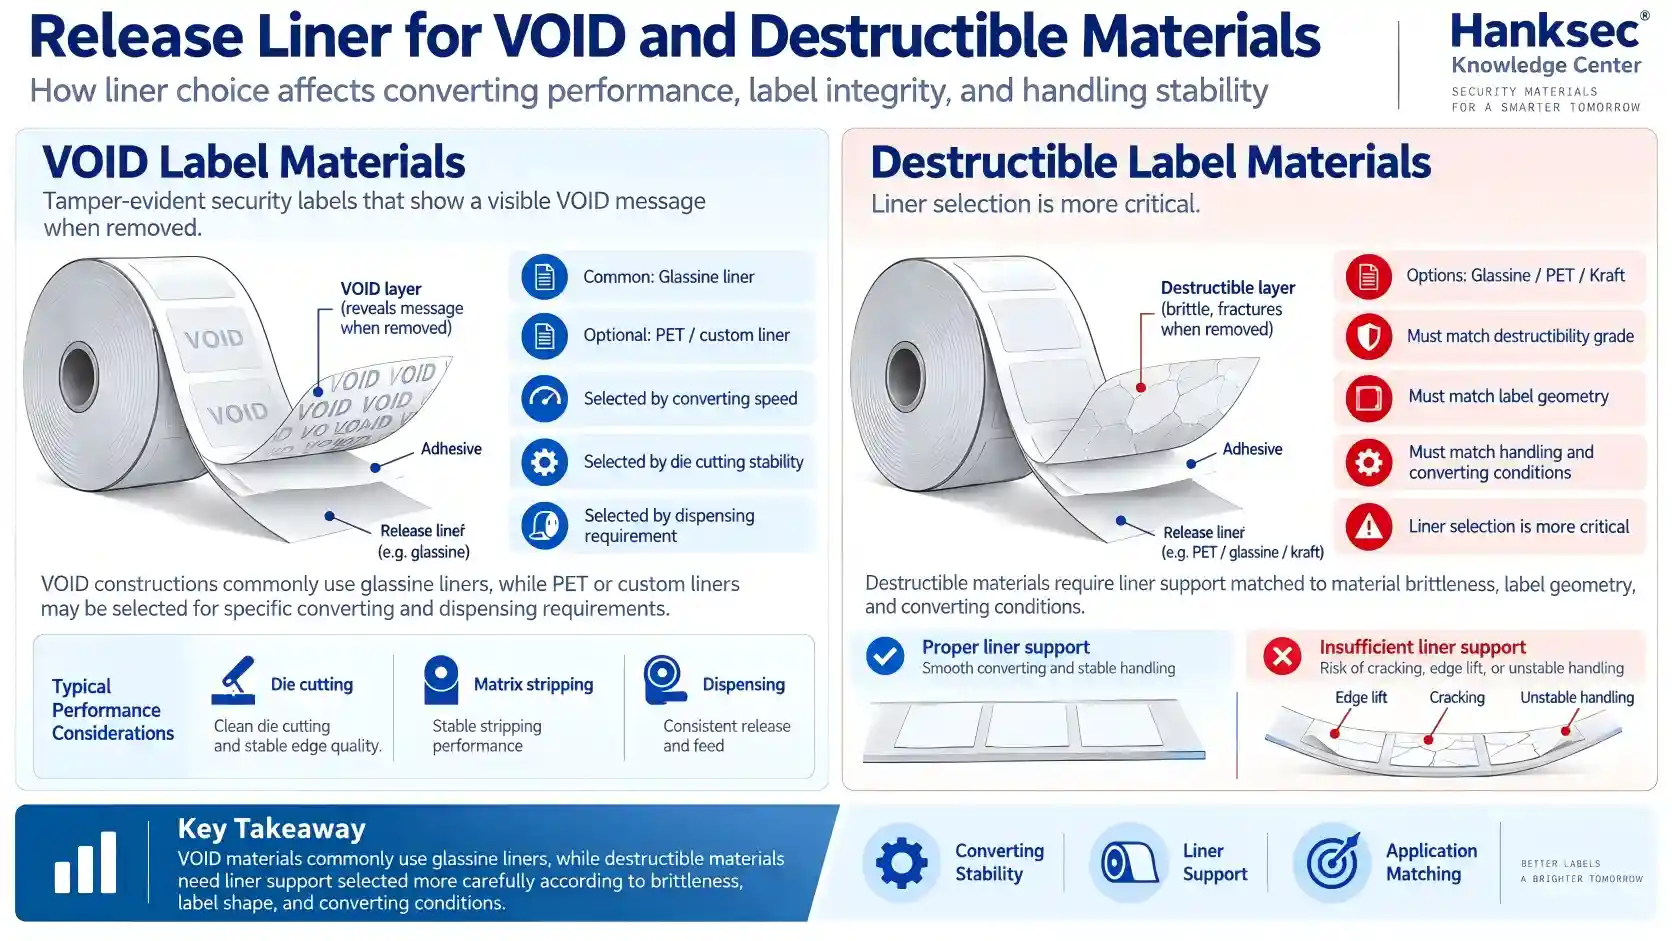
VOID Etiket Malzemeleri için Etiket Ayırma Astarı
Hanksec'in VOID label material rolls commonly use glassine liners, while liner configuration can also be adjusted according to the material and converting requirement.
For example, current Full Transfer and Non-Transfer material specifications list 60/80 gsm glassine, kraft paper or custom liner options.
Selected custom constructions can also be evaluated with PET liner where the converter’s process requires it. Hanksec’s Partial Transfer Jumbo Roll range specifically lists both glassine and PET liner among customization options.
The decision should therefore be based on:
- roll converting method;
- die-cutting setup;
- matris soyma;
- etiket boyutları;
- dispensing method;
- production speed.
Not simply on whether the facestock is PET.
Tahrip Edilebilir Etiket Malzemeleri için Etiket Ayırma Astarı
Destructible materials create another converting challenge because the facestock itself may be intentionally fragile.
The liner must provide enough support during:
- printing;
- kalıp kesme;
- Matrisin çıkarılması;
- geri sarma;
- handling.
If the release behavior is poorly matched, the converter may experience:
- premature fragmentation;
- etiket kaldırma;
- difficult waste removal;
- damaged finished labels.
Hanksec'in tahrip edilebilir etiket malzemeleri range currently includes glassine, PET and kraft liner options depending on the material construction.
For fragile materials, liner selection should therefore be tested together with the destructibility grade and actual label geometry.
Sık Karşılaşılan Ayırma Astarı Problemleri ve Kontrol Edilmesi Gerekenler
| Production Problem | First Areas to Check |
|---|---|
| Label lifts with waste matrix | Release force, die cutting, label geometry |
| Liner tears during converting | Die penetration, liner strength, web tension |
| Label difficult to dispense | Release force, liner stiffness, dispensing angle |
| Label releases too early | Release level, web tension, rewinding |
| Small labels move on liner | Release balance, die cut, adhesive construction |
| Matrix repeatedly breaks | Die cut, facestock strength, release force |
| Performance changes after liner change | Requalify complete adhesive/liner construction |
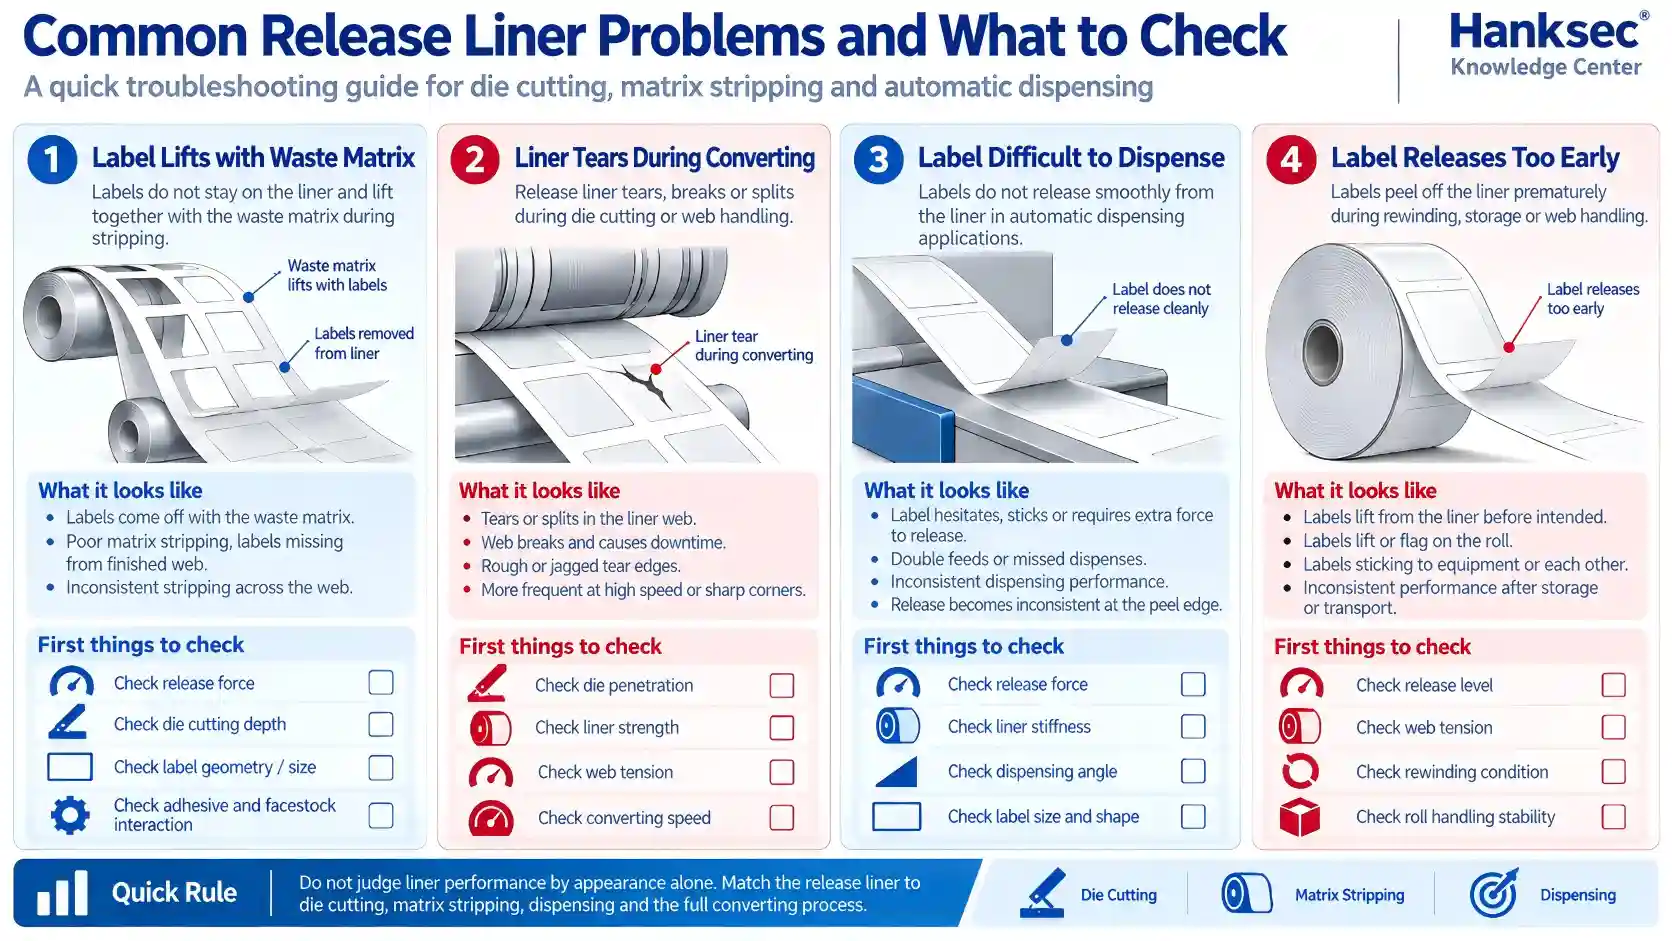
The buyer does not need to diagnose all of these parameters before contacting Hanksec.
A more useful starting point is simply to explain:
What is happening on the machine?
Örneğin:
“The label comes off together with the matrix.”
“The backing paper keeps breaking.”
“The labels release too early.”
“The material works at low speed but becomes unstable when the machine runs faster.”
This gives the technical team much more useful information than asking the buyer to guess a release-force value.
Hanksec, dönüştürücü için ayırma astarını nasıl seçiyor?
For a new or problematic construction, the selection normally starts with four questions:
1. What Material Is Being Converted?
VOID PET, destructible material, paper or another construction?
2. What Is the Converting Process?
Printing, die cutting, matrix stripping, slitting or automatic dispensing?
3. What Problem Is Occurring?
High release, premature release, web break, label lifting or unstable matrix stripping?
4. What Does the Actual Machine Require?
Production speed, label size, roll format and dispensing method all matter.
From there, Hanksec can evaluate the liner together with the facestock, adhesive and converting requirement.
SSS
Is PET release liner always better than glassine?
No. PET provides excellent strength and dimensional stability, but glassine remains suitable for many rotary and flatbed die-cutting applications. The correct choice depends on the converting process.
Is glassine release liner suitable for VOID labels?
Yes. Glassine is commonly used in pressure-sensitive VOID label constructions, including Hanksec’s standard material range.
Can release liner affect matrix stripping?
Yes. Release force, liner stability and die-cut quality can all influence whether the waste matrix separates cleanly.
Why does a label lift together with the waste matrix?
Possible causes include excessive release force, incomplete die cutting, difficult label geometry, adhesive behavior or unsuitable converting conditions. The liner should be evaluated as part of the complete construction.
When should a converter consider PET liner?
PET may be worth evaluating for high-speed dispensing, demanding web tension, thin-liner requirements, small labels or applications requiring greater dimensional stability.
Sonuç: Dönüştürme işlemi için uygun ayırma astarını seçin.
A release liner should not be selected only by:
paper vs film + thickness + price.
Its real job is to support the complete label construction through:
die cutting + matrix stripping + rewinding + dispensing + application.
Glassine is a proven and practical liner for many pressure-sensitive label constructions.
PET offers additional strength and dimensional stability for selected demanding applications.
Neither material is automatically the correct choice.
For label converters, the better question is:
Which liner gives stable converting and controlled release on the actual machine?
Hanksec supplies security label materials with liner options matched to VOID, destructible and custom converting requirements.
When the correct construction is uncertain, send Hanksec:
material type + label size + machine process + current converting problem + required roll format.
The Hanksec Technical Team can then evaluate the liner together with the adhesive and security-label construction before bulk production.