Kısa Cevap: İlaç ambalajlarında kullanılan kurcalamaya karşı koruma mühürlerinin arızalanması, bitmiş mühür ve ambalaj sisteminin gerçek üretim, depolama veya taşıma koşulları altında belirtilen, tekrarlanabilir açılma kanıtını üretmemesi durumunda meydana gelir. Yaygın nedenler arasında yetersiz yapıştırıcı ıslatma, karton kaplama ayrılması, eksik VOID aktivasyonu, yanlış yüzey kırılması, yoğuşma, kenar kalkması, uygulama hattı varyasyonu ve tutarsız dönüştürme yer alır. Alıcılar bu durumu araştırmalıdır. Hangi arayüz önce arızalanır?Ardından, toplu tedariki onaylamadan önce önerilen malzemenin gerçek üretim kartonları, şişeler veya diğer ikincil ambalajlar üzerinde kalifiye edilmesi gerekir. Temiz bir şekilde kalkan bir mühür, ayrılan bir karton kaplama ve yalnızca kısmen aktifleşen bir BOŞLUK katmanı farklı düzeltici işlemler gerektirir.
İlaç ambalaj üreticileri, güvenlik etiketi dönüştürücüleri ve satın alma ekipleri için, güçlü yapışkan hissi veren bir etiket, mutlaka başarılı bir kurcalama doğrulama özelliği anlamına gelmez. Kritik soru, açma girişiminin, baskı, uygulama, dağıtım veya normal kullanım sırasında erken arızaya neden olmadan, üzerinde anlaşılan kanıtı oluşturup oluşturmadığıdır.
Bu kılavuz, tıbbi ürünler için kullanılan basınca duyarlı, kurcalamaya karşı koruyucu etiketler ve bantlara odaklanmaktadır. ikincil ambalaj ve belirtilen dış kapatma yüzeyleriBu, ilaç ürünüyle doğrudan teması ele almaz ve tek bir yapışkan filmin otomatik olarak farmasötik düzenlemelere uygun olduğunu iddia etmez. Hanksec güvenlik etiketi ve bantı tedarik etmektedir. malzemelerBu, müşterinin tüm tıbbi ürün ambalajını doğrulamak yerine, daha fazla dönüştürme için yazdırılabilir ruloları da içerir. Son kurcalama doğrulama özelliği, sorumlu ambalajlama kuruluşu tarafından onaylanmalıdır.
İlaç ambalajındaki güvenlik mührünün bozulması nasıl bir belirtidir?
Onaylanmış kapatma ve inceleme spesifikasyonundan sapma gösteren her sonuç, bir hata olarak tanımlanır. Bu hata, üretim sırasında, tüketici veya denetçi pakete dokunmadan önce veya kasıtlı bir açma testi sırasında meydana gelebilir. Güvenlik malzemesi tasarlandığı gibi davranmış olsa bile, ambalaj alt tabakasının kendisi beklenmedik şekilde değiştiğinde de görünür bir hata ortaya çıkabilir.
Üç farklı sonucu ele alalım. Normal dağılım sırasında fokun kendiliğinden yukarı kalkması, erken bağ arızasıKontrollü açma testi sırasında temiz bir şekilde soyulan bir mühür, kanıt etkinleştirme başarısızlığıBeklenen "GEÇERSİZ" mesajını üreten ancak karton üzerindeki baskılı kaplamanın çok fazla kısmını çıkaran bir mühür, bir hata olabilir. kabul edilemez paket hasarı sonucuBu sonuçlar farklı düzeltici eylemler gerektirir; her sorunu daha güçlü bir yapıştırıcıyla değiştirmek durumu daha da kötüleştirebilir.
Alıcılar, açılmamış paketin beklenen durumunu, açıldıktan sonraki beklenen tepkiyi ve çevredeki görsellerin, basılı kodların ve paket bileşenlerinin kabul edilebilir durumunu onaylamalıdır. Bu nedenle, arıza tanımı hem kurcalama kanıtlarını hem de normal kullanım dayanıklılığını içermelidir.
İlaç ambalaj yüzeylerinden hangileri sızdırmazlık arızasına en çok neden olur?
İlaç kutuları, şişeleri ve taşıma ambalajları görünüşte benzer olsa da, basınca duyarlı bir yapıştırıcıya çok farklı yüzeyler sunarlar. Kaplama kimyası, geri dönüştürülmüş elyaf içeriği, yüzey dokusu, kalıplama katkı maddeleri, temizlik maddeleri ve sıcaklık, yapışmayı ve ayrılma yerini değiştirebilir.
| Paket Yüzeyi | Tipik Risk | Nitelik Kazanmak İçin Gerekenler |
|---|---|---|
| Vernikli katlanır karton kutu | Yapıştırıcı vernikten ayrılıyor; vernik levhadan kalkıyor. | Son baskı ve vernikleme aşaması, conta konumu, kaplamanın takılması |
| Geri dönüştürülmüş veya kaplamasız karton | Toz, gözenekli doku, lif yırtılması, değişken yüzey dayanımı | Kart partileri, toz seviyesi, fiber hasarı ve VOID okunabilirliği |
| PP / HDPE şişe veya kapak | Daha düşük yüzey enerjisi ve değişken kalıplama yüzeyi | Gerçek reçine, katkı maddeleri, eğrilik, yapışma süresi |
| PET, cam veya kaplamalı metal | Temizlik artıkları, yoğuşma, beklenmedik yapışkan izleri | Temizleme yöntemi, ıslak/kuru durum, çıkarıldıktan sonra görünen izler |
| Esnek dış ambalaj / poşet filmi | Film deformasyonu, düşük enerjili arayüz, kapanma geometrisi uyumsuzluğu | Filmin gerçek yapımı ve komple kapanış tasarımı |
Standart paslanmaz çelik veya laboratuvar camı üzerinde onaylanmış bir güvenlik mührü, lamine edilmiş ilaç kartonu için otomatik olarak uygun değildir. Gerçek ambalaj yüzeylerinde yapıştırıcı seçeneklerini karşılaştırmak için Hanksec'in aracını kullanın. Kurcalamaya Karşı Korumalı Etiket Yapıştırıcı KılavuzuKılavuz, alt tabaka seçimine değinmektedir; bu makale ise arıza teşhisi ve tedarik kabulüne değinmektedir.
İlaç Ambalajlarında Güvenlik Mühürlerinin Arızalanmasının 10 Yaygın Nedeni
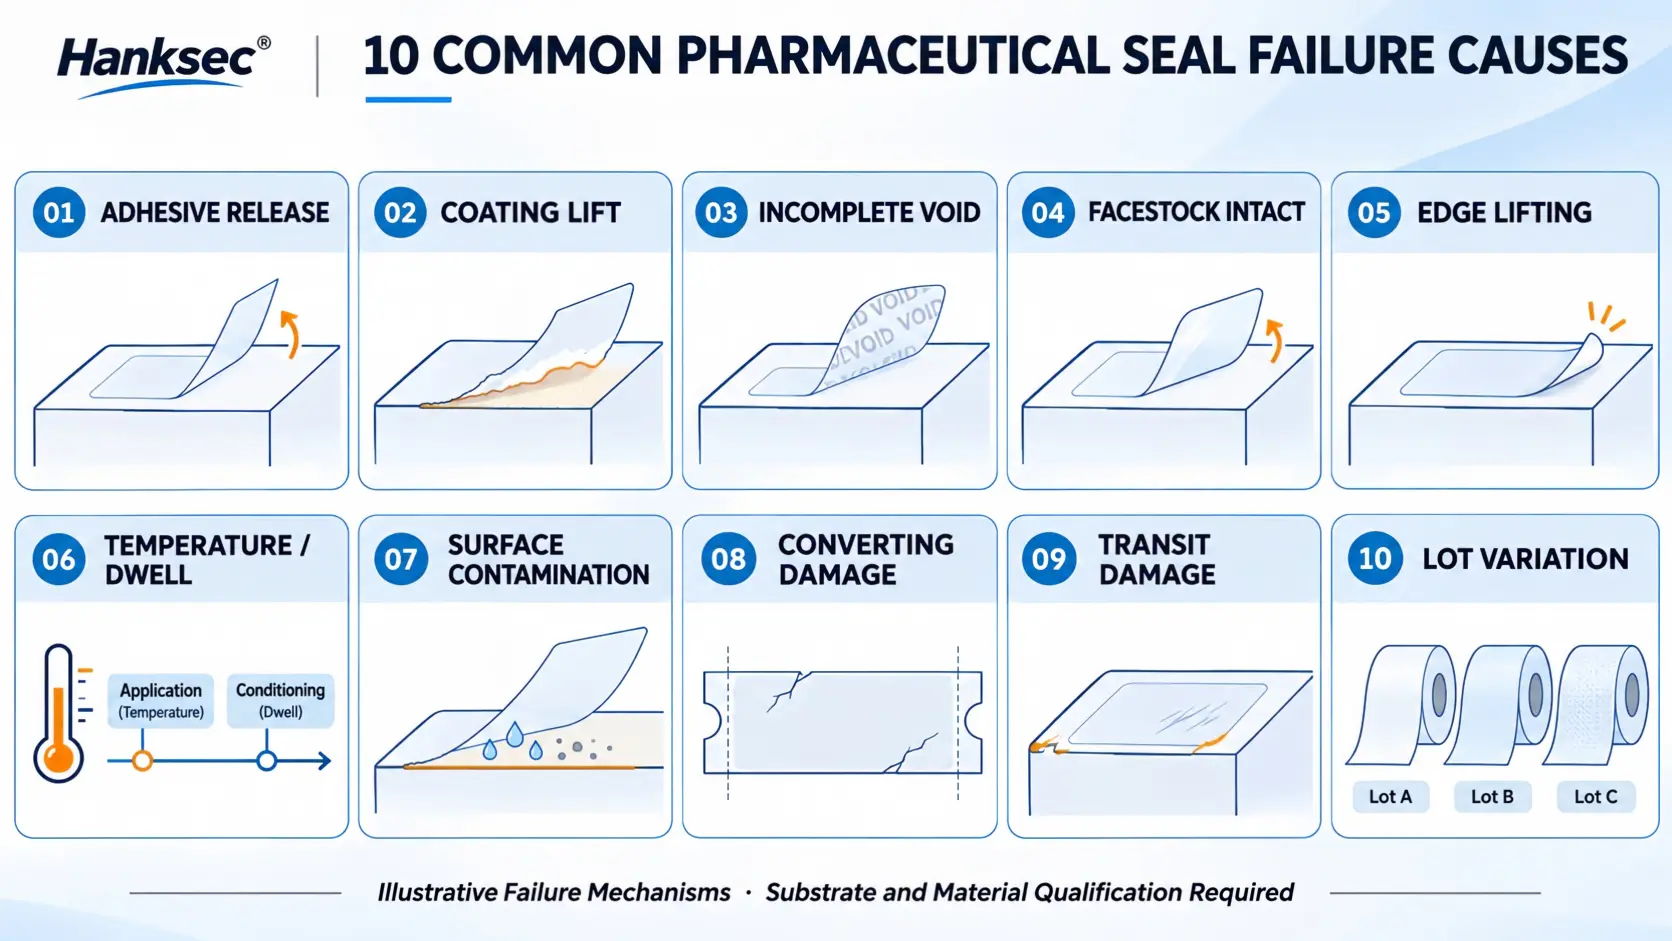
İlaç ambalajındaki mühür neden kolayca soyulur? Yapıştırıcının ıslanması nedeniyle.
Basınca duyarlı yapıştırıcı, alt tabaka ile yeterli ve yakın temas sağlamalıdır. Pürüzlü lifler, kaplama dokusu ve düşük yüzey enerjili polimerler, yapıştırıcı parmakla dokunulduğunda yapışkan olsa bile bu teması sınırlayabilir. Alıcı, temiz film soyulması, eksik boşluk kanıtı veya köşelerde kalkma görebilir. İlk kontrol: Gerçek paket yüzeyini, uygulama basıncını ve bekleme süresini onaylanmış bir referans numunesiyle karşılaştırın. Başarısızlık düzlemini belirlemeden yapıştırıcı kaplama kalınlığını artırmak yeni bir sorun yaratabilir.
PP veya HDPE şişe için, deneme aşamasında üretimde kullanılan kalıplama reçinesi, renk konsantresi, kayganlaştırıcı katkı maddeleri ve yüzey geometrisinin aynısının kullanılıp kullanılmadığını sorun. Katlanır karton için, numunenin son baskı ve verniği içerip içermediğini sorun. Yapay bir deneme alt tabakasına uygun bir yapıştırıcı, ticari ambalaj geldiğinde başarısız olabilir.
Ambalajın üzerindeki vernik, yapıştırma yeri soyulduğunda neden kalkar?
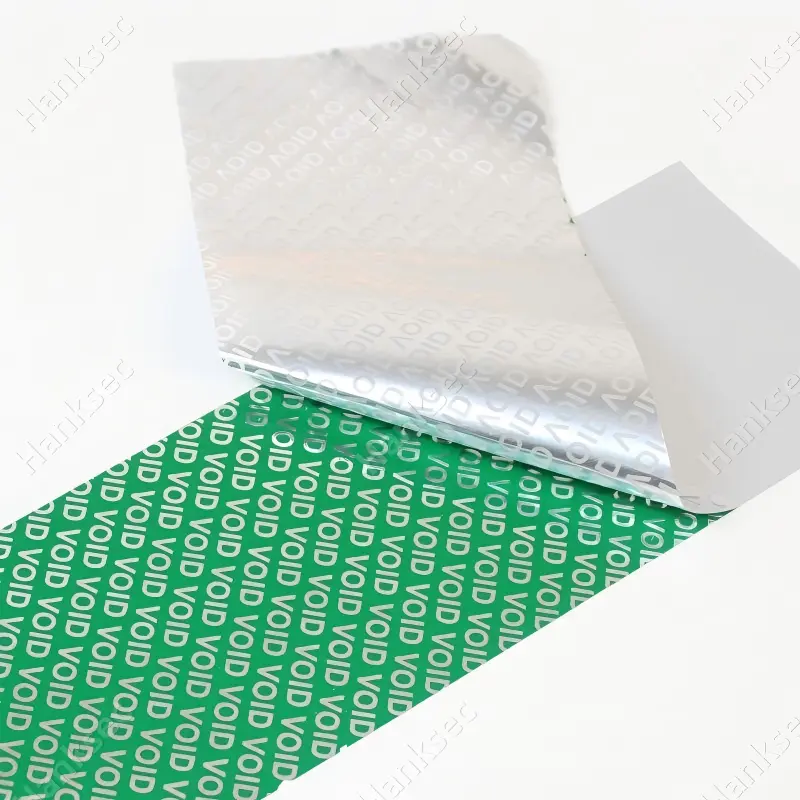
Vernikli kartona yapıştırılan bir mühürde, etkili katmanlar arasında kağıt alt tabaka, mürekkep, kaplama, yapıştırıcı ve güvenlik filmi bulunur. Soyma işlemi sırasında, en zayıf düzlem, amaçlanan güvenlik katmanı yerine vernik-karton arayüzü olabilir. Operatör, kaplamanın büyük parçalarının koptuğunu veya okunabilir bir VOID (geçersizlik) kanıtı olmaksızın görünüşte güçlü bir yapışma olduğunu görebilir.
Kaplama kalkması, otomatik olarak başarılı kurcalama aktivasyonu olarak kaydedilmemelidir. Görünür bir hasar olabilir, ancak gerekli açma kanıtlarını gizleyebilir veya zorunlu karton baskısını bozabilir. Karton tedarikçisine kaplama yapışması ve onaylı ambalaj tasarımında uyumlu, verniksiz bir mühür bölgesinin mümkün olup olmadığı konusunda danışın.
Soyma işleminden sonra VOID mesajı neden eksik görünüyor?
VOID yapısı, fonksiyonel kaplamalar arasında kontrollü bir ayrışmaya dayanır. Basınca duyarlı yapıştırıcı iyi yapışsa bile, katman ayrılma dengesi, kaplama homojenliği veya soyulma yönü uygun olmadığında gizli mesaj düzensiz olabilir. İnce ve eksik bir mesaj, hedeflenen denetim personeli tarafından fark edilemeyebilir.
Hem çıkarılan filmi hem de uygulanan yüzeyi inceleyin. Belirli bir soyma prosedürü altında mesajın okunabilirliğini, konumunu, sürekliliğini ve tekrarlanabilirliğini kaydedin. Sadece bazı harflerin görünmesi nedeniyle sonucu başarılı olarak sınıflandırmayın. Gerekli kanıt olmadan çıkarılıp tekrar takılabilen bir mühür, amaçlanan kurcalama doğrulama işlevini yerine getirmiyor demektir. Tam, kısmi veya transfersiz bir yapı, tedarikçi onaylı yanıt ve müşterinin inceleme kriterlerine göre değerlendirilmelidir.
Yırtılabilir bir mühür neden bozulmadan soyulur?
Kırılgan kağıt veya ultra tahrip edilebilir polimer film, çıkarma girişimi sırasında yüzeye baskı uygulandığında yırtılmak üzere tasarlanmıştır. Test koşulları altında şişeye veya kartona olan yapışma yüzeyden daha zayıfsa, etiket parçalanmak yerine tamamen ayrılabilir. Bu, eksik VOID aktivasyonundan farklı bir mekanizmadır.
Yüzey yapışmasını, etiket alanını, film kalitesini, uygulama basıncını ve bekleme süresini inceleyin. Tersine, aşırı kırılgan bir yüzey malzemesi, ambalaja ulaşmadan önce kalıp kesme veya dağıtım sırasında çatlayabilir. Malzeme seçimi, çıkarılma sırasında amaçlanan kırılma ile istikrarlı dönüştürme ve hat uygulaması arasında bir denge kurmalıdır. Bkz. Ultra Kırılabilir Vinil Malzeme Malzeme düzeyinde bir başlangıç noktası için ürün bilgileri.
İlaç kutularında mühür kenarının kalkmasına ne sebep olur?
Bir karton kapağı veya kapak arayüzünü birleştiren etiket, kenarlarında bükülme ve yoğun gerilime maruz kalır. Keskin bir köşe, dar yapıştırma alanı, korumasız açılış dikişi veya düzensiz uygulama basıncı, taşıma sırasında büyüyen bir kalkmaya neden olabilir. Kavisli bir şişe kapağını kapsayan bir conta da kavis ve farklı hareketleri dikkate almalıdır.
Alıcı, tam yerleştirme çizimini, minimum yapıştırma alanını, köşe şeklini ve gerekli inceleme görünümünü belirtmelidir. Onaylanmış etiket boyutlarını kullanarak, elle uygulanan büyük boyutlu bir örnek yerine denemeler yapın. Uygulanan basıncı veya rulo ayarını kaydedin ve paket kasıtlı olarak açılmadan önce kabarcık, çadırlaşma, kırışıklık ve bozulan köşeleri kontrol edin.
Uygulama Sıcaklığı ve Bekleme Süresi, Servis Sıcaklığı ile Karıştırılıyor
Bir etiket, soğuk nakliye ortamına dayanacak şekilde tasarlanmış olabilir, ancak yine de kuru ve yeterince sıcak bir pakete uygulanması gerekebilir. Uygulama sıcaklığı, yapışmanın sağlanması için gereken koşulu tanımlar. Servis sıcaklığı ise, yapıştırma işleminden sonra bitmiş etiketin dayanması gereken ortamı tanımlar. Bunlar birbirinin yerine kullanılabilen özellikler değildir.
Örneğin, bir paketleme hattında kapatılıp ardından soğutulan bir karton, doğrudan soğuk ve nemli bir kartona yapıştırılan etiketten farklı bir zorluk teşkil eder. Tedarik şartnamesinde, sevkiyat öncesi bekleme süresi ve her koşulda beklenen süre de dahil olmak üzere her iki işlem de belirtilmelidir. Tedarikçinin "soğuk zincir uyumlu" gibi iddiaları, yalnızca minimum sıcaklık rakamı değil, test koşulları ve tanımlanmış kanıtlar gerektirir.
Yoğuşma, toz, yağ veya temizlik kalıntıları yapışmayı kirletir.
Nem, özellikle soğuk bir paket nemli bir odaya girdiğinde, yapışkan temasını bozabilir. Toz ve kağıt lifleri etkili teması azaltırken, parmak izleri, kalıp ayırıcı maddeler ve temizlik kimyasalları yapışkan yüzeyi değiştirebilir. Bu sorunlar, tüm paketlerde tutarlı bir başarısızlık yerine, izole edilmiş yamalı yapışma şeklinde ortaya çıkabilir.
Uygulama öncesi yüzey koşullarını belgeleyin. Üretim sorunlarını gidermek için, etiket yapısını sabit tutarak işlenmemiş üretim örneklerini temizlenmiş referans örnekleriyle karşılaştırın. Temizleme yapışmayı iyileştiriyorsa, bu bir işlem değişkenini belirler; ancak malzemenin kusurlu olduğunu otomatik olarak kanıtlamaz.
Ayırma astarı veya kalıp kesme işlemleri, kullanımdan önce contaya zarar verebilir.
Güvenlik malzemeleri ticari hızda etiketlere dönüştürülmelidir. Uygun olmayan ayırma kuvvetine sahip bir astar, erken VOID aktivasyonuna, yüzey malzemesinin kırılmasına, yapıştırıcının gerilmesine veya dağıtım sırasında etiket kaybına neden olabilir. Aşırı kalıp darbesi astara zarar verebilirken, yetersiz kalıp darbesi matrisin çıkarılmasını zorlaştırır. Her ikisi de daha sonra yapışma sorunlarına benzeyen kusurlara yol açabilir.
Dönüştürücüler, baskı basıncını, kesme derinliğini, matris sıyırma işlemini, geri sarma gerilimini, etiket aralığını, dağıtıcı soyma plakası geometrisini ve astar tutarlılığını değerlendirmelidir. Gerçekçi rulo çapı ve sarma yönüne sahip deneme ruloları talep edin. Laboratuvar ortamında elle uygulanan bir test, otomatik paketleme hattının onaylanması için yeterli değildir.
Taşıma, aşınma ve elleçleme yanlış kurcalama alarmlarına neden olur.
Paket açılmamış olsa bile, normal kullanım sonrasında mühürde çizikler, bükülmüş kenarlar veya planlanmamış kaplama hasarları oluşabilir. Tersine, titreşim ve kartonun esnemesi, kötü tasarlanmış bir kapağı zayıflatarak, kasıtlı bir soyma işlemi olmadan mührün kalkmasına neden olabilir. Bu tür etkiler, denetim sinyalinin kullanışlılığını azaltır.
İlgili sevkiyat aşamalarını yeniden oluşturun: koli paketleme, komşu ünitelerle sürtünme, palet sıkıştırma, sıcaklık döngüsü ve depolama sonrası elleçleme. Amaç, etiketin her olası dağıtım koşuluna dayanacağını iddia etmek değil; onaylanmış rota kapsamındaki tanımlanmış açılma tepkisinden beklenen aşınmayı ayırt etmektir.
Kısa vadeli soyulma dayanımı ve uzun vadeli yapışma dayanıklılığı eşdeğer değildir. Bir conta hızlı soyulmaya karşı direnç gösterebilir ancak sürekli stres altında deformasyona veya kalkmaya uğrayabilir; soyulma hızı, kırılgan bir yüzey malzemesinin kırılmasına da neden olabilir. Smithers, contaların erken arızalanması konusunu ele alıyor. Sıcaklık, nem, sürekli yük ve uzun süreli depolama koşulları altında. Alıcılar, ilgili durumlarda amaçlanan raf ömrü koşullarını belirtmelidir.
Malzeme, karton veya ambalaj hattı partilerinde tutarsızlıklar mevcut.
Bir numune, yapıştırıcı kaplama, karton verniği ve uygulama basıncının alışılmadık derecede elverişli bir kombinasyonunu temsil ettiği için başarılı olabilir. Ticari üretimde farklı film ruloları, kaplama partileri, alt tabakalar, vardiyalar ve hat hızları kullanılır. Sadece dar bir işlem aralığında çalışan bir sızdırmazlık, aralıklı arızalara neden olur ve bunların teşhisi, tam bir arızadan daha zordur.
Anlamlı bir yeterlilik planı, riskin gerektirdiği durumlarda birden fazla ilgili partiyi örnekler, makine ayarlarını kaydeder ve onaylanmış değişiklikleri kayıt altına alır. Alıcılar, malzeme partilerinden dönüştürme siparişlerine ve nihai ambalaj denemelerine kadar izlenebilirlik talep etmeli ve uygunsuz kurcalama tepkilerini araştırmak için tanımlanmış bir süreç belirlemelidir.
Alıcılar Hangi Katmanın Önce Başarısız Olduğunu Nasıl Belirleyebilir?
İlaç ambalajlarında güvenlik mührünün arızalanmasının teşhisi, öncelikle hangi malzeme arayüzünün ilk önce arızalandığının belirlenmesiyle başlar. Bu yaklaşım, alıcıların tekrarlanan deneme yanılma yöntemiyle yapıştırıcı değişikliklerinden kaçınmasına yardımcı olur. Mühür arızalandığında, dokunulmamış ambalajın, başlangıç noktasının, soyulmuş filmin ve alt tabakanın fotoğraflarını çekin. Malzemenin etikette kalıp kalmadığını, kartona geçip geçmediğini, parçalanıp parçalanmadığını veya kaplamayı da beraberinde taşıyıp taşımadığını kaydedin.
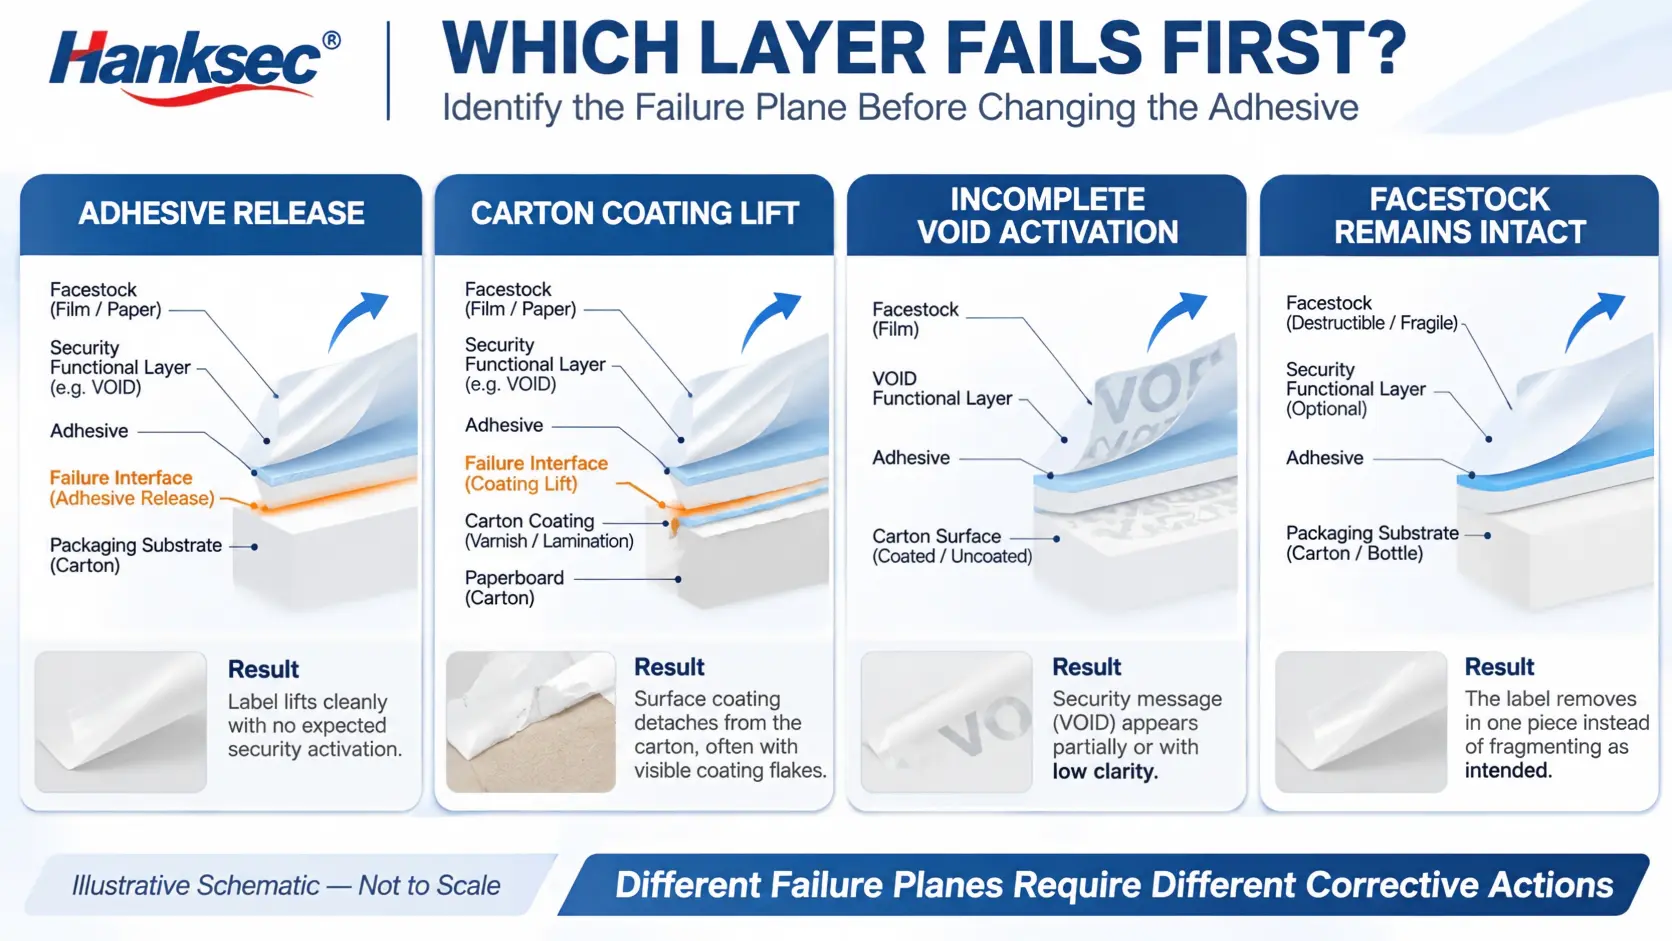
| Gözlemlenen Sonuç | Muhtemelen İlk Başarısızlık Uçağı | Öncelik Kontrolü |
|---|---|---|
| Bant temiz bir şekilde kalkıyor, hiçbir iz kalmıyor. | Yapıştırıcı / paket arayüzü | Yüzey, bekleme süresi, yapıştırıcı uyumluluğu, basınç |
| Karton verniği soyuluyor | Kaplama / devre kartı arayüzü | Kaplama ankrajı, onaylı sızdırmazlık bölgesi |
| Bond sağlam; VOID ise tutarsız. | İşlevsel ayırma katmanı | Kaplama dengesi, soyma protokolü, numune partisi |
| Kırılacak eşya etiketi sağlam bir şekilde çıkarılır. | Yüzey kırılmalarından önce yapıştırıcı ayrışıyor. | Bağlanma-kırılma dengesi, etiket alanı |
| Dağıtım sırasında etiket yırtılıyor. | Yüzey malzemesi / astar / dönüştürme arayüzü | Astar ayırma, kalıp kesme, soyma plakası, hız |
Hızlı triyaj: Temiz soyulma, yapıştırıcının alt tabakaya yapışmasında bir sorun olduğunu; kaplama parçalarının karton kaplamanın yapışmasında bir sorun olduğunu; düzensiz VOID tabakasının fonksiyonel katman aktivasyonunda bir sorun olduğunu; erken çatlamanın ise dönüştürme veya astar ayırma sorununda bir sorun olduğunu gösterir. Bunlar tanısal hipotezlerdir, otomatik kök neden belirlemeleri değildir. Birkaç mekanizma birlikte meydana gelebilir. Kaplamalı bir karton, VOID tabakası başka bir yerde aktifleşirken yerel olarak ayrılabilir. Birincil ve ikincil sonuçları ayrı ayrı kaydedin, ardından malzeme veya işlem değişikliğini onaylamadan önce testi kontrollü koşullar altında tekrarlayın.
İlaç ambalajı satın alan bir kişi hangi malzeme yapısını değerlendirmelidir?
Doğru malzeme, "en güçlü güvenlik mührü" sıralamasına göre değil, amaçlanan kanıt ve alt tabakadan seçilir. Tam transfer, kısmi transfer ve transfer olmama, tasarlanmış bir güvenlik görüntüsünün konumunu tanımlar. Bunlar, ne kadar yapıştırıcı kalıntısı kaldığını otomatik olarak belirlemez. Tahrip edilebilir yüzey kırılması ise tamamen farklı bir mekanizmadır.
| Yapı | Potansiyel Avantaj | Alıcının Test Etme Sınırlaması |
|---|---|---|
| Tam transfer GEÇERSİZ | Paket üzerindeki uyarı belirgin bir şekilde yer almaktadır. | Kalıntı, kaplama hasarı, baskılı kod müdahalesi |
| Kısmi transfer GEÇERSİZ | Kanıtlar film ve alt tabaka üzerinde ortaya çıkabilir. | Desen netliği ve tekrarlanabilir bölünme |
| Devredilemez GEÇERSİZ | Pakete aktarılan transferin tasarım açısından azaltılması | Çıkarılan film üzerindeki mesaj okunabilirliği; yapışkan izleri |
| Tahrip edilebilir malzeme | Gözle görülür yüzey çatlağı | Dönüştürme veya dağıtım sırasında erken kırılma |
| Birleştirilmiş / serileştirilmiş | Kurcalama kanıtı ve kontrollü kimlik tespiti | Yazdırma bütünlüğü, veri işleme ve özellik etkileşimi |
İlaç ambalajı için PET VOID, kağıt bazlı, parçalanabilir ve diğer seçeneklerin genel bir karşılaştırması için Hanksec'in mevcut sayfasına bakın. Kurcalamaya Karşı Korumalı VOID Malzemeleri: İlaç Sektörü SeçenekleriMevcut film kategorileri ve rulo yapısı seçenekleri için lütfen inceleyin. VOID Etiket Malzemeleri aralık. Bu sayfaların hiçbiri nihai paket yeterlilik belgesinin yerini almaz.
Alıcılar Pratik Bir Sertifika Yeterlilik Planını Nasıl Oluşturmalıdır?
Nitelik, şu belirli soruyu yanıtlamalıdır: Onaylanan bu malzeme ve uygulama süreci, ilgili koşullar genelinde, onaylanan bu paketle ilgili kabul edilebilir kanıtlar üretiyor mu? Sadece bandın standart bir plakaya yapışıp yapışmadığını kontrol eden bir test planı bu soruyu yanıtlayamaz.
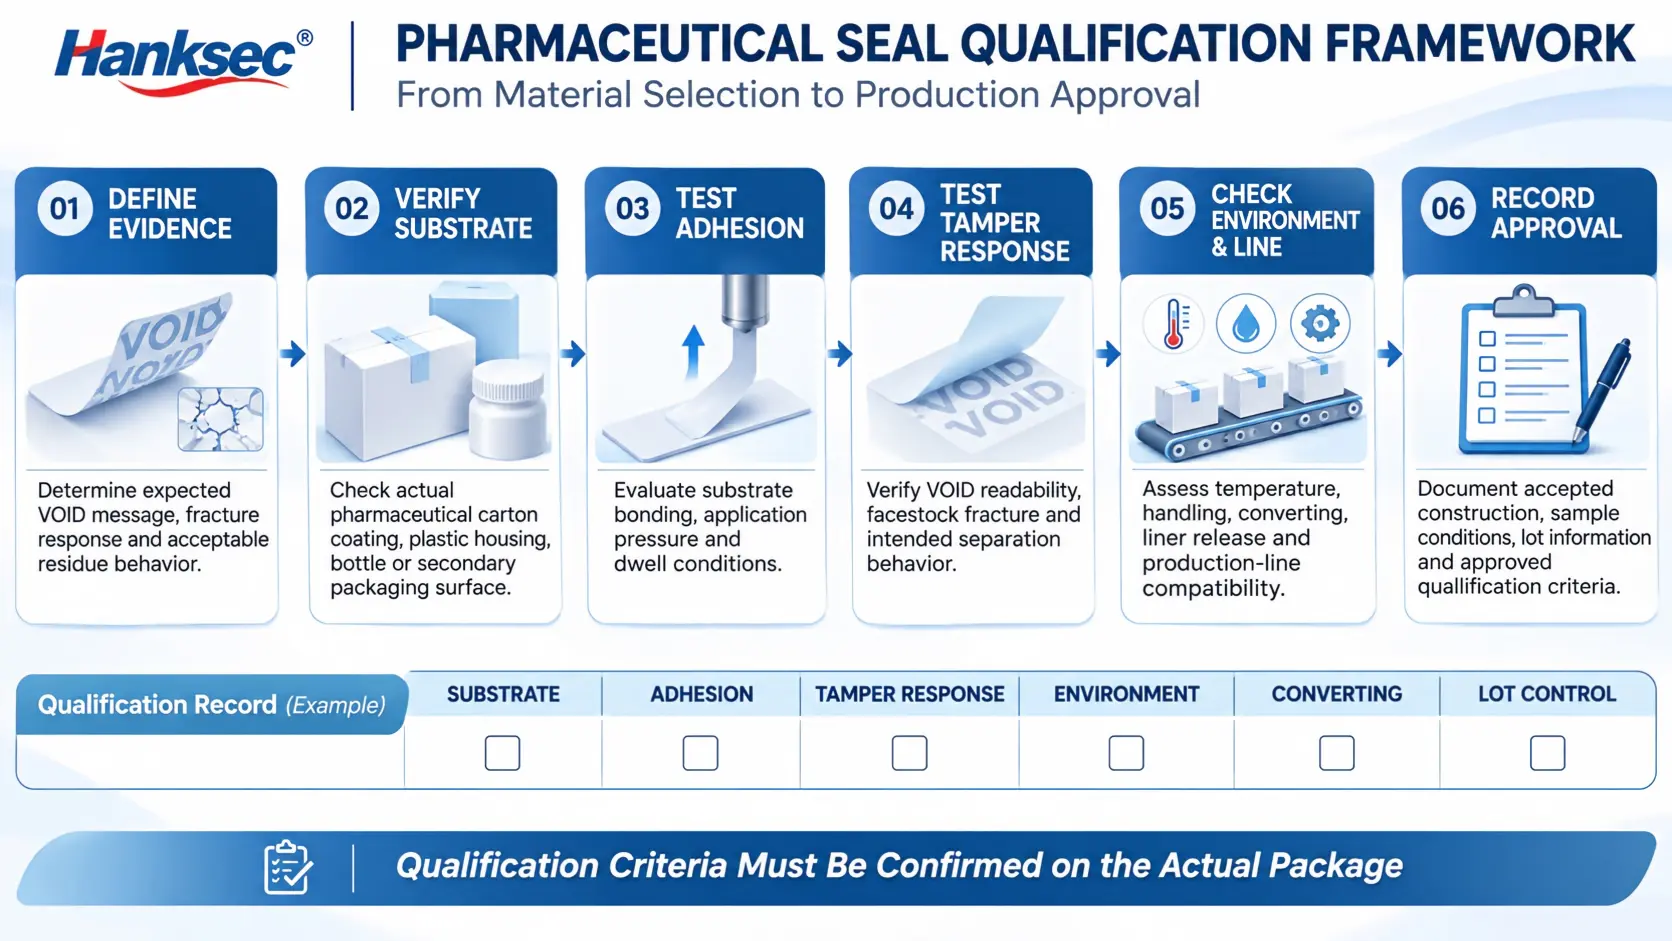
Numune Seçiminden Önce Muayene Gereksinimlerini Tanımlayın
Paket formatını, kapatma yolunu, operatör inceleme yöntemini ve amaçlanan çıkarma kanıtlarını belgeleyin. Uyarının karton üzerinde kalması, çıkarılan etikette görünmesi, parçalara ayrılması veya birleşik bir koşulu karşılaması gerekip gerekmediğini belirtin. Normal açılmamış görünümü ve kabul edilemez hasar örneklerini tanımlayın. İlgili durumlarda, özelliğin görünüşte dokunulmamış bir duruma geri döndürülüp döndürülemeyeceğini kontrol etmek için bir açma ve yeniden uygulama testi ekleyin; başarılı bir ilk soyma işlemini tek başına kurcalama kanıtı olarak kullanmayın. Bir paketleme hattı makine görüşü kullanıyorsa, yalnızca bir laboratuvar teknisyeninin yargısına güvenmek yerine kamera görüntüsü, aydınlatma ve kabul görüntülerini ekleyin.
Malzeme ve Ambalaj Değişkenlerini Kontrol Edin
Etiket yüzeyinin kalitesini ve nominal kalınlığını, güvenlik yapısını, yapıştırıcı tanımlamasını, astarını, etiket geometrisini ve baskı sistemini kaydedin. Son karton veya şişe malzemesini, dekorasyonunu, kaplamasını, yüzey işlemini, uygulama basıncını ve hat hızını kaydedin. Ambalajda birden fazla grafik varyantı veya vernik partisi varsa, hangi kombinasyonların yeterlilik kapsamına girdiğini belirleyin.
Risk temelli bir plana göre ilgili malzeme ve karton partilerinden temsili örnekler ekleyin. Evrensel bir örnek sayısı belirtmeyin: uygun bir örnekleme stratejisi, üretim değişkenliğine, arıza sonuçlarına ve ambalajlama kuruluşunun benimsediği kalite sistemine bağlıdır.
Yapışma Testlerini Kurcalama Etkinleştirme Testlerinden Ayırın
Soyma yapışma testi, belirtilen geometri, hız, şartlandırma ve alt tabaka koşulları altında yapışma performansını karşılaştırmaya yardımcı olur. ASTM D3330/D3330M Basınca duyarlı bantların yapışmasını sağlamak için standartlaştırılmış yöntemler sunar. ÖLÜ Ayrıca, 180 derecelik soyulma yapışma yaklaşımları da dahil olmak üzere, kendinden yapışkanlı etiket malzemeleri için yöntemler yayınlamaktadır.
Ne tek bir soyma kuvveti değeri ne de standart bir test paneli, gerekli güvenlik özelliğinin bitmiş bir kartonda etkinleştiğini kanıtlamaz. Bu nedenle test raporu, yapışma davranışı, kurcalama mesajı netliği, sökme hasarı ve herhangi bir kalıntı veya kaplama kalkması için ayrı sonuçlar içermelidir. Soyma açısını ve hızını ve ayrıca seçilen test yüzeyini kaydedin, çünkü prosedürü değiştirmek görünür arıza modunu değiştirebilir. Her karşılaştırmadan önce bekleme süresini ve çevresel koşulları kaydedin.
Kasıtlı olarak açmadan önce normal kullanım koşullarını test edin.
Öncelikle astarın serbest bırakılmasını, baskı kalitesini, kalıp kesim bütünlüğünü ve makine uygulamasını değerlendirin. Ardından açılmamış paketleri ilgili elleçleme veya çevresel etkilere maruz bırakın. Erken kalkma, çatlama veya yanlış aktivasyon olup olmadığını kontrol edin. Paket, ancak normal kullanım kontrollerinden sonra tanımlanmış açma testine tabi tutulmalıdır. Bu sıra, kötü hat işleme ve sevkiyat dayanıklılığını, kasıtlı olarak çıkarılma durumundaki güvenlik tepkisinden ayırır.
Açık Kabul ve Red Örneklerini Tanımlayın
Onaylı fotoğraf referanslarını aşağıdaki gibi etiketlerle birlikte kullanın: Açılmamış, kabul edilebilir ambalaj., Kabul edilebilir kurcalama göstergesi, Eksik aktivasyon, Erken asansör Ve Kabul edilemez karton hasarıGörüntüler, temsili fiziksel örneklerden alınmalıdır. Gerçek laboratuvar performansının kanıtı olarak dekoratif görselleştirmelerden kaçınılmalıdır.
Kabul kriterleri, ambalaj sahibi, kalite birimi, malzeme tedarikçisi ve dönüştürücü arasında ortaklaşa belirlenir. Kriterler, kenar kalkması, okunabilir güvenlik mesajı alanı, barkod okunabilirliği, baskı dayanıklılığı ve kaplamalı grafikler üzerindeki maksimum kabul edilebilir etki için objektif sınırları içerebilir. Bu sınırlar uygulamaya özgüdür: bu makale sayısal geçme eşiklerini icat etmez.
Tedarikçi Hangi Yeterlilik Kayıtlarını Sunmalıdır?
Faydalı bir satın alma dosyası, daha sonraki arıza araştırmalarının izlenebilirliğini sağlar. Bu dosya, neyin tedarik edildiğini, numunelerin nasıl üretildiğini ve gerçekte neyin test edildiğini belirlemelidir. Amaç, bir gösterimin üretim onaylı bir spesifikasyonla karıştırılmasını önlemektir.
| Kayıt | Yanıtlanması Gereken Minimum Soru Sayısı |
|---|---|
| Malzeme tanımlaması | Hangi yüzey malzemesi, fonksiyonel yapı, yapıştırıcı ve astar kullanıldı? |
| Rulo / dönüştürücü özellikleri | Hangi genişlik, uzunluk, sarım, göbek, kalıp kesim ve baskı yöntemi onaylandı? |
| Test alt tabakası ve ambalajı | Üretimde kullanılan karton kutu veya şişe, son kaplaması da dahil olmak üzere, gerçekten kullanıldı mı? |
| Test yöntemi ve koşullandırma | Hangi basınç, bekleme süresi, sıcaklık, soyma işlemi ve numune planı uygulandı? |
| Kanıtlar ve kusurlar | Hem kabul edilen hem de reddedilen örnek fotoğraflar kaydediliyor mu? |
| Parti takibi ve değişiklik kontrolü | Daha sonra yapılan bir malzeme, kaplama veya dönüştürme değişikliği, onay süreciyle ilişkilendirilebilir mi? |
Etiket dönüştürücüler için, soyulma testi raporu bu dosyanın bir unsurudur. Ek kontroller arasında baskı sürtünmesi, barkod okunabilirliği, astar ayrılması, kalıp kesim stabilitesi ve amaçlanan BOŞLUK tepkisinin tekrarlanabilirliği yer alabilir. Hanksec'in Güvenlik Etiketi Malzeme Kalite Kontrol Kılavuzu Bu, üretim ve uygulama testlerinin nasıl birbiriyle ilişkili olduğunu açıklar.
Ambalajlama Hattı Hızı ve Otomasyonu Sızdırmazlık Performansını Nasıl Etkiler?
Otomatik bir hat, etiketleri dar bir zaman aralığında uygular. Alt tabaka hareket edebilir, esneyebilir veya artık kaplama tozunu taşıyabilir. Rulo, çapı azaldıkça değişen açılma gerilimi yaşayabilir. Etiket yerleşimi vardiyalar arasında hafifçe kayabilir. Yavaş tezgah soyma işleminden geçen bir malzeme, tutarlı bir şekilde dağıtılamazsa veya çalışma hızında temas ettirilemezse yine de başarısız olabilir.
Alıcılar, normal başlatma, istikrarlı üretim ve ilgili durdurma-başlatma koşulları da dahil olmak üzere, etiketleme ekipmanında gerçek bir deneme talep etmelidir. Astarın serbest bırakılması, soyma plakasında etiket ayrılması, kapak üzerindeki hizalama, uygulama basıncı ve uygulama sonrası kalite kontrolleri gözlemlenmelidir. Denemeye, planlanan denetim sistemi ve ambalaj tasarımı da dahil edilmelidir.
En hızlı hat ayarını otomatik olarak tek yeterlilik noktası olarak değerlendirmeyin. Düşük hızda başlatma sırasında veya geçici bir duraklamadan sonra, temas basıncı, web gerilimi veya etiket konumu farklılık gösterebileceğinden bazı kusurlar meydana gelebilir. Ambalajlama süreci kabulü ve malzeme kabulü, bağlantılı ancak ayrı kararlar olarak belgelenmelidir.
Soğuk zincir veya sıcaklık döngüsüne tabi ilaç ambalajlarında ne gibi değişiklikler olur?
Soğuk zincir yeterlilik değerlendirmesi, düşük sıcaklığa maruz kalan önceden yapıştırılmış bir contayı, soğuk bir yüzeye yeni uygulanmış bir contadan ayırt etmelidir. Bunlar farklı yapışma zorluklarıdır. Ambalajlar ayrıca, şişe, karton veya soğuk paket üzerinde yoğuşma oluşabilecek nemli alanlardan da geçebilir. Uygulama sırasında nem, normal yapışma süresi gelişmeden önce yapışmayı engelleyebilir.
Bir uygulama zaman çizelgesi oluşturun: etiketleme sırasındaki yüzey durumu, soğutmadan önceki bekleme süresi, depolama sıcaklığı ve süresi, ortamlar arası transferler, sevkiyat işlemleri ve son muayene. Temsili döngülerden sonra test edin. Amaçlanan BOŞLUK veya kırılma tepkisinin okunabilir olup olmadığını ve açılmamış contanın kenar kalkması veya yanlış hasar geliştirip geliştirmediğini kaydedin.
Aynı prensip ısıya maruz kalma, depo nemi ve uzun süreli depolama için de geçerlidir. "Eksi 20 ila 80 derece Celsius arasında çalışır" gibi bir ifade, bu koşulların uygulama, servis, kısa süreli test veya maruz kalma koşulları olup olmadığını açıklamadan eksik kalır. Sıcaklık iddiası, kullanılan yapıştırıcıya, alt tabakaya, süreye ve yeterlilik yöntemine tam olarak bağlı olmalıdır.
FDA, AB ve ISO Standartları Malzeme Alıcısı İçin Ne Anlama Geliyor?
Yasal ve teknik çerçeve, tıbbi ürüne, ambalajlama düzeyine ve hedef pazara bağlıdır. Malzeme tedarikçisi, yapışkan bir contanın tüm tıbbi ambalajı otomatik olarak uyumlu hale getirdiğini beyan etmemelidir.
Amerika Birleşik Devletleri'nde, 21 CFR 211.132 Yönetmeliğin kapsamı ve istisnalarına tabi olmak kaydıyla, reçetesiz satılan insan ilaç ürünleri için kurcalamaya karşı korumalı ambalajlama hükümlerini belirler. Ambalajın tüm konfigürasyonu, gerekli etiketleme beyanı ve geçerli kullanım koşulları, sorumlu üretici veya paketleyici tarafından değerlendirilmelidir.
Avrupa Birliği'nde, Komisyon Yetkilendirilmiş Yönetmeliği (AB) 2016/161 Kapsamı dahilindeki tıbbi ürünler için benzersiz bir tanımlayıcı ve kurcalamaya karşı koruma cihazı da dahil olmak üzere güvenlik özelliklerini ele almaktadır. Kurcalamaya karşı koruma cihazı ve seri numaralı veri tanımlayıcısı farklı işlevlere sahiptir; tek başına bir QR kodu veya veri kodu, fiziksel açma kanıtına eşdeğer değildir.
ISO 21976:2018 Tıbbi ürün ambalajları için kurcalama doğrulama özelliklerine ilişkin gereksinimleri ve kılavuzu sağlar. Avrupa'da kabul edildiğinde EN ISO 21976:2020 olarak da anılır. Alıcılar, bir malzemenin pazarlama açıklamasını sertifika olarak değerlendirmek yerine, yeterlilik belgelerinde kullanılan standardı ve sürümü belirtmelidir.
Risk temelli bir çerçeve için, ICH Q9(R1) Kalite Risk Yönetimi Bu, kalite risklerini tanımlamak, kontrol etmek ve gözden geçirmek için faydalı bir arka plandır. Varlığı, her Hanksec malzemesinin belirli bir farmasötik düzenleyici standarda göre test edildiği anlamına gelmez.
Avustralya pazarı projeleri için, TGA'nın kurcalamaya karşı korumalı ambalajlama için uygulama kuralları Bu kılavuz, zorunlu etiketleme bilgilerinin gizlenmemesi gerekliliği de dahil olmak üzere, özellik tasarımı, doğrulama ve denetim konularında pratik rehberlik sağlar. Bu kılavuz, kendi düzenleyici bağlamında geçerlidir ve AB veya ABD gerekliliklerinin yerine geçmez.
Kapsam uyarısı: FDA 21 CFR 175.105, bazı gıda ambalaj yapıştırıcılarının kullanımına ilişkindir; bu maddeye atıfta bulunmak, tek başına bir yapıştırıcı contanın ilaçlarla doğrudan temas için uygun olduğunu göstermez. Kimyasal temas, migrasyon, sterilizasyon veya diğer malzeme güvenliği gereksinimleri geçerliyse, bunlar ambalaj tasarımının ve hedef pazarın ayrı bir değerlendirmesini gerektirir.
İlaç Ambalajı Teklif Talebi (RFQ) Neleri İçermelidir?
Güçlü bir fiyat teklifi talebi, yalnızca contanın genişliği ve rengiyle sınırlı kalmayıp, arıza riskini de tanımlar. Tedarikçiler, ancak arayüzü ve gerekli denetim yanıtını anladıklarında uygun bir yapı önerebilirler. İlk talep için alıcı aşağıdaki bilgileri sağlamalıdır:
- Ambalaj formatı: Katlanır karton kutu, şişe ve kapak contası, dış ambalaj, taşıma kutusu veya onaylanmış başka bir kapatma yöntemi.
- Uygulama yüzeyi: Gerçek karton, vernik, laminasyon veya şişe reçinesi; varsa kaplama ve işlem bilgilerini de ekleyin.
- Conta geometrisi: Etiket ölçüleri, köşe yarıçapı, dikiş kapsamı ve gerekli yerleştirme çizimi.
- Açılış konuşması: Tamamen, kısmen veya hiç transfer edilemeyen VOID; tahrip edilebilir kırılma; özel uyarı deseni; veya onaylanmış birleşik yanıt.
- Kalıntı hedefi: Görünür kalıntı, karton lif hasarı veya temiz yüzey davranışı kabul edilebilir olup olmadığı, transfer türünden ayrı olarak belirtilmelidir.
- Üretim rotası: Jumbo veya dilimlenmiş rulo, baskı yöntemi, etiket dönüştürme işlemi, astar, otomatik dağıtıcı ve çalışma hızı.
- Kimlik tespiti ihtiyaçları: Marka metni, güvenlik numarası, barkod veya diğer değişken veriler; veri sahipliği ve inceleme yöntemi belirtilmiş olarak.
- Çevre: Uygulama sıcaklığı, nem, bekleme süresi, soğuk zincir maruziyeti, depolama süresi ve beklenen kullanım şekli.
- Niteliklendirme planı: Test alt tabakası, örnekleme yaklaşımı, istenen kanıt, ret örnekleri ve dokümantasyon gereksinimleri.
- Ticari detaylar: Tahmini talep, hedef rulo genişliği ve uzunluğu, teslimat programı, numune gereksinimi ve değişiklik kontrolü beklentileri.
Bu malzemeler tedarik edildiğinde, malzeme üreticisi genel vaatlerin yerine gerçek test verilerini koymak yerine, önerilen film, fonksiyonel katmanlar, yapıştırıcı ve astar hakkında bilgi verebilir. Alıcılar daha sonra onaylanan örneği, sonraki aşamalardaki matbaacılar ve ambalajcılar tarafından çoğaltılabilecek yazılı bir malzeme spesifikasyonuna dönüştürebilirler.
Alıcılar, kurcalamaya karşı korumalı malzeme tedarikçisi iki farklı ürünü nasıl karşılaştırmalıdır?
İki numune, soyulmadan önce aynı görünebilir ancak kalıp kesme, etiketleme veya depolama sonrasında farklı davranabilir. Bu nedenle, tedarikçi karşılaştırması hem malzeme sistemini hem de üretim sırasında bunu sürdürmek için gereken desteği incelemelidir. Bir fabrika iddiası veya güçlü bir tek gösteri, yeterliliğin yerini tutmaz.
Onay için gerekli düzeyde net bir yapı tanımı, gerçekçi rulo ve astar seçenekleri, üretim partisi tanımlaması, onaylı değişiklik bildirimi ve alıcının gerçek alt tabakası üzerinde örnek desteği talep edin. Tedarikçinin, yalnızca kaplamadan hemen sonra çalışan bir film sağlamakla kalmayıp, baskı veya dönüştürme işleminden sonra amaçlanan güvenlik etkisini yeniden üretebilip üretemeyeceğini sorun.
Sapmaların nasıl incelendiğini kontrol edin. Tedarikçi, yapıştırıcı salınımını vernik kalkmasından ayırt edebiliyor mu? Etiket kırılmasını VOID aktivasyonundan ayrı olarak kaydedebiliyor mu? Temsili kontrol örnekleri sağlayabiliyor ve testlerinin sınırlarını açıklayabiliyor mu? Teknik olarak faydalı bir tedarikçi, her pakette aynı yapıştırıcının işe yaradığını belirtmek yerine, belirsizlikleri ve test ihtiyaçlarını belirleyecektir.
Hanksec, dönüştürücüler için VOID etiket filmleri, tahrip edilebilir güvenlik malzemeleri ve rulo format özelleştirmesi gerektiren B2B projelerini destekleyebilir. Belirli bir ilaç ambalaj hattı için nihai onay, onaylanmış denemeler ve geçerli gerekliliklere bağlı olarak, sorumlu ambalaj üreticisi ve kalite kuruluşunun vereceği bir karardır.
Örnekleyici Başarısızlık İncelemesi: Bir Karton Ambalaj Laboratuvarda Başarılı Oldu Ama Üretim Hattında Başarısız Oldu
Birini düşünün varsayımsal İlaç kutusu projesi. Bir tedarikçinin etiketinde, laboratuvar test panelinde açıkça GEÇERSİZ olduğu belirtiliyor. Üretim ekibi daha sonra aynı etiketi vernikli bir kutunun açılış dikişine uyguluyor. Üretim hattı denemelerinde, bazı etiketler köşelerinden kalkıyor; diğerleri verniğin bir kısmını söküyor, amaçlanan uyarı ise sadece kısmen görünür kalıyor.
Yanlış tepki, ambalajı ve süreci incelemeden her partiyi zayıf yapıştırıcı olarak reddetmek olurdu. İlk inceleme, son kartonları verniksiz kartonla karşılaştırmalı, basıncı ve bekleme süresini kaydetmeli, astarın ayrılmasını incelemeli ve ilk ayrılma düzlemini belirlemelidir. Vernik tutunması zayıfsa, daha güçlü bir yapıştırıcı, tasarlanan güvenlik mesajının okunabilirliğini iyileştirmek yerine karton hasarını artırabilir.
Yapılandırılmış bir düzeltici eylem denemesi, diğer değişkenleri sabit tutarken onaylanmış alternatif bir kaplama bölgesini, uyumlu bir yapıştırıcı yapısını ve revize edilmiş bir etiket geometrisini karşılaştırabilir. Ekip, hangi değişikliğin normal kullanım dayanıklılığını ve hangisinin kurcalama aktivasyonunu iyileştirdiğini belgelemelidir. Yalnızca nihai olarak onaylanan kombinasyon, satın alma ve süreç spesifikasyonu haline gelir.
Bu örnek bir teşhis yöntemini göstermektedir; Hanksec laboratuvar sonucu veya müşteri vaka çalışması olarak sunulmamaktadır.
Sıkça Sorulan Sorular
Yüksek yapışma özelliğine sahip olsa bile, ilaçlarda kullanılan kurcalamaya karşı koruyucu mühürler bozulabilir mi?
Evet. Soyulma yapışması, tanımlanmış koşullar altında yapışmanın bir yönünü ölçer. Güvenlik kaplaması yine de tam olarak aktifleşmeyebilir, karton verniği ayrılabilir veya ön yüzey istenmeyen bir noktadan kırılabilir. Nihai güvenlik tepkisini soyulma sonucundan ayrı olarak değerlendirin.
İlaç kutularındaki güvenlik mühürleri neden kolayca soyulur?
Temiz bir şekilde çıkarılma genellikle, yapıştırıcının kaplanmış veya kirlenmiş kartonla yetersiz temasını, uygun olmayan uygulama basıncını veya yetersiz bekleme süresini gösterir. Yapıştırıcıyı değiştirmeden önce alt tabaka arayüzünü inceleyin, ardından üretim kartonlarında tasarlanan BOŞLUK veya kırılma tepkisini doğrulayın.
"Geçersiz" (VOID) etiketi, ilaç kutusunun kalıntı içermeyeceğini garanti eder mi?
Hayır. Transfer olmama özelliği, gizli güvenlik mesajının amaçlanan konumunu tanımlar, yapışkan izlerinin tamamen sıfır olacağına dair evrensel bir vaat değildir. Kalıntı miktarı belirtilmeli ve gerçek paket üzerinde test edilmelidir.
Bir ilaç mührünün uygunluğunu hangi test standardı kanıtlar?
Tek bir soyulma-yapışma standardı, nihai ambalajın yasal düzenlemelere uygunluğunu kanıtlamaz. ISO 21976:2018, kurcalama doğrulama özelliklerini ele alırken; ASTM D3330/D3330M soyulma testi yöntemlerini sağlar. Sorumlu ambalaj üreticisi, tüm ambalajı geçerli pazar gereksinimlerine göre değerlendirmelidir.
İlaç kutuları için alıcılar tahrip edilebilir etiketleri mi yoksa geçersiz kılınabilir etiketleri mi tercih etmelidir?
Gerekli inceleme kanıtlarına ve gerçek alt tabakaya göre seçim yapın. Tahrip edilebilir etiketler, yüzey kırılmasını vurgular; VOID etiketleri ise kontrollü katman ayrılmasıyla oluşturulan tasarlanmış bir mesajı vurgular. Her ikisi de dönüştürme ve paketleme onayı gerektirir.
Conta arızası ile normal taşıma hasarı arasındaki fark nedir?
Sızdırmazlık contasının arızalanması, onaylanmış spesifikasyondan sapma anlamına gelirken, normal kullanım kaynaklı hasarlar ise tanımlanmış dağıtım yolu tarafından öngörülen aşınmadır. Niteliklendirme programı, denetçilerin rutin çizikleri gerçek açılma belirtilerinden veya kabul edilemez erken aktivasyondan nasıl ayırt edebileceklerini belirlemelidir.
Tedarikçinin laboratuvar testi, ilaç ambalajlama hattı denemesinin yerini alabilir mi?
Hayır. Laboratuvar testleri malzeme taramasını ve tutarlılık kontrollerini destekler, ancak üretim basıncını, karton kaplamalarını, dağıtım ekipmanını, depolama veya denetim koşullarını tam olarak yansıtmayabilir. Nihai onay, amaçlanan ambalaj ve süreç üzerinde temsili denemeler gerektirir.
VOID contasında düzensiz aktivasyon görüldüğünde ne kaydedilmelidir?
Film ve karton partilerini, test konumunu, yüzey durumunu, uygulama basıncını, bekleme süresini, soyulma yönünü, çıkarılan filmin görünümünü, ambalaj tarafındaki kanıtları ve herhangi bir kaplama veya lif hasarını kaydedin. Malzeme spesifikasyonunu değiştirmeden önce işlemi tekrarlayın.
Sonuç: Contayı değiştirmeden önce arıza düzlemini teşhis edin.
İlaç ambalajlarında güvenlik mührünün arızalanmasını önlemek, amaçlanan güvenlik önlemi ve ambalaj arayüzü ile başlar. İlaç ambalajındaki güvenlik mührü, onaylı üretim ve dağıtım sırasında bozulmadan kalmalı, ancak tanımlanmış açma girişiminde tanınabilir ve tekrarlanabilir bir kanıt üretmelidir. Bu iki sonucu elde etmek, koordineli film, yapıştırıcı, alt tabaka ve dönüştürme seçimi gerektirir.
Alıcılar için pratik sıralama şu şekildedir: Kanıtları tanımlayın → alt tabakayı belirleyin → malzeme yapısını seçin → hattı ve ortamı nitelendirin → kabul kriterlerini belgeleyin → üretim değişikliklerini kontrol edinBu yaklaşım, en güçlü yapıştırıcıyı seçmekten veya her karton kusurunu aynı arıza olarak değerlendirmekten daha etkilidir.
Lütfen karton veya şişe yüzeyinizi, gerekli açma belgesini, rulo özelliklerini ve uygulama koşullarını paylaşın. Hanksec, yeterlilik süreciniz için VOID ve tahrip edilebilir malzeme seçenekleri, yapıştırıcı ve astar seçimi, baskı/dönüştürme uyumluluğu ve temsili örnekler hakkında bilgi verebilir.
Jumbo rulolar · Dilimlenmiş rulolar · Özelleştirilmiş güvenlik yanıtı · OEM/ODM · Numune kalifikasyonu
MALZEME NUMUNELERİ TALEP EDİN →
Hanksec® | Kurcalamaya Karşı Korumalı Güvenlik Etiket Malzemeleri · Dönüştürme Ruloları · Teknik Destek