Réponse rapide : Les défaillances des scellés d'inviolabilité pharmaceutiques surviennent lorsque le système de scellage et d'emballage final ne produit pas le signe d'ouverture spécifié et reproductible dans les conditions réelles de fabrication, de stockage ou de manutention. Les causes fréquentes incluent une mauvaise imprégnation de l'adhésif, le décollement du revêtement du carton, une activation incomplète du système VOID, une rupture incorrecte du support, la condensation, le soulèvement des bords, les variations de la ligne d'application et une transformation irrégulière. Les acheteurs doivent mener une enquête. Quelle interface tombe en panne en premier ?Il convient ensuite de qualifier le matériau proposé sur des cartons, des bouteilles ou d'autres emballages secondaires de production réelle avant d'approuver la livraison en vrac. Un opercule qui se soulève facilement, un revêtement de carton qui se détache et une couche VOID qui ne s'active que partiellement nécessitent des mesures correctives différentes.
Pour les fabricants d'emballages pharmaceutiques, les transformateurs d'étiquettes de sécurité et les services d'achat, une étiquette à forte adhérence ne constitue pas nécessairement un dispositif de vérification d'inviolabilité efficace. L'enjeu principal est de savoir si une tentative d'ouverture permet de constituer la preuve convenue sans entraîner de défaillance prématurée lors de l'impression, de l'application, de la distribution ou de la manipulation courante.
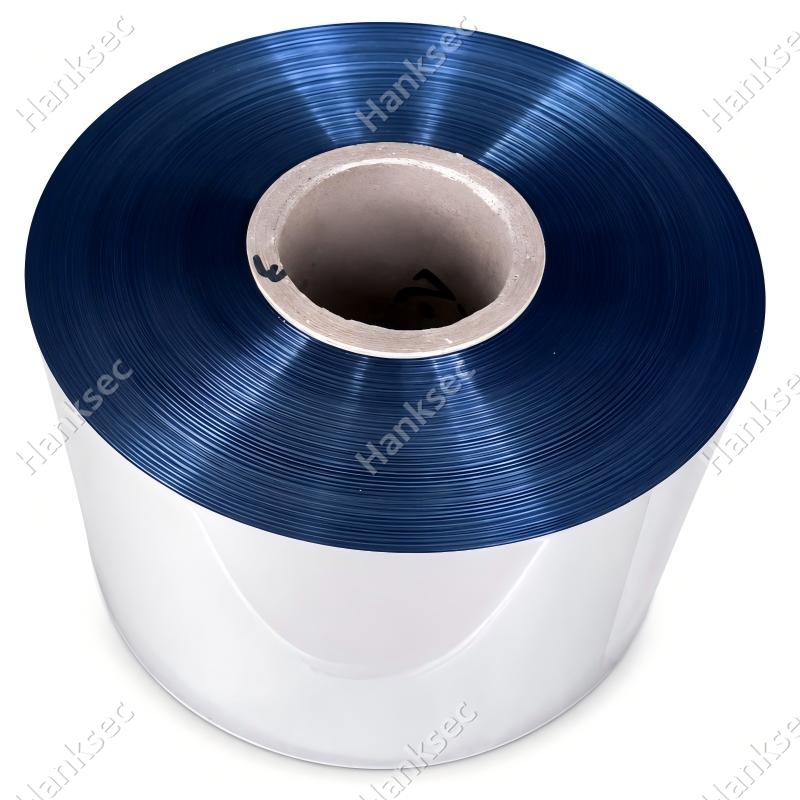
Ce guide porte sur les étiquettes et rubans adhésifs inviolables sensibles à la pression destinés aux produits médicinaux. emballage secondaire et surfaces de fermeture externes spécifiéesCe document ne traite pas du contact direct avec un médicament et n'affirme pas qu'un film adhésif individuel soit automatiquement conforme à la réglementation pharmaceutique. Hanksec fournit des étiquettes et des rubans adhésifs de sécurité. matérielsCela inclut des rouleaux imprimables pour une transformation ultérieure, plutôt que la validation de l'intégralité de l'emballage du médicament du client. Le dispositif final de vérification d'inviolabilité doit être qualifié par l'organisme responsable de l'emballage.
À quoi ressemble une défaillance d'un scellé de sécurité pharmaceutique ?
Un défaut est tout résultat qui s'écarte des spécifications approuvées concernant la fermeture et l'inspection. Il peut survenir lors de la production, avant qu'un consommateur ou un inspecteur ne touche l'emballage, ou lors d'un test d'ouverture intentionnel. Un défaut apparent peut également se produire lorsque le support d'emballage lui-même subit une modification inattendue, même si le matériau de sécurité a fonctionné comme prévu.
Considérons trois résultats distincts. Le soulèvement d'un phoque en soi, lors d'une distribution normale, est un rupture prématurée de la liaisonUn joint qui se décolle proprement lors d'un test d'ouverture contrôlée est un joint d'étanchéité. échec d'activation des preuvesUn scellé qui produit le message VOID attendu mais qui enlève trop de revêtement imprimé du carton peut être un résultat inacceptable concernant les dommages à l'emballageCes résultats nécessitent des mesures correctives différentes ; remplacer systématiquement un adhésif plus agressif par un autre peut aggraver la situation.
Les acheteurs doivent approuver l'état attendu de l'emballage non ouvert, la réaction prévue après ouverture et l'état acceptable des illustrations, des codes imprimés et des composants de l'emballage. La définition de la défaillance doit donc inclure à la fois les signes d'effraction et la durabilité en conditions normales d'utilisation.
Quelles sont les surfaces d'emballage pharmaceutique les plus susceptibles de provoquer une défaillance du scellage ?
Les emballages pharmaceutiques (cartons, flacons et conditionnements de transport) peuvent se ressembler, mais présenter des surfaces très différentes pour un adhésif sensible à la pression. La composition chimique du revêtement, la teneur en fibres recyclées, la texture de surface, les additifs de moulage, les agents de nettoyage et la température peuvent tous modifier l'adhérence et le point de décollement.
| Surface de l'emballage | Risque typique | Critères d'admissibilité |
|---|---|---|
| Boîte pliante vernie | L'adhésif se détache du vernis ; le vernis se soulève du panneau | Lot final d'impression et de vernissage, position du scellage, fixation du revêtement |
| Panneau recyclé ou non couché | Poussière, texture poreuse, déchirure des fibres, résistance de surface variable | Lots de cartes, niveau de poussière, dommages aux fibres et lisibilité VOID |
| Bouteille ou bouchon en PP/PEHD | Énergie de surface réduite et surface de moulage variable | Résine réelle, additifs, courbure, adhérence de maintien |
| PET, verre ou métal revêtu | Résidus de nettoyage, condensation, traces d'adhésif inattendues | Méthode de nettoyage, état humide/sec, traces visibles après élimination |
| Film de suremballage souple / sachet | Déformation du film, interface à basse énergie, inadéquation de la géométrie de fermeture | Conception réelle de la construction du film et du système de fermeture complet |
Un scellé de sécurité homologué pour l'acier inoxydable standard ou le verre de laboratoire n'est pas automatiquement adapté à un emballage pharmaceutique laminé. Pour comparer les adhésifs sur différentes surfaces d'emballage, consultez le guide de Hanksec. Guide d'utilisation des étiquettes de sécurité inviolablesLe guide traite de la sélection du substrat ; le présent article traite du diagnostic des défaillances et de la réception des approvisionnements.
10 causes fréquentes de défaillance des scellés d'inviolabilité pharmaceutiques
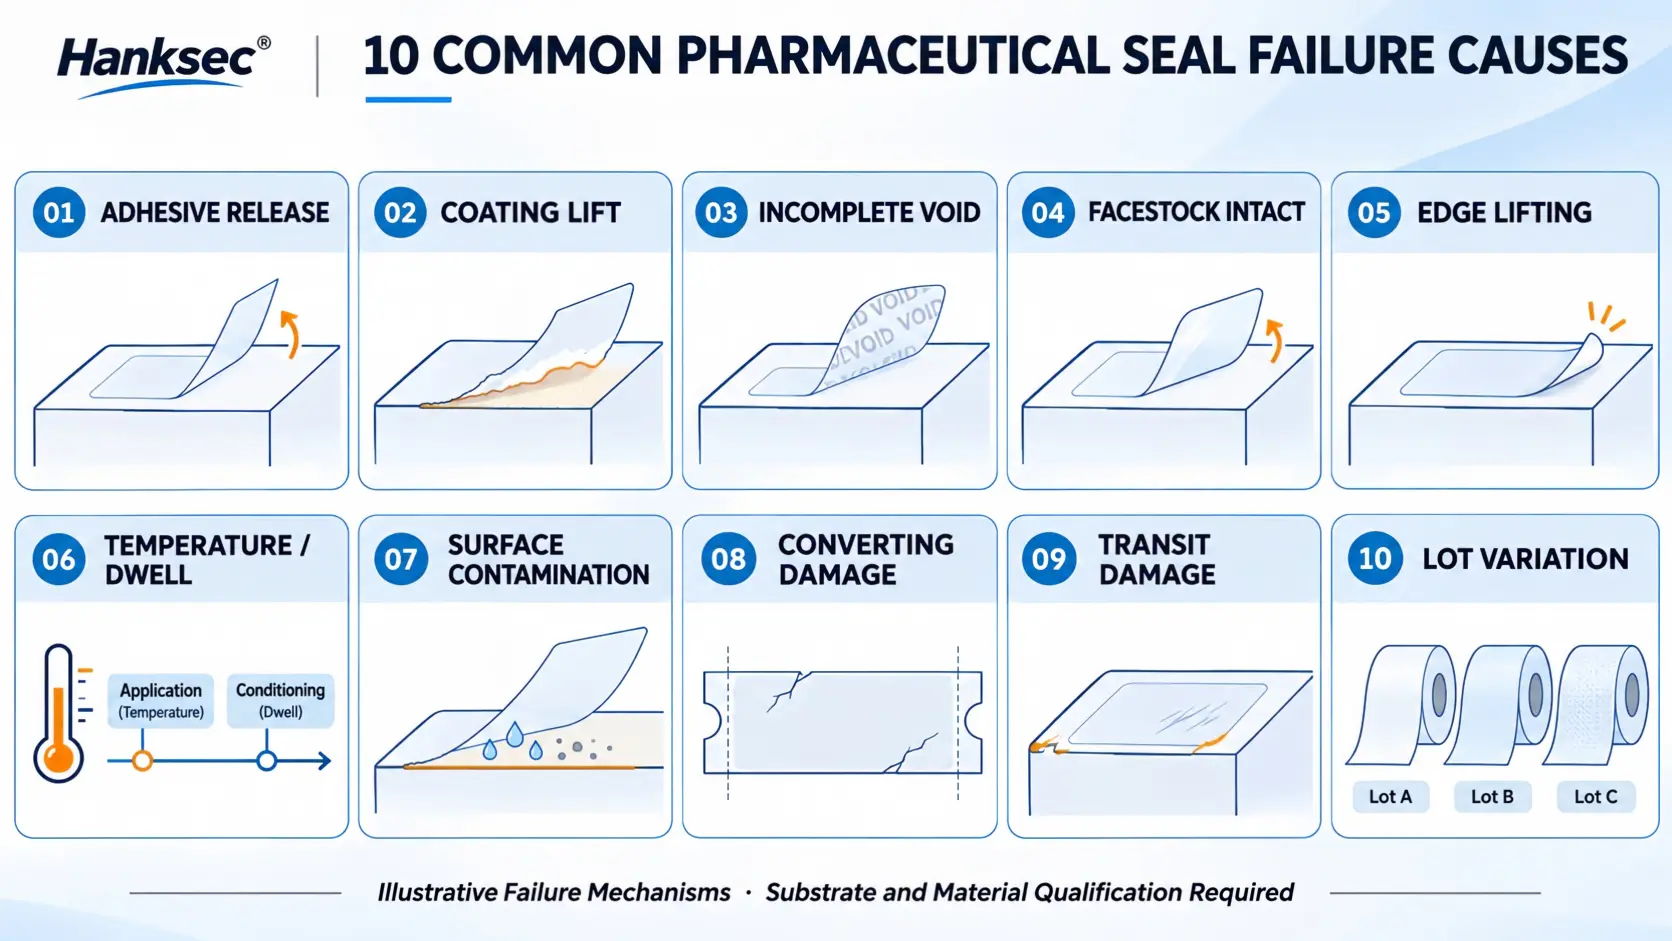
Pourquoi un sceau pharmaceutique se décolle-t-il facilement ? Humidification de l'adhésif
L'adhésif sensible à la pression doit adhérer parfaitement au support. Les fibres rugueuses, la texture du revêtement et les polymères à faible énergie de surface peuvent limiter ce contact, même si le joint est collant au toucher. L'acheteur peut alors constater un retrait net du film, une étiquette VOID incomplète ou un décollement aux angles. Première vérification : Comparer la surface réelle de l'emballage, la pression d'application et le temps de maintien à un échantillon de référence approuvé. Augmenter l'épaisseur de la couche adhésive sans identifier le plan de rupture peut engendrer un nouveau problème.
Pour une bouteille en PP ou PEHD, vérifiez si l'essai a utilisé la même résine de moulage, le même concentré de couleur, les mêmes agents de glissement et la même géométrie de surface que la production. Pour un étui pliant, demandez si l'échantillon comprenait l'impression et le vernis définitifs. Un adhésif adapté à un support d'essai artificiel peut se révéler inefficace sur l'emballage commercial.
Pourquoi le vernis du carton se soulève-t-il lorsqu'on enlève le sceau ?
Lorsqu'un scellé est apposé sur un carton verni, l'ensemble comprend le support papier, l'encre, le vernis, l'adhésif et le film de sécurité. Lors du décollement, la zone la plus fragile peut être l'interface vernis-carton plutôt que la couche de sécurité elle-même. L'opérateur peut alors observer de larges fragments de vernis arrachés ou une adhérence apparemment forte sans que le sceau VOID soit visible.
Le décollement du revêtement ne doit pas être automatiquement considéré comme une activation réussie du dispositif anti-effraction. Bien qu'il puisse s'agir d'un dommage visible, il peut masquer les preuves d'ouverture requises ou endommager l'impression obligatoire sur le carton. Renseignez-vous auprès du fournisseur de cartons concernant l'adhérence du revêtement et la possibilité d'intégrer une zone de scellage compatible et non vernie au visuel d'emballage approuvé.
Pourquoi le message VOID est-il incomplet après le décollage ?
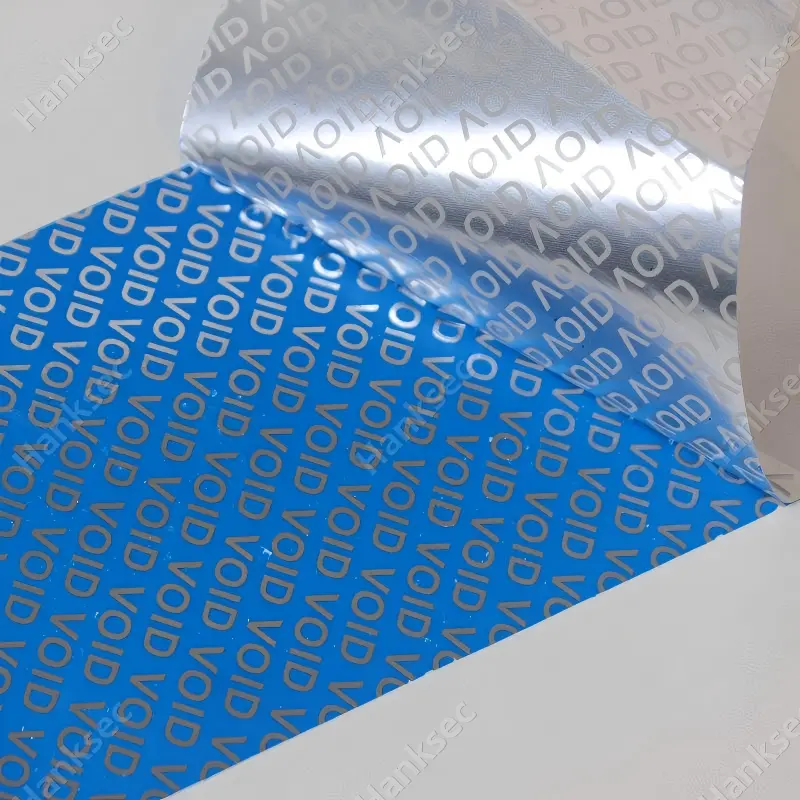
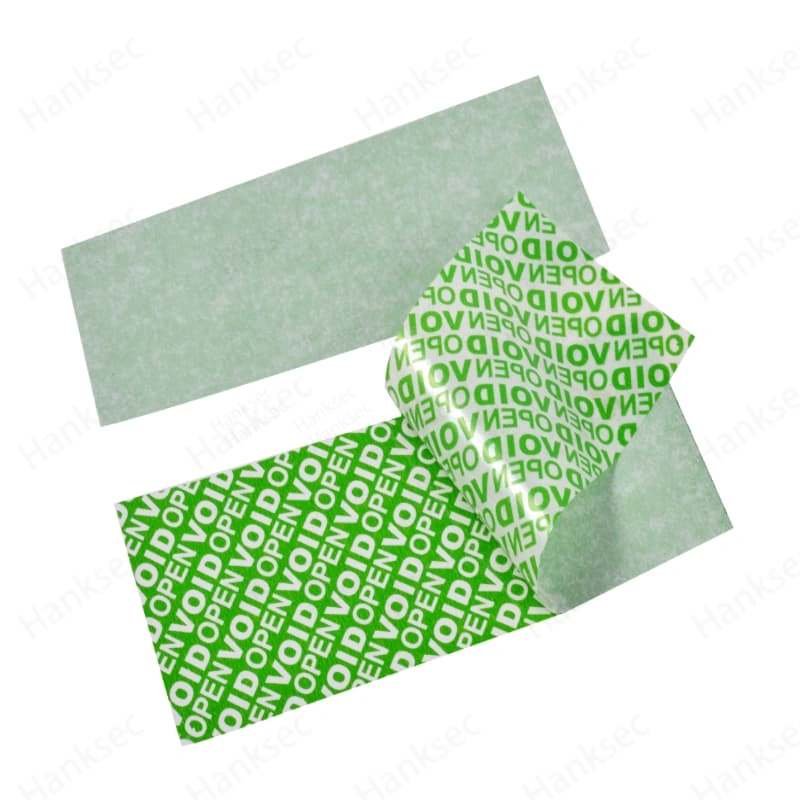
La construction VOID repose sur une séparation contrôlée entre les revêtements fonctionnels. Même si l'adhésif sensible à la pression adhère parfaitement, le message caché peut être incomplet si l'équilibre de libération des couches, l'uniformité du revêtement ou le sens de pelage sont inadéquats. Un message fin et incomplet risque de ne pas être détectable par le personnel d'inspection.
Inspectez à la fois le film retiré et la surface appliquée. Consignez la lisibilité, l'emplacement, la continuité et la répétabilité du message selon une procédure de décollement définie. Ne considérez pas le résultat comme conforme simplement parce que des lettres sont apparues. Un scellé qui peut être retiré et remis en place sans la preuve requise ne remplit pas sa fonction de vérification d'intégrité. La conformité du scellé (transfert total, partiel ou absence de transfert) doit être évaluée au regard de la réponse approuvée par le fournisseur et des critères d'inspection du client.
Pourquoi un sceau destructible se décolle-t-il intact ?
Le papier fragile ou le film polymère ultra-résistant sont conçus pour se déchirer lorsqu'une tentative de retrait exerce une pression sur le support. Si l'adhérence à une bouteille ou un carton est plus faible que le support dans les conditions de test, l'autocollant peut se détacher entièrement au lieu de se fragmenter. Ce mécanisme diffère de l'activation incomplète du système VOID.
Analysez l'adhérence au substrat, la surface d'étiquetage, la qualité du film, la pression d'application et le temps de maintien. À l'inverse, un support trop fragile risque de se fissurer lors de la découpe ou de la distribution avant d'atteindre l'emballage. Le choix du matériau doit concilier la rupture prévue lors du retrait et la stabilité de la transformation et de l'application en ligne. Voir la Matériau vinyle ultra-destructible Informations produit pour un point de départ au niveau des matériaux.
Qu’est-ce qui provoque le décollement du bord scellé des boîtes de médicaments ?
Une étiquette recouvrant un rabat ou un bouchon de carton subit des contraintes de flexion et de concentration sur ses bords. Un angle vif, une zone de collage étroite, une jointure d'ouverture non protégée ou une pression d'application irrégulière peuvent amorcer un décollement qui s'accentue pendant le transport. Un joint recouvrant un bouchon de bouteille incurvé doit également s'adapter à la courbure et aux mouvements différentiels.
L'acheteur doit préciser le schéma de positionnement exact, la surface de collage minimale, la forme des angles et le point de contrôle requis. Effectuez des essais avec les dimensions d'étiquette approuvées plutôt qu'avec un échantillon surdimensionné appliqué manuellement. Notez la pression appliquée ou le réglage du rouleau et vérifiez l'absence de bulles, de déformation, de plis et de défauts aux angles avant l'ouverture intentionnelle de l'emballage.
La température d'application et le temps de maintien sont confondus avec la température de service.
Une étiquette peut être conçue pour résister au froid pendant le transport, mais nécessite néanmoins d'être appliquée sur un emballage sec et à température adéquate. La température d'application décrit les conditions nécessaires à l'adhérence. La température de service décrit les conditions environnementales auxquelles le scellage fini doit être exposé après collage. Ces deux spécifications ne sont pas interchangeables.
Par exemple, un carton scellé sur une ligne d'emballage puis réfrigéré présente un défi différent de celui d'une étiquette apposée directement sur un carton froid et humide. Le cahier des charges doit préciser les deux opérations, y compris le temps de séjour avant expédition et la durée prévue pour chaque condition. Les affirmations des fournisseurs telles que « compatible chaîne du froid » nécessitent des conditions de test et des preuves concrètes, et non une simple température minimale.
La condensation, la poussière, l'huile ou les résidus de nettoyage contaminent la liaison.
L'humidité peut perturber l'adhérence, notamment lorsqu'un colis froid est introduit dans une pièce humide. La poussière et les fibres de papier réduisent l'adhérence, tandis que les empreintes digitales, les agents de démoulage et les produits de nettoyage peuvent altérer l'interface adhésive. Ces problèmes peuvent se manifester par une adhérence irrégulière et localisée plutôt que par un défaut généralisé sur tous les colis.
Définissez un état de surface documenté avant application. Pour le dépannage en production, comparez des échantillons de production non traités avec des échantillons de référence nettoyés, en conservant la même structure d'étiquette. Si le nettoyage améliore l'adhérence, cela met en évidence une variable de processus ; cela ne prouve pas automatiquement que le matériau est défectueux.
Le support de démoulage ou les conditions de découpe endommagent le joint avant utilisation.
Les matériaux de sécurité doivent être transformés en étiquettes à cadence industrielle. Un support dont la force de décollement est inadaptée peut entraîner une activation prématurée du système VOID, une rupture du support, un étirement de l'adhésif ou une perte d'étiquette lors de la distribution. Une frappe excessive de la matrice peut endommager le support, tandis qu'une frappe insuffisante rend le décollement de la matrice difficile. Ces deux problèmes peuvent engendrer des défauts qui se confondent ensuite avec des problèmes d'adhérence.
Les transformateurs doivent évaluer la pression d'impression, la profondeur de découpe, le décollement de la matrice, la tension de rembobinage, le pas d'étiquette, la géométrie du plateau de décollement du distributeur et la régularité du support. Demandez des rouleaux d'essai avec un diamètre et un sens d'enroulement réalistes. L'application manuelle d'une feuille en laboratoire ne suffit pas pour valider une ligne d'emballage automatique.
Le transport, l'abrasion et la manutention génèrent de fausses alarmes de sabotage.
Un scellé peut présenter des rayures, des bords pliés ou des dommages imprévus au revêtement après une manipulation normale, même si l'emballage n'a pas été ouvert. À l'inverse, les vibrations et la flexion du carton peuvent fragiliser une fermeture mal conçue jusqu'à ce que le scellé se soulève sans intervention volontaire. De tels phénomènes compromettent l'utilité du signal d'inspection.
Reproduire les étapes d'expédition pertinentes : emballage en caisse, frottement contre les unités voisines, compression des palettes, variations de température et manutention après stockage. L'objectif n'est pas de garantir la résistance de l'étiquette à toutes les conditions de distribution possibles, mais de distinguer l'usure normale de la réponse à l'ouverture définie dans le cadre de l'itinéraire approuvé.
La résistance au pelage à court terme et la durabilité du collage à long terme ne sont pas équivalentes. Un joint peut résister à un pelage rapide, mais se déformer ou se décoller sous une contrainte prolongée ; la vitesse de pelage peut également varier en cas de rupture d'un support fragile. Smithers évoque la défaillance prématurée des joints d'étanchéité. sous des conditions de température, d'humidité, de charge soutenue et de stockage prolongé. Les acheteurs doivent préciser les conditions de durée de conservation prévues, le cas échéant.
Les lots de matériaux, de cartons ou de lignes d'emballage sont incohérents.
Un échantillon peut être validé car il représente une combinaison exceptionnellement favorable de revêtement adhésif, de vernis carton et de pression d'application. La production industrielle, quant à elle, introduit des variations dans les bobines de film, les lots de revêtement, les supports, les équipes et les cadences de production. Un joint qui ne fonctionne que dans une plage de fonctionnement restreinte engendrera des défaillances intermittentes, plus difficiles à diagnostiquer qu'une défaillance complète.
Un plan de qualification pertinent prévoit l'échantillonnage de plusieurs lots pertinents lorsque le risque le justifie, la consignation des paramètres machine et l'enregistrement des modifications approuvées. Les acheteurs doivent exiger une traçabilité complète, des lots de matières premières aux commandes de transformation et aux essais d'emballage fini, ainsi qu'une procédure définie pour l'analyse des réponses non conformes aux contrôles d'altération.
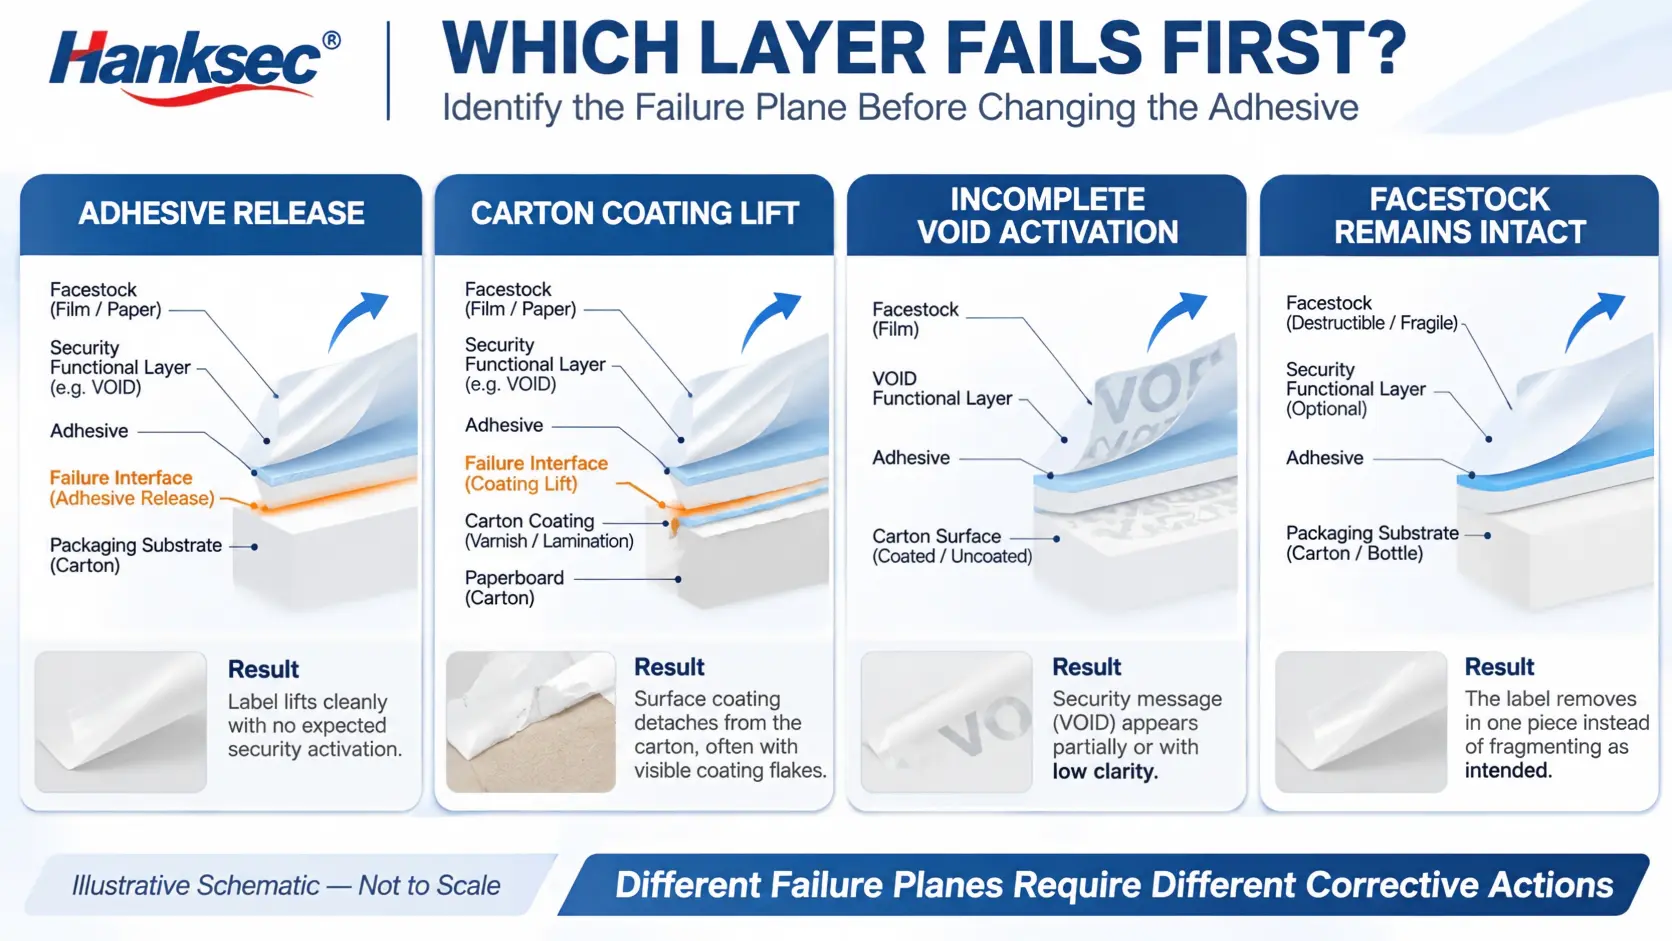
Comment les acheteurs peuvent-ils identifier quelle couche a cédé en premier ?
Le diagnostic des défaillances des scellés d'inviolabilité pharmaceutiques commence par l'identification de l'interface de matériau qui a cédé en premier. Cette approche permet aux acheteurs d'éviter de multiples essais et erreurs avec différents adhésifs. En cas de défaillance d'un scellé, photographiez l'emballage intact, le point de décollement, le film décollé et le support. Notez si le matériau est resté sur l'étiquette, s'est transféré sur le carton, s'est fragmenté ou a entraîné un dépôt avec lui.
| Résultat observé | Premier avion susceptible de tomber en panne | Vérification prioritaire |
|---|---|---|
| Le ruban adhésif se décolle proprement, sans message. | interface adhésif/emballage | Surface, temps de séjour, compatibilité adhésive, pression |
| Le vernis du carton se décolle. | Interface revêtement/carte | Ancrage du revêtement, zone d'étanchéité approuvée |
| Bond tient bon ; VOID est inégal | Couche de séparation fonctionnelle | Équilibre du revêtement, protocole de pelage, lot d'échantillons |
| Étiquette fragile retirée intacte | L'adhésif se détache avant la rupture du revêtement. | Équilibre adhérence-fracture, zone d'étiquetage |
| Étiquettes déchirées lors de la distribution | Interface face/doublure/transformation | Décollement du support, découpe, plaque de décollement, vitesse |
Triage rapide : Un décollement net suggère un problème d'adhérence au substrat ; des fragments de revêtement indiquent une adhérence au revêtement du carton ; une opacité irrégulière suggère l'activation de la couche fonctionnelle ; des fissures prématurées suggèrent un problème de transformation ou de décollement du support. Il s'agit d'hypothèses diagnostiques, et non de déterminations automatiques de la cause première. Plusieurs mécanismes peuvent se produire simultanément. Un carton revêtu peut se décoller localement tandis que la couche VOID s'active ailleurs. Consignez séparément les résultats primaires et secondaires, puis répétez le test dans des conditions contrôlées avant d'approuver une modification de matériau ou de procédé.
Quel type de matériau de construction un acheteur d'emballages pharmaceutiques doit-il évaluer ?
Le choix du matériau approprié dépend de l'élément de preuve prévu et du support, et non d'un simple classement du « scellage de sécurité le plus résistant ». Les termes « transfert total », « transfert partiel » et « absence de transfert » décrivent l'emplacement de l'image de sécurité conçue. Ils ne définissent pas automatiquement la quantité de résidus d'adhésif. La rupture du support destructible relève d'un mécanisme différent.
| Construction | Avantage potentiel | Limitation de l'acheteur à l'essai |
|---|---|---|
| Transfert intégral ANNULÉ | L'avertissement sur le côté de l'emballage est bien visible. | Résidus, dommages au revêtement, interférences du code imprimé |
| Transfert partiel ANNULÉ | Des preuves peuvent apparaître sur film et sur substrat. | Clarté du motif et division répétable |
| Non-transfer VOID | Transfert réduit vers l'emballage | Lisibilité du message sur le film retiré ; traces d’adhésif |
| Matériau destructible | Fracture visible du plateau | Rupture prématurée lors de la conversion ou de la distribution |
| Combiné / sérialisé | Preuve de falsification et identification contrôlée | Intégrité d'impression, gestion des données et interaction avec les fonctionnalités |
Pour une comparaison générale des emballages PET VOID, des emballages à base de papier, des emballages destructibles et autres options pour l'emballage pharmaceutique, consultez le site web de Hanksec. Matériaux VOID inviolables : options pharmaceutiquesPour connaître les catégories de films disponibles et les options de construction des rouleaux, consultez le manuel. VOID Label Materials Plage de valeurs. Aucune de ces pages ne remplace la qualification du produit fini.
Comment les acheteurs doivent-ils élaborer un plan pratique de qualification des sceaux ?
La qualification doit répondre à une question précise : Ce matériel approuvé et ce processus d'application produisent-ils des preuves acceptables concernant ce dossier approuvé, pour toutes les conditions pertinentes ? Un plan de test qui vérifie uniquement si le ruban adhésif adhère à une plaque standard ne peut pas répondre à cette question.
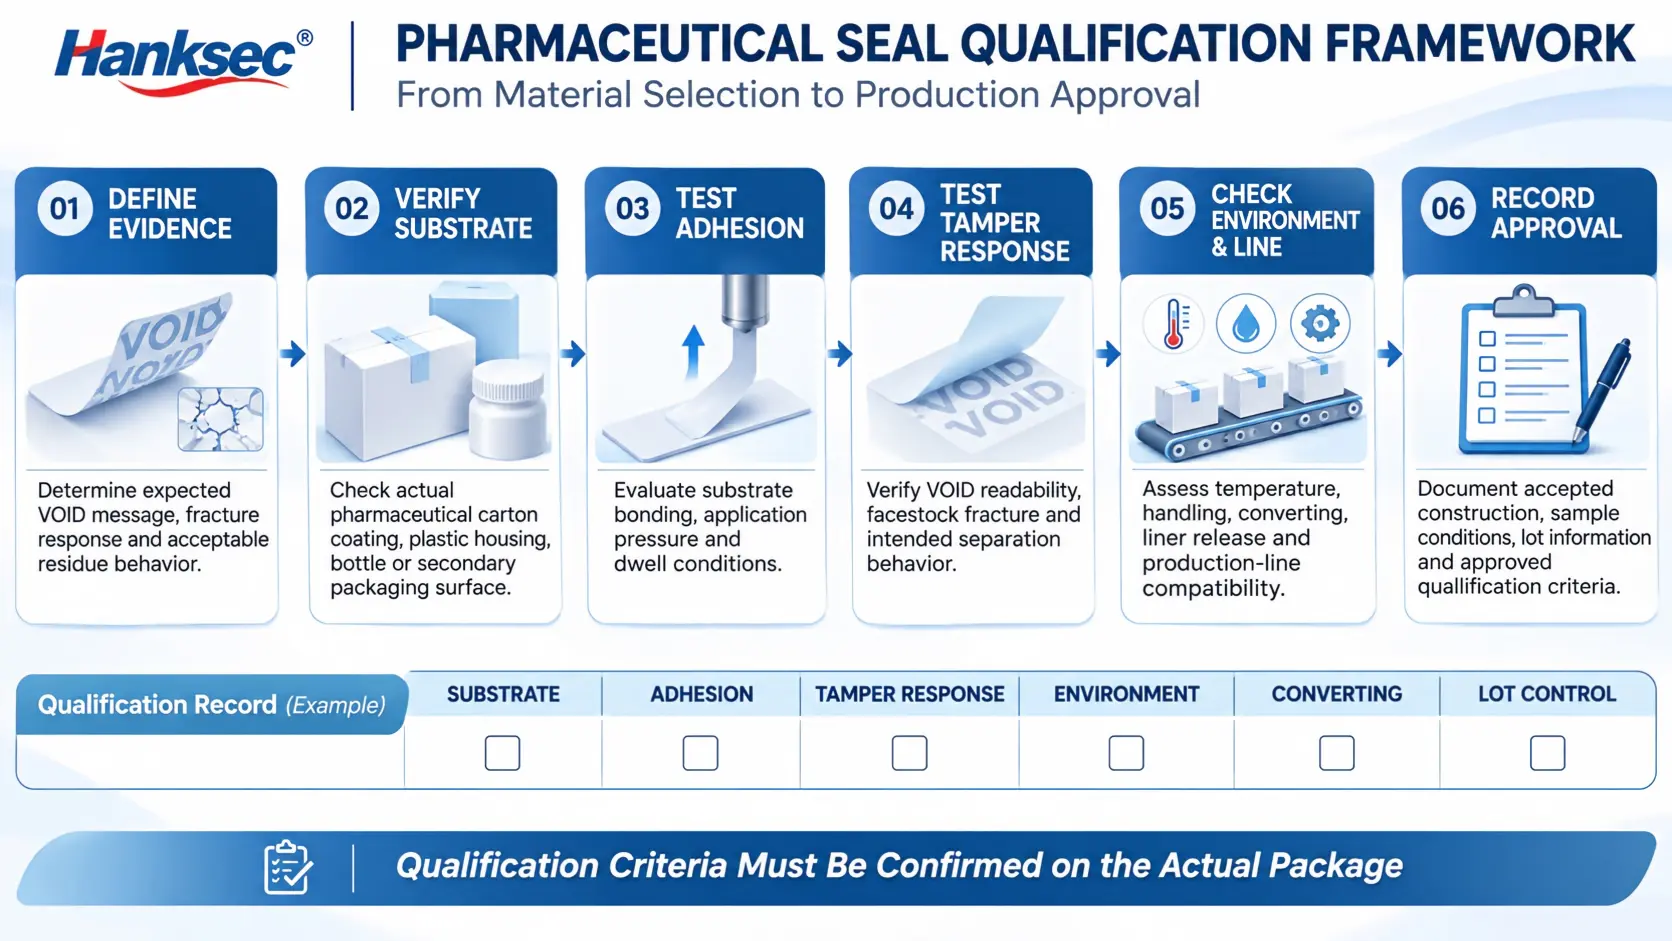
Définir les exigences d'inspection avant de sélectionner les échantillons
Documentez le format de l'emballage, le mode de fermeture, la méthode d'inspection par l'opérateur et les preuves de retrait prévues. Précisez si l'avertissement doit rester sur le carton, figurer sur l'étiquette retirée, se briser en morceaux ou répondre à une condition combinée. Définissez l'aspect normal d'un emballage non ouvert et des exemples de dommages inacceptables. Le cas échéant, prévoyez une procédure d'ouverture et de réapplication pour vérifier si l'élément peut être restauré à un état apparemment intact ; ne vous fiez pas uniquement à un premier décollement réussi comme preuve d'inviolabilité. Si la ligne de conditionnement utilise un système de vision industrielle, fournissez des images de la caméra, de l'éclairage et de la conformité, plutôt que de vous fier uniquement à l'appréciation d'un technicien de laboratoire.
Contrôler les variables liées au matériau et à l'emballage
Consignez la qualité et l'épaisseur nominale du support, la structure de sécurité, l'identification de l'adhésif, le support, la géométrie de l'étiquette et le système d'impression. Consignez le matériau du carton ou de la bouteille finale, la décoration, le revêtement, le traitement de surface, la pression d'application et la vitesse de la ligne. Si l'emballage comporte plusieurs variantes graphiques ou lots de vernis, identifiez les combinaisons qui entrent dans le champ de qualification.
Incluez des échantillons représentatifs des lots de matériaux et de cartons concernés, conformément à un plan basé sur les risques. N’indiquez pas un nombre d’échantillons requis universel : une stratégie d’échantillonnage appropriée dépend de la variabilité de la production, des conséquences des défaillances et du système qualité adopté par l’entreprise d’emballage.
Distinguer les tests d'adhérence des tests d'activation par falsification
Les tests d'adhérence par pelage permettent de comparer les performances de collage dans des conditions de géométrie, de vitesse, de conditionnement et de substrat spécifiées. ASTM D3330/D3330M propose des méthodes normalisées pour l'adhérence par pelage des rubans adhésifs sensibles à la pression. DÉCÉDÉ publie également des méthodes pour les matériaux d'étiquettes auto-adhésives, y compris des approches d'adhésion par pelage à 180 degrés.
Ni une simple mesure de la force de pelage ni un panneau de test standard ne prouvent l'activation du dispositif de sécurité requis sur un carton fini. Le rapport de test doit donc inclure des résultats distincts concernant le comportement de l'adhésif, la lisibilité du message d'inviolabilité, les dommages liés au retrait et la présence éventuelle de résidus ou de décollement du revêtement. Il convient de consigner l'angle et la vitesse de pelage, ainsi que la surface de test choisie, car toute modification de la procédure peut altérer le mode de défaillance apparent. Il est également nécessaire de noter le temps de maintien et les conditions environnementales avant chaque comparaison.
Tester la manipulation normale avant l'ouverture intentionnelle
Évaluer d'abord le décollement du support, la qualité d'impression, l'intégrité de la découpe et l'application machine. Ensuite, soumettre les emballages non ouverts à des manipulations ou à une exposition environnementale appropriées. Vérifier qu'ils ne présentent aucun soulèvement prématuré, fissure ou activation intempestive. Ce n'est qu'après ces contrôles d'utilisation normale que l'emballage doit subir le test d'ouverture défini. Cette procédure permet de distinguer les problèmes de fabrication et de durabilité liés au transport de la réaction de sécurité suite à une ouverture volontaire.
Définir des exemples clairs d'acceptation et de rejet
Utilisez des photos de référence approuvées avec des légendes telles que : Sceau non ouvert acceptable, Indication de falsification acceptable, Activation incomplète, Levage prématuré et Dommages inacceptables au cartonLes images doivent provenir d'échantillons physiques représentatifs. Évitez d'utiliser des rendus décoratifs comme preuve des performances réelles en laboratoire.
Définissez conjointement les critères d'acceptation entre le propriétaire de l'emballage, le service qualité, le fournisseur de matériaux et le transformateur. Ces critères peuvent inclure des limites objectives pour le décollement des bords, la zone de lisibilité du message de sécurité, la lisibilité du code-barres, la durabilité de l'impression et l'impact maximal acceptable sur le visuel couché. Ces limites sont spécifiques à l'application : cet article ne définit pas de seuils de réussite numériques.
Quels documents de qualification un fournisseur doit-il fournir ?
Un dossier d'achat complet facilite les enquêtes ultérieures sur les défaillances. Il doit préciser les produits fournis, la méthode de fabrication des échantillons et les tests effectués. L'objectif est d'éviter toute confusion entre une démonstration et une spécification approuvée pour la production.
| Enregistrer | Question minimale à répondre |
|---|---|
| Identification des matériaux | Quel support, quelle structure fonctionnelle, quel adhésif et quel revêtement ont été utilisés ? |
| Spécifications du rouleau/convertisseur | Quelles dimensions (largeur, longueur, enroulement, noyau, découpe et méthode d'impression) ont été approuvées ? |
| substrat et emballage de test | Le carton ou la bouteille d'origine a-t-il été utilisé, y compris son revêtement final ? |
| Méthode d'essai et conditionnement | Quelles pressions, durées de maintien, températures, procédures de pelage et plans d'échantillonnage ont été appliqués ? |
| Preuves et défauts | Les photographies d'échantillons acceptables et rejetées sont-elles toutes deux enregistrées ? |
| Traçabilité des lots et contrôle des modifications | Une modification ultérieure du matériau, du revêtement ou du procédé de transformation peut-elle être liée à son approbation ? |
Pour les fabricants d'étiquettes, un rapport de test de pelage fait partie intégrante du dossier. D'autres contrôles peuvent inclure la résistance au frottement de l'impression, la lisibilité du code-barres, le décollement du support, la stabilité de la découpe et la reproductibilité de la réponse VOID attendue. Guide de contrôle de la qualité des matériaux d'étiquettes de sécurité explique comment ces tests de production et d'application sont liés.
Comment la vitesse et l'automatisation de la ligne de conditionnement affectent-elles la performance du scellage ?
Une ligne automatique applique des étiquettes pendant un laps de temps très court. Le support peut bouger, se déformer ou présenter des résidus de poussière de revêtement. La tension de déroulement du rouleau peut varier à mesure que son diamètre diminue. Le positionnement des étiquettes peut légèrement dériver d'un poste à l'autre. Un matériau qui réussit un test de décollage lent peut néanmoins échouer s'il ne peut être distribué de manière uniforme ou pressé contre le support à la vitesse de production.
Les acheteurs doivent demander un essai sur l'équipement d'étiquetage réel, incluant le démarrage normal, la production stable et les conditions d'arrêt-démarrage pertinentes. Il convient d'observer le décollement du support, la séparation de l'étiquette au niveau de la plaque de pelage, le positionnement sur le bouchon, la pression d'application et les contrôles qualité après application. L'essai doit inclure le système d'inspection prévu et le visuel de l'emballage.
Ne considérez pas systématiquement le réglage le plus rapide de la ligne comme le seul critère de qualification. Certains défauts surviennent lors d'un démarrage à vitesse réduite ou après un arrêt temporaire, lorsque la pression de contact, la tension de la bande ou la position de l'étiquette peuvent varier. L'acceptation du processus d'emballage et l'acceptation des matériaux doivent être documentées comme des décisions liées mais distinctes.
Quels changements concernent les emballages pharmaceutiques soumis à la chaîne du froid ou à des cycles de température ?
La qualification de la chaîne du froid doit permettre de distinguer un scellage déjà appliqué et exposé à de basses températures d'un scellage nouvellement appliqué sur une surface froide. Il s'agit de défis d'adhérence différents. Les emballages peuvent également transiter par des zones humides où de la condensation se forme sur les bouteilles, les cartons ou les accumulateurs de froid. L'humidité lors de l'application peut nuire à l'adhérence avant que celle-ci ne se stabilise.
Établir un calendrier d'application : état de surface à l'étiquetage, temps de maintien avant refroidissement, température et durée de stockage, transferts entre environnements, manutention lors de l'expédition et inspection finale. Effectuer des tests après des cycles représentatifs. Noter si le marquage VOID ou la réponse de fracture reste lisible et si le scellé non ouvert présente un décollement des bords ou un dommage apparent.
Le même principe s'applique à l'exposition à la chaleur, à l'humidité en entrepôt et au stockage prolongé. Une affirmation telle que « fonctionne de -20 à 80 °C » est incomplète sans préciser s'il s'agit des conditions d'application, d'utilisation, de test à court terme ou d'exposition. Toute indication relative à la température doit être liée à l'adhésif, au substrat, à la durée et à la méthode de qualification utilisés.
Que signifient les exigences de la FDA, de l'UE et de l'ISO pour un acheteur de matériaux ?
Le cadre juridique et technique dépend du médicament, du niveau d'emballage et du marché de destination. Un fournisseur de matériaux ne doit pas affirmer qu'un scellage adhésif rend automatiquement l'emballage complet du médicament conforme.
Aux États-Unis, 21 CFR 211.132 Ce règlement établit des dispositions relatives à l'inviolabilité des emballages pour les médicaments en vente libre destinés à un usage humain, sous réserve de son champ d'application et de ses exceptions. Le fabricant ou le conditionneur responsable doit évaluer la configuration complète de l'emballage, l'étiquetage requis et les conditions d'utilisation applicables.
Dans l'Union européenne, Règlement délégué (UE) 2016/161 de la Commission Ce document traite des dispositifs de sécurité des médicaments relevant de son champ d'application, notamment un identifiant unique et un dispositif anti-falsification. Le dispositif anti-falsification et l'identifiant de données sérialisé ont des fonctions distinctes ; un code QR ou un code de données seul ne constitue pas une preuve d'ouverture physique.
ISO 21976:2018 Ce document définit les exigences et les recommandations relatives aux dispositifs de vérification d'inviolabilité des emballages de médicaments. En Europe, il est également référencé sous la norme EN ISO 21976:2020. Les acheteurs doivent préciser la norme et l'édition utilisées dans leur documentation de qualification et ne pas se fier à la description commerciale du produit pour obtenir une certification.
Dans un cadre fondé sur les risques, Gestion des risques qualité ICH Q9(R1) Ce document constitue un outil précieux pour définir, maîtriser et évaluer les risques liés à la qualité. Son existence n'implique pas que chaque produit Hanksec ait été testé conformément à une norme réglementaire pharmaceutique particulière.
Pour les projets destinés au marché australien, Code de bonnes pratiques de la TGA relatif aux emballages inviolables Ce document fournit des recommandations pratiques concernant la conception, la validation et le contrôle des fonctionnalités, notamment l'obligation de ne pas masquer les informations d'étiquetage obligatoires. Ces recommandations s'appliquent dans leur propre contexte réglementaire et ne sauraient se substituer aux exigences de l'UE ou des États-Unis.
Avertissement concernant la portée : La norme FDA 21 CFR 175.105 concerne certaines utilisations d'adhésifs pour l'emballage alimentaire ; sa simple mention ne démontre pas qu'un joint adhésif soit adapté au contact direct avec des médicaments. Si des exigences relatives au contact chimique, à la migration, à la stérilisation ou à d'autres aspects de la sécurité des matériaux s'appliquent, une évaluation distincte de la conception de l'emballage et du marché de destination est nécessaire.
Que doit inclure une demande de devis pour un emballage pharmaceutique ?
Une demande de devis précise définit le risque de défaillance, et non pas seulement la largeur et la couleur du joint. Les fournisseurs ne peuvent recommander une conception appropriée que s'ils comprennent l'interface et la réponse d'inspection requise. Pour la première demande, l'acheteur doit fournir les informations suivantes :
- Format d'emballage : Étui pliant, opercule bouteille-bouchon, suremballage, carton de transport ou autre système de fermeture approuvé.
- Surface d'application : Carton, vernis, lamination ou résine de bouteille proprement dite ; inclure les informations sur le revêtement et le traitement, le cas échéant.
- Géométrie du joint : Dimensions des étiquettes, rayon des angles, couverture des coutures et schéma de positionnement requis.
- Preuves initiales : ANNULATION totale, partielle ou sans transfert ; fracture destructible ; motif d’avertissement personnalisé ; ou réponse combinée approuvée.
- Cible résiduelle : La question de savoir si les résidus visibles, les dommages aux fibres du carton ou le comportement d'une surface propre sont acceptables doit être précisée séparément du type de transfert.
- Circuit de production : Rouleau jumbo ou refendu, méthode d'impression, processus de conversion d'étiquettes, support, distributeur automatique et vitesse de fonctionnement.
- Besoins d'identification : Texte de marque, numérotation de sécurité, code-barres ou autres données variables, avec indication de la propriété des données et de la méthode d'inspection.
- Environnement: Température d'application, humidité, durée de séjour, exposition à la chaîne du froid, durée de stockage et manipulation prévue.
- Plan de qualification : Substrat d'essai, méthode d'échantillonnage, preuves souhaitées, exemples de rejet et exigences en matière de documentation.
- Détails commerciaux : Estimation de la demande, largeur et longueur cibles des rouleaux, calendrier de livraison, exigences en matière d'échantillons et attentes en matière de contrôle des modifications.
Une fois ces éléments fournis, le fabricant peut présenter le film, les couches fonctionnelles, l'adhésif et le support proposés, sans se contenter de promesses vagues au lieu de données d'essais concrets. Les acheteurs peuvent alors convertir l'échantillon validé en un cahier des charges que les imprimeurs et conditionneurs pourront reproduire.
Comment les acheteurs doivent-ils comparer deux fournisseurs de matériaux de sécurité ?
Deux échantillons peuvent paraître identiques avant le décollement, mais se comporter différemment après découpe, étiquetage ou stockage. Une comparaison des fournisseurs doit donc examiner à la fois le système de matériaux et le support nécessaire à son maintien en production. Une simple affirmation du fabricant ou une démonstration ponctuelle convaincante ne remplace pas une qualification.
Exigez une description détaillée de la construction, conforme aux exigences d'approbation, des options réalistes pour le rouleau et le support, l'identification du lot de fabrication, la notification des modifications approuvées et un échantillon sur le support réel de l'acheteur. Demandez si le fournisseur peut reproduire l'effet de sécurité souhaité après impression ou transformation, et non se contenter de fournir un film fonctionnel immédiatement après enduction.
Vérifiez comment les écarts sont analysés. Le fournisseur peut-il distinguer le décollement de l'adhésif du décollement du vernis ? Peut-il enregistrer la rupture de l'étiquette indépendamment de l'activation du système VOID ? Peut-il fournir des échantillons témoins représentatifs et expliquer les limites de ses tests ? Un fournisseur compétent identifiera les incertitudes et les besoins en matière de tests au lieu d'affirmer qu'un adhésif convient à tous les emballages.
Hanksec peut accompagner les projets B2B nécessitant des films d'étiquetage VOID, des matériaux de sécurité destructibles et la personnalisation des formats de rouleaux pour les transformateurs. La décision finale concernant la validation d'une ligne de conditionnement pharmaceutique spécifique revient au fabricant d'emballages responsable et à son service qualité, sur la base d'essais approuvés et des exigences applicables.
Exemple d'enquête sur une défaillance : un scellé de carton réussit les tests en laboratoire mais échoue sur la chaîne de production.
Considérons un hypothétique Projet de conditionnement de médicaments. L'étiquette d'un fournisseur présente des signes clairs de non-conformité lors d'un test en laboratoire. L'équipe de production applique ensuite la même étiquette sur la jointure d'ouverture vernie d'un carton. Lors des essais en ligne, certaines étiquettes se décollent aux coins ; d'autres arrachent une partie du vernis, et l'avertissement prévu n'est que partiellement visible.
Une erreur serait de rejeter systématiquement tous les lots pour cause d'adhésif insuffisant, sans examiner l'emballage ni le processus de fabrication. La première étape consiste à comparer les cartons finis avec du carton non verni, à enregistrer la pression et le temps de maintien, à vérifier le décollement du support et à identifier le premier plan de séparation. Si l'adhérence du vernis est mauvaise, un adhésif plus puissant risque d'endommager davantage le carton plutôt que d'améliorer la lisibilité du message de sécurité.
Un essai structuré d'actions correctives pourrait comparer une zone de revêtement alternative approuvée, une structure adhésive compatible et une géométrie d'étiquette révisée, en maintenant constantes les autres variables. L'équipe doit documenter quelle modification a amélioré la durabilité en utilisation normale et laquelle a amélioré l'activation du système de sécurité. Seule la combinaison finale approuvée fait l'objet du cahier des charges d'achat et de processus.
Cet exemple illustre une méthode de diagnostic ; il ne s'agit pas d'un résultat de laboratoire Hanksec ni d'une étude de cas client.
Foire aux questions
Un scellé de sécurité pharmaceutique peut-il se rompre même en cas de forte adhérence au pelage ?
Oui. L'adhérence au pelage mesure un aspect de la liaison dans des conditions définies. Le revêtement de sécurité peut ne pas s'activer complètement, le vernis du carton peut se détacher ou le support peut se rompre à un endroit imprévu. Qualifiez la réponse de sécurité finale indépendamment du résultat du test de pelage.
Pourquoi les scellés de sécurité se décollent-ils proprement des emballages pharmaceutiques ?
Un décollement net indique souvent un contact insuffisant de l'adhésif avec le carton couché ou contaminé, une pression d'application inadaptée ou un temps de pose insuffisant. Avant de changer d'adhésif, examinez l'interface avec le support, puis vérifiez la résistance à la rupture (VOID ou autre) sur les cartons de production.
Une étiquette VOID sans transfert garantit-elle une boîte de médicament sans résidus ?
Non. L'absence de transfert décrit l'emplacement prévu du message de sécurité dissimulé, et non une garantie absolue d'absence de traces d'adhésif. Les résidus doivent être spécifiés et testés sur l'emballage lui-même.
Quelle norme d'essai prouve la conformité d'un scellé pharmaceutique ?
Aucune norme d'adhérence par pelage ne permet à elle seule de prouver la conformité réglementaire des emballages finis. La norme ISO 21976:2018 traite des dispositifs de vérification d'inviolabilité ; la norme ASTM D3330/D3330M fournit des méthodes de test de pelage. Il incombe au fabricant d'emballages responsable d'évaluer l'emballage complet au regard des exigences du marché applicable.
Les acheteurs doivent-ils choisir des étiquettes destructibles ou des étiquettes VOID pour les emballages de médicaments ?
Choisissez en fonction des preuves d'inspection requises et du support. Les étiquettes destructibles mettent l'accent sur la rupture du support ; les étiquettes VOID mettent en valeur un message spécifique obtenu par séparation contrôlée des couches. Les deux nécessitent une conversion et une qualification d'emballage.
Quelle est la différence entre une défaillance d'étanchéité et des dommages normaux liés au transport ?
Un défaut d'étanchéité constitue un écart par rapport aux spécifications approuvées, tandis que les dommages liés à la manutention normale correspondent à l'usure prévue par le circuit de distribution défini. Le programme de qualification doit définir comment les inspecteurs distinguent les éraflures courantes des véritables signes d'ouverture ou d'une activation prématurée inacceptable.
Un test en laboratoire réalisé par un fournisseur peut-il remplacer un essai sur une ligne de conditionnement pharmaceutique ?
Non. Les essais en laboratoire permettent de sélectionner les matériaux et de vérifier leur homogénéité, mais ils ne peuvent pas reproduire la pression de production, les revêtements des cartons, les équipements de distribution, ni les conditions de stockage ou d'inspection. L'approbation finale requiert des essais représentatifs sur l'emballage et le procédé prévus.
Que faut-il enregistrer lorsqu'un scellé VOID présente une activation irrégulière ?
Consignez les lots de film et de carton, l'emplacement du test, l'état de surface, la pression d'application, le temps de maintien, le sens de pelage, l'aspect du film retiré, les traces visibles sur l'emballage et tout dommage au revêtement ou aux fibres. Répétez la procédure avant de modifier les spécifications du matériau.
Conclusion : Diagnostiquer le plan de défaillance avant de changer le joint d’étanchéité
La prévention des défaillances des scellés d'inviolabilité pharmaceutique repose sur la réponse prévue en cas d'effraction et sur l'interface d'emballage elle-même. Un scellé d'inviolabilité pharmaceutique doit rester intact pendant la production et la distribution approuvées, tout en fournissant une preuve reconnaissable et reproductible lors de la tentative d'ouverture définie. L'obtention de ces deux résultats nécessite une sélection coordonnée du film, de l'adhésif, du support et du procédé de transformation.
Pour les acheteurs, la séquence pratique est la suivante : Définir les preuves → identifier le substrat → choisir la structure du matériau → qualifier la ligne et l'environnement → documenter les critères d'acceptation → contrôler les modifications de productionCette approche est plus efficace que de choisir l'adhésif le plus puissant ou de considérer chaque défaut de carton comme une seule et même défaillance.
Veuillez indiquer la surface de votre carton ou de votre bouteille, les preuves d'ouverture requises, les spécifications du rouleau et les conditions d'application. Hanksec peut discuter des options de matériaux VOID et destructibles, de la sélection des adhésifs et des revêtements, de la compatibilité d'impression/de transformation et fournir des échantillons représentatifs pour votre processus de qualification.
Rouleaux jumbo · Rouleaux refendus · Réponse de sécurité personnalisée · OEM/ODM · Qualification d'échantillons
DEMANDER DES ÉCHANTILLONS DE MATÉRIAUX →
Hanksec® | Matériaux d'étiquettes de sécurité inviolables · Rouleaux de transformation · Assistance technique