Kurze Antwort: Fehler bei Originalitätsverschlüssen von pharmazeutischen Verpackungen treten auf, wenn das fertige Verschluss- und Verpackungssystem unter den tatsächlichen Herstellungs-, Lager- oder Handhabungsbedingungen nicht die spezifizierten, reproduzierbaren Öffnungsnachweise liefert. Häufige Ursachen sind unzureichende Benetzung des Klebstoffs, Ablösung der Kartonbeschichtung, unvollständige Aktivierung des VOID-Systems, fehlerhafter Bruch des Obermaterials, Kondensation, Kantenablösung, Abweichungen in der Applikationslinie und uneinheitliche Verarbeitung. Käufer sollten dies untersuchen. Welche Schnittstelle fällt zuerst aus?Anschließend muss das vorgeschlagene Material an realen Produktionskartons, Flaschen oder anderen Sekundärverpackungen geprüft werden, bevor die Lieferung in großen Mengen freigegeben wird. Eine sich sauber ablösende Versiegelung, eine sich ablösende Kartonbeschichtung und eine nur teilweise aktivierte Hohlraumschicht erfordern unterschiedliche Korrekturmaßnahmen.
Für Hersteller von Pharmaverpackungen, Verarbeiter von Sicherheitsetiketten und Einkaufsabteilungen ist ein Etikett mit starker Klebekraft nicht zwangsläufig ein zuverlässiges Merkmal zur Manipulationsprüfung. Entscheidend ist, ob ein Öffnungsversuch den vereinbarten Nachweis erbringt, ohne dabei während des Drucks, der Anbringung, des Vertriebs oder der normalen Handhabung vorzeitig zu versagen.
Dieser Leitfaden konzentriert sich auf druckempfindliche, manipulationssichere Etiketten und Klebebänder für Arzneimittel. Sekundärverpackung und spezifizierte äußere VerschlussflächenEs behandelt nicht den direkten Kontakt mit einem Arzneimittel und behauptet nicht, dass eine einzelne Klebefolie automatisch den pharmazeutischen Vorschriften entspricht. Hanksec liefert Sicherheitsetiketten und -klebebänder. MaterialienDies umfasst bedruckbare Rollen zur Weiterverarbeitung, anstatt die gesamte Arzneimittelverpackung eines Kunden zu prüfen. Die abschließende Manipulationsprüfung muss von der zuständigen Verpackungsorganisation qualifiziert werden.
Wie sieht ein Versagen des Originalitätsverschlusses einer pharmazeutischen Verpackung aus?
Ein Fehler liegt vor, wenn das Ergebnis von den genehmigten Verschluss- und Prüfvorgaben abweicht. Er kann während der Produktion, bevor ein Verbraucher oder Prüfer die Verpackung berührt, oder bei einem absichtlichen Öffnungstest auftreten. Ein scheinbarer Fehler kann auch dann vorliegen, wenn sich das Verpackungsmaterial selbst unerwartet verändert, obwohl sich das Sicherheitsmaterial wie vorgesehen verhalten hat.
Betrachten wir drei unterschiedliche Ergebnisse. Dass sich eine Robbe bei normaler Verteilung von selbst hebt, ist ein vorzeitiges Versagen der AnleiheEine Versiegelung, die sich bei einem kontrollierten Öffnungstest sauber ablöst, ist eine Versagen bei der EvidenzaktivierungEin Siegel, das zwar die erwartete UNGÜLTIGE Meldung erzeugt, aber zu viel bedruckte Kartonbeschichtung entfernt, kann ein Fehler sein. inakzeptables Ergebnis der PaketbeschädigungDiese Ergebnisse erfordern unterschiedliche Korrekturmaßnahmen; jedes Problem durch einen aggressiveren Klebstoff zu ersetzen, kann die Situation verschlimmern.
Käufer sollten den erwarteten Zustand der ungeöffneten Verpackung, die beabsichtigte Reaktion nach dem Öffnen sowie den akzeptablen Zustand der umgebenden Grafiken, aufgedruckten Codes und Verpackungsbestandteile bestätigen. Die Fehlerdefinition sollte daher sowohl die Unversehrtheit als auch die Haltbarkeit bei normalem Gebrauch umfassen.
Welche Oberflächen von pharmazeutischen Verpackungen führen am ehesten zu Versagen der Versiegelung?
Pharmazeutische Kartons, Flaschen und Transportverpackungen sehen zwar ähnlich aus, bieten aber gegenüber Haftklebstoffen sehr unterschiedliche Oberflächen. Beschichtungschemie, Recyclingfaseranteil, Oberflächenstruktur, Formgebungsadditive, Reinigungsmittel und Temperatur können die Haftung und die Ablösungsstelle beeinflussen.
| Verpackungsoberfläche | Typisches Risiko | Welche Voraussetzungen müssen erfüllt sein? |
|---|---|---|
| Lackierter Faltkarton | Klebstoff löst sich vom Lack; Lack löst sich von der Platte | Letzte Druck- und Lackiercharge, Siegelposition, Beschichtungsvorrichtung |
| Recycelter oder unbeschichteter Karton | Staub, poröse Textur, Faserrisse, variable Oberflächenfestigkeit | Platinenchargen, Staubgehalt, Faserschäden und Lesbarkeit der Hohlräume |
| PP-/HDPE-Flasche oder -Verschluss | Niedrigere Oberflächenenergie und variable Formoberfläche | Tatsächliches Harz, Additive, Krümmung, Verweilzeithaftung |
| PET, Glas oder beschichtetes Metall | Reinigungsrückstände, Kondenswasser, unerwartete Klebstoffreste | Reinigungsmethode, nasser/trockener Zustand, sichtbare Spuren nach der Entfernung |
| Flexible Überverpackungs-/Beutelfolie | Filmverformung, Grenzfläche mit niedriger Energie, Fehlanpassung der Verschlussgeometrie | Tatsächliche Folienkonstruktion und vollständiges Verschlussdesign |
Ein für Standard-Edelstahl oder Laborglas zugelassenes Sicherheitssiegel ist nicht automatisch für laminierte Arzneimittelkartons geeignet. Um Klebstoffoptionen auf realen Verpackungsoberflächen zu vergleichen, verwenden Sie Hanksecs Leitfaden für Klebstoffe von manipulationssicheren EtikettenDer Leitfaden befasst sich mit der Substratauswahl; der vorliegende Artikel befasst sich mit der Fehlerdiagnose und der Abnahme der Beschaffung.
10 häufige Ursachen für das Versagen von Originalitätsverschlüssen in pharmazeutischen Produkten
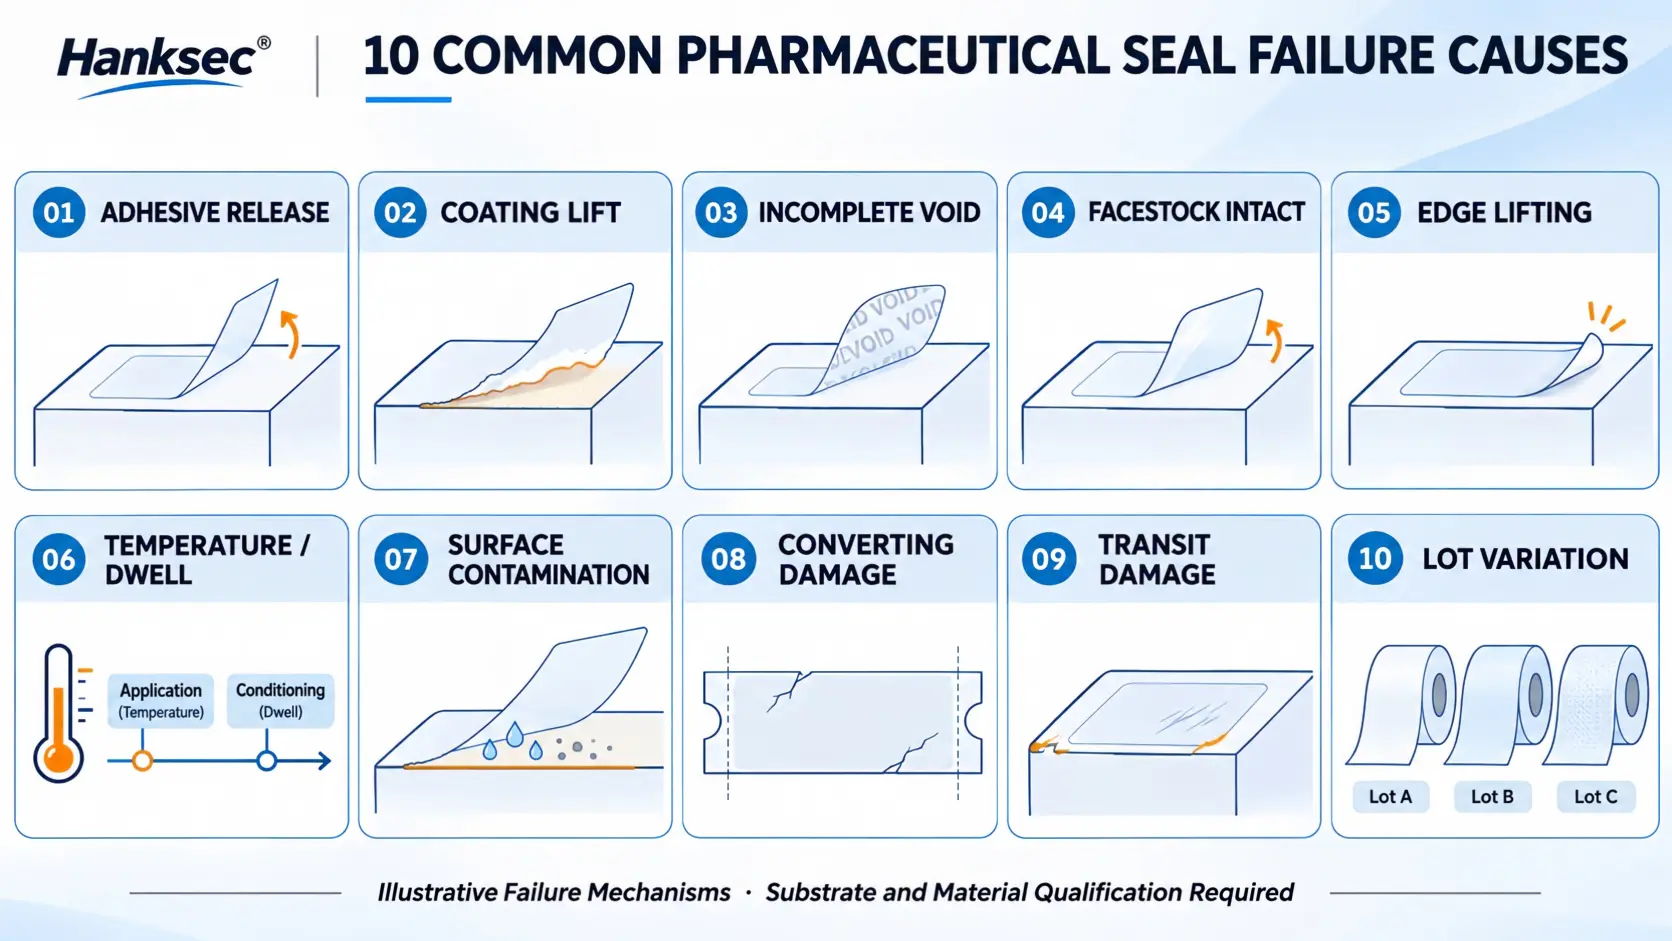
Warum lässt sich eine pharmazeutische Versiegelung sauber ablösen? Klebstoffbenetzung
Haftklebstoffe müssen einen ausreichenden, engen Kontakt zum Untergrund herstellen. Raue Fasern, die Oberflächenstruktur der Beschichtung und Polymere mit niedriger Oberflächenenergie können diesen Kontakt beeinträchtigen, selbst wenn sich die Versiegelung klebrig anfühlt. Der Käufer kann feststellen, dass sich die Folie nicht vollständig entfernen lässt, die Hohlraummarkierung unvollständig ist oder sich die Versiegelung an den Ecken ablöst. Erster Check: Vergleichen Sie die tatsächliche Oberfläche des Gehäuses, den Anpressdruck und die Verweildauer mit einem zugelassenen Referenzmuster. Eine Erhöhung der Klebstoffschichtdicke ohne vorherige Identifizierung der Bruchstelle kann ein neues Problem verursachen.
Bei PP- oder HDPE-Flaschen fragen Sie nach, ob für den Test dieselben Formmassen, Farbkonzentrate, Gleitmittel und Oberflächengeometrien wie für die Serienproduktion verwendet wurden. Bei Faltschachteln fragen Sie, ob das Muster den endgültigen Druck und die Lackierung enthielt. Ein Klebstoff, der auf ein künstliches Testsubstrat abgestimmt ist, kann bei der Serienverpackung versagen.
Warum löst sich der Kartonlack beim Abziehen der Versiegelung?
Wird ein Siegel auf lackierten Karton aufgebracht, besteht der wirksame Schichtaufbau aus Papiersubstrat, Druckfarbe, Beschichtung, Klebstoff und Sicherheitsfolie. Beim Abziehen kann die schwächste Schicht die Grenzfläche zwischen Lack und Karton sein, nicht die vorgesehene Sicherheitsschicht. Der Bediener kann große, abgelöste Beschichtungsstücke oder scheinbar starke Haftung mit kaum lesbaren VOID-Hinweisen feststellen.
Das Ablösen der Beschichtung sollte nicht automatisch als erfolgreiche Manipulationsaktivierung gewertet werden. Es mag zwar ein sichtbarer Schaden sein, kann aber den erforderlichen Öffnungsnachweis verdecken oder den vorgeschriebenen Kartonaufdruck beschädigen. Fragen Sie den Kartonlieferanten nach der Haftung der Beschichtung und ob eine kompatible, unlackierte Siegelzone innerhalb der genehmigten Verpackungsvorlage realisierbar ist.
Warum ist die VOID-Meldung nach dem Abziehen unvollständig?
Eine VOID-Konstruktion basiert auf der kontrollierten Trennung der Funktionsschichten. Selbst bei guter Haftung des Haftklebstoffs kann die verborgene Botschaft lückenhaft erscheinen, wenn das Ablöseverhältnis der Schichten, die Gleichmäßigkeit der Beschichtung oder die Ablöserichtung ungünstig sind. Eine dünne, unvollständige Botschaft ist für das zuständige Prüfpersonal möglicherweise nicht erkennbar.
Prüfen Sie sowohl die entfernte Folie als auch die aufgebrachte Oberfläche. Dokumentieren Sie Lesbarkeit, Position, Kontinuität und Reproduzierbarkeit der Nachricht gemäß einem festgelegten Abziehverfahren. Das Ergebnis darf nicht allein aufgrund sichtbarer Schriftzüge als bestanden gewertet werden. Ein Siegel, das sich ohne die erforderlichen Nachweise entfernen und wieder anbringen lässt, erfüllt seine Funktion als Manipulationsschutz nicht. Die Konstruktion (vollständig, teilweise oder ohne Übertragung) ist anhand der vom Lieferanten freigegebenen Vorgehensweise und der Prüfkriterien des Kunden zu beurteilen.
Warum lässt sich eine zerstörbare Versiegelung unbeschädigt ablösen?
Zerbrechliches Papier oder extrem reißfeste Polymerfolie ist so konzipiert, dass sie beim Ablöseversuch unter Belastung des Oberflächenmaterials einreißt. Ist die Haftung an einer Flasche oder einem Karton unter den Testbedingungen schwächer als das Oberflächenmaterial, kann sich der gesamte Aufkleber ablösen, anstatt zu zerbrechen. Dies ist ein anderer Mechanismus als die unvollständige VOID-Aktivierung.
Untersuchen Sie die Substrathaftung, die Etikettenfläche, die Folienqualität, den Anpressdruck und die Verweildauer. Umgekehrt kann ein zu sprödes Oberflächenmaterial beim Stanzen oder Dosieren brechen, bevor es die Verpackung erreicht. Die Materialauswahl muss ein Gleichgewicht zwischen dem gewünschten Bruch beim Entformen und der Stabilität bei der Weiterverarbeitung und der Applikation in der Produktionslinie finden. Siehe … Extrem zerstörbares Vinylmaterial Produktinformationen als Ausgangspunkt auf Materialebene.
Was verursacht das Ablösen der Siegelkante an Medikamentenkartons?
Ein Etikett, das eine Kartonlasche oder einen Verschluss überbrückt, ist an seinen Kanten Biegungen und konzentrierter Belastung ausgesetzt. Scharfe Ecken, schmale Klebeflächen, ungeschützte Öffnungsnähte oder ungleichmäßiger Anpressdruck können zu einem Ablösen führen, das sich während des Transports verstärkt. Auch eine Siegelnaht, die einen gebogenen Flaschenverschluss überspannt, muss Krümmungen und unterschiedliche Bewegungen ausgleichen.
Der Käufer sollte die genaue Platzierungszeichnung, die minimale Klebefläche, die Eckform und die erforderliche Inspektionsansicht angeben. Führen Sie Testläufe mit den genehmigten Etikettenabmessungen durch, anstatt einen übergroßen, manuell angebrachten Coupon zu verwenden. Dokumentieren Sie den ausgeübten Druck bzw. die Walzeneinstellung und achten Sie auf Blasenbildung, Wölbungen, Falten und Ecken, die versagen, bevor die Verpackung absichtlich geöffnet wird.
Anwendungstemperatur und Verweilzeit werden mit der Betriebstemperatur verwechselt.
Ein Etikett kann zwar für den Transport in kalter Umgebung ausgelegt sein, muss aber dennoch auf einer trockenen und ausreichend warmen Verpackung angebracht werden. Die Applikationstemperatur beschreibt die Bedingungen, die für die Haftung erforderlich sind. Die Einsatztemperatur beschreibt die Umgebungsbedingungen, denen die fertige Versiegelung nach dem Verkleben standhalten muss. Diese Spezifikationen sind nicht austauschbar.
Beispielsweise stellt ein auf einer Verpackungslinie versiegelter und anschließend gekühlter Karton eine andere Herausforderung dar als ein direkt auf einen kalten, feuchten Karton aufgebrachtes Etikett. Die Beschaffungsspezifikation sollte beide Arbeitsschritte, einschließlich der Verweildauer vor dem Versand und der erwarteten Zeit unter den jeweiligen Bedingungen, beschreiben. Aussagen von Lieferanten wie „kühlkettengeeignet“ erfordern Testbedingungen und konkrete Nachweise, nicht nur eine Mindesttemperaturangabe.
Kondenswasser, Staub, Öl oder Reinigungsrückstände verunreinigen die Haftung
Feuchtigkeit kann den Klebstoffkontakt beeinträchtigen, insbesondere wenn eine kalte Verpackung in einen feuchten Raum gelangt. Staub und Papierfasern verringern die Haftung, während Fingerabdrücke, Trennmittel und Reinigungsmittel die Klebefläche verändern können. Diese Probleme äußern sich möglicherweise nur in vereinzelten, fleckenartigen Haftungsfehlern anstatt in einem durchgängigen Versagen aller Verpackungen.
Legen Sie einen dokumentierten Oberflächenzustand vor der Anwendung fest. Vergleichen Sie zur Fehlerbehebung in der Produktion unbehandelte Produktionsmuster mit gereinigten Referenzmustern, wobei die Etikettenkonstruktion konstant gehalten wird. Verbessert die Reinigung die Haftung, weist dies auf eine Prozessvariable hin; es beweist nicht automatisch einen Materialfehler.
Trennfolie oder Stanzbedingungen beschädigen die Versiegelung vor der Verwendung
Sicherheitsmaterialien müssen in kommerzieller Geschwindigkeit zu Etiketten verarbeitet werden. Ein Trägermaterial mit unzureichender Ablösekraft kann zu vorzeitiger Aktivierung der Hohlraummembran, Materialbruch, Klebstoffdehnung oder Etikettenverlust beim Abfüllen führen. Zu starker Stempeldruck kann das Trägermaterial beschädigen, während zu geringer Stempeldruck das Ablösen der Matrix erschwert. Beides kann zu Defekten führen, die später Haftungsproblemen ähneln.
Verarbeiter sollten Druckdruck, Schnitttiefe, Matrixablösung, Aufwickelspannung, Etikettenabstand, Geometrie der Abziehplatte des Spenders und Konsistenz des Trägermaterials prüfen. Fordern Sie Testrollen mit realistischem Rollendurchmesser und Wickelrichtung an. Die manuelle Applikation eines Laborbogens reicht nicht aus, um eine automatische Verpackungslinie zu genehmigen.
Transport, Abrieb und Handhabung erzeugen Fehlalarme durch Manipulationserkennung.
Eine Versiegelung kann nach normaler Handhabung Kratzer, verbogene Kanten oder unbeabsichtigte Beschädigungen der Beschichtung aufweisen, selbst wenn die Verpackung nicht geöffnet wurde. Umgekehrt können Vibrationen und das Biegen des Kartons einen schlecht konstruierten Verschluss so weit schwächen, dass sich die Versiegelung ohne absichtliches Abziehen löst. Solche Einflüsse beeinträchtigen die Aussagekraft des Prüfsignals.
Die relevanten Versandphasen sollen nachgebildet werden: Verpackung, Reibung an benachbarten Einheiten, Palettenkompression, Temperaturwechsel und Handhabung nach der Lagerung. Ziel ist es nicht, die Beständigkeit des Etiketts unter allen möglichen Transportbedingungen zu belegen, sondern den zu erwartenden Verschleiß vom definierten Öffnungsverhalten unter den genehmigten Transportbedingungen zu unterscheiden.
Kurzzeitige Schälfestigkeit und langfristige Haftfestigkeit sind nicht gleichzusetzen. Eine Versiegelung kann einem schnellen Ablösen widerstehen, aber unter anhaltender Belastung kriechen oder sich ablösen; die Schälgeschwindigkeit kann sich auch ändern, wenn ein empfindliches Deckmaterial bricht. Smithers erörtert vorzeitiges Versagen von Dichtungen unter Berücksichtigung von Temperatur, Luftfeuchtigkeit, Dauerbelastung und längerer Lagerung. Käufer sollten die beabsichtigten Haltbarkeitsbedingungen gegebenenfalls präzisieren.
Material-, Karton- oder Verpackungslinienchargen weisen Inkonsistenzen auf.
Eine Probe kann die Prüfung bestehen, weil sie eine ungewöhnlich günstige Kombination aus Klebstoffbeschichtung, Kartonlack und Anpressdruck darstellt. In der Serienproduktion kommen jedoch andere Folienwalzen, Beschichtungschargen, Substrate, Schichtsysteme und Liniengeschwindigkeiten zum Einsatz. Eine Versiegelung, die nur in einem engen Prozessfenster funktioniert, führt zu intermittierenden Fehlern, die schwieriger zu diagnostizieren sind als ein vollständiger Ausfall.
Ein aussagekräftiger Qualifizierungsplan sieht die Stichprobenentnahme aus mehreren relevanten Chargen vor, sofern das Risiko dies erfordert, erfasst Maschineneinstellungen und dokumentiert genehmigte Änderungen. Käufer sollten die Rückverfolgbarkeit von den Materialchargen über die Verarbeitungsaufträge bis hin zu den fertigen Verpackungsversuchen fordern, einschließlich eines definierten Prozesses zur Untersuchung von Manipulationsversuchen, die auf Abweichungen hinweisen.
Wie können Käufer feststellen, welche Ebene zuerst versagt hat?
Die Diagnose von Fehlern bei Originalitätsverschlüssen von Arzneimitteln beginnt mit der Identifizierung der zuerst versagten Materialgrenzfläche. Dieser Ansatz hilft Einkäufern, wiederholte Versuche mit Klebstoffwechseln zu vermeiden. Fotografieren Sie bei einem Versagen des Verschlusses die unbeschädigte Verpackung, die Stelle des Versagens, die abgelöste Folie und das Substrat. Dokumentieren Sie, ob Material auf dem Etikett zurückblieb, auf den Karton gelangte, fragmentierte oder Beschichtungen mit sich riss.
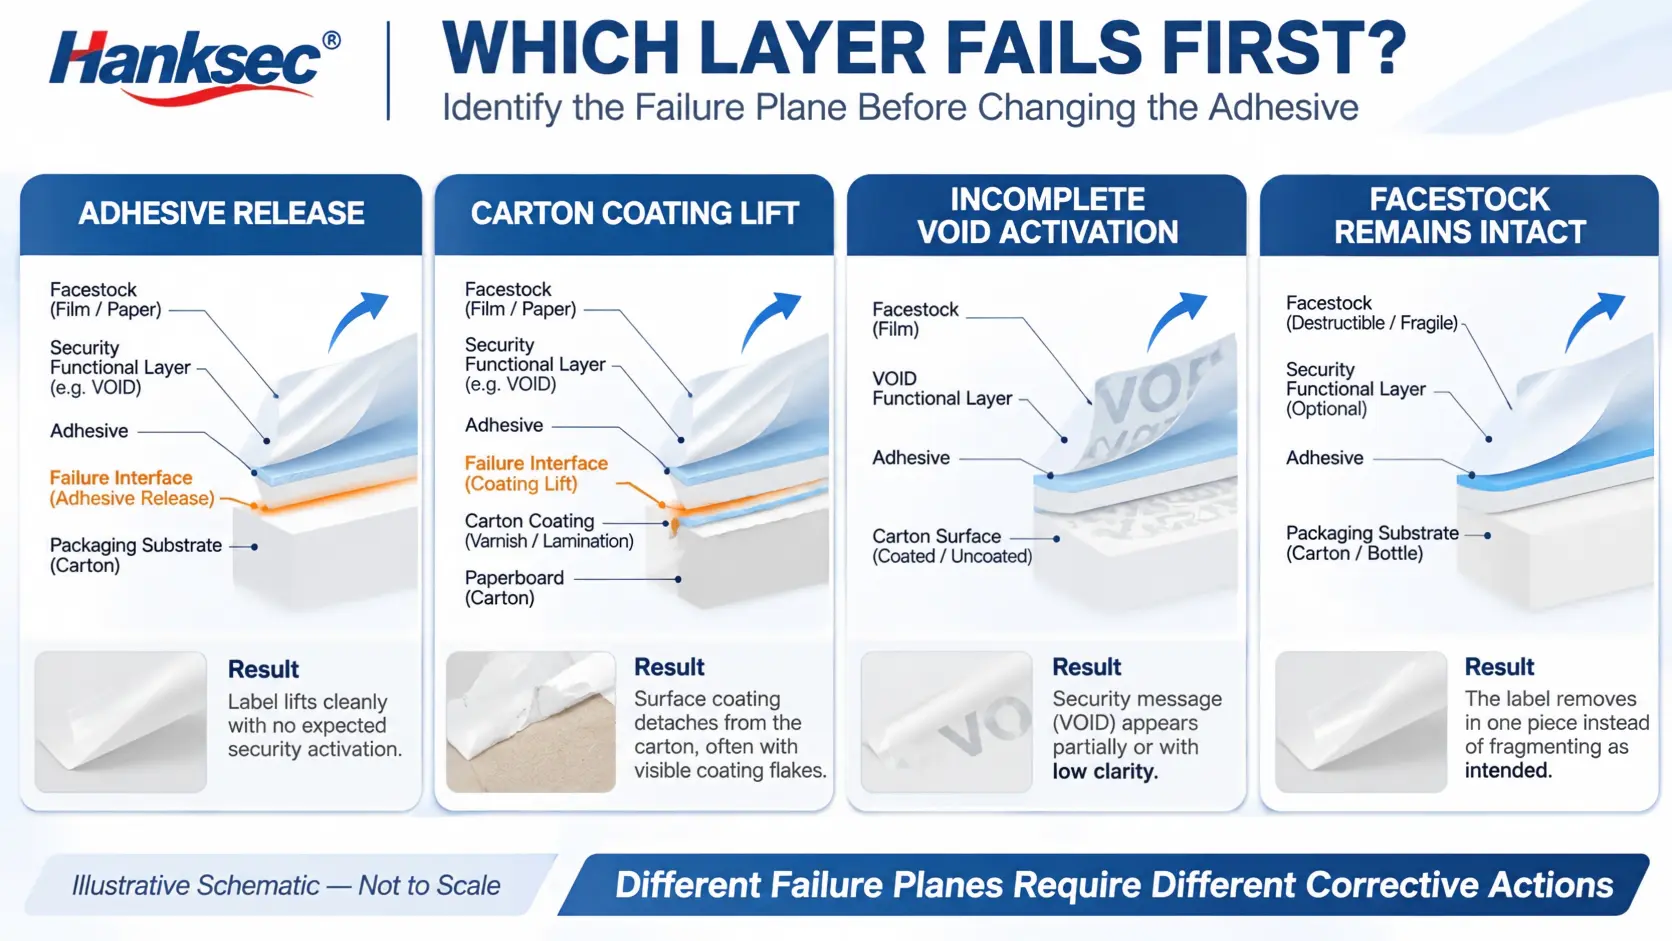
| Beobachtetes Ergebnis | Wahrscheinlich erstes Ausfallflugzeug | Prioritätsprüfung |
|---|---|---|
| Das Klebeband lässt sich sauber abziehen, keine Nachricht | Schnittstelle zwischen Klebstoff und Verpackung | Oberfläche, Einwirkzeit, Klebstoffverträglichkeit, Druck |
| Der Kartonlack löst sich ab | Beschichtungs-/Leiterplattenschnittstelle | Beschichtungsverankerung, zugelassene Dichtungszone |
| Bond hält; VOID ist lückenhaft. | Funktionelle Trennschicht | Beschichtungsbilanz, Schälprotokoll, Probencharge |
| Der Aufkleber „Zerbrechlich“ entfernt intakte Teile. | Der Klebstoff löst sich, bevor das Obermaterial bricht. | Gleichgewicht zwischen Bindung und Bruch, Beschriftungsbereich |
| Etikettenbrüche beim Abfüllen | Obermaterial / Futter / Verarbeitungsschnittstelle | Trägerfolie ablösen, Stanzung, Abziehplatte, Geschwindigkeit |
Schnelle Triage: Sauberes Ablösen deutet auf ein Problem mit der Haftung zwischen Klebstoff und Substrat hin; Beschichtungsfragmente deuten auf Probleme mit der Kartonbeschichtung hin; fleckenartige Hohlräume deuten auf eine Aktivierung der Funktionsschicht hin; vorzeitige Rissbildung deutet auf ein Problem bei der Weiterverarbeitung oder der Ablösung der Trägerfolie hin. Dies sind diagnostische Hypothesen, keine automatischen Ursachenbestimmungen. Mehrere Mechanismen können gleichzeitig auftreten. Ein beschichteter Karton kann sich lokal ablösen, während die Hohlraumschicht an anderer Stelle aktiviert wird. Erfassen Sie die primären und sekundären Ergebnisse separat und wiederholen Sie den Test unter kontrollierten Bedingungen, bevor Sie eine Material- oder Prozessänderung genehmigen.
Welches Material sollte ein Einkäufer von Pharmaverpackungen bewerten?
Das richtige Material wird anhand des vorgesehenen Beweismittels und des Untergrunds ausgewählt, nicht nach einer einzigen Rangliste des „stärksten Sicherheitssiegels“. Vollständige, teilweise und keine Übertragung beschreiben die Position eines gestalteten Sicherheitsbildes. Sie geben nicht automatisch Auskunft darüber, wie viel Klebstoffreste zurückbleiben. Ein Bruch des Oberflächenmaterials ist ein weiterer, zerstörbarer Mechanismus.
| Konstruktion | Potenzieller Vorteil | Käuferbeschränkung für Tests |
|---|---|---|
| Vollständige Übertragung ungültig | Ein Warnhinweis auf der Verpackung ist deutlich sichtbar. | Rückstände, Beschädigungen der Beschichtung, Störungen durch gedruckten Code |
| Teilübertragung VOID | Spuren können auf Film und Substrat sichtbar sein. | Musterklarheit und wiederholbare Aufteilung |
| Nicht übertragbar UNGÜLTIG | Reduzierter geplanter Transfer auf die Verpackung | Lesbarkeit der Nachricht auf der entfernten Folie; Klebstoffreste |
| Zerstörbares Material | Sichtbarer Bruch des Stirnholzes | Vorzeitiger Bruch beim Umwandeln oder Abfüllen |
| Kombiniert / serialisiert | Manipulationsnachweis plus kontrollierte Identifizierung | Druckintegrität, Datenverarbeitung und Funktionsinteraktion |
Einen allgemeinen Vergleich von PET VOID, papierbasierten, selbstzerstörenden und anderen Optionen für pharmazeutische Verpackungen finden Sie in den bestehenden Publikationen von Hanksec. Manipulationssichere VOID-Materialien: Pharma-OptionenDie verfügbaren Filmkategorien und Rollenkonstruktionsoptionen finden Sie in der folgenden Übersicht: VOID-Etikettenmaterialien Bereich. Keine der beiden Seiten ersetzt die Qualifizierung des fertigen Pakets.
Wie sollten Käufer einen praxisorientierten Siegelqualifizierungsplan erstellen?
Die Qualifikation sollte eine präzise Frage beantworten: Erzeugt dieses zugelassene Material und das Anwendungsverfahren unter allen relevanten Bedingungen einen akzeptablen Nachweis für diese zugelassene Verpackung? Ein Testplan, der lediglich prüft, ob Klebeband an einer Standardplatte haftet, kann diese Frage nicht beantworten.
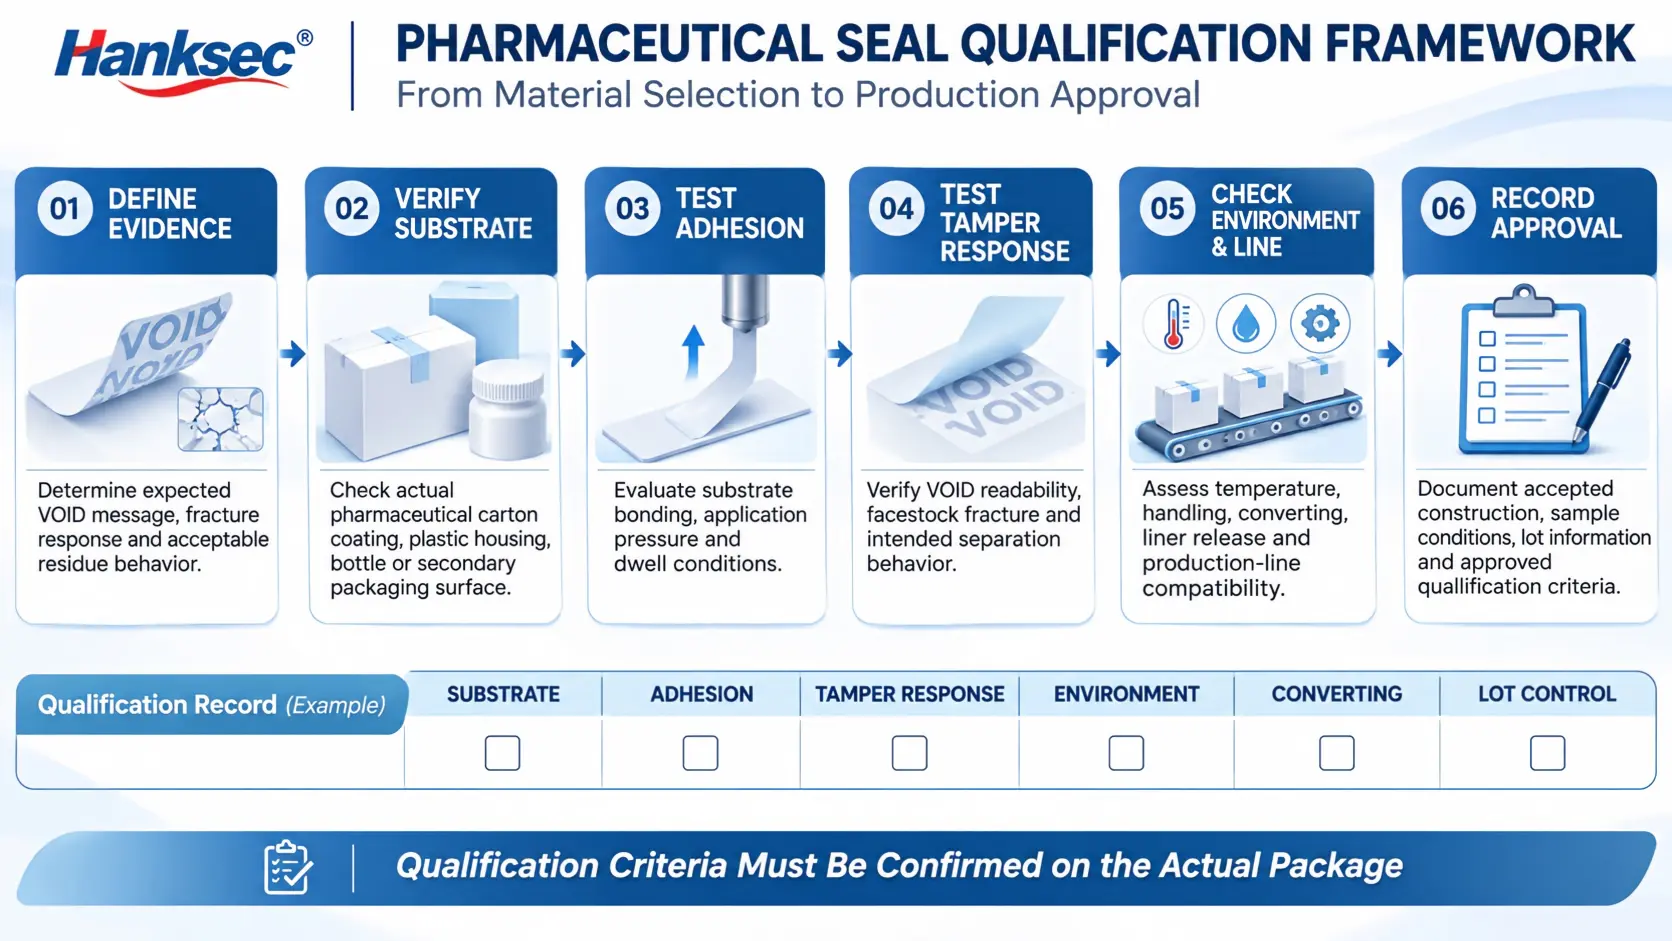
Prüfanforderungen vor der Stichprobenauswahl festlegen
Dokumentieren Sie das Verpackungsformat, den Verschlussvorgang, die Prüfmethode des Bedieners und die vorgesehenen Nachweise für die Entfernung. Geben Sie an, ob der Warnhinweis auf dem Karton verbleiben, auf dem entfernten Etikett sichtbar sein, zerbrechen oder eine Kombination dieser Bedingungen erfüllen muss. Definieren Sie das normale Aussehen einer ungeöffneten Verpackung und Beispiele für unzulässige Beschädigungen. Fügen Sie gegebenenfalls eine Prüfung durch Öffnen und Wiederanbringen des Etiketts hinzu, um zu überprüfen, ob der Warnhinweis in einen scheinbar unberührten Zustand zurückversetzt werden kann; verwenden Sie nicht allein ein erfolgreiches erstes Abziehen als Beweis für Manipulationssicherheit. Wenn eine Verpackungslinie Bildverarbeitungsmaschinen verwendet, fügen Sie Kamerabilder, Beleuchtungs- und Abnahmebilder bei, anstatt sich ausschließlich auf die Beurteilung eines Labortechnikers zu verlassen.
Material- und Verpackungsvariablen steuern
Dokumentieren Sie die Materialqualität und -stärke, die Sicherheitskonstruktion, die Klebstoffbezeichnung, das Trägermaterial, die Etikettengeometrie und das Drucksystem. Dokumentieren Sie das Material der fertigen Verpackung (Karton oder Flasche), die Dekoration, die Beschichtung, die Oberflächenbehandlung, den Anpressdruck und die Liniengeschwindigkeit. Falls die Verpackung mehrere Designvarianten oder Lackchargen aufweist, geben Sie an, welche Kombinationen in den Qualifizierungsbereich fallen.
Nehmen Sie repräsentative Stichproben aus relevanten Material- und Kartonchargen gemäß einem risikobasierten Plan auf. Legen Sie keine allgemeingültige Stichprobenanzahl fest: Eine geeignete Stichprobenstrategie hängt von der Fertigungsvariabilität, den Folgen von Fehlern und dem vom Verpackungsunternehmen angewandten Qualitätsmanagementsystem ab.
Haftfestigkeitsprüfungen sollten von Manipulationsprüfungen getrennt durchgeführt werden.
Die Prüfung der Schälhaftung hilft dabei, die Haftungsleistung unter vorgegebenen Geometrie-, Geschwindigkeits-, Konditionierungs- und Substratbedingungen zu vergleichen. ASTM D3330/D3330M bietet standardisierte Methoden zur Haftung von druckempfindlichem Klebeband beim Abziehen. VERSTORBEN Außerdem veröffentlicht er Verfahren für selbstklebende Etikettenmaterialien, einschließlich Haftverfahren mit 180-Grad-Abziehmechanismus.
Weder ein einzelner Schälkraftwert noch ein standardisiertes Testfeld belegen, dass das erforderliche Sicherheitsmerkmal auf einem fertigen Karton wirksam ist. Der Prüfbericht sollte daher separate Ergebnisse für das Klebeverhalten, die Deutlichkeit der Manipulationswarnung, Beschädigungen beim Entfernen sowie etwaige Rückstände oder Ablösungen der Beschichtung enthalten. Schälwinkel und -geschwindigkeit sowie die gewählte Testoberfläche sind zu dokumentieren, da eine Änderung des Prüfverfahrens das zu erwartende Versagensmuster verändern kann. Verweildauer und Umgebungsbedingungen sind vor jedem Vergleich zu erfassen.
Vor dem absichtlichen Öffnen normale Handhabung prüfen.
Prüfen Sie zunächst die Ablösung der Trägerfolie, die Druckqualität, die Stanzgenauigkeit und die Maschinenapplikation. Anschließend setzen Sie ungeöffnete Verpackungen relevanten Handhabungs- oder Umwelteinflüssen aus. Untersuchen Sie sie auf vorzeitiges Ablösen, Risse oder Fehlfunktionen. Erst nach diesen Prüfungen im normalen Gebrauch sollte die Verpackung dem definierten Öffnungstest unterzogen werden. Diese Vorgehensweise dient dazu, mangelhafte Fertigungsprozesse und Transportbeständigkeit von Sicherheitsreaktionen bei absichtlicher Entnahme zu unterscheiden.
Definieren Sie klare Beispiele für Annahme und Ablehnung.
Verwenden Sie genehmigte Fotovorlagen mit Beschriftungen wie z. B. Akzeptables, ungeöffnetes Siegel, Akzeptable Manipulationsanzeige, Unvollständige Aktivierung, Vorzeitiger Lift Und Unzulässige KartonbeschädigungDie Bilder sollten von repräsentativen physikalischen Proben stammen. Vermeiden Sie die Verwendung dekorativer Darstellungen als Nachweis der tatsächlichen Laborleistung.
Die Akzeptanzkriterien werden gemeinsam zwischen Verpackungsinhaber, Qualitätssicherung, Materiallieferant und Verarbeiter festgelegt. Zu den Kriterien können objektive Grenzwerte für Kantenablösung, lesbare Sicherheitsinformationen, Barcode-Lesbarkeit, Druckbeständigkeit und die maximal zulässige Beeinträchtigung beschichteter Druckvorlagen gehören. Diese Grenzwerte sind anwendungsspezifisch; in diesem Artikel werden keine numerischen Grenzwerte für die Akzeptanz festgelegt.
Welche Qualifikationsnachweise sollte ein Lieferant vorlegen?
Ein aussagekräftiges Beschaffungsdossier ermöglicht die Nachvollziehbarkeit späterer Fehleruntersuchungen. Es sollte dokumentieren, was geliefert wurde, wie die Muster hergestellt wurden und was tatsächlich getestet wurde. Ziel ist es, zu verhindern, dass eine Vorführung fälschlicherweise für eine produktionsfertige Spezifikation gehalten wird.
| Aufzeichnen | Mindestanzahl an zu beantwortenden Fragen |
|---|---|
| Materialidentifizierung | Welches Obermaterial, welche Funktionsstruktur, welcher Klebstoff und welches Trägermaterial wurden verwendet? |
| Walzen-/Konverterspezifikation | Welche Breite, Länge, Wicklung, Kern, Stanzform und welches Druckverfahren wurden genehmigt? |
| Testsubstrat und Verpackung | Wurde der tatsächliche Produktionskarton bzw. die Flasche einschließlich der Endbeschichtung verwendet? |
| Testmethode und Konditionierung | Welcher Druck, welche Verweilzeit, welche Temperatur, welches Schälverfahren und welcher Probenplan wurden angewendet? |
| Beweise und Mängel | Werden sowohl akzeptable als auch abgelehnte Musterfotos aufgenommen? |
| Chargenrückverfolgbarkeit und Änderungskontrolle | Kann eine spätere Änderung des Materials, der Beschichtung oder der Verarbeitung mit der Genehmigung in Zusammenhang gebracht werden? |
Für Etikettenhersteller ist ein Schältestbericht Bestandteil dieser Dokumentation. Weitere Prüfungen können die Abriebfestigkeit des Drucks, die Lesbarkeit des Barcodes, die Ablösung des Trägerpapiers, die Stanzstabilität und die Reproduzierbarkeit der beabsichtigten VOID-Reaktion umfassen. Hanksec's Leitfaden zur Qualitätskontrolle von Sicherheitsetikettenmaterialien erläutert den Zusammenhang zwischen diesen Produktions- und Anwendungstests.
Wie beeinflussen Geschwindigkeit und Automatisierung der Verpackungslinie die Siegelleistung?
Eine automatische Anlage appliziert Etiketten innerhalb eines engen Zeitfensters. Das Substrat kann sich bewegen, verbiegen oder Reststaub der Beschichtung aufweisen. Die Abwickelspannung der Rolle kann sich mit abnehmendem Durchmesser verändern. Die Etikettenposition kann sich von Schicht zu Schicht leicht verschieben. Selbst ein Material, das einen langsamen Abziehtest besteht, kann versagen, wenn es nicht gleichmäßig aufgetragen oder mit Betriebsgeschwindigkeit angepresst werden kann.
Käufer sollten einen Testlauf der Etikettiermaschine anfordern, der den normalen Anlauf, den stabilen Produktionsbetrieb und relevante Start-Stopp-Bedingungen umfasst. Achten Sie dabei auf die Ablösung des Trägermaterials, die Etikettentrennung an der Abziehplatte, die Passgenauigkeit über dem Verschluss, den Anpressdruck und die Qualitätskontrolle nach der Applikation. Beziehen Sie das vorgesehene Inspektionssystem und die Verpackungsvorlage in den Testlauf ein.
Die schnellste Linieneinstellung sollte nicht automatisch als einziges Qualifizierungskriterium betrachtet werden. Einige Fehler treten beim Anfahren mit reduzierter Geschwindigkeit oder nach einem kurzzeitigen Stillstand auf, wenn Anpressdruck, Bahnspannung oder Etikettenposition abweichen können. Die Abnahme des Verpackungsprozesses und die Materialabnahme sollten als zusammenhängende, aber voneinander unabhängige Entscheidungen dokumentiert werden.
Welche Änderungen ergeben sich für Kühlketten- oder temperaturgeführte pharmazeutische Verpackungen?
Bei der Qualifizierung für Kühlketten muss zwischen einer bereits verklebten, niedrigen Temperaturen ausgesetzten Siegelnaht und einer neu auf eine kalte Oberfläche aufgebrachten Siegelnaht unterschieden werden. Dies stellt unterschiedliche Anforderungen an die Verklebung. Verpackungen können zudem durch feuchte Umgebungen transportiert werden, in denen sich Kondenswasser auf Flaschen, Kartons oder Kühlakkus bildet. Feuchtigkeit beim Aufbringen kann die Verklebung beeinträchtigen, bevor sich die normale Haftung nach einer Einwirkzeit entwickelt.
Erstellen Sie einen Anwendungszeitplan: Oberflächenzustand bei der Etikettierung, Verweilzeit vor der Kühlung, Lagertemperatur und -dauer, Transfers zwischen verschiedenen Umgebungen, Transporthandhabung und Endkontrolle. Führen Sie nach repräsentativen Zyklen Tests durch. Dokumentieren Sie, ob die beabsichtigte VOID- oder Bruchreaktion weiterhin erkennbar ist und ob die ungeöffnete Versiegelung Kantenablösungen oder Fehlbeschädigungen aufweist.
Dasselbe Prinzip gilt für Wärmeeinwirkung, Lagerfeuchtigkeit und Langzeitlagerung. Eine Aussage wie „funktioniert von minus 20 bis 80 Grad Celsius“ ist unvollständig, ohne zu beschreiben, ob es sich um Anwendungs-, Betriebs-, Kurzzeittest- oder Expositionsbedingungen handelt. Angaben zur Temperaturbeständigkeit müssen mit dem genauen Klebstoff, dem Substrat, der Dauer und dem verwendeten Qualifizierungsverfahren verknüpft sein.
Was bedeuten die Anforderungen der FDA, der EU und der ISO für einen Materialkäufer?
Der rechtliche und technische Rahmen hängt vom Arzneimittel, der Verpackungsebene und dem Zielmarkt ab. Ein Materiallieferant sollte nicht behaupten, dass ein Klebesiegel automatisch die Konformität einer gesamten Arzneimittelverpackung gewährleistet.
In den Vereinigten Staaten 21 CFR 211.132 Die Verordnung legt Bestimmungen für manipulationssichere Verpackungen von rezeptfreien Humanarzneimitteln fest, vorbehaltlich ihres Anwendungsbereichs und ihrer Ausnahmen. Die vollständige Verpackungskonfiguration, die erforderlichen Kennzeichnungshinweise und die geltenden Anwendungsbedingungen müssen vom verantwortlichen Hersteller oder Abpacker geprüft werden.
In der Europäischen Union Delegierte Verordnung (EU) 2016/161 der Kommission Die Verordnung regelt Sicherheitsmerkmale für Arzneimittel im Geltungsbereich, darunter eine eindeutige Kennung und eine Manipulationssicherung. Die Manipulationssicherung und die serialisierte Datenkennung erfüllen unterschiedliche Funktionen; ein QR-Code oder Datencode allein ist nicht gleichwertig mit einem physischen Öffnungsnachweis.
ISO 21976:2018 Diese Norm legt Anforderungen und Leitlinien für die Manipulationssicherheit von Arzneimittelverpackungen fest. In Europa wird sie auch als EN ISO 21976:2020 bezeichnet. Käufer sollten die verwendete Norm und Ausgabe in ihren Qualifizierungsunterlagen angeben und nicht die Produktbeschreibung als Zertifizierung betrachten.
Für einen risikobasierten Rahmen, ICH Q9(R1) Qualitätsrisikomanagement Sie bietet nützliche Hintergrundinformationen zur Definition, Kontrolle und Überprüfung von Qualitätsrisiken. Ihre Existenz bedeutet jedoch nicht, dass jedes Hanksec-Material nach einem bestimmten pharmazeutischen Regulierungsstandard geprüft wurde.
Für Projekte auf dem australischen Markt gilt Folgendes: TGA-Verhaltenskodex für manipulationssichere Verpackungen Diese Leitlinie bietet praktische Hinweise zu Design, Validierung und Prüfung von Funktionen, einschließlich der Notwendigkeit, obligatorische Kennzeichnungsinformationen nicht zu verdecken. Sie gilt im jeweiligen regulatorischen Kontext und ersetzt nicht die Anforderungen der EU oder der USA.
Warnung zum Geltungsbereich: FDA 21 CFR 175.105 betrifft bestimmte Klebstoffe für Lebensmittelverpackungen; die alleinige Bezugnahme darauf beweist jedoch nicht, dass eine Klebeversiegelung für den direkten Kontakt mit Arzneimitteln geeignet ist. Sofern Anforderungen an den Kontakt mit Chemikalien, Migration, Sterilisation oder andere Materialsicherheitsanforderungen gelten, ist eine separate Bewertung des konkreten Verpackungsdesigns und des Zielmarktes erforderlich.
Was sollte eine Angebotsanfrage für pharmazeutische Verpackungen enthalten?
Eine detaillierte Angebotsanfrage definiert das Ausfallrisiko und nicht nur die Breite und Farbe der Dichtung. Lieferanten können nur dann eine geeignete Konstruktion empfehlen, wenn sie die Schnittstelle und die erforderliche Prüfreaktion verstehen. Für die erste Anfrage sollte der Käufer folgende Informationen angeben:
- Verpackungsformat: Faltschachtel, Flaschen- und Verschlussversiegelung, Umverpackung, Transportkarton oder ein anderer zugelassener Verschluss.
- Anwendungsfläche: Tatsächlicher Karton, Lack, Laminierung oder Flaschenharz; gegebenenfalls Angaben zu Beschichtung und Behandlung hinzufügen.
- Dichtungsgeometrie: Etikettenabmessungen, Eckradius, Nahtabdeckung und erforderliche Platzierungszeichnung.
- Eröffnung der Beweisaufnahme: Vollständige, teilweise oder nicht übertragene VOID; zerstörbarer Bruch; benutzerdefiniertes Warnmuster; oder genehmigte kombinierte Reaktion.
- Rückstandsziel: Ob sichtbare Rückstände, Beschädigungen der Kartonfasern oder ein sauberes Oberflächenverhalten akzeptabel sind, wird getrennt von der Art des Transfers angegeben.
- Produktionsablauf: Jumbo- oder Schlitzrolle, Druckverfahren, Etikettenverarbeitungsprozess, Trägermaterial, automatischer Spender und Betriebsgeschwindigkeit.
- Identifikationsbedarf: Markentext, Sicherheitsnummerierung, Barcode oder andere variable Daten, wobei Dateneigentum und Prüfmethode angegeben werden.
- Umfeld: Anwendungstemperatur, Luftfeuchtigkeit, Verweildauer, Kühlkettenexposition, Lagerdauer und zu erwartende Handhabung.
- Qualifikationsplan: Testsubstrat, Probenahmeverfahren, gewünschte Nachweise, Ablehnungsbeispiele und Dokumentationsanforderungen.
- Kommerzielle Details: Geschätzter Bedarf, Zielrollenbreite und -länge, Lieferplan, Musterbedarf und Erwartungen an das Änderungsmanagement.
Sobald diese Angaben vorliegen, kann der Materialhersteller die vorgeschlagene Folie, die Funktionsschichten, den Klebstoff und die Trägerfolie besprechen, ohne allgemeine Versprechungen durch konkrete Testdaten zu ersetzen. Käufer können das freigegebene Muster anschließend in eine schriftliche Materialspezifikation umwandeln, die von nachgelagerten Druckereien und Verpackungsunternehmen reproduziert werden kann.
Wie sollten Käufer zwei Lieferanten von manipulationssicheren Materialien vergleichen?
Zwei Proben können vor dem Abziehen identisch aussehen, sich aber nach dem Stanzen, Etikettieren oder Lagern unterschiedlich verhalten. Ein Lieferantenvergleich sollte daher sowohl das Materialsystem als auch die notwendige Unterstützung für dessen Instandhaltung während der Produktion berücksichtigen. Eine Werksangabe oder eine überzeugende Einzeldemonstration ersetzt keine Qualifizierung.
Fordern Sie eine detaillierte Konstruktionsbeschreibung auf dem für die Genehmigung erforderlichen Niveau, realistische Rollen- und Trägeroptionen, Chargenkennzeichnung, genehmigte Änderungsmitteilungen und Musterunterstützung auf dem tatsächlichen Substrat des Käufers an. Fragen Sie, ob der Lieferant den gewünschten Sicherheitseffekt nach dem Bedrucken oder Weiterverarbeiten reproduzieren kann und nicht nur eine Folie liefert, die direkt nach der Beschichtung funktioniert.
Prüfen Sie, wie Abweichungen untersucht werden. Kann der Lieferant zwischen Klebstoffablösung und Lackablösung unterscheiden? Kann er Etikettenbruch getrennt von der VOID-Aktivierung erfassen? Kann er repräsentative Kontrollmuster bereitstellen und die Grenzen seiner Tests erläutern? Ein technisch kompetenter Lieferant wird Unsicherheiten und Testbedarfe aufzeigen, anstatt zu behaupten, ein bestimmter Klebstoff eigne sich für jede Verpackung.
Hanksec unterstützt B2B-Projekte, die VOID-Etikettenfolien, selbstzerstörende Sicherheitsmaterialien und kundenspezifische Rollenformate für Verarbeiter benötigen. Die endgültige Freigabe für eine bestimmte pharmazeutische Verpackungslinie obliegt weiterhin dem verantwortlichen Verpackungshersteller und seiner Qualitätsabteilung, basierend auf genehmigten Versuchen und den geltenden Anforderungen.
Beispielhafte Fehleruntersuchung: Eine Kartonversiegelung besteht den Labortest, versagt aber in der Produktion.
Betrachten wir ein hypothetisch Projekt Medikamentenverpackung. Das Etikett eines Lieferanten weist auf einem Labortestpanel eindeutige Ungültigkeitsnachweise auf. Das Produktionsteam bringt dasselbe Etikett anschließend auf der lackierten Öffnungsnaht eines Kartons an. In Produktionsversuchen lösen sich einige Etiketten an den Ecken; andere beschädigen einen Teil des Lacks, sodass der Warnhinweis nur teilweise sichtbar ist.
Die falsche Vorgehensweise wäre, jede Charge aufgrund angeblich schwacher Haftung abzulehnen, ohne Verpackung und Prozess zu prüfen. Die erste Untersuchung sollte die fertigen Kartons mit unlackiertem Karton vergleichen, Druck und Verweildauer erfassen, die Ablösung der Schutzfolie prüfen und die erste Trennebene identifizieren. Bei mangelhafter Lackhaftung kann ein stärkerer Klebstoff die Kartonbeschädigung sogar erhöhen, anstatt die Lesbarkeit der Sicherheitsbotschaft zu verbessern.
In einem strukturierten Korrekturmaßnahmenversuch könnten eine zugelassene alternative Beschichtungszone, eine kompatible Klebstoffkonstruktion und eine überarbeitete Etikettengeometrie verglichen werden, während die übrigen Variablen konstant gehalten werden. Das Team sollte dokumentieren, welche Änderung die Haltbarkeit im Normalbetrieb und welche die Manipulationssicherheit verbessert hat. Nur die endgültig zugelassene Kombination wird zur Beschaffungs- und Prozessspezifikation.
Dieses Beispiel veranschaulicht eine Diagnosemethode; es wird nicht als Laborergebnis von Hanksec oder als Fallstudie eines Kunden präsentiert.
Häufig gestellte Fragen
Kann ein pharmazeutischer Originalitätsverschluss auch bei hoher Schälhaftung versagen?
Ja. Die Schälfestigkeitsprüfung misst einen Aspekt der Verklebung unter definierten Bedingungen. Die Sicherheitsbeschichtung kann noch nicht vollständig aktiviert sein, der Kartonlack kann sich ablösen oder das Obermaterial kann an einer unbeabsichtigten Stelle brechen. Bewerten Sie die endgültige Sicherheitsreaktion getrennt vom Ergebnis der Schälfestigkeitsprüfung.
Warum lassen sich Originalitätsverschlüsse von Arzneimittelkartons rückstandslos ablösen?
Eine saubere Ablösung deutet oft auf unzureichenden Klebstoffkontakt mit dem beschichteten oder verunreinigten Karton, ungeeigneten Anpressdruck oder zu kurze Einwirkzeit hin. Untersuchen Sie die Substratgrenzfläche, bevor Sie den Klebstoff wechseln, und überprüfen Sie anschließend das gewünschte Hohlraum- oder Bruchverhalten an den produzierten Kartons.
Garantiert ein nicht übertragbares VOID-Etikett einen rückstandsfreien Medikamentenkarton?
Nein. Die Nichtübertragung beschreibt den vorgesehenen Ort der versteckten Sicherheitsnachricht, nicht aber das generelle Versprechen, dass keine Klebstoffspuren zurückbleiben. Rückstände müssen spezifiziert und auf der tatsächlichen Verpackung geprüft werden.
Welcher Prüfstandard beweist die Konformität eines pharmazeutischen Siegels?
Kein einzelner Schälteststandard belegt die Einhaltung gesetzlicher Vorschriften für fertige Verpackungen. ISO 21976:2018 behandelt Merkmale zur Manipulationsprüfung; ASTM D3330/D3330M beschreibt Schältestverfahren. Der verantwortliche Verpackungshersteller muss die Gesamtverpackung anhand der geltenden Marktanforderungen bewerten.
Sollten Käufer für Medikamentenkartons selbstzerstörbare Etiketten oder VOID-Etiketten wählen?
Die Auswahl erfolgt anhand der erforderlichen Prüfnachweise und des tatsächlichen Substrats. Zerstörbare Etiketten weisen auf Bruchstellen des Deckmaterials hin; VOID-Etiketten betonen eine durch kontrollierte Schichttrennung erzeugte, gezielte Botschaft. Beide erfordern eine Weiterverarbeitung und Verpackungsqualifizierung.
Worin besteht der Unterschied zwischen einem Dichtungsschaden und normalen Transportschäden?
Ein Dichtungsausfall stellt eine Abweichung von der genehmigten Spezifikation dar, während normale Gebrauchsspuren dem zu erwartenden Verschleiß auf dem festgelegten Vertriebsweg entsprechen. Das Qualifizierungsprogramm sollte festlegen, wie Prüfer routinemäßige Kratzer von tatsächlichen Anzeichen einer Öffnung oder einer unzulässigen vorzeitigen Aktivierung unterscheiden.
Kann ein Labortest eines Lieferanten einen Produktionsversuch an einer pharmazeutischen Verpackungslinie ersetzen?
Nein. Labortests unterstützen zwar die Materialprüfung und Konsistenzkontrolle, können aber Produktionsdruck, Kartonbeschichtungen, Abfüllanlagen, Lager- oder Prüfbedingungen nicht vollständig abbilden. Für die endgültige Zulassung sind repräsentative Versuche mit der vorgesehenen Verpackung und dem vorgesehenen Prozess erforderlich.
Was sollte protokolliert werden, wenn eine VOID-Siegelung eine ungleichmäßige Aktivierung aufweist?
Dokumentieren Sie die Chargen von Folie und Karton, den Testort, die Oberflächenbeschaffenheit, den Anpressdruck, die Einwirkzeit, die Abziehrichtung, das Aussehen der abgezogenen Folie, Spuren auf der Verpackungsseite sowie jegliche Beschädigungen der Beschichtung oder der Fasern. Wiederholen Sie den Vorgang, bevor Sie die Materialspezifikation ändern.
Fazit: Die Fehlerstelle vor dem Dichtungswechsel diagnostizieren.
Die Vermeidung von Sicherheitsversagen bei pharmazeutischen Originalitätsverschlüssen beginnt mit der beabsichtigten Reaktion auf Manipulationsversuche und der eigentlichen Verpackungsschnittstelle. Ein pharmazeutischer Sicherheitsverschluss muss während der zugelassenen Produktion und des Vertriebs intakt bleiben und gleichzeitig bei einem definierten Öffnungsversuch erkennbare und reproduzierbare Spuren hinterlassen. Um beides zu erreichen, ist eine abgestimmte Auswahl von Folie, Klebstoff, Substrat und Verarbeitungstechnologie erforderlich.
Für Käufer ergibt sich folgende praktische Reihenfolge: Nachweise definieren → Substrat identifizieren → Materialstruktur auswählen → Produktionslinie und Umgebung qualifizieren → Akzeptanzkriterien dokumentieren → Produktionsänderungen steuernDiese Vorgehensweise ist effektiver als die Wahl des stärksten Klebstoffs oder die Behandlung jedes Kartonfehlers als gleichwertigen Fehler.
Teilen Sie uns Ihre Angaben zur Karton- oder Flaschenoberfläche, die erforderlichen Nachweise zum Öffnen, die Rollenspezifikation und die Anwendungsbedingungen mit. Hanksec kann mit Ihnen über Optionen für Hohlraum- und zerstörbare Materialien, die Auswahl von Klebstoffen und Trägermaterialien, die Kompatibilität mit Druck- und Verarbeitungsverfahren sowie über repräsentative Muster für Ihren Qualifizierungsprozess sprechen.
Jumborollen · Geschnittene Rollen · Kundenspezifische Sicherheitslösungen · OEM/ODM · Musterqualifizierung
Hanksec® | Manipulationssichere Sicherheitsetikettenmaterialien · Rollenverarbeitung · Technischer Support