Risposta rapida: I guasti ai sigilli antimanomissione farmaceutici si verificano quando il sistema di sigillo e confezionamento finito non produce la prova di apertura specificata e ripetibile nelle effettive condizioni di produzione, stoccaggio o manipolazione. Le cause comuni includono una scarsa bagnatura dell'adesivo, il distacco del rivestimento del cartone, l'attivazione incompleta del VOID, la frattura errata del materiale di rivestimento, la condensa, il sollevamento del bordo, la variazione della linea di applicazione e la conversione incoerente. Gli acquirenti dovrebbero indagare quale interfaccia si guasta per primaSuccessivamente, prima di approvare la fornitura all'ingrosso, si verifica la validazione del materiale proposto su cartoni, bottiglie o altri imballaggi secondari di produzione reale. Un sigillo che si solleva senza lasciare residui, un rivestimento del cartone che si stacca e uno strato VOID che si attiva solo parzialmente richiedono interventi correttivi differenti.
Per i produttori di imballaggi farmaceutici, i convertitori di etichette di sicurezza e i team acquisti, un'etichetta che appare fortemente adesiva non è necessariamente una caratteristica efficace di verifica della manomissione. La questione cruciale è se un tentativo di apertura crei la prova concordata senza causare un guasto prematuro durante la stampa, l'applicazione, la distribuzione o la normale manipolazione.
Questa guida si concentra sulle etichette e sui nastri antimanomissione sensibili alla pressione per i prodotti medicinali imballaggio secondario e superfici di chiusura esterne specificateNon riguarda il contatto diretto con un prodotto farmaceutico e non afferma che una singola pellicola adesiva soddisfi automaticamente le normative farmaceutiche. Hanksec fornisce etichette e nastri di sicurezza. materiali, inclusi rotoli stampabili per ulteriori conversioni, anziché convalidare l'intera confezione del prodotto medicinale di un cliente. La funzione finale di verifica della manomissione deve essere qualificata dall'organizzazione responsabile del confezionamento.
Quali sono i segni di un cedimento del sigillo di sicurezza di un prodotto farmaceutico?
Un difetto è qualsiasi risultato che si discosti dalle specifiche di chiusura e ispezione approvate. Può verificarsi durante la produzione, prima che un consumatore o un ispettore tocchi la confezione, oppure durante un test di apertura intenzionale. Un difetto apparente può anche verificarsi quando il substrato di imballaggio stesso cambia inaspettatamente, anche se il materiale di sicurezza si è comportato come previsto.
Consideriamo tre risultati distinti. Un sigillo che si solleva da solo durante la distribuzione normale è un rottura prematura del legame. Un sigillo che si stacca in modo pulito durante un test di apertura controllato è un fallimento dell'attivazione delle prove. Un sigillo che produce un messaggio VOID previsto ma rimuove troppo rivestimento di cartone stampato potrebbe essere un esito inaccettabile del danno all'imballaggioQuesti risultati richiedono diverse azioni correttive; sostituire ogni problema con un adesivo più aggressivo può peggiorare la situazione.
Gli acquirenti devono approvare le condizioni previste della confezione integra, la reazione attesa dopo l'apertura e le condizioni accettabili della grafica circostante, dei codici stampati e dei componenti della confezione. La definizione di guasto dovrebbe pertanto includere sia le prove di manomissione sia la durabilità in condizioni di normale utilizzo.
Quali superfici degli imballaggi farmaceutici hanno maggiori probabilità di causare cedimenti della sigillatura?
Le confezioni farmaceutiche, i flaconi e gli imballaggi per il trasporto possono sembrare simili, pur presentando superfici molto diverse da trattare con un adesivo sensibile alla pressione. La composizione chimica del rivestimento, il contenuto di fibre riciclate, la texture della superficie, gli additivi per lo stampaggio, i detergenti e la temperatura possono influenzare l'adesione e il punto di separazione.
| Superficie della confezione | Rischio tipico | Quali requisiti sono necessari? |
|---|---|---|
| Scatola pieghevole verniciata | L'adesivo si stacca dalla vernice; la vernice si solleva dal pannello | Lotto finale di stampa e verniciatura, posizione di sigillatura, applicazione del rivestimento |
| Cartone riciclato o non patinato | Polvere, struttura porosa, lacerazione delle fibre, resistenza superficiale variabile | Lotti di schede, livello di polvere, danni alle fibre e leggibilità VOID |
| Bottiglia o tappo in PP/HDPE | Minore energia superficiale e superficie di stampaggio variabile | Resina reale, additivi, curvatura, tempo di permanenza adesione |
| PET, vetro o metallo rivestito | Residui di detergente, condensa, tracce di adesivo inattese | Metodo di pulizia, condizioni di bagnato/asciutto, tracce visibili dopo la rimozione |
| Pellicola flessibile per involucro/busta | Deformazione del film, interfaccia a bassa energia, disallineamento della geometria di chiusura | Realizzazione della pellicola vera e propria e progettazione completa della chiusura. |
Un sigillo di sicurezza approvato su acciaio inossidabile standard o vetro da laboratorio non è automaticamente qualificato per un astuccio farmaceutico laminato. Per confrontare le opzioni adesive su superfici di imballaggio reali, utilizzare Hanksec. Guida all'applicazione dell'etichetta adesiva antimanomissioneLa guida tratta la selezione del substrato; il presente articolo si occupa della diagnosi dei guasti e dell'accettazione in fase di acquisto.
10 cause comuni di guasto dei sigilli antimanomissione nei prodotti farmaceutici
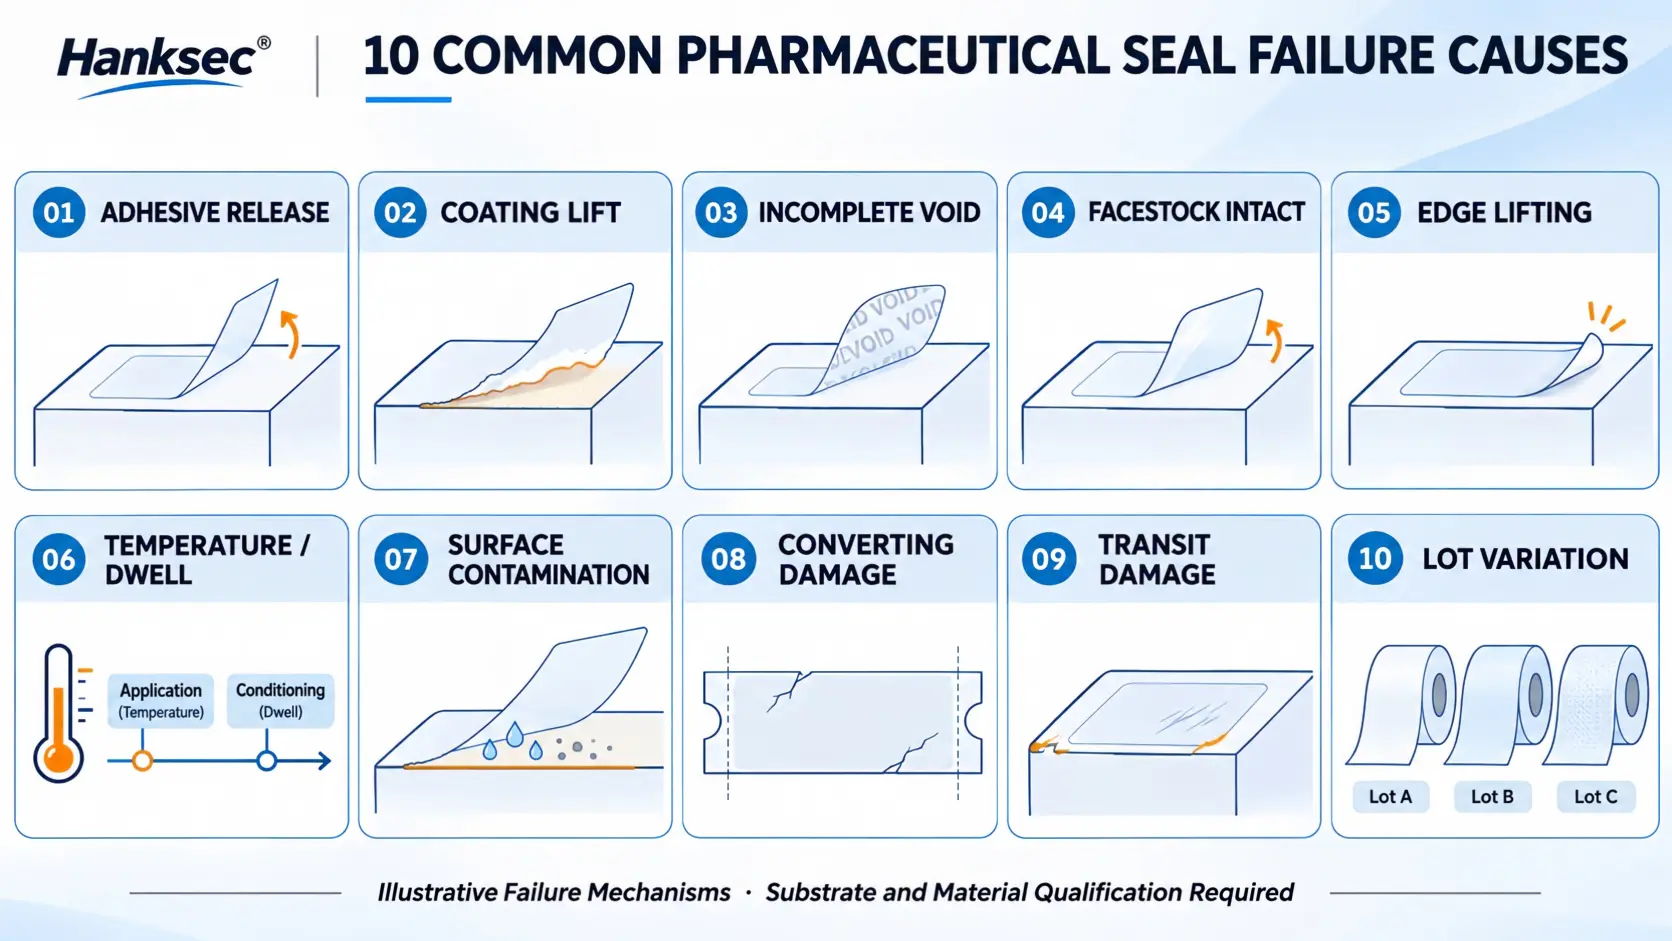
Perché un sigillo farmaceutico si stacca senza lasciare residui? Bagnatura dell'adesivo
L'adesivo sensibile alla pressione deve aderire perfettamente al substrato. Fibre ruvide, texture del rivestimento e polimeri a bassa energia superficiale possono limitare tale contatto, anche quando la sigillatura risulta appiccicosa al tatto. L'acquirente potrebbe riscontrare una rimozione netta della pellicola, una documentazione VOID incompleta o il sollevamento agli angoli. Prima verifica: Confrontare la superficie effettiva della confezione, la pressione di applicazione e il tempo di posa con un campione di riferimento approvato. Aumentare lo spessore dello strato di adesivo senza identificare il piano di rottura può creare un nuovo problema.
Per una bottiglia in PP o HDPE, chiedete se la prova ha utilizzato la stessa resina di stampaggio, lo stesso concentrato di colore, gli stessi additivi scivolosi e la stessa geometria della superficie della produzione. Per un astuccio pieghevole, chiedete se il campione includeva la stampa e la verniciatura finali. Un adesivo testato su un substrato artificiale di prova potrebbe non funzionare correttamente una volta che il prodotto viene commercializzato.
Perché la vernice del cartone si solleva quando si rimuove il sigillo?
Quando un sigillo viene applicato su un cartone verniciato, lo strato di supporto effettivo comprende il substrato di carta, l'inchiostro, il rivestimento, l'adesivo e la pellicola di sicurezza. Durante il distacco, il punto più debole potrebbe essere l'interfaccia tra la vernice e il cartone, anziché lo strato di sicurezza previsto. L'operatore potrebbe notare il distacco di grandi scaglie di rivestimento o un'adesione apparentemente forte con scarse prove di annullamento del sigillo.
Il sollevamento del rivestimento non deve essere automaticamente registrato come attivazione riuscita del sistema antimanomissione. Sebbene possa essere un danno visibile, può oscurare i documenti di prova di apertura richiesti o danneggiare la stampa obbligatoria sull'astuccio. Chiedete al fornitore dell'astuccio informazioni sull'adesione del rivestimento e sulla fattibilità di una zona di sigillatura compatibile e non verniciata all'interno della grafica di imballaggio approvata.
Perché il messaggio VOID risulta incompleto dopo la rimozione del rivestimento?
Una struttura VOID si basa sulla separazione controllata tra i rivestimenti funzionali. Anche se l'adesivo sensibile alla pressione aderisce bene, il messaggio nascosto potrebbe risultare discontinuo se l'equilibrio di distacco degli strati, l'uniformità del rivestimento o la direzione di distacco non sono adeguati. Un messaggio sottile e incompleto potrebbe non essere riconoscibile dal personale addetto all'ispezione.
Ispezionare sia la pellicola rimossa che la superficie di applicazione. Registrare la leggibilità, la posizione, la continuità e la ripetibilità del messaggio secondo una procedura di rimozione definita. Non classificare il risultato come positivo solo perché sono comparse delle scritte. Un sigillo che può essere rimosso e riposizionato senza le prove richieste non assolve alla sua funzione di verifica antimanomissione. Una costruzione a trasferimento totale, parziale o non trasferibile deve essere valutata in base alla risposta approvata dal fornitore e ai criteri di ispezione del cliente.
Perché un sigillo distruttibile si stacca intatto?
La carta fragile o la pellicola polimerica ultra-distruttibile sono progettate per lacerarsi quando un tentativo di rimozione esercita una pressione sul materiale di supporto. Se, nelle condizioni di prova, l'adesione alla bottiglia o al cartone è più debole del materiale di supporto, l'intera etichetta può staccarsi anziché frammentarsi. Questo meccanismo è diverso dall'attivazione incompleta del codice VOID.
Esaminare l'adesione del substrato, l'area dell'etichetta, il grado del film, la pressione di applicazione e il tempo di permanenza. Al contrario, un materiale di rivestimento eccessivamente fragile può incrinarsi durante il taglio o l'erogazione prima di raggiungere la confezione. La selezione del materiale deve bilanciare la frattura prevista durante la rimozione con una conversione stabile e un'applicazione in linea. Vedere il Materiale vinilico ultra distruttibile Informazioni sul prodotto come punto di partenza a livello di materiale.
Quali sono le cause del sollevamento del bordo sigillato delle confezioni di medicinali?
Un'etichetta che si estende su una linguetta o un tappo di cartone è soggetta a flessioni e concentrazioni di stress sui bordi. Un angolo acuto, una zona di incollaggio ristretta, una cucitura di apertura non protetta o una pressione di applicazione non uniforme possono innescare un sollevamento che si amplifica durante il trasporto. Anche una sigillatura che si estende su una chiusura curva di una bottiglia deve adattarsi alla curvatura e ai movimenti differenziali.
L'acquirente deve specificare il disegno esatto del posizionamento, l'area minima di incollaggio, la forma degli angoli e la vista di ispezione richiesta. Eseguire delle prove utilizzando le dimensioni dell'etichetta approvate anziché un coupon sovradimensionato applicato a mano. Registrare la pressione applicata o la configurazione del rullo e verificare la presenza di bolle, pieghe, grinze e angoli difettosi prima che la confezione venga aperta intenzionalmente.
La temperatura di applicazione e il tempo di permanenza vengono confusi con la temperatura di esercizio.
Un'etichetta può essere progettata per resistere a un ambiente di spedizione freddo, ma richiedere comunque l'applicazione su un imballaggio asciutto e sufficientemente caldo. La temperatura di applicazione descrive le condizioni necessarie per stabilire l'adesione. La temperatura di esercizio descrive l'ambiente a cui la sigillatura finale deve resistere dopo l'adesione. Non si tratta di specifiche intercambiabili.
Ad esempio, una scatola sigillata su una linea di confezionamento e poi refrigerata presenta una sfida diversa rispetto a un'etichetta applicata direttamente su una scatola fredda e umida. Le specifiche di acquisto dovrebbero indicare entrambe le operazioni, compreso il tempo di permanenza prima della spedizione e il tempo previsto in ciascuna condizione. Le affermazioni del fornitore come "compatibile con la catena del freddo" necessitano di condizioni di prova e prove definite, non semplicemente di un valore di temperatura minima.
Condensa, polvere, olio o residui di pulizia contaminano il legame
L'umidità può compromettere l'adesione, soprattutto quando una confezione fredda entra in un ambiente umido. Polvere e fibre di carta riducono l'efficacia del contatto, mentre impronte digitali, agenti distaccanti e prodotti chimici per la pulizia possono alterare l'interfaccia adesiva. Questi problemi possono manifestarsi come imperfezioni localizzate dell'adesione, piuttosto che come un'adesione uniforme su tutte le confezioni.
Definire e documentare le condizioni della superficie prima dell'applicazione. Per la risoluzione dei problemi di produzione, confrontare i campioni di produzione non trattati con campioni di riferimento puliti, mantenendo costante la struttura dell'etichetta. Se la pulizia migliora l'adesione, il risultato identifica una variabile di processo; non dimostra automaticamente che il materiale sia difettoso.
Le condizioni di rilascio o di fustellatura danneggiano la sigillatura prima dell'uso.
I materiali di sicurezza devono essere trasformati in etichette a velocità commerciale. Un liner con una forza di distacco inadeguata può causare l'attivazione prematura del sistema VOID, la rottura del materiale di rivestimento, l'allungamento dell'adesivo o la perdita dell'etichetta durante l'erogazione. Un'eccessiva forza di impatto della fustella può danneggiare il liner, mentre una forza di impatto insufficiente rende difficile la rimozione della matrice. Entrambe le situazioni possono produrre difetti che in seguito si manifestano come problemi di adesione.
I trasformatori devono valutare la pressione di stampa, la profondità di taglio, la rimozione della matrice, la tensione di riavvolgimento, il passo dell'etichetta, la geometria della piastra di distacco del dispenser e la consistenza del supporto. Richiedere rotoli di prova con diametro e direzione di avvolgimento realistici. L'applicazione manuale di un foglio di laboratorio non è sufficiente per approvare una linea di confezionamento automatica.
Trasporto, abrasioni e manipolazione possono generare falsi allarmi di manomissione.
Un sigillo può presentare graffi, bordi piegati o danni imprevisti al rivestimento anche dopo una normale manipolazione, persino se nessuno ha aperto la confezione. Al contrario, vibrazioni e flessioni del cartone possono indebolire una chiusura mal progettata fino a far sollevare il sigillo senza un'apertura intenzionale. Tali effetti compromettono l'utilità del segnale di ispezione.
Riprodurre le fasi di spedizione rilevanti: imballaggio in casse, sfregamento contro unità adiacenti, compressione del pallet, cicli termici e movimentazione dopo lo stoccaggio. L'obiettivo non è affermare che l'etichetta resista a ogni possibile condizione di distribuzione, bensì distinguere l'usura prevista dalla risposta all'apertura definita in base al percorso approvato.
La resistenza allo strappo a breve termine e la durabilità dell'adesione a lungo termine non sono equivalenti. Una guarnizione può resistere a uno strappo rapido, ma può scorrere o sollevarsi sotto stress prolungato; anche la velocità di strappo può influire sulla probabilità di rottura di una superficie di contatto fragile. Smithers discute del cedimento prematuro della guarnizione in condizioni di temperatura, umidità, carico costante e conservazione prolungata. Gli acquirenti devono specificare le condizioni di durata di conservazione previste, ove pertinente.
I lotti di materiale, cartone o linea di confezionamento sono incoerenti.
Un campione può risultare idoneo perché rappresenta una combinazione insolitamente favorevole di rivestimento adesivo, vernice per cartone e pressione di applicazione. La produzione commerciale introduce diversi tipi di rotoli di pellicola, lotti di rivestimento, substrati, turni e velocità di linea. Una sigillatura che funziona solo in una finestra di processo ristretta creerà guasti intermittenti, che sono più difficili da diagnosticare rispetto a un guasto completo.
Un piano di qualificazione efficace prevede il campionamento di più lotti pertinenti laddove il rischio lo giustifichi, la registrazione delle impostazioni della macchina e delle modifiche approvate. Gli acquirenti dovrebbero richiedere la tracciabilità dai lotti di materiale agli ordini di trasformazione e alle prove di confezionamento finale, con una procedura definita per l'indagine su eventuali manomissioni non conformi.
Come possono gli acquirenti identificare quale strato si è guastato per primo?
La diagnosi dei cedimenti dei sigilli antimanomissione dei prodotti farmaceutici inizia con l'identificazione dell'interfaccia tra i materiali che ha ceduto per prima. Questo approccio aiuta gli acquirenti a evitare ripetuti tentativi ed errori nella sostituzione degli adesivi. Quando un sigillo cede, fotografare la confezione intatta, il punto di inizio del cedimento, la pellicola staccata e il substrato. Annotare se il materiale è rimasto sull'etichetta, si è spostato sulla scatola, si è frammentato o ha portato con sé un rivestimento.
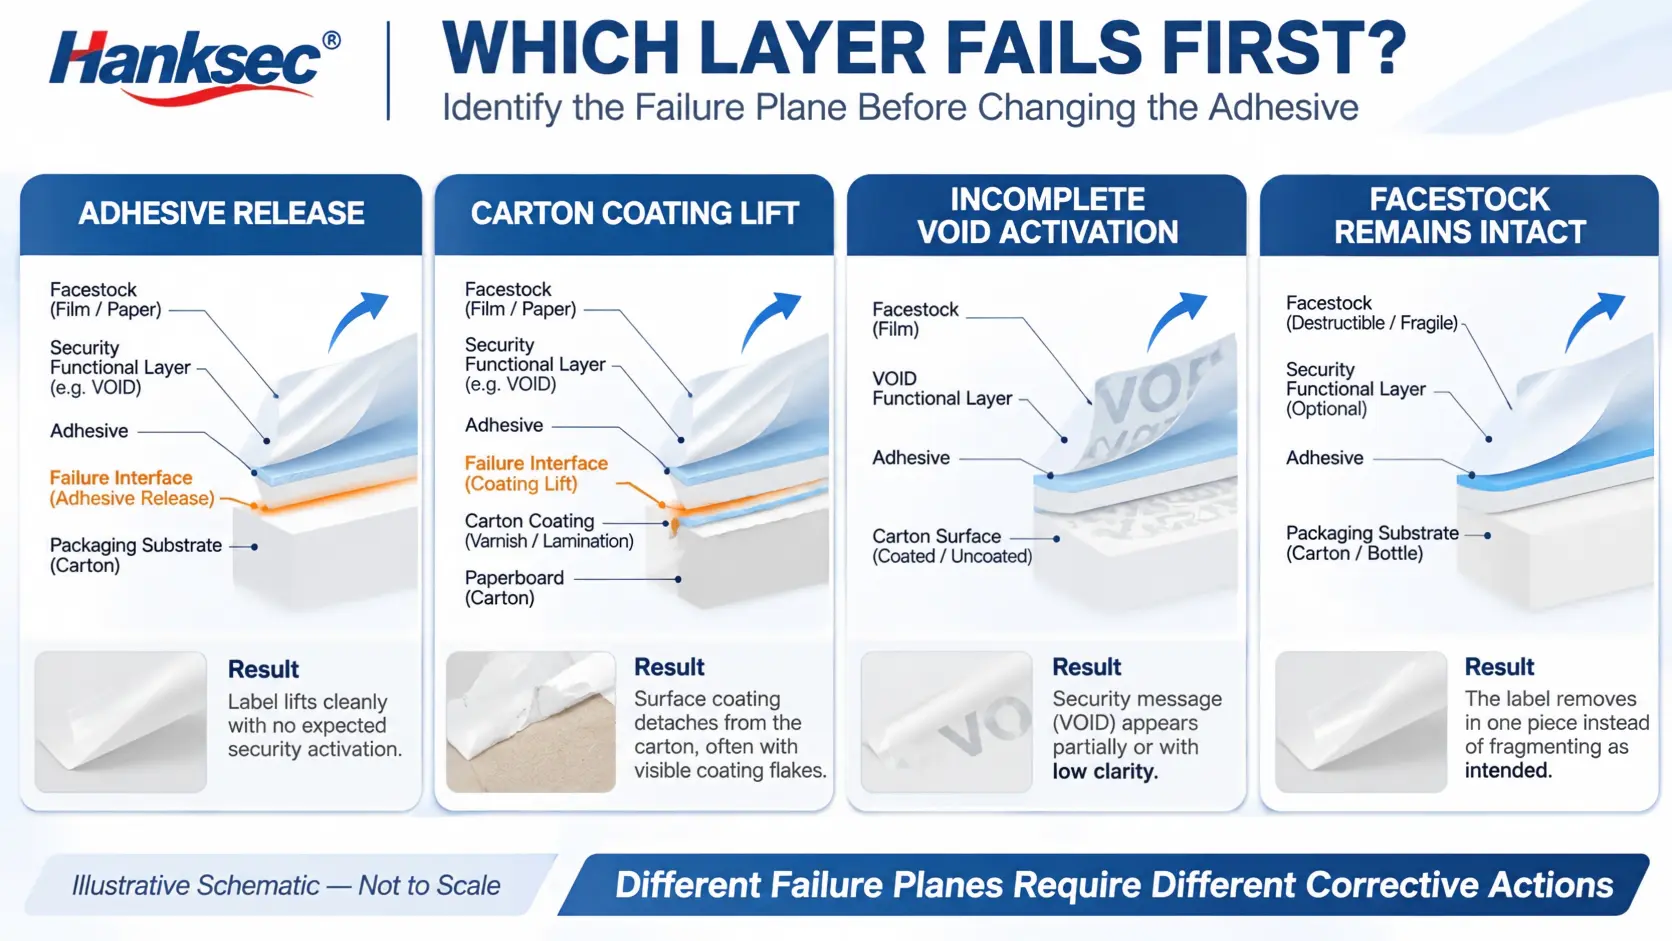
| Risultato osservato | Probabile primo aereo in caso di guasto | Controllo prioritario |
|---|---|---|
| Il nastro si solleva senza lasciare traccia, nessun messaggio | Interfaccia adesivo/confezione | Superficie, tempo di permanenza, compatibilità adesiva, pressione |
| La vernice del cartone si stacca | Interfaccia rivestimento/scheda | Ancoraggio del rivestimento, zona di sigillatura approvata |
| Il legame regge; il VUOTO è discontinuo | Strato di separazione funzionale | Bilanciamento del rivestimento, protocollo di pelatura, lotto di campioni |
| L'etichetta "Fragile" si rimuove intatta | L'adesivo si stacca prima che la superficie si fratturi | Equilibrio legame-frattura, area dell'etichetta |
| L'etichetta si rompe durante l'erogazione. | Interfaccia tra la parte frontale e quella interna/di conversione | Rilascio del liner, fustellatura, piastra di distacco, velocità |
Triage rapido: Il distacco netto suggerisce un problema di adesione al substrato; frammenti di rivestimento suggeriscono un'adesione tra cartone e rivestimento; la presenza di zone di distacco (VOID) irregolari suggerisce l'attivazione dello strato funzionale; la fessurazione prematura suggerisce un problema di conversione o di distacco del liner. Queste sono ipotesi diagnostiche, non determinazioni automatiche della causa principale. Diversi meccanismi possono verificarsi contemporaneamente. Un cartone rivestito può staccarsi localmente mentre lo strato di distacco si attiva altrove. Registrare separatamente i risultati primari e secondari, quindi ripetere il test in condizioni controllate prima di approvare una modifica del materiale o del processo.
Quale tipo di materiale dovrebbe valutare un acquirente di imballaggi farmaceutici?
Il materiale corretto viene selezionato in base alla prova e al substrato previsti, non in base a una singola classifica di "sigillo di sicurezza più resistente". Trasferimento completo, trasferimento parziale e non trasferimento descrivono la posizione di un'immagine di sicurezza progettata. Non definiscono automaticamente la quantità di residuo adesivo che rimane. La frattura distruttibile del materiale di rivestimento è un meccanismo completamente diverso.
| Costruzione | Potenziale vantaggio | Limitazioni dell'acquirente al test |
|---|---|---|
| Trasferimento completo ANNULLATO | L'avvertenza sul lato della confezione è ben visibile. | Residui, danni al rivestimento, interferenze con il codice stampato |
| Trasferimento parziale ANNULLATO | Le prove possono apparire su pellicola e substrato | Chiarezza del modello e divisione ripetibile |
| Non trasferibile NULLO | Trasferimento ridotto e progettato per la confezione | Leggibilità del messaggio sulla pellicola rimossa; tracce di adesivo |
| Materiale distruttibile | Frattura visibile del pannello frontale | Rottura prematura durante la trasformazione o l'erogazione |
| Combinato/serializzato | Prove di manomissione più identificazione controllata | Integrità di stampa, gestione dei dati e interazione con le funzionalità |
Per un confronto generale tra PET VOID, imballaggi a base di carta, imballaggi distruttibili e altre opzioni per imballaggi farmaceutici, vedere Hanksec. Materiali VOID antimanomissione: Pharma OptionsPer le categorie di pellicola disponibili e le opzioni di costruzione del rullo, consultare la Materiali per etichette VOID intervallo. Nessuna delle due pagine sostituisce la qualificazione del prodotto finito.
Come dovrebbero gli acquirenti elaborare un piano pratico di qualificazione per il sigillo di garanzia?
La qualifica deve rispondere a una domanda precisa: Questo materiale approvato e la relativa procedura di applicazione producono prove accettabili per questo pacchetto approvato, in tutte le condizioni rilevanti? Un piano di test che si limiti a verificare se il nastro adesivo aderisce a una piastra standard non può rispondere a questa domanda.
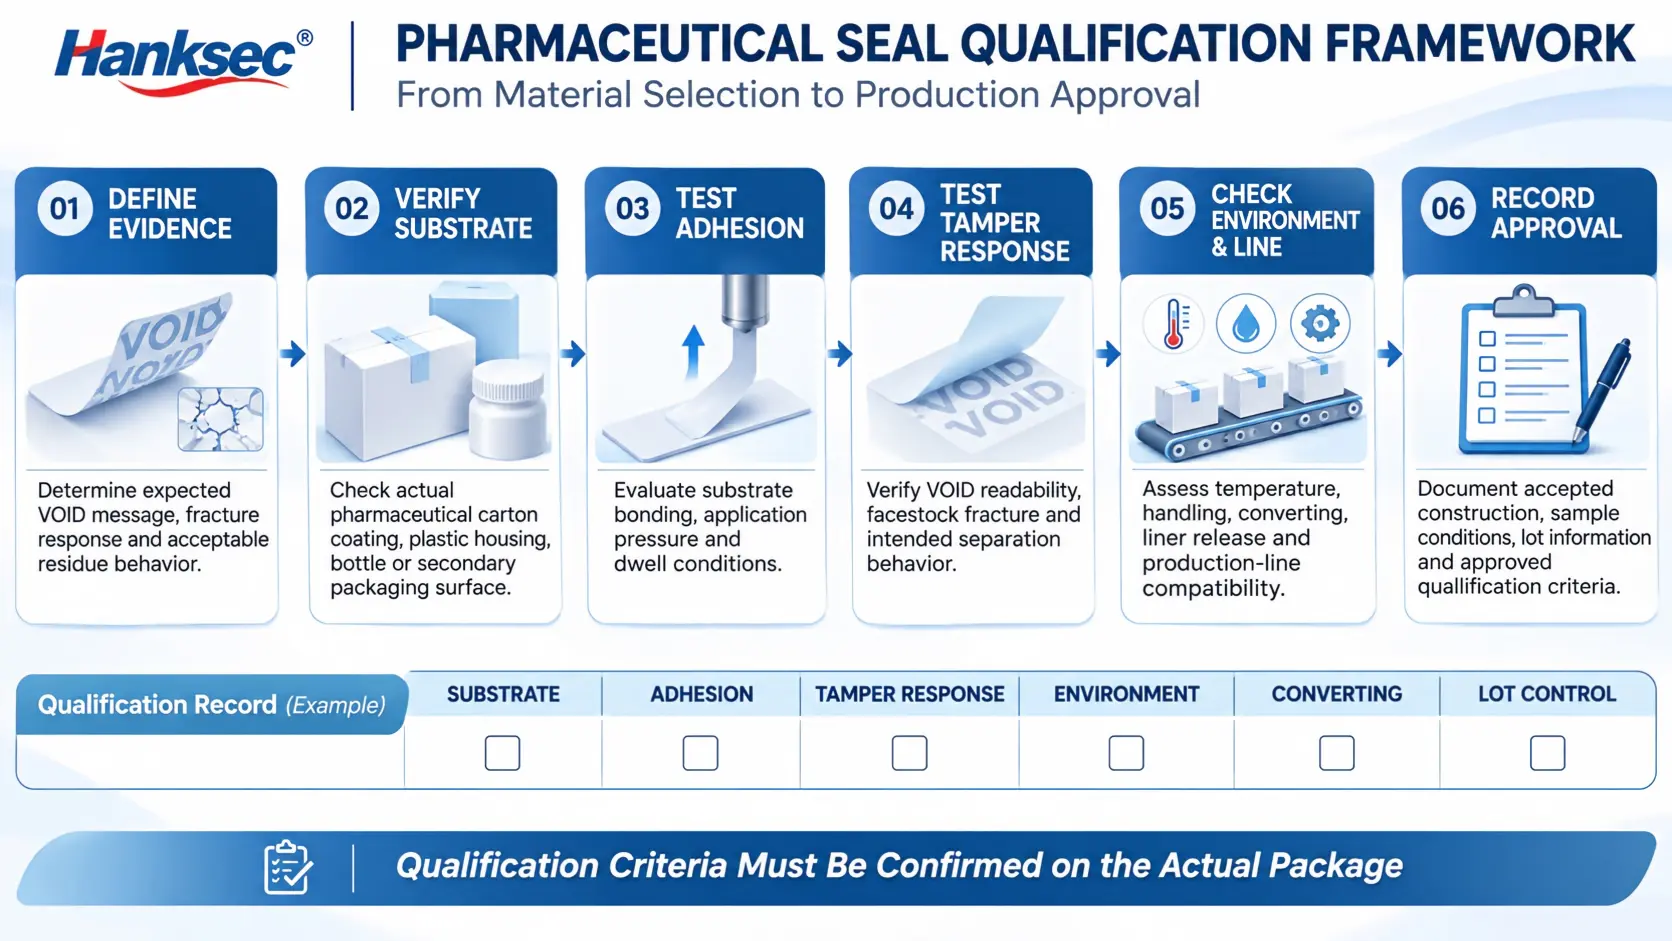
Definire i requisiti di ispezione prima di selezionare i campioni
Documentare il formato della confezione, il percorso di chiusura, il metodo di ispezione dell'operatore e le prove di rimozione previste. Specificare se l'avvertenza deve rimanere sulla scatola, apparire sull'etichetta rimossa, rompersi in pezzi o soddisfare una condizione combinata. Definire l'aspetto normale della confezione non aperta ed esempi di danni inaccettabili. Ove pertinente, includere una prova di apertura e riapplicazione per verificare se l'elemento può essere ripristinato a una condizione apparentemente intatta; non utilizzare la sola apertura al primo tentativo come prova di manomissione. Se una linea di confezionamento utilizza la visione artificiale, includere immagini della telecamera, dell'illuminazione e dell'accettazione anziché affidarsi solo al giudizio di un tecnico di laboratorio.
Controllo delle variabili relative al materiale e all'imballaggio
Registrare il tipo di supporto e lo spessore nominale, la struttura di sicurezza, l'identificazione dell'adesivo, il liner, la geometria dell'etichetta e il sistema di stampa. Registrare il materiale finale del cartone o della bottiglia, la decorazione, il rivestimento, il trattamento superficiale, la pressione di applicazione e la velocità della linea. Se la confezione presenta più varianti grafiche o lotti di verniciatura, identificare quali combinazioni rientrano nell'ambito di qualificazione.
Includere campioni rappresentativi di materiali e lotti di cartone pertinenti, secondo un piano basato sul rischio. Non indicare un numero di campioni richiesto universalmente: una strategia di campionamento appropriata dipende dalla variabilità produttiva, dalle conseguenze dei difetti e dal sistema di qualità adottato dall'azienda produttrice dell'imballaggio.
Separare i test di adesione dai test di attivazione antimanomissione.
Il test di adesione per pelatura aiuta a confrontare le prestazioni di incollaggio in base a specifiche condizioni di geometria, velocità, condizionamento e substrato. ASTM D3330/D3330M Fornisce metodi standardizzati per l'adesione a strappo del nastro adesivo sensibile alla pressione. DECEDUTO Pubblica inoltre metodi per materiali di etichette autoadesive, compresi approcci di adesione con distacco a 180 gradi.
Né un singolo valore di forza di distacco né un pannello di prova standard dimostrano che la caratteristica di sicurezza richiesta si attivi su una confezione finita. Il rapporto di prova deve pertanto includere risultati separati per il comportamento dell'adesione, la chiarezza del messaggio di manomissione, i danni da rimozione e qualsiasi residuo o sollevamento del rivestimento. Registrare l'angolo e la velocità di distacco, nonché la superficie di prova scelta, poiché la modifica della procedura può alterare la modalità di guasto apparente. Registrare il tempo di permanenza e le condizioni ambientali prima di ogni confronto.
Eseguire una prova di normale utilizzo prima dell'apertura intenzionale.
Valutare innanzitutto il distacco del liner, la qualità di stampa, l'integrità della fustellatura e l'applicazione della macchina. Successivamente, sottoporre le confezioni non aperte alle manipolazioni o all'esposizione ambientale appropriate. Ispezionarle per verificare la presenza di sollevamento prematuro, crepe o attivazioni accidentali. Solo dopo i controlli di normale utilizzo, la confezione deve essere sottoposta al test di apertura definito. Questa sequenza permette di distinguere una lavorazione inadeguata della linea e una scarsa resistenza alla spedizione dalla risposta di sicurezza in caso di rimozione deliberata.
Definire esempi chiari di accettazione e rifiuto
Utilizzare riferimenti fotografici approvati con etichette come Sigillo di garanzia non aperto, Indicazione di manomissione accettabile, Attivazione incompleta, sollevamento prematuro E Danni inaccettabili alla confezioneLe immagini devono essere acquisite da campioni fisici rappresentativi. Evitare di utilizzare rendering decorativi come prova delle effettive prestazioni di laboratorio.
Definire congiuntamente i criteri di accettazione tra il proprietario dell'imballaggio, l'unità di controllo qualità, il fornitore del materiale e il trasformatore. I criteri possono includere limiti oggettivi per il sollevamento dei bordi, l'area leggibile del messaggio di sicurezza, la leggibilità del codice a barre, la durata della stampa e l'effetto massimo accettabile sulla grafica patinata. Questi limiti sono specifici per l'applicazione: il presente articolo non introduce soglie di accettazione numeriche.
Quali documenti di qualificazione dovrebbe fornire un fornitore?
Un dossier di acquisto completo rende tracciabili le successive indagini sui guasti. Dovrebbe identificare cosa è stato fornito, come sono stati realizzati i campioni e cosa è stato effettivamente testato. L'obiettivo è evitare che una dimostrazione venga scambiata per una specifica approvata per la produzione.
| Documentazione | Numero minimo di domande a cui rispondere |
|---|---|
| Identificazione del materiale | Quali materiali di rivestimento, struttura funzionale, adesivo e liner sono stati utilizzati? |
| Specifiche del rullo/convertitore | Quali larghezza, lunghezza, avvolgimento, anima, fustellatura e metodo di stampa sono stati approvati? |
| Substrato di prova e confezione | È stato utilizzato il cartone o la bottiglia di produzione originale, compreso il rivestimento finale? |
| Metodo di prova e condizioni | Quali valori di pressione, tempo di permanenza, temperatura, procedura di pelatura e piano di campionamento sono stati applicati? |
| Prove e difetti | Vengono registrate sia le fotografie dei campioni accettati che quelle dei campioni rifiutati? |
| Tracciabilità dei lotti e controllo delle modifiche | È possibile collegare una successiva modifica del materiale, del rivestimento o del processo di trasformazione alla sua approvazione? |
Per i convertitori di etichette, un rapporto di test di pelatura è un elemento di questo dossier. Ulteriori verifiche possono includere lo sfregamento della stampa, la leggibilità del codice a barre, il rilascio del liner, la stabilità del taglio della fustella e la ripetibilità della risposta VOID prevista. Hanksec's Security Label Material Quality Control Guide Spiega la relazione tra questi test di produzione e di applicazione.
In che modo la velocità e l'automazione della linea di confezionamento influiscono sulle prestazioni della sigillatura?
Una linea automatica applica le etichette in un intervallo di tempo ristretto. Il substrato può muoversi, flettersi o presentare residui di polvere di rivestimento. La tensione di svolgimento del rotolo può variare al diminuire del suo diametro. Il posizionamento delle etichette può subire lievi spostamenti tra i turni. Un materiale che supera un test di pelatura lento al banco potrebbe comunque non superare il test se non può essere erogato in modo uniforme o pressato a contatto alla velocità operativa.
Gli acquirenti dovrebbero richiedere una prova sull'apparecchiatura di etichettatura effettiva, comprese le normali condizioni di avvio, produzione stabile e le relative condizioni di arresto e riavvio. Osservare il rilascio del liner, la separazione dell'etichetta sulla piastra di distacco, l'allineamento sulla chiusura, la pressione di applicazione e i controlli di qualità post-applicazione. Includere nella prova il sistema di ispezione previsto e la grafica della confezione.
Non considerare automaticamente l'impostazione della linea più veloce come unico punto di qualificazione. Alcuni difetti si verificano durante l'avvio a velocità ridotta o dopo un arresto temporaneo, quando la pressione di contatto, la tensione del nastro o la posizione dell'etichetta possono variare. L'accettazione del processo di confezionamento e l'accettazione del materiale devono essere documentate come decisioni connesse ma distinte.
Quali cambiamenti si applicano agli imballaggi farmaceutici a catena del freddo o a temperatura ciclica?
La qualificazione della catena del freddo deve distinguere una sigillatura già applicata ed esposta a basse temperature da una sigillatura appena applicata su una superficie fredda. Si tratta di problematiche adesive diverse. Gli imballaggi possono inoltre transitare in aree umide dove si forma condensa su bottiglie, cartoni o impacchi refrigeranti. L'umidità al momento dell'applicazione può interferire con l'adesione prima che si sviluppi la normale adesione a temperatura ambiente.
Creare una cronologia di applicazione: condizioni della superficie al momento dell'etichettatura, tempo di permanenza prima del raffreddamento, temperatura e durata di conservazione, trasferimenti tra ambienti, movimentazione durante la spedizione e ispezione finale. Eseguire un test dopo cicli rappresentativi. Registrare se la risposta VOID o di frattura prevista rimane leggibile e se il sigillo non aperto presenta sollevamento del bordo o falsi danni.
Lo stesso principio si applica all'esposizione al calore, all'umidità del magazzino e alla conservazione prolungata. Un'affermazione come "funziona da -20 a 80 gradi Celsius" è incompleta se non specifica se si riferisce alle condizioni di applicazione, di servizio, di test a breve termine o di esposizione. Una dichiarazione relativa alla temperatura deve essere correlata all'adesivo, al substrato, alla durata e al metodo di qualificazione specifici utilizzati.
Che cosa significano i requisiti FDA, UE e ISO per un acquirente di materiali?
Il quadro giuridico e tecnico dipende dal medicinale, dal livello di confezionamento e dal mercato di destinazione. Un fornitore di materiali non dovrebbe dichiarare che una sigillatura adesiva renda automaticamente conforme l'intero imballaggio di un medicinale.
Negli Stati Uniti, 21 CFR 211.132 Stabilisce disposizioni relative all'imballaggio a prova di manomissione per i farmaci da banco per uso umano, nel rispetto dell'ambito di applicazione e delle eccezioni previste dal regolamento. La configurazione completa dell'imballaggio, le indicazioni di etichettatura richieste e le condizioni d'uso applicabili devono essere valutate dal fabbricante o confezionatore responsabile.
Nell'Unione europea, Regolamento delegato (UE) 2016/161 della Commissione Il regolamento disciplina le caratteristiche di sicurezza dei medicinali che rientrano nel suo ambito di applicazione, tra cui un identificatore univoco e un dispositivo antimanomissione. Il dispositivo antimanomissione e un identificatore di dati serializzato svolgono funzioni diverse; un codice QR o un codice dati da soli non sono equivalenti a una prova fisica dell'apertura.
ISO 21976:2018 Fornisce requisiti e linee guida sulle caratteristiche di verifica della manomissione per gli imballaggi dei medicinali. Nell'ambito dell'adozione europea, è anche indicato come EN ISO 21976:2020. Gli acquirenti dovrebbero specificare la norma e l'edizione utilizzate nella documentazione di qualificazione, anziché considerare la descrizione commerciale di un materiale come una certificazione.
Per un quadro di riferimento basato sul rischio, ICH Q9(R1) Gestione del rischio di qualità Costituisce un utile punto di partenza per definire, controllare e valutare i rischi relativi alla qualità. La sua esistenza non implica che ogni materiale Hanksec sia stato testato secondo uno specifico standard normativo farmaceutico.
Per i progetti destinati al mercato australiano, Codice di condotta TGA per gli imballaggi a prova di manomissione Fornisce indicazioni pratiche sulla progettazione, la convalida e l'ispezione delle funzionalità, compresa la necessità di non oscurare le informazioni di etichettatura obbligatorie. Queste indicazioni si applicano nel proprio contesto normativo e non sostituiscono i requisiti dell'UE o degli Stati Uniti.
Avviso relativo all'ambito di applicazione: La norma FDA 21 CFR 175.105 riguarda alcuni usi di adesivi per imballaggi alimentari; citarla, di per sé, non dimostra che una sigillatura adesiva sia idonea al contatto diretto con i medicinali. Qualora si applichino requisiti relativi al contatto con sostanze chimiche, alla migrazione, alla sterilizzazione o ad altri aspetti di sicurezza dei materiali, è necessaria una valutazione separata del design effettivo dell'imballaggio e del mercato di destinazione.
Cosa dovrebbe includere una richiesta di offerta (RFQ) per il confezionamento di prodotti farmaceutici?
Una richiesta di preventivo accurata definisce il rischio di guasto, non solo la larghezza e il colore della guarnizione. I fornitori possono raccomandare una soluzione costruttiva adeguata solo dopo aver compreso l'interfaccia e la risposta richiesta durante l'ispezione. Per la prima richiesta, l'acquirente dovrebbe fornire le seguenti informazioni:
- Formato della confezione: Scatola pieghevole, sigillo per bottiglia e tappo, involucro esterno, scatola di trasporto o altra chiusura approvata.
- Superficie di applicazione: Cartone, vernice, laminazione o resina della bottiglia; includere, ove disponibili, informazioni sul rivestimento e sul trattamento.
- Geometria della guarnizione: Dimensioni dell'etichetta, raggio degli angoli, copertura della cucitura e disegno di posizionamento richiesto.
- Introduzioni delle prove: Annullamento totale, parziale o non trasferibile; frattura distruttibile; schema di avvertimento personalizzato; o risposta combinata approvata.
- Obiettivo dei residui: Se la presenza di residui visibili, danni alle fibre del cartone o un comportamento pulito della superficie sono accettabili, va specificato separatamente dal tipo di trasferimento.
- Percorso di produzione: Rotolo jumbo o tagliato, metodo di stampa, processo di conversione dell'etichetta, supporto, dispenser automatico e velocità di funzionamento.
- Necessità di identificazione: Testo del marchio, numerazione di sicurezza, codice a barre o altri dati variabili, con indicazione della proprietà dei dati e del metodo di ispezione.
- Ambiente: Temperatura di applicazione, umidità, tempo di permanenza, esposizione alla catena del freddo, durata di conservazione e modalità di manipolazione previste.
- Piano di qualificazione: Substrato di prova, approccio di campionamento, evidenze desiderate, esempi di rifiuto e requisiti di documentazione.
- Dettagli commerciali: Stima della domanda, larghezza e lunghezza target del rotolo, programma di consegna, requisiti di campionatura e aspettative in materia di gestione delle modifiche.
Una volta forniti questi elementi, il produttore del materiale può discutere la pellicola proposta, gli strati funzionali, l'adesivo e il liner senza dover ricorrere a promesse generiche al posto di dati di test concreti. Gli acquirenti possono quindi convertire il campione approvato in una specifica scritta del materiale, che le aziende di stampa e confezionamento a valle potranno riprodurre.
Come dovrebbero confrontare gli acquirenti due fornitori di materiali antimanomissione?
Due campioni possono apparire identici prima della rimozione dell'adesivo, ma comportarsi in modo diverso dopo la fustellatura, l'etichettatura o lo stoccaggio. Un confronto tra fornitori dovrebbe quindi esaminare sia il sistema di materiali sia il supporto necessario per mantenerlo durante la produzione. Una dichiarazione del produttore o una singola dimostrazione convincente non sostituiscono la qualificazione.
Richiedete una descrizione chiara della costruzione al livello necessario per l'approvazione, opzioni realistiche per rotoli e liner, identificazione del lotto di produzione, notifica di modifiche approvate e supporto di campioni sul substrato effettivo dell'acquirente. Chiedete se il fornitore è in grado di riprodurre l'effetto di sicurezza desiderato dopo la stampa o la trasformazione, e non semplicemente di fornire una pellicola che funzioni immediatamente dopo il rivestimento.
Verificate come vengono indagate le deviazioni. Il fornitore è in grado di distinguere il distacco dell'adesivo dal sollevamento della vernice? È in grado di registrare separatamente la rottura dell'etichetta dall'attivazione del VOID? Può fornire campioni di controllo rappresentativi e spiegare i limiti dei suoi test? Un fornitore tecnicamente valido individuerà le incertezze e le esigenze di test, anziché affermare che un adesivo funziona su ogni confezione.
Hanksec è in grado di supportare progetti B2B che richiedono pellicole per etichette VOID, materiali di sicurezza distruttibili e personalizzazione del formato in rotolo per i trasformatori. Il rilascio finale per una specifica linea di confezionamento farmaceutico rimane una decisione del produttore di imballaggi responsabile e della sua organizzazione di controllo qualità, sulla base di prove approvate e requisiti applicabili.
Caso esemplificativo di indagine su un guasto: un sigillo per cartoni supera i test in laboratorio ma fallisce sulla linea di produzione.
Considera un ipotetico Progetto relativo alle confezioni di medicinali. Un'etichetta di un fornitore mostra una chiara indicazione di non validità su un pannello di test di laboratorio. Il team di produzione applica quindi la stessa etichetta sulla giuntura di apertura di una confezione verniciata. Durante le prove in linea, alcune etichette si sollevano agli angoli; altre rimuovono parte della vernice, mentre l'avvertenza prevista è solo parzialmente visibile.
La risposta errata sarebbe quella di scartare ogni lotto considerandolo debole adesivo, senza esaminare la confezione e il processo. La prima verifica dovrebbe confrontare i cartoni finali con il cartone non verniciato, registrare la pressione e il tempo di posa, ispezionare il distacco del liner e identificare il primo piano di separazione. Se l'ancoraggio della vernice è insufficiente, un adesivo più forte potrebbe aumentare i danni al cartone anziché migliorare la leggibilità del messaggio di sicurezza previsto.
Una prova strutturata di azioni correttive potrebbe confrontare una zona di rivestimento alternativa approvata, una struttura adesiva compatibile e una geometria dell'etichetta rivista, mantenendo costanti le restanti variabili. Il team dovrebbe documentare quale modifica ha migliorato la durabilità in condizioni di normale utilizzo e quale ha migliorato l'attivazione del sistema antimanomissione. Solo la combinazione finale approvata diventerà la specifica di acquisto e di processo.
Questo esempio illustra un metodo diagnostico; non viene presentato come risultato di laboratorio di Hanksec o come caso di studio di un cliente.
Domande frequenti
È possibile che un sigillo antimanomissione farmaceutico ceda anche in presenza di un'elevata adesione durante la fase di pelatura?
Sì. La prova di adesione per pelatura misura un aspetto dell'incollaggio in condizioni definite. Il rivestimento di sicurezza potrebbe comunque attivarsi in modo incompleto, la vernice del cartone potrebbe staccarsi o il materiale di rivestimento potrebbe rompersi in un punto imprevisto. La risposta finale del rivestimento di sicurezza deve essere valutata separatamente dal risultato della prova di pelatura.
Perché i sigilli antimanomissione si staccano senza lasciare residui dalle confezioni farmaceutiche?
La rimozione pulita spesso indica un contatto insufficiente dell'adesivo con il cartone rivestito o contaminato, una pressione di applicazione non adeguata o un tempo di posa insufficiente. Esaminare l'interfaccia del substrato prima di cambiare l'adesivo, quindi verificare la risposta VOID o di frattura prevista sui cartoni di produzione.
Un'etichetta VOID non trasferibile garantisce un astuccio per medicinali privo di residui?
No. La dicitura "non trasferibile" descrive la posizione prevista per il messaggio di sicurezza nascosto, non una promessa universale di assenza totale di tracce di adesivo. I residui devono essere specificati e testati sulla confezione effettiva.
Quale standard di prova dimostra la conformità di un sigillo farmaceutico?
Nessuno standard di adesione a strappo singolo dimostra la conformità normativa dell'imballaggio finito. La norma ISO 21976:2018 riguarda le caratteristiche di verifica della manomissione; la norma ASTM D3330/D3330M fornisce metodi di prova di adesione a strappo. Il produttore di imballaggi responsabile deve valutare l'imballaggio completo rispetto ai requisiti di mercato applicabili.
Per le confezioni dei medicinali, gli acquirenti dovrebbero scegliere etichette distruttibili o etichette VOID?
Scegliere in base alle prove di ispezione richieste e al substrato effettivo. Le etichette distruttibili evidenziano la frattura del materiale di rivestimento; le etichette VOID evidenziano un messaggio progettato, creato mediante una separazione controllata degli strati. Entrambe richiedono la conversione e la qualificazione dell'imballaggio.
Qual è la differenza tra un cedimento della guarnizione e un normale danno da trasporto?
Un guasto alla guarnizione rappresenta una deviazione dalle specifiche approvate, mentre i danni dovuti alla normale manipolazione sono l'usura prevista dal percorso di distribuzione definito. Il programma di qualificazione dovrebbe stabilire come gli ispettori distinguono i graffi di routine dalle vere e proprie prove di apertura o da un'attivazione prematura inaccettabile.
È possibile che un test di laboratorio effettuato da un fornitore sostituisca una prova sulla linea di confezionamento farmaceutico?
No. Le prove di laboratorio supportano la selezione dei materiali e i controlli di uniformità, ma potrebbero non riprodurre la pressione di produzione, i rivestimenti degli imballaggi, le apparecchiature di erogazione, le condizioni di stoccaggio o di ispezione. L'approvazione finale richiede prove rappresentative sull'imballaggio e sul processo previsti.
Cosa bisogna registrare quando un sigillo VOID mostra un'attivazione discontinua?
Registrare i lotti di pellicola e cartone, il punto di prova, le condizioni della superficie, la pressione di applicazione, il tempo di posa, la direzione di distacco, l'aspetto della pellicola rimossa, le prove sul lato della confezione e qualsiasi danno al rivestimento o alle fibre. Ripetere la procedura prima di modificare le specifiche del materiale.
Conclusione: diagnosticare il punto di guasto prima di sostituire la guarnizione.
Prevenire i cedimenti dei sigilli antimanomissione nei prodotti farmaceutici inizia dalla risposta prevista in caso di manomissione e dall'interfaccia di confezionamento stessa. Un sigillo antimanomissione farmaceutico deve rimanere intatto durante la produzione e la distribuzione autorizzate, ma al contempo produrre un'evidenza riconoscibile e ripetibile durante il tentativo di apertura definito. Il raggiungimento di entrambi gli obiettivi richiede una selezione coordinata di film, adesivi, substrati e processi di trasformazione.
Per gli acquirenti, la sequenza pratica è la seguente: definire le prove → identificare il substrato → scegliere la struttura del materiale → qualificare la linea e l'ambiente → documentare i criteri di accettazione → controllare le modifiche di produzioneQuesto approccio è più efficace rispetto alla scelta dell'adesivo più resistente o al considerare ogni difetto del cartone come un guasto identico.
Condividi le informazioni sulla superficie della scatola o della bottiglia, i requisiti di apertura, le specifiche del rotolo e le condizioni di applicazione. Hanksec può discutere le opzioni relative ai materiali VOID e distruttibili, la selezione di adesivi e liner, la compatibilità di stampa/trasformazione e fornire campioni rappresentativi per il vostro processo di qualificazione.
Rotoli jumbo · Rotoli tagliati · Risposta di sicurezza personalizzata · OEM/ODM · Qualificazione del campione
RICHIEDI CAMPIONI DI MATERIALE →
Hanksec® | Materiali per etichette di sicurezza antimanomissione · Rotoli di trasformazione · Supporto tecnico