Resposta rápida: Falhas nos lacres de segurança de produtos farmacêuticos ocorrem quando o sistema de lacre e embalagem final não produz a evidência de abertura especificada e repetível sob as condições reais de fabricação, armazenamento ou manuseio. As causas comuns incluem má impregnação do adesivo, desprendimento do revestimento da caixa, ativação incompleta do lacre de segurança, fratura incorreta do revestimento frontal, condensação, levantamento das bordas, variação na linha de aplicação e conversão inconsistente. Os compradores devem investigar. Qual interface falha primeiro?Em seguida, qualifique o material proposto em caixas de produção reais, garrafas ou outras embalagens secundárias antes de aprovar o fornecimento em grande escala. Uma vedação que se levanta facilmente, um revestimento de caixa que se desprende e uma camada VOID que se ativa apenas parcialmente exigem ações corretivas diferentes.
Para fabricantes de embalagens farmacêuticas, convertedores de etiquetas de segurança e equipes de compras, uma etiqueta com forte adesivo não é necessariamente um recurso eficaz de verificação de violação. A questão crucial é se uma tentativa de abertura gera a evidência acordada sem causar falha prematura durante a impressão, aplicação, distribuição ou manuseio normal.
Este guia aborda etiquetas e fitas adesivas invioláveis sensíveis à pressão para produtos medicinais. embalagem secundária e superfícies de fechamento externo especificadasNão aborda o contato direto com um medicamento e não afirma que uma película adesiva individual atenda automaticamente às regulamentações farmacêuticas. A Hanksec fornece etiquetas e fitas de segurança. materiais, incluindo rolos imprimíveis para posterior conversão, em vez de validar toda a embalagem do produto medicinal do cliente. O recurso final de verificação de violação deve ser qualificado pela organização responsável pela embalagem.
Quais são as características de uma falha no lacre de segurança de um medicamento?
Uma falha é qualquer resultado que se desvie das especificações aprovadas para fechamento e inspeção. Ela pode ocorrer durante a produção, antes que um consumidor ou inspetor toque na embalagem, ou durante um teste de abertura intencional. Uma aparente falha também pode surgir quando o próprio substrato da embalagem se altera inesperadamente, mesmo que o material de segurança tenha se comportado conforme o projetado.
Considere três resultados distintos. O levantamento de um selo por si só durante uma distribuição normal é um falha prematura da ligaçãoUm lacre que se desprende facilmente durante um teste de abertura controlada é um falha na ativação de evidênciasUm lacre que produz a mensagem "VOID" esperada, mas remove muito do revestimento impresso da caixa, pode ser um problema. resultado inaceitável de danos na embalagemEsses resultados exigem ações corretivas diferentes; substituir todos os problemas por um adesivo mais agressivo pode piorar a situação.
Os compradores devem aprovar o estado esperado da embalagem intacta, a resposta esperada após a abertura e o estado aceitável da arte, dos códigos impressos e dos componentes da embalagem. A definição de falha deve, portanto, incluir tanto a evidência de violação quanto a durabilidade em condições normais de uso.
Quais superfícies de embalagens farmacêuticas têm maior probabilidade de causar falhas na selagem?
As embalagens farmacêuticas, como caixas, frascos e recipientes para transporte, podem parecer semelhantes, mas apresentar superfícies muito diferentes em relação a um adesivo sensível à pressão. A composição química do revestimento, o teor de fibras recicladas, a textura da superfície, os aditivos de moldagem, os agentes de limpeza e a temperatura podem alterar a adesão e o local da separação.
| Superfície da embalagem | Risco típico | O que é necessário para se qualificar |
|---|---|---|
| Caixa dobrável envernizada | O adesivo se desprende do verniz; o verniz se desprende da placa. | Lote final de impressão e verniz, posição da selagem, aplicação do revestimento |
| Papelão reciclado ou sem revestimento | Poeira, textura porosa, rasgo de fibra, resistência superficial variável | Lotes de placas, nível de poeira, danos nas fibras e legibilidade do código VOID. |
| Garrafa ou tampa de PP/HDPE | Menor energia superficial e superfície de moldagem variável | Resina real, aditivos, curvatura, tempo de permanência da adesão |
| PET, vidro ou metal revestido | Resíduos de limpeza, condensação, vestígios inesperados de adesivo. | Método de limpeza, condição úmida/seca, evidência visível após a remoção. |
| Filme flexível para embalagem/bolsa | Deformação do filme, interface de baixa energia, incompatibilidade geométrica de fechamento | Construção real do filme e projeto de fechamento completo |
Um selo de segurança aprovado em aço inoxidável padrão ou vidro de laboratório não é automaticamente qualificado para uma caixa farmacêutica laminada. Para comparar opções de adesivos em superfícies de embalagens reais, utilize o guia da Hanksec. Guia de Adesivos para Etiquetas de SegurançaO guia aborda a seleção do substrato; o presente artigo aborda o diagnóstico de falhas e a aceitação da aquisição.
10 causas comuns de falhas em lacres de segurança de produtos farmacêuticos
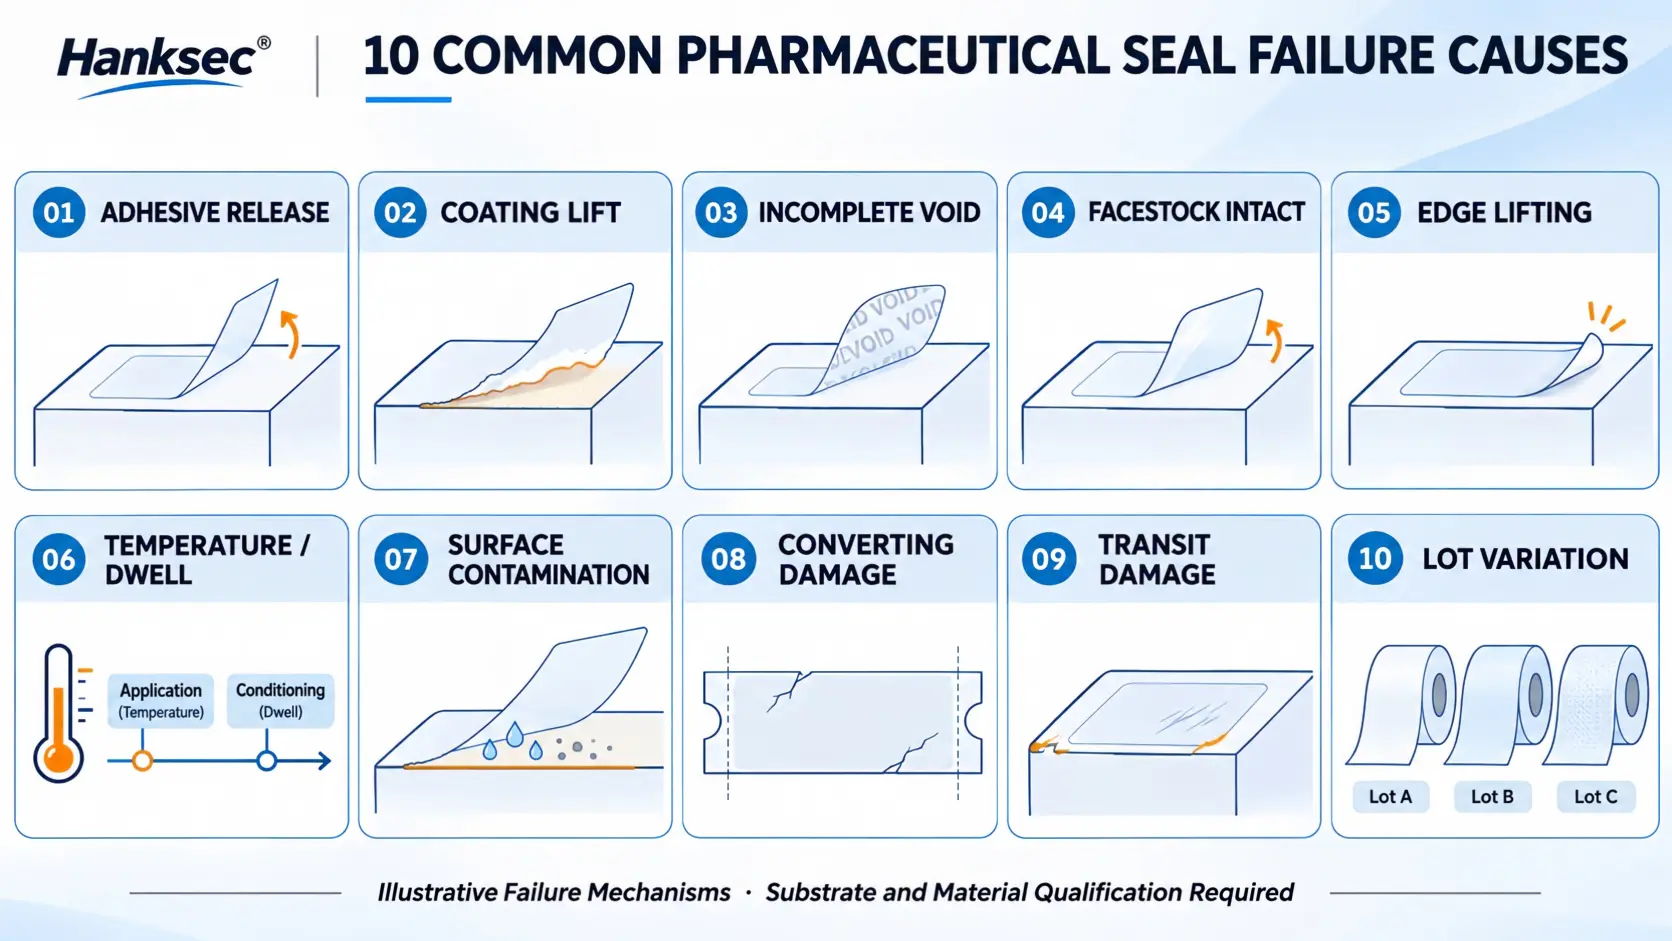
Por que um lacre farmacêutico se desprende facilmente? Impregnação do adesivo
O adesivo sensível à pressão deve estabelecer um contato íntimo e adequado com o substrato. Fibras ásperas, textura do revestimento e polímeros de baixa energia superficial podem limitar esse contato, mesmo quando a vedação parece pegajosa ao toque. O comprador pode observar remoção limpa da película, evidências incompletas da área de vedação ou descolamento nos cantos. Primeira verificação: Compare a superfície real da embalagem, a pressão de aplicação e o tempo de contato com uma amostra de referência aprovada. Aumentar a espessura da camada adesiva sem identificar o plano de falha pode criar um novo problema.
Para garrafas de PP ou HDPE, pergunte se o teste utilizou a mesma resina de moldagem, concentrado de cor, aditivos deslizantes e geometria de superfície da produção. Para caixas dobráveis, pergunte se a amostra incluía a impressão e o verniz finais. Um adesivo adaptado a um substrato artificial de teste pode falhar quando a embalagem comercial chegar.
Por que o verniz da caixa de papelão se solta quando o lacre é removido?
Quando um selo é colado em um cartão envernizado, a estrutura efetiva inclui o substrato de papel, a tinta, o revestimento, o adesivo e a película de segurança. Durante a remoção, o ponto mais frágil pode ser a interface entre o verniz e o cartão, em vez da camada de segurança pretendida. O operador pode observar grandes lascas de revestimento se desprendendo ou uma adesão aparentemente forte com pouca ou nenhuma evidência legível da marca VOID.
O levantamento do revestimento não deve ser automaticamente registrado como ativação bem-sucedida da trava de segurança. Embora possa ser um dano visível, pode ocultar as evidências de abertura necessárias ou danificar a impressão obrigatória da caixa. Consulte o fornecedor da caixa sobre a aderência do revestimento e se é possível utilizar uma zona de selagem compatível e sem verniz dentro da arte final aprovada para a embalagem.
Por que a mensagem VOID fica incompleta após a remoção?
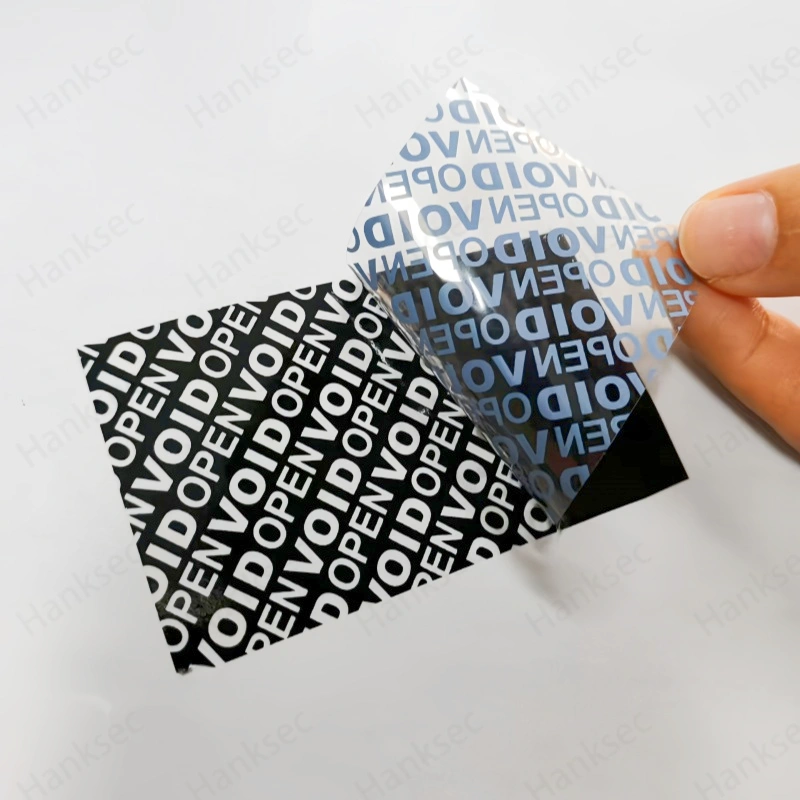
A construção de uma área com VOID depende da separação controlada entre os revestimentos funcionais. Mesmo que o adesivo sensível à pressão tenha boa aderência, a mensagem oculta pode ficar irregular se o equilíbrio entre as camadas, a uniformidade do revestimento ou a direção de descolamento forem inadequados. Uma mensagem fina e incompleta pode não ser reconhecida pela equipe de inspeção.
Inspecione tanto a película removida quanto a superfície onde a mensagem foi aplicada. Registre a legibilidade, a localização, a continuidade e a repetibilidade da mensagem de acordo com um procedimento de remoção definido. Não classifique o resultado como aprovado apenas porque algumas letras apareceram. Um lacre que pode ser removido e recolocado sem a devida comprovação não cumpre sua função de verificação de violação. Uma construção com transferência total, parcial ou nula deve ser avaliada em relação à resposta aprovada pelo fornecedor e aos critérios de inspeção do cliente.
Por que um lacre destrutível se desprende intacto?
Papel frágil ou filme de polímero ultradestrutível são projetados para rasgar quando uma tentativa de remoção exerce pressão sobre o material frontal. Se a adesão à garrafa ou caixa for mais fraca do que o material frontal nas condições de teste, o adesivo inteiro pode se desprender em vez de se fragmentar. Este é um mecanismo diferente da ativação incompleta do VOID.
Investigue a adesão ao substrato, a área da etiqueta, a qualidade do filme, a pressão de aplicação e o tempo de contato. Por outro lado, um material frontal excessivamente frágil pode rachar durante o corte ou a dispensação antes de chegar à embalagem. A seleção do material deve equilibrar a fratura pretendida na remoção com a estabilidade na conversão e na aplicação em linha. Veja o Material de vinil ultradestrutível Informações sobre o produto como ponto de partida em nível de material.
O que causa o descolamento da borda de vedação nas caixas de medicamentos?
Um rótulo que atravessa a aba de uma caixa de papelão ou a interface da tampa sofre flexão e tensão concentrada em suas bordas. Um canto vivo, uma área de colagem estreita, uma costura de abertura desprotegida ou pressão de aplicação irregular podem iniciar um descolamento que aumenta durante o transporte. Uma vedação que atravessa a tampa curva de uma garrafa também deve acomodar a curvatura e o movimento diferencial.
O comprador deve especificar o desenho exato de posicionamento, a área mínima de colagem, o formato dos cantos e o ângulo de inspeção necessário. Realize testes utilizando as dimensões aprovadas para a etiqueta, em vez de um cupom aplicado manualmente de tamanho maior. Registre a pressão aplicada ou a configuração do rolo e observe se há bolhas, ondulações, rugas e cantos que apresentem falhas antes que a embalagem seja aberta intencionalmente.
A temperatura de aplicação e o tempo de permanência são confundidos com a temperatura de serviço.
Uma etiqueta pode ser projetada para suportar um ambiente de transporte frio, mas ainda assim exigir aplicação em uma embalagem seca e suficientemente aquecida. A temperatura de aplicação descreve a condição necessária para estabelecer a adesão. A temperatura de serviço descreve o ambiente que a etiqueta finalizada deve suportar após a adesão. Essas especificações não são intercambiáveis.
Por exemplo, uma caixa selada em uma linha de embalagem e posteriormente refrigerada apresenta um desafio diferente de um rótulo aplicado diretamente a uma caixa fria e úmida. A especificação de aquisição deve indicar ambas as operações, incluindo o tempo de espera antes do envio e o tempo esperado em cada condição. Alegações do fornecedor, como "compatível com a cadeia de frio", exigem condições de teste e evidências definidas, e não apenas um valor mínimo de temperatura.
Condensação, poeira, óleo ou resíduos de limpeza contaminam a ligação.
A umidade pode interromper o contato adesivo, especialmente quando uma embalagem fria entra em um ambiente úmido. Poeira e fibras de papel reduzem o contato efetivo, enquanto impressões digitais, agentes desmoldantes e produtos químicos de limpeza podem alterar a interface adesiva. Esses problemas podem se manifestar como falhas isoladas de adesão, em vez de falhas consistentes em todas as embalagens.
Defina uma condição de superfície pré-aplicação documentada. Para solucionar problemas de produção, compare amostras de produção não tratadas com amostras de referência limpas, mantendo a construção da etiqueta constante. Se a limpeza melhorar a adesão, o resultado identifica uma variável do processo; isso não prova automaticamente que o material está com defeito.
A película protetora ou as condições de corte danificam a vedação antes do uso.
Os materiais de segurança devem ser convertidos em etiquetas em velocidade comercial. Um liner com força de desprendimento inadequada pode causar ativação prematura do código VOID, fratura da face da etiqueta, estiramento do adesivo ou perda da etiqueta durante a dispensação. Impactos excessivos na matriz podem danificar o liner, enquanto impactos insuficientes dificultam a remoção da matriz. Ambos podem produzir defeitos que posteriormente se assemelham a problemas de adesão.
Os convertedores devem avaliar a pressão de impressão, a profundidade de corte, a remoção da matriz, a tensão de rebobinagem, o espaçamento entre as etiquetas, a geometria da placa de descolamento do dispensador e a consistência do liner. Solicite rolos de teste com diâmetro e sentido de enrolamento realistas. A aplicação manual de uma folha de laboratório não é suficiente para aprovar uma linha de embalagem automática.
Transporte, abrasão e manuseio geram alarmes falsos de violação.
Uma embalagem pode apresentar arranhões, bordas dobradas ou danos não planejados no revestimento após manuseio normal, mesmo que ninguém tenha aberto a embalagem. Por outro lado, vibrações e flexões da caixa podem enfraquecer um fechamento mal projetado até que o lacre se solte sem que haja uma abertura intencional. Tais efeitos comprometem a utilidade do sinal de inspeção.
Reproduza as etapas relevantes do envio: embalagem em caixas, atrito contra unidades vizinhas, compressão de paletes, ciclos de temperatura e manuseio após o armazenamento. O objetivo não é afirmar que o rótulo resiste a todas as condições de distribuição possíveis, mas sim distinguir o desgaste esperado da resposta de abertura definida na rota aprovada.
A resistência ao descascamento a curto prazo e a durabilidade da adesão a longo prazo não são equivalentes. Uma vedação pode resistir a um descascamento rápido, mas sofrer deformação ou descolamento sob tensão contínua; a taxa de descascamento também pode influenciar se uma superfície frágil se romperá. Smithers discute falhas prematuras de vedação. Em condições de temperatura, umidade, carga constante e armazenamento prolongado, os compradores devem especificar as condições de prazo de validade pretendidas, quando aplicável.
Os lotes de material, caixa ou embalagem são inconsistentes.
Uma amostra pode ser aprovada por representar uma combinação excepcionalmente favorável de revestimento adesivo, verniz para papelão e pressão de aplicação. A produção comercial introduz diferentes bobinas de filme, lotes de revestimento, substratos, turnos e velocidades de linha. Uma vedação que funciona apenas em uma faixa estreita do processo causará falhas intermitentes, e essas são mais difíceis de diagnosticar do que uma falha completa.
Um plano de qualificação eficaz realiza amostragem de mais de um lote relevante quando o risco o justificar, registra as configurações da máquina e documenta as alterações aprovadas. Os compradores devem exigir rastreabilidade desde os lotes de matéria-prima até os pedidos de conversão e os testes de embalagem final, com um processo definido para investigar as respostas a violações não conformes.
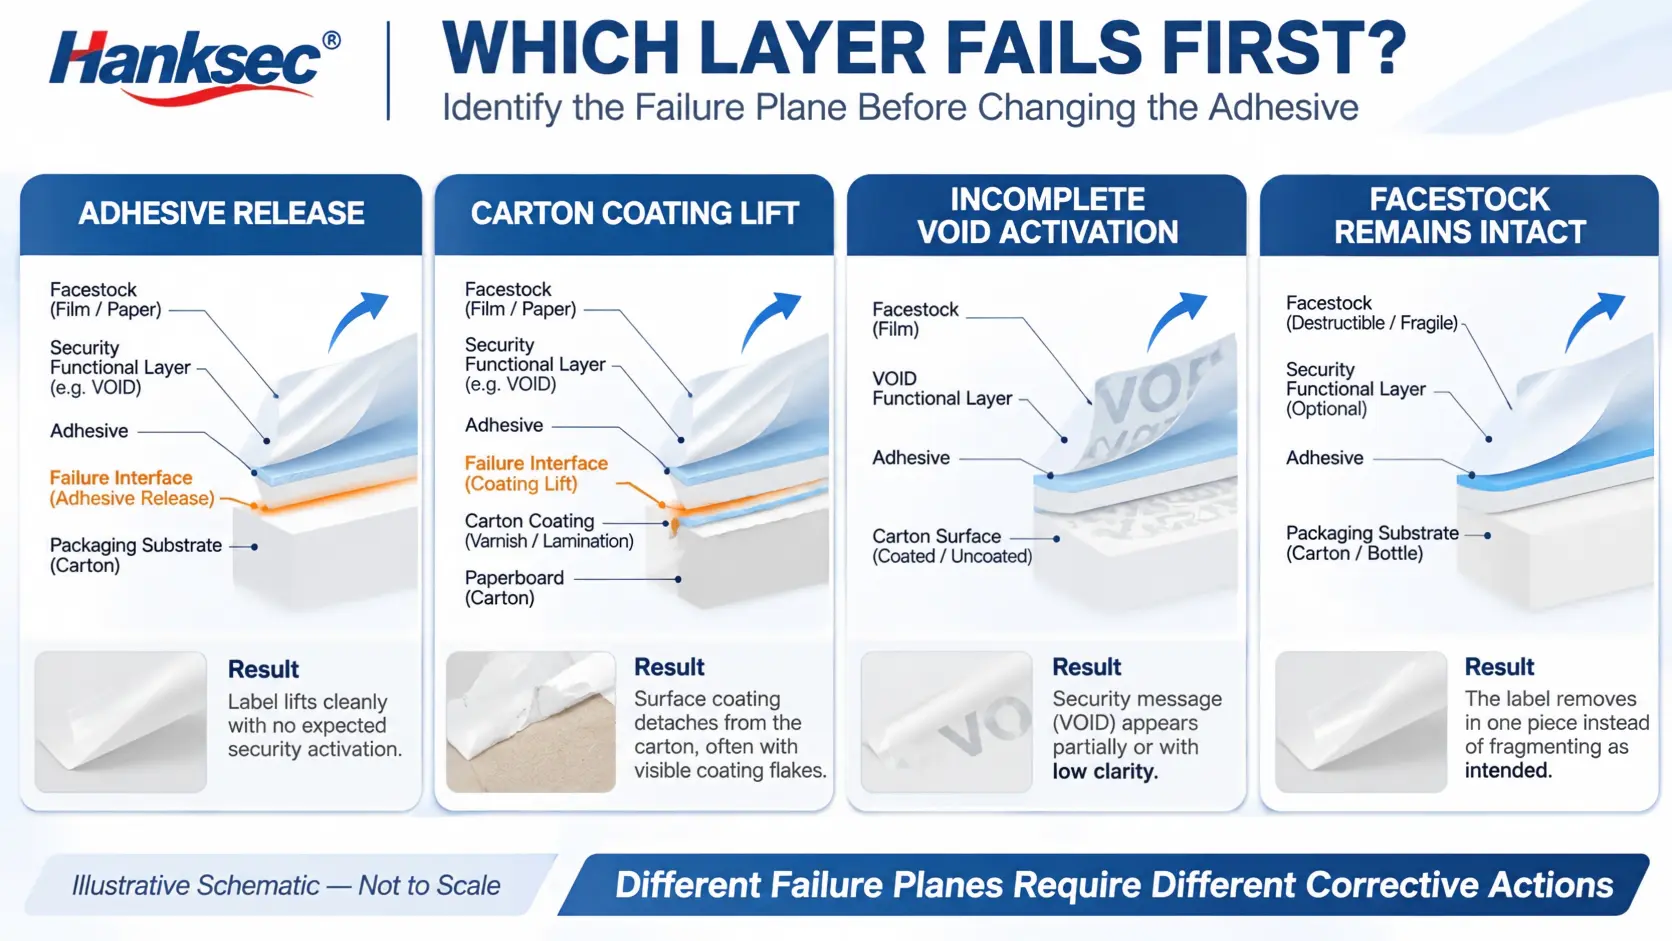
Como os compradores podem identificar qual camada falhou primeiro?
O diagnóstico de falhas em lacres de segurança de produtos farmacêuticos começa com a identificação da interface do material que falhou primeiro. Essa abordagem ajuda os compradores a evitar repetidas tentativas e erros com a troca do adesivo. Quando um lacre falha, fotografe a embalagem intacta, o ponto de início da falha, o filme removido e o substrato. Registre se o material permaneceu no rótulo, migrou para a caixa, fragmentou-se ou levou consigo algum revestimento.
| Resultado observado | Provável primeiro plano de falha | Verificação prioritária |
|---|---|---|
| A fita adesiva se solta facilmente, sem deixar mensagens. | Interface adesiva/de embalagem | Superfície, tempo de permanência, compatibilidade adesiva, pressão |
| O verniz do papelão se desprende. | Interface revestimento/placa | ancoragem do revestimento, zona de vedação aprovada |
| Bond se mantém; VOID é irregular. | Camada de separação funcional | Equilíbrio do revestimento, protocolo de descascamento, lote de amostra |
| A etiqueta "Frágil" pode ser removida intacta. | O adesivo se solta antes que a face do material se quebre. | Equilíbrio entre ligação e fratura, área de rotulagem |
| Rótulo rompe durante a dispensação | Interface de conversão / revestimento / facestock | Liberação do revestimento, corte e vinco, placa de descolamento, velocidade |
Triagem rápida: A remoção limpa sugere um problema de adesão ao substrato; fragmentos de revestimento sugerem aderência do revestimento à caixa; presença irregular de vazios sugere ativação da camada funcional; rachaduras prematuras sugerem um problema de conversão ou desmoldagem do liner. Essas são hipóteses diagnósticas, não determinações automáticas da causa raiz. Vários mecanismos podem ocorrer simultaneamente. Uma caixa revestida pode se desprender localmente enquanto a camada de vazios se ativa em outro local. Registre os resultados primários e secundários separadamente e repita o teste em condições controladas antes de aprovar uma alteração de material ou processo.
Que tipo de material de construção um comprador de embalagens farmacêuticas deve avaliar?
O material correto é selecionado com base nas evidências e no substrato pretendidos, e não em uma classificação única de "selo de segurança mais resistente". Transferência total, transferência parcial e não transferência descrevem a localização de uma imagem de segurança projetada. Elas não definem automaticamente a quantidade de resíduo adesivo que permanece. A fratura destrutível da face do selo é um mecanismo completamente diferente.
| Construção | Vantagem potencial | Limitação do comprador ao teste |
|---|---|---|
| Transferência total ANULADA | O aviso na lateral da embalagem é bastante visível. | Resíduos, danos no revestimento, interferência no código impresso |
| Transferência parcial NULO | As evidências podem aparecer em filmes e substratos. | Clareza do padrão e divisão repetível |
| Não transferível NULO | Transferência reduzida para a embalagem | Legibilidade da mensagem na película removida; vestígios de adesivo |
| Material destrutível | Fratura visível da face do cabeçote | Quebra prematura durante a conversão ou dispensação |
| Combinado/serializado | Evidências de adulteração e identificação controlada. | Integridade de impressão, tratamento de dados e interação de recursos |
Para uma comparação geral entre PET VOID, embalagens de papel, embalagens destrutíveis e outras opções para embalagens farmacêuticas, consulte o relatório existente da Hanksec. Materiais VOID invioláveis: Opções farmacêuticasPara obter informações sobre as categorias de filmes disponíveis e as opções de construção de rolos, consulte o Materiais para etiquetas VOID intervalo. Nenhuma das páginas substitui a qualificação do pacote finalizado.
Como os compradores devem elaborar um plano prático de qualificação para o selo?
A qualificação deve responder a uma pergunta precisa: Este material aprovado e o processo de aplicação produzem evidências aceitáveis sobre esta embalagem aprovada, considerando as condições relevantes? Um plano de testes que apenas verifica se a fita adere a uma placa padrão não pode responder a essa pergunta.
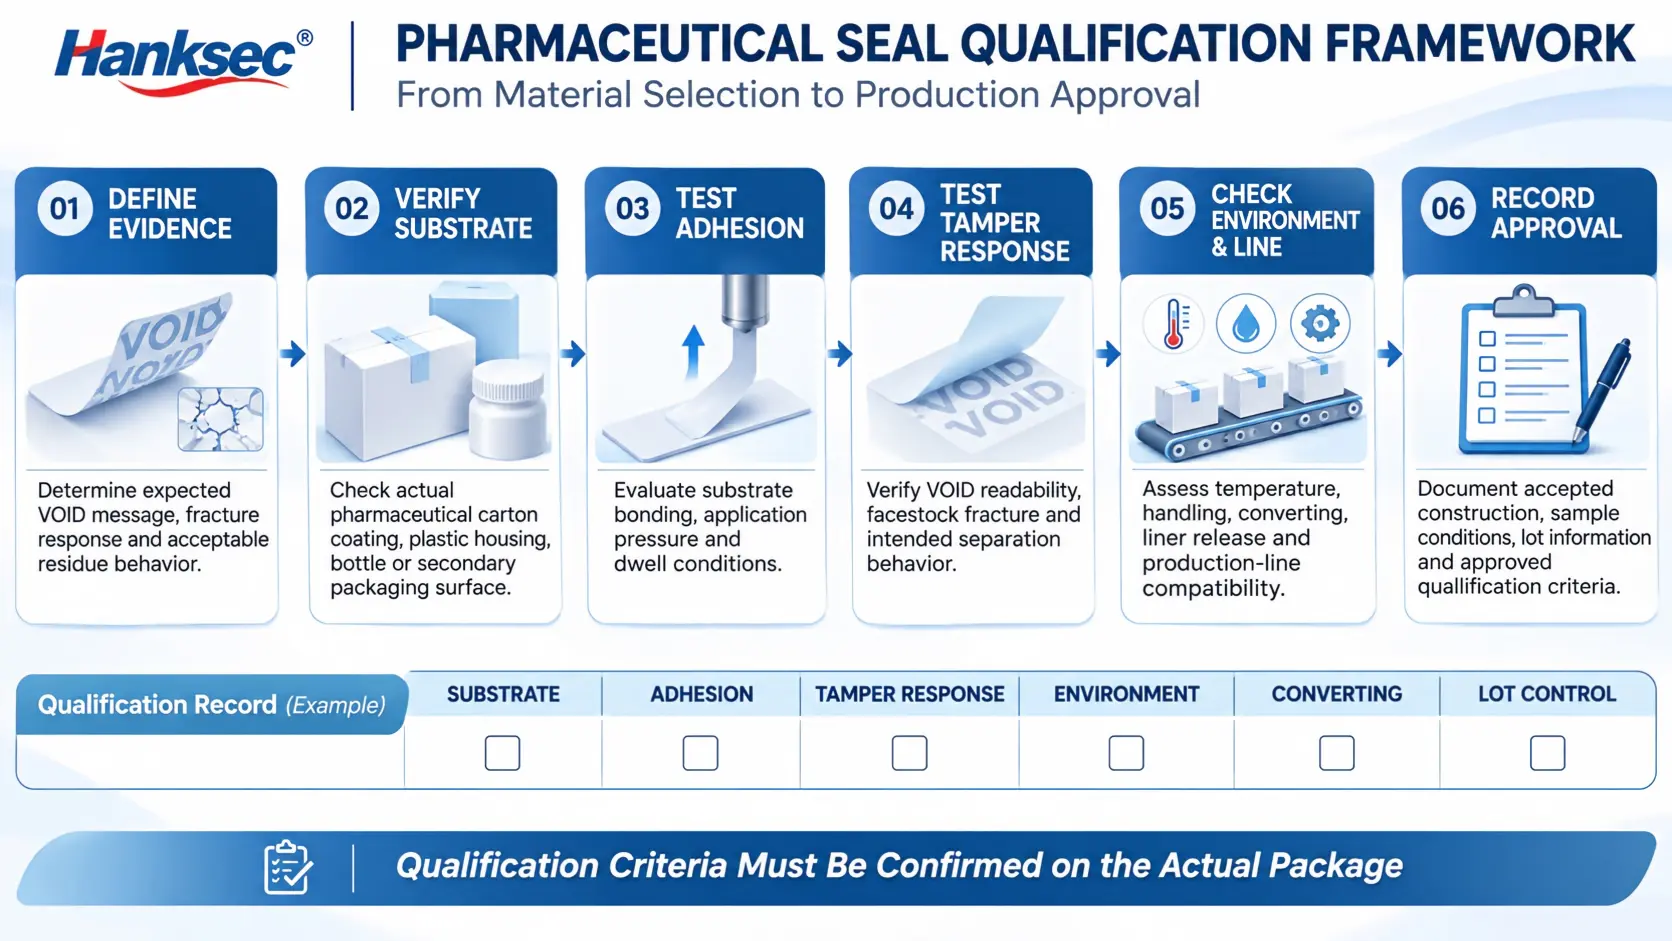
Defina os requisitos de inspeção antes de selecionar as amostras.
Documente o formato da embalagem, o processo de fechamento, o método de inspeção do operador e as evidências de remoção pretendidas. Especifique se o aviso deve permanecer na caixa, aparecer no rótulo removido, quebrar em pedaços ou atender a uma combinação de ambas as condições. Defina a aparência normal da embalagem fechada e exemplos de danos inaceitáveis. Quando relevante, inclua um teste de abertura e reaplicação para verificar se a característica pode ser restaurada a uma condição aparentemente intacta; não utilize apenas uma primeira abertura bem-sucedida como prova de violação. Se uma linha de embalagem utiliza visão computacional, inclua imagens da câmera, da iluminação e do processo de aceitação, em vez de confiar apenas no julgamento de um técnico de laboratório.
Controle as variáveis de material e embalagem.
Registre a qualidade e a espessura nominal do material frontal, a construção de segurança, a identificação do adesivo, o revestimento, a geometria do rótulo e o sistema de impressão. Registre o material final da caixa ou garrafa, a decoração, o revestimento, o tratamento de superfície, a pressão de aplicação e a velocidade da linha. Se a embalagem tiver várias variantes de arte ou lotes de verniz, identifique quais combinações estão dentro do escopo de qualificação.
Inclua amostras representativas dos lotes relevantes de material e caixas, de acordo com um plano baseado em riscos. Não estabeleça um número universal de amostras obrigatórias: uma estratégia de amostragem adequada depende da variabilidade de fabricação, das consequências de falhas e do sistema de qualidade adotado pela empresa de embalagens.
Testes de adesão separados dos testes de ativação por violação.
Os testes de adesão por descascamento ajudam a comparar o desempenho da colagem sob condições específicas de geometria, velocidade, condicionamento e substrato. ASTM D3330/D3330M Fornece métodos padronizados para adesão por descascamento de fita adesiva sensível à pressão. MORTO Também publica métodos para materiais de etiquetas autoadesivas, incluindo abordagens de adesão por descascamento a 180 graus.
Nem um único valor de força de descascamento nem um painel de teste padrão comprovam que o recurso de segurança exigido é ativado em uma caixa finalizada. Portanto, o relatório de teste deve incluir resultados separados para comportamento de adesão, clareza da mensagem de violação, danos na remoção e qualquer resíduo ou levantamento de revestimento. Registre o ângulo e a velocidade de descascamento, bem como a superfície de teste escolhida, pois a alteração do procedimento pode modificar o modo de falha aparente. Registre o tempo de contato e as condições ambientais antes de cada comparação.
Teste o manuseio normal antes da abertura intencional.
Primeiramente, avalie a liberação do revestimento, a qualidade de impressão, a integridade do corte e a aplicação na máquina. Em seguida, submeta as embalagens fechadas ao manuseio ou à exposição ambiental relevantes. Inspecione-as quanto a levantamento prematuro, rachaduras ou ativação falsa. Somente após as verificações de uso normal, a embalagem deve ser submetida ao teste de abertura definido. Essa sequência distingue o processamento inadequado da linha de produção e a durabilidade do transporte da resposta de segurança em caso de remoção deliberada.
Defina exemplos claros de aceitação e rejeição.
Utilize referências fotográficas aprovadas com legendas como: Lacre não aberto aceitável, Indicação de violação aceitável, Ativação incompleta, Elevação prematura and Danos inaceitáveis na caixaAs imagens devem ser capturadas de amostras físicas representativas. Evite usar representações decorativas como prova do desempenho real em laboratório.
Defina os critérios de aceitação em conjunto com o proprietário da embalagem, a unidade de qualidade, o fornecedor do material e o convertedor. Os critérios podem incluir limites objetivos para levantamento das bordas, área legível da mensagem de segurança, legibilidade do código de barras, durabilidade da impressão e o efeito máximo aceitável na arte final revestida. Esses limites são específicos para cada aplicação: este artigo não estabelece limites numéricos de aprovação.
Que registros de qualificação um fornecedor deve fornecer?
Um dossiê de compras bem elaborado facilita a rastreabilidade em investigações futuras de falhas. Ele deve identificar o que foi fornecido, como as amostras foram produzidas e o que foi efetivamente testado. O objetivo é evitar que uma demonstração seja confundida com uma especificação aprovada para produção.
| Registro | Pergunta mínima a responder |
|---|---|
| Identificação de materiais | Quais foram utilizados o material frontal, a estrutura funcional, o adesivo e o revestimento? |
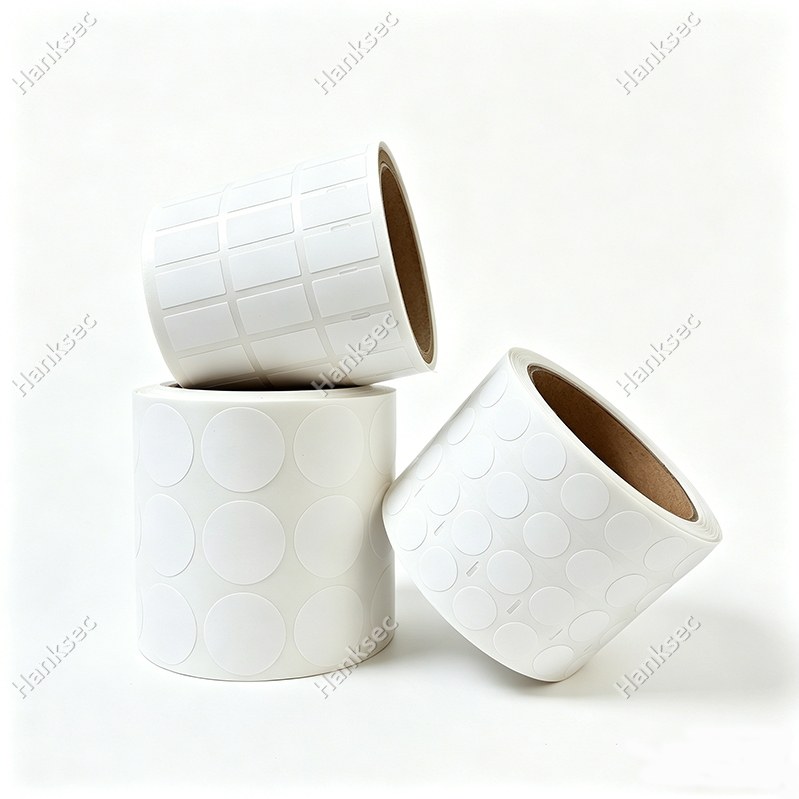
| Especificação do rolo/conversor | Quais foram aprovados os seguintes parâmetros: largura, comprimento, enrolamento, núcleo, corte e método de impressão? |
| Substrato e embalagem de teste | A embalagem ou garrafa de produção original foi utilizada, incluindo o revestimento final? |
| Método de teste e condicionamento | Quais foram os parâmetros de pressão, tempo de permanência, temperatura, procedimento de descolamento e plano de amostragem aplicados? |
| Evidências e defeitos | São registadas tanto as fotografias de amostra aceitáveis como as rejeitadas? |
| Rastreabilidade de lotes e controle de alterações | Uma alteração posterior no material, revestimento ou processo de conversão pode ser vinculada à sua aprovação? |
Para convertedores de etiquetas, um relatório de teste de descascamento é um elemento desse dossiê. Verificações adicionais podem incluir atrito de impressão, legibilidade do código de barras, desprendimento do liner, estabilidade do corte e repetibilidade da resposta VOID pretendida. Hanksec's Guia de Controle de Qualidade de Materiais para Etiquetas de Segurança Explica como esses testes de produção e de aplicação se relacionam.
Como a velocidade e a automação da linha de embalagem afetam o desempenho da selagem?
Uma linha automática aplica etiquetas durante um curto período de tempo. O substrato pode se mover, flexionar ou transportar resíduos de pó de revestimento. A tensão de desenrolamento do rolo pode variar conforme seu diâmetro diminui. O posicionamento da etiqueta pode sofrer pequenas alterações entre os turnos. Um material que passa no teste de descolamento lento ainda pode falhar se não puder ser dispensado de forma consistente ou pressionado contra o substrato na velocidade de operação.
Os compradores devem solicitar um teste no equipamento de rotulagem em si, incluindo inicialização normal, produção estável e condições relevantes de parada e partida. Observe a liberação do liner, a separação da etiqueta na placa de descolamento, o registro sobre a tampa, a pressão de aplicação e as verificações de qualidade pós-aplicação. Inclua o sistema de inspeção pretendido e a arte da embalagem no teste.
Não considere automaticamente a configuração de linha mais rápida como o único ponto de qualificação. Alguns defeitos ocorrem durante a inicialização em velocidade reduzida ou após uma parada temporária, quando a pressão de contato, a tensão da bobina ou a posição do rótulo podem variar. A aceitação do processo de embalagem e a aceitação do material devem ser documentadas como decisões relacionadas, porém distintas.
Quais são as mudanças para embalagens farmacêuticas que requerem refrigeração ou controle de temperatura?
A qualificação da cadeia de frio deve distinguir uma vedação já colada e exposta a baixas temperaturas de uma vedação recém-aplicada em uma superfície fria. Tratam-se de desafios adesivos diferentes. As embalagens também podem transitar por áreas úmidas, onde ocorre condensação na garrafa, caixa ou bolsa térmica. A umidade no momento da aplicação pode interferir na adesão antes que o tempo normal de permanência da cola se desenvolva.
Crie um cronograma de aplicação: condição da superfície na rotulagem, tempo de espera antes do resfriamento, temperatura e duração do armazenamento, transferências entre ambientes, manuseio do transporte e inspeção final. Teste após ciclos representativos. Registre se a resposta de VAZIO ou fratura pretendida permanece legível e se o lacre fechado apresenta descolamento da borda ou danos falsos.
O mesmo princípio se aplica à exposição ao calor, à umidade do armazém e ao armazenamento prolongado. Uma afirmação como "funciona de -20°C a 80°C" está incompleta sem descrever se essas condições se referem à aplicação, ao serviço, a testes de curto prazo ou à exposição. Uma alegação de temperatura deve estar vinculada ao adesivo, substrato, duração e método de qualificação específicos utilizados.
O que significam os requisitos da FDA, da UE e da ISO para um comprador de materiais?
O quadro legal e técnico depende do medicamento, do nível de embalagem e do mercado de destino. Um fornecedor de materiais não deve declarar que um selo adesivo torna automaticamente toda a embalagem do medicamento conforme às normas.
Nos Estados Unidos, 21 CFR 211.132 Estabelece disposições sobre embalagens invioláveis para medicamentos de venda livre para uso humano, sujeitas ao escopo e às exceções do regulamento. A configuração completa da embalagem, a declaração de rotulagem obrigatória e as condições de uso aplicáveis devem ser avaliadas pelo fabricante ou embalador responsável.
Na União Europeia, Regulamento Delegado (UE) 2016/161 da Comissão A legislação aborda as características de segurança dos medicamentos abrangidas pelo seu âmbito de aplicação, incluindo um identificador único e um dispositivo inviolável. O dispositivo inviolável e um identificador de dados serializado têm funções diferentes; um código QR ou um código de dados, por si só, não equivalem a prova física de abertura da embalagem.
ISO 21976:2018 Esta norma fornece requisitos e orientações sobre recursos de verificação de violação para embalagens de medicamentos. Na Europa, também é referenciada como EN ISO 21976:2020. Os compradores devem identificar a norma e a edição utilizadas em sua documentação de qualificação, em vez de considerar a descrição de marketing de um material como certificação.
Para uma estrutura baseada em risco, ICH Q9(R1) Gestão de Riscos de Qualidade É um contexto útil para definir, controlar e avaliar os riscos de qualidade. Sua existência não implica que todos os materiais da Hanksec tenham sido testados de acordo com um padrão regulatório farmacêutico específico.
Para projetos voltados para o mercado australiano, o Código de conduta da TGA para embalagens invioláveis Este documento fornece orientações práticas sobre o projeto, validação e inspeção de recursos, incluindo a necessidade de não ocultar informações obrigatórias de rotulagem. Esta orientação aplica-se em seu próprio contexto regulatório e não substitui os requisitos da UE ou dos EUA.
Aviso de escopo: A norma FDA 21 CFR 175.105 trata de certos usos de adesivos em embalagens de alimentos; citá-la, por si só, não demonstra que um selo adesivo seja adequado para contato direto com medicamentos. Se houver requisitos de contato químico, migração, esterilização ou outros requisitos de segurança de materiais, estes exigem uma avaliação separada do projeto da embalagem e do mercado de destino.
O que deve incluir uma solicitação de cotação (RQ) para embalagens farmacêuticas?
Uma solicitação de cotação robusta define o risco de falha, e não apenas a largura e a cor da vedação. Os fornecedores só podem recomendar uma construção adequada quando compreendem a interface e a resposta à inspeção exigida. Para a primeira consulta, o comprador deve fornecer as seguintes informações:
- Formato da embalagem: Caixa dobrável, selo para garrafa e tampa, embalagem externa, caixa de transporte ou outro tipo de fechamento aprovado.
- Superfície de aplicação: Papelão, verniz, laminação ou resina da garrafa reais; inclua informações sobre revestimento e tratamento, quando disponíveis.
- Geometria da vedação: Dimensões da etiqueta, raio do canto, cobertura da costura e desenho de posicionamento necessário.
- Provas iniciais: NULO total, parcial ou não transferível; fratura destrutível; padrão de aviso personalizado; ou resposta combinada aprovada.
- Alvo residual: Se resíduos visíveis, danos nas fibras da embalagem ou comportamento de superfície limpa são aceitáveis, isso será especificado separadamente do tipo de transferência.
- Rota de produção: Bobina jumbo ou cortada, método de impressão, processo de conversão de etiquetas, revestimento, dispensador automático e velocidade de operação.
- Necessidades de identificação: Texto da marca, numeração de segurança, código de barras ou outros dados variáveis, com especificação de propriedade dos dados e método de inspeção.
- Ambiente: Temperatura de aplicação, umidade, tempo de permanência, exposição à cadeia de frio, duração do armazenamento e manuseio esperado.
- Plano de qualificação: Substrato de teste, abordagem de amostragem, evidências desejadas, exemplos de rejeição e requisitos de documentação.
- Detalhes comerciais: Demanda estimada, largura e comprimento alvo do rolo, cronograma de entrega, necessidade de amostras e expectativas de controle de alterações.
Quando esses itens são fornecidos, o produtor do material pode discutir o filme proposto, as camadas funcionais, o adesivo e o revestimento, em vez de substituir promessas genéricas por dados de testes reais. Os compradores podem então converter a amostra aprovada em uma especificação de material por escrito, que as gráficas e embaladoras subsequentes podem reproduzir.
Como os compradores devem comparar dois fornecedores de lacres de segurança?
Duas amostras podem parecer idênticas antes da separação, mas comportar-se de maneira diferente após o corte, a rotulagem ou o armazenamento. Portanto, a comparação entre fornecedores deve examinar tanto o sistema de materiais quanto o suporte necessário para mantê-lo durante a produção. Uma alegação da fábrica ou uma demonstração isolada convincente não substituem a qualificação.
Solicite uma descrição clara da construção, no nível exigido para aprovação, opções realistas de rolo e revestimento, identificação do lote de fabricação, notificação de alterações aprovadas e amostras do substrato real do comprador. Pergunte se o fornecedor consegue reproduzir o efeito de segurança desejado após a impressão ou conversão, e não apenas fornecer um filme que funcione imediatamente após a aplicação.
Verifique como os desvios são investigados. O fornecedor consegue distinguir a liberação do adesivo do descolamento do verniz? Consegue registrar a ruptura do rótulo separadamente da ativação do VOID? Consegue fornecer amostras de controle representativas e explicar as limitações dos seus testes? Um fornecedor tecnicamente competente identificará as incertezas e as necessidades de teste, em vez de simplesmente afirmar que um adesivo funciona em todas as embalagens.
A Hanksec pode dar suporte a projetos B2B que exigem filmes de etiquetas VOID, materiais de segurança destrutíveis e personalização em formato de rolo para convertedores. A liberação final para uma linha específica de embalagens farmacêuticas continua sendo uma decisão do fabricante de embalagens responsável e de sua organização de qualidade, com base em testes aprovados e requisitos aplicáveis.
Investigação de falha ilustrativa: uma selagem de caixa passa no teste de laboratório, mas falha na linha de produção.
Considere um hipotético Projeto de embalagem de medicamento. O rótulo de um fornecedor apresenta evidências claras de NULO em um painel de teste de laboratório. A equipe de produção então aplica o mesmo rótulo na junção da abertura de uma caixa envernizada. Nos testes de linha, alguns rótulos se descolam nos cantos; outros removem parte do verniz, enquanto o aviso pretendido fica apenas parcialmente visível.
A resposta errada seria rejeitar todos os lotes por apresentarem adesivo fraco sem examinar a embalagem e o processo. A primeira investigação deve comparar as caixas finais com papelão sem verniz, registrar a pressão e o tempo de contato, inspecionar a remoção do revestimento e identificar o primeiro plano de separação. Se a ancoragem do verniz for deficiente, um adesivo mais forte pode aumentar os danos à caixa em vez de melhorar a legibilidade da mensagem de segurança projetada.
Um ensaio estruturado de ação corretiva pode comparar uma zona de revestimento alternativa aprovada, uma construção adesiva compatível e uma geometria de etiqueta revisada, mantendo as demais variáveis constantes. A equipe deve documentar qual alteração melhorou a durabilidade em uso normal e qual melhorou a ativação da etiqueta de violação. Somente a combinação final aprovada se torna a especificação de compra e processo.
Este exemplo ilustra um método de diagnóstico; não se trata de um resultado de laboratório da Hanksec nem de um estudo de caso de cliente.
Frequently Asked Questions
Um lacre de segurança farmacêutico pode falhar mesmo quando a adesão por descascamento é alta?
Sim. O teste de adesão por descascamento mede um aspecto da colagem sob condições definidas. O revestimento de segurança ainda pode não ativar completamente, o verniz da caixa pode se desprender ou a face da embalagem pode romper em um ponto inesperado. Avalie a resposta final de segurança separadamente do resultado do teste de descascamento.
Por que os lacres de segurança se desprendem facilmente das embalagens de medicamentos?
A remoção limpa geralmente indica contato insuficiente do adesivo com a caixa revestida ou contaminada, pressão de aplicação inadequada ou tempo de contato insuficiente. Investigue a interface com o substrato antes de trocar o adesivo e, em seguida, verifique a resposta esperada à formação de vazios ou fraturas nas caixas de produção.
Uma etiqueta VOID que não seja transferível garante que a embalagem do medicamento esteja livre de resíduos?
Não. A não transferência descreve a localização pretendida da mensagem de segurança oculta, não uma promessa universal de ausência total de resíduos de adesivo. A presença de resíduos deve ser especificada e testada na embalagem real.
Qual norma de teste comprova que um lacre farmacêutico está em conformidade?
Não existe uma única norma de adesão por descascamento que comprove a conformidade regulamentar da embalagem final. A ISO 21976:2018 aborda os recursos de verificação de violação; a ASTM D3330/D3330M fornece métodos de teste de descascamento. O fabricante da embalagem responsável deve avaliar a embalagem completa em relação aos requisitos de mercado aplicáveis.
Os compradores devem optar por etiquetas destrutíveis ou etiquetas com a inscrição "VOID" para as caixas de medicamentos?
A escolha deve ser feita de acordo com as evidências de inspeção necessárias e o substrato real. Etiquetas destrutíveis enfatizam a fratura da superfície; etiquetas VOID enfatizam uma mensagem projetada, criada por meio da separação controlada de camadas. Ambas necessitam de conversão e qualificação da embalagem.
Qual a diferença entre uma falha na vedação e um dano normal durante o transporte?
Uma falha de vedação representa um desvio da especificação aprovada, enquanto danos normais de manuseio são desgastes previstos pela rota de distribuição definida. O programa de qualificação deve estabelecer como os inspetores podem distinguir arranhões superficiais de evidências reais de abertura ou ativação prematura inaceitável.
Os testes de laboratório de um fornecedor podem substituir os testes em uma linha de embalagem farmacêutica?
Não. Os testes de laboratório auxiliam na triagem de materiais e na verificação da consistência, mas podem não reproduzir a pressão de produção, os revestimentos das caixas, os equipamentos de dispensação, as condições de armazenamento ou de inspeção. A aprovação final requer testes representativos na embalagem e no processo pretendidos.
O que deve ser registrado quando um selo VOID apresentar ativação irregular?
Registre os lotes de filme e caixa, o local do teste, a condição da superfície, a pressão de aplicação, o tempo de contato, a direção de descolamento, a aparência do filme removido, as evidências na lateral da embalagem e quaisquer danos no revestimento ou nas fibras. Repita o procedimento antes de alterar a especificação do material.
Conclusão: Diagnostique o plano de falha antes de trocar a vedação.
A prevenção de falhas em lacres de segurança farmacêuticos começa com a resposta à violação pretendida e com a interface da embalagem em si. Um lacre de segurança farmacêutico deve permanecer intacto durante a produção e distribuição aprovadas, mas também produzir evidências reconhecíveis e repetíveis durante a tentativa de abertura definida. Alcançar ambos os resultados exige uma seleção coordenada de filme, adesivo, substrato e conversão.
Para os compradores, a sequência prática é: Definir as evidências → identificar o substrato → escolher a estrutura do material → qualificar a linha e o ambiente → documentar os critérios de aceitação → controlar as alterações na produçãoEssa abordagem é mais eficaz do que escolher o adesivo mais forte ou tratar todos os defeitos da caixa como se fossem a mesma falha.
Compartilhe informações sobre a superfície da caixa ou garrafa, os requisitos de abertura, as especificações do rolo e as condições de aplicação. A Hanksec pode discutir opções de materiais VOID e destrutíveis, seleção de adesivos e revestimentos, compatibilidade de impressão/conversão e amostras representativas para o seu processo de qualificação.
Bobinas jumbo · Bobinas cortadas · Resposta de segurança personalizada · OEM/ODM · Qualificação de amostras
SOLICITAR AMOSTRAS DE MATERIAL →
Hanksec® | Materiais para etiquetas de segurança invioláveis · Bobinas para conversão · Suporte técnico