Respuesta rápida: Los fallos en los precintos de seguridad farmacéuticos se producen cuando el sistema de precintado y embalaje final no genera la evidencia de apertura especificada y repetible en condiciones reales de fabricación, almacenamiento o manipulación. Las causas comunes incluyen una mala impregnación del adhesivo, desprendimiento del recubrimiento del cartón, activación incompleta del precinto de seguridad, fractura incorrecta del material frontal, condensación, levantamiento de los bordes, variación en la línea de aplicación y conversión inconsistente. Los compradores deben investigar ¿Qué interfaz falla primero?Luego, se debe evaluar el material propuesto en cajas, botellas u otros envases secundarios de producción reales antes de aprobar el suministro a granel. Un sello que se levanta limpiamente, un recubrimiento de cartón que se desprende y una capa VOID que se activa solo parcialmente requieren diferentes medidas correctivas.
Para los fabricantes de envases farmacéuticos, los convertidores de etiquetas de seguridad y los equipos de compras, una etiqueta con una fuerte adherencia no garantiza necesariamente una verificación eficaz contra manipulaciones. La clave reside en determinar si un intento de apertura genera la evidencia acordada sin provocar fallos prematuros durante la impresión, la aplicación, la distribución o la manipulación habitual.
Esta guía se centra en etiquetas y cintas autoadhesivas a prueba de manipulaciones para productos medicinales. Embalaje secundario y superficies de cierre externas especificadasNo aborda el contacto directo con un producto farmacéutico y no afirma que una película adhesiva individual cumpla automáticamente con las regulaciones farmacéuticas. Hanksec suministra etiquetas y cintas de seguridad. materiales, incluyendo rollos imprimibles para su posterior conversión, en lugar de validar el envase completo del medicamento del cliente. La función final de verificación de manipulación debe ser certificada por la organización de envasado responsable.
¿Cómo se manifiesta un fallo en el precinto de seguridad de un producto farmacéutico?
Un fallo es cualquier resultado que se desvíe de las especificaciones de cierre e inspección aprobadas. Puede ocurrir durante la producción, antes de que un consumidor o inspector toque el envase, o durante una prueba de apertura intencionada. Un fallo aparente también puede surgir cuando el propio sustrato del envase cambia inesperadamente, aunque el material de seguridad se haya comportado según lo previsto.
Consideremos tres resultados distintos. Un sello que se levanta por sí solo durante la distribución normal es un falla prematura del bono. Un sello que se despega limpiamente durante una prueba de apertura controlada es un fallo de activación de la evidencia. Un sello que produce un mensaje VOID esperado pero elimina demasiado recubrimiento impreso del cartón puede ser un Resultado inaceptable por daños en el paqueteEstos resultados requieren diferentes medidas correctivas; sustituir cada problema por un adhesivo más agresivo puede empeorar la situación.
Los compradores deben aprobar el estado esperado del paquete sin manipular, la respuesta prevista tras su apertura y el estado aceptable de las ilustraciones, los códigos impresos y los componentes del paquete. Por lo tanto, la definición de fallo debe incluir tanto la evidencia de manipulación como la durabilidad en condiciones normales de uso.
¿Qué superficies de los envases farmacéuticos son más propensas a provocar fallos en el sellado?
Los envases, frascos y embalajes farmacéuticos pueden parecer similares, pero presentan superficies muy diferentes para un adhesivo sensible a la presión. La composición química del recubrimiento, el contenido de fibra reciclada, la textura de la superficie, los aditivos de moldeo, los agentes de limpieza y la temperatura pueden alterar la adhesión y el punto de separación.
| Superficie del paquete | Riesgo típico | Requisitos para calificar |
|---|---|---|
| Caja plegable barnizada | El adhesivo se desprende del barniz; el barniz se levanta de la tabla. | Lote final de impresión y barnizado, posición del sello, fijación del recubrimiento |
| Tablero reciclado o sin recubrimiento | Polvo, textura porosa, rotura de fibras, resistencia superficial variable. | Lotes de placas, nivel de polvo, daños en la fibra y legibilidad de VOID. |
| Botella o tapón de PP/HDPE | Menor energía superficial y superficie de moldeo variable | Resina real, aditivos, curvatura, adhesión durante el reposo |
| PET, vidrio o metal revestido | Residuos de limpieza, condensación, restos de adhesivo inesperados. | Método de limpieza, condición húmeda/seca, evidencia visible después de la eliminación |
| Película flexible para envolver/envasar en bolsa | Deformación de la película, interfaz de baja energía, desajuste de la geometría de cierre | Construcción real de la película y diseño de cierre completo |
Un precinto de seguridad aprobado para acero inoxidable estándar o vidrio de laboratorio no está automáticamente cualificado para un envase farmacéutico laminado. Para comparar las opciones de adhesivos en superficies de embalaje reales, utilice la herramienta de Hanksec. Guía de adhesivos para etiquetas a prueba de manipulacionesLa guía aborda la selección del sustrato; el presente artículo aborda el diagnóstico de fallas y la aceptación de la adquisición.
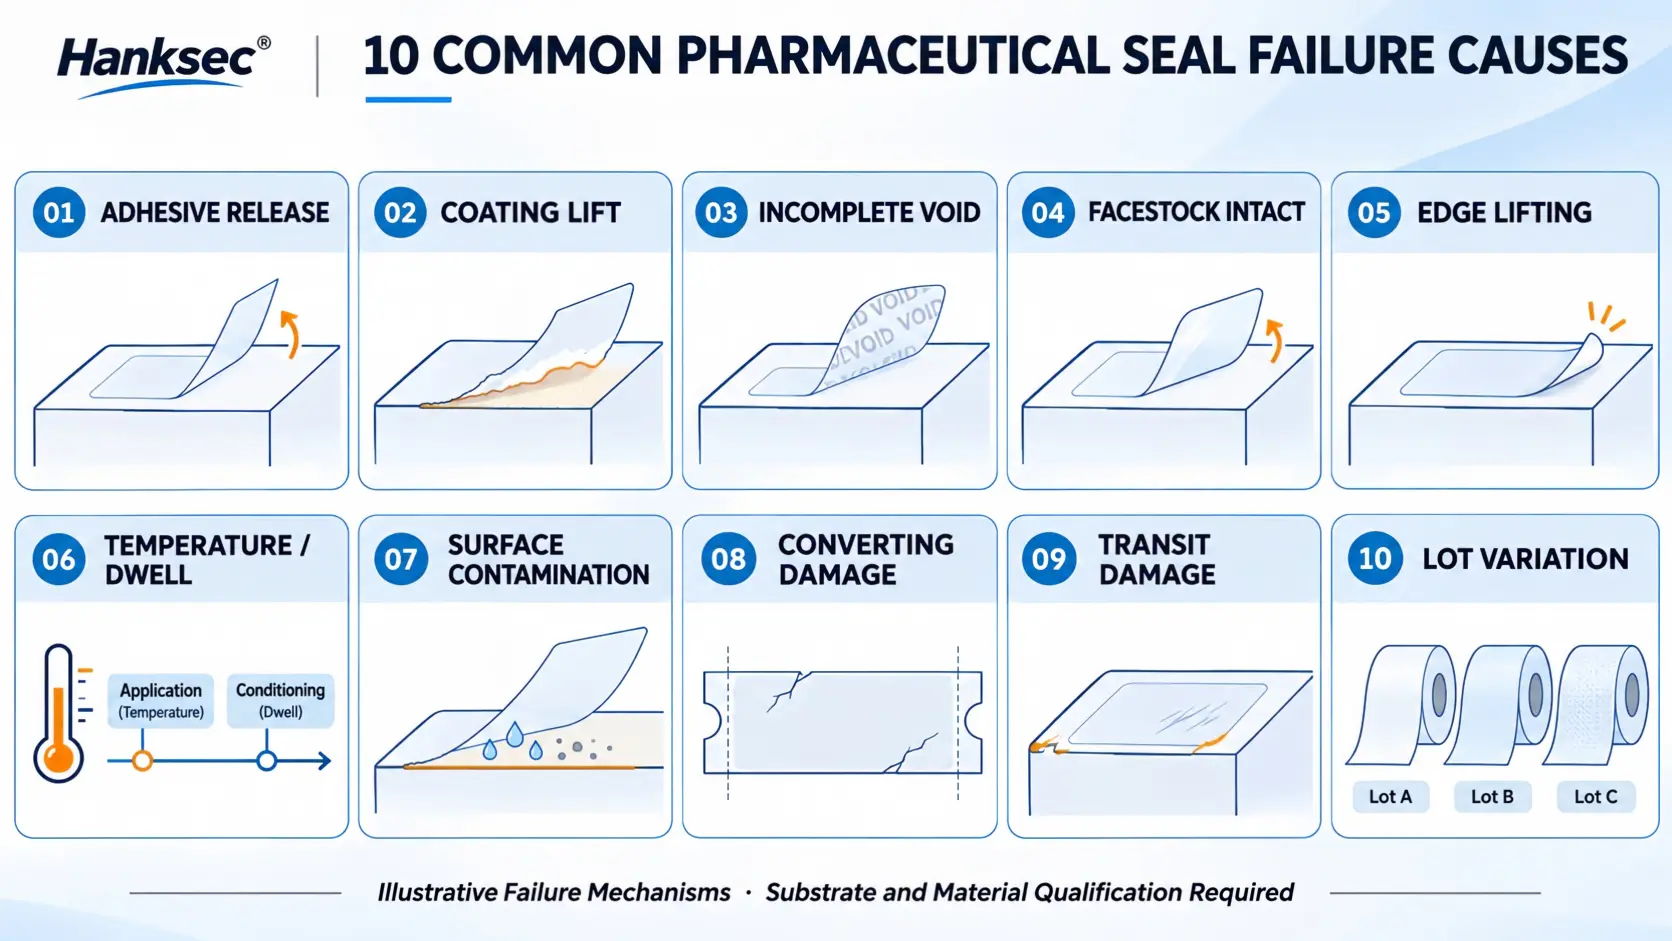
10 causas comunes de fallos en los precintos de seguridad de los productos farmacéuticos
¿Por qué se despega limpiamente un sello farmacéutico? Humectación del adhesivo
El adhesivo sensible a la presión debe establecer un contacto íntimo adecuado con el sustrato. Las fibras rugosas, la textura del recubrimiento y los polímeros de baja energía superficial pueden limitar dicho contacto, incluso cuando el sello se siente pegajoso al tacto. El comprador podría observar una eliminación limpia de la película, evidencia incompleta de VOID o desprendimiento en las esquinas. Primera comprobación: Compare la superficie real del envase, la presión de aplicación y el tiempo de permanencia con una muestra de referencia aprobada. Aumentar el grosor de la capa adhesiva sin identificar el punto de fallo puede generar un nuevo problema.
Para botellas de PP o HDPE, pregunte si la prueba utilizó la misma resina de moldeo, concentrado de color, aditivos deslizantes y geometría de superficie que la producción. Para cajas plegables, pregunte si la muestra incluía la impresión y el barniz finales. Un adhesivo adaptado a un sustrato de prueba artificial puede fallar al llegar el envase comercial.
¿Por qué se levanta el barniz del cartón cuando se retira el precinto?
Cuando un sello se adhiere a un cartón barnizado, la estructura efectiva incluye el sustrato de papel, la tinta, el recubrimiento, el adhesivo y la película de seguridad. Durante el proceso de despegado, la superficie más débil puede ser la interfaz entre el barniz y el cartón, en lugar de la capa de seguridad prevista. El operario puede observar grandes escamas de recubrimiento desprendidas o una adhesión aparentemente fuerte con escasa evidencia legible de la palabra "VOID".
El desprendimiento del recubrimiento no debe considerarse automáticamente como una activación exitosa del sistema de seguridad. Si bien puede ser un daño visible, puede ocultar la evidencia de apertura requerida o dañar la impresión obligatoria del cartón. Consulte con el proveedor del cartón sobre la adherencia del recubrimiento y si es factible una zona de sellado compatible y sin barnizar dentro del diseño aprobado del empaque.
¿Por qué el mensaje VOID aparece incompleto después de pelar el dispositivo?
La construcción VOID se basa en una separación controlada entre los recubrimientos funcionales. Incluso si el adhesivo sensible a la presión se adhiere correctamente, el mensaje oculto puede quedar irregular si el equilibrio de liberación de las capas, la uniformidad del recubrimiento o la dirección de despegue no son los adecuados. Un mensaje delgado e incompleto podría pasar desapercibido para el personal de inspección.
Inspeccione tanto la película retirada como la superficie aplicada. Registre la legibilidad, la ubicación, la continuidad y la repetibilidad del mensaje según un procedimiento de despegue definido. No clasifique el resultado como aprobado simplemente porque aparezcan algunas letras. Un sello que se puede retirar y volver a colocar sin la evidencia requerida no cumple con su función de verificación de manipulación prevista. Una construcción de transferencia total, parcial o nula debe evaluarse según la respuesta aprobada por el proveedor y los criterios de inspección del cliente.
¿Por qué un precinto destructible se despega intacto?
El papel frágil o la película de polímero ultrarresistente están diseñados para romperse cuando un intento de desprendimiento ejerce presión sobre el material de la superficie. Si la unión a una botella o caja es más débil que el material de la superficie en las condiciones de prueba, la etiqueta puede desprenderse por completo en lugar de fragmentarse. Este es un mecanismo diferente al de una activación incompleta de VOID.
Investigue la adhesión del sustrato, el área de la etiqueta, el grado de la película, la presión de aplicación y el tiempo de permanencia. Por el contrario, un material frontal excesivamente frágil puede agrietarse durante el troquelado o la dispensación antes de llegar al paquete. La selección del material debe equilibrar la fractura prevista al retirarlo con una conversión estable y una aplicación en línea. Consulte el Material de vinilo ultradestructible Información del producto como punto de partida a nivel de material.
¿Qué causa que el borde sellado de las cajas de medicamentos se levante?
Una etiqueta que cubre la solapa de una caja o la interfaz de la tapa sufre flexión y tensión concentrada en sus bordes. Una esquina afilada, una zona de unión estrecha, una costura de apertura desprotegida o una presión de aplicación desigual pueden provocar un levantamiento que aumenta durante el transporte. Un sello que abarca el cierre curvo de una botella también debe adaptarse a la curvatura y al movimiento diferencial.
El comprador debe especificar el plano de colocación exacto, el área mínima de adhesión, la forma de las esquinas y la vista de inspección requerida. Realice pruebas utilizando las dimensiones de la etiqueta aprobadas en lugar de un cupón aplicado manualmente de tamaño excesivo. Registre la presión aplicada o la configuración del rodillo y observe si hay burbujas, arrugas, pliegues o esquinas defectuosas antes de abrir el paquete intencionalmente.
La temperatura de aplicación y el tiempo de permanencia se confunden con la temperatura de servicio.
Una etiqueta puede estar diseñada para resistir un entorno de envío frío, pero aun así requiere aplicarse a un paquete seco y a una temperatura adecuada. La temperatura de aplicación describe las condiciones necesarias para que se produzca la adhesión. La temperatura de servicio describe el entorno que debe soportar el sello una vez adherido. Estas especificaciones no son intercambiables.
Por ejemplo, una caja sellada en una línea de envasado y luego refrigerada presenta un desafío diferente al de una etiqueta aplicada directamente a una caja fría y húmeda. La especificación de compra debe indicar ambas operaciones, incluyendo el tiempo de espera antes del envío y el tiempo previsto en cada condición. Las afirmaciones del proveedor, como «compatible con la cadena de frío», requieren condiciones de prueba y evidencia definida, no solo una temperatura mínima.
La condensación, el polvo, el aceite o los residuos de limpieza contaminan la unión.
La humedad puede interrumpir el contacto adhesivo, especialmente cuando un paquete refrigerado entra en una habitación húmeda. El polvo y las fibras de papel reducen la eficacia del contacto, mientras que las huellas dactilares, los agentes desmoldantes y los productos químicos de limpieza pueden alterar la interfaz adhesiva. Estos problemas pueden manifestarse como una adhesión irregular aislada, en lugar de un fallo generalizado en todos los paquetes.
Establezca un estado superficial documentado antes de la aplicación. Para la resolución de problemas de producción, compare muestras de producción sin tratar con muestras de referencia limpias, manteniendo constante la estructura de la etiqueta. Si la limpieza mejora la adhesión, el resultado identifica una variable del proceso; esto no demuestra automáticamente que el material sea defectuoso.
Las condiciones de liberación o troquelado dañan el sello antes de usarlo.
Los materiales de seguridad deben transformarse en etiquetas a velocidad comercial. Un soporte con una fuerza de liberación inadecuada puede provocar la activación prematura del sistema VOID, la fractura del material frontal, el estiramiento del adhesivo o la pérdida de la etiqueta durante la dispensación. Un impacto excesivo del troquel puede dañar el soporte, mientras que un impacto insuficiente dificulta el desprendimiento de la matriz. Ambos pueden producir defectos que posteriormente se asemejan a problemas de adhesión.
Los convertidores deben evaluar la presión de impresión, la profundidad de corte, el desprendimiento de la matriz, la tensión de rebobinado, el paso de la etiqueta, la geometría de la placa despegadora del dispensador y la consistencia del soporte. Solicite rollos de prueba con un diámetro y una dirección de bobinado realistas. Aplicar manualmente una hoja de laboratorio no es suficiente para aprobar una línea de envasado automática.
El transporte, la abrasión y la manipulación generan falsas alarmas de manipulación.
Un precinto puede presentar arañazos, bordes doblados o daños en el revestimiento tras una manipulación normal, incluso si nadie ha abierto el paquete. Por el contrario, la vibración y la flexión del cartón pueden debilitar un cierre mal diseñado hasta que el precinto se despegue sin que se haya despegado intencionadamente. Estos efectos reducen la utilidad de la señal de inspección.
Reproduzca las etapas relevantes del envío: embalaje en cajas, roce con unidades vecinas, compresión de palés, ciclos de temperatura y manipulación después del almacenamiento. El objetivo no es afirmar que la etiqueta resiste todas las condiciones de distribución posibles, sino distinguir el desgaste esperado de la respuesta de apertura definida bajo la ruta aprobada.
La resistencia al despegue a corto plazo y la durabilidad de la unión a largo plazo no son equivalentes. Un sellador puede resistir un despegue rápido, pero deformarse o levantarse bajo tensión sostenida; la velocidad de despegue también puede influir en si un material de revestimiento frágil se rompe. Smithers analiza la falla prematura del sello bajo condiciones de temperatura, humedad, carga constante y almacenamiento prolongado. Los compradores deben especificar las condiciones de vida útil previstas cuando corresponda.
Los lotes de material, cartón o línea de embalaje son inconsistentes.
Una muestra puede pasar la prueba porque representa una combinación excepcionalmente favorable de recubrimiento adhesivo, barniz para cartón y presión de aplicación. La producción comercial introduce diferentes rollos de película, lotes de recubrimiento, sustratos, turnos y velocidades de línea. Un sellado que solo funciona dentro de un rango de proceso limitado generará fallas intermitentes, las cuales son más difíciles de diagnosticar que una falla total.
Un plan de cualificación eficaz incluye el muestreo de más de un lote relevante cuando el riesgo lo justifica, registra la configuración de la máquina y documenta los cambios aprobados. Los compradores deben exigir la trazabilidad desde los lotes de material hasta las órdenes de conversión y las pruebas de envasado final, con un proceso definido para investigar las respuestas de manipulación no conformes.
¿Cómo pueden los compradores identificar qué capa falló primero?
El diagnóstico de fallas en los sellos de seguridad farmacéuticos comienza con la identificación de la interfaz del material que falló primero. Este método ayuda a los compradores a evitar cambios repetidos de adhesivos por ensayo y error. Cuando falla un sello, fotografíe el envase intacto, el punto de inicio de la falla, la película desprendida y el sustrato. Registre si el material permaneció en la etiqueta, se desplazó a la caja, se fragmentó o arrastró consigo un recubrimiento.
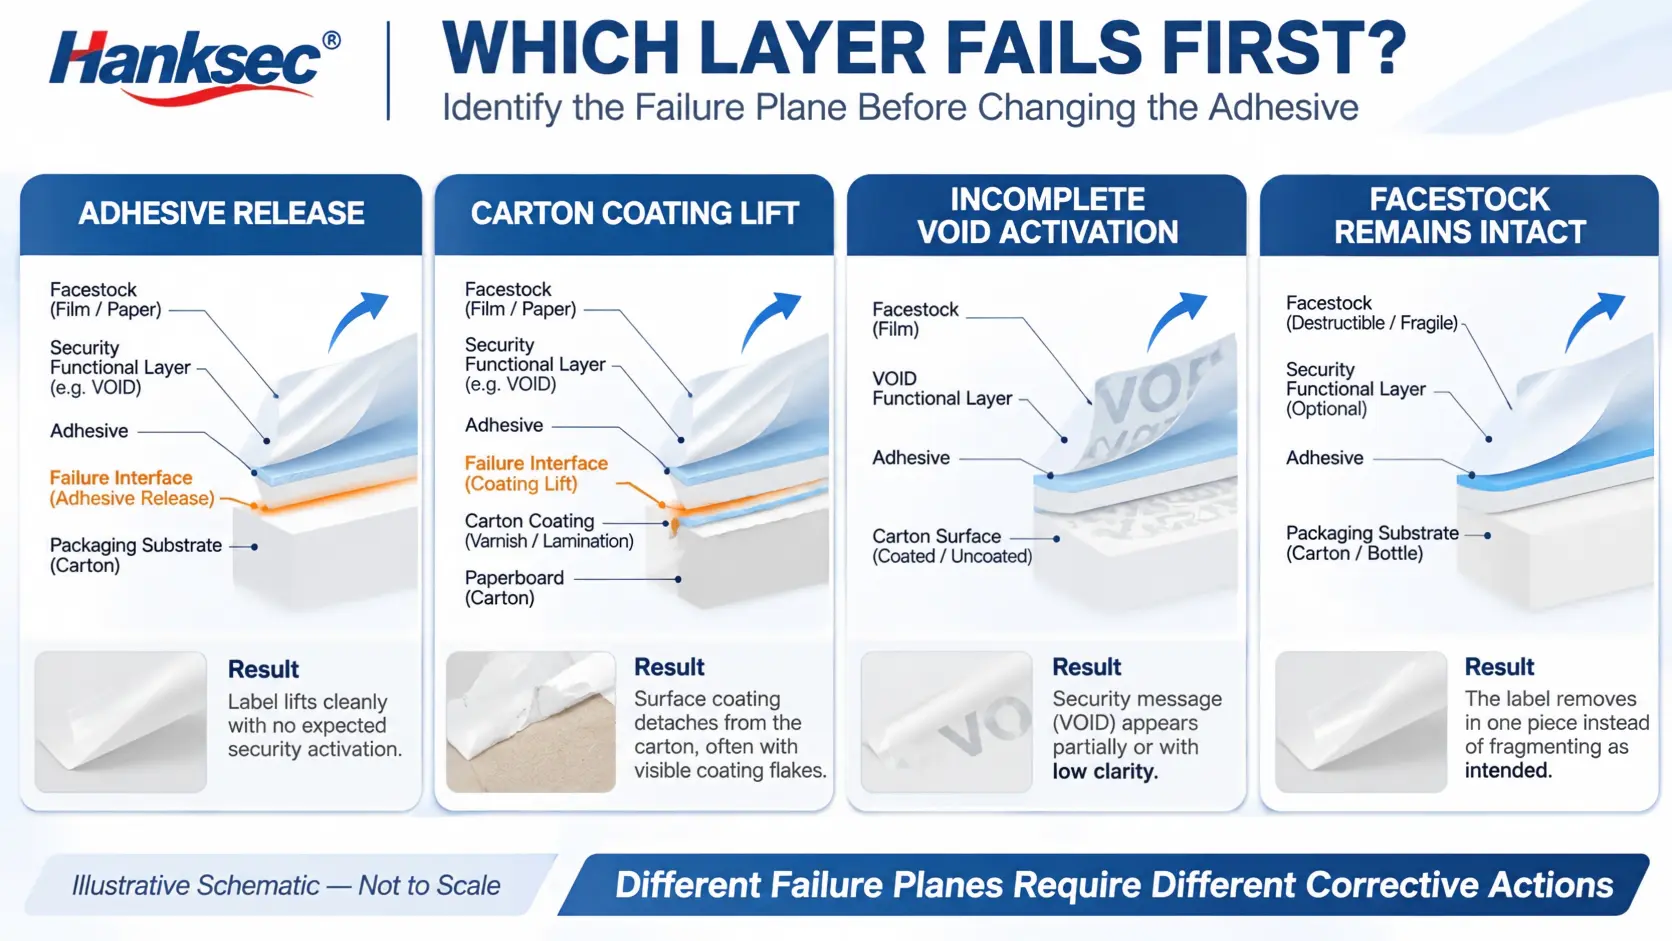
| Resultado observado | Primer avión que probablemente falle | Verificación de prioridad |
|---|---|---|
| La cinta se despega limpiamente, sin mensaje. | Interfaz adhesiva/de embalaje | Superficie, tiempo de permanencia, compatibilidad adhesiva, presión |
| El barniz del cartón se desprende | Interfaz de recubrimiento/placa | Anclaje del revestimiento, zona de sellado aprobada |
| El vínculo se mantiene; VOID es irregular. | Capa de separación funcional | Balance de recubrimiento, protocolo de desprendimiento, lote de muestra |
| La etiqueta de "frágil" se retira intacta. | El adhesivo se desprende antes de que se fracture el cabezal. | Equilibrio entre enlaces y fracturas, área de etiquetas |
| Rotura de etiquetas durante la dispensación | Interfaz de conversión/revestimiento/material frontal | Liberación del revestimiento, troquelado, placa de despegue, velocidad |
Triaje rápido: El desprendimiento limpio sugiere un problema de adhesión al sustrato; los fragmentos de recubrimiento sugieren una mala adherencia del recubrimiento al cartón; la presencia de VOID irregular sugiere la activación de la capa funcional; el agrietamiento prematuro sugiere un problema de conversión o desprendimiento del revestimiento. Estas son hipótesis de diagnóstico, no determinaciones automáticas de la causa raíz. Varios mecanismos pueden ocurrir simultáneamente. Un cartón recubierto puede desprenderse localmente mientras la capa VOID se activa en otra parte. Registre los resultados primarios y secundarios por separado y repita la prueba en condiciones controladas antes de aprobar un cambio de material o proceso.
¿Qué tipo de material de construcción debe evaluar un comprador de envases farmacéuticos?
El material correcto se selecciona en función de la evidencia y el sustrato previstos, no de una simple clasificación de "sello de seguridad más fuerte". La transferencia total, parcial o nula describe la ubicación de la imagen de seguridad diseñada. No define automáticamente la cantidad de residuo adhesivo que queda. La fractura destructible del material frontal es un mecanismo diferente.
| Construcción | Ventaja potencial | Limitación del comprador para realizar pruebas |
|---|---|---|
| Transferencia completa ANULADA | La advertencia en el lateral del paquete es muy visible. | Residuos, daños en el recubrimiento, interferencia del código impreso |
| Transferencia parcial NULO | Las evidencias pueden aparecer en la película y el sustrato. | Claridad del patrón y división repetible |
| No transferible NULO | Transferencia de diseño reducida al paquete | Legibilidad del mensaje en la película retirada; restos de adhesivo |
| Material destructible | Fractura visible del cabezal | Rotura prematura durante la conversión o dispensación. |
| Combinado / serializado | Pruebas de manipulación más identificación controlada | Integridad de impresión, manejo de datos e interacción de funciones |
Para una comparación general de PET VOID, opciones a base de papel, destructibles y otras opciones para envases farmacéuticos, consulte la documentación existente de Hanksec. Materiales VOID a prueba de manipulaciones: Pharma OptionsPara conocer las categorías de película disponibles y las opciones de construcción del rollo, consulte la Materiales de etiquetas NULO gama. Ninguna de las páginas reemplaza la calificación del paquete terminado.
¿Cómo deben los compradores elaborar un plan práctico de calificación de sellos?
La cualificación debe responder a una pregunta precisa: ¿Este material aprobado y el proceso de aplicación generan evidencia aceptable sobre este paquete aprobado, en todas las condiciones relevantes? Un plan de pruebas que solo comprueba si la cinta se adhiere a una placa estándar no puede responder a esa pregunta.
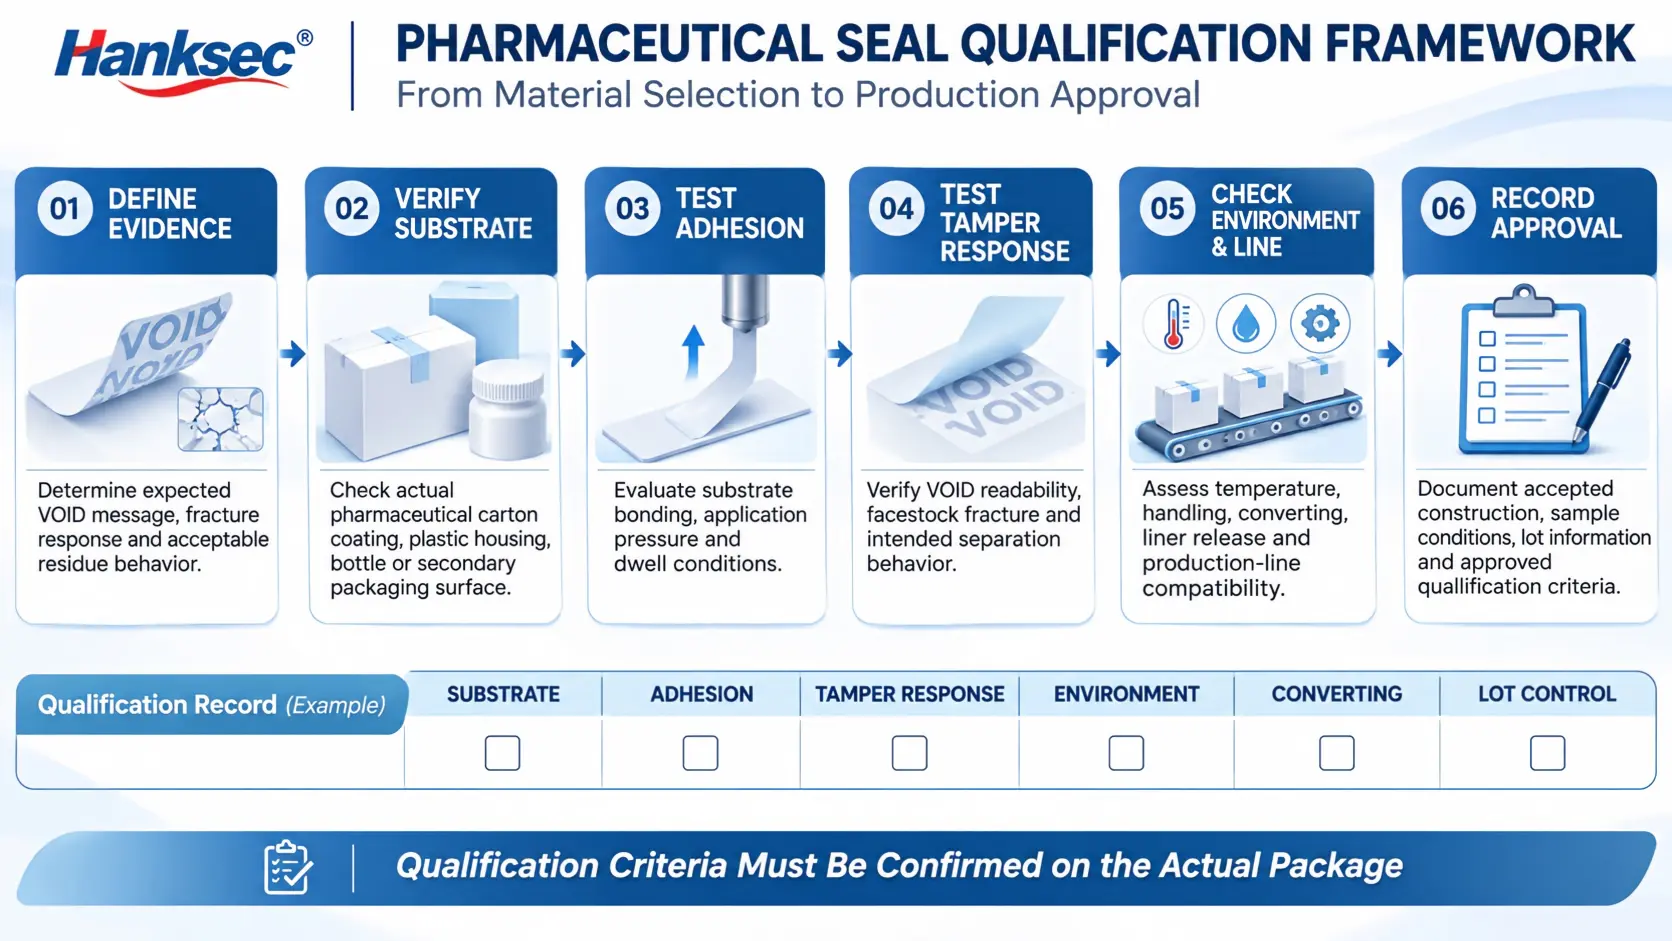
Defina los requisitos de inspección antes de seleccionar las muestras.
Documente el formato del paquete, la ruta de cierre, el método de inspección del operador y la evidencia de remoción prevista. Especifique si la advertencia debe permanecer en la caja, aparecer en la etiqueta removida, romperse en pedazos o cumplir una condición combinada. Defina la apariencia normal sin abrir y ejemplos de daños inaceptables. Cuando corresponda, incluya una prueba de apertura y re-aplicación para verificar si la característica puede restaurarse a una condición aparentemente intacta; no utilice un primer despegue exitoso como prueba de evidencia de manipulación. Si una línea de envasado utiliza visión artificial, incluya imágenes de la vista de la cámara, la iluminación y la aceptación en lugar de confiar únicamente en el criterio de un técnico de laboratorio.
Controlar las variables del material y del embalaje.
Registre el grado y el espesor nominal del material de la superficie, la construcción de seguridad, la identificación del adhesivo, el revestimiento, la geometría de la etiqueta y el sistema de impresión. Registre el material final del cartón o la botella, la decoración, el recubrimiento, el tratamiento de la superficie, la presión de aplicación y la velocidad de la línea. Si el envase tiene varias variantes de diseño o lotes de barniz, identifique qué combinaciones se encuentran dentro del alcance de la calificación.
Incluya muestras representativas de los lotes de material y cajas pertinentes, de acuerdo con un plan basado en riesgos. No establezca un número de muestras obligatorio universal: una estrategia de muestreo adecuada depende de la variabilidad de la fabricación, las consecuencias de los fallos y el sistema de calidad adoptado por la empresa de envasado.
Separe las pruebas de adhesión de las pruebas de activación por manipulación.
Las pruebas de adhesión por pelado ayudan a comparar el rendimiento de la unión bajo condiciones específicas de geometría, velocidad, acondicionamiento y sustrato. ASTM D3330/D3330M Proporciona métodos estandarizados para la adhesión mediante despegue de cintas adhesivas sensibles a la presión. FINADO También publica métodos para materiales de etiquetas autoadhesivas, incluidos enfoques de adhesión con despegue a 180 grados.
Ni un único valor de fuerza de despegue ni un panel de prueba estándar demuestran que la función de seguridad requerida se active en un envase terminado. Por lo tanto, el informe de prueba debe incluir resultados separados para el comportamiento de la unión, la claridad del mensaje de manipulación, los daños por despegue y cualquier residuo o desprendimiento del recubrimiento. Registre el ángulo y la velocidad de despegue, así como la superficie de prueba elegida, ya que cambiar el procedimiento puede modificar el modo de falla aparente. Registre el tiempo de permanencia y el acondicionamiento ambiental antes de cada comparación.
Pruebe el funcionamiento normal antes de abrirlo intencionadamente.
Primero, evalúe la liberación del revestimiento, la calidad de impresión, la integridad del troquelado y la aplicación de la máquina. Luego, someta los paquetes sin abrir a la manipulación o exposición ambiental pertinente. Inspecciónelos para detectar levantamiento prematuro, agrietamiento o activación errónea. Solo después de las comprobaciones de uso normal, el paquete debe someterse a la prueba de apertura definida. Esta secuencia distingue entre un procesamiento deficiente en la línea de producción y una menor durabilidad del envío, y la respuesta de seguridad ante una manipulación deliberada.
Defina ejemplos claros de aceptación y rechazo.
Utilice referencias fotográficas aprobadas con etiquetas como Sello sin abrir en buen estado, Indicación de manipulación aceptable, Activación incompleta, Elevación prematura y Daños inaceptables en la cajaLas imágenes deben tomarse de muestras físicas representativas. Evite usar representaciones decorativas como prueba del rendimiento real en el laboratorio.
Defina conjuntamente los criterios de aceptación entre el propietario del embalaje, la unidad de control de calidad, el proveedor de materiales y el transformador. Estos criterios pueden incluir límites objetivos para el desprendimiento de los bordes, la legibilidad del área del mensaje de seguridad, la legibilidad del código de barras, la durabilidad de la impresión y el efecto máximo aceptable sobre el diseño recubierto. Dichos límites son específicos de cada aplicación; este artículo no establece umbrales numéricos de aprobación.
¿Qué documentos de cualificación debe proporcionar un proveedor?
Un expediente de compra útil permite rastrear las investigaciones posteriores de fallos. Debe identificar qué se suministró, cómo se elaboraron las muestras y qué se probó realmente. El objetivo es evitar que una demostración se confunda con una especificación aprobada para la producción.
| Registro | Pregunta mínima a responder |
|---|---|
| Identificación del material | ¿Qué material base, estructura funcional, adhesivo y revestimiento se utilizaron? |
| Especificación del rodillo/convertidor | ¿Qué ancho, largo, bobinado, núcleo, troquelado y método de impresión fueron aprobados? |
| Sustrato y envase de prueba | ¿Se utilizó el envase o botella original de producción, incluyendo su recubrimiento final? |
| Método de prueba y acondicionamiento | ¿Qué presión, tiempo de permanencia, temperatura, procedimiento de pelado y plan de muestreo se aplicaron? |
| Evidencia y defectos | ¿Se registran tanto las fotografías de muestra aceptables como las rechazadas? |
| Trazabilidad de lotes y control de cambios | ¿Puede vincularse un cambio posterior de material, recubrimiento o proceso de conversión a su aprobación? |
Para los convertidores de etiquetas, un informe de prueba de despegue es un elemento de este expediente. Las comprobaciones adicionales pueden incluir el roce de la impresión, la legibilidad del código de barras, el desprendimiento del soporte, la estabilidad del troquelado y la repetibilidad de la respuesta VOID prevista. Hanksec Guía de control de calidad de materiales para etiquetas de seguridad Explica cómo se relacionan estas pruebas de producción y aplicación.
¿Cómo afectan la velocidad y la automatización de la línea de envasado al rendimiento del sellado?
Una línea automática aplica etiquetas durante un breve lapso de tiempo. El sustrato puede moverse, flexionarse o contener residuos de polvo del recubrimiento. La tensión de desenrollado del rollo puede variar a medida que disminuye su diámetro. La colocación de las etiquetas puede variar ligeramente entre turnos. Un material que supera una prueba de despegue lenta aún puede fallar si no se puede dispensar de forma consistente o presionar para que haga contacto con el material a la velocidad de operación.
Los compradores deben solicitar una prueba con el equipo de etiquetado real, incluyendo el arranque normal, la producción estable y las condiciones de arranque y parada pertinentes. Observen la liberación del soporte, la separación de la etiqueta en la placa despegadora, el registro sobre el cierre, la presión de aplicación y los controles de calidad posteriores a la aplicación. Incluyan en la prueba el sistema de inspección previsto y el diseño del embalaje.
No considere automáticamente la velocidad máxima de la línea como el único criterio de calificación. Algunos defectos pueden ocurrir durante el arranque a velocidad reducida o después de una parada temporal, cuando la presión de contacto, la tensión de la banda o la posición de la etiqueta pueden variar. La aceptación del proceso de empaquetado y la aceptación del material deben documentarse como decisiones relacionadas pero distintas.
¿Qué cambios se producen en los envases farmacéuticos que requieren cadena de frío o que están sujetos a ciclos de temperatura?
La calificación de la cadena de frío debe distinguir entre un sello ya adherido expuesto a bajas temperaturas y un sello recién aplicado a una superficie fría. Estos son desafíos diferentes para la adhesión. El embalaje también puede transitar por zonas húmedas donde se forma condensación en la botella, el cartón o la bolsa de hielo. La humedad durante la aplicación puede interferir con la adhesión antes de que se desarrolle la adherencia normal.
Elabore un cronograma de aplicación: estado de la superficie al momento del etiquetado, tiempo de reposo antes del enfriamiento, temperatura y duración del almacenamiento, transferencias entre entornos, manejo del envío e inspección final. Realice pruebas después de ciclos representativos. Registre si la señal de VOID o de fractura prevista permanece legible y si el sello sin abrir presenta levantamiento de borde o daños falsos.
El mismo principio se aplica a la exposición al calor, la humedad del almacén y el almacenamiento prolongado. Una afirmación como «funciona entre -20 y 80 grados Celsius» está incompleta si no se especifica si se trata de condiciones de aplicación, servicio, prueba a corto plazo o exposición. La indicación de temperatura debe estar vinculada al adhesivo, el sustrato, la duración y el método de cualificación específicos utilizados.
¿Qué implican los requisitos de la FDA, la UE y la ISO para un comprador de materiales?
El marco legal y técnico depende del medicamento, el tipo de envase y el mercado de destino. Un proveedor de materiales no debe afirmar que un precinto adhesivo garantiza automáticamente el cumplimiento de la normativa en todo el envase del medicamento.
En los Estados Unidos, 21 CFR 211.132 Establece disposiciones sobre envases a prueba de manipulaciones para los medicamentos de venta libre para uso humano, sujetas al alcance y las excepciones de la normativa. El fabricante o envasador responsable debe evaluar la configuración completa del envase, la declaración de etiquetado requerida y las condiciones de uso aplicables.
En la Unión Europea, Reglamento Delegado (UE) 2016/161 de la Comisión Aborda las características de seguridad de los medicamentos incluidos en su ámbito de aplicación, como un identificador único y un dispositivo a prueba de manipulaciones. El dispositivo a prueba de manipulaciones y el identificador de datos serializado cumplen funciones diferentes; un código QR o un código de datos por sí solos no equivalen a una prueba física de apertura.
ISO 21976:2018 Proporciona requisitos y directrices sobre las características de verificación de manipulación para los envases de medicamentos. En su adopción europea, también se la conoce como EN ISO 21976:2020. Los compradores deben identificar la norma y la edición utilizadas en su documentación de cualificación, en lugar de considerar la descripción comercial del material como una certificación.
Para un marco basado en riesgos, Gestión de riesgos de calidad ICH Q9(R1) Constituye una base útil para definir, controlar y revisar los riesgos de calidad. Su existencia no implica que todos los materiales de Hanksec hayan sido sometidos a pruebas conforme a una norma regulatoria farmacéutica específica.
Para proyectos del mercado australiano, el Código de buenas prácticas de la TGA para envases a prueba de manipulaciones Esta guía ofrece orientación práctica sobre el diseño, la validación y la inspección de las características, incluyendo la necesidad de no ocultar la información obligatoria del etiquetado. Esta guía se aplica en su propio contexto normativo y no sustituye los requisitos de la UE ni de EE. UU.
Advertencia de alcance: La norma FDA 21 CFR 175.105 se refiere a ciertos usos de adhesivos para envases de alimentos; citarla no demuestra, por sí sola, que un sello adhesivo sea adecuado para el contacto directo con medicamentos. Si se aplican requisitos de contacto químico, migración, esterilización u otros requisitos de seguridad de los materiales, estos requieren una evaluación independiente del diseño del envase y del mercado de destino.
¿Qué debe incluir una solicitud de cotización para envases farmacéuticos?
Una solicitud de cotización rigurosa define el riesgo de falla, no solo el ancho y el color del sello. Los proveedores solo pueden recomendar una construcción adecuada cuando comprenden la interfaz y la respuesta de inspección requerida. Para la primera consulta, el comprador debe proporcionar la siguiente información:
- Formato de embalaje: Caja plegable, precinto de botella y tapón, envoltura, caja de transporte u otro cierre homologado.
- Superficie de aplicación: Cartón, barniz, laminado o resina de botella reales; incluya información sobre el recubrimiento y el tratamiento cuando esté disponible.
- Geometría del sello: Dimensiones de la etiqueta, radio de las esquinas, cobertura de la costura y plano de colocación requerido.
- Prueba inicial: NULO total, parcial o no transferible; fractura destructible; patrón de advertencia personalizado; o respuesta combinada aprobada.
- Objetivo de los residuos: Se indicará por separado del tipo de transferencia si se aceptan residuos visibles, daños en las fibras del cartón o un comportamiento de superficie limpia.
- Ruta de producción: Rollo jumbo o cortado, método de impresión, proceso de conversión de etiquetas, soporte, dispensador automático y velocidad de funcionamiento.
- Necesidades de identificación: Texto de la marca, número de seguridad, código de barras u otros datos variables, con especificación de la propiedad de los datos y el método de inspección.
- Ambiente: Temperatura de aplicación, humedad, tiempo de permanencia, exposición a la cadena de frío, duración del almacenamiento y manipulación prevista.
- Plan de cualificación: Sustrato de prueba, método de muestreo, evidencia deseada, ejemplos de rechazo y requisitos de documentación.
- Detalles comerciales: Demanda estimada, ancho y longitud objetivo del rollo, calendario de entrega, requisitos de muestras y expectativas de control de cambios.
Cuando se suministran estos elementos, el fabricante del material puede analizar la película, las capas funcionales, el adhesivo y el revestimiento propuestos, sin recurrir a promesas genéricas en lugar de datos de pruebas reales. Los compradores pueden entonces convertir la muestra aprobada en una especificación escrita del material que las imprentas y los fabricantes de embalaje posteriores pueden reproducir.
¿Cómo deben comparar los compradores dos proveedores de materiales a prueba de manipulaciones?
Dos muestras pueden parecer idénticas antes del desprendimiento, pero comportarse de manera diferente después del troquelado, el etiquetado o el almacenamiento. Por lo tanto, al comparar proveedores, se debe analizar tanto el sistema de materiales como el soporte necesario para su mantenimiento durante la producción. Una afirmación de fábrica o una demostración contundente no sustituyen la cualificación.
Solicite una descripción clara de la construcción, al nivel requerido para su aprobación, opciones realistas de rollo y soporte, identificación del lote de fabricación, notificación de cambios aprobados y muestras del sustrato real del comprador. Pregunte si el proveedor puede reproducir el efecto de seguridad deseado después de la impresión o conversión, y no solo suministrar una película que funcione inmediatamente después del recubrimiento.
Verifique cómo se investigan las desviaciones. ¿Puede el proveedor distinguir entre el desprendimiento del adhesivo y el levantamiento del barniz? ¿Puede registrar la rotura de la etiqueta por separado de la activación de VOID? ¿Puede proporcionar muestras de control representativas y explicar los límites de sus pruebas? Un proveedor técnicamente competente identificará las incertidumbres y las necesidades de prueba en lugar de afirmar que un adhesivo funciona en todos los envases.
Hanksec puede brindar soporte a proyectos B2B que requieran películas de etiquetas VOID, materiales de seguridad destructibles y personalización de formatos en rollo para convertidores. La aprobación final para una línea de envasado farmacéutico específica sigue siendo una decisión del fabricante de envases responsable y su departamento de calidad, basándose en ensayos aprobados y los requisitos aplicables.
Investigación ilustrativa de fallas: Un sello de cartón funciona correctamente en el laboratorio, pero falla en la línea de producción.
Considere un hipotético Proyecto de envases de medicamentos. La etiqueta de un proveedor muestra claramente la advertencia "NULO" en un panel de pruebas de laboratorio. El equipo de producción aplica la misma etiqueta en la costura de apertura de un envase de cartón barnizado. En las pruebas de línea, algunas etiquetas se despegan por las esquinas; otras desprenden parte del barniz, mientras que la advertencia original solo es parcialmente visible.
Sería un error rechazar todos los lotes por tener un adhesivo débil sin examinar el embalaje ni el proceso. La primera investigación debería comparar las cajas finales con cartón sin barnizar, registrar la presión y el tiempo de permanencia, inspeccionar el desprendimiento del revestimiento e identificar el primer plano de separación. Si la fijación del barniz es deficiente, un adhesivo más fuerte podría aumentar los daños en la caja en lugar de mejorar la legibilidad del mensaje de seguridad.
Un ensayo de acción correctiva estructurado podría comparar una zona de recubrimiento alternativa aprobada, una construcción adhesiva compatible y una geometría de etiqueta revisada, manteniendo constantes las demás variables. El equipo debería documentar qué cambio mejoró la durabilidad en condiciones normales de uso y cuál mejoró la activación de la protección contra manipulación. Solo la combinación final aprobada se convierte en la especificación de compra y proceso.
Este ejemplo ilustra un método de diagnóstico; no se presenta como un resultado de laboratorio de Hanksec ni como un caso de estudio de un cliente.
Preguntas frecuentes
¿Puede fallar un precinto de seguridad farmacéutico incluso cuando la adherencia al despegue es alta?
Sí. La adhesión al despegue mide un aspecto de la unión bajo condiciones definidas. El recubrimiento de seguridad aún puede activarse de forma incompleta, el barniz del cartón puede desprenderse o el material frontal puede romperse en un punto no deseado. Califique la respuesta de seguridad final por separado del resultado de la prueba de despegue.
¿Por qué los precintos de seguridad se despegan fácilmente de las cajas de productos farmacéuticos?
La eliminación limpia suele indicar un contacto insuficiente del adhesivo con el cartón recubierto o contaminado, una presión de aplicación inadecuada o un tiempo de secado insuficiente. Investigue la interfaz del sustrato antes de cambiar el adhesivo y, a continuación, verifique la respuesta a la rotura o al vacío prevista en los cartones de producción.
¿Una etiqueta VOID que no permite la transferencia garantiza que el envase del medicamento esté libre de residuos?
No. La no transferencia describe la ubicación prevista del mensaje de seguridad oculto, no una promesa universal de cero rastros de adhesivo. Los residuos deben especificarse y probarse en el paquete real.
¿Qué norma de ensayo demuestra que un precinto farmacéutico cumple con la normativa?
Ninguna norma de adhesión por despegue garantiza el cumplimiento normativo del envase final. La norma ISO 21976:2018 aborda las características de verificación de manipulación; la norma ASTM D3330/D3330M proporciona métodos de prueba de despegue. El fabricante responsable del envase debe evaluar el envase completo conforme a los requisitos del mercado.
¿Deberían los compradores elegir etiquetas destructibles o etiquetas VOID para las cajas de medicamentos?
Seleccione según la evidencia de inspección requerida y el sustrato real. Las etiquetas destructibles resaltan la fractura del material; las etiquetas VOID resaltan un mensaje diseñado mediante la separación controlada de capas. Ambas requieren conversión y calificación del empaque.
¿Cuál es la diferencia entre un fallo en el precinto y un daño normal durante el transporte?
Un fallo en el sello constituye una desviación de la especificación aprobada, mientras que el daño por manipulación normal es el desgaste previsto por la ruta de distribución definida. El programa de cualificación debe establecer cómo los inspectores distinguen los arañazos rutinarios de las evidencias de apertura reales o de una activación prematura inaceptable.
¿Puede un análisis de laboratorio del proveedor sustituir una prueba en la línea de envasado farmacéutico?
No. Las pruebas de laboratorio permiten evaluar los materiales y verificar su consistencia, pero es posible que no reproduzcan la presión de producción, los recubrimientos de las cajas, los equipos de dispensación, el almacenamiento ni las condiciones de inspección. La aprobación final requiere ensayos representativos del envase y el proceso previstos.
¿Qué se debe registrar cuando un sello VOID muestra una activación irregular?
Registre los lotes de película y cartón, la ubicación de la prueba, el estado de la superficie, la presión de aplicación, el tiempo de permanencia, la dirección de despegue, el aspecto de la película retirada, las evidencias en el lateral del paquete y cualquier daño en el recubrimiento o las fibras. Repita el procedimiento antes de cambiar la especificación del material.
Conclusión: Diagnostique el plano de falla antes de cambiar el sello.
La prevención de fallos en los precintos de seguridad farmacéuticos comienza con la respuesta prevista ante manipulaciones y la interfaz real del envase. Un precinto de seguridad farmacéutico debe permanecer intacto durante la producción y distribución autorizadas, a la vez que proporciona evidencia reconocible y reproducible durante el intento de apertura definido. Lograr ambos objetivos requiere una selección coordinada de la película, el adhesivo, el sustrato y el proceso de conversión.
Para los compradores, la secuencia práctica es: definir la evidencia → identificar el sustrato → elegir la estructura del material → calificar la línea y el entorno → documentar los criterios de aceptación → controlar los cambios de producciónEste enfoque es más eficaz que elegir el adhesivo más resistente o tratar cada defecto del cartón como si fuera el mismo fallo.
Comparta la superficie de su caja o botella, la evidencia de apertura requerida, las especificaciones del rollo y las condiciones de aplicación. Hanksec puede analizar las opciones de materiales VOID y destructibles, la selección de adhesivos y soportes, la compatibilidad de impresión/conversión y las muestras representativas para su proceso de calificación.
Rollos jumbo · Rollos cortados · Respuesta de seguridad personalizada · OEM/ODM · Calificación de muestras
SOLICITAR MUESTRAS DE MATERIAL →
Hanksec® | Materiales para etiquetas de seguridad a prueba de manipulaciones · Rollos de conversión · Soporte técnico