Yazan: Hanksec Teknik Ekibi
Teknik İnceleme: Kurcalamaya Karşı Koruyucu Malzemeler ve PSA Bandı Üretimi
Son Güncelleme: Ekim 2026
Yapışkan bant üretimi Esnek bir destek malzemesini, yüzey hazırlığı, gerekli astar, ayırıcı veya fonksiyonel kaplamaların uygulanması, basınca duyarlı yapıştırıcının kaplanması, yapının gerektiği gibi kurutulması, sertleştirilmesi veya soğutulması, ana veya jumbo ruloya sarılması ve bu rulonun kullanılabilir genişlik ve uzunluklara dönüştürülmesi yoluyla basınca duyarlı banda dönüştürme endüstriyel sürecidir.
İzlenecek kesin yol, bant yapısına ve yapıştırıcı kimyasına bağlıdır. Kendinden sarımlı BOPP karton bant, astarlı çift taraflı bant ve PET kurcalamaya karşı koruyucu güvenlik bandı aynı kaplamaları, ekipmanı veya sırayı kullanmak zorunda değildir.
Hanksec için bu ayrım önemlidir. Geleneksel bant üretiminde istikrarlı yapışma, açılma ve rulo kalitesi sağlanmalıdır. Kurcalamaya karşı korumalı güvenlik bandı üretimi Başka bir gereklilik daha ekliyor: film, güvenlik katmanı ve yapıştırıcı, çıkarıldığında önceden tanımlanmış ve tekrarlanabilir bir GEÇERSİZ, AÇILMIŞ, transfer veya diğer geri döndürülemez kurcalama tepkisi üretecek şekilde etkileşime girmelidir.
Bu kılavuz öncelikle şunu açıklıyor: yapışkan bant nasıl yapılır Standart basınca duyarlı bant üretim sürecini ele alan bu kitap, güvenlik bandı üretiminin nasıl farklılaştığını gösteriyor. Ambalaj üreticileri, bant dönüştürücüler, distribütörler, satın alma ekipleri ve teknik alıcılar için yazılmıştır; bu kişiler hem üretim sürecini hem de nihai bant performansını etkileyen değişkenleri anlamalıdır.
Üretimden ziyade ürün seçimi için Hanksec'in sayfasına bakın. Tamper Evident Security Packaging Tapes Selection GuideAşağı akışta dilimleme, geri sarma ve şerit işleme sorunları için şunu kullanın: Güvenlik Bandı Dönüştürme Sorun Giderme Kılavuzu.
Kısa Cevap: Yapışkan Bant Nasıl Üretilir?
Basınca duyarlı yapışkan bantların çoğu, bir destek malzemesinin açılması, gerektiğinde yüzeyin işlenmesi, ihtiyaç duyulduğu şekilde astar ve ayırıcı yapının uygulanması, basınca duyarlı yapıştırıcının kaplanması, kaplanmış bandın kurutulması, sertleştirilmesi veya soğutulması, jumbo bir ruloya yeniden sarılması ve ardından malzemenin dilimlenip son rulo boyutuna yeniden sarılmasıyla üretilir.
Pratik bir üretim sırası şu şekildedir:
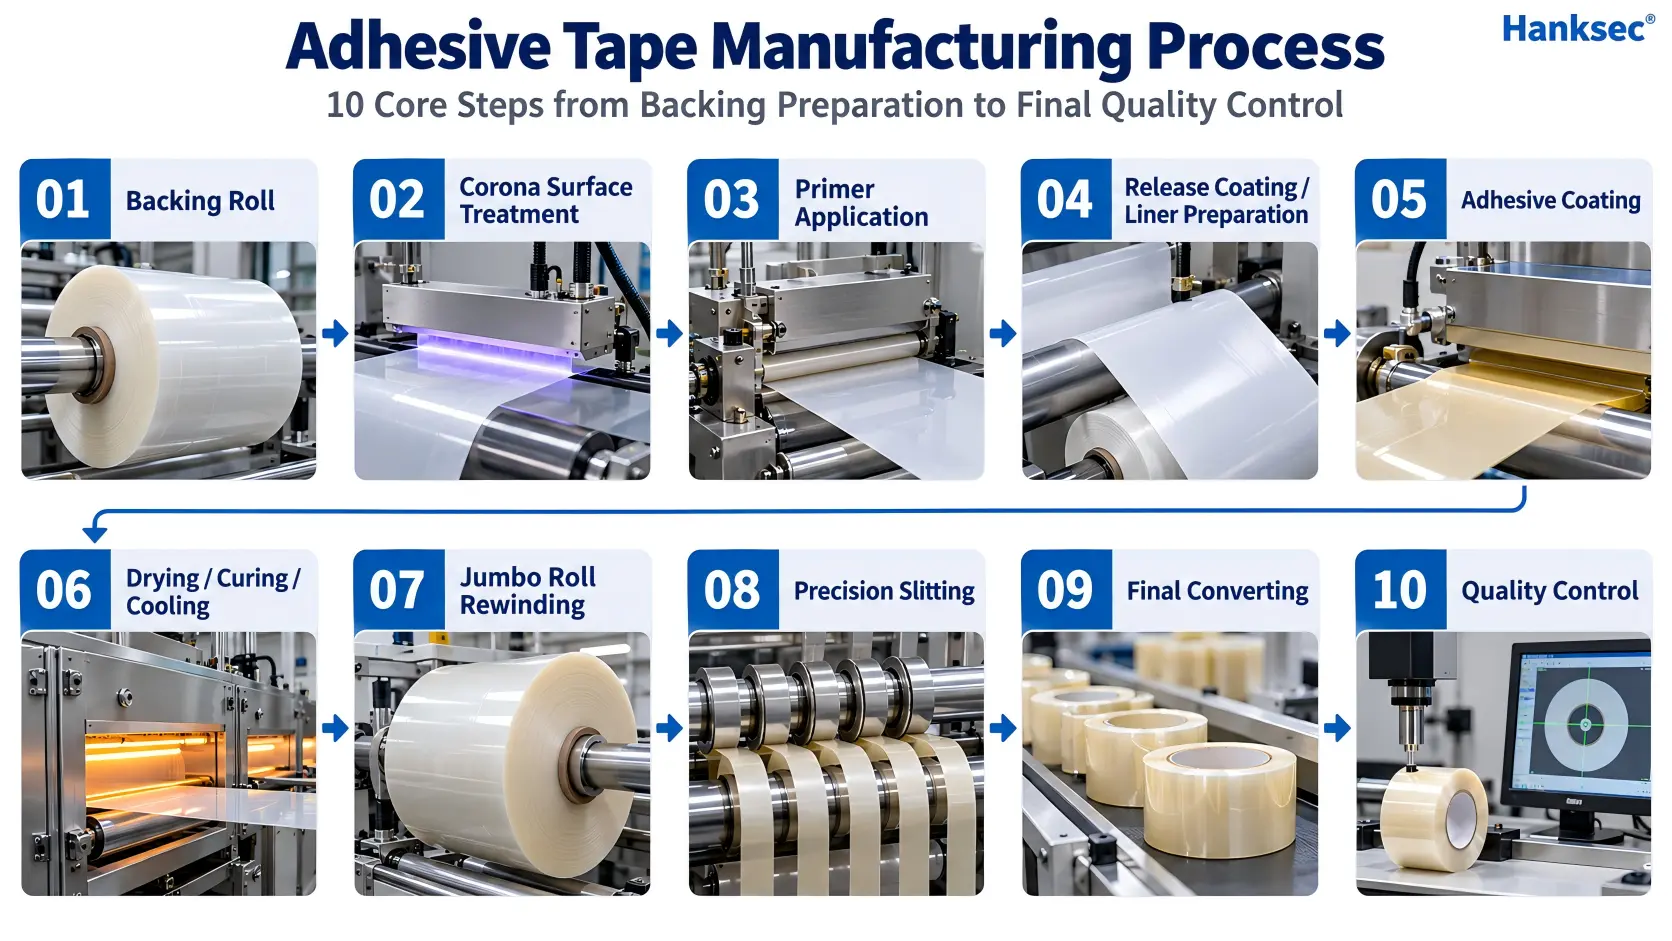
Destek Malzemesi → Yüzey İşlemi → Astar → Ayırma Yapısı → Yapıştırıcı Kaplama → Kurutma / Sertleştirme / Soğutma → Jumbo Rulo Sarımı → Hassas Dilimleme → Son Dönüştürme → Kalite Kontrol
Her bant her adımı kullanmaz. Su bazlı, solvent bazlı ve sıcak eriyen yapıştırıcılar farklı kaplama ve stabilizasyon yöntemleri kullanırken, astarsız ve astarlı bantlar farklı ayırma yapılarına ihtiyaç duyar.
Yapışkan Bant Üretiminin Temel Bileşenleri
Yapışkan bant üretimi üç temel malzeme ve işlem grubuna bağlıdır: destek web, o basınca duyarlı yapıştırıcı sistemive yüzey, astar ve ayırıcı işlemler Kaplama ankrajını, yapıştırmayı ve rulo açılmasını kontrol etmek için kullanılır.
Destekleyici Web
BOPP, PET, kağıt, kumaş, folyo, köpük ve diğer esnek malzemeler bant altlığı olarak kullanılabilir. Altlık, yapıştırıcı için mekanik taşıyıcı görevi görür ve çekme dayanımı, boyutsal kararlılık, sıcaklık direnci, yüzey işleme, baskı, kaplama ve dönüştürme davranışını etkiler.
Basınca Duyarlı Yapıştırıcı
Akrilik, kauçuk bazlı ve silikon esaslı basınca duyarlı yapıştırıcı sistemleri, bant üretiminde yaygın olarak kullanılmaktadır. Yapıştırıcı, basınç uygulandığında gerekli bağı sağlar, ancak doğru kimyasal bileşim hedef yüzeye, sıcaklık aralığına, yaşlanma gereksinimine, uygulama yöntemine ve nihai bant yapısına bağlıdır.
Yüzey, Astar ve Ayırma İşlemleri
Korona işlemi, astarlar ve ayırma sistemleri, kaplamaların destek malzemesine nasıl tutunduğunu ve bitmiş bandın astarından nasıl açıldığını veya ayrıldığını kontrol eder. Her bant aynı işlem sırasını gerektirmez. Gerekli yüzey ve ayırma yapısı, destek malzemesine, yapıştırıcı kimyasına ve bandın kendinden sarımlı mı yoksa astar destekli mi olduğuna bağlıdır.
O Basınca Duyarlı Bant Konseyi (PSTC) Basınca duyarlı yapışkan bant, bir destek veya taşıyıcı ile kalıcı olarak yapışkan bir maddenin birleşimi olarak tanımlanır. Astarlar, ayırıcı kaplamalar ve ayırıcı astarlar için kullanılan endüstri terminolojisi de bu kapsamda ele alınmaktadır. Afera teknik sözlüğü.
Yapışkan bant üretiminde hangi malzemeler kullanılır?
Yapışkan bant bir malzeme sistemidir. Destek malzemesi, yapıştırıcı, astar, ayırıcı yapı ve herhangi bir fonksiyonel kaplama birlikte çalışmalıdır. Tam kombinasyon, uygulamaya göre değişir.
Destek Malzemeleri
Bantların yaygın olarak kullanılan alt malzemeleri arasında BOPP, PET, PVC, kağıt, kumaş, folyo, köpük ve diğer özel filmler bulunur. Alt malzeme sadece yapıştırıcıyı taşıyıcı görevi görmez. Aynı zamanda çekme davranışını, boyutsal kararlılığı, kaplama tutunmasını, sıcaklık direncini, bant işlenmesini, rulo yapısını ve bantın çıkarılma sırasındaki davranışını da etkiler.
Kurcalamaya karşı koruyucu güvenlik bantlarında, baskı, fonksiyonel kaplamalar ve kontrollü ayırma yapılarını destekleyebildikleri için PET ve seçilmiş OPP bazlı filmler yaygın olarak kullanılmaktadır.
Basınca Duyarlı Yapıştırıcı Sistemleri
Basınca duyarlı yapıştırıcılar, kullanım amaçlarına uygun koşullar altında yapışkanlıklarını korur ve basınç uygulandığında yapışma sağlar. Akrilik, kauçuk bazlı ve silikon bazlı yapıştırıcı aileleri, basınca duyarlı bant endüstrisinde yaygın olarak kullanılmaktadır, ancak birbirlerinin yerine kullanılamazlar.
| Yapıştırıcı Ailesi | Tipik Sektör Özellikleri | Üretim Hususları |
|---|---|---|
| Akrilik PSA | Dayanıklı yapıştırma, yaşlanmaya karşı direnç ve çok çeşitli yüzeyler için formüle edilebilir. | Su bazlı veya solvent bazlı sistemlerle kaplanabilir veya yapımına bağlı olarak diğer mühendislik ürünü formlarda tedarik edilebilir. |
| Kauçuk Bazlı PSA | Genellikle yüksek ilk yapışma gücü ve hızlı ıslanmanın önemli olduğu yerlerde tercih edilir. | Sıcak eriyik veya solvent bazlı sistemler olarak işlenebilir; sıcaklık ve yaşlanma performansı formülasyona bağlıdır. |
| Silikon PSA | Özel yüzeyler ve zorlu sıcaklık koşulları için kullanılır. | Genellikle uygulamaya özgüdür ve uyumlu destek, yayınlama ve işleme koşulları gerektirir. |
Doğru yapıştırıcı, gerçek uygulama yüzeyinde değerlendirilmelidir. Oluklu karton, kaplamalı mukavva, PET, PP, PE, cam ve boyalı metal, çok farklı yapışma gelişimi ve sökme davranışı gösterebilir.
ASTM D3330/D3330M-04(2025) Basınca duyarlı bantların soyulma yapışma özelliğini ölçmek için standartlaştırılmış yöntemler sağlar ve tanımlanmış bir kalite kontrol programının parçası olarak kullanılabilir.
Astar, Ayırıcı ve Fonksiyonel Kaplamalar
Astar, destek tabakası ile kaplama veya yapıştırıcı tabakası arasında ek tutunma gerektiğinde kullanılır. Ayırma yapısı, bitmiş bandın astarından nasıl açılacağını veya ayrılacağını kontrol eder. Ürüne bağlı olarak, bu, kendinden sarımlı bir bantta arka yüzey ayırma işlemi veya astar destekli bir yapıda ayrı bir ayırma astarı olabilir.
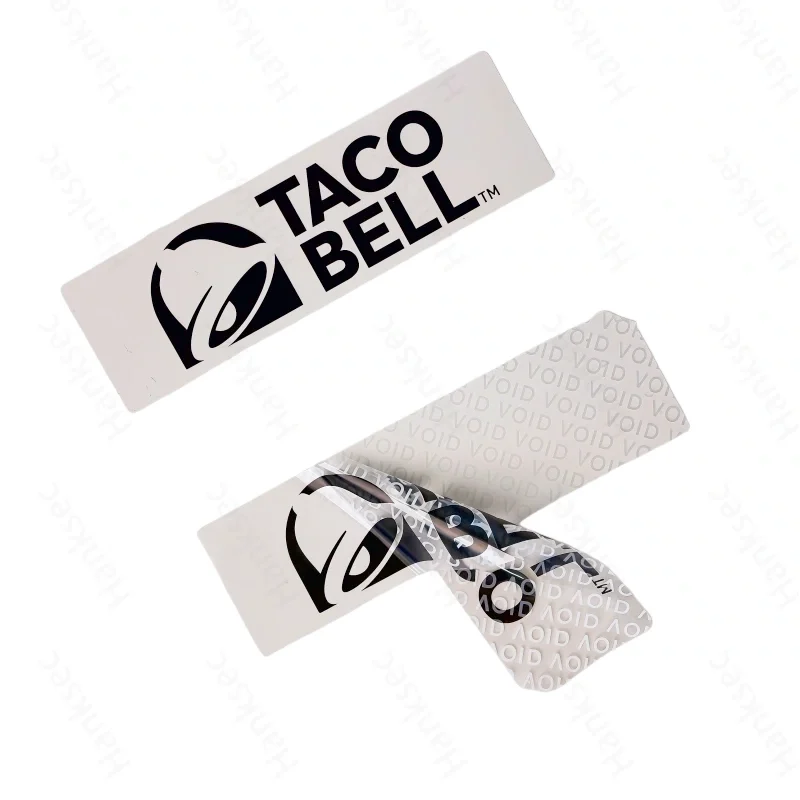
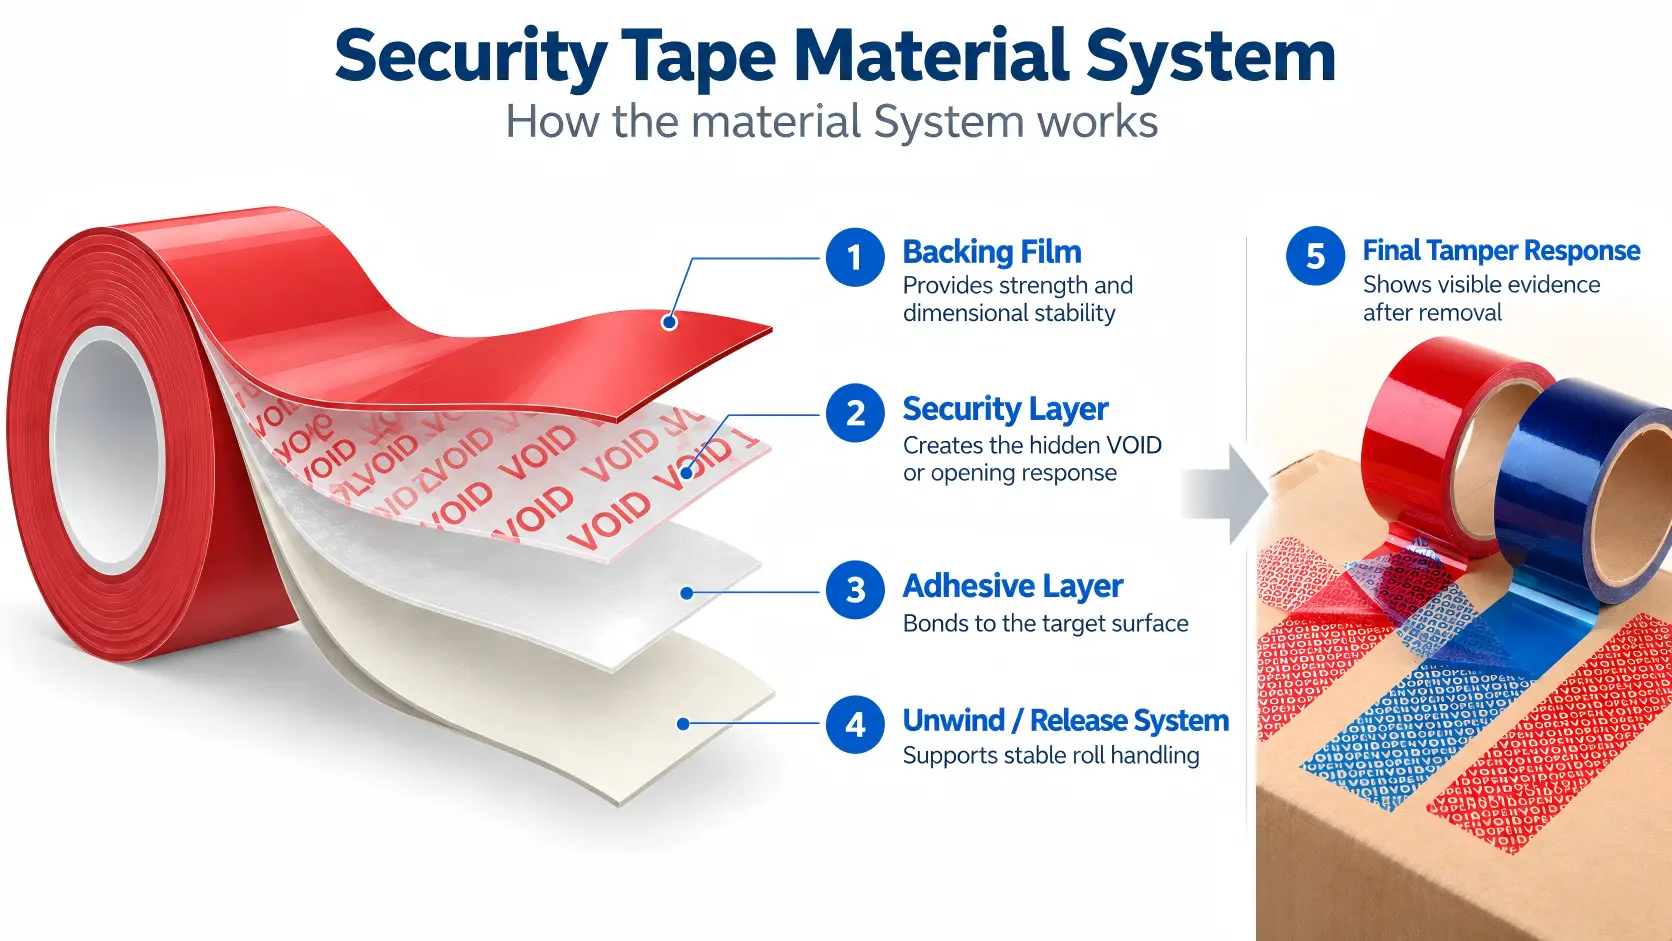
Güvenlik bantları, sıradan ambalaj bantlarında bulunmayan bir veya daha fazla işlevsel katman ekleyebilir; bunlar arasında gizli VOID / OPENED desenleri, kontrollü ayırma katmanları, transfer katmanları, renk veya opaklık kaplamaları, metalize veya holografik özellikler ve diğer saldırıyı gösteren işlevler yer alabilir.
Yapışkan Bant Üretim Süreci: 10 Adım
Aşağıdaki on adım, temsili bir basınca duyarlı cihazı tanımlamaktadır. yapışkan bant üretim süreciAşamalar birbirinden ayrılmıştır çünkü her aşama, tamamlanmış kaset performansının farklı bir bölümünü kontrol eder.
Adım 1: Hammadde Kontrolü ve Destek Sarma İşlemi
Yapışkan bant üretimi, geniş bir rulo halindeki destek malzemesiyle başlar. Kaplama işleminden önce, üretici malzeme kimliği, kalınlık, yüzey durumu, kenar durumu, kirlilik, rulo hasarı ve şerit düzlüğü gibi onaylanmış spesifikasyona uygun parametreleri kontrol eder.
Destek malzemesi daha sonra kontrollü şerit gerilimi ve hizalaması altında üretim hattı boyunca açılır. İstikrarlı açma işlemi önemlidir çünkü kırışıklıklar, yanal kayma ve gerilim varyasyonları daha sonra kaplama homojenliğini, baskı hizalamasını ve rulo yapısını etkileyebilir.
Tipik proses kontrolleri şunları içerir:
- Doğru destek malzemesi ve kalınlığı;
- Web hizalama ve kenar kılavuzlama;
- kontrollü gevşeme gerilimi;
- yüzey temizliği;
- Kırışıklık, katlanma veya rulo hasarı olmaması.
Adım 2: Korona Yüzey İşlemi
Korona yüzey işlemi Genellikle plastik filmlerde, mürekkep, astar, kaplama veya yapıştırıcının ıslanmasını ve tutunmasını iyileştirmek için ek yüzey enerjisine ihtiyaç duyulduğunda kullanılır.
Bu işlem, hareket halindeki film yüzeyini kontrollü bir elektrik deşarjına maruz bırakır. Amaç, her filmi "daha yapışkan" hale getirmek değil, bir sonraki kaplama veya baskı işlemi için uygun bir yüzey koşulu oluşturmaktır.
Korona işlemine ihtiyaç duyulup duyulmadığı, filme, önceki işlem geçmişine, kaplama kimyasına ve üretim yöntemine bağlıdır. Çok az işlem, zayıf kaplama tutunmasına veya baskı yapışmasının kötü olmasına katkıda bulunabilirken, aşırı veya uygunsuz işlem kendi proses sorunlarını yaratabilir. Bu nedenle, işlem görmüş yüzey, onaylanmış malzeme spesifikasyonunun bir parçası olarak kontrol edilmelidir.
3. Adım: Gerektiğinde Astar Uygulaması
Yapı daha güçlü veya daha kontrollü katmanlar arası bağlantı gerektirdiğinde, destek malzemesi ile yapıştırıcı veya diğer kaplama arasına astar uygulanabilir.
Basınca duyarlı bantların her biri için astar zorunlu değildir. Kullanımı, destek malzemesine, yapıştırıcı kimyasına, kullanım koşullarına ve istenen arıza moduna bağlıdır. İyi tasarlanmış bir sistemde, astar, kaplama, sarma, depolama ve son kullanım sırasında amaçlanan katmanın destek malzemesine yapışmasını sağlar.
Güvenlik bandı için bu durum özellikle önem kazanır çünkü ürünün bir arayüzünün sağlam bir şekilde sabit kalması gerekirken, diğer bir arayüzün kurcalama sırasında ayrılacak şekilde kasıtlı olarak tasarlanması gerekebilir.
Adım 4: Ayırma Kaplaması veya Ayırma Astarı Hazırlığı
ayırma kaplaması Bu özellik, bandın nasıl açılacağını veya yapıştırıcının koruyucu astardan nasıl ayrılacağını kontrol eder.
Kendinden sarılan tek taraflı bantlarda, yapıştırıcının banttan tıkanmadan veya yırtılmadan açılabilmesi için arka yüzeye bir ayırma işlemi uygulanabilir. Astar destekli bantlarda ise ayırma işlevi genellikle ayrı bir kaplamalı kağıt veya film astarı tarafından sağlanır.
Serbest bırakma sistemi, yapıştırıcı ve dönüştürme işlemiyle uyumlu olmalıdır. Serbest bırakma çok kolay olursa, rulo dengesiz hale gelebilir. Serbest bırakma kuvveti çok yüksek olursa, şerit sarsılabilir, gerilebilir veya dağıtım sorunlarına yol açabilir.
ASTM D3811/D3811M-21a Basınca duyarlı bir bandın rulosunu açmak için gereken kuvveti kapsar ve açma kuvvetinin test hızından etkilendiğini belirtir.
Adım 5: Yapıştırıcı Kaplama
Yapışkan kaplama Bu aşamada, basınca duyarlı yapıştırıcı, kontrollü bir katman kalınlığı ve tüm yüzey boyunca homojenlik sağlayacak şekilde, destek tabakasına, astar tabakasına veya onaylanmış başka bir taşıyıcı yüzeye uygulanır.
Kaplama yöntemi, yapıştırıcının reolojisine, katı madde içeriğine, gerekli kaplama kalınlığına, hat hızına ve ürün mimarisine bağlıdır. Endüstriyel bant hatları, malzeme sistemine bağlı olarak gravür, yarık kalıp, Meyer çubuk, rulo, bıçak veya diğer kontrollü kaplama teknolojilerini kullanabilir.
Önemli kaplama değişkenleri şunlardır:
- tüy ağırlığı homojenliği;
- Web genelinde profil;
- web hızı;
- Yapışkan viskozitesi veya erime durumu;
- kenar kontrolü;
- kirlenme;
- Destek malzemesi veya astar ile uyumluluk.
Yaygın Yapıştırıcı Kaplama Yöntemleri
| Kaplama Yöntemi | Nasıl Kullanılır | Üretimde Dikkate Alınması Gereken Temel Hususlar |
|---|---|---|
| Slot Kalıp Kaplama | Hareketli bir şerit üzerine hassas bir kalıp aracılığıyla yapıştırıcı uygular. | Akış hızı, viskozite, kalıp aralığı, şerit hızı ve enine şerit düzgünlüğü kontrol edilmelidir. |
| Gravür Kaplama | Üzerine gravür yapılmış bir rulo kullanarak kontrollü bir sıvı kaplamayı ölçer ve aktarır. | Hücre geometrisi, kaplama viskozitesi, transfer verimliliği ve hat hızı, kaplama ağırlığını etkiler. |
| Meyer Çubuğu / Tel Sarımlı Çubuk | Uygun sıvı sistemlerde ıslak kaplama kalınlığını kontrol etmek için tel sarımlı bir çubuk kullanır. | Çubuk özellikleri, kaplama reolojisi ve çubuk durumu, nihai ıslak filmi etkiler. |
| Rulo / Bıçak Kaplama | Rulolar veya ölçüm bıçağı kullanarak kaplama kalınlığını mekanik olarak kontrol eder. | Boşluk, basınç, viskozite ve ağ stabilitesi, malzeme yapısıyla uyumlu olmalıdır. |
Evrensel olarak en iyi kaplama teknolojisi diye bir şey yoktur. Uygun yöntem, yapıştırıcı formülasyonuna, destek yüzeyine, hedef kaplama kalınlığına, üretim hızına ve istenen nihai bant performansına bağlıdır.
Sıradan bir bant için, tutarsız kaplama, yapışkanlık, soyulma veya kenar davranışında değişkenliklere neden olabilir. Güvenlik bandı için ise, işlevsel kurcalama önleyici katmanın aktivasyonunu da değiştirebilir.
Adım 6: Kurutma, Sertleştirme veya Soğutma
Kurutma ve kürleme Malzeme sarılmadan önce kaplanmış yapıştırıcıyı veya kaplamayı stabilize edin.
Su bazlı ve solvent bazlı sistemler genellikle, ıslak kaplamadan su veya solventin uzaklaştırılması için kontrollü kurutma gerektirir. Sıcak eriyen yapıştırıcı sistemleri ise normalde farklı bir yöntem kullanır: yapıştırıcı ısıtılmış halde uygulanır ve daha sonra sıvı emülsiyon veya solvent sisteminde olduğu gibi kurutulmak yerine soğutulur veya başka bir şekilde stabilize edilir.
Bazı yapılar ayrıca çapraz bağlama, ilave kürleme, şartlandırma veya laminasyon adımları gerektirebilir. Doğru işlem kimyasal bileşime bağlıdır.
Proses kontrolü önemlidir çünkü eksik kurutma, aşırı ısı veya düzensiz termal geçmiş, artık uçucu maddeleri, yapışkan özelliklerini, film stabilitesini, yapışmayı ve daha sonraki rulo performansını etkileyebilir.
Adım 7: Jumbo Rulo Geri Sarma
Gerekli kaplama ve stabilizasyon aşamalarından sonra, geniş şerit tekrar ana veya jumbo rulo haline getirilir.
Bu aşama, daha sonra müşteri genişlik ve uzunluklarına dönüştürülecek olan ara ruloyu oluşturur. Geri sarma işlemi sadece depolama değildir. Sarma gerilimi ve rulo yapısı şunları etkiler:
- rulo sertliği;
- Yan duvar durumu;
- artan risk;
- kenar basıncı;
- gelecekteki dilimleme stabilitesi;
- Tutarlılığı gevşetmek.
Kaplamalı bir şerit, görsel incelemeden geçebilir ancak jumbo rulo çok sıkı, çok gevşek veya düzensiz sarılırsa yine de sonraki aşamalarda sorunlara yol açabilir.
Adım 8: Hassas Kesim
Hassas dilimleme Geniş ana ruloyu daha dar bant genişliklerine dönüştürür.
Uygun dilimleme yöntemi, filme, yapıştırıcıya, astar yapısına, bant kalınlığına ve nihai genişlik toleransına bağlıdır. Amaç, aşırı yapıştırıcı kirlenmesi, astar hasarı, kıvrılma, genişlik varyasyonu veya bozuk rulo geometrisi olmadan temiz ve sağlam kenarlar üretmektir.
Dilimleme işlemi, üretim kalitesi ve dönüştürme kalitesinin yakından bağlantılı olduğu bir aşamadır. Sağlam kaplamalı bir şerit daha kolay dilimlenir; kötü sarılmış veya dengesiz bir yapı, kaplamanın kendisi kabul edilebilir görünse bile, dönüştürülmesi zor olabilir.
Adım 9: Geri Sarma, Çekirdek Yükleme, Baskı ve Son Dönüştürme
Dilimleme işleminden sonra, bant istenen nihai uzunluğa ve göbek özelliklerine göre yeniden sarılır. Ürüne bağlı olarak, ek dönüştürme işlemleri şunları içerebilir:
- özel çekirdek kimliği;
- Belirtilen sarım yönü;
- delik;
- Yüzey uyarı baskısı;
- ardışık numaralandırma;
- barkod veya QR kod yazdırma;
- Müşteriye özel rulo paketleme.
Sadece dönüştürme projeleri için, üretim ham film ve yapıştırıcı kaplama yerine önceden onaylanmış jumbo rulo ile başlayabilir. Tedarikçileri karşılaştırırken bu ayrım net olmalıdır: kaplama üretimi ve sonraki aşama bant dönüştürme işlemleri birbiriyle ilişkili ancak özdeş olmayan yeteneklerdir.
Adım 10: Kalite Kontrol ve Bant Testi
Son aşama, bandın tanımlanmış fiziksel, dönüştürme ve uygulama gereksinimlerini karşıladığını doğrulamaktır.
Kullanılan banda bağlı olarak, kalite kontrolleri arasında soyulma yapışması, açılma kuvveti, genişlik, uzunluk, rulo yapısı, yan duvar görünümü, baskı dayanıklılığı, çekme davranışı, kesme veya tutma gücü, astarın ayrılması ve uygulamaya özel performans yer alabilir.
O Basınca Duyarlı Bant Konseyi (PSTC) test yöntemleri Basınca duyarlı bantların soyulma, kesme, açılma, çekme ve ilgili performans özellikleri gibi özelliklerini değerlendirmek için endüstriyel yöntemler sunmak.
Kurcalamaya Karşı Korumalı Güvenlik Bandı Üretiminin Farklılığı Nedir?
Yukarıda belirtilen on üretim aşaması, basınca duyarlı bandın nasıl yapıldığını açıklamaktadır. Kurcalamaya karşı dayanıklı güvenlik bandı ise ikinci bir mühendislik sorununu ortaya çıkarır: Birisi bandı çıkarmaya çalıştığında, bitmiş yapının kasıtlı ve tekrarlanabilir bir şekilde değişmesi gerekir.
Bu da güvenlik bandı üretiminin yalnızca yapışma gücüyle kontrol edilemeyeceği anlamına gelir.
| Üretim Gereksinimi | Geleneksel Basınca Duyarlı Bant | Kurcalamaya Karşı Korumalı Güvenlik Bandı |
|---|---|---|
| Destek | Kaplama ve mekanik işlemeyi destekler. | Ayrıca güvenlik katmanı yapısını ve amaçlanan ayrıştırma davranışını da desteklemelidir. |
| Yapıştırıcı | Öncelikle bağlama ve hizmet performansı için seçilmiştir. | Tasarlanan kurcalama tepkisini desteklerken alt tabakaya yapışması gerekir. |
| Yayın sistemi | Sarma veya astar ayrılmasını kontrol eder. | Güvenlik yapısını erken bozmadan, istikrarlı bir şekilde çözülmelidir. |
| Baskı / kaplama | Markalama, renk veya işlevsel yüzey özellikleri sağlayabilir. | Gizli VOID / OPENED desenleri, ayırma katmanları, transfer katmanları ve güvenlik grafikleri içerebilir. |
| Kalite kontrolü | Yapışma, açılma, boyutlar ve genel görünümü kontrol eder. | Ayrıca, hedeflenen alt tabaka üzerinde kurcalama aktivasyonunun ve aktarım tekrarlanabilirliğinin de doğrulanması gerekir. |
1. Gerekli Kurcalama Önleme Yanıtı Üretimden Önce Tanımlanır
Güvenlik bandı üretimi, genel bir bant yapısıyla değil, hedeflenen açma kanıtıyla başlamalıdır.
Üretici aşağıdaki hususları tanımlamalıdır:
- hedef alt tabaka;
- Tam transfer, kısmi transfer, transfer yapmama veya başka bir yanıt;
- GEÇERSİZ, AÇILDI veya özel gizli mesaj;
- kabul edilebilir kalıntı seviyesi;
- astarsız veya astarlı yapı;
- Bitmiş rulo boyutları ve sarım yönü;
- uygulama ve saklama koşulları;
- Baskı, seri numaralandırma veya barkod gereksinimleri.
Bu, sık yapılan bir hatayı önler: görsel olarak çekici bir güvenlik bandını, malzeme yapısının gerçek paketle eşleşip eşleşmediğini doğrulamadan önce onaylamak.
2. Gizli Desen ve Fonksiyonel Ayrım Katmanları Eklendi
Gizli mesaj ve ayırma sistemi, çıkarılması durumunda iç katman yapısının önceden tanımlanmış bir şekilde değişmesini sağlayacak şekilde tasarlanmıştır.
Tasarıma bağlı olarak, aktive edilen sonuç, alt tabaka üzerinde güçlü bir aktarım deseni gösterebilir, güvenlik görüntüsünü bant ve alt tabaka arasında bölebilir, çıkarılan filmde mesajın çoğunu koruyabilir veya geri döndürülemez başka bir gösterge oluşturabilir.
Desen tekrarı, hizalama, kaplama homojenliği ve katmanlar arası yapışma bu nedenle dekoratif detaylar değil, üretim kontrolleri haline gelir.
3. Yapışma Mukavemeti, Güvenlik Katmanı ile Dengelenmelidir
Daha güçlü bir yapıştırıcı, otomatik olarak daha iyi bir güvenlik bandı yapıştırıcısı anlamına gelmez.
Uygulama yüzeyine yapışma çok zayıfsa, gizli mesaj etkinleşmeden önce bant kalkabilir. Yapışkan ve güvenlik katmanları dengesiz ise, bant kontrolsüz kalıntıya, eksik aktarıma veya tutarsız aktivasyona neden olabilir.
Dolayısıyla gerekli bağ, hem hedef alt tabakaya hem de seçilen güvenlik moduna bağlıdır.
4. Görünür Baskı ve Optik Özellikler, Kurcalama Kanıtlarından Ayrıdır
Güvenlik bandı, yüzey uyarı metni, logolar, renk katmanları, metalik görünümler veya holografik özellikler içerebilir. Bunlar marka bilinirliğini veya açık kimlik doğrulamayı destekleyebilir, ancak fiziksel kurcalama mekanizmasının kendisiyle karıştırılmamalıdır.
Temel güvenlik tepkisi hala kontrollü malzeme ayrımına ve yapıştırıcı-alt tabaka etkileşimine bağlıdır.
Tam Aktarımlı, Kısmi Aktarımlı ve Aktarımsız Güvenlik Bandı Üretimi
Aktarım modu, üretim sırasında fonksiyonel katmanların dengelenme şeklini değiştirir ve bant çıkarıldıktan sonra görünür kurcalama izlerinin nerede ortaya çıkacağını belirler.
| Güvenlik Modu | Beklenen Açılış Yanıtı | Üretim Odak Noktası |
|---|---|---|
| Tam Transfer | Korunan yüzeyde güçlü, görünür bir güvenlik deseni veya kalıntısı kalır. | Destekleyici/güvenlik yapısı ile yapışkan taraftaki transfer katmanı arasında kontrollü bir ayrım. |
| Kısmi Transfer | Güvenlik görüntüsü, çıkarılan bant ile korunan yüzey arasında bölünmüştür. | Dengeli katmanlar arası ayrım ve tekrarlanabilir desen tanımlaması |
| Devredilemez | Açılış mesajı, korunan yüzeyde görünür kalıntısı azalmış şekilde, çıkarılan bant üzerinde ağırlıklı olarak yer almaktadır. | Substrata aktarımı sınırlarken kontrollü iç aktivasyon. |
Bu açıklamalar, her koşulda sıfır kalıntı garantisi değil, amaçlanan güvenlik yanıtına ilişkindir. Gerçek kalıntı miktarı, yapıştırıcı formülasyonuna, alt tabakaya, bekleme süresine, sıcaklığa, yüzey kirliliğine ve çıkarma koşullarına bağlı olarak değişebilir.
Yapıştırıcı Kimyası Üretim Yöntemini Nasıl Değiştiriyor?
Tek bir evrensel bant üretim sırasının olmamasının nedenlerinden biri, yapıştırıcı kimyasının kaplama ve stabilizasyon sürecini değiştirmesidir.
| Yapıştırıcı Yolu | Tipik Proses Farkı | Üretim Noktasından Kontrole |
|---|---|---|
| Su Bazlı Kamu Spotu | Islak kaplama işleminden sonra suyun kontrollü bir şekilde uzaklaştırılması sağlanır. | Kuruma profili, tüy ağırlığı, kumaş sıcaklığı ve kalan nem |
| Çözücü Bazlı PSA | Islak kaplama işleminden sonra kontrollü solvent buharlaştırma ve uygun solvent yönetim sistemleri uygulanır. | Kuruma, artık çözücü, havalandırma/geri kazanım ve kaplama stabilitesi |
| Sıcak Eriyen PSA | Yapıştırıcı ısıtılmış halde uygulanır ve daha sonra soğutulur veya stabilize edilir. | Erime sıcaklığı, viskozite, kaplama homojenliği ve soğutma |
| Özel Reaktif / Çapraz Bağlı Sistemler | Kürleme, çapraz bağlama veya kaplama sonrası şartlandırma gerektirebilir. | Zaman, sıcaklık, enerji girdisi ve nihai yapıştırıcı özellikleri |
Bu nedenle "tüm bantlar fırında kurutulur" veya "tüm bantlar silikon bazlı bir ayırma kaplaması kullanır" gibi ifadeler çok geneldir. Doğru yol, onaylanmış malzeme yapısına bağlıdır.
Yapışkan Bant Üretiminde Sıklıkla Meydana Gelen Hatalar
Üretim sorunları genellikle ancak dilimleme, dağıtım veya uygulama sırasında daha sonra ortaya çıkar. Bir kusurun ortaya çıktığı yer, her zaman başladığı yer değildir.
| Gözlemlenen Sorun | Olası Üretim Nedeni | Neler Kontrol Edilmeli? |
|---|---|---|
| Rulo boyunca eşit olmayan yapışma | Tüy kalınlığındaki farklılık veya tutarsız yüzey durumu | Kaplama profili, işlem, astar, kirlenme ve test yöntemi |
| Ruloyu açmak zor. | Serbest bırakma veya sarma durumu uygun değil. | Serbest bırakma yapısı, rulo sertliği, depolama ve açma kuvveti |
| Yapıştırıcı kenarlardan dışarı sızıyor. | Yapıştırıcı reolojisi, sarım basıncı, yarık durumu veya depolama sıcaklığı | Kaplama, sarım gerilimi, sıcaklık ve kenar durumu |
| Rulo halindeki teleskopların tamamlanması | Web hizalama veya geri sarma kararsızlığı | Gerilim, çekirdek durumu, rulo yapısı ve nihai dış çap |
| Basılı uyarı veya barkod silinebilir. | Mürekkebin yüzeyle uyumsuzluğu veya yetersiz kuruma | Yüzey işlemi, mürekkep sistemi, kürleme ve aşınma direnci |
| Düzensiz VOID / OPENED mesajı | Fonksiyonel kaplama, hizalama veya katmanlar arası tutarsızlık | Desen kaydı, kaplama homojenliği, alt tabaka yapışması ve uygulama koşulları |
| Güvenlik katmanı devreye girmeden önce bant kalkıyor. | Uygulama yüzeyine yetersiz yapışma | Yapıştırıcı/yüzey uyumluluğu, bekleme süresi, kirlenme ve uygulama basıncı |
| Tezgah üstü test başarılı ancak otomatik uygulama başarısız oldu. | İşlem aralığı çok dar veya rulo dönüştürme değişkenleri değişti. | Hat hızı, rulo çapı, açma yolu, sarma yönü ve dağıtım koşulları |
Jumbo rulo üretiminden sonra ortaya çıkan sorunlar için Hanksec'in kılavuzuna bakın. Güvenlik Bandı Dönüştürme Sorun Giderme Kılavuzu.
Yapışkan Bant Üretiminde Kalite Kontrolü
İyi bant üretimi tek bir test numarasıyla tanımlanmaz. İlgili kontroller bant türüne, özelliklerine ve kullanım amacına bağlıdır.
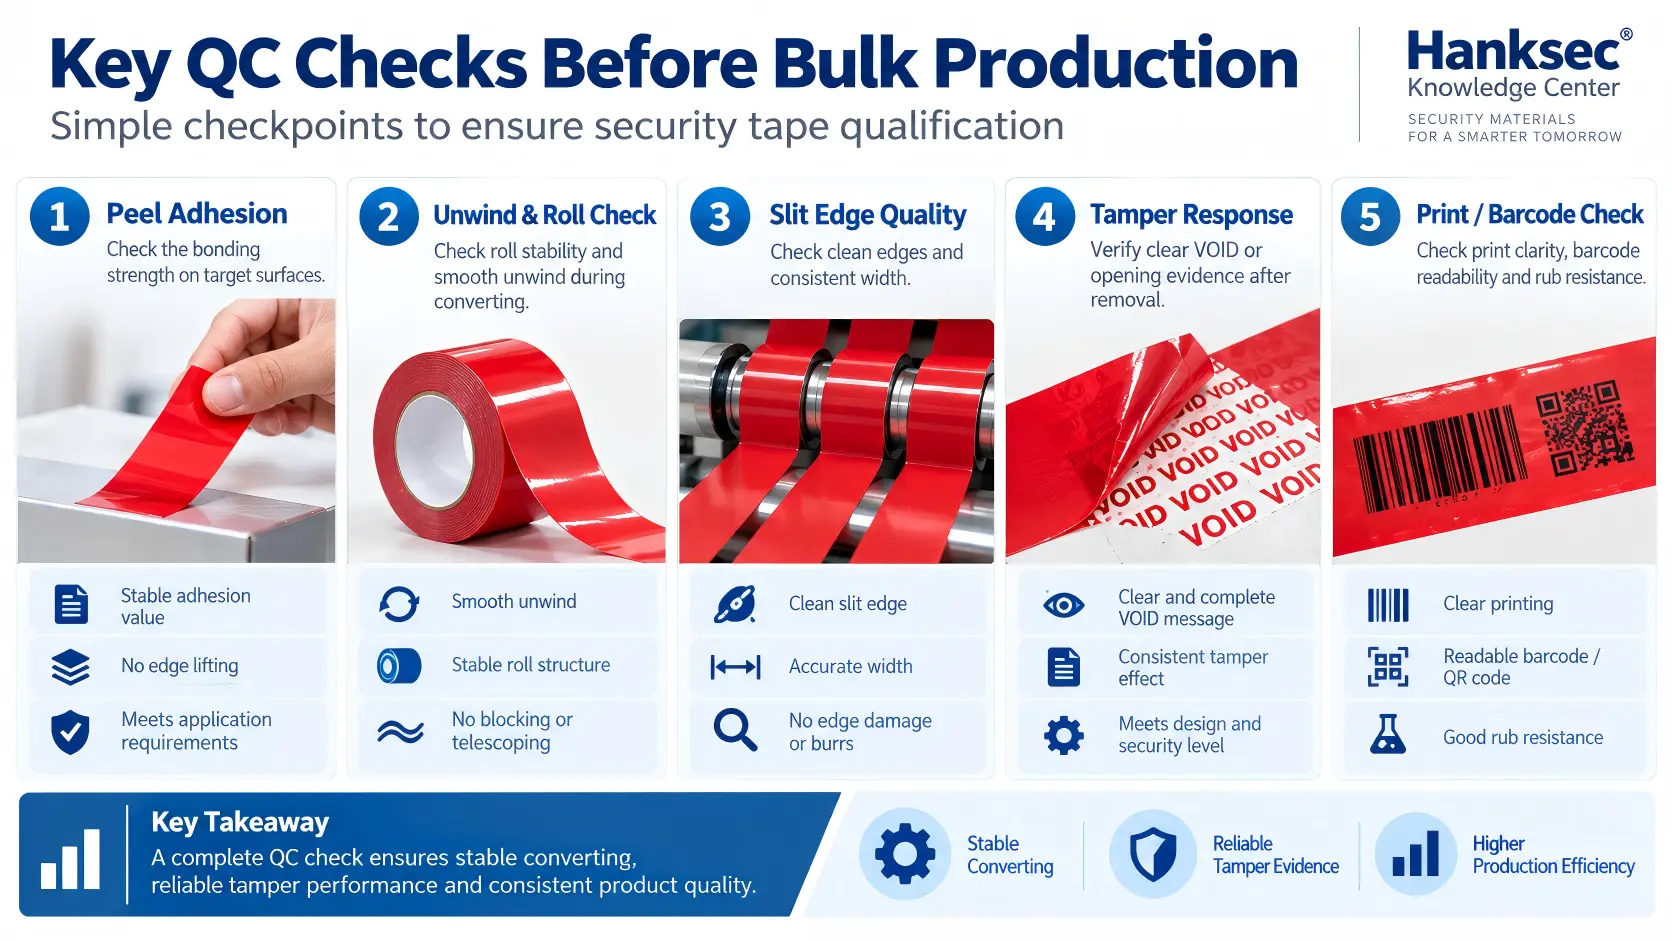
| Kalite Kontrol Ürünü | Neden Önemli? |
|---|---|
| Destekleme / yüzey incelemesi | Kaplama işleminden önce doğru filmin ve uygun koşulların teyit edilmesini sağlar. |
| Kaplama ağırlığı / kaplama homojenliği | Yapıştırıcı ve fonksiyonel katman performansının tutarlılığını destekler. |
| Yapışkan soyma | Belirli bir test koşulu altında yapışma performansını kontrol eder. |
| Geri dönüş davranışı | Rulonun anormal bir kuvvet veya dengesizlik olmaksızın serbest bırakıldığını ve beslendiğini doğrular. |
| Yarık genişliği ve kenar kalitesi | Sonraki aşamalardaki dağıtım, dönüştürme ve rulo işleme işlemlerini destekler. |
| Rulo oluşturma | Teleskopik yapıyı, gevşekliği, aşırı sertliği ve yan duvar tutarlılığını kontrol eder. |
| Baskı/barkod dayanıklılığı | Görünür baskıyı ve uygulanabilir durumlarda makine tarafından okunabilir tanımlamayı doğrular. |
| Kurcalama etkinleştirme | İptal, Açma, devretme veya diğer geri döndürülemez yanıtların amaçlandığını onaylar. |
| Gerçek alt tabaka uygulaması | Onaylanan güvenlik yanıtının gerçek karton, film, plastik, cam veya metal yüzeyde gerçekleştiğini doğrular. |
Standartlaştırılmış laboratuvar testleri, karşılaştırmaları tekrarlanabilir hale getirdikleri için faydalıdır, ancak son kullanım yeterliliğinin yerini tutmazlar. Bir bant, standart bir test panelinde soyulma değerini karşılayabilir, ancak kaplamalı bir kartonda, düşük yüzey enerjili plastikte veya kirlenmiş bir üretim yüzeyinde farklı davranabilir.
Yüksek Kaliteli ve Kötü Kontrollü Yapışkan Bant Üretimi Arasındaki Farklar
| Değerlendirme Alanı | Kontrollü Üretim | Kötü Kontrollü Üretim |
|---|---|---|
| Destek hazırlığı | Malzemenin niteliği, yüzey durumu ve web işleme yöntemleri kontrol edilir. | Filmdeki değişkenlik veya kirlenme, net sınırlar olmaksızın kabul edilir. |
| Yüzey işlemi | Uygulanacak işlem, filme ve bir sonraki kaplama işlemine uygun olarak yapılır. | Tedavinin doğruluğu teyit edilmek yerine varsayıldığı kabul edilir. |
| Yapışkan kaplama | Tüy ağırlığı ve enine doku homojenliği kontrol edilir. | İpliğin yapışma gücü, dokuma boyunca veya rulolar arasında değişiklik gösterir. |
| Kurutma / stabilizasyon | Proses koşulları, yapıştırıcı kimyasına uygun olarak ayarlanır. | Kalıntı çözücü, nem, aşırı ısınma veya kararsız yapışkan özelliklerin oluşması gibi durumlar meydana gelebilir. |
| Rahatlama / gevşeme | Serbest bırakma sistemi ve sarma mekanizması, ruloların istikrarlı bir şekilde taşınması için tasarlanmıştır. | Hareket bloklarını, sarsıntıları veya bırakmaları tutarsız bir şekilde yuvarlayın. |
| Yarık açma | Temiz kenarlar, doğru genişlik ve istikrarlı rulo yapısı | Kenar kirlenmesi, kıvrılma, düzensiz yan duvarlar veya genişlik farklılığı |
| Güvenlik modeli | Tanımlı tekrar, yönlendirme ve tutarlı aktivasyon | BOŞLUK / AÇILMIŞ etkisi düzensiz, bo distorted veya tutarsızdır. |
| Son yeterlilik | Laboratuvar verileri, gerçek alt tabaka ve proses testleriyle birleştirilir. | Onaylamanın ana yöntemi olarak görsel inceleme veya tek bir elle soyma örneği kullanılır. |
B2B alıcıları, imalat veya dönüştürme işlemlerinde kullanılacak yapışkan bandı nasıl belirlemelidir?
Faydalı bir fiyat teklifi talebi, yalnızca bant rengi ve genişliğini değil, uygulama alanını ve bitmiş rulo miktarını da ayrıntılı olarak açıklamalıdır.
Güvenlik bandı projesi için lütfen şunları sağlayın:
- Başvuru: karton, paket, delil paketi, kurye çantası, güvenlik çantası, elektronik kutusu veya başka bir kapatma şekli mi?
- Yüzey: Kraft karton, kaplamalı karton, PET, PP, PE, cam, boyalı metal, ahşap veya başka bir malzeme mi?
- Kurcalama yanıtı: Tam aktarım, kısmi aktarım, aktarım olmaması veya başka bir gerekli etki mi?
- Kalıntı hedefi: Gözle görülür yoğun kalıntı mı, dengeli kalıntı mı yoksa azalmış kalıntı mı?
- Bant yapımı: Astarsız, astarlı, çift taraflı veya poşet kapatma bandı mı?
- Bitmiş rulo: Genişlik, uzunluk, göbek iç çapı, maksimum rulo dış çapı ve sarım yönü?
- Baskı: Hazır VOID mesajı, özel logo, uyarı metni, seri numarası, barkod veya QR kodu mu?
- Dönüştürme: Manuel kullanım, dağıtıcı, otomatik uygulama, torba yapımına entegrasyon veya daha fazla dilimleme?
- Çevre: Depolama sıcaklığı, uygulama sıcaklığı, nem, kimyasallar veya özel maruz kalma mı?
- Vasıf: Üretimi tamamlanan bandın onaylanması için hangi test ve gerçek paket kullanılacak?
Bant türlerini ve ambalaj yüzeylerini karşılaştıran alıcılar için Hanksec'in önerileriyle devam edin. Kurcalamaya Karşı Koruyucu Güvenlik Ambalaj Bantları: Malzemeler, Türler ve Seçim Kılavuzu.
Jumbo Rulolar, Dilimlenmiş Rulolar ve Bitmiş Bant: Aralarındaki Fark Nedir?
Aynı kaplamalı malzeme farklı üretim aşamalarında tedarik edilebilir. Alıcılar, kaplama üretimini bant dönüştürme işleminden ayırt etmelidir.
| Tedarik Formatı | Tipik Alıcı | Nelerin Belirtilmesi Gerekir? |
|---|---|---|
| Master / Jumbo Rulo | Bant dönüştürücü, güvenlik yazıcısı, ambalaj üreticisi | Ana kalıp genişliği, uzunluğu, çekirdeği, malzeme yapısı, yüzey baskı gereksinimi ve dönüştürme yolu |
| Yarık Üretim Rulosu | Ambalaj hattı, distribütör, OEM dönüştürücü | Bitmiş genişlik, uzunluk, göbek, sarım yönü ve rulo dış çapı |
| Güvenlik Bandı Tamamlandı | Marka sahibi, lojistik kullanıcısı, ambalaj operasyonu | Uygulama yüzeyi, kurcalamaya karşı tepki, rulo boyutu, baskı ve dağıtıcı/uygulama yöntemi |
Dolayısıyla, dönüştürmeye hazır jumbo rulo ile bitmiş karton kapatma rulosu aynı satın alma spesifikasyonuna sahip değildir.
Hanksec Güvenlik Bandı Üretimine Nasıl Yaklaşıyor?
Hanksec, B2B ambalaj üreticileri, dönüştürücüler, güvenlik baskı firmaları ve endüstriyel kullanıcılar için kurcalamaya karşı dayanıklı güvenlik malzemeleri geliştiriyor. Güvenlik bandı projelerinde teknik yaklaşım, aşağıdakilerin etkileşimi etrafında şekilleniyor: destek filmi, fonksiyonel güvenlik katmanı, basınca duyarlı yapıştırıcı, açma/dönme sistemi, rulo dönüştürme ve son alt tabaka.
Gelişim yolu şu şekildedir:
Gerekli kurcalama yanıtı → alt tabaka → film / güvenlik yapısı → yapıştırıcı uyumu → serbest bırakma / açma tasarımı → rulo formatı → dönüştürme gereksinimi → fonksiyonel yeterlilik.
Hanksec'in daha geniş üretim çerçevesi şu şekilde açıklanmıştır: Üretim YetenekleriTest ve serbest bırakma prosedürleri ise şu şekilde ele alınmaktadır: Kalite Güvencesi.
HDPE, LDPE, koekstrüde veya lamine poşet filmleri kullanan güvenlik poşeti fabrikaları için, kapatma malzemesi ve entegrasyon gereksinimleri geleneksel karton banttan farklıdır. Bkz. Kurcalamaya Karşı Korumalı Güvenlik Çantası Bant Kılavuzu.
Sıkça Sorulan Sorular: Yapışkan Bant Üretimi
Yapışkan bant üretimi nedir?
Yapışkan bant üretimi Destek malzemesi hazırlama, gerekli yüzey işlemlerini ve kaplamaları uygulama, basınca duyarlı yapıştırıcıyı kaplama, kaplanmış şeridi sabitleme, büyük rulolar halinde sarma ve bu ruloları nihai bant boyutlarına dönüştürme işlemidir.
Basınca duyarlı yapışkan bant nasıl üretilir?
Basınca duyarlı bant genellikle, destekleyici bir şeridin açılması, gerektiğinde yüzeyin işlenmesi veya astarlanması, yapıştırıcının kontrollü bir katman kalınlığında uygulanması, yapının kurutulması, sertleştirilmesi veya soğutulması, jumbo bir ruloya yeniden sarılması ve ardından dilimlenip yeniden sarılarak nihai rulolar haline getirilmesiyle üretilir.
Yapışkan bant üretiminde kullanılan başlıca bileşenler nelerdir?
Başlıca bileşenler, destek ağı, basınca duyarlı yapıştırıcı ve yüzey, astar veya ayırıcı sistemdir. Ürüne bağlı olarak, ek astarlar, baskı katmanları, fonksiyonel kaplamalar veya güvenlik katmanları da dahil edilebilir.
Bant üretiminde neden korona işlemi kullanılır?
Korona işlemi, plastik filmin yüzey enerjisini artırarak mürekkeplerin, astarların, kaplamaların veya yapıştırıcıların daha etkili bir şekilde ıslanmasını ve tutunmasını sağlar. Her bant için zorunlu bir adım olmaktan ziyade, film ve kaplama sistemi tarafından gerektiğinde kullanılır.
Yapışkan bant üretiminde ayırıcı kaplama nedir?
Bir ayırma kaplaması, kendinden sarılan bandın kendi alt yüzeyine kalıcı olarak yapışmadan açılmasına yardımcı olur. Astarlı bantlar ise bunun yerine ayrı olarak kaplanmış bir ayırma astarı kullanabilir. Doğru ayırma yapısı, yapıştırıcıya ve ürün mimarisine bağlıdır.
Bant yüzeyine yapıştırıcı nasıl uygulanır?
Endüstriyel yapıştırıcılar, oluklu kalıp, gravür, Meyer çubuk, rulo veya bıçak tabanlı sistemler gibi kontrollü kaplama yöntemleriyle uygulanabilir. Uygun yöntem, yapıştırıcının viskozitesine, katı madde içeriğine, kaplama kalınlığına, hat hızına ve gerekli ürün yapısına bağlıdır.
Bant üretiminde oluklu kalıp kaplama nedir?
Yarık kalıplı kaplama yöntemi, yapıştırıcıyı hassas bir kalıp aracılığıyla hareketli bir şerit üzerine uygular. Yapıştırıcı reolojisi, akış hızı, şerit hızı ve kalıp koşulları doğru şekilde eşleştirildiğinde, kontrollü kaplama kalınlığı ve şerit boyunca homojenlik sağlayabilir.
Yapışkan bant üretiminde gravür kaplama nedir?
Gravür baskı, sıvı bir kaplamayı destek malzemesine veya başka bir katmana ölçmek ve aktarmak için oyulmuş bir rulo kullanır. Kaplama kalınlığı, gravür hücresi geometrisi, kaplama viskozitesi, aktarım verimliliği ve üretim hızı gibi faktörlere bağlıdır.
Kaplamalı bant neden kurutma fırınından geçirilir?
Su bazlı ve solvent bazlı yapıştırıcı kaplamalar genellikle suyu veya solventi uzaklaştırmak için kontrollü kurutma gerektirir. Sıcak eriyen sistemler farklı bir yol izler ve genellikle kaplamadan sonra soğutulur veya stabilize edilir. İşlem, yapıştırıcının kimyasına uygun olmalıdır.
Yapışkan bant neden öncelikle jumbo rulo halinde üretiliyor?
Kaplama işlemi, geniş ve sürekli bir şerit üzerinde verimli bir şekilde gerçekleştirilir. Kaplama ve stabilizasyondan sonra, bu şerit ana veya jumbo ruloya yeniden sarılır ve daha sonra çeşitli nihai genişlik ve uzunluklarda dilimlenir.
Bant üretiminde hassas dilimleme nedir?
Hassas dilimleme, geniş bir ana ruloyu daha dar rulolara keserken genişliği, kenar kalitesini ve rulo stabilitesini kontrol eder. Kötü dilimleme, yapıştırıcı kirlenmesine, astar hasarına, kıvrılmaya, düzensiz yan duvarlara veya sonraki dağıtım sorunlarına neden olabilir.
Kurcalamaya karşı koruyucu güvenlik bandını normal ambalaj bandından farklı kılan nedir?
Normal ambalaj bandı öncelikle kapatma ve yapıştırma için tasarlanmıştır. Kurcalamaya karşı koruyucu güvenlik bandı, çıkarılmaya çalışıldığında görünür ve geri döndürülemez kanıt oluşturan, mühendislik ürünü işlevsel bir yapı içerir. Bu nedenle yapıştırıcı, film ve güvenlik katmanları tek bir sistem olarak tasarlanmalı ve test edilmelidir.
Güvenlik bandında VOID veya OPENED mesajı nasıl oluşturulur?
Mesaj, desenli işlevsel bir ayırma yapısı ile oluşturulur. Bant çıkarıldığında, seçilen iç katmanlar tasarlanan şekilde ayrılır ve böylece BOŞLUK, AÇIK veya özel bir yanıt görünür hale gelir. Tam aktarım, kısmi aktarım ve aktarımsız sistemler arasında kesin yapı farklılık gösterir.
Tam aktarımlı, kısmi aktarımlı ve aktarımsız VOID bantlar arasındaki fark nedir?
Tam transferli bant, korunan yüzeyde güçlü ve görünür bir iz bırakır. Kısmi transferli bant, izi çıkarılan bant ile korunan yüzey arasında böler. Transfersiz bant ise, uygulama yüzeyindeki görünür kalıntıyı azaltırken, güvenlik mesajının ana kısmını çıkarılan bant içinde bırakır. Gerçek kalıntı miktarı yine de alt tabakaya, yapıştırıcıya, bekleme süresine ve çıkarma koşullarına bağlıdır.
Yapışkan bant üretiminden sonra hangi testler önemlidir?
Ürüne bağlı olarak, faydalı kontroller arasında soyulma yapışması, açılma davranışı, kesme veya tutma gücü, çekme özellikleri, yarık genişliği, kenar kalitesi, rulo yapısı, baskı dayanıklılığı ve uygulamaya özel performans yer alabilir. Güvenlik bandı için, son kurcalama tepkisi de amaçlanan alt tabaka üzerinde doğrulanmalıdır.
Güvenlik bandı, daha sonra dönüştürülebilmesi için jumbo rulolar halinde tedarik edilebilir mi?
Evet. Projeye bağlı olarak, güvenlik bandı malzemesi, daha sonra baskı, dilimleme, delme veya ambalajlama işlemleri için ana/jumbo rulolar veya dilimlenmiş üretim ruloları halinde tedarik edilebilir. Üretimden önce genişlik, göbek, sarım yönü, astar yapısı ve sonraki aşama ekipmanları tanımlanmalıdır.
Sonuç: Yapışkan Bant Üretimi Sadece Kaplama ve Kesmeden İbaret Değildir
Yapışkan bant üretimi Bu, birbirine bağlı süreçler zinciridir: destek hazırlığı, yüzey işleme, astar ve ayırıcı kontrolü, yapıştırıcı kaplama, kurutma veya stabilizasyon, jumbo rulo sarımı, dilimleme, son dönüştürme ve kalite kontrolü.
Her aşama bir sonrakini etkiler. Yüzey hazırlığı, kaplama tutunmasını etkiler. Kaplama homojenliği, yapışma performansını etkiler. Kurutma ve sarma, rulo stabilitesini etkiler. Dilimleme, dağıtımı etkiler. Kurcalamaya karşı koruyucu bantta, fonksiyonel güvenlik katmanları başka bir gereksinim daha ekler: açılma tepkisi, gerçek pakette de tekrarlanabilir olmalıdır.
Güvenlik bandı için nihai ürünün şu dengeyi sağlaması gerekir:
Film stabilitesi + fonksiyonel katman kontrolü + yapıştırıcı/alt tabaka uyumluluğu + serbest bırakma ve açılma davranışı + dönüştürme kalitesi + tekrarlanabilir kurcalama kanıtı.
Yeni bir proje için, Hanksec'e uygulama yüzeyini, gerekli kurcalama tepkisini, kalıntı hedefini, rulo boyutlarını, baskı gereksinimini ve üretim yöntemini gönderin. Hanksec Teknik Ekibi, bu girdileri kullanarak seri üretime geçmeden önce temsili bir malzeme yapısı ve numune test yöntemi önerebilir.