Scritto da: Team tecnico di Hanksec
Revisione tecnica: Produzione di materiali antimanomissione e nastri adesivi sensibili alla pressione
Ultimo aggiornamento: Ottobre 2026
Produzione di nastri adesivi Si tratta del processo industriale di conversione di un materiale di supporto flessibile in nastro autoadesivo, che prevede la preparazione della superficie del nastro, l'applicazione del primer, del rivestimento distaccante o funzionale richiesto, l'applicazione dell'adesivo autoadesivo, l'asciugatura, la polimerizzazione o il raffreddamento della struttura a seconda delle necessità, il riavvolgimento in un rotolo master o jumbo e la successiva trasformazione del rotolo in larghezze e lunghezze utilizzabili.
Il percorso esatto dipende dalla struttura del nastro e dalla composizione chimica dell'adesivo. Un nastro adesivo per cartoni in BOPP autoavvolgente, un nastro biadesivo con supporto e un nastro di sicurezza antimanomissione in PET non utilizzano necessariamente gli stessi rivestimenti, le stesse attrezzature o la stessa sequenza di applicazione.
Per Hanksec, questa distinzione è importante. La produzione convenzionale di nastri adesivi deve garantire un'adesione stabile, una buona capacità di svolgimento e una qualità di avvolgimento ottimale. Produzione di nastri di sicurezza antimanomissione Aggiunge un ulteriore requisito: la pellicola, lo strato di sicurezza e l'adesivo devono interagire in modo che la rimozione produca una risposta di manomissione irreversibile predefinita e ripetibile, come ANNULLATO, APERTO, trasferimento o altro.
Questa guida spiega innanzitutto come viene prodotto il nastro adesivo Il libro illustra il processo standard di produzione di nastri autoadesivi, mostrando poi le differenze rispetto alla produzione di nastri di sicurezza. È pensato per produttori di imballaggi, trasformatori di nastri, distributori, team di approvvigionamento e acquirenti tecnici che necessitano di comprendere sia il processo produttivo sia le variabili che influenzano le prestazioni del nastro finito.
Per la selezione dei prodotti anziché per la produzione, vedere Hanksec. Guida alla selezione dei nastri di sicurezza antimanomissione per imballaggi. Per i problemi di taglio, riavvolgimento e gestione del nastro a valle, utilizzare il Guida alla risoluzione dei problemi di conversione dei nastri di sicurezza.
Risposta rapida: Come viene prodotto il nastro adesivo?
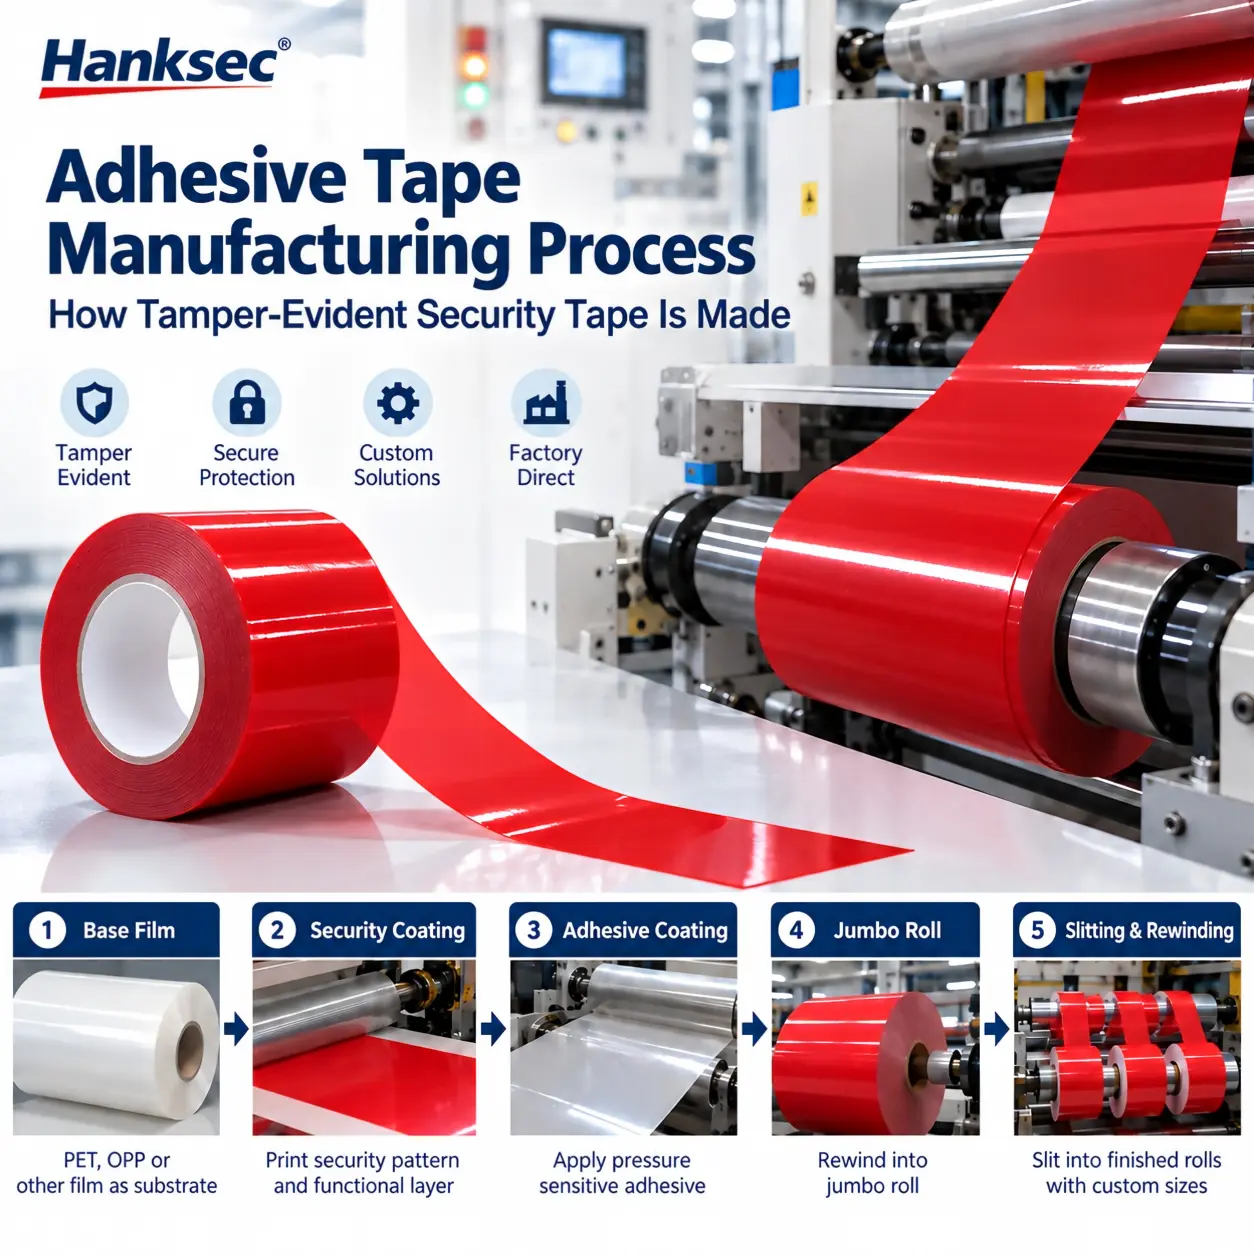
La maggior parte dei nastri adesivi sensibili alla pressione viene prodotta svolgendo un materiale di supporto, trattando la superficie dove necessario, applicando un primer e un agente distaccante a seconda delle esigenze, rivestendo il nastro con l'adesivo sensibile alla pressione, asciugando, polimerizzando o raffreddando il nastro rivestito, riavvolgendolo in un rotolo jumbo e infine tagliando e riavvolgendo il materiale fino a raggiungere le dimensioni finali del rotolo.
Una sequenza di produzione pratica è la seguente:
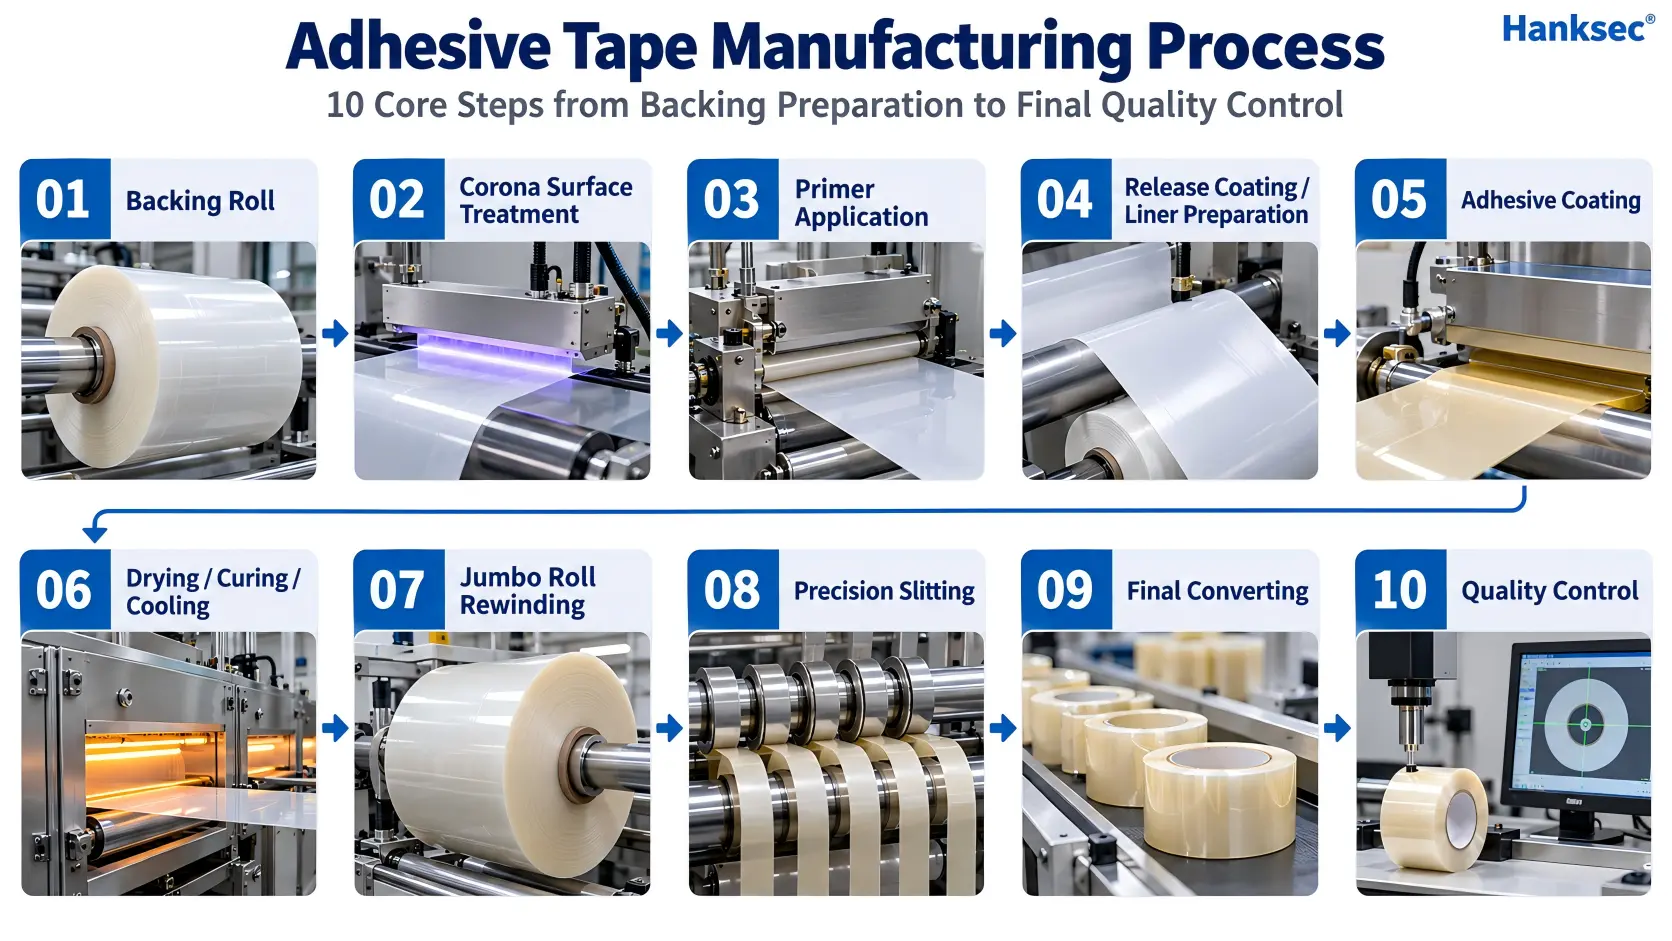
Materiale di supporto → Trattamento superficiale → Primer → Strato distaccante → Rivestimento adesivo → Asciugatura/Polimerizzazione/Raffreddamento → Riavvolgimento in rotolo jumbo → Taglio di precisione → Trasformazione finale → Controllo qualità
Non tutti i nastri adesivi utilizzano tutti i passaggi. Gli adesivi a base d'acqua, a base di solvente e termofusibili utilizzano diversi metodi di rivestimento e stabilizzazione, mentre i nastri adesivi senza supporto e con supporto richiedono diverse strutture di rilascio.
Componenti chiave della produzione di nastri adesivi
La produzione di nastro adesivo dipende da tre gruppi principali di materiali e processi: sito di supporto, IL sistema adesivo sensibile alla pressionee il trattamenti di superficie, primer e distacco Utilizzato per controllare l'ancoraggio del rivestimento, l'adesione e lo svolgimento del rotolo.
Rete di supporto
BOPP, PET, carta, tessuto, fogli di alluminio, schiuma e altri materiali flessibili possono essere utilizzati come supporti per nastri adesivi. Il supporto fornisce il supporto meccanico per l'adesivo e influenza la resistenza alla trazione, la stabilità dimensionale, la resistenza alla temperatura, il trattamento superficiale, la stampa, la spalmatura e il comportamento di trasformazione.
Adesivo sensibile alla pressione
I sistemi adesivi sensibili alla pressione a base di acrilico, gomma e silicone sono ampiamente utilizzati nella produzione di nastri adesivi. L'adesivo garantisce l'adesione necessaria quando viene applicata pressione, ma la composizione chimica corretta dipende dal substrato di destinazione, dall'intervallo di temperatura, dai requisiti di invecchiamento, dal metodo di applicazione e dalla struttura finale del nastro.
Trattamenti di superficie, primer e distacco
Il trattamento corona, i primer e i sistemi di distacco controllano il modo in cui i rivestimenti si ancorano al supporto e come il nastro finito si svolge o si separa dal liner. Non tutti i nastri richiedono la stessa sequenza di trattamento. La struttura della superficie e del distacco necessari dipende dal materiale del supporto, dalla chimica dell'adesivo e dal fatto che il nastro sia autoavvolgente o con liner.
IL Consiglio per i nastri adesivi sensibili alla pressione (PSTC) definisce il nastro adesivo sensibile alla pressione come una combinazione di un supporto o vettore e un adesivo permanentemente appiccicoso. La terminologia del settore per primer, rivestimenti di rilascio e liner di rilascio è anch'essa coperta dal Glossario tecnico Afera.
Quali materiali vengono utilizzati nella produzione del nastro adesivo?
Il nastro adesivo è un sistema di materiali. Il supporto, l'adesivo, il primer, la struttura di rilascio e qualsiasi rivestimento funzionale devono lavorare in sinergia. La combinazione esatta varia a seconda dell'applicazione.
Materiali di supporto
I supporti più comuni per i nastri adesivi includono BOPP, PET, PVC, carta, tessuto, fogli di alluminio, schiuma e altre pellicole speciali. Il supporto non serve solo a veicolare l'adesivo, ma influenza anche il comportamento alla trazione, la stabilità dimensionale, l'adesione del rivestimento, la resistenza alla temperatura, la maneggevolezza del nastro, la struttura del rotolo e il modo in cui il nastro si comporta durante la rimozione.
Per i nastri di sicurezza antimanomissione, si utilizzano comunemente pellicole in PET e in OPP selezionate, in quanto consentono la stampa, l'applicazione di rivestimenti funzionali e la realizzazione di strutture a separazione controllata.
Sistemi adesivi sensibili alla pressione
Gli adesivi sensibili alla pressione mantengono la loro adesività nelle condizioni di utilizzo previste e formano un legame quando viene applicata pressione. Le famiglie di adesivi acrilici, a base di gomma e siliconici sono ampiamente utilizzate nell'industria dei nastri adesivi sensibili alla pressione, ma non sono intercambiabili.
| Famiglia degli adesivi | Caratteristiche tipiche del settore | Considerazioni sulla produzione |
|---|---|---|
| Adesivo acrilico PSA | Formulabile per garantire un'adesione duratura, resistenza all'invecchiamento e un'ampia gamma di substrati. | Può essere rivestito con sistemi a base d'acqua o a base di solvente, oppure fornito in altre forme ingegnerizzate a seconda della costruzione |
| PSA a base di gomma | Spesso scelto quando sono importanti un'elevata adesività iniziale e una rapida bagnatura. | Può essere lavorato come sistema hot-melt o a base di solvente; le prestazioni in termini di temperatura e invecchiamento dipendono dalla formulazione. |
| Adesivo in silicone | Utilizzato per superfici specializzate e condizioni di temperatura estreme. | Generalmente specifico per l'applicazione e richiede condizioni di supporto, rilascio e elaborazione compatibili. |
L'adesivo corretto deve essere valutato sulla superficie di applicazione reale. Cartone ondulato, cartone patinato, PET, PP, PE, vetro e metallo verniciato possono presentare comportamenti di adesione e rimozione molto diversi.
ASTM D3330/D3330M-04(2025) Fornisce metodi standardizzati per la misurazione dell'adesione di distacco del nastro adesivo sensibile alla pressione e può essere utilizzato nell'ambito di un programma di controllo qualità definito.
Primer, rivestimenti distaccanti e funzionali
Il primer viene utilizzato quando è necessario un ancoraggio aggiuntivo tra il supporto e uno strato di rivestimento o adesivo. La struttura di rilascio controlla il modo in cui il nastro finito si svolge o si separa dal suo liner. A seconda del prodotto, questo può essere un trattamento di rilascio sul retro in un nastro autoavvolgente o un liner di rilascio separato in una struttura con liner di supporto.
I nastri di sicurezza possono aggiungere uno o più strati funzionali non presenti nei normali nastri da imballaggio, tra cui motivi VOID/APERTO nascosti, strati di separazione controllata, strati di trasferimento, rivestimenti colorati o opachi, elementi metallizzati o olografici e altre funzioni indicative di tentativi di effrazione.
Processo di produzione del nastro adesivo: 10 fasi
I seguenti dieci passaggi descrivono un tipico sensore di pressione processo di produzione del nastro adesivoLe fasi sono separate perché ciascuna controlla una parte diversa della registrazione finale.
Fase 1: Ispezione delle materie prime e svolgimento del supporto
La produzione del nastro adesivo inizia con un ampio rotolo di materiale di supporto. Prima dell'applicazione del nastro, il produttore verifica i parametri relativi alle specifiche approvate, come l'identità del materiale, lo spessore, le condizioni della superficie, le condizioni dei bordi, la presenza di contaminazioni, eventuali danni al rotolo e la planarità del nastro.
Il supporto viene quindi svolto lungo la linea di produzione con tensione e allineamento del nastro controllati. Uno svolgimento stabile è importante perché pieghe, spostamenti laterali e variazioni di tensione possono successivamente compromettere l'uniformità del rivestimento, la registrazione della stampa e la formazione del rotolo.
I controlli di processo tipici includono:
- materiale di supporto e spessore corretti;
- Allineamento del nastro e guida dei bordi;
- tensione di svolgimento controllata;
- pulizia delle superfici;
- assenza di pieghe, grinze o danni dovuti all'arrotolamento.
Fase 2: Trattamento superficiale corona
Trattamento superficiale al plasma Viene comunemente utilizzato su pellicole di plastica quando è necessaria un'energia superficiale aggiuntiva per migliorare la bagnabilità e l'adesione di inchiostri, primer, rivestimenti o adesivi.
Il trattamento espone la superficie mobile della pellicola a una scarica elettrica controllata. L'obiettivo non è rendere ogni pellicola "più appiccicosa", ma creare una condizione superficiale adatta alla successiva operazione di rivestimento o stampa.
La necessità di un trattamento corona dipende dal tipo di pellicola, dalla storia dei trattamenti precedenti, dalla composizione chimica del rivestimento e dal processo produttivo. Un trattamento insufficiente può compromettere l'ancoraggio del rivestimento o la tenuta della stampa, mentre un trattamento eccessivo o inadeguato può creare problemi di processo. La superficie trattata deve pertanto essere controllata in conformità con le specifiche del materiale approvato.
Fase 3: Applicazione del primer, se necessario.
È possibile applicare un primer tra il supporto e l'adesivo o altro rivestimento quando la costruzione richiede un ancoraggio interstrato più forte o più controllato.
L'applicazione del primer non è obbligatoria per tutti i nastri adesivi autoadesivi. Il suo utilizzo dipende dal supporto, dalla composizione chimica dell'adesivo, dalle condizioni di esercizio e dalla modalità di rottura desiderata. In un sistema ben progettato, il primer contribuisce a mantenere lo strato finale aderente al supporto durante le fasi di spalmatura, avvolgimento, stoccaggio e utilizzo finale.
Nel caso dei nastri di sicurezza, questo aspetto diventa particolarmente importante perché il prodotto potrebbe richiedere che un'interfaccia rimanga saldamente ancorata, mentre un'altra sia progettata appositamente per separarsi in caso di manomissione.
Fase 4: Preparazione del rivestimento di distacco o del liner di distacco
Rivestimento antiaderente controlla il modo in cui il nastro si srotola o come l'adesivo si separa dal rivestimento protettivo.
Nel caso di un nastro adesivo monofacciale autoavvolgente, il retro del supporto può essere trattato con un agente distaccante in modo che l'adesivo possa srotolarsi dal rotolo senza bloccare o strappare il nastro. Nel caso di un nastro con supporto liner, la funzione distaccante è in genere fornita da un liner separato di carta o pellicola rivestita.
Il sistema di rilascio deve essere compatibile con l'adesivo e il processo di trasformazione. Se il rilascio è troppo facile, il rotolo potrebbe diventare instabile. Se la forza di rilascio è eccessiva, il nastro potrebbe strapparsi, allungarsi o creare problemi di erogazione.
ASTM D3811/D3811M-21a Il testo descrive la forza necessaria per svolgere un rotolo di nastro adesivo autoadesivo e osserva che la forza di svolgimento è influenzata dalla frequenza di prova.
Fase 5: Rivestimento adesivo
rivestimento adesivo è la fase in cui l'adesivo sensibile alla pressione viene applicato al supporto, allo strato di primer o a un'altra superficie di supporto approvata, con uno spessore di rivestimento controllato e un'uniformità su tutta la superficie.
Il metodo di spalmatura dipende dalla reologia dell'adesivo, dal contenuto di solidi, dallo spessore del rivestimento richiesto, dalla velocità della linea e dall'architettura del prodotto. Le linee di produzione di nastri adesivi industriali possono utilizzare la rotocalco, la fustellatura a fessura, la barra Meyer, il rullo, la lama o altre tecnologie di spalmatura controllata a seconda del sistema di materiali.
Le variabili importanti da considerare per la verniciatura sono:
- uniformità del peso del mantello;
- Profilo cross-web;
- velocità di connessione;
- viscosità dell'adesivo o stato di fusione;
- controllo dei bordi;
- contaminazione;
- compatibilità con il supporto o il primer.
Metodi comuni di rivestimento adesivo
| Metodo di rivestimento | Come viene utilizzato | Considerazioni chiave sulla produzione |
|---|---|---|
| Rivestimento per stampi a fessura | Applica l'adesivo attraverso una matrice di precisione su un nastro in movimento | È necessario controllare la portata, la viscosità, la distanza tra le filiere, la velocità del nastro e l'uniformità trasversale del nastro. |
| Rivestimento rotocalco | Utilizza un rullo inciso per dosare e trasferire un rivestimento liquido controllato | La geometria delle celle, la viscosità del rivestimento, l'efficienza di trasferimento e la velocità della linea influenzano il peso del rivestimento. |
| Barra Meyer / Asta avvolta a filo | Utilizza un'asta avvolta a filo per controllare lo spessore del rivestimento umido in sistemi liquidi idonei | Le specifiche della barra, la reologia del rivestimento e le condizioni del nastro influenzano il film umido finale |
| Rivestimento di rulli/lame | Controlla meccanicamente lo spessore del rivestimento mediante rulli o una lama dosatrice. | Spazio, pressione, viscosità e stabilità della rete devono corrispondere alla costruzione del materiale |
Non esiste una singola tecnologia di rivestimento universalmente migliore. Il metodo appropriato dipende dalla formulazione dell'adesivo, dalla superficie di supporto, dallo spessore dello strato desiderato, dalla velocità di produzione e dalle prestazioni finali richieste per il nastro.
Nel caso di un nastro adesivo comune, un rivestimento non uniforme può causare variazioni nell'adesività, nella capacità di distacco o nel comportamento dei bordi. Nel caso di un nastro di sicurezza, può anche alterare l'attivazione dello strato antimanomissione.
Fase 6: Asciugatura, polimerizzazione o raffreddamento
Essiccazione e stagionatura stabilizzare l'adesivo o il rivestimento applicato prima che il materiale venga avvolto.
I sistemi a base d'acqua e a base di solvente richiedono in genere un'asciugatura controllata per rimuovere l'acqua o il solvente dal rivestimento ancora umido. I sistemi adesivi termofusibili, invece, utilizzano solitamente un processo diverso: l'adesivo viene applicato a caldo e poi raffreddato o stabilizzato in altro modo, anziché essere asciugato nello stesso modo di un'emulsione liquida o di un sistema a base di solvente.
Alcune costruzioni possono richiedere anche fasi di reticolazione, polimerizzazione aggiuntiva, condizionamento o laminazione. Il processo corretto dipende dalla composizione chimica.
Il controllo del processo è importante perché un'essiccazione incompleta, un calore eccessivo o una storia termica non uniforme possono influenzare i composti volatili residui, le proprietà adesive, la stabilità del film, il bloccaggio e le prestazioni successive del rullo.
Passaggio 7: riavvolgimento del rotolo jumbo
Dopo le fasi di rivestimento e stabilizzazione necessarie, il nastro largo viene riavvolto in un rotolo principale o in un rotolo jumbo.
Questa fase crea il rotolo intermedio che verrà successivamente trasformato in larghezze e lunghezze per il cliente. Il riavvolgimento non è semplicemente stoccaggio. La tensione di avvolgimento e la struttura del rotolo influenzano:
- durezza di laminazione;
- condizione della parete laterale;
- rischio di estensione del rischio;
- pressione sul bordo;
- stabilità futura del taglio;
- srotolare la coerenza.
Un nastro rivestito può superare l'ispezione visiva e tuttavia creare problemi a valle se il rotolo jumbo viene avvolto troppo stretto, troppo largo o in modo non uniforme.
Fase 8: Taglio di precisione
Taglio di precisione converte il rotolo principale di grandi dimensioni in nastri di larghezza inferiore.
Il metodo di taglio appropriato dipende dal tipo di pellicola, dall'adesivo, dalla struttura del supporto, dallo spessore del nastro e dalla tolleranza di larghezza finale. L'obiettivo è quello di ottenere bordi puliti e stabili, senza eccessiva contaminazione dell'adesivo, danni al supporto, arricciamento, variazioni di larghezza o deformazione della geometria del rotolo.
Anche nel processo di taglio la qualità di produzione e la qualità di trasformazione si intrecciano strettamente. Un nastro rivestito in modo stabile è più facile da tagliare; una struttura avvolta male o mal bilanciata può risultare difficile da trasformare anche quando il rivestimento stesso appare accettabile.
Fase 9: Riavvolgimento, caricamento del nucleo, stampa e conversione finale
Dopo il taglio, il nastro viene riavvolto fino alla lunghezza finale e alle specifiche del nucleo richieste. A seconda del prodotto, le operazioni di trasformazione aggiuntive possono includere:
- ID core personalizzato;
- direzione di avvolgimento specificata;
- perforazione;
- Stampa di avvertenze sulla superficie;
- numerazione sequenziale;
- Stampa di codici a barre o codici QR;
- Imballaggio in rotoli personalizzato per il cliente.
Per i progetti che prevedono solo la trasformazione, la produzione può iniziare con un rotolo jumbo già approvato anziché con pellicola grezza e rivestimento adesivo. Questa distinzione dovrebbe essere chiara quando si confrontano i fornitori: la produzione del rivestimento e la successiva trasformazione del nastro sono attività correlate ma non identiche.
Fase 10: Controllo qualità e test del nastro
La fase finale consiste nel verificare che il nastro soddisfi i requisiti fisici, di conversione e di applicazione definiti.
A seconda del nastro, i controlli di qualità possono includere l'adesione di distacco, la forza di svolgimento, la larghezza, la lunghezza, la composizione del rotolo, l'aspetto dei fianchi, la durata della stampa, il comportamento alla trazione, la resistenza al taglio o alla tenuta, il distacco del liner e le prestazioni specifiche dell'applicazione.
IL Metodi di prova del Pressure Sensitive Tape Council (PSTC) Fornire metodi standard del settore per la valutazione delle proprietà dei nastri adesivi sensibili alla pressione, quali resistenza alla pelatura, al taglio, allo svolgimento, alla trazione e altre caratteristiche prestazionali correlate.
In cosa si differenzia la produzione di nastri di sicurezza antimanomissione?
Le dieci fasi di produzione descritte sopra spiegano come viene realizzato il nastro adesivo autoadesivo. Il nastro di sicurezza antimanomissione aggiunge un secondo problema ingegneristico: la struttura finale deve modificarsi in modo deliberato e ripetibile ogni volta che qualcuno tenta di rimuoverlo.
Ciò significa che la produzione di nastri di sicurezza non può essere controllata unicamente in base alla forza adesiva.
| Requisiti di produzione | Nastro adesivo sensibile alla pressione convenzionale | Nastro di sicurezza antimanomissione |
|---|---|---|
| Supporto | Supporta la verniciatura e la movimentazione meccanica | Deve inoltre supportare la struttura del livello di sicurezza e il comportamento di separazione previsto. |
| Adesivo | Selezionati principalmente per la cauzione e le prestazioni di servizio | Deve aderire al substrato supportando al contempo la risposta antimanomissione progettata. |
| Sistema di rilascio | Controlla lo svolgimento o la separazione del rivestimento | Deve svolgersi in modo stabile senza disturbare prematuramente la struttura di sicurezza |
| Stampa / rivestimento | Può fornire caratteristiche di branding, colore o proprietà funzionali della superficie | Può includere modelli VOID/APERTO nascosti, strati di separazione, strati di trasferimento e grafica di sicurezza |
| Controllo qualità | Verifica l'adesione, lo svolgimento, le dimensioni e l'aspetto generale. | È inoltre necessario verificare l'attivazione del dispositivo antimanomissione e la ripetibilità del trasferimento sul substrato previsto. |
1. La risposta richiesta in caso di manomissione viene definita prima della produzione.
La produzione di nastri di sicurezza dovrebbe partire dalla progettazione incentrata sulle prove di apertura previste, non da una struttura generica.
Il produttore deve definire:
- substrato bersaglio;
- trasferimento totale, trasferimento parziale, mancato trasferimento o altra risposta;
- ANNULLATO, APERTO o messaggio nascosto personalizzato;
- livello di residui accettabile;
- costruzione senza rivestimento o con rivestimento di supporto;
- Dimensioni del rotolo finito e direzione di avvolgimento;
- Condizioni di applicazione e conservazione;
- requisiti di stampa, serializzazione o codice a barre.
Ciò previene un errore comune: approvare un nastro di sicurezza esteticamente accattivante prima di aver verificato che la struttura del materiale corrisponda alla confezione reale.
2. Vengono aggiunti strati di separazione funzionale e di pattern nascosti.
Il messaggio nascosto e il sistema di separazione sono progettati in modo tale che la sua rimozione modifichi la struttura interna degli strati secondo un metodo predefinito.
A seconda del design, il risultato dell'attivazione può mostrare un forte motivo di trasferimento sul substrato, dividere l'immagine di sicurezza tra il nastro e il substrato, conservare la maggior parte del messaggio nella pellicola rimossa o creare un'altra indicazione irreversibile.
La ripetizione del motivo, la registrazione, l'uniformità del rivestimento e l'adesione tra gli strati diventano quindi controlli di produzione, non dettagli decorativi.
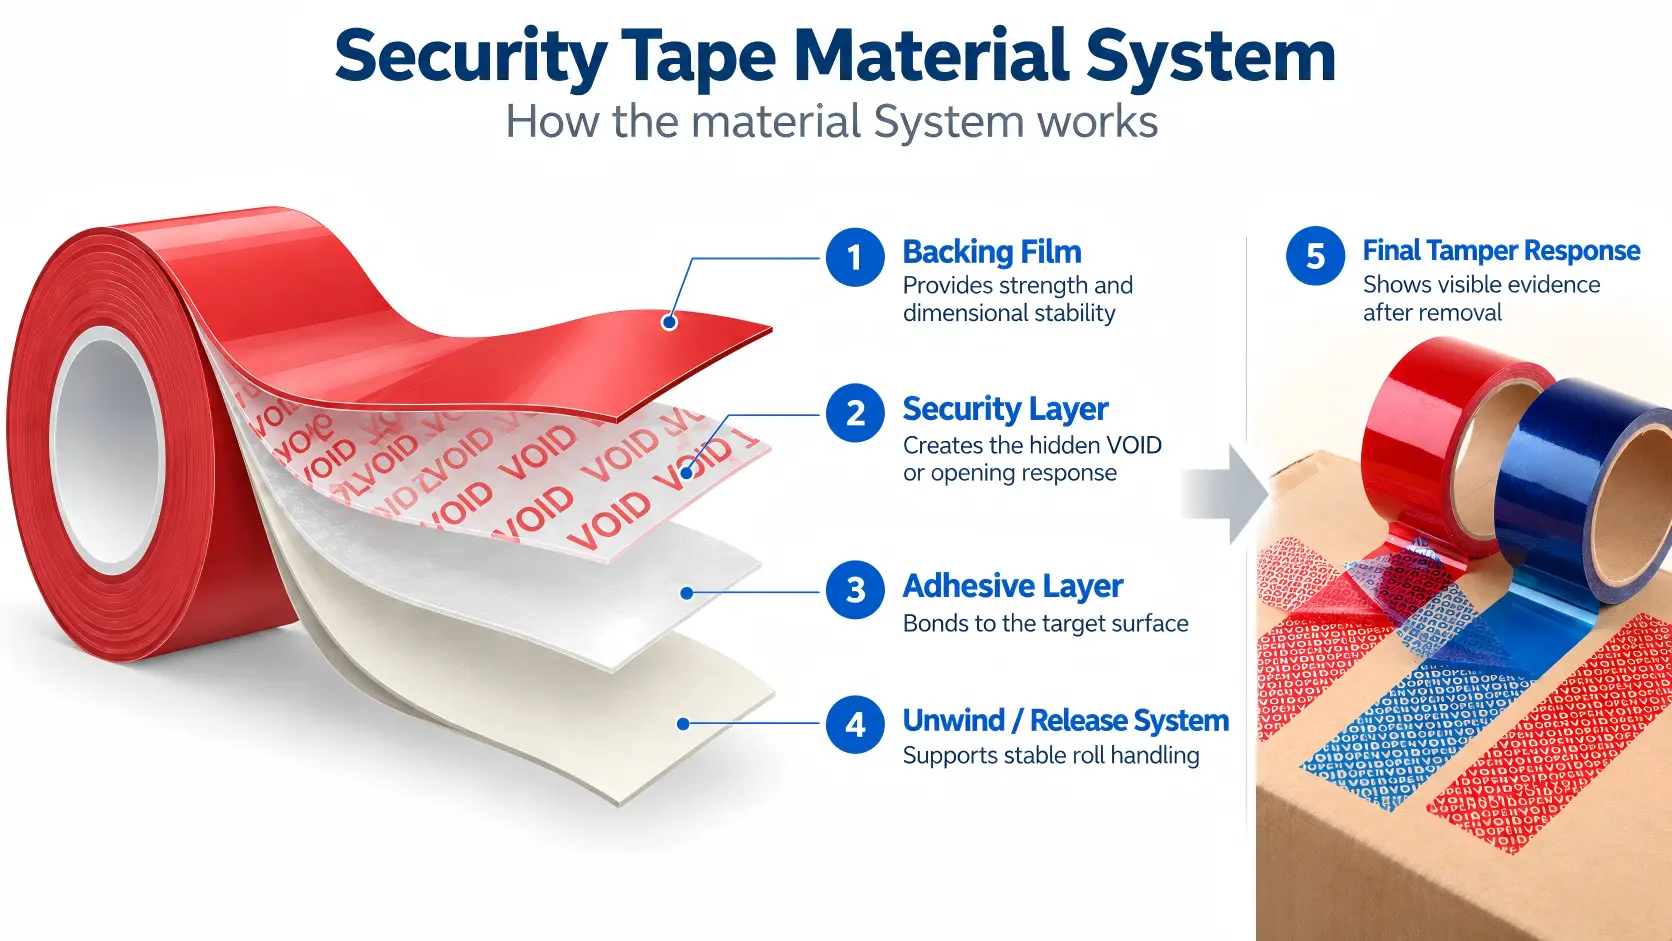
3. La forza adesiva deve essere bilanciata con lo strato di sicurezza
Un adesivo più forte non è automaticamente sinonimo di un adesivo migliore per il nastro di sicurezza.
Se l'adesione alla superficie di applicazione è troppo debole, il nastro potrebbe sollevarsi prima che il messaggio nascosto si attivi. Se gli strati adesivo e di sicurezza non sono ben bilanciati, il nastro potrebbe produrre residui incontrollati, un trasferimento incompleto o un'attivazione incoerente.
Il legame richiesto dipende quindi sia dal substrato di destinazione sia dalla modalità di sicurezza selezionata.
4. La stampa visibile e le caratteristiche ottiche sono distinte dalle prove di manomissione.
Il nastro di sicurezza può includere testo di avvertimento in superficie, loghi, strati di colore, finiture metallizzate o caratteristiche olografiche. Questi elementi possono supportare il branding o l'autenticazione esplicita, ma non devono essere confusi con il meccanismo fisico di manomissione.
La risposta di sicurezza di base dipende ancora dalla separazione controllata dei materiali e dall'interazione tra adesivo e substrato.
Produzione di nastri di sicurezza a trasferimento completo, a trasferimento parziale e senza trasferimento.
La modalità di trasferimento modifica il modo in cui i livelli funzionali vengono bilanciati durante la produzione e determina dove appaiono le prove visibili di manomissione dopo la rimozione del nastro.
| Modalità di sicurezza | Risposta prevista all'apertura | Focus sulla produzione |
|---|---|---|
| Trasferimento completo | Sulla superficie protetta rimane un forte segno di sicurezza visibile o un residuo | Separazione controllata tra la struttura di supporto/sicurezza e lo strato di trasferimento sul lato adesivo. |
| Trasferimento parziale | L'immagine di sicurezza è divisa tra il nastro rimosso e la superficie protetta. | Separazione interstrato bilanciata e definizione del modello ripetibile |
| Non trasferibile | Il messaggio di apertura appare principalmente sul nastro rimosso, con residui visibili ridotti sulla superficie protetta. | Attivazione interna controllata con limitazione del trasferimento al substrato |
Queste descrizioni si riferiscono alla risposta di sicurezza prevista, non a una promessa assoluta di assenza totale di residui in ogni condizione. I residui effettivi possono variare in base alla formulazione dell'adesivo, al substrato, al tempo di posa, alla temperatura, alla contaminazione della superficie e alle condizioni di rimozione.
Come la chimica degli adesivi cambia il processo produttivo
Uno dei motivi per cui non esiste un'unica sequenza universale per la produzione di nastri adesivi è che la composizione chimica degli adesivi influenza il processo di rivestimento e stabilizzazione.
| Percorso adesivo | Differenza tipica di processo | Punto di controllo della produzione |
|---|---|---|
| PSA a base d'acqua | Il rivestimento a umido è seguito dalla rimozione controllata dell'acqua. | Profilo di asciugatura, peso del cappotto, temperatura del tessuto e umidità residua |
| PSA a base di solvente | Il rivestimento a umido è seguito da un'evaporazione controllata del solvente e da opportuni sistemi di gestione dei solventi. | Essiccazione, solvente residuo, ventilazione/recupero e stabilità del rivestimento |
| Annuncio di pubblica utilità sull'adesivo termofusibile | L'adesivo viene applicato allo stato riscaldato e poi raffreddato o stabilizzato | Temperatura di fusione, viscosità, uniformità del rivestimento e raffreddamento |
| Sistemi reattivi/reticolati speciali | Potrebbe richiedere polimerizzazione, reticolazione o condizionamento post-rivestimento. | Tempo, temperatura, apporto energetico e proprietà adesive finali |
Ecco perché affermazioni come "tutti i nastri adesivi vengono asciugati in forno" o "tutti i nastri adesivi utilizzano un rivestimento di rilascio al silicone" sono troppo generiche. Il percorso corretto dipende dalla specifica architettura del materiale approvato.
Dove si commettono più spesso errori nella produzione di nastri adesivi
Un problema di produzione spesso si manifesta solo in una fase successiva, durante il taglio, l'erogazione o l'applicazione. Il punto in cui si presenta un difetto non è sempre lo stesso in cui ha avuto origine.
| Problema riscontrato | Possibile causa di fabbricazione | Cosa bisogna controllare |
|---|---|---|
| Adesione non uniforme lungo il rotolo | Variazioni nello spessore del rivestimento o condizioni superficiali non uniformi | Profilo del rivestimento, trattamento, primer, contaminazione e metodo di prova |
| È difficile srotolare il rotolo | Le condizioni di rilascio o di carica non sono idonee. | Costruzione di rilascio, durezza del rullo, stoccaggio e forza di svolgimento |
| L'adesivo fuoriesce dai bordi | Reologia dell'adesivo, pressione di avvolgimento, condizioni della fessura o temperatura di conservazione | Rivestimento, tensione di avvolgimento, temperatura e condizione del bordo |
| Telescopi a rullo di finitura | Instabilità di allineamento o riavvolgimento della bobina | Tensione, condizione del nucleo, costruzione del rullo e diametro esterno finale |
| L'avviso stampato o il codice a barre si cancellano | Scarsa compatibilità tra inchiostro e superficie o polimerizzazione insufficiente | Trattamento superficiale, sistema di inchiostro, polimerizzazione e resistenza all'abrasione |
| Messaggio VUOTO/APERTO frammentario | Rivestimento funzionale, registrazione o incoerenza tra gli strati | Registrazione del modello, uniformità del rivestimento, adesione al substrato e condizioni di applicazione |
| Il nastro adesivo si solleva prima che si attivi lo strato di sicurezza. | Adesione insufficiente alla superficie di applicazione | Compatibilità adesivo/substrato, tempo di posa, contaminazione e pressione di applicazione |
| Il test al banco viene superato, ma l'applicazione automatica fallisce. | La finestra di processo è troppo ristretta o le variabili di conversione del roll sono cambiate | Velocità della linea, diametro del rotolo, percorso di svolgimento, direzione di avvolgimento e condizioni di erogazione |
Per i problemi che si presentano dopo la produzione di rotoli jumbo, consultare Hanksec. Guida alla risoluzione dei problemi di conversione dei nastri di sicurezza.
Controllo qualità nella produzione di nastri adesivi
La buona produzione di nastri adesivi non è definita da un singolo numero di test. I controlli pertinenti dipendono dal tipo di nastro, dalle specifiche e dall'utilizzo finale.
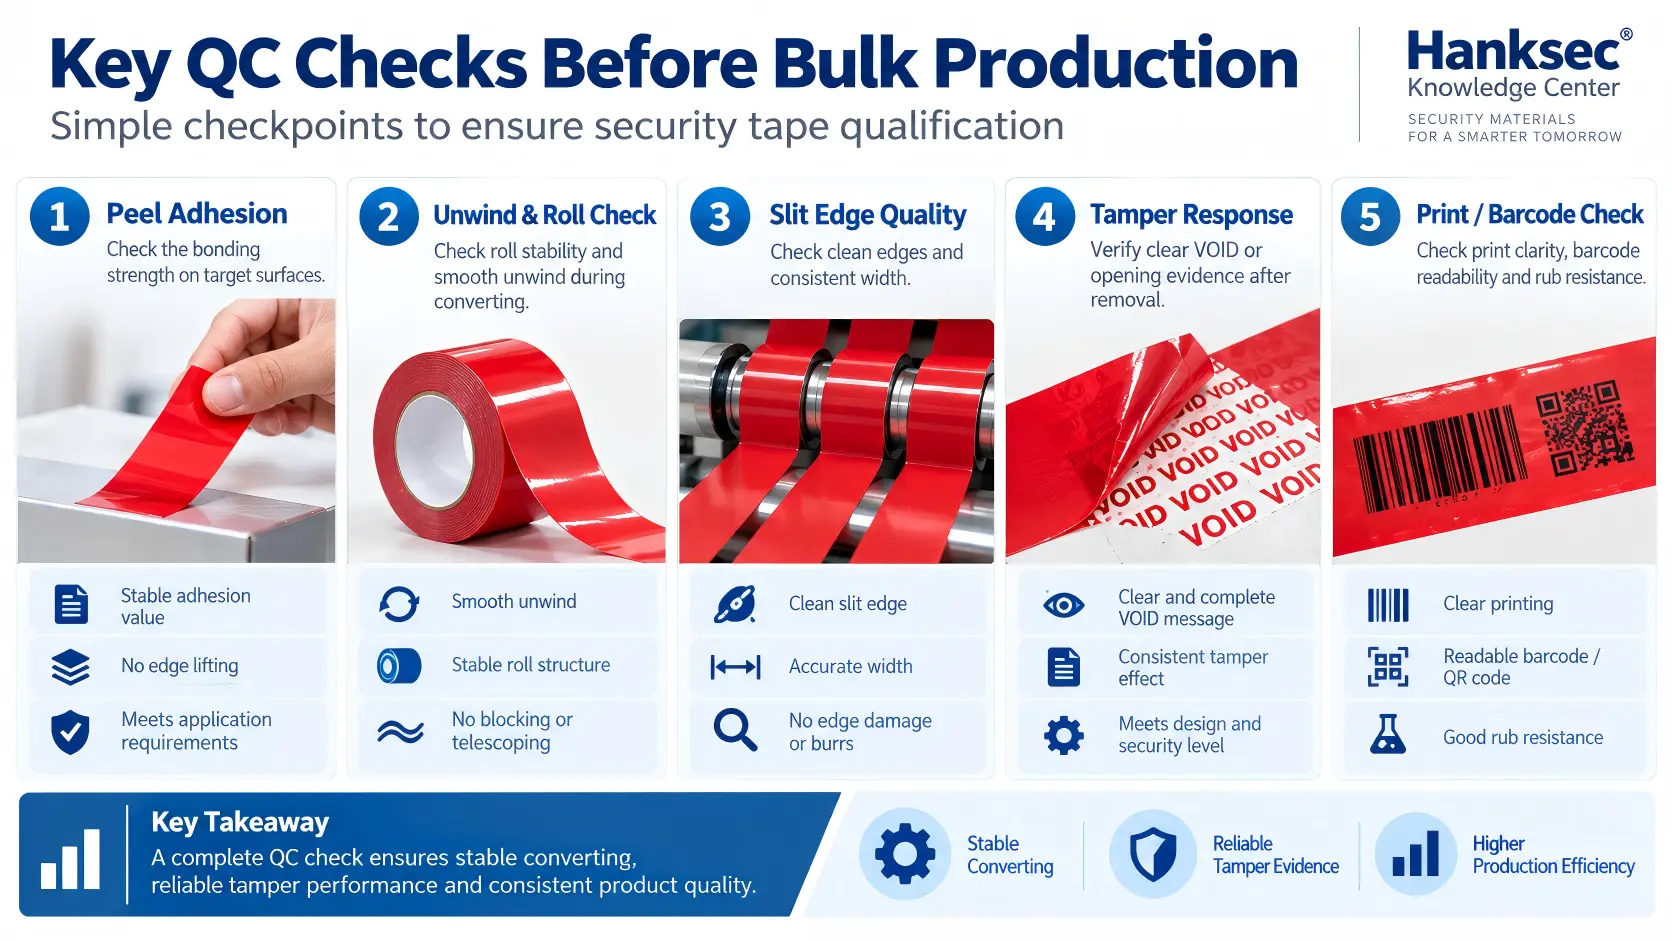
| Articolo di controllo qualità | Perché è importante |
|---|---|
| Ispezione del supporto/della superficie | Conferma la presenza della pellicola corretta e le condizioni idonee prima della verniciatura |
| Peso del rivestimento / uniformità del rivestimento | Garantisce prestazioni adesive e dello strato funzionale costanti |
| Adesione della pelle | Verifica le prestazioni di incollaggio in condizioni di prova definite. |
| Comportamenti di rilassamento | Conferma che il rullo si rilascia e si alimenta senza forza anomala o instabilità |
| Larghezza della fessura e qualità del bordo | Supporta le fasi successive di erogazione, trasformazione e movimentazione dei rotoli. |
| Costruzione a rullo | Verifica la presenza di telescopi, allentamenti, eccessiva durezza e uniformità della parete laterale. |
| Stampa / codice a barre durevole | Verifica la stampa visibile e l'identificazione leggibile dalla macchina, ove applicabile. |
| Attivazione manomissione | Conferma l'annullamento, l'apertura, il trasferimento o altra risposta irreversibile prevista. |
| Applicazione su substrato reale | Conferma che la risposta di sicurezza approvata si verifica effettivamente sulla superficie del cartone, della pellicola, della plastica, del vetro o del metallo. |
I test di laboratorio standardizzati sono utili perché rendono i confronti ripetibili, ma non sostituiscono la qualificazione per l'uso finale. Un nastro adesivo può soddisfare un valore di adesione su un pannello di prova standard e comportarsi comunque in modo diverso su un cartone rivestito, una plastica a bassa energia superficiale o una superficie di produzione contaminata.
Produzione di nastro adesivo di alta qualità vs. produzione di nastro adesivo con scarso controllo
| Area di valutazione | Produzione controllata | Produzione scarsamente controllata |
|---|---|---|
| Preparazione di supporto | Vengono controllati l'identità del materiale, le condizioni della superficie e la gestione del nastro. | La variabilità o la contaminazione della pellicola sono accettate senza limiti precisi |
| Trattamento superficiale | Il trattamento viene adattato al film e alla successiva operazione di rivestimento. | Il trattamento è dato per scontato, non verificato. |
| rivestimento adesivo | Il peso del rivestimento e l'uniformità trasversale della rete sono controllati | La stabilità varia a seconda della rete o dei rotoli |
| Essiccazione/stabilizzazione | Le condizioni del processo sono adattate alla composizione chimica dell'adesivo. | solvente residuo, umidità, surriscaldamento o proprietà adesive instabili possono verificarsi |
| Rilasciare/rilassarsi | Il sistema di rilascio e l'avvolgimento sono progettati per una movimentazione stabile del rotolo. | Blocchi di rotolamento, strattoni o rilasci incoerenti |
| Taglio | Bordi puliti, larghezza corretta e costruzione del rotolo stabile | Contaminazione dei bordi, arricciamento, pareti laterali irregolari o variazione di larghezza |
| Schema di sicurezza | Ripetizione definita, orientamento e attivazione coerente | L'effetto VUOTO/APERTO è discontinuo, distorto o incoerente |
| Qualifica finale | I dati di laboratorio vengono combinati con test su substrati reali e su processi. | L'ispezione visiva o un singolo campione prelevato a mano vengono utilizzati come principale metodo di approvazione. |
Come dovrebbero gli acquirenti B2B specificare il nastro adesivo per la produzione o la trasformazione?
Una richiesta di preventivo efficace dovrebbe descrivere l'applicazione e le specifiche del rotolo finito, non solo il colore e la larghezza del nastro.
Per un progetto di videosorveglianza, fornire:
- Applicazione: Scatola, pacco, confezione di prove, busta per corriere, busta di sicurezza, scatola per dispositivi elettronici o altro tipo di chiusura?
- Superficie: Cartone kraft, cartone rivestito, PET, PP, PE, vetro, metallo verniciato, legno o altro substrato?
- Risposta alla manomissione: Trasferimento totale, trasferimento parziale, mancato trasferimento o altro effetto richiesto?
- Obiettivo dei residui: Residui visibili forti, residui bilanciati o residui ridotti?
- Struttura del nastro: Senza supporto, con supporto, biadesivo o nastro per la chiusura dei sacchetti?
- Rotolo finito: larghezza, lunghezza, diametro interno del nucleo, diametro esterno massimo del rullo e direzione di avvolgimento?
- Stampa: Messaggio di annullamento predefinito, logo personalizzato, testo di avviso, numero di serie, codice a barre o codice QR?
- Conversione: Uso manuale, dispenser, applicazione automatica, integrazione nella produzione di sacchetti o ulteriore taglio?
- Ambiente: Temperatura di conservazione, temperatura di applicazione, umidità, sostanze chimiche o esposizione particolare?
- Qualificazione: Quali test e quale pacchetto di prova verranno utilizzati per approvare il nastro finale?
Per gli acquirenti che confrontano i tipi di nastro e le superfici di imballaggio, continua con Hanksec Nastri di sicurezza antimanomissione per imballaggi: materiali, tipologie e guida alla selezione.
Rotoli jumbo, rotoli tagliati e nastri finiti: qual è la differenza?
Lo stesso materiale rivestito può essere fornito in diverse fasi della produzione. Gli acquirenti devono distinguere la produzione del rivestimento dalla trasformazione del nastro.
| Formato di fornitura | Acquirente tipico | Cosa deve essere specificato |
|---|---|---|
| Rotolo Master/Jumbo | Convertitore di nastri, stampante di sicurezza, produttore di imballaggi | Master: larghezza, lunghezza, nucleo, struttura del materiale, requisiti di stampa superficiale e percorso di conversione |
| Rullo di produzione fessurato | Linea di confezionamento, distributore, convertitore OEM | Larghezza finale, lunghezza, anima, direzione di avvolgimento e diametro esterno del rotolo |
| Nastro di sicurezza completato | Titolare del marchio, utente della logistica, addetto al confezionamento | Superficie di applicazione, risposta alla manomissione, formato del rotolo, stampa e metodo di erogazione/applicazione |
Pertanto, una bobina jumbo pronta per la trasformazione e una bobina finita per la sigillatura di cartoni non rappresentano la stessa specifica di acquisto.
Come Hanksec affronta la produzione di nastri di sicurezza
Hanksec sviluppa materiali di sicurezza antimanomissione per produttori di imballaggi B2B, trasformatori, stampatori di sicurezza e utenti industriali. Per i progetti di nastro di sicurezza, il percorso tecnico è costruito attorno all'interazione del pellicola di supporto, strato di sicurezza funzionale, adesivo sensibile alla pressione, sistema di rilascio/svolgimento, conversione del rotolo e substrato finale.
Il percorso di sviluppo è il seguente:
Risposta alla manomissione richiesta → substrato → pellicola / struttura di sicurezza → accoppiamento adesivo → progettazione di rilascio / svolgimento → formato rotolo → requisito di conversione → qualificazione funzionale.
Il quadro di produzione più ampio di Hanksec è descritto in Capacità produttive, mentre le procedure di test e rilascio sono trattate in Garanzia di qualità.
Per le fabbriche di sacchetti di sicurezza che utilizzano film per sacchetti in HDPE, LDPE, coestrusi o laminati, il materiale di chiusura e i requisiti di integrazione differiscono dal nastro adesivo per cartoni convenzionale. Vedere il Guida al nastro adesivo antimanomissione per sacchetti di sicurezza.
FAQ: Produzione di nastri adesivi
Cos'è la produzione di nastro adesivo?
Produzione di nastri adesivi È il processo di preparazione di un materiale di supporto, applicazione del trattamento superficiale e dei rivestimenti necessari, applicazione di un adesivo sensibile alla pressione, stabilizzazione del nastro rivestito, avvolgimento in grandi rotoli e conversione di questi rotoli in nastri di dimensioni finite.
Come viene prodotto il nastro adesivo sensibile alla pressione?
Il nastro adesivo autoadesivo viene generalmente prodotto svolgendo un supporto in nastro, trattando o preparando la superficie dove necessario, applicando l'adesivo con uno spessore controllato, asciugando, polimerizzando o raffreddando la struttura, riavvolgendola in un rotolo jumbo e infine tagliandola e riavvolgendola in rotoli finiti.
Quali sono i componenti principali utilizzati nella produzione del nastro adesivo?
I componenti principali sono il supporto in tessuto, l'adesivo sensibile alla pressione e il sistema di preparazione della superficie, di primer o di rilascio. A seconda del prodotto, possono essere inclusi anche rivestimenti aggiuntivi, strati di stampa, rivestimenti funzionali o strati di sicurezza.
Perché si utilizza il trattamento corona nella produzione di nastri adesivi?
Il trattamento corona può aumentare l'energia superficiale della pellicola plastica, consentendo a inchiostri, primer, rivestimenti o adesivi di aderire e bagnarsi in modo più efficace. Viene utilizzato quando richiesto dal sistema di pellicola e rivestimento, non come passaggio obbligatorio per ogni nastro.
Che cos'è il rivestimento antiaderente nella produzione di nastri adesivi?
Un rivestimento antiaderente aiuta il nastro autoavvolgente a svolgersi senza aderire permanentemente al proprio supporto. I nastri con liner possono invece utilizzare un liner antiaderente con un rivestimento separato. La corretta struttura antiaderente dipende dall'adesivo e dalla struttura del prodotto.
Come si applica l'adesivo al supporto del nastro adesivo?
Gli adesivi industriali possono essere applicati mediante metodi di rivestimento controllati come sistemi a fessura, rotocalco, barra Meyer, rulli o lame. Il metodo appropriato dipende dalla viscosità dell'adesivo, dal contenuto di solidi, dallo spessore del rivestimento, dalla velocità della linea e dalla struttura del prodotto richiesto.
Che cos'è il rivestimento a fessura nella produzione di nastri adesivi?
Il rivestimento a fessura dosa l'adesivo attraverso una filiera di precisione su un nastro in movimento. Consente di ottenere uno spessore del rivestimento controllato e un'uniformità trasversale del nastro quando la reologia dell'adesivo, la velocità di flusso, la velocità del nastro e le condizioni della filiera sono correttamente abbinate.
Che cos'è la rotocalcografia nella produzione di nastri adesivi?
La verniciatura rotocalco utilizza un rullo inciso per dosare e trasferire un rivestimento liquido sul supporto o su un altro strato. Lo spessore del rivestimento dipende da fattori quali la geometria della cella di rotocalco, la viscosità del rivestimento, l'efficienza di trasferimento e la velocità di produzione.
Perché il nastro adesivo rivestito viene sottoposto a un forno di asciugatura?
I rivestimenti adesivi a base d'acqua e a base di solvente richiedono in genere un'asciugatura controllata per rimuovere l'acqua o il solvente. I sistemi termofusibili seguono un percorso diverso e vengono tipicamente raffreddati o stabilizzati dopo l'applicazione. Il processo deve essere compatibile con la composizione chimica dell'adesivo.
Perché il nastro adesivo viene prodotto inizialmente in rotoli jumbo?
Il processo di spalmatura viene eseguito in modo efficiente su un'ampia bobina continua. Dopo la spalmatura e la stabilizzazione, la bobina viene riavvolta in una bobina principale o jumbo e successivamente tagliata in diverse larghezze e lunghezze finali.
Che cos'è il taglio di precisione nella produzione di nastri adesivi?
Il taglio di precisione permette di tagliare un rotolo principale di grandi dimensioni in rotoli più stretti, controllando al contempo la larghezza, la qualità dei bordi e la stabilità del rotolo. Un taglio impreciso può causare contaminazione dell'adesivo, danni al rivestimento, arricciamento, pareti laterali irregolari o problemi di erogazione a valle.
Cosa distingue il nastro di sicurezza antimanomissione dal normale nastro da imballaggio?
Il normale nastro adesivo da imballaggio è progettato principalmente per la chiusura e l'incollaggio. Il nastro di sicurezza antimanomissione contiene una struttura funzionale appositamente studiata che crea prove visibili e irreversibili in caso di tentativo di rimozione. Gli strati adesivo, di pellicola e di sicurezza devono pertanto essere progettati e testati come un unico sistema.
Come viene generato un messaggio VOID o OPENED su un nastro di sicurezza?
Il messaggio viene creato mediante una struttura di separazione funzionale a schema predefinito. Quando il nastro viene rimosso, gli strati interni selezionati si separano secondo il modello prestabilito, in modo da rendere visibile una risposta VOID, OPENED o personalizzata. La struttura esatta varia a seconda che si tratti di sistemi a trasferimento completo, a trasferimento parziale o senza trasferimento.
Qual è la differenza tra nastro VOID a trasferimento completo, a trasferimento parziale e a non trasferimento?
Il nastro a trasferimento totale lascia una forte traccia visibile sulla superficie protetta. Il nastro a trasferimento parziale divide la traccia tra il nastro rimosso e la superficie protetta. Il nastro non a trasferimento riproduce il messaggio di sicurezza principale all'interno del nastro rimosso, riducendo al contempo i residui visibili sulla superficie di applicazione. La quantità effettiva di residui dipende comunque dal substrato, dall'adesivo, dal tempo di posa e dalle condizioni di rimozione.
Quali test sono importanti dopo la produzione del nastro adesivo?
A seconda del prodotto, i controlli utili possono includere l'adesione durante lo srotolamento, il comportamento di svolgimento, la resistenza al taglio o alla tenuta, le proprietà di trazione, la larghezza del taglio, la qualità dei bordi, la composizione del rotolo, la durata della stampa e le prestazioni specifiche dell'applicazione. Per i nastri di sicurezza, è opportuno verificare anche la risposta finale alla manomissione sul substrato previsto.
È possibile fornire il nastro di sicurezza in rotoli jumbo per la successiva lavorazione?
Sì. A seconda del progetto, il materiale per il nastro di sicurezza può essere fornito in rotoli master/jumbo o in rotoli di produzione tagliati per successive operazioni di stampa, taglio, perforazione o confezionamento. Larghezza, anima, direzione di avvolgimento, struttura del rivestimento e attrezzature a valle devono essere definiti prima della produzione.
Conclusione: la produzione di nastri adesivi è molto più che semplice rivestimento e taglio.
Produzione di nastri adesivi Si tratta di una catena di processi interconnessi: preparazione del supporto, trattamento superficiale, primer e controllo del distacco, rivestimento adesivo, essiccazione o stabilizzazione, avvolgimento in rotoli jumbo, taglio, trasformazione finale e controllo qualità.
Ogni fase influenza la successiva. La preparazione della superficie influisce sull'adesione del rivestimento. L'uniformità del rivestimento influisce sulle prestazioni di adesione. L'asciugatura e l'avvolgimento influiscono sulla stabilità del rotolo. Il taglio influisce sull'erogazione. Nel nastro antimanomissione, gli strati di sicurezza funzionali aggiungono un ulteriore requisito: la risposta all'apertura deve essere ripetibile anche sulla confezione effettiva.
Per il nastro di sicurezza, il prodotto finito deve quindi essere in equilibrio:
Stabilità del film + controllo dello strato funzionale + compatibilità adesivo/substrato + comportamento di rilascio e svolgimento + qualità di conversione + prova di manomissione ripetibile.
Per un nuovo progetto, inviate a Hanksec la superficie di applicazione, la risposta alla manomissione richiesta, il residuo target, le dimensioni del rotolo, i requisiti di stampa e il metodo di produzione. Il team tecnico di Hanksec potrà utilizzare queste informazioni per consigliare una composizione del materiale rappresentativa e un percorso di test a campione prima della produzione in serie.
DISCUTIAMO LE TUE ESIGENZE DI PRODUZIONE DI NASTRI DI SICUREZZA