Écrit par : Équipe technique Hanksec
Revue technique : Fabrication de matériaux inviolables et de rubans adhésifs sensibles à la pression
Dernière mise à jour : Octobre 2026
Fabrication de ruban adhésif est le procédé industriel de transformation d'un matériau de support flexible en ruban adhésif sensible à la pression, comprenant la préparation de la surface de la bande, l'application de l'apprêt, du revêtement antiadhésif ou fonctionnel requis, l'application de l'adhésif sensible à la pression, le séchage, le durcissement ou le refroidissement de la structure selon les besoins, le réenroulement en une bobine mère ou jumbo, et la conversion de cette bobine en largeurs et longueurs utilisables.
Le procédé exact dépend de la composition du ruban et de sa chimie adhésive. Un ruban BOPP auto-enroulable pour carton, un ruban double face avec support et un ruban de sécurité PET inviolable n'utilisent pas nécessairement les mêmes revêtements, équipements ni la même séquence.
Pour Hanksec, cette distinction est importante. La fabrication conventionnelle de ruban adhésif doit garantir une adhérence stable, un déroulement et un enroulement de qualité. Fabrication de rubans de sécurité inviolables ajoute une autre exigence : le film, la couche de sécurité et l’adhésif doivent interagir de sorte que le retrait produise une réponse de falsification prédéfinie et reproductible de type VOID, OPENED, transfert ou autre.
Ce guide explique tout d'abord Comment est fabriqué le ruban adhésif ? Ce document décrit le processus de fabrication des rubans adhésifs standard et explique en quoi la fabrication des rubans de sécurité diffère. Il s'adresse aux fabricants d'emballages, aux transformateurs de rubans, aux distributeurs, aux services d'approvisionnement et aux acheteurs techniques qui doivent comprendre à la fois le processus de production et les variables qui influent sur les performances du ruban fini.
Pour la sélection des produits plutôt que la fabrication, consultez Hanksec. Guide de sélection des rubans adhésifs de sécurité inviolables pour emballagesPour les problèmes de découpe, de rembobinage et de traitement de la bande en aval, utilisez le Guide de dépannage pour la conversion de rubans de sécurité.
Réponse rapide : Comment est fabriqué le ruban adhésif ?
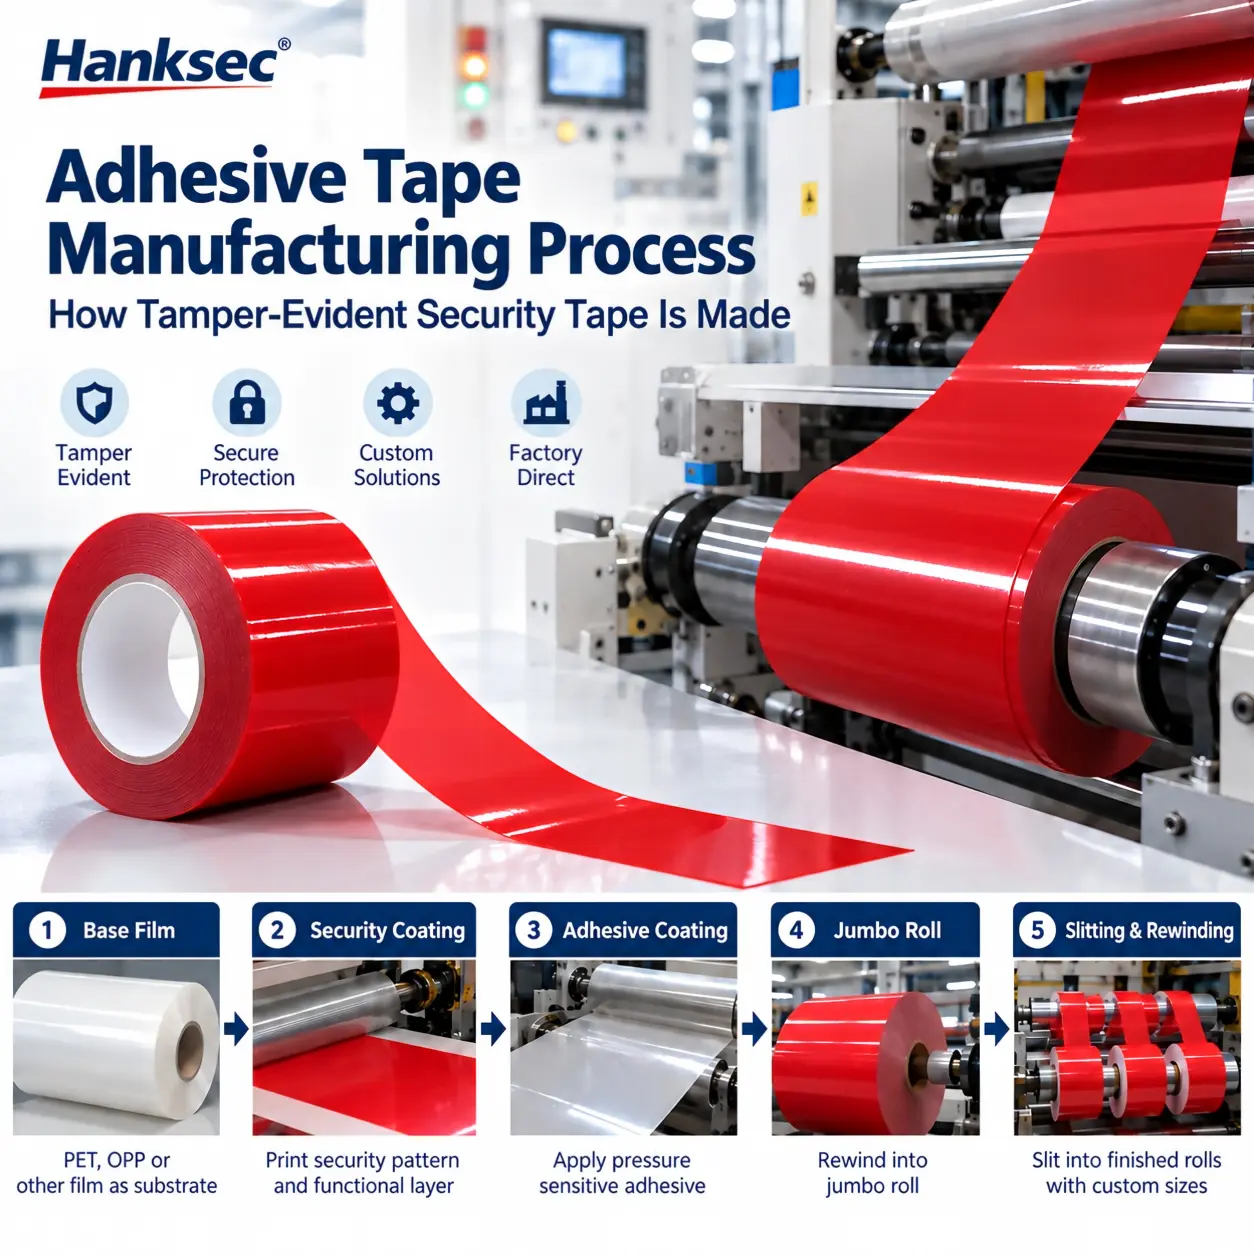
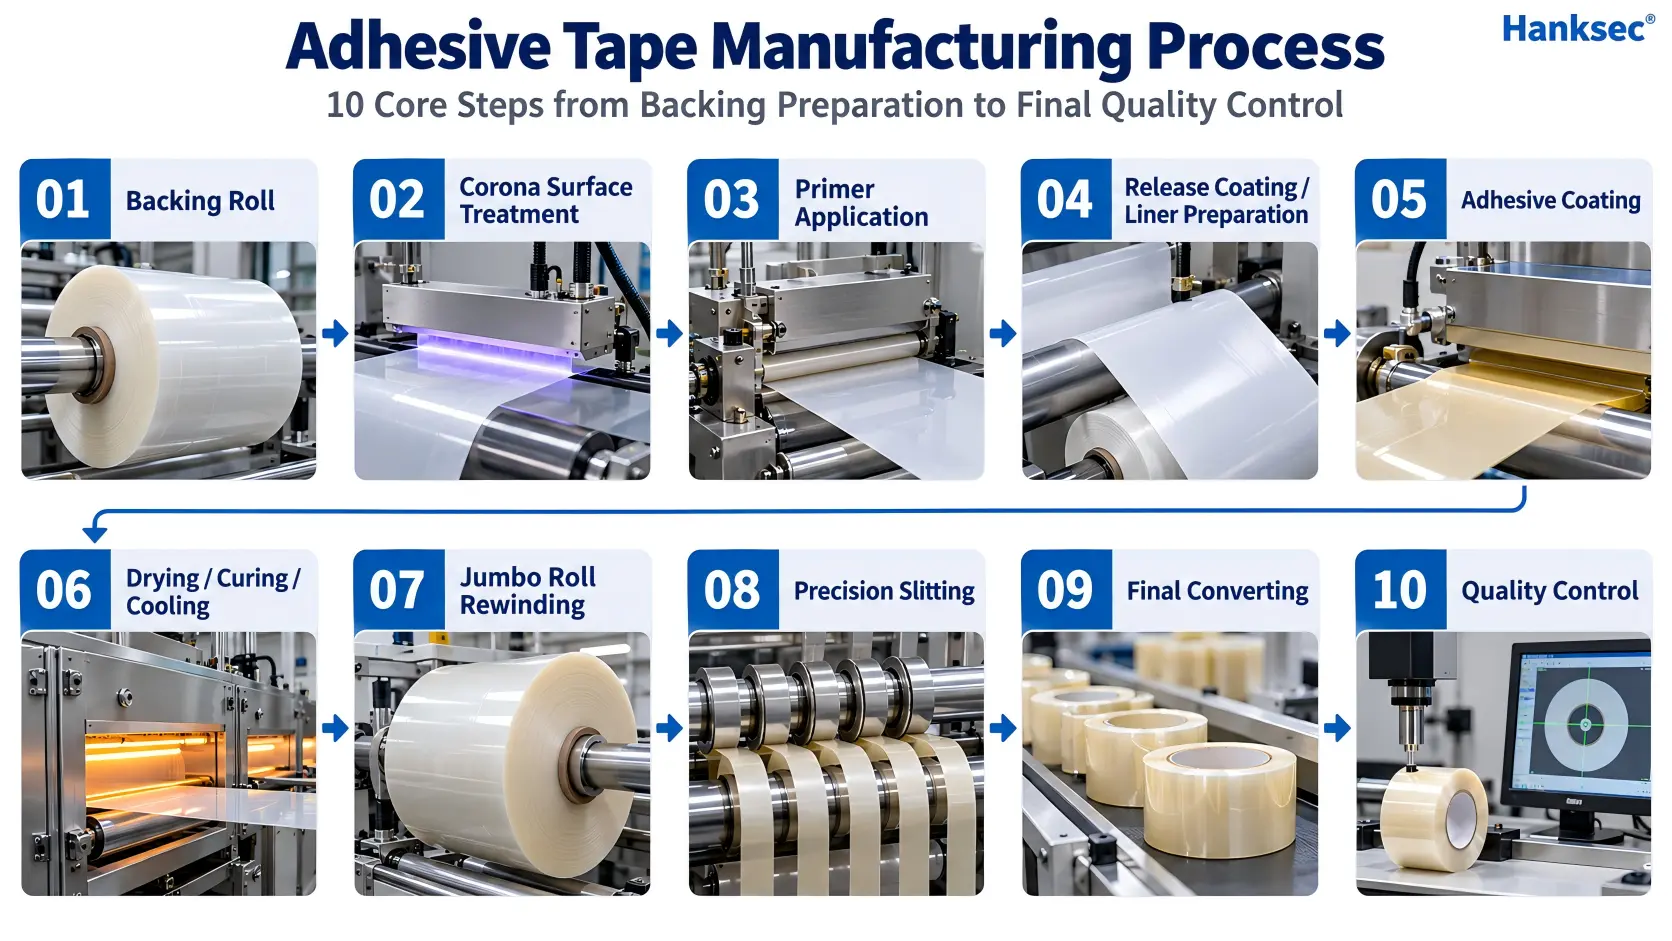
La plupart des rubans adhésifs sensibles à la pression sont fabriqués en déroulant un matériau de support, en traitant la surface si nécessaire, en appliquant un apprêt et un agent de démoulage si besoin, en appliquant l'adhésif sensible à la pression, en séchant, en durcissant ou en refroidissant la bande enduite, en la réenroulant en un rouleau jumbo, puis en la refendant et en la réenroulant à la taille de rouleau finale.
Une séquence de fabrication pratique est :
Matériau de support → Traitement de surface → Apprêt → Démoulage → Application d'adhésif → Séchage / Durcissement / Refroidissement → Rembobinage en rouleaux jumbo → Découpe de précision → Transformation finale → Contrôle qualité
Toutes les étapes ne sont pas utilisées par tous les rubans adhésifs. Les adhésifs à base d'eau, à base de solvant et thermofusibles utilisent des procédés de revêtement et de stabilisation différents, tandis que les rubans sans support et ceux avec support nécessitent des techniques de démoulage différentes.
Composants clés de la fabrication de ruban adhésif
La fabrication de ruban adhésif repose sur trois groupes de matériaux et de procédés principaux : support web, le système adhésif sensible à la pressionet le traitements de surface, d'apprêt et de démoulage utilisé pour contrôler l'ancrage du revêtement, le collage et le déroulement du rouleau.
Support Web
Le BOPP, le PET, le papier, le tissu, le papier aluminium, la mousse et d'autres matériaux flexibles peuvent servir de supports pour les rubans adhésifs. Ce support assure la liaison mécanique avec l'adhésif et influe sur la résistance à la traction, la stabilité dimensionnelle, la résistance à la température, le traitement de surface, l'impression, le revêtement et les procédés de transformation.
Adhésif sensible à la pression
Les systèmes adhésifs sensibles à la pression à base d'acrylique, de caoutchouc et de silicone sont largement utilisés dans la fabrication de rubans adhésifs. L'adhésif assure l'adhérence requise sous pression, mais sa composition chimique optimale dépend du substrat cible, de la plage de températures, des exigences de vieillissement, de la méthode d'application et de la structure finale du ruban.
Traitements de surface, d'apprêt et de démoulage
Le traitement corona, les primaires et les systèmes de démoulage déterminent l'adhérence des revêtements au support et le déroulement ou la séparation du ruban fini de son protecteur. Tous les rubans nécessitent une séquence de traitement différente. La structure de surface et le système de démoulage requis dépendent du matériau du support, de la chimie de l'adhésif et du fait que le ruban soit auto-enroulé ou sur protecteur.
Le Conseil des rubans adhésifs sensibles à la pression (PSTC) Le terme « ruban adhésif sensible à la pression » désigne la combinaison d'un support et d'un adhésif à adhérence permanente. La terminologie industrielle relative aux primaires, aux revêtements antiadhésifs et aux films protecteurs est également abordée. Glossaire technique d'Afera.
Quels matériaux sont utilisés dans la fabrication du ruban adhésif ?
Le ruban adhésif est un système de matériaux. Le support, l'adhésif, l'apprêt, le dispositif de démoulage et tout revêtement fonctionnel doivent être compatibles. La combinaison exacte varie selon l'application.
Matériaux de support
Les supports de ruban adhésif les plus courants comprennent le BOPP, le PET, le PVC, le papier, le tissu, le film aluminium, la mousse et d'autres films spéciaux. Le support n'est pas seulement un vecteur pour l'adhésif ; il influe également sur la résistance à la traction, la stabilité dimensionnelle, l'adhérence du revêtement, la résistance à la température, la manipulation de la bande, la fabrication des rouleaux et le comportement du ruban lors de son retrait.
Pour les rubans de sécurité inviolables, on utilise couramment des films PET et certains films à base d'OPP car ils peuvent supporter l'impression, les revêtements fonctionnels et les structures de séparation contrôlées.
Systèmes adhésifs sensibles à la pression
Les adhésifs sensibles à la pression conservent leur adhérence dans leurs conditions d'utilisation prévues et forment une liaison lorsqu'une pression est appliquée. Les familles d'adhésifs acryliques, à base de caoutchouc et de silicone sont largement utilisées dans l'industrie des rubans adhésifs sensibles à la pression, mais elles ne sont pas interchangeables.
| Famille des adhésifs | Caractéristiques typiques de l'industrie | Considérations relatives à la fabrication |
|---|---|---|
| Acrylique PSA | Peut être formulé pour une adhérence durable, une résistance au vieillissement et une large gamme de substrats. | Peut être revêtu de systèmes à base d'eau ou de solvants, ou fourni sous d'autres formes techniques selon sa construction. |
| PSA à base de caoutchouc | Souvent choisi lorsque l'adhérence initiale élevée et la rapidité d'humidification sont importantes. | Peut être mis en œuvre sous forme de systèmes thermofusibles ou à base de solvants ; la température et la tenue au vieillissement dépendent de la formulation. |
| Silicone PSA | Utilisé pour les surfaces spécialisées et les conditions de température exigeantes | Normalement spécifique à l'application et nécessite des conditions de support, de publication et de traitement compatibles |
L'adhésif approprié doit être évalué sur la surface d'application réelle. Le carton ondulé, le carton couché, le PET, le PP, le PE, le verre et le métal peint peuvent présenter des comportements d'adhérence et de décollement très différents.
ASTM D3330/D3330M-04(2025) Elle fournit des méthodes normalisées pour mesurer l'adhérence au pelage des rubans adhésifs sensibles à la pression et peut être utilisée dans le cadre d'un programme de contrôle de la qualité défini.
Couches d'apprêt, de démoulage et fonctionnelles
L'apprêt est utilisé lorsqu'une adhérence supplémentaire est nécessaire entre le support et une couche de revêtement ou d'adhésif. Le système de démoulage détermine la façon dont le ruban fini se déroule ou se sépare de son support. Selon le produit, il peut s'agir d'un traitement de démoulage au dos pour un ruban auto-enroulé ou d'un support de démoulage séparé pour un ruban à support rigide.
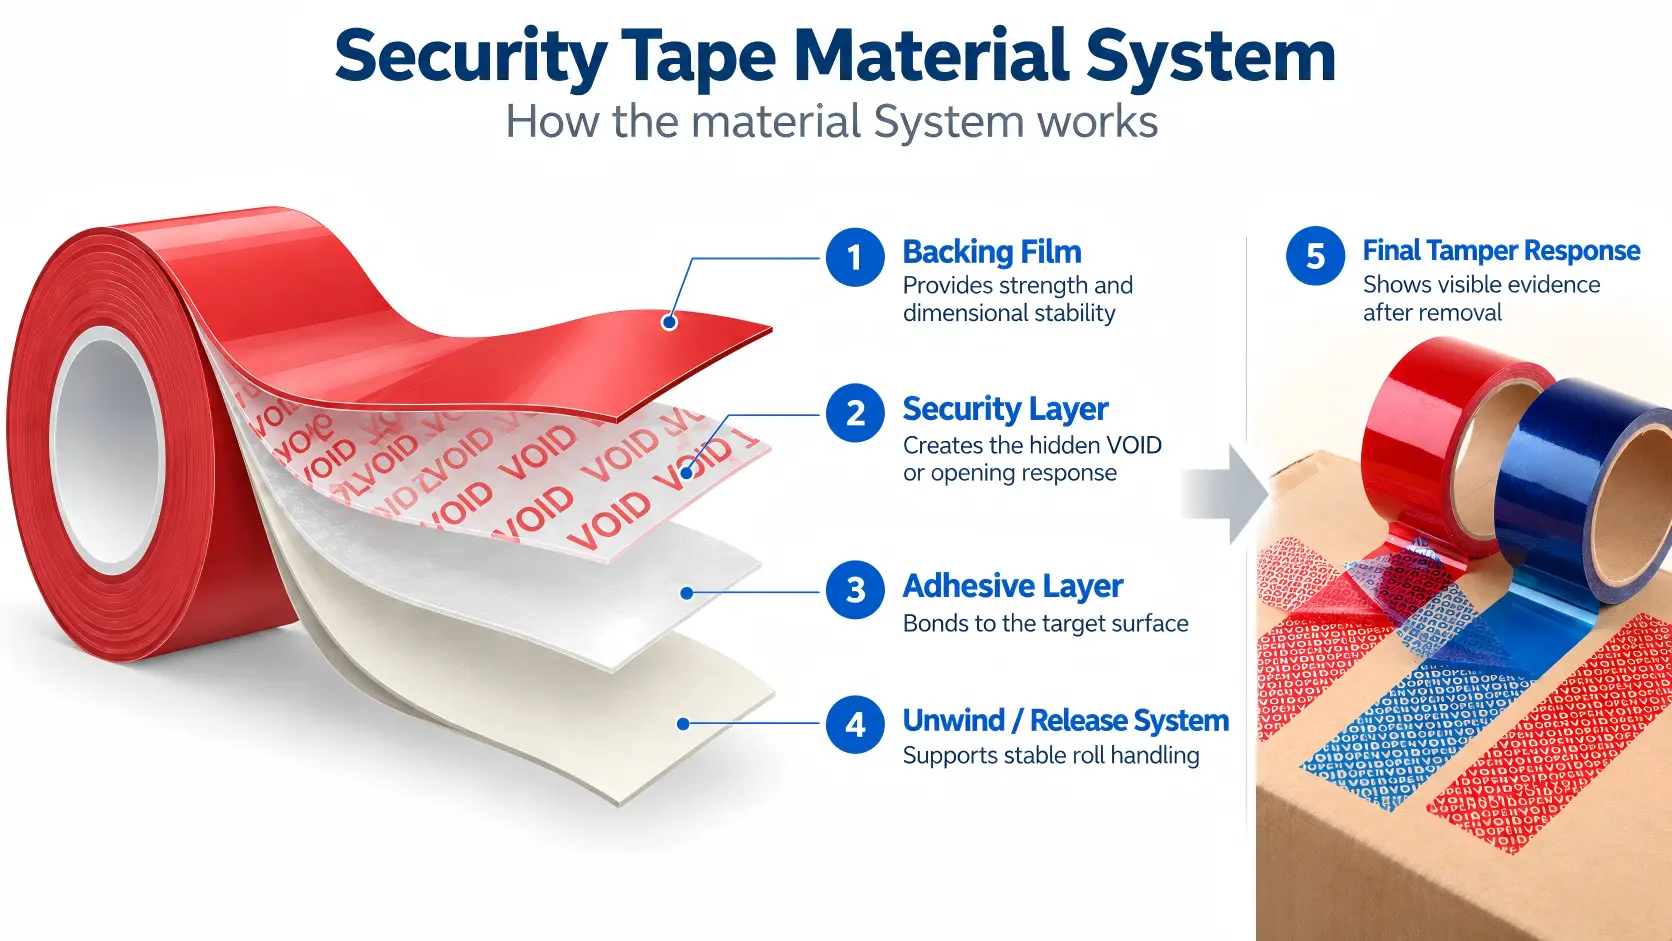
Les rubans de sécurité peuvent ajouter une ou plusieurs couches fonctionnelles qui ne sont pas présentes dans les rubans d'emballage ordinaires, notamment des motifs VOID / OPENED cachés, des couches de séparation contrôlées, des couches de transfert, des revêtements de couleur ou d'opacité, des caractéristiques métallisées ou holographiques et d'autres fonctions indiquant une attaque.
Processus de fabrication du ruban adhésif : 10 étapes
Les dix étapes suivantes décrivent un capteur de pression représentatif processus de fabrication de ruban adhésifLes différentes étapes sont séparées car chacune contrôle une partie différente de la performance de la bande finale.
Étape 1 : Inspection des matières premières et déroulement du support
La production de ruban adhésif commence avec un large rouleau de support. Avant l'application du revêtement, le fabricant vérifie les paramètres relatifs au cahier des charges approuvé, tels que la nature du matériau, son épaisseur, l'état de sa surface et de ses bords, l'absence de contamination, l'intégrité du rouleau et la planéité de la bande.
Le support est ensuite déroulé sur la chaîne de production sous tension et alignement contrôlés. Un déroulement stable est essentiel car les plis, les décalages latéraux et les variations de tension peuvent ultérieurement affecter l'uniformité du revêtement, le repérage de l'impression et la formation des rouleaux.
Les contrôles de processus typiques comprennent :
- matériau de support et épaisseur corrects ;
- alignement de la bande et guidage des bords ;
- tension de déroulement contrôlée ;
- propreté de la surface ;
- absence de rides, de plis ou de dommages au niveau des enroulements.
Étape 2 : Traitement de surface Corona
Traitement de surface Corona est couramment utilisé sur les films plastiques lorsqu'une énergie de surface supplémentaire est nécessaire pour améliorer le mouillage et l'ancrage de l'encre, de l'apprêt, des revêtements ou de l'adhésif.
Ce traitement consiste à exposer la surface du film en mouvement à une décharge électrique contrôlée. L’objectif n’est pas de rendre chaque film plus « collant », mais de créer un état de surface adapté à l’opération de revêtement ou d’impression suivante.
La nécessité d'un traitement corona dépend du film, de son historique de traitements, de la chimie du revêtement et du procédé de fabrication. Un traitement insuffisant peut entraîner une faible adhérence du revêtement ou une mauvaise adhérence de l'impression, tandis qu'un traitement excessif ou inadapté peut engendrer des problèmes de procédé. La surface traitée doit donc être contrôlée conformément aux spécifications du matériau approuvé.
Étape 3 : Application de l’apprêt si nécessaire
Une couche d'apprêt peut être appliquée entre le support et l'adhésif ou autre revêtement lorsque la construction nécessite un ancrage intercouche plus solide ou plus contrôlé.
L'application d'un primaire n'est pas obligatoire pour tous les rubans adhésifs. Son utilisation dépend du support, de la chimie de l'adhésif, des conditions d'utilisation et du mode de rupture souhaité. Dans un système bien conçu, le primaire permet de maintenir la couche d'adhérence au support lors de l'application, de l'enroulement, du stockage et de l'utilisation finale.
Pour les rubans de sécurité, cela devient particulièrement important car le produit peut nécessiter une interface solidement ancrée tandis qu'une autre interface est délibérément conçue pour se séparer en cas de tentative de falsification.
Étape 4 : Préparation du revêtement de démoulage ou du film protecteur
Revêtement antiadhésif contrôle la façon dont le ruban se déroule ou dont l'adhésif se sépare de sa pellicule protectrice.
Pour un ruban adhésif simple face auto-enroulable, le verso du support peut être traité pour faciliter le déroulement de l'adhésif sans bloquer ni déchirer le ruban. Pour un ruban adhésif avec support, cette fonction est généralement assurée par un support en papier ou en film couché.
Le système de libération doit être compatible avec l'adhésif et le procédé de transformation. Une libération trop facile peut rendre le rouleau instable. Une force de libération trop élevée peut provoquer des à-coups, un étirement ou des problèmes de distribution.
ASTM D3811/D3811M-21a Ce document décrit la force nécessaire pour dérouler un rouleau de ruban adhésif sensible à la pression et indique que la force de déroulement est influencée par la vitesse de test.
Étape 5 : Revêtement adhésif
revêtement adhésif est l'étape où l'adhésif sensible à la pression est appliqué sur le support, la couche d'apprêt ou une autre surface porteuse approuvée, avec un poids de couche contrôlé et une uniformité sur toute la bande.
La méthode d'enduction dépend de la rhéologie de l'adhésif, de sa teneur en matières solides, de l'épaisseur de couche requise, de la vitesse de la ligne et de l'architecture du produit. Les lignes de rubanage industrielles peuvent utiliser la gravure, l'enduction à fente, la barre Meyer, le rouleau, la lame ou d'autres technologies d'enduction contrôlée, selon le matériau.
Les variables importantes du revêtement comprennent :
- Uniformité du poids du manteau ;
- profil cross-web ;
- vitesse du web ;
- viscosité de l'adhésif ou état de fusion ;
- contrôle des bords ;
- contamination;
- compatibilité avec le support ou l'apprêt.
Méthodes courantes de revêtement adhésif
| Méthode de revêtement | Comment il est utilisé | Considérations clés en matière de fabrication |
|---|---|---|
| Revêtement par fente | Applique l'adhésif à travers une filière de précision sur une bande en mouvement | Le débit, la viscosité, l'écartement de la filière, la vitesse de la bande et l'uniformité transversale de la bande doivent être contrôlés. |
| Revêtement par gravure | Utilise un rouleau gravé pour doser et transférer un revêtement liquide contrôlé | La géométrie de la cellule, la viscosité du revêtement, l'efficacité du transfert et la vitesse de la ligne influencent le poids du revêtement. |
| Barre Meyer / Tige enroulée | Utilise une tige enroulée de fil pour contrôler l'épaisseur du revêtement humide dans des systèmes liquides appropriés | Les spécifications de la tige, la rhéologie du revêtement et l'état de la bande influencent le film humide final |
| Revêtement au rouleau/à la lame | Contrôle mécaniquement l'épaisseur du revêtement à l'aide de rouleaux ou d'une lame doseuse. | L'écartement, la pression, la viscosité et la stabilité de la bande doivent correspondre à la construction du matériau. |
Il n'existe pas de technologie de revêtement universellement optimale. La méthode appropriée dépend de la formulation de l'adhésif, du support, du grammage souhaité, de la cadence de production et des performances finales requises pour le ruban adhésif.
Pour un ruban adhésif ordinaire, un revêtement irrégulier peut entraîner une adhérence, une résistance au pelage ou un comportement des bords variables. Pour un ruban de sécurité, cela peut également altérer l'activation de la couche anti-effraction.
Étape 6 : Séchage, durcissement ou refroidissement
Séchage et durcissement stabiliser l'adhésif ou le revêtement avant l'enroulement du matériau.
Les systèmes à base d'eau et de solvants nécessitent généralement un séchage contrôlé pour éliminer l'eau ou le solvant du revêtement humide. Les adhésifs thermofusibles utilisent généralement un procédé différent : l'adhésif est appliqué à chaud, puis refroidi ou stabilisé, au lieu d'être séché comme une émulsion liquide ou un système à base de solvants.
Certaines constructions peuvent également nécessiter une réticulation, un durcissement supplémentaire, un conditionnement ou des étapes de stratification. Le procédé approprié dépend de la chimie du matériau.
Le contrôle du processus est important car un séchage incomplet, une chaleur excessive ou un historique thermique irrégulier peuvent affecter les composés volatils résiduels, les propriétés adhésives, la stabilité du film, le blocage et les performances ultérieures du rouleau.
Étape 7 : Rembobinage de la bobine jumbo
Après les étapes de revêtement et de stabilisation requises, la large bande est réenroulée en une bobine mère ou jumbo.
Cette étape crée la bobine intermédiaire qui sera ensuite transformée aux largeurs et longueurs souhaitées. Le rebobinage ne se limite pas au stockage. La tension d'enroulement et la formation de la bobine influencent :
- dureté du rouleau ;
- état des parois latérales ;
- risque télescopique ;
- pression de bord ;
- stabilité future du refendage ;
- détendez la cohérence.
Une bande enduite peut passer une inspection visuelle et pourtant créer des problèmes en aval si la bobine jumbo est enroulée trop serrée, trop lâche ou de manière irrégulière.
Étape 8 : Découpe de précision
Découpe de précision convertit le rouleau maître large en rubans plus étroits.
La méthode de refente appropriée dépend du film, de l'adhésif, de la construction du support, de l'épaisseur du ruban et de la tolérance de largeur finale. L'objectif est d'obtenir des bords nets et réguliers, sans contamination excessive de l'adhésif, sans endommagement du support, sans gondolage, sans variation de largeur ni déformation de la géométrie du rouleau.
Le refendage est également une étape où la qualité de fabrication et la qualité de transformation sont étroitement liées. Une bande enduite stable est plus facile à refendre ; une structure mal enroulée ou mal équilibrée peut s’avérer difficile à transformer, même si l’enduction elle-même semble acceptable.
Étape 9 : Rembobinage, chargement du noyau, impression et conversion finale
Après le refendage, la bande est réenroulée à la longueur finale et aux spécifications du mandrin requises. Selon le produit, des opérations de transformation supplémentaires peuvent inclure :
- ID de noyau personnalisé ;
- sens d'enroulement spécifié ;
- perforation;
- Impression d'avertissement en surface ;
- numérotation séquentielle ;
- Impression de codes-barres ou de codes QR ;
- Emballage en rouleaux personnalisé selon les besoins du client.
Pour les projets de transformation uniquement, la fabrication peut débuter avec une bobine jumbo déjà homologuée plutôt qu'avec un film brut et un revêtement adhésif. Cette distinction doit être claire lors de la comparaison des fournisseurs : la fabrication du revêtement et la transformation du ruban adhésif en aval sont des capacités liées, mais non identiques.
Étape 10 : Contrôle qualité et test du ruban adhésif
La dernière étape consiste à vérifier que la bande répond aux exigences physiques, de conversion et d'application définies.
Selon le ruban, les contrôles de qualité peuvent inclure l'adhérence au pelage, la force de déroulement, la largeur, la longueur, la construction du rouleau, l'aspect des parois latérales, la durabilité de l'impression, le comportement à la traction, le pouvoir de cisaillement ou de maintien, le détachement du support et les performances spécifiques à l'application.
Le Méthodes d'essai du Pressure Sensitive Tape Council (PSTC) fournir des méthodes industrielles pour évaluer les propriétés des rubans adhésifs sensibles à la pression, telles que le pelage, le cisaillement, le déroulement, la traction et les caractéristiques de performance connexes.
En quoi la fabrication de rubans de sécurité inviolables est-elle différente ?
Les dix étapes de fabrication décrites ci-dessus expliquent le processus de fabrication du ruban adhésif sensible à la pression. Le ruban de sécurité inviolable ajoute un second défi technique : sa structure finale doit se modifier de manière délibérée et reproductible lorsqu’on tente de le retirer.
Cela signifie que la fabrication des rubans de sécurité ne peut pas être contrôlée uniquement par la force d'adhérence.
| Exigence de fabrication | Ruban adhésif conventionnel sensible à la pression | Ruban de sécurité inviolable |
|---|---|---|
| Support | Supporte le revêtement et la manutention mécanique | Doit également prendre en charge la construction de la couche de sécurité et le comportement de séparation prévu |
| Adhésif | Principalement sélectionnés pour leurs performances en matière de liaison et de service. | Doit adhérer au substrat tout en prenant en charge la réponse anti-sabotage prévue |
| Système de libération | Contrôle le déroulement ou la séparation de la doublure | Doit se dérouler de manière stable sans perturber prématurément le dispositif de sécurité |
| Impression / revêtement | Peut offrir des propriétés de surface de marque, de couleur ou fonctionnelles | Peut inclure des motifs cachés VOID/OPENED, des couches de séparation, des couches de transfert et des éléments graphiques de sécurité. |
| Contrôle de qualité | Vérifie l'adhérence, le déroulement, les dimensions et l'aspect général | Il faut également vérifier l'activation de la protection anti-effraction et la répétabilité du transfert sur le substrat prévu. |
1. La réponse requise en cas de falsification est définie avant la production.
La fabrication des rubans de sécurité doit commencer par la prise en compte du type de preuve à ouvrir, et non par la conception générique d'un ruban.
Le fabricant doit définir :
- substrat cible ;
- transfert total, transfert partiel, non-transfert ou autre réponse ;
- VOID, OUVERT ou message caché personnalisé ;
- niveau de résidus acceptable ;
- construction sans doublure ou avec doublure ;
- Dimensions du rouleau fini et sens d'enroulement ;
- conditions d'application et de stockage ;
- exigences en matière d'impression, de sérialisation ou de codes-barres.
Cela permet d'éviter une erreur fréquente : approuver un ruban de sécurité visuellement attrayant avant de vérifier si l'architecture du matériau correspond à l'emballage réel.
2. Ajout de couches de motifs cachés et de séparation fonctionnelle
Le système de messages cachés et de séparation est conçu de telle sorte que sa suppression modifie la structure de la couche interne d'une manière prédéfinie.
Selon la conception, le résultat activé peut présenter un motif de transfert marqué sur le substrat, diviser l'image de sécurité entre la bande et le substrat, conserver la majeure partie du message dans le film retiré ou créer une autre indication irréversible.
La répétition du motif, l'alignement, l'uniformité du revêtement et l'adhérence intercouche deviennent donc des contrôles de fabrication, et non des détails décoratifs.
3. La force d'adhérence doit être équilibrée avec la couche de sécurité.
Un adhésif plus puissant n'est pas automatiquement un meilleur adhésif pour ruban de sécurité.
Si l'adhérence à la surface d'application est trop faible, le ruban risque de se décoller avant que le message caché ne s'active. Si les couches adhésives et de sécurité sont mal équilibrées, le ruban peut laisser des résidus indésirables, un transfert incomplet ou une activation irrégulière.
La liaison requise dépend donc à la fois du substrat cible et du mode de sécurité sélectionné.
4. Les éléments imprimés visibles et les caractéristiques optiques sont distincts des éléments de preuve d'inviolabilité.
Les rubans de sécurité peuvent comporter des textes d'avertissement en surface, des logos, des couches de couleur, des finitions métallisées ou des éléments holographiques. Ces éléments peuvent servir à l'affichage d'une marque ou à une authentification visible, mais ne doivent pas être confondus avec le mécanisme physique d'inviolabilité lui-même.
La réponse de sécurité sous-jacente repose toujours sur une séparation contrôlée des matériaux et une interaction entre l'adhésif et le substrat.
Fabrication de bandes de sécurité à transfert total, à transfert partiel et sans transfert
Le mode de transfert modifie l'équilibre des couches fonctionnelles pendant la production et détermine où apparaissent les traces visibles de falsification après le retrait du ruban adhésif.
| Mode de sécurité | Réponse d'ouverture attendue | Focus sur la fabrication |
|---|---|---|
| Transfert intégral | Un motif de sécurité ou un résidu bien visible demeure sur la surface protégée. | Séparation contrôlée entre la structure de support/sécurité et la couche de transfert adhésive |
| Transfert partiel | L'image de sécurité est divisée entre la partie adhésive retirée et la surface protégée. | Séparation équilibrée entre les couches et définition de motif répétable |
| Non-transférable | Le message d'ouverture apparaît principalement sur le ruban adhésif retiré, avec des résidus visibles réduits sur la surface protégée. | Activation interne contrôlée tout en limitant le transfert au substrat |
Ces descriptions concernent la réponse de sécurité prévue et non une garantie absolue d'absence totale de résidus en toutes circonstances. Les résidus réels peuvent varier en fonction de la formulation de l'adhésif, du support, du temps de contact, de la température, de la contamination de la surface et des conditions de retrait.
Comment la chimie des adhésifs modifie le processus de fabrication
L'une des raisons pour lesquelles il n'existe pas de séquence universelle de fabrication de ruban adhésif est que la chimie de l'adhésif modifie le processus de revêtement et de stabilisation.
| Voie adhésive | Différence typique de processus | Point de fabrication à contrôler |
|---|---|---|
| PSA à base d'eau | Le revêtement humide est suivi d'une élimination contrôlée de l'eau | Profil de séchage, poids du revêtement, température de la bande et humidité résiduelle |
| PSA à base de solvant | Le revêtement par voie humide est suivi d'une évaporation contrôlée du solvant et de systèmes de gestion des solvants appropriés. | Séchage, solvant résiduel, ventilation/récupération et stabilité du revêtement |
| Hot-Melt PSA | L'adhésif est appliqué à chaud puis refroidi ou stabilisé. | Température de fusion, viscosité, uniformité du revêtement et refroidissement |
| Systèmes réactifs/réticulés spécialisés | Peut nécessiter un durcissement, une réticulation ou un conditionnement après revêtement. | Temps, température, apport d'énergie et propriétés adhésives finales |
C’est pourquoi des affirmations telles que « tous les rubans adhésifs sont séchés au four » ou « tous les rubans adhésifs utilisent un revêtement antiadhésif en silicone » sont trop générales. La méthode appropriée dépend de l’architecture du matériau approuvée.
Les erreurs courantes dans la fabrication de ruban adhésif
Un problème de production ne se manifeste souvent que plus tard, lors du découpage, de la distribution ou de l'application. L'endroit où apparaît un défaut n'est pas toujours celui où il a commencé.
| Problème observé | Cause possible de fabrication | Que faut-il vérifier ? |
|---|---|---|
| Adhérence irrégulière sur le rouleau | Variation du poids du pelage ou état de surface irrégulier | Profil de revêtement, traitement, primaire, contamination et méthode d'essai |
| Le rouleau est difficile à dérouler | Les conditions de déclenchement ou d'enroulement sont inadaptées. | Construction du démoulage, dureté du rouleau, stockage et force de déroulement |
| L'adhésif déborde des bords | Rhéologie de l'adhésif, pression d'enroulement, état de la fente ou température de stockage | Revêtement, tension d'enroulement, température et état des bords |
| Télescopes à rouleaux finis | Instabilité de l'alignement ou du rembobinage de la bande | Tension, état du noyau, assemblage par laminage et diamètre extérieur fini |
| L'avertissement imprimé ou le code-barres s'effacent | Compatibilité encre/surface médiocre ou polymérisation insuffisante | Traitement de surface, système d'encre, polymérisation et résistance à l'abrasion |
| Message VOID / OUVERT incomplet | Incohérence du revêtement fonctionnel, de l'alignement ou de la couche intermédiaire | Conditions d'application, d'alignement du motif, d'uniformité du revêtement, d'adhérence au substrat et d'application |
| Le ruban adhésif se soulève avant l'activation de la couche de sécurité. | Adhérence insuffisante à la surface d'application | Compatibilité adhésif/substrat, temps de contact, contamination et pression d'application |
| Le test sur banc d'essai réussit, mais l'application automatique échoue. | La fenêtre de traitement est trop étroite ou les variables de conversion de rouleau ont changé. | vitesse de la ligne, diamètre du rouleau, chemin de déroulement, sens d'enroulement et conditions de distribution |
Pour les problèmes qui apparaissent après la production de rouleaux jumbo, consultez Hanksec. Guide de dépannage pour la conversion de rubans de sécurité.
Contrôle de la qualité dans la fabrication de rubans adhésifs
La qualité de la fabrication des rubans adhésifs ne se résume pas à un seul résultat de test. Les contrôles pertinents dépendent du type de ruban, de ses spécifications et de son utilisation finale.
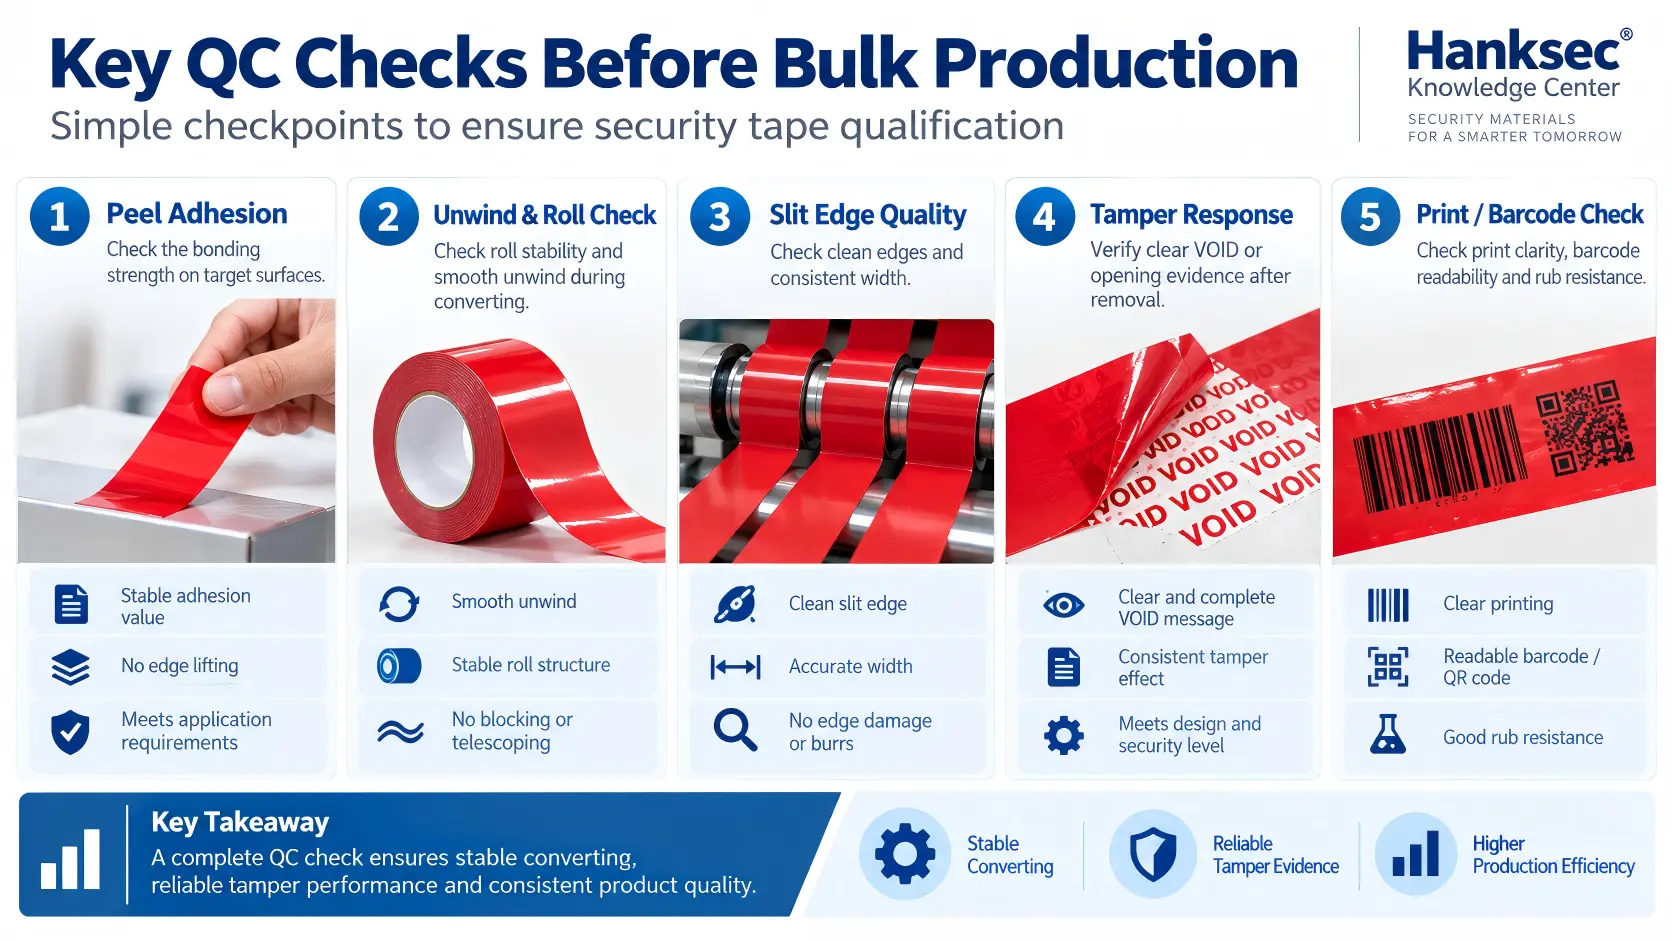
| Article QC | Pourquoi c'est important |
|---|---|
| Inspection du support/de la surface | Vérifie la nature du film et son état avant revêtement. |
| Poids du revêtement / uniformité du revêtement | Assure une performance constante de l'adhésif et de la couche fonctionnelle |
| Adhésion au pelage | Vérifie les performances de liaison dans des conditions de test définies |
| Comportement de détente | Confirme que le rouleau se libère et s'alimente sans force anormale ni instabilité. |
| Largeur de la fente et qualité du bord | Prend en charge la distribution, la conversion et la manutention des rouleaux en aval |
| Construction de rouleaux | Vérification du télescopage, du jeu, de la dureté excessive et de la régularité des parois. |
| durabilité de l'impression/des codes-barres | Vérifie les impressions visibles et l'identification lisible par machine, le cas échéant. |
| Activation de la protection | Confirme la réponse irréversible prévue (ANNULÉE, OUVERTE, transfert ou autre). |
| application sur substrat réel | Confirme que la réponse de sécurité approuvée est appliquée sur la surface réelle du carton, du film, du plastique, du verre ou du métal. |
Les tests de laboratoire normalisés sont utiles car ils permettent des comparaisons reproductibles, mais ils ne remplacent pas la qualification pour l'utilisation finale. Un ruban adhésif peut présenter une résistance au pelage satisfaisante sur un panneau de test standard et se comporter différemment sur un carton couché, un plastique à faible énergie de surface ou une surface de production contaminée.
Fabrication de ruban adhésif de haute qualité vs fabrication mal contrôlée
| Zone d'évaluation | Fabrication contrôlée | Fabrication mal contrôlée |
|---|---|---|
| Préparation du support | L'identité du matériau, l'état de surface et la manipulation de la bande sont contrôlés. | La variabilité ou la contamination du film est acceptée sans limites définies. |
| Traitement de surface | Le traitement est adapté au film et à l'opération de revêtement suivante. | Le traitement est présumé plutôt que vérifié. |
| revêtement adhésif | Le poids du manteau et l'uniformité transversale de la toile sont contrôlés. | L'adhérence varie sur la bande ou d'un rouleau à l'autre. |
| Séchage / stabilisation | Les conditions de traitement sont adaptées à la chimie de l'adhésif. | Des résidus de solvants, de l'humidité, une surchauffe ou des propriétés adhésives instables peuvent survenir. |
| Se détendre | Le système de libération et l'enroulement sont conçus pour une manipulation stable des rouleaux. | Rouler les blocs, les à-coups ou les relâchements de manière incohérente |
| Déchirure | Bords nets, largeur correcte et construction de rouleau stable | contamination des bords, courbure, parois latérales irrégulières ou variation de largeur |
| Modèle de sécurité | Répétition définie, orientation et activation cohérente | L'effet VOID / OPEND est irrégulier, déformé ou incohérent. |
| Qualification finale | Les données de laboratoire sont combinées avec des tests sur substrat réel et sur procédé. | L'inspection visuelle ou un simple prélèvement manuel d'un échantillon est utilisé comme principal moyen d'approbation. |
Comment les acheteurs B2B doivent-ils spécifier le ruban adhésif pour la fabrication ou la transformation ?
Une demande de devis utile doit décrire l'application et les exigences relatives au rouleau fini, et pas seulement la couleur et la largeur du ruban.
Pour un projet de ruban de sécurité, veuillez fournir :
- Application: carton, colis, paquet de preuves, sac de messagerie, sac de sécurité, boîte électronique ou autre fermeture ?
- Surface: Carton kraft, carton couché, PET, PP, PE, verre, métal peint, bois ou autre support ?
- Réponse à la tentative de sabotage : Transfert intégral, transfert partiel, non-transfert ou autre effet requis ?
- Cible résiduelle : Résidu visible important, résidu équilibré ou résidu réduit ?
- Construction du ruban : Ruban adhésif sans doublure, avec doublure, double face ou pour fermeture de sac ?
- Rouleau terminé : largeur, longueur, diamètre intérieur du noyau, diamètre extérieur maximal du rouleau et sens d'enroulement ?
- Impression: Message d'erreur standard, logo personnalisé, texte d'avertissement, numéro de série, code-barres ou code QR ?
- Conversion : Utilisation manuelle, distributeur, application automatique, intégration à la fabrication de sacs ou découpe supplémentaire ?
- Environnement: température de stockage, température d'application, humidité, produits chimiques ou exposition particulière ?
- Qualification: Quels tests et quel emballage réel seront utilisés pour approuver la bande finie ?
Pour les acheteurs qui comparent les types de rubans adhésifs et les surfaces d'emballage, poursuivez votre lecture avec Hanksec. Rubans adhésifs de sécurité inviolables pour emballages : matériaux, types et guide de sélection.
Rouleaux jumbo, rouleaux refendus et ruban fini : quelle est la différence ?
Le même matériau revêtu peut être fourni à différentes étapes de production. Les acheteurs doivent faire la distinction entre la fabrication du revêtement et la transformation du ruban.
| Format de l'approvisionnement | Acheteur type | Ce qui doit être spécifié |
|---|---|---|
| Rouleau Master / Jumbo | Convertisseur de bande, imprimante de sécurité, fabricant d'emballages | Largeur, longueur, noyau, matériau de construction, exigences d'impression de surface et procédé de conversion du maître |
| Rouleau de production fendu | Ligne de conditionnement, distributeur, transformateur OEM | Largeur finie, longueur, âme, sens d'enroulement et diamètre extérieur du rouleau |
| Bande de sécurité terminée | Propriétaire de la marque, utilisateur logistique, opération d'emballage | Surface d'application, réponse à l'effraction, taille du rouleau, impression et méthode de distribution/application |
Un rouleau jumbo prêt à être transformé et un rouleau fini pour le scellage de cartons ne constituent donc pas la même spécification d'achat.
Comment Hanksec aborde la fabrication des bandes de sécurité
Hanksec développe des matériaux de sécurité inviolables pour les fabricants d'emballages B2B, les transformateurs, les imprimeurs de sécurité et les utilisateurs industriels. Pour les projets de rubans de sécurité, l'approche technique repose sur l'interaction des film de support, couche de sécurité fonctionnelle, adhésif sensible à la pression, système de déroulement/libération, conversion en rouleau et substrat final.
Le parcours de développement est le suivant :
réponse requise en cas de falsification → substrat → film / construction de sécurité → correspondance adhésive → conception de libération / déroulement → format de rouleau → exigence de conversion → qualification fonctionnelle.
Le cadre de production plus large de Hanksec est décrit dans Capacités de fabrication, tandis que les procédures de test et de mise en production sont abordées dans Assurance qualité.
Pour les usines de sacs de sécurité utilisant des films en PEHD, PEBD, coextrudés ou laminés, les exigences relatives aux matériaux de fermeture et à l'intégration diffèrent de celles des rubans adhésifs classiques pour carton. Voir le Guide d'utilisation des rubans adhésifs pour sacs de sécurité inviolables.
FAQ : Fabrication de ruban adhésif
Qu'est-ce que la fabrication de ruban adhésif ?
Fabrication de ruban adhésif Il s'agit du processus de préparation d'un matériau de support, d'application du traitement de surface et des revêtements requis, d'application d'un adhésif sensible à la pression, de stabilisation de la bande revêtue, de son enroulement en grands rouleaux et de la transformation de ces rouleaux en rubans finis.
Comment est fabriqué le ruban adhésif sensible à la pression ?
Le ruban adhésif sensible à la pression est généralement fabriqué en déroulant une bande de support, en traitant ou en apprêtant la surface si nécessaire, en appliquant l'adhésif à un poids de couche contrôlé, en séchant, en durcissant ou en refroidissant la structure, en la réenroulant en un rouleau jumbo, puis en la refendant et en la réenroulant en rouleaux finis.
Quels sont les principaux composants utilisés dans la fabrication du ruban adhésif ?
Les principaux composants sont le support, l'adhésif sensible à la pression et le système de surface, d'apprêt ou de démoulage. Selon le produit, des doublures supplémentaires, des couches d'impression, des revêtements fonctionnels ou des couches de sécurité peuvent également être intégrés.
Pourquoi utilise-t-on un traitement corona dans la fabrication de rubans adhésifs ?
Le traitement corona permet d'accroître l'énergie de surface des films plastiques, améliorant ainsi l'adhérence et le mouillage des encres, apprêts, revêtements ou adhésifs. Il est utilisé en fonction des besoins du film et du système de revêtement, et non systématiquement pour tous les rubans adhésifs.
Qu'est-ce qu'un revêtement de démoulage dans la fabrication de rubans adhésifs ?
Un revêtement antiadhésif permet à un ruban auto-enroulé de se dérouler sans coller définitivement à son support. Les rubans à support protecteur peuvent quant à eux utiliser un support antiadhésif séparé. Le choix du revêtement antiadhésif approprié dépend de l'adhésif et de la structure du produit.
Comment l'adhésif est-il appliqué sur le support du ruban adhésif ?
L'adhésif industriel peut être appliqué par des méthodes de revêtement contrôlées telles que l'enduction à fente, la gravure, l'application à la barre Meyer, au rouleau ou par raclage. La méthode appropriée dépend de la viscosité de l'adhésif, de sa teneur en matières solides, de l'épaisseur du revêtement, de la vitesse de la ligne et de la structure du produit souhaité.
Qu'est-ce que le revêtement par fente dans la fabrication de rubans adhésifs ?
L'enduction par filière à fente permet de doser l'adhésif avec précision sur une bande en mouvement. Ce procédé garantit un poids d'enduction contrôlé et une uniformité transversale optimale lorsque la rhéologie de l'adhésif, le débit, la vitesse de défilement et les conditions de la filière sont correctement adaptés.
Qu'est-ce que le revêtement par gravure dans la fabrication de rubans adhésifs ?
Le procédé de revêtement par gravure utilise un rouleau gravé pour doser et transférer un revêtement liquide sur le support ou une autre couche. L'épaisseur du revêtement dépend de facteurs tels que la géométrie de la cellule de gravure, la viscosité du revêtement, l'efficacité du transfert et la vitesse de production.
Pourquoi un ruban adhésif enduit passe-t-il dans un four de séchage ?
Les revêtements adhésifs à base d'eau et de solvants nécessitent généralement un séchage contrôlé pour éliminer l'eau ou le solvant. Les systèmes thermofusibles suivent un procédé différent et sont généralement refroidis ou stabilisés après application. Le procédé doit être adapté à la chimie de l'adhésif.
Pourquoi le ruban adhésif est-il d'abord produit sous forme de rouleau jumbo ?
Le couchage est réalisé efficacement sur une large bande continue. Après couchage et stabilisation, cette bande est réenroulée en une bobine mère ou jumbo, puis découpée en plusieurs largeurs et longueurs finies.
Qu'est-ce que le découpage de précision dans la fabrication de rubans adhésifs ?
Le refendage de précision permet de découper un rouleau maître large en rouleaux plus étroits, tout en contrôlant la largeur, la qualité des bords et la stabilité du rouleau. Un refendage de mauvaise qualité peut entraîner une contamination de l'adhésif, des dommages au support, un gondolage, des parois latérales irrégulières ou des problèmes de distribution en aval.
Qu'est-ce qui différencie le ruban de sécurité inviolable du ruban adhésif d'emballage ordinaire ?
Le ruban adhésif d'emballage classique est principalement conçu pour la fermeture et le collage. Le ruban de sécurité inviolable, quant à lui, possède une structure fonctionnelle spécifique qui crée une preuve visible et irréversible en cas de tentative de retrait. Les couches adhésive, de film et de sécurité doivent donc être conçues et testées comme un système unique.
Comment un message VOID ou OPENED est-il créé dans une bande de sécurité ?
Le message est généré par une structure de séparation fonctionnelle structurée. Lors du retrait de la bande, certaines couches internes se séparent selon le schéma prévu, révélant ainsi une réponse VOID, OPENED ou personnalisée. La structure exacte diffère selon qu'il s'agisse d'un système à transfert complet, partiel ou sans transfert.
Quelle est la différence entre les bandes VOID à transfert complet, à transfert partiel et sans transfert ?
Le ruban à transfert total laisse des traces visibles importantes sur la surface protégée. Le ruban à transfert partiel répartit ces traces entre le ruban retiré et la surface protégée. Le ruban sans transfert intègre le message de sécurité principal au sein du ruban retiré tout en minimisant les résidus visibles sur la surface d'application. La quantité réelle de résidus dépend du support, de l'adhésif, du temps de contact et des conditions de retrait.
Quels sont les tests importants après la fabrication du ruban adhésif ?
Selon le produit, les contrôles utiles peuvent inclure l'adhérence au pelage, le déroulement, la résistance au cisaillement ou à la traction, les propriétés de traction, la largeur de la fente, la qualité des bords, la qualité de la fabrication du rouleau, la durabilité de l'impression et les performances spécifiques à l'application. Pour les rubans de sécurité, la réponse finale à la tentative d'effraction doit également être vérifiée sur le support prévu.
Est-il possible de fournir du ruban de sécurité en rouleaux jumbo pour une transformation ultérieure ?
Oui. Selon le projet, le ruban de sécurité peut être fourni sous forme de rouleaux maîtres/jumbo ou de rouleaux refendus pour impression, découpe, perforation ou conditionnement ultérieurs. La largeur, le mandrin, le sens d'enroulement, la structure du support et les équipements en aval doivent être définis avant la production.
Conclusion : La fabrication de ruban adhésif ne se limite pas au revêtement et au découpage.
Fabrication de ruban adhésif est une chaîne de processus interconnectés : préparation du support, traitement de surface, apprêt et contrôle du démoulage, revêtement adhésif, séchage ou stabilisation, enroulement sur rouleau jumbo, refendage, transformation finale et contrôle qualité.
Chaque étape influe sur la suivante. La préparation de surface influe sur l'adhérence du revêtement. L'uniformité du revêtement influe sur la qualité de l'adhérence. Le séchage et l'enroulement influent sur la stabilité du rouleau. Le refendage influe sur le déroulement. Dans le cas des rubans de sécurité inviolables, les couches de sécurité fonctionnelles imposent une exigence supplémentaire : la réaction à l'ouverture doit également être reproductible sur l'emballage.
Pour les rubans de sécurité, le produit fini doit donc présenter un équilibre :
Stabilité du film + contrôle de la couche fonctionnelle + compatibilité adhésif/substrat + comportement de libération et de déroulement + qualité de conversion + preuve de falsification reproductible.
Pour tout nouveau projet, veuillez communiquer à Hanksec les caractéristiques de la surface d'application, la réponse à l'inviolabilité requise, le niveau de résidus souhaité, les dimensions du rouleau, les exigences d'impression et la méthode de production. L'équipe technique de Hanksec pourra ainsi vous recommander une composition de matériau adaptée et un protocole de test d'échantillons avant la production en série.
DISCUTEZ DE VOS EXIGENCES EN MATIÈRE DE FABRICATION DE RUBAN DE SÉCURITÉ