Автор: Техническая команда Hanksec
Технический обзор: Производство материалов с защитой от вскрытия и клейких лент.
Последнее обновление: Октябрь 2026 г.
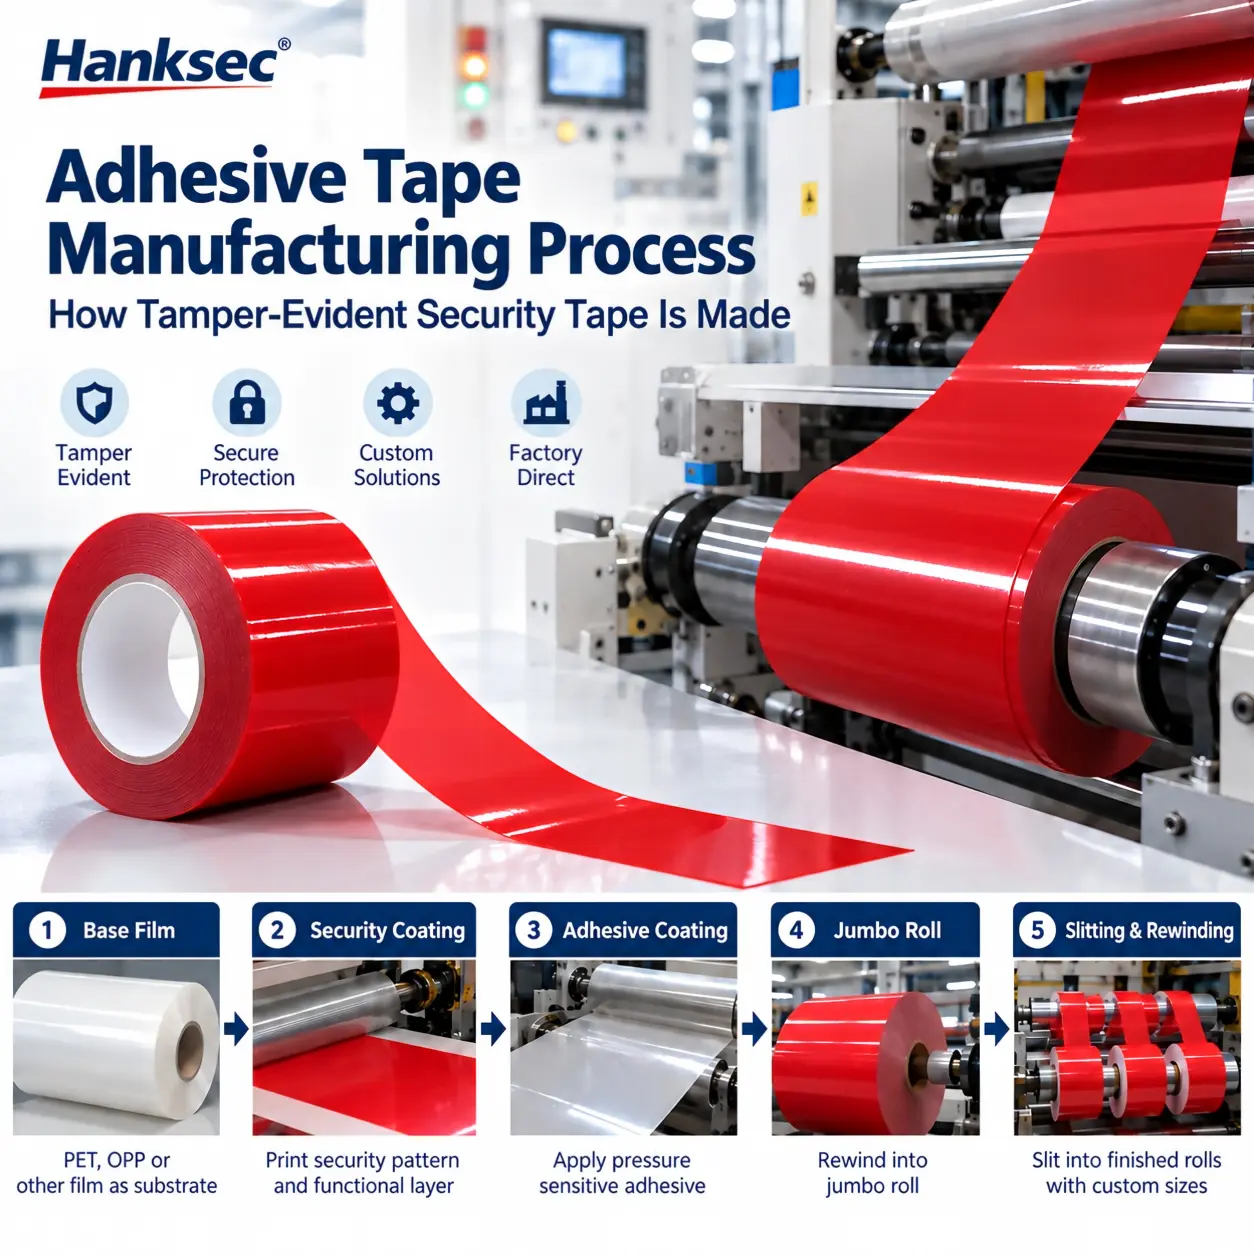
Производство клейкой ленты Это промышленный процесс преобразования гибкого подложечного материала в самоклеящуюся ленту путем подготовки поверхности полотна, нанесения необходимой грунтовки, разделительного или функционального покрытия, нанесения самоклеящегося слоя, сушки, отверждения или охлаждения конструкции по мере необходимости, перемотки в основной или большой рулон и преобразования этого рулона в пригодные для использования ширины и длины.
Точный маршрут зависит от конструкции ленты и химического состава клея. Самоклеящаяся картонная лента из БОПП, двухсторонняя лента с подложкой и защитная лента из ПЭТ с защитой от вскрытия не обязательно используют одинаковые покрытия, оборудование или последовательность действий.
Для компании Hanksec это различие имеет важное значение. Традиционное производство клейкой ленты должно обеспечивать стабильное сцепление, а также качество размотки и наматывания. Производство защитных лент с защитой от несанкционированного вскрытия Добавляется еще одно требование: пленка, защитный слой и клей должны взаимодействовать таким образом, чтобы при удалении возникала заранее определенная и воспроизводимая реакция в виде «НЕДЕЙСТВИТЕЛЬНО», «ОТКРЫТО», переноса или другого необратимого воздействия.
В этом руководстве сначала объясняется Как изготавливается клейкая лента В книге рассматривается стандартный процесс производства самоклеящихся лент, а затем показано, чем отличается производство защитных лент. Она предназначена для производителей упаковки, переработчиков лент, дистрибьюторов, отделов закупок и технических специалистов, которым необходимо понимать как производственный процесс, так и факторы, влияющие на характеристики готовой ленты.
Для выбора продукции, а не для организации производства, обратитесь к информации на сайте Hanksec. Tamper Evident Security Packaging Tapes Selection GuideДля решения проблем, связанных с последующей резкой, перемоткой и обработкой полотна, используйте... Руководство по устранению неполадок при конвертации лент безопасности.
Краткий ответ: Как изготавливается клейкая лента?
Большинство самоклеящихся лент изготавливаются следующим образом: разматывается подложка, обрабатывается поверхность в необходимых местах, наносится грунтовка и разделительная составляющая, наносится самоклеящийся слой, происходит сушка, отверждение или охлаждение покрытого полотна, его повторно наматывается в рулон большого размера, а затем материал разрезается и снова наматывается до конечного размера рулона.
Практическая последовательность производственных операций выглядит следующим образом:
Подложка → Обработка поверхности → Грунтовка → Разделительная конструкция → Нанесение клеевого слоя → Сушка / Отверждение / Охлаждение → Перемотка рулонов большого формата → Точная резка → Окончательная обработка → Контроль качества
Не каждая клейкая лента использует все этапы процесса. Клеи на водной основе, на основе растворителей и термоплавкие клеи используют разные методы нанесения покрытия и стабилизации, в то время как ленты без подложки и с подложкой требуют различных способов отделения.
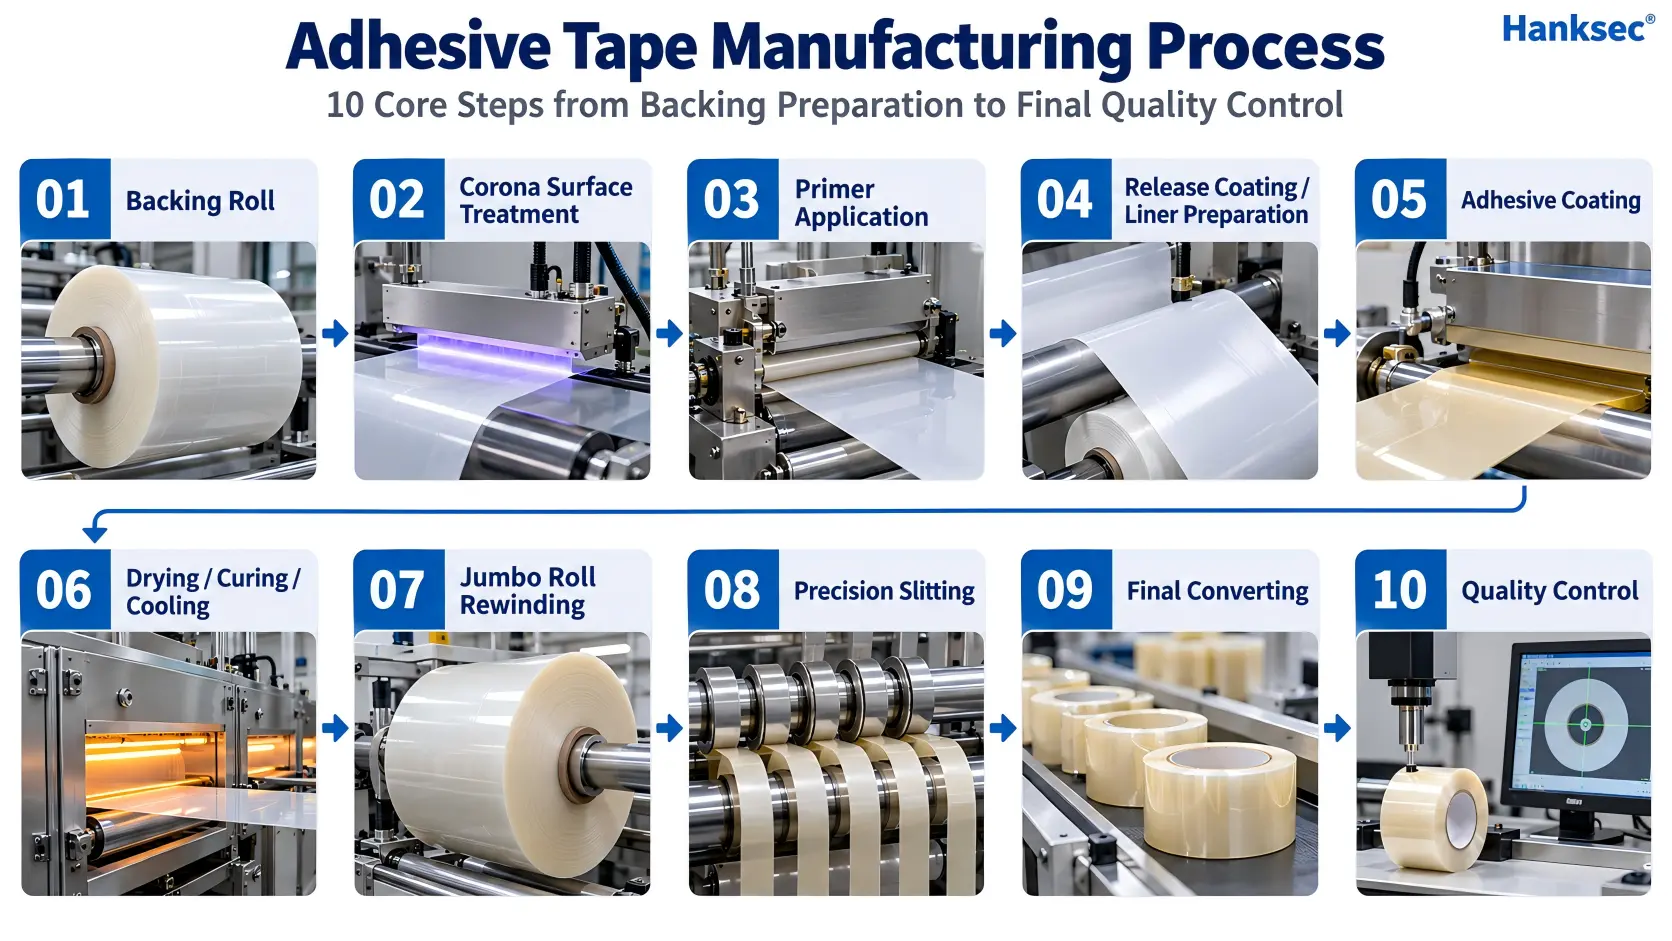
Основные компоненты производства клейкой ленты
Производство клейкой ленты зависит от трех основных групп материалов и технологических процессов: веб-поддержка, то система самоклеящихся материалови Обработка поверхности, грунтовка и разделительная обработка Используется для контроля закрепления покрытия, сцепления и размотки рулона.
Back Web
В качестве основы для клейких лент могут использоваться БОПП, ПЭТ, бумага, ткань, фольга, пенопласт и другие гибкие материалы. Основа обеспечивает механическую фиксацию клея и влияет на прочность на разрыв, стабильность размеров, термостойкость, обработку поверхности, печать, нанесение покрытий и свойства при переработке.
Клейкая основа, чувствительная к давлению
В производстве лент широко используются клеевые системы на основе акрила, каучука и силикона. Клей обеспечивает необходимое сцепление при приложении давления, но правильный химический состав зависит от целевого субстрата, температурного диапазона, требований к старению, метода нанесения и конструкции готовой ленты.
Обработка поверхности, грунтовка и разделительные составы
Коронная обработка, грунтовки и разделительные системы контролируют сцепление покрытий с подложкой и то, как готовая лента разматывается или отделяется от подложки. Не для всех лент требуется одинаковая последовательность обработки. Необходимая структура поверхности и разделительного слоя зависит от материала подложки, химического состава клея и от того, является ли лента самонаматываемой или с подложкой.
Он Совет по самоклеящимся лентам (PSTC) В определении самоклеящейся ленты указывается, что она представляет собой комбинацию подложки или носителя и постоянно липкого клея. Терминология, используемая в промышленности для грунтовок, разделительных покрытий и разделительных пленок, также охватывается этим определением. Технический глоссарий Афера.
Какие материалы используются при производстве клейкой ленты?
Клейкая лента — это система материалов. Основа, клей, грунтовка, разделительная структура и любое функциональное покрытие должны работать вместе. Точное сочетание зависит от области применения.
Подложечные материалы
В качестве основы для клейких лент обычно используются БОПП, ПЭТ, ПВХ, бумага, ткань, фольга, пенопласт и другие специальные пленки. Основа служит не только носителем для клея. Она также влияет на прочность на разрыв, стабильность размеров, фиксацию покрытия, термостойкость, удобство транспортировки полотна, форму рулона и поведение ленты при удалении.
Для защитных лент с защитой от вскрытия обычно используются ПЭТ и некоторые пленки на основе ОПП, поскольку они позволяют осуществлять печать, наносить функциональные покрытия и создавать структуры с контролируемым разделением.
Системы самоклеящихся материалов
Клеи, чувствительные к давлению, сохраняют липкость в условиях эксплуатации и образуют прочное соединение при приложении давления. В производстве самоклеящихся лент широко используются акриловые, резиновые и силиконовые клеи, но они не взаимозаменяемы.
| Семейство клеевых материалов | Типичные характеристики отрасли | Производственные соображения |
|---|---|---|
| Акриловый клей | Может быть разработан для обеспечения прочного склеивания, устойчивости к старению и работы с широким спектром оснований. | Может быть покрыт с использованием систем на водной или растворительной основе, или поставляться в других технических формах в зависимости от конструкции. |
| Клей-паста на резиновой основе | Часто выбирают там, где важны высокая начальная липкость и быстрое пропитывание водой. | Может обрабатываться в виде термоплавких или растворительных систем; температурные характеристики и показатели старения зависят от состава. |
| Силиконовый клей PSA | Используется для обработки специальных поверхностей и в сложных температурных условиях. | Как правило, это зависит от конкретного приложения и требует совместимых условий подложки, выпуска и обработки. |
Выбор подходящего клея необходимо оценить на реальной поверхности. Гофрированный картон, мелованный картон, ПЭТ, ПП, ПЭ, стекло и окрашенный металл могут демонстрировать совершенно разные характеристики склеивания и удаления.
ASTM D3330/D3330M-04(2025) Предоставляет стандартизированные методы измерения адгезии самоклеящейся ленты при отслаивании и может использоваться в рамках определенной программы контроля качества.
Грунтовочные, разделительные и функциональные покрытия
Грунтовка используется там, где требуется дополнительная фиксация между подложкой и покрытием или клеевым слоем. Разделительная конструкция контролирует, как готовая лента разматывается или отделяется от подложки. В зависимости от продукта, это может быть обработка обратной стороны самонамотанной ленты или отдельная разделительная подложка в конструкции с подложкой.
Защитные ленты могут содержать один или несколько функциональных слоев, отсутствующих в обычных упаковочных лентах, включая скрытые надписи VOID/OPENED, контролируемые разделительные слои, переносные слои, цветовые или непрозрачные покрытия, металлизированные или голографические элементы и другие функции, указывающие на возможность взлома.
Процесс производства клейкой ленты: 10 этапов
Следующие десять шагов описывают типичный чувствительный к давлению датчик. процесс производства клейкой лентыЭтапы разделены, потому что каждый из них контролирует разные аспекты исполнения готовой записи.
Шаг 1: Проверка сырья и размотка подложки.
Производство клейкой ленты начинается с широкого рулона подложки. Перед нанесением покрытия производитель проверяет параметры, соответствующие утвержденной спецификации, такие как тип материала, толщина, состояние поверхности, состояние кромок, наличие загрязнений, повреждения рулона и плоскостность полотна.
Затем подложка разматывается по производственной линии под контролируемым натяжением и выравниванием полотна. Стабильная размотка имеет важное значение, поскольку складки, боковые смещения и колебания натяжения могут впоследствии повлиять на равномерность покрытия, точность печати и форму рулона.
Типичные средства контроля технологических процессов включают в себя:
- правильный материал подложки и толщина;
- Выравнивание полотна и направляющие кромки;
- контролируемое натяжение при разматывании;
- чистота поверхности;
- Отсутствие морщин, складок или повреждений от скатывания.
Шаг 2: Коронная обработка поверхности
Коронная обработка поверхности Этот метод обычно используется на пластиковых пленках, когда требуется дополнительная поверхностная энергия для улучшения смачивания и закрепления чернил, грунтовки, покрытий или клея.
В ходе обработки движущаяся поверхность пленки подвергается контролируемому электрическому разряду. Цель состоит не в том, чтобы сделать каждую пленку «более липкой», а в том, чтобы создать условия поверхности, подходящие для следующего нанесения покрытия или печати.
Необходимость коронной обработки зависит от типа пленки, истории предыдущей обработки, химического состава покрытия и технологического процесса производства. Недостаточное количество обработки может привести к ослаблению сцепления покрытия или ухудшению адгезии при печати, в то время как чрезмерное или неподходящее воздействие может создать собственные проблемы в процессе производства. Поэтому качество обработанной поверхности следует контролировать в рамках утвержденной спецификации материала.
Шаг 3: Нанесение грунтовки при необходимости
Грунтовку можно наносить между подложкой и клеем или другим покрытием, если конструкция требует более прочного или контролируемого межслойного крепления.
Грунтовка не является обязательной для каждой самоклеящейся ленты. Ее использование зависит от основы, химического состава клея, условий эксплуатации и желаемого характера разрушения. В хорошо продуманной системе грунтовка помогает обеспечить сцепление наносимого слоя с основой во время нанесения покрытия, намотки, хранения и конечного использования.
В случае с защитными лентами это особенно важно, поскольку одному интерфейсу может потребоваться надежная фиксация, в то время как другой интерфейс специально спроектирован таким образом, чтобы отсоединяться при попытке взлома.
Шаг 4: Подготовка разделительного покрытия или разделительной подложки
Разделительное покрытие контролирует, как разматывается лента или как клей отделяется от защитной пленки.
В случае самоклеящейся односторонней ленты обратная сторона подложки может быть обработана специальным составом, позволяющим разматывать клейкую ленту с рулона, не блокируя и не разрывая её. В случае ленты с подложкой функция отрыва обычно обеспечивается отдельной подложкой из мелованной бумаги или плёнки.
Система отсоединения должна быть совместима с клеем и процессом обработки. Если отсоединение слишком лёгкое, рулон может стать нестабильным. Если усилие отсоединения слишком велико, полотно может дергаться, растягиваться или создавать проблемы с подачей.
ASTM D3811/D3811M-21a В статье рассматривается усилие, необходимое для разматывания рулона самоклеящейся ленты, и отмечается, что усилие разматывания зависит от скорости тестирования.
Шаг 5: Нанесение клеевого покрытия
Адгезионное покрытие Это этап, на котором самоклеящийся слой наносится на основу, грунтовку или другую утвержденную несущую поверхность с контролируемой плотностью и равномерностью по всей поверхности.
Способ нанесения покрытия зависит от реологии адгезива, содержания твердых веществ, требуемой массы покрытия, скорости линии и структуры изделия. В зависимости от типа материала, в промышленных линиях по нанесению ленточного покрытия могут использоваться технологии глубокой печати, щелевой печати, нанесения покрытия с помощью стержня Мейера, валковой печати, ножевой печати или другие технологии контролируемого нанесения покрытия.
К важным параметрам покрытия относятся:
- равномерность веса шерсти;
- кросс-веб-профиль;
- скорость веб-сайта;
- Вязкость клея или состояние расплава;
- контроль краев;
- загрязнение;
- совместимость с подложкой или грунтовкой.
Распространенные методы нанесения клеевых покрытий
| Метод нанесения покрытия | Как это используется | Ключевые производственные аспекты |
|---|---|---|
| Нанесение покрытия щелевым методом | Наносит клей через прецизионную матрицу на движущуюся ленту. | Необходимо контролировать скорость потока, вязкость, зазор между фильерой и матрицей, скорость движения полотна и равномерность по всей длине полотна. |
| Глубокое нанесение покрытия | Используется гравированный валик для дозирования и переноса контролируемого жидкого покрытия. | Геометрия ячейки, вязкость покрытия, эффективность переноса, скорость линии влияют на массу покрытия. |
| Стержень Мейера / Проволочный пруток | Использует проволочный стержень для регулирования толщины влажного покрытия в подходящих жидких системах. | Технические характеристики стержня, реологические свойства покрытия и состояние полотна влияют на конечную структуру влажной пленки. |
| Валковое/ножевое покрытие | Толщину покрытия контролируется механически с помощью валиков или дозирующего лезвия. | Зазор, давление, вязкость и стабильность стенки должны соответствовать конструкции материала. |
Универсально лучшей технологии нанесения покрытия не существует. Выбор подходящего метода зависит от состава клея, типа подложки, желаемой плотности покрытия, скорости производства и требуемых характеристик готовой ленты.
В случае обычной клейкой ленты неравномерное покрытие может приводить к различной липкости, отслаиванию или изменению краев. В случае защитной ленты это также может влиять на срабатывание функционального защитного слоя.
Шаг 6: Сушка, отверждение или охлаждение
Сушка и отверждение Перед намоткой материала необходимо стабилизировать клей или покрытие.
Системы на водной и растворительной основе обычно требуют контролируемой сушки, чтобы удалить воду или растворитель из влажного покрытия. В системах с термоплавкими клеями обычно используется другой подход: клей наносится в нагретом состоянии, а затем охлаждается или иным образом стабилизируется, а не высушивается так же, как жидкая эмульсия или система на основе растворителя.
Для некоторых конструкций могут также потребоваться этапы сшивания, дополнительного отверждения, кондиционирования или ламинирования. Правильный процесс зависит от химического состава материала.
Контроль технологического процесса важен, поскольку неполная сушка, чрезмерный нагрев или неравномерная термическая обработка могут повлиять на остаточное содержание летучих веществ, адгезионные свойства, стабильность пленки, слипание и последующие характеристики валков.
Шаг 7: Перемотка рулона большого формата
После необходимых этапов нанесения покрытия и стабилизации широкое полотно наматывается обратно в основной или большой рулон.
На этом этапе формируется промежуточный рулон, который впоследствии будет преобразован в рулоны нужной ширины и длины. Перемотка — это не просто хранение. Натяжение при намотке и форма рулона влияют на следующее:
- твердость прокатки;
- состояние боковины;
- телескопический риск;
- краевое давление;
- стабильность процесса разрезания в будущем;
- расслабить последовательность.
Покрытие на рулоне может пройти визуальный осмотр, но при этом создать проблемы на последующих этапах производства, если рулон намотан слишком туго, слишком свободно или неравномерно.
Шаг 8: Точная резка
Точная резка Преобразует широкий основной рулон в ленту меньшей ширины.
Выбор оптимального метода нарезки зависит от типа пленки, клея, конструкции подложки, толщины ленты и допуска на готовую ширину. Цель состоит в получении чистых и стабильных кромок без чрезмерного загрязнения клеем, повреждения подложки, скручивания, изменения ширины или деформации геометрии рулона.
На этапе продольной резки качество изготовления и качество обработки тесно взаимосвязаны. Стабильное полотно с покрытием легче разрезать; плохо намотанную или несбалансированную конструкцию трудно обрабатывать, даже если само покрытие кажется приемлемым.
Шаг 9: Перемотка, загрузка сердечника, печать и окончательное преобразование.
После нарезки лента перематывается до требуемой конечной длины и с заданными характеристиками сердечника. В зависимости от продукта могут потребоваться дополнительные операции по переработке:
- пользовательский идентификатор ядра;
- указанное направление намотки;
- перфорация;
- Печать предупреждающих надписей на поверхности;
- последовательная нумерация;
- Печать штрихкодов или QR-кодов;
- Упаковка рулонов в соответствии с требованиями заказчика.
В проектах, где требуется только переработка, производство может начинаться с уже утвержденного рулона большого размера, а не с заготовки пленки и нанесения клеевого покрытия. Это различие должно быть очевидным при сравнении поставщиков: производство покрытия и последующая переработка ленты — это взаимосвязанные, но не идентичные возможности.
Шаг 10: Контроль качества и тестирование ленты.
Заключительный этап заключается в проверке соответствия ленты заданным физическим, технологических и прикладным требованиям.
В зависимости от типа ленты, проверка качества может включать в себя такие параметры, как адгезия при отслаивании, усилие размотки, ширина, длина, толщина рулона, внешний вид боковых стенок, стойкость печати, прочность на разрыв, прочность на сдвиг или удержание, отделение подложки и характеристики, специфичные для конкретного применения.
Он Методы испытаний Совета по клейким лентам (PSTC) Предложить отраслевые методы оценки свойств самоклеящихся лент, таких как отслаивание, сдвиг, разматывание, прочность на растяжение и другие аналогичные эксплуатационные характеристики.
Чем отличается производство защитных лент с защитой от несанкционированного вскрытия?
Десять описанных выше этапов производства объясняют, как изготавливается самоклеящаяся лента. Защитная лента с защитой от вскрытия добавляет вторую инженерную проблему: готовая конструкция должна изменяться преднамеренным и воспроизводимым образом при попытке ее снятия.
Это означает, что производство защитной ленты нельзя контролировать только прочностью клея.
| Производственные требования | Обычная самоклеящаяся лента | Защитная лента с защитой от вскрытия |
|---|---|---|
| Поддержка | Поддерживает нанесение покрытий и механическую обработку. | Также необходимо поддерживать построение уровня безопасности и предполагаемое поведение разделения. |
| Клей | Отбираются в первую очередь по таким критериям, как надежность и качество обслуживания. | Необходимо обеспечить прочное сцепление с подложкой, одновременно поддерживая предусмотренную защиту от несанкционированного вскрытия. |
| система выпуска | Управление размоткой или отделением футеровки | Необходимо обеспечить стабильное завершение работ, не нарушая преждевременно функционирование системы безопасности. |
| Печать / нанесение покрытия | Может обеспечивать брендирование, цвет или функциональные свойства поверхности. | Может включать скрытые шаблоны VOID/OPENED, разделительные слои, слои переноса и защитную графику. |
| Контроль качества | Проверяет адгезию, разматывание, размеры и общий внешний вид. | Также необходимо проверить срабатывание защиты от несанкционированного вскрытия и повторяемость переноса на целевом субстрате. |
1. Требуемая реакция на несанкционированное вмешательство определяется до начала производства.
Производство защитных лент должно начинаться с предполагаемого способа получения доказательств вскрытия, а не с типовой конструкции ленты.
Производитель должен определить:
- целевой субстрат;
- полный перенос, частичный перенос, отсутствие переноса или другой ответ;
- VOID, OPENED или пользовательское скрытое сообщение;
- допустимый уровень остаточных веществ;
- Конструкция без подложки или с подложкой;
- Размеры готового рулона и направление намотки;
- Условия применения и хранения;
- Требования к печати, сериализации или штрих-кодированию.
Это позволяет избежать распространенной ошибки: утверждения визуально привлекательной защитной ленты до подтверждения соответствия архитектуры материала реальной упаковке.
2. Добавлены скрытые шаблоны и функциональные разделительные слои.
Скрытое сообщение и система разделения разработаны таким образом, что их удаление изменяет внутреннюю структуру слоев заранее определенным образом.
В зависимости от конструкции, активированный результат может проявляться в виде сильного переноса изображения на подложку, разделения защитного изображения между лентой и подложкой, сохранения большей части сообщения в удаленной пленке или создания другого необратимого дефекта.
Таким образом, повторяемость рисунка, совмещение, равномерность покрытия и межслойная адгезия становятся параметрами контроля производства, а не декоративными деталями.
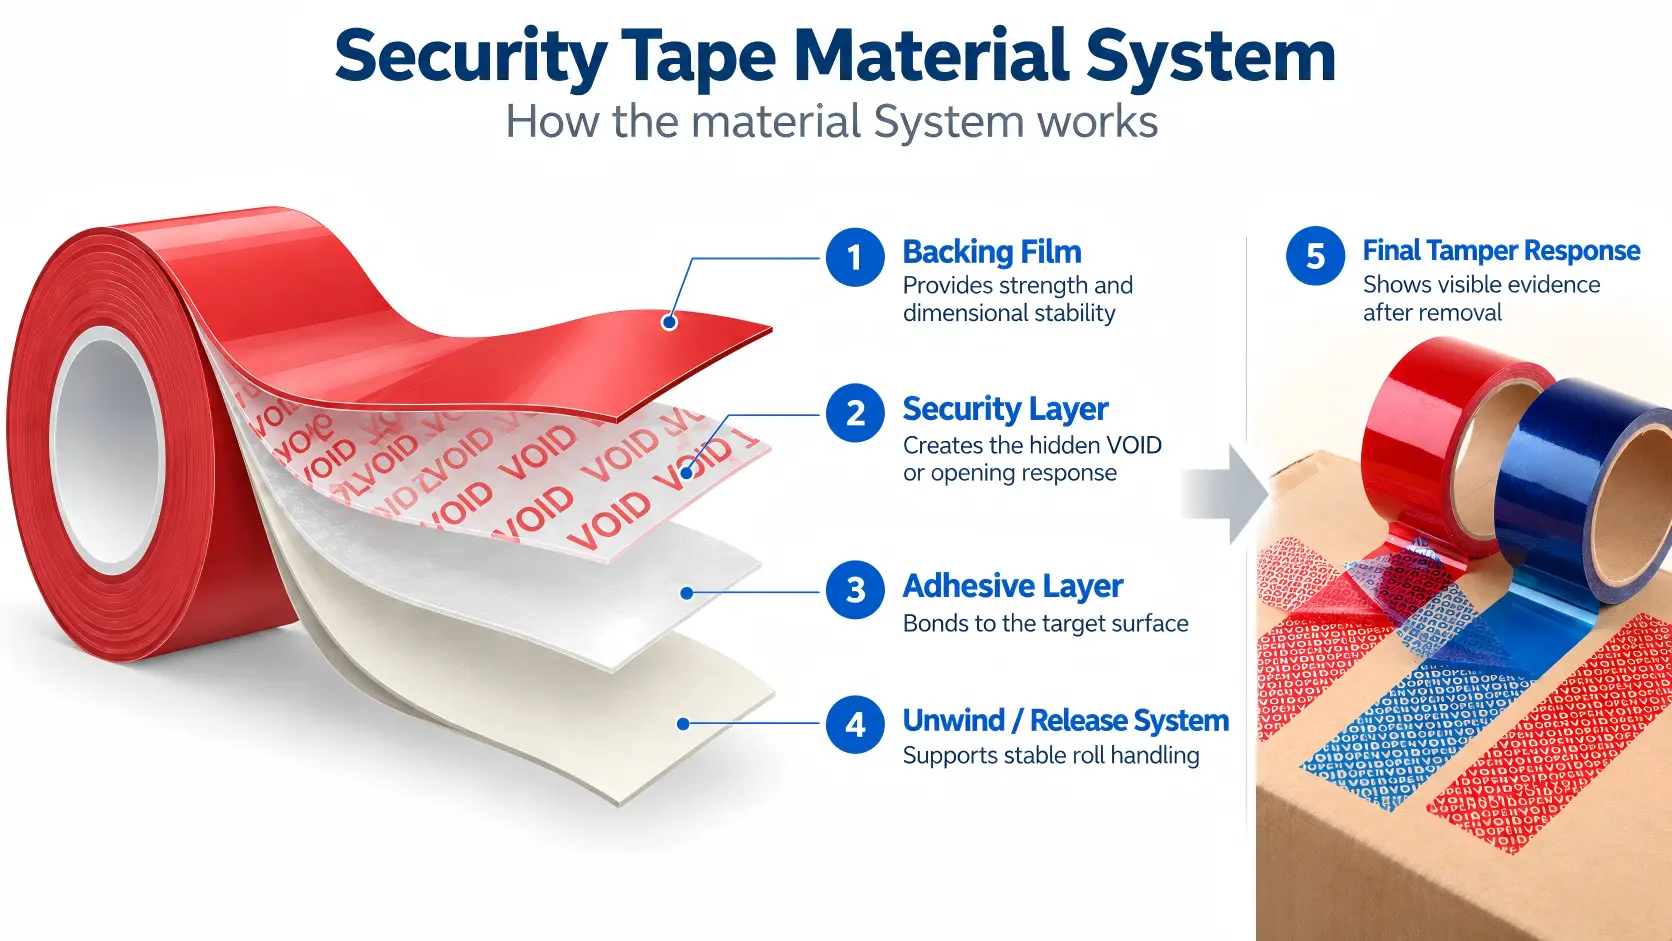
3. Прочность сцепления должна быть сбалансирована с защитным слоем.
Более прочный клей не означает автоматически, что клейкая лента лучше подходит для защиты от повреждений.
Если адгезия к поверхности нанесения слишком слабая, лента может отклеиться до того, как скрытый текст активируется. Если клеевой и защитный слои плохо сбалансированы, лента может оставлять неконтролируемые следы, обеспечивать неполный перенос или неравномерную активацию.
Таким образом, требуемый уровень прочности соединения зависит как от целевого субстрата, так и от выбранного способа защиты.
4. Видимые печатные и оптические элементы не являются средствами защиты от подделки.
Защитная лента может содержать предупреждающий текст на поверхности, логотипы, цветные слои, металлизированное покрытие или голографические элементы. Они могут использоваться для брендирования или явной аутентификации, но их не следует путать с самим механизмом защиты от вскрытия.
В основе мер безопасности по-прежнему лежит контролируемое разделение материалов и взаимодействие клея с подложкой.
Производство защитных лент с полной, частичной и непереносной передачей данных.
Режим переноса изменяет балансировку функциональных слоев в процессе производства и определяет, где появятся видимые следы вскрытия после удаления ленты.
| Режим безопасности | Ожидаемая реакция на вступительное слово | Производственный фокус |
|---|---|---|
| Полный трансфер | На защищаемой поверхности остается отчетливый видимый защитный рисунок или след. | Контролируемое разделение между подложкой/защитной структурой и слоем, переносимым на клеевой стороне. |
| Частичный перевод | Изображение с камеры видеонаблюдения разделено на удаленную ленту и защищаемую поверхность. | Сбалансированное межслойное разделение и повторяющееся определение рисунка. |
| Непередача | Вступительное сообщение в основном видно на удаленной ленте, а на защищаемой поверхности видимых следов практически нет. | Контролируемая внутренняя активация при ограничении переноса на субстрат |
Эти описания относятся к предполагаемой системе защиты, а не к абсолютному обещанию полного отсутствия остатков клея при любых условиях. Фактическое количество остатков может варьироваться в зависимости от состава клея, типа поверхности, времени воздействия, температуры, загрязнения поверхности и условий удаления.
Как химия клеевых материалов меняет производственные процессы
Одна из причин отсутствия единой универсальной последовательности изготовления ленты заключается в том, что химический состав клея изменяет процесс нанесения покрытия и стабилизации.
| Клейкий маршрут | Типичные различия в процессе | Производственная точка управления |
|---|---|---|
| Клеймо на водной основе | После нанесения влажного покрытия производится контролируемое удаление воды. | Профиль сушки, вес покрытия, температура полотна и остаточная влажность |
| PSA на основе растворителя | После нанесения влажного покрытия осуществляется контролируемое испарение растворителя и применяются соответствующие системы управления растворителями. | Сушка, остаточное содержание растворителя, вентиляция/восстановление и стабильность покрытия. |
| Термоклеевой клей | Клей наносится в нагретом состоянии, а затем охлаждается или стабилизируется. | Температура плавления, вязкость, однородность покрытия и охлаждение |
| Специальные реактивные/сшитые системы | Может потребоваться отверждение, сшивание или последующая обработка после нанесения покрытия. | Время, температура, энергозатраты и конечные свойства клея. |
Именно поэтому утверждения типа «вся лента сушится в печи» или «все ленты имеют силиконовое разделительное покрытие» являются слишком общими. Правильный подход зависит от утвержденной архитектуры материала.
Где чаще всего допускаются ошибки при производстве клейкой ленты.
Проблема, возникающая в процессе производства, часто становится очевидной лишь на более поздних этапах: при нарезке, дозировании или нанесении. Место появления дефекта не всегда совпадает с местом его первоначального возникновения.
| Выявленная проблема | Возможная производственная причина | Что следует проверить |
|---|---|---|
| Неравномерное сцепление по всей длине рулона. | Колебания веса шерсти или непостоянное состояние поверхности. | Профиль покрытия, обработка, грунтовка, загрязнение и метод испытаний. |
| Свернуть рулон сложно. | Условия разматывания или намотки неподходящие. | Конструкция вальцовки, твердость валков, усилие при хранении и размотке. |
| Клей выдавливается с краев. | Реологические свойства клея, давление намотки, состояние разреза или температура хранения. | Покрытие, натяжение намотки, температура и состояние кромок. |
| Телескопы для готовых рулонов | Нестабильность выравнивания или перемотки веб-страницы | Натяжение, состояние сердцевины, намотка валков и готовый внешний диаметр. |
| Напечатанное предупреждение или штрихкод стираются. | Плохая совместимость чернил с поверхностью или недостаточное отверждение. | Обработка поверхности, система чернил, отверждение и износостойкость. |
| Неполное сообщение VOID / OPENED | Несоответствие функционального покрытия, точности совмещения или межслойного взаимодействия. | Точность совмещения рисунка, равномерность покрытия, сцепление с подложкой и условия нанесения. |
| Лента отклеивается до активации защитного слоя. | Недостаточное сцепление с поверхностью нанесения. | Совместимость клея и основания, время выдержки, загрязнение и давление при нанесении. |
| Тестирование на стенде пройдено, но автоматическое приложение не работает. | Технологический диапазон слишком узок или изменены параметры преобразования рулонов. | Скорость линии, диаметр рулона, траектория размотки, направление намотки и условия подачи. |
По вопросам, возникающим после производства рулонов большого формата, обратитесь в компанию Hanksec. Руководство по устранению неполадок при конвертации лент безопасности.
Контроль качества при производстве клейкой ленты
Качество производства клейкой ленты определяется не одним единственным показателем по результатам испытаний. Соответствующие проверки зависят от типа ленты, ее технических характеристик и конечного назначения.
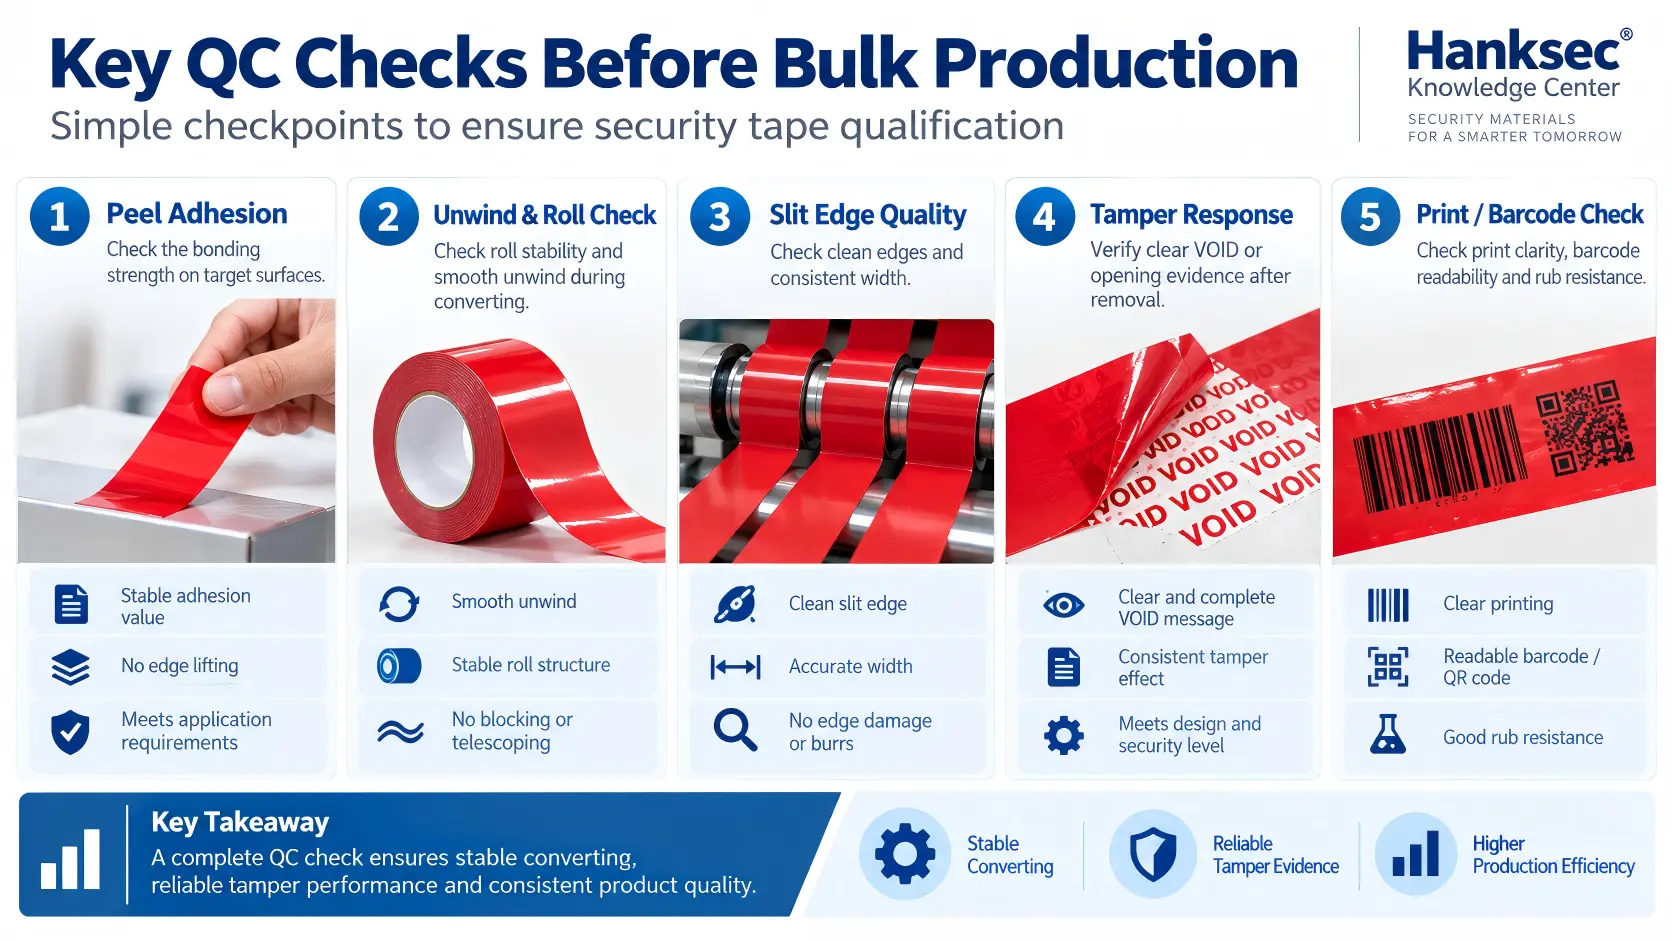
| Контроль качества изделия | Почему это важно |
|---|---|
| Проверка подложки/поверхности | Перед нанесением покрытия подтверждает правильность выбора пленки и соответствие условиям. |
| Вес покрытия / однородность покрытия | Обеспечивает стабильную работу адгезионного и функционального слоев. |
| Адгезия отслоения | Проверяет прочность склеивания в заданных условиях испытания. |
| Поведение расслабления | Подтверждает, что валка освобождается и подается без аномального усилия или нестабильности. |
| Ширина щели и качество кромки | Поддерживает последующие этапы дозирования, переработки и обработки рулонов. |
| Роль построения | Проверяет телескопичность, люфт, чрезмерную твердость и однородность боковины. |
| Устойчивость печати/штрихкода | Проверяет видимую печать и машиночитаемую идентификацию, где это применимо. |
| Активация защиты от несанкционированного доступа | Подтверждает запланированное аннулирование, открытие, передачу или иной необратимый ответ. |
| Применение на реальной подложке | Подтверждает, что утвержденная мера безопасности срабатывает непосредственно на картонной, пленочной, пластиковой, стеклянной или металлической поверхности. |
Стандартизированные лабораторные испытания полезны, поскольку позволяют проводить воспроизводимые сравнения, но они не заменяют квалификацию конечного пользователя. Лента может соответствовать значению отслаивания на стандартной тестовой панели, но при этом вести себя по-разному на картонной коробке с покрытием, пластике с низкой поверхностной энергией или загрязненной производственной поверхности.
Высококачественное производство клейкой ленты против производства с плохим контролем качества.
| Зона оценки | Контролируемое производство | Плохо контролируемое производство |
|---|---|---|
| Подготовка к подложке | Контролируются идентичность материала, состояние поверхности и обработка полотна. | Изменчивость пленки или загрязнение допустимы без четких ограничений. |
| Обработка поверхности | Обработка подбирается в зависимости от типа пленки и последующей операции нанесения покрытия. | Лечение предполагается, а не подтверждается. |
| Адгезионное покрытие | Контролируются масса шерсти и равномерность распределения шерсти по поперечному волокну. | Клейкость может различаться по всей поверхности полотна или между рулонами. |
| Сушка / стабилизация | Технологические условия подбираются в соответствии с химическим составом клея. | Остаточные растворители, влага, перегрев или нестабильные адгезионные свойства могут привести к проблемам. |
| Расслабление / разминка | Система разматывания и намотки разработана для обеспечения стабильной работы с рулонами. | Непоследовательно выполняют блокировку, рывки или отпускания. |
| Прорезка | Чистые края, правильная ширина и стабильная сборка рулона. | Загрязнение краев, загиб, неровные боковые стенки или изменение ширины. |
| Шаблон безопасности | Определенный повтор, ориентация и последовательная активация | Эффект VOID / OPENED получается неравномерным, искаженным или непостоянным. |
| Итоговая квалификация | Лабораторные данные объединяются с результатами испытаний на реальных субстратах и в процессе производства. | В качестве основного метода утверждения используется визуальный осмотр или однократный осмотр образца, полученного вручную. |
Как покупателям в сегменте B2B следует выбирать клейкую ленту для производства или переработки?
В полезном запросе на расчет стоимости следует описать область применения и требуемый размер рулона ленты, а не только цвет и ширину ленты.
Для проекта по установке защитной ленты необходимо предоставить:
- Приложение: картонная коробка, посылка, пакет для вещественных доказательств, курьерский пакет, защитный пакет, коробка для электроники или другое закрытие?
- Поверхность: крафт-картон, картон с покрытием, ПЭТ, ПП, ПЭ, стекло, окрашенный металл, дерево или другой материал?
- Реагирование на несанкционированное вмешательство: Полный перевод, частичный перевод, неперевод или другой необходимый эффект?
- Целевой остаток: Сильный видимый остаток, сбалансированный остаток или уменьшенный остаток?
- Конструкция ленты: Без подложки, с подложкой, двусторонняя или с лентой для застежки пакета?
- Готовый рулон: ширина, длина, внутренний диаметр сердечника, максимальный внешний диаметр рулона и направление намотки?
- Печать: Сообщение об аннулировании товара, пользовательский логотип, предупреждающий текст, серийный номер, штрихкод или QR-код?
- Преобразование: ручное использование, дозатор, автоматическое нанесение, интеграция в процесс изготовления пакетов или дополнительная резка?
- Среда: температура хранения, температура применения, влажность, воздействие химических веществ или особые условия окружающей среды?
- Квалификация: Какие тестовые и реальные образцы будут использоваться для утверждения готовой ленты?
Покупателям, сравнивающим типы лент и поверхности упаковки, следует продолжить изучение информации на сайте Hanksec. Защитные упаковочные ленты с маркировкой «несанкционированное вскрытие»: материалы, типы и руководство по выбору..
Большие рулоны, рулоны, нарезанные по контуру, и готовая лента: в чем разница?
Один и тот же материал с покрытием может поставляться на разных этапах производства. Покупателям следует различать производство покрытия и переработку ленты.
| Формат поставки | Типичный покупатель | Что необходимо указать |
|---|---|---|
| Мастер / Большой рулон | Конвертер лент, типография, специализирующаяся на печати защитной продукции, производитель упаковки. | Основные параметры: ширина, длина, сердцевина, конструкция материала, требования к печати на поверхности и технология обработки. |
| Рулон для резки | Упаковочная линия, дистрибьютор, OEM-производитель | Готовая ширина, длина, диаметр сердечника, направление намотки и внешний диаметр рулона. |
| Готовая защитная лента | Владелец бренда, пользователь логистических услуг, предприятие по упаковке. | Поверхность нанесения, защита от несанкционированного вскрытия, размер рулона, печать и дозатор/способ нанесения. |
Таким образом, рулон большого диаметра, готовый к использованию в качестве упаковочного материала, и готовый рулон для запечатывания картонных коробок — это не одно и то же, согласно техническим условиям закупки.
Как компания Hanksec подходит к производству защитных лент
Компания Hanksec разрабатывает материалы с защитой от несанкционированного вскрытия для производителей упаковки B2B, переработчиков, типографий, специализирующихся на защитной печати, и промышленных пользователей. В проектах, связанных с защитными лентами, техническая стратегия строится вокруг взаимодействия различных компонентов. подложка, функциональный защитный слой, самоклеящийся слой, система разматывания/отсоединения, преобразование в рулон и конечная основа..
Путь развития следующий:
Требуемая защита от несанкционированного вскрытия → подложка → пленка / защитная конструкция → соответствие клея → конструкция для разматывания/отсоединения → формат рулона → требования к обработке → функциональная квалификация.
Более широкая производственная структура Hanksec описана в Manufacturing Capabilitiesпроцедуры тестирования и выпуска описаны в Quality Assurance.
Для предприятий, производящих защитные пакеты с использованием полиэтилена высокой плотности (HDPE), полиэтилена низкой плотности (LDPE), соэкструдированных или ламинированных пленок для пакетов, требования к материалам для запечатывания и интеграции отличаются от требований к обычной картонной ленте. См. Инструкция по использованию защитной ленты для пакетов с индикацией вскрытия.
Часто задаваемые вопросы: Производство клейкой ленты
Что такое производство клейкой ленты?
Производство клейкой ленты Это процесс подготовки подложки, нанесения необходимой обработки поверхности и покрытий, нанесения самоклеящегося слоя, стабилизации покрытого полотна, намотки его в большие рулоны и преобразования этих рулонов в готовые ленты различных размеров.
Как изготавливается самоклеящаяся лента?
Самоклеящаяся лента обычно изготавливается путем разматывания подложки, обработки или грунтования поверхности в необходимых местах, нанесения клея контролируемым слоем, сушки, отверждения или охлаждения конструкции, сматывания ее в рулон большого диаметра, а затем разрезания и сматывания в готовые рулоны.
Какие основные компоненты используются при производстве клейкой ленты?
Основными компонентами являются подложка, самоклеящийся слой и система покрытия, грунтовки или разделительного слоя. В зависимости от продукта могут также использоваться дополнительные подложки, печатные слои, функциональные покрытия или защитные слои.
Почему коронный разряд используется в производстве клейких лент?
Коронная обработка может увеличить поверхностную энергию пластиковой пленки, благодаря чему чернила, грунтовки, покрытия или клеи лучше смачиваются и закрепляются. Она используется по мере необходимости для каждой пленки и системы покрытия, а не в качестве обязательного этапа для каждой ленты.
Что такое разделительное покрытие в производстве клейких лент?
Разделительное покрытие помогает самонаматываемой ленте разматываться, не прилипая навсегда к собственной подложке. В лентах с подложкой вместо этого может использоваться отдельное разделительное покрытие. Правильная конструкция разделительного слоя зависит от клея и структуры изделия.
Как наносится клей на основу клейкой ленты?
Промышленные клеи могут наноситься контролируемыми методами нанесения покрытия, такими как щелевая фильера, глубокая печать, стержень Мейера, валковая печать или системы с использованием ножа. Выбор подходящего метода зависит от вязкости клея, содержания твердых веществ, массы покрытия, скорости линии и требуемой конструкции изделия.
Что такое щелевое нанесение покрытия в производстве лент?
Щелевое нанесение покрытия дозируется с помощью прецизионной фильеры на движущееся полотно. Оно позволяет контролировать толщину покрытия и равномерность по всей поверхности полотна при условии правильного подбора реологических свойств клея, скорости потока, скорости движения полотна и условий работы фильеры.
Что такое глубокая печать в производстве клейких лент?
Технология глубокой печати использует гравированный вал для дозирования и переноса жидкого покрытия на подложку или другой слой. Толщина покрытия зависит от таких факторов, как геометрия ячейки глубокой печати, вязкость покрытия, эффективность переноса и скорость производства.
Зачем клейкая лента проходит через сушильную печь?
Для нанесения клеевых покрытий на водной и растворительной основе обычно требуется контролируемая сушка для удаления воды или растворителя. Системы горячего расплава используют другой подход и, как правило, охлаждаются или стабилизируются после нанесения покрытия. Процесс должен соответствовать химическому составу клея.
Почему клейкая лента сначала выпускается в виде рулонов большого диаметра?
Нанесение покрытия эффективно осуществляется на широком непрерывном полотне. После нанесения покрытия и стабилизации это полотно наматывается обратно в основной или большой рулон, а затем разрезается на несколько готовых отрезков различной ширины и длины.
Что такое прецизионная резка в производстве лент?
Точная резка позволяет разрезать широкий основной рулон на более узкие, контролируя при этом ширину, качество кромок и стабильность рулона. Некачественная резка может привести к загрязнению клеем, повреждению лайнера, скручиванию, неровным боковым стенкам или проблемам с последующим дозированием.
Чем отличается защитная лента с защитой от вскрытия от обычной упаковочной ленты?
Обычная упаковочная лента предназначена в первую очередь для запечатывания и склеивания. Защитная лента с защитой от вскрытия имеет специально разработанную функциональную структуру, которая создает видимые и необратимые следы при попытке удаления. Поэтому клей, пленка и защитные слои должны быть спроектированы и протестированы как единая система.
Как в записях видеонаблюдения создается сообщение VOID или OPENED?
Сообщение создается с помощью структурированной функциональной разделительной конструкции. При удалении ленты выбранные внутренние слои разделяются заданным образом, так что становится виден ответ VOID, OPENED или пользовательский ответ. Точная структура различается для систем с полной передачей, частичной передачей и без передачи данных.
В чём разница между лентами VOID с полной передачей данных, частичной передачей данных и лентами VOID без передачи данных?
Лента с полным переносом оставляет четкие видимые следы на защищаемой поверхности. Лента с частичным переносом разделяет следы между удаленной лентой и защищаемой поверхностью. Лента без переноса передает основное защитное сообщение внутри удаленной ленты, уменьшая при этом видимые остатки на поверхности нанесения. Фактические остатки все еще зависят от основания, клея, времени воздействия и условий удаления.
Какие тесты важны после изготовления клейкой ленты?
В зависимости от продукта, полезными проверками могут быть адгезия при отслаивании, поведение при разматывании, прочность на сдвиг или удержание, прочностные характеристики, ширина разреза, качество кромок, толщина рулона, стойкость печати и характеристики, специфичные для конкретного применения. Для защитной ленты также следует проверить реакцию на вскрытие на предполагаемом материале.
Можно ли поставлять защитные ленты в рулонах большого размера для дальнейшей переработки?
Да. В зависимости от проекта, защитная лента может поставляться в виде основных/больших рулонов или рулонов для последующей печати, нарезки, перфорации или упаковки. Ширина, сердечник, направление намотки, конструкция вкладыша и последующее оборудование должны быть определены до начала производства.
Вывод: производство клейкой ленты — это нечто большее, чем просто нанесение покрытия и резка.
Производство клейкой ленты Это цепочка взаимосвязанных процессов: подготовка основы, обработка поверхности, контроль грунтовки и разделительного слоя, нанесение клея, сушка или стабилизация, намотка в рулоны большого диаметра, резка, окончательная обработка и контроль качества.
Каждый этап влияет на следующий. Подготовка поверхности влияет на прочность сцепления покрытия. Равномерность покрытия влияет на качество склеивания. Сушка и намотка влияют на стабильность рулона. Разрезка влияет на дозирование. В случае защитной ленты с защитой от вскрытия функциональные защитные слои предъявляют еще одно требование: реакция на вскрытие должна быть воспроизводимой и на самой упаковке.
Таким образом, готовый продукт для защитной ленты должен обладать следующими характеристиками:
Стабильность пленки + контроль функционального слоя + совместимость клея и подложки + поведение при отрыве и разматывании + качество обработки + воспроизводимая защита от несанкционированного вскрытия.
Для нового проекта отправьте в компанию Hanksec информацию о поверхности нанесения, требуемой реакции на повреждение, целевом количестве остатков, размерах рулона, требованиях к печати и методе производства. Техническая команда Hanksec сможет использовать эти данные для рекомендации репрезентативной конструкции материала и метода тестирования образцов перед началом серийного производства.