Escrito por: Equipe Técnica da Hanksec
Análise técnica: Fabricação de materiais invioláveis e fita adesiva sensível à pressão
Última atualização: Outubro de 2026
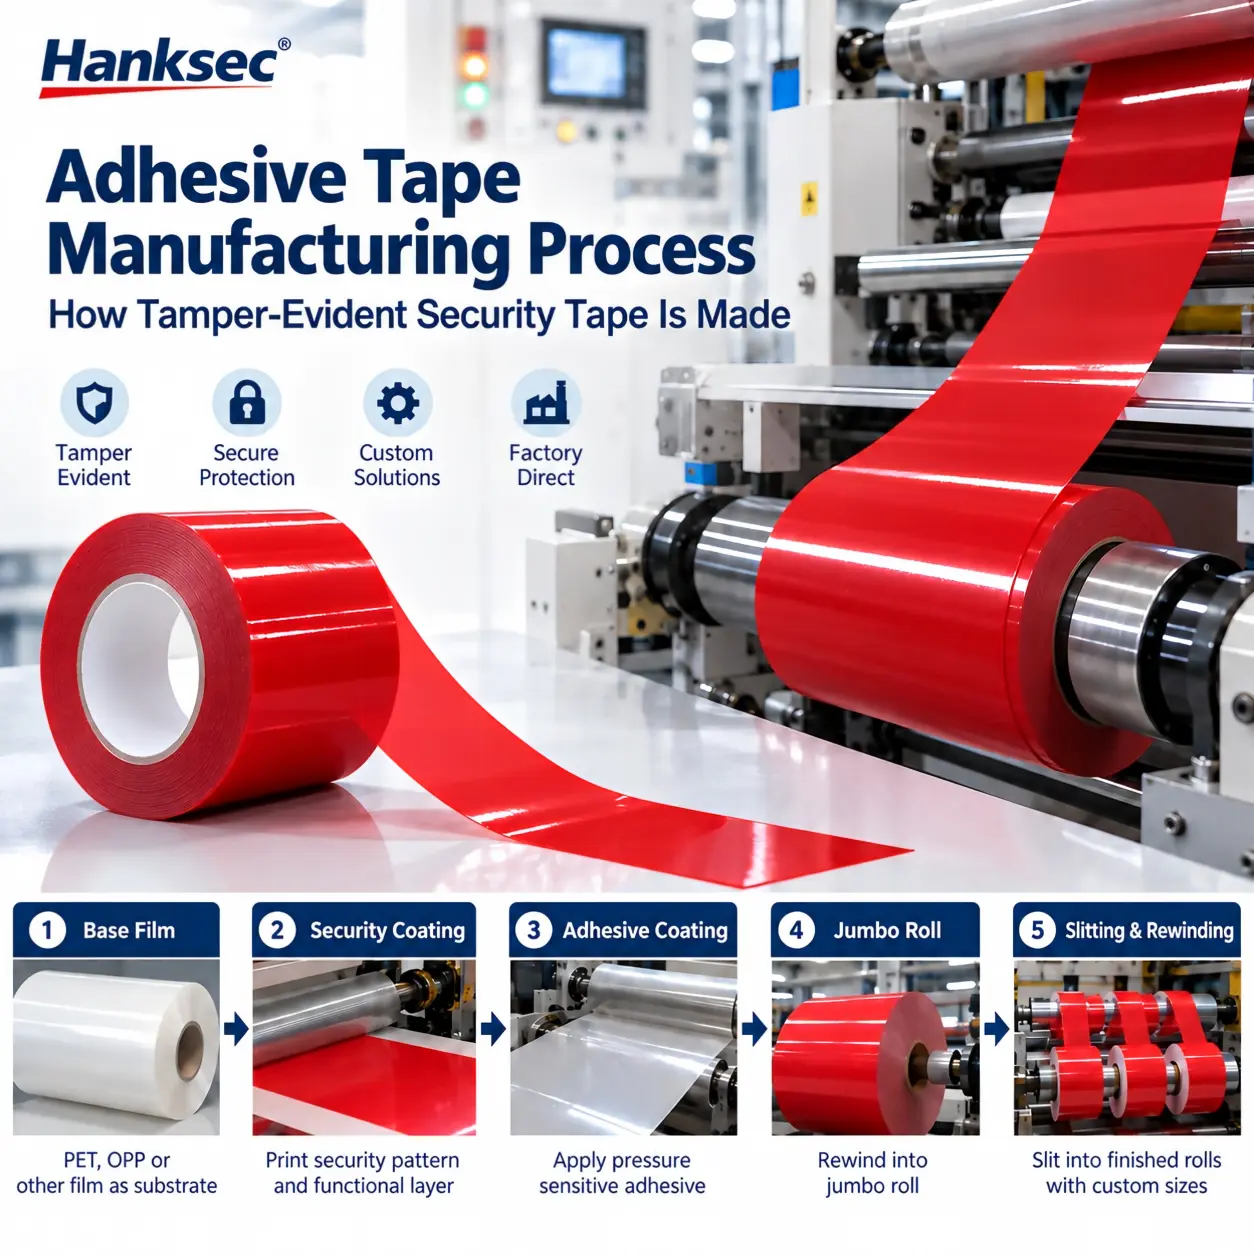
Fabricação de fita adesiva É o processo industrial de conversão de um material de suporte flexível em fita adesiva sensível à pressão, que consiste em preparar a superfície da bobina, aplicar o primer, o agente desmoldante ou os revestimentos funcionais necessários, aplicar o adesivo sensível à pressão, secar, curar ou resfriar a estrutura conforme necessário, rebobiná-la em um rolo mestre ou jumbo e converter esse rolo em larguras e comprimentos utilizáveis.
O percurso exato depende da construção da fita e da composição química do adesivo. Uma fita de papelão BOPP autoenrolável, uma fita dupla face com revestimento protetor e uma fita de segurança PET inviolável não utilizam necessariamente os mesmos revestimentos, equipamentos ou sequência.
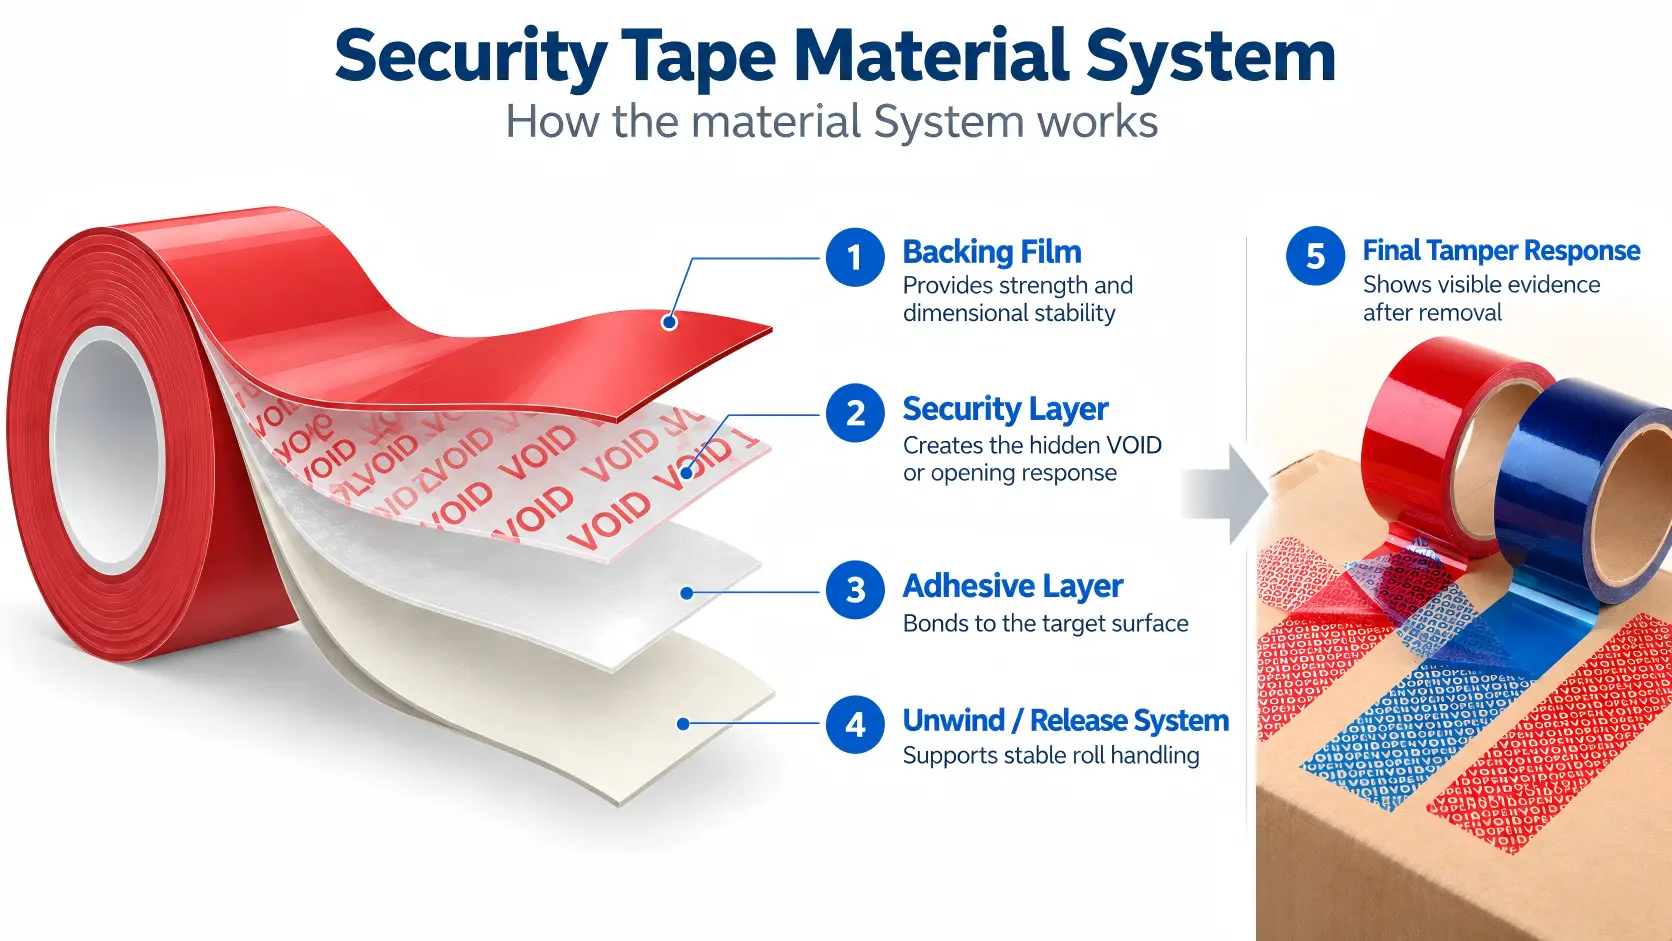
Para a Hanksec, essa distinção é importante. A fabricação convencional de fitas adesivas deve criar adesão estável, desenrolamento e enrolamento de qualidade. Fabricação de fita de segurança inviolável Acrescenta-se mais um requisito: a película, a camada de segurança e o adesivo devem interagir de forma que a remoção produza uma resposta de violação predefinida e repetível, como "NULO", "ABERTO", "transferência" ou outra resposta irreversível de adulteração.
Este guia explica primeiro Como é feita a fita adesiva Este livro descreve o processo de fabricação de fitas adesivas sensíveis à pressão em um processo padrão e mostra onde a fabricação de fitas de segurança se diferencia. É destinado a fabricantes de embalagens, convertedores de fitas, distribuidores, equipes de compras e compradores técnicos que precisam compreender tanto o processo de produção quanto as variáveis que afetam o desempenho da fita finalizada.
Para seleção de produtos em vez de fabricação, consulte a Hanksec's. Guia de Seleção de Fitas Adesivas de Segurança para Embalagens - Guia de SeleçãoPara problemas subsequentes de corte longitudinal, rebobinamento e manuseio de bobinas, utilize o Guia de Solução de Problemas de Conversão de Fitas de Segurança.
Resposta rápida: Como é feita a fita adesiva?
A maioria das fitas adesivas sensíveis à pressão é fabricada desenrolando-se um material de suporte, tratando-se a superfície onde necessário, aplicando-se primer e agente desmoldante conforme necessário, revestindo-se com o adesivo sensível à pressão, secando, curando ou resfriando a fita revestida, rebobinando-a em um rolo jumbo e, em seguida, cortando e rebobinando o material no tamanho final do rolo.
Uma sequência prática de fabricação é:
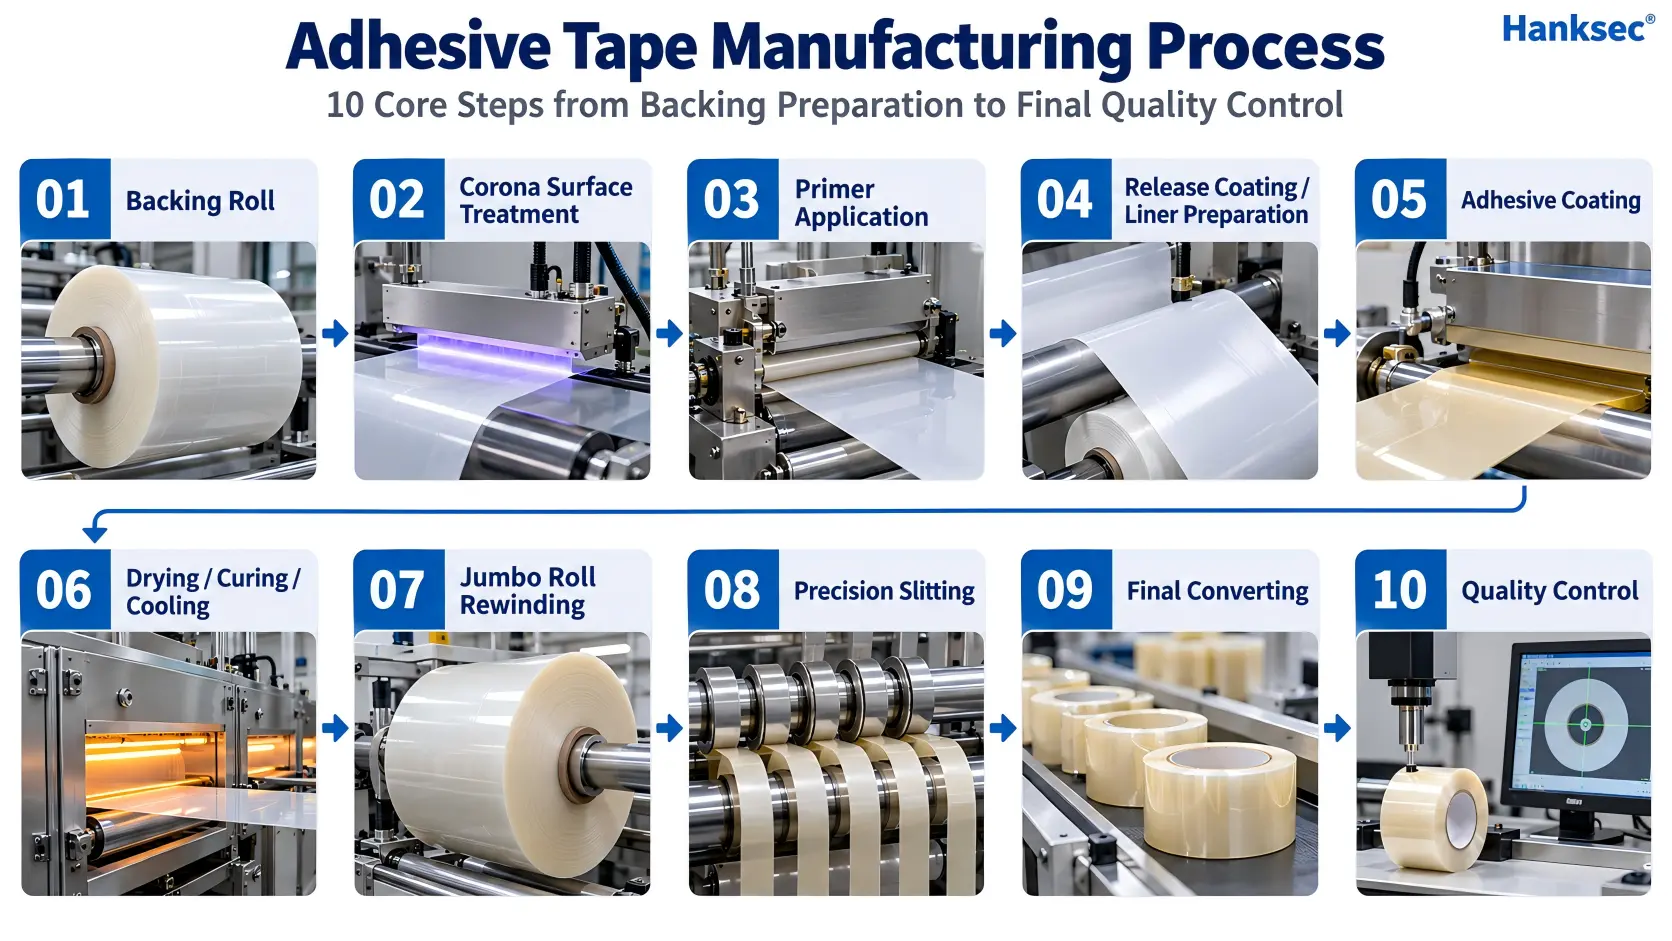
Material de suporte → Tratamento de superfície → Primer → Construção de desmoldagem → Revestimento adesivo → Secagem/Cura/Resfriamento → Rebobinagem de bobinas jumbo → Corte de precisão → Conversão final → Controle de qualidade
Nem todas as fitas utilizam todas as etapas. Adesivos à base de água, à base de solvente e termofusíveis usam diferentes métodos de revestimento e estabilização, enquanto fitas sem revestimento e com revestimento requerem diferentes estruturas de liberação.
Componentes-chave na fabricação de fita adesiva
A fabricação de fitas adesivas depende de três grupos principais de materiais e processos: web de suporte, o sistema adesivo sensível à pressãoe o tratamentos de superfície, primer e desmoldagem Utilizado para controlar a ancoragem do revestimento, a adesão e o desenrolamento do rolo.
Apoio à Web
BOPP, PET, papel, tecido, folha metálica, espuma e outros materiais flexíveis podem ser usados como suporte para fitas adesivas. O suporte fornece a sustentação mecânica para o adesivo e influencia a resistência à tração, a estabilidade dimensional, a resistência à temperatura, o tratamento de superfície, a impressão, o revestimento e o comportamento de conversão.
Adesivo sensível à pressão
Sistemas adesivos sensíveis à pressão à base de acrílico, borracha e silicone são amplamente utilizados na fabricação de fitas adesivas. O adesivo proporciona a adesão necessária quando a pressão é aplicada, mas a composição química correta depende do substrato alvo, da faixa de temperatura, da exigência de envelhecimento, do método de aplicação e da construção final da fita.
Tratamentos de superfície, primer e desmoldagem
O tratamento corona, os primers e os sistemas de desmoldagem controlam como os revestimentos se aderem ao suporte e como a fita acabada se desenrola ou se separa do liner. Nem todas as fitas requerem a mesma sequência de tratamento. A estrutura de superfície e de desmoldagem necessária depende do material do suporte, da composição química do adesivo e se a fita é autoenrolável ou possui liner.
O Conselho de Fitas Sensíveis à Pressão (PSTC) A definição de fita adesiva sensível à pressão é a combinação de um suporte ou base e um adesivo permanentemente pegajoso. A terminologia da indústria para primers, revestimentos antiaderentes e liners antiaderentes também é abordada. Glossário técnico da Afera.
Quais materiais são usados na fabricação de fitas adesivas?
A fita adesiva é um sistema de materiais. O suporte, o adesivo, o primer, a estrutura de liberação e qualquer revestimento funcional devem funcionar em conjunto. A combinação exata varia de acordo com a aplicação.
Materiais de suporte
Os suportes comuns para fitas adesivas incluem BOPP, PET, PVC, papel, tecido, folha metálica, espuma e outros filmes especiais. O suporte não serve apenas como veículo para o adesivo. Ele também influencia o comportamento à tração, a estabilidade dimensional, a ancoragem do revestimento, a resistência à temperatura, o manuseio da bobina, a espessura do rolo e o comportamento da fita durante a remoção.
Para fitas de segurança invioláveis, filmes de PET e alguns filmes à base de OPP são comumente usados porque permitem impressão, revestimentos funcionais e estruturas de separação controladas.
Sistemas adesivos sensíveis à pressão
Os adesivos sensíveis à pressão permanecem pegajosos nas condições de uso para as quais foram projetados e formam uma ligação quando a pressão é aplicada. As famílias de adesivos acrílicos, à base de borracha e de silicone são amplamente utilizadas na indústria de fitas adesivas sensíveis à pressão, mas não são intercambiáveis.
| Família Adesiva | Características típicas da indústria | Considerações de fabricação |
|---|---|---|
| Adesivo acrílico PSA | Pode ser formulado para adesão duradoura, resistência ao envelhecimento e uma ampla gama de substratos. | Pode ser revestido com sistemas à base de água ou solvente, ou fornecido em outras formas projetadas, dependendo da construção. |
| Adesivo sensível à pressão à base de borracha | Geralmente escolhida quando uma alta aderência inicial e uma rápida impregnação são importantes. | Pode ser processado como sistema termofusível ou à base de solvente; a temperatura e o desempenho de envelhecimento dependem da formulação. |
| Adesivo de silicone para uso público | Utilizado em superfícies especiais e condições de temperatura exigentes. | Normalmente específico para cada aplicação e requer condições de suporte, versão e processamento compatíveis. |
O adesivo correto deve ser avaliado na superfície de aplicação real. Papelão ondulado, papelão revestido, PET, PP, PE, vidro e metal pintado podem apresentar comportamentos de adesão e remoção muito diferentes.
ASTM D3330/D3330M-04(2025) Fornece métodos padronizados para medir a adesão por descascamento de fitas adesivas sensíveis à pressão e pode ser usado como parte de um programa definido de controle de qualidade.
Primer, Revestimentos Desmoldantes e Funcionais
O primer é utilizado quando é necessária uma ancoragem adicional entre o suporte e uma camada de revestimento ou adesivo. A estrutura de liberação controla como a fita acabada se desenrola ou se separa do seu liner. Dependendo do produto, isso pode ser um tratamento de liberação na parte traseira em uma fita autoenrolável ou um liner de liberação separado em uma construção com liner.
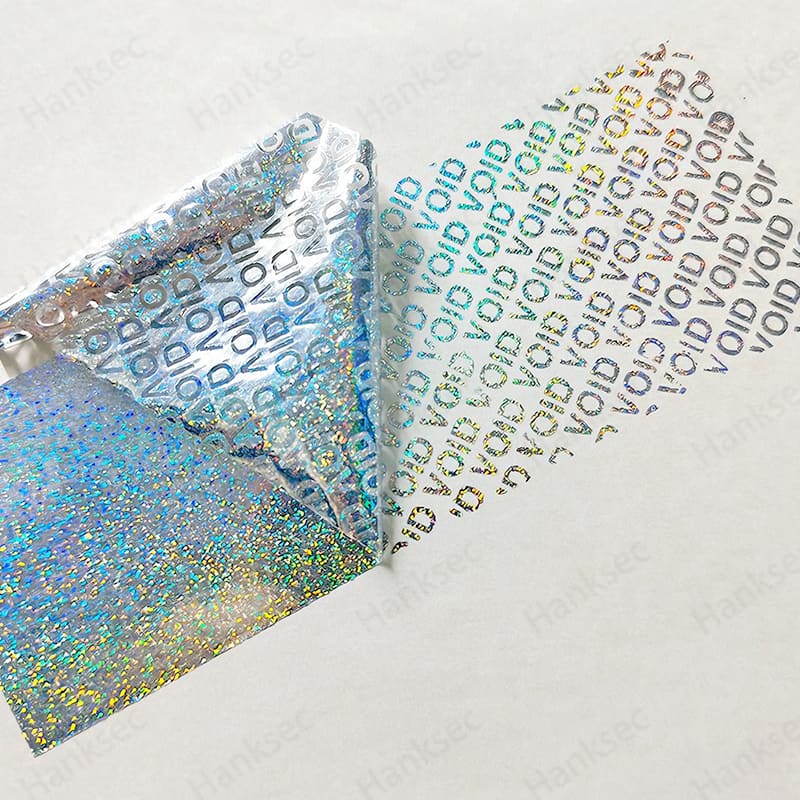
As fitas de segurança podem adicionar uma ou mais camadas funcionais que não estão presentes nas fitas adesivas comuns, incluindo padrões ocultos de "VOID/OPENED" (aberto/vazio), camadas de separação controlada, camadas de transferência, revestimentos de cor ou opacidade, características metalizadas ou holográficas e outras funções indicadoras de ataque.
Processo de fabricação de fita adesiva: 10 etapas
Os dez passos a seguir descrevem um sensor de pressão representativo. processo de fabricação de fita adesivaOs estágios são separados porque cada um controla uma parte diferente da performance final da gravação.
Etapa 1: Inspeção da matéria-prima e desenrolamento do revestimento
A produção de fita adesiva começa com um rolo largo de material de suporte. Antes da aplicação do revestimento, o fabricante verifica os parâmetros relevantes à especificação aprovada, como a identidade do material, a espessura, a condição da superfície, a condição das bordas, a contaminação, os danos no rolo e a planicidade da fita.
Em seguida, o suporte é desenrolado na linha de produção sob tensão e alinhamento controlados. Um desenrolamento estável é importante porque rugas, desvios laterais e variações de tensão podem afetar posteriormente a uniformidade do revestimento, o registro da impressão e a formação do rolo.
Os controles de processo típicos incluem:
- Material de suporte e espessura corretos;
- alinhamento da web e guia de borda;
- tensão de desenrolamento controlada;
- limpeza da superfície;
- Ausência de rugas, dobras ou danos por enrolamento.
Etapa 2: Tratamento de superfície Corona
Tratamento de superfície Corona É comumente utilizado em filmes plásticos quando é necessária energia superficial adicional para melhorar a molhabilidade e a ancoragem de tinta, primer, revestimentos ou adesivos.
O tratamento expõe a superfície da película em movimento a uma descarga elétrica controlada. O objetivo não é tornar cada película mais "aderente", mas sim criar uma condição de superfície adequada para a próxima operação de revestimento ou impressão.
A necessidade de tratamento corona depende do filme, do histórico de tratamentos anteriores, da composição química do revestimento e do processo de produção. Um tratamento insuficiente pode contribuir para uma ancoragem fraca do revestimento ou para uma má adesão da impressão, enquanto um tratamento excessivo ou inadequado pode gerar problemas no processo. Portanto, a superfície tratada deve ser controlada como parte da especificação de material aprovada.
Etapa 3: Aplicação do primer quando necessário
Uma camada de base pode ser aplicada entre o suporte e o adesivo ou outro revestimento quando a construção exigir uma ancoragem entre camadas mais forte ou mais controlada.
O primer não é obrigatório para todas as fitas adesivas sensíveis à pressão. Seu uso depende do suporte, da composição química do adesivo, das condições de serviço e do modo de falha desejado. Em um sistema bem projetado, o primer ajuda a manter a camada desejada aderida ao suporte durante a aplicação, o enrolamento, o armazenamento e o uso final.
Para fitas de segurança, isso se torna especialmente importante porque o produto pode precisar que uma interface permaneça firmemente ancorada, enquanto outra interface é projetada especificamente para se separar em caso de violação.
Etapa 4: Preparação do revestimento ou liner de desmoldagem
Revestimento de liberação Controla como a fita se desenrola ou como o adesivo se separa de um revestimento protetor.
Em fitas adesivas autoenroláveis de face única, o verso do suporte pode receber um tratamento antiaderente para que o adesivo se desenrole sem bloquear ou rasgar a fita. Já em fitas com revestimento protetor, a função antiaderente é geralmente fornecida por um revestimento de papel ou filme separado.
O sistema de desmoldagem deve ser compatível com o adesivo e o processo de conversão. Se a desmoldagem for muito fácil, o rolo pode ficar instável. Se a força de desmoldagem for muito alta, a bobina pode dar trancos, esticar ou causar problemas de dispensação.
ASTM D3811/D3811M-21a O texto aborda a força necessária para desenrolar um rolo de fita adesiva sensível à pressão e observa que a força de desenrolamento é afetada pela taxa de teste.
Etapa 5: Revestimento Adesivo
Revestimento adesivo É a etapa em que o adesivo sensível à pressão é aplicado ao suporte, à camada de primer ou a outra superfície de suporte aprovada, com peso de camada controlado e uniformidade transversal.
O método de revestimento depende da reologia do adesivo, do teor de sólidos, da gramatura da camada necessária, da velocidade da linha e da arquitetura do produto. Linhas de fita industrial podem utilizar tecnologias de revestimento controlado, como rotogravura, fenda, barra Meyer, rolo, lâmina ou outras, dependendo do sistema de materiais.
As variáveis importantes do revestimento incluem:
- uniformidade do peso da pelagem;
- Perfil transversal na web;
- velocidade da web;
- viscosidade adesiva ou condição de fusão;
- controle de borda;
- contaminação;
- Compatibilidade com o suporte ou primer.
Métodos comuns de revestimento adesivo
| Método de revestimento | Como é utilizado | Principais considerações de fabricação |
|---|---|---|
| Revestimento por matriz de fenda | Aplica adesivo através de uma matriz de precisão em uma bobina em movimento. | A vazão, a viscosidade, a folga da matriz, a velocidade da bobina e a uniformidade transversal da bobina devem ser controladas. |
| Revestimento por rotogravura | Utiliza um rolo gravado para dosar e transferir um revestimento líquido de forma controlada. | A geometria da célula, a viscosidade do revestimento, a eficiência de transferência e a velocidade da linha influenciam a espessura do revestimento. |
| Barra Meyer / Haste de arame enrolado | Utiliza uma haste com fio enrolado para controlar a espessura do revestimento úmido em sistemas líquidos adequados. | A especificação da barra, a reologia do revestimento e a condição da bobina influenciam o filme úmido final. |
| Revestimento com rolo/faca | Controla mecanicamente a espessura do revestimento usando rolos ou uma lâmina dosadora. | A folga, a pressão, a viscosidade e a estabilidade da fita devem corresponder à construção do material. |
Não existe uma única tecnologia de revestimento que seja universalmente a melhor. O método apropriado depende da formulação do adesivo, da superfície de suporte, da espessura da camada desejada, da velocidade de produção e do desempenho final da fita exigido.
Em uma fita adesiva comum, um revestimento inconsistente pode criar variações na aderência, no descascamento ou no comportamento das bordas. Em uma fita de segurança, isso também pode alterar a ativação da camada funcional de violação.
Etapa 6: Secagem, cura ou resfriamento
Secagem e cura Estabilizar o adesivo ou revestimento antes do enrolamento do material.
Os sistemas à base de água e solventes normalmente requerem secagem controlada para que a água ou o solvente sejam removidos do revestimento úmido. Os sistemas adesivos termofusíveis geralmente utilizam um processo diferente: o adesivo é aplicado aquecido e, em seguida, resfriado ou estabilizado de alguma outra forma, em vez de ser seco da mesma maneira que uma emulsão líquida ou um sistema à base de solvente.
Algumas construções podem também exigir etapas de reticulação, cura adicional, condicionamento ou laminação. O processo correto depende da composição química.
O controle do processo é importante porque a secagem incompleta, o calor excessivo ou o histórico térmico irregular podem afetar os voláteis residuais, as propriedades adesivas, a estabilidade do filme, o bloqueio e o desempenho posterior do rolo.
Etapa 7: Rebobinagem do rolo jumbo
Após as etapas necessárias de revestimento e estabilização, a bobina larga é rebobinada em um rolo mestre ou jumbo.
Esta etapa cria o rolo intermediário que será posteriormente convertido em larguras e comprimentos personalizados. O rebobinamento não se resume ao armazenamento. A tensão de enrolamento e a formação do rolo influenciam:
- dureza de laminação;
- condição da parede lateral;
- risco telescópico;
- pressão na borda;
- estabilidade futura do corte longitudinal;
- Desfaça a consistência.
Uma bobina revestida pode passar na inspeção visual e ainda assim causar problemas posteriores se o rolo jumbo for enrolado muito apertado, muito frouxo ou de forma irregular.
Etapa 8: Corte de Precisão
Corte de precisão Converte o rolo mestre largo em fitas de largura menor.
O método de corte adequado depende do filme, do adesivo, da construção do liner, da espessura da fita e da tolerância da largura final. O objetivo é produzir bordas limpas e estáveis, sem contaminação excessiva de adesivo, danos ao liner, ondulação, variação de largura ou distorção da geometria do rolo.
O corte longitudinal também é um processo no qual a qualidade de fabricação e a qualidade de conversão se tornam intimamente ligadas. Uma bobina revestida estável é mais fácil de cortar; uma bobina mal enrolada ou mal balanceada pode se tornar difícil de converter, mesmo quando o revestimento em si parece aceitável.
Etapa 9: Rebobinagem, carregamento do núcleo, impressão e conversão final
Após o corte, a fita é rebobinada até o comprimento final e as especificações do núcleo desejadas. Dependendo do produto, operações de conversão adicionais podem incluir:
- ID principal personalizado;
- sentido de enrolamento especificado;
- perfuração;
- Impressão de advertências na superfície;
- numeração sequencial;
- Impressão de código de barras ou código QR;
- Embalagem em rolo personalizada para cada cliente.
Para projetos que envolvem apenas a conversão, a fabricação pode começar com um rolo jumbo já aprovado, em vez de filme bruto e revestimento adesivo. Essa distinção deve ficar clara ao comparar fornecedores: a fabricação do revestimento e a conversão da fita são capacidades relacionadas, mas não idênticas.
Etapa 10: Controle de Qualidade e Teste da Fita
A etapa final consiste em verificar se a fita atende aos requisitos físicos, de conversão e de aplicação definidos.
Dependendo da fita, as verificações de qualidade podem incluir adesão por descascamento, força de desenrolamento, largura, comprimento, espessura do rolo, aparência da parede lateral, durabilidade da impressão, comportamento à tração, resistência ao cisalhamento ou à retenção, desprendimento do revestimento e desempenho específico da aplicação.
O Métodos de teste do Pressure Sensitive Tape Council (PSTC) Fornecer métodos industriais para avaliar as propriedades de fitas adesivas sensíveis à pressão, como resistência ao descascamento, cisalhamento, desenrolamento, tração e características de desempenho relacionadas.
Como a fabricação de fitas de segurança invioláveis difere
As dez etapas de fabricação acima explicam como a fita adesiva sensível à pressão é produzida. A fita de segurança inviolável adiciona um segundo problema de engenharia: a estrutura final deve mudar de forma deliberada e repetível quando alguém tenta removê-la.
Isso significa que a fabricação de fitas de segurança não pode ser controlada apenas pela força adesiva.
| Requisitos de fabricação | Fita adesiva convencional sensível à pressão | Fita de segurança inviolável |
|---|---|---|
| Apoio | Suporta revestimento e manuseio mecânico. | Deve também suportar a construção da camada de segurança e o comportamento de separação pretendido. |
| Adesivo | Selecionado principalmente por seu desempenho em termos de ligação e serviço. | Deve aderir ao substrato e, ao mesmo tempo, suportar a resposta à violação projetada. |
| Sistema de liberação | Controla o desenrolamento ou a separação do revestimento. | Deve desenrolar-se de forma estável, sem perturbar prematuramente a estrutura de segurança. |
| Impressão/revestimento | Pode fornecer propriedades de marca, cor ou superfície funcional. | Pode incluir padrões ocultos VOID/OPENED, camadas de separação, camadas de transferência e gráficos de segurança. |
| Controle de qualidade | Verifica a adesão, o desenrolamento, as dimensões e a aparência geral. | Também é necessário verificar a ativação da proteção contra adulteração e a repetibilidade da transferência no substrato pretendido. |
1. A resposta necessária em caso de violação é definida antes da produção.
A fabricação de fitas de segurança deve começar com a evidência de abertura pretendida, e não com uma construção genérica de fita.
O fabricante deve definir:
- substrato alvo;
- Transferência total, transferência parcial, não transferência ou outra resposta;
- NULO, ABERTO ou mensagem oculta personalizada;
- nível de resíduo aceitável;
- Construção sem revestimento ou com revestimento na parte traseira;
- dimensões do rolo acabado e direção de enrolamento;
- condições de aplicação e armazenamento;
- requisitos de impressão, serialização ou código de barras.
Isso evita um erro comum: aprovar uma fita de segurança visualmente atraente antes de confirmar se a arquitetura do material corresponde à embalagem real.
2. Camadas de separação funcional e de padrões ocultos são adicionadas.
A mensagem oculta e o sistema de separação são projetados de forma que a remoção altere a estrutura interna das camadas de uma maneira predefinida.
Dependendo do projeto, o resultado da ativação pode apresentar um padrão de transferência nítido no substrato, dividir a imagem de segurança entre a fita e o substrato, reter a maior parte da mensagem na película removida ou criar outra indicação irreversível.
A repetição do padrão, o registro, a uniformidade do revestimento e a adesão entre as camadas tornam-se, portanto, controles de fabricação, e não detalhes decorativos.
3. A força adesiva deve ser equilibrada com a camada de segurança.
Uma cola mais forte não significa automaticamente que a fita de segurança seja melhor.
Se a adesão à superfície de aplicação for muito fraca, a fita pode descolar antes que a mensagem oculta seja ativada. Se as camadas adesivas e de segurança estiverem mal equilibradas, a fita pode produzir resíduos descontrolados, transferência incompleta ou ativação inconsistente.
A ligação necessária depende, portanto, tanto do substrato alvo quanto do modo de segurança selecionado.
4. A impressão visível e os elementos ópticos são distintos da evidência de violação.
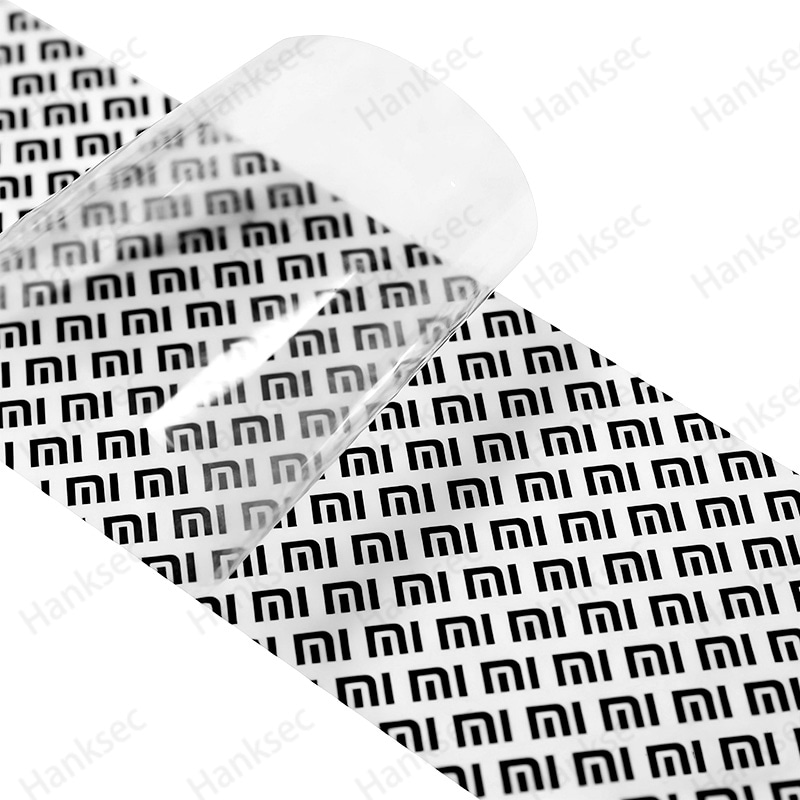
A fita de segurança pode incluir textos de advertência na superfície, logotipos, camadas de cores, aparência metalizada ou recursos holográficos. Esses elementos podem servir para reforçar a marca ou para autenticação visível, mas não devem ser confundidos com o próprio mecanismo físico de violação.
A resposta de segurança subjacente ainda depende da separação controlada do material e da interação adesivo-substrato.
Fabricação de fitas de segurança com transferência total, parcial e sem transferência
O modo de transferência altera a forma como as camadas funcionais são equilibradas durante a produção e determina onde a evidência visível de violação aparece após a remoção da fita.
| Modo de segurança | Resposta de abertura esperada | Foco na fabricação |
|---|---|---|
| Transferência completa | Um padrão de segurança forte e visível, ou resíduo, permanece na superfície protegida. | Separação controlada entre a estrutura de suporte/segurança e a camada de transferência adesiva. |
| Transferência Parcial | A imagem de segurança é dividida entre a fita removida e a superfície protegida. | Separação equilibrada entre camadas e definição de padrão repetível |
| Não transferível | A mensagem inicial aparece principalmente na fita removida, com resíduos visíveis reduzidos na superfície protegida. | Ativação interna controlada, limitando a transferência para o substrato. |
Essas descrições referem-se à resposta de segurança pretendida, não a uma promessa absoluta de zero resíduos em todas as condições. Os resíduos reais podem variar de acordo com a formulação do adesivo, o substrato, o tempo de contato, a temperatura, a contaminação da superfície e as condições de remoção.
Como a química dos adesivos altera a rota de fabricação
Um dos motivos pelos quais não existe uma sequência universal para a fabricação de fitas adesivas é que a composição química dos adesivos altera o processo de revestimento e estabilização.
| Rota Adesiva | Diferença típica do processo | Ponto de fabricação para controle |
|---|---|---|
| PSA à base de água | A aplicação do revestimento úmido é seguida pela remoção controlada da água. | Perfil de secagem, peso do pelo, temperatura da trama e umidade residual |
| Adesivo sensível à pressão à base de solvente | A aplicação do revestimento úmido é seguida por evaporação controlada do solvente e sistemas adequados de gerenciamento de solventes. | Secagem, solvente residual, ventilação/recuperação e estabilidade do revestimento |
| PSA termofusível | O adesivo é aplicado aquecido e depois resfriado ou estabilizado. | Temperatura de fusão, viscosidade, uniformidade do revestimento e resfriamento |
| Sistemas especiais reativos/reticulados | Pode exigir cura, reticulação ou condicionamento pós-revestimento. | Tempo, temperatura, entrada de energia e propriedades adesivas finais |
Por isso, afirmações como "todas as fitas são secas em estufa" ou "todas as fitas utilizam um revestimento antiaderente de silicone" são muito genéricas. O caminho correto depende da arquitetura do material aprovada.
Onde os erros mais comuns ocorrem na fabricação de fitas adesivas
Um problema de produção muitas vezes só se torna visível mais tarde, durante o corte, a dosagem ou a aplicação. O local onde um defeito aparece nem sempre é o mesmo onde ele começou.
| Observed Problem | Possível causa de fabricação | O que deve ser verificado? |
|---|---|---|
| Adesão irregular ao longo do rolo | Variação no peso da pelagem ou condição inconsistente da superfície | Perfil do revestimento, tratamento, primer, contaminação e método de teste |
| É difícil desenrolar o rolo. | A condição de liberação ou enrolamento é inadequada. | Liberação de construção, dureza do rolo, armazenamento e força de desenrolamento |
| O adesivo escorre pelas bordas. | Reologia do adesivo, pressão de enrolamento, condição da fenda ou temperatura de armazenamento | Revestimento, tensão de enrolamento, temperatura e condição da borda |
| Telescópios de rolo finalizados | Instabilidade de alinhamento ou retrocesso na web | Tensão, condição do núcleo, construção do rolo e diâmetro externo final |
| Aviso impresso ou código de barras se desgasta | Má compatibilidade tinta/superfície ou cura insuficiente. | Tratamento de superfície, sistema de tinta, cura e resistência à abrasão |
| Mensagem VAZIO/ABERTO intermitente | Revestimento funcional, inconsistência de registro ou entre camadas | Registro de padrão, uniformidade do revestimento, aderência ao substrato e condições de aplicação. |
| A fita se levanta antes que a camada de segurança seja ativada. | Adesão insuficiente à superfície de aplicação. | Compatibilidade adesivo/substrato, tempo de permanência, contaminação e pressão de aplicação. |
| O teste de bancada foi aprovado, mas a aplicação automática falhou. | A janela de processo é muito estreita ou as variáveis de conversão de rolagem foram alteradas. | Velocidade da linha, diâmetro do rolo, trajetória de desenrolamento, direção de enrolamento e condições de dispensação. |
Para problemas que surgem após a produção de bobinas jumbo, consulte o manual da Hanksec. Guia de Solução de Problemas de Conversão de Fitas de Segurança.
Controle de Qualidade na Fabricação de Fitas Adesivas
A boa fabricação de fitas adesivas não se define por um único número de teste. As verificações relevantes dependem do tipo de fita, da especificação e da aplicação final.
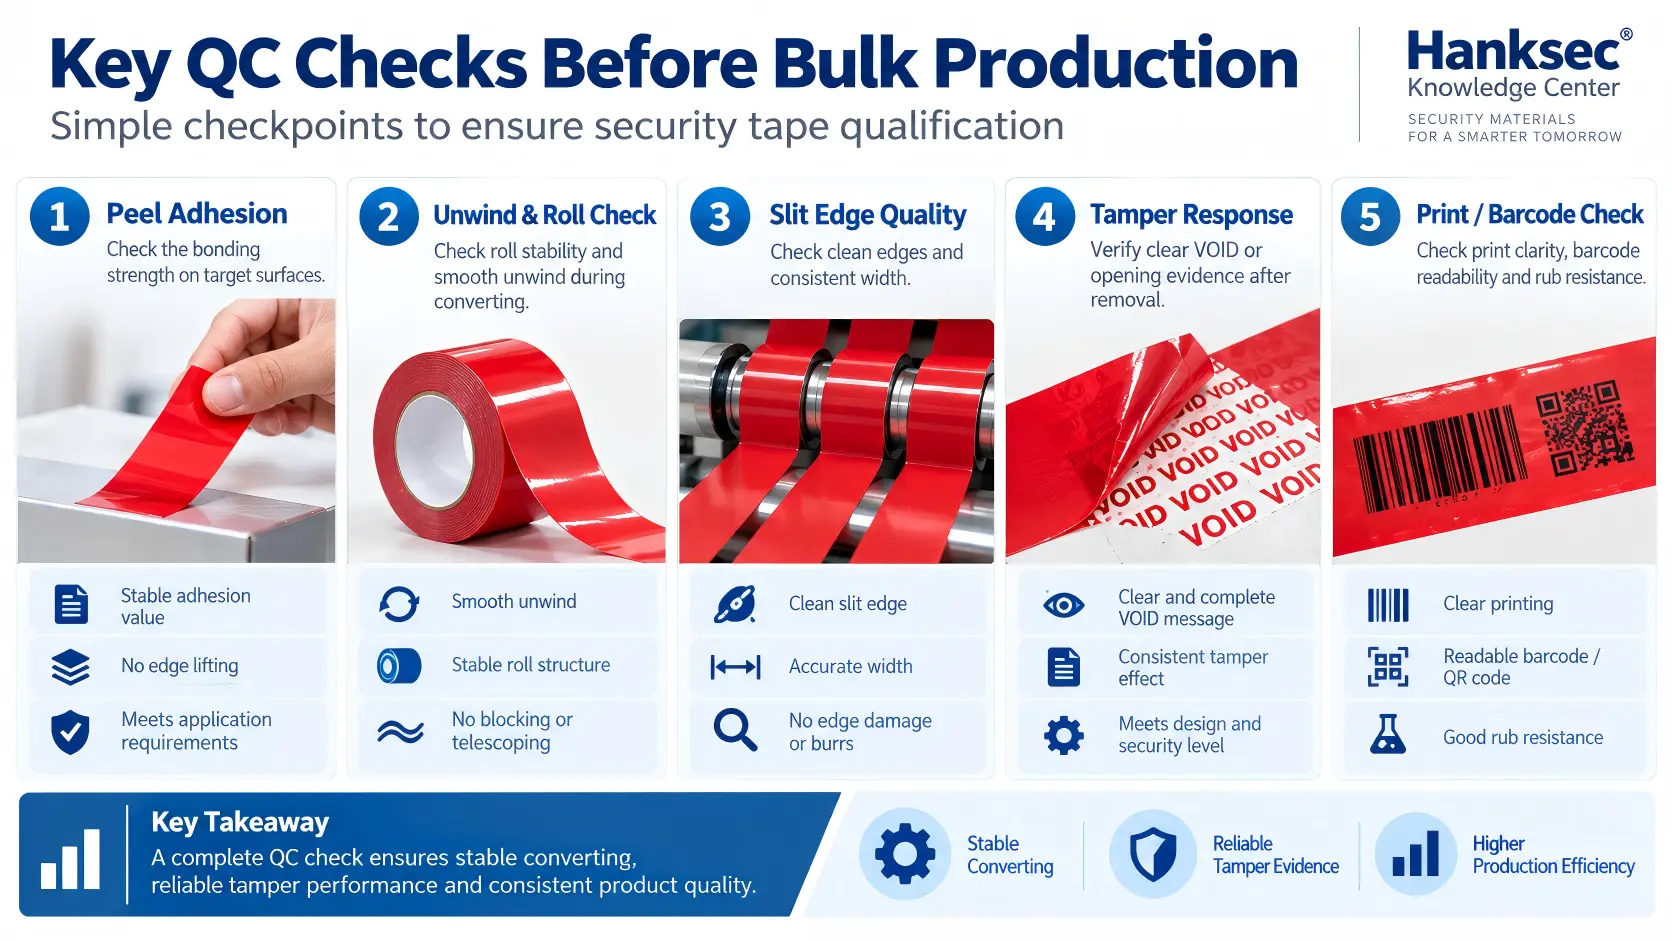
| Item de controle de qualidade | Por que isso importa |
|---|---|
| Inspeção de superfície/fundo | Confirma se a película está correta e em condições adequadas antes da aplicação do revestimento. |
| Peso do revestimento / uniformidade do revestimento | Garante desempenho consistente da camada adesiva e funcional. |
| adesão por descascamento | Verifica o desempenho da ligação sob condições de teste definidas. |
| Comportamento de relaxamento | Confirma se o rolo se solta e alimenta sem força anormal ou instabilidade. |
| Largura da fenda e qualidade da borda | Suporta dispensação, conversão e manuseio de bobinas subsequentes. |
| Construção de rolos | Verifica se há folga, dureza excessiva e consistência na parede lateral. |
| Durabilidade da impressão/código de barras | Verifica a impressão visível e a identificação legível por máquina, quando aplicável. |
| ativação por adulteração | Confirma a intenção de ANULAR, ABRIR, transferir ou realizar outra resposta irreversível. |
| Aplicação em substrato real | Confirma que a resposta de segurança aprovada ocorre na superfície real da caixa, filme, plástico, vidro ou metal. |
Testes laboratoriais padronizados são úteis porque permitem comparações repetíveis, mas não substituem a qualificação para uso final. Uma fita adesiva pode atender a um valor de resistência ao descascamento em um painel de teste padrão e ainda assim apresentar comportamento diferente em uma caixa revestida, plástico de baixa energia superficial ou superfície de produção contaminada.
Fabricação de fita adesiva de alta qualidade versus fabricação com controle deficiente
| Área de avaliação | Fabricação Controlada | Fabricação mal controlada |
|---|---|---|
| Preparação de apoio | A identidade do material, a condição da superfície e o manuseio da bobina são controlados. | A variabilidade ou contaminação do filme é aceita sem limites claros. |
| Tratamento de superfície | O tratamento é adequado ao filme e à próxima operação de revestimento. | O tratamento é presumido em vez de verificado. |
| Revestimento adesivo | O peso do revestimento e a uniformidade da trama transversal são controlados. | A aderência varia ao longo da trama ou entre rolos. |
| Secagem / estabilização | As condições do processo são adequadas à química do adesivo. | Podem ocorrer problemas como solventes residuais, umidade, superaquecimento ou propriedades adesivas instáveis. |
| Soltar/relaxar | O sistema de liberação e enrolamento foi projetado para um manuseio estável do rolo. | Rolamentos, solavancos ou liberações inconsistentes |
| Corte longitudinal | Bordas limpas, largura correta e construção estável do rolo. | Contaminação das bordas, curvatura, paredes laterais irregulares ou variação de largura |
| Padrão de segurança | Repetição definida, orientação e ativação consistente | O efeito VOID / OPENED é irregular, distorcido ou inconsistente. |
| Qualificação final | Os dados de laboratório são combinados com testes de substrato real e de processo. | A inspeção visual ou uma única amostra retirada manualmente é usada como principal método de aprovação. |
Como os compradores B2B devem especificar fitas adesivas para fabricação ou conversão?
Um pedido de orçamento útil deve descrever a aplicação e a quantidade de rolos necessários, e não apenas a cor e a largura da fita.
Para um projeto de gravação de segurança, forneça:
- Aplicativo: Caixa de papelão, pacote, embalagem para provas, saco de entrega, saco de segurança, caixa de eletrônicos ou outro tipo de fechamento?
- Superfície: Caixa de papel kraft, caixa revestida, PET, PP, PE, vidro, metal pintado, madeira ou outro substrato?
- Resposta à adulteração: Transferência total, transferência parcial, não transferência ou outro efeito exigido?
- Alvo residual: Resíduo visível intenso, resíduo equilibrado ou resíduo reduzido?
- Construção com fita adesiva: Sem forro, com forro, dupla face ou fita adesiva para fechamento de sacos?
- Rolo finalizado: largura, comprimento, diâmetro interno do núcleo, diâmetro externo máximo do rolo e sentido de enrolamento?
- Impressão: Mensagem de produto NULO, logotipo personalizado, texto de aviso, número de série, código de barras ou código QR?
- Convertendo: Uso manual, dispensador, aplicação automática, integração na fabricação de sacos ou corte adicional?
- Ambiente: temperatura de armazenamento, temperatura de aplicação, umidade, produtos químicos ou exposição especial?
- Qualificação: Que tipo de teste e embalagem real serão usados para aprovar a fita finalizada?
Para compradores que comparam tipos de fita e superfícies de embalagem, continue com a Hanksec. Fitas adesivas de segurança invioláveis para embalagens: materiais, tipos e guia de seleção..
Rolos Jumbo, Rolos Cortados e Fita Acabada: Qual a Diferença?
O mesmo material revestido pode ser fornecido em diferentes etapas de produção. Os compradores devem distinguir a fabricação do revestimento da conversão da fita.
| Formato de fornecimento | Comprador típico | O que deve ser especificado |
|---|---|---|
| Master / Jumbo Roll | Conversor de fita, impressora de segurança, fabricante de embalagens | Definir largura, comprimento, núcleo, construção do material, requisitos de impressão na superfície e rota de conversão. |
| Rolo de produção de corte | Linha de embalagem, distribuidor, conversor OEM | Largura, comprimento, núcleo, direção de enrolamento e diâmetro externo do rolo finais. |
| Fita de segurança finalizada | Proprietário da marca, usuário de logística, operação de embalagem | Superfície de aplicação, resposta à violação, tamanho do rolo, impressão e método de aplicação/dispensação |
Um rolo jumbo pronto para conversão e um rolo acabado para selagem de caixas de papelão não são, portanto, a mesma especificação de compra.
Como a Hanksec aborda a fabricação de fitas de segurança
A Hanksec desenvolve materiais de segurança invioláveis para fabricantes de embalagens B2B, convertedores, gráficas de segurança e usuários industriais. Para projetos de fitas de segurança, a abordagem técnica é construída em torno da interação do Película de suporte, camada de segurança funcional, adesivo sensível à pressão, sistema de liberação/desenrolamento, conversão em rolo e substrato final..
O caminho de desenvolvimento é:
Resposta à violação exigida → substrato → construção do filme/segurança → compatibilidade do adesivo → projeto de liberação/desenrolamento → formato do rolo → requisito de conversão → qualificação funcional.
A estrutura de produção mais ampla da Hanksec é descrita em Capacidades de fabricação, enquanto os procedimentos de teste e lançamento são abordados em Garantia de Qualidade.
Para fábricas de sacos de segurança que utilizam filmes de HDPE, LDPE, coextrudados ou laminados, os requisitos de material de fechamento e integração diferem das fitas adesivas convencionais. Veja o Guia de fita adesiva para sacos de segurança invioláveis.
Perguntas frequentes: Fabricação de fita adesiva
O que é a fabricação de fita adesiva?
Fabricação de fita adesiva É o processo de preparação de um material de suporte, aplicação do tratamento de superfície e revestimentos necessários, aplicação de um adesivo sensível à pressão, estabilização da fita revestida, enrolamento em grandes rolos e conversão desses rolos em tamanhos de fita acabados.
Como é fabricada a fita adesiva sensível à pressão?
A fita adesiva sensível à pressão é geralmente fabricada desenrolando-se uma manta de suporte, tratando ou preparando a superfície onde necessário, aplicando o adesivo em uma camada com peso controlado, secando, curando ou resfriando a estrutura, rebobinando-a em um rolo jumbo e, em seguida, cortando e rebobinando-a em rolos acabados.
Quais são os principais componentes utilizados na fabricação de fitas adesivas?
Os principais componentes são a base, o adesivo sensível à pressão e a superfície, o primer ou o sistema de liberação. Dependendo do produto, podem também ser incluídos revestimentos adicionais, camadas de impressão, revestimentos funcionais ou camadas de segurança.
Por que o tratamento corona é usado na fabricação de fitas adesivas?
O tratamento corona pode aumentar a energia superficial do filme plástico, permitindo que tintas, primers, revestimentos ou adesivos sejam absorvidos e fixados com mais eficácia. Ele é utilizado quando exigido pelo sistema de filme e revestimento, e não como uma etapa obrigatória para todas as fitas.
O que é revestimento de desmoldagem na fabricação de fitas adesivas?
Um revestimento antiaderente ajuda uma fita autoenrolável a desenrolar-se sem aderir permanentemente ao seu próprio suporte. Fitas com liner podem, em vez disso, usar um liner antiaderente com revestimento separado. A construção correta do revestimento antiaderente depende do adesivo e da arquitetura do produto.
Como o adesivo é aplicado na base da fita adesiva?
Os adesivos industriais podem ser aplicados por métodos de revestimento controlados, como os sistemas de matriz de fenda, rotogravura, barra Meyer, rolo ou lâmina. O método apropriado depende da viscosidade do adesivo, do teor de sólidos, da gramatura da camada, da velocidade da linha e da construção desejada do produto.
O que é revestimento por matriz de fenda na fabricação de fitas?
A aplicação de adesivo por matriz de fenda dosa o adesivo através de uma matriz de precisão sobre uma bobina em movimento. Ela permite o controle da espessura da camada e a uniformidade transversal da bobina quando a reologia do adesivo, a taxa de fluxo, a velocidade da bobina e as condições da matriz são ajustadas corretamente.
O que é revestimento por rotogravura na fabricação de fitas adesivas?
A impressão por rotogravura utiliza um cilindro gravado para dosar e transferir um revestimento líquido para o substrato ou outra camada. A espessura do revestimento depende de fatores como a geometria da célula de rotogravura, a viscosidade do revestimento, a eficiência da transferência e a velocidade de produção.
Por que a fita revestida passa por um forno de secagem?
Revestimentos adesivos à base de água e solvente normalmente requerem secagem controlada para remoção da água ou do solvente. Sistemas de fusão a quente seguem um processo diferente e geralmente são resfriados ou estabilizados após a aplicação do revestimento. O processo deve ser compatível com a composição química do adesivo.
Por que a fita adesiva é produzida primeiro em rolos grandes?
O revestimento é realizado de forma eficiente em uma bobina contínua de grande largura. Após o revestimento e a estabilização, essa bobina é rebobinada em um rolo mestre ou jumbo e posteriormente cortada em múltiplas larguras e comprimentos finais.
O que é corte de precisão na fabricação de fitas adesivas?
O corte de precisão divide um rolo mestre largo em rolos mais estreitos, controlando a largura, a qualidade das bordas e a estabilidade do rolo. Um corte inadequado pode causar contaminação do adesivo, danos ao revestimento, curvatura, paredes laterais irregulares ou problemas de dispensação subsequentes.
O que diferencia a fita de segurança inviolável da fita adesiva comum para embalagens?
A fita adesiva comum é projetada principalmente para fechamento e colagem. A fita de segurança inviolável possui uma estrutura funcional projetada para criar evidências visíveis e irreversíveis quando há tentativa de remoção. Portanto, as camadas de adesivo, película e segurança devem ser projetadas e testadas como um sistema único.
Como é criada uma mensagem VOID ou OPENED em uma fita de segurança?
A mensagem é criada por uma construção de separação funcional padronizada. Quando a fita é removida, camadas internas selecionadas se separam da maneira projetada, de modo que uma resposta como VAZIO, ABERTO ou personalizada se torne visível. A estrutura exata difere entre sistemas de transferência total, transferência parcial e sem transferência.
Qual a diferença entre fitas VOID de transferência total, transferência parcial e sem transferência?
A fita de transferência total deixa uma forte evidência visível na superfície protegida. A fita de transferência parcial divide a evidência entre a fita removida e a superfície protegida. A fita sem transferência mantém a mensagem de segurança principal visível na fita removida, reduzindo os resíduos visíveis na superfície de aplicação. A quantidade de resíduos ainda depende do substrato, do adesivo, do tempo de contato e das condições de remoção.
Quais testes são importantes após a fabricação de fita adesiva?
Dependendo do produto, verificações úteis podem incluir adesão por descascamento, comportamento de desenrolamento, resistência ao cisalhamento ou à tração, propriedades de tração, largura do corte, qualidade da borda, estrutura do rolo, durabilidade da impressão e desempenho específico da aplicação. Para fitas de segurança, a resposta final à violação também deve ser verificada no substrato pretendido.
É possível fornecer fita de segurança em rolos jumbo para posterior conversão?
Sim. Dependendo do projeto, o material da fita de segurança pode ser fornecido em rolos master/jumbo ou em rolos cortados para posterior impressão, corte, perfuração ou embalagem. A largura, o núcleo, o sentido de enrolamento, a construção do liner e os equipamentos subsequentes devem ser definidos antes da produção.
Conclusão: A fabricação de fitas adesivas vai além do revestimento e corte.
Fabricação de fita adesiva É uma cadeia de processos interligados: preparação do suporte, tratamento da superfície, aplicação de primer e controle de desmoldagem, revestimento adesivo, secagem ou estabilização, enrolamento em bobina jumbo, corte longitudinal, conversão final e controle de qualidade.
Cada etapa afeta a seguinte. A preparação da superfície influencia a ancoragem do revestimento. A uniformidade do revestimento afeta o desempenho da adesão. A secagem e o enrolamento afetam a estabilidade do rolo. O corte afeta a dispensação. Em fitas invioláveis, as camadas de segurança funcional adicionam outro requisito: a resposta à abertura também deve ser repetível na embalagem real.
Para fitas de segurança, o produto final deve, portanto, apresentar o seguinte equilíbrio:
Estabilidade do filme + controle da camada funcional + compatibilidade adesivo/substrato + comportamento de liberação e desenrolamento + qualidade de conversão + evidência de violação repetível.
Para um novo projeto, envie à Hanksec a superfície de aplicação, a resistência à violação necessária, o nível de resíduo desejado, as dimensões do rolo, os requisitos de impressão e o método de produção. A equipe técnica da Hanksec poderá usar essas informações para recomendar uma composição de material representativa e um roteiro de testes de amostra antes da produção em massa.
DISCUTIR SUAS NECESSIDADES DE FABRICAÇÃO DE FITAS DE SEGURANÇA