بقلم: الفريق التقني لهانكسيك
مراجعة فنية: تصنيع المواد المقاومة للعبث وأشرطة لاصقة حساسة للضغط
آخر تحديث: أكتوبر 2026
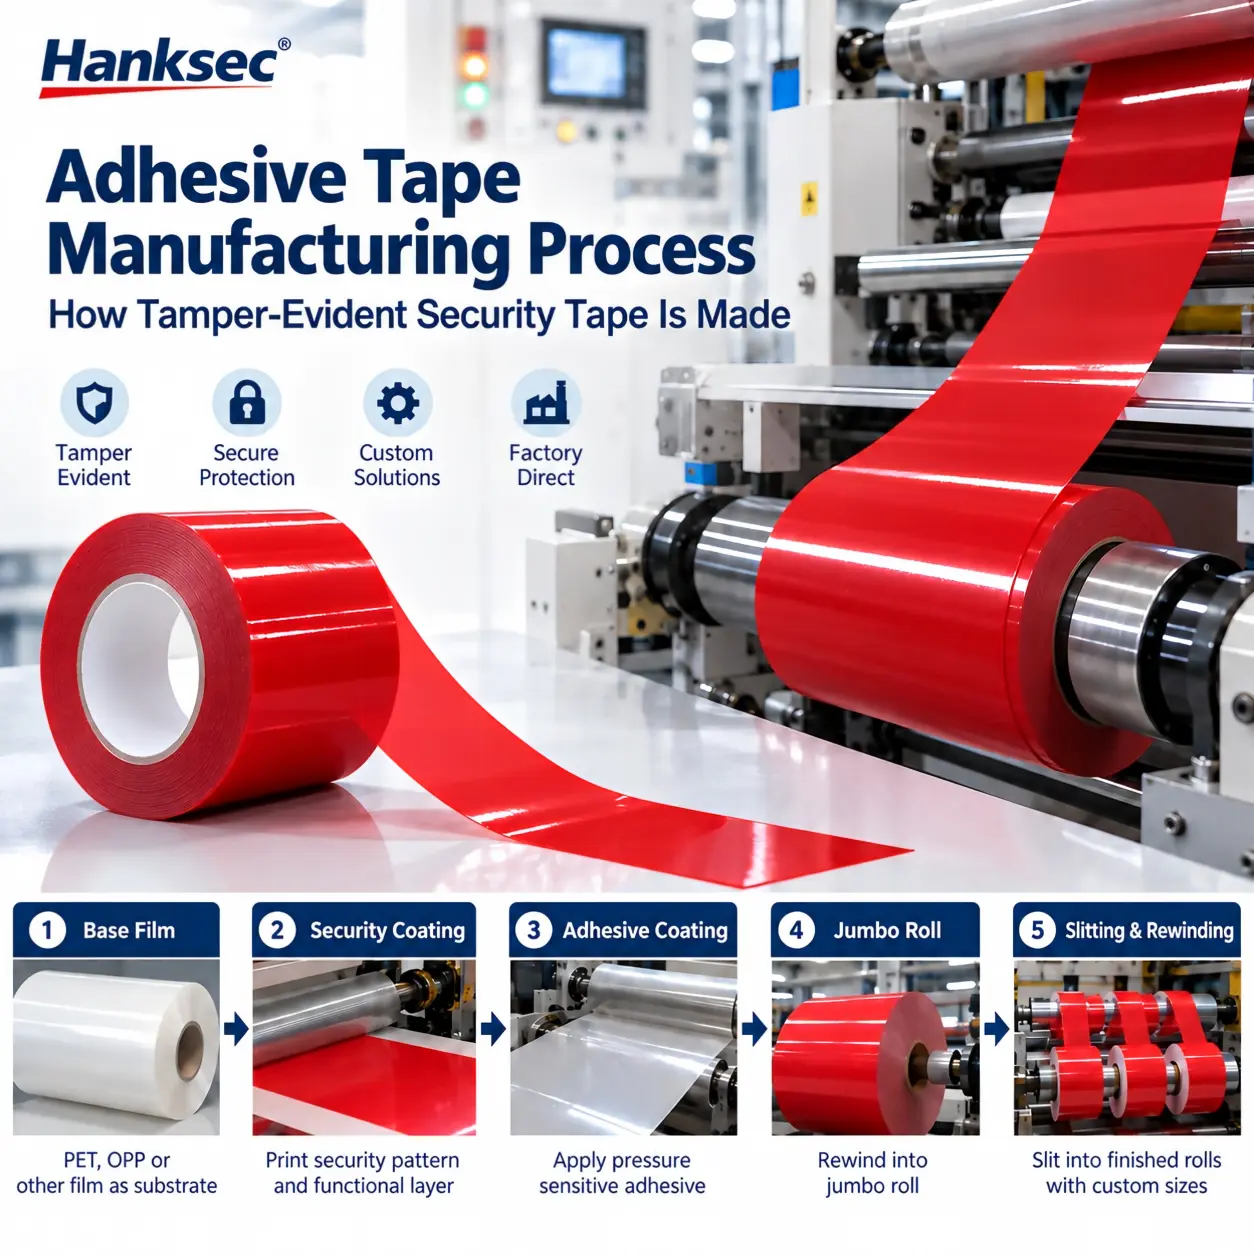
تصنيع الأشرطة اللاصقة هي العملية الصناعية لتحويل مادة داعمة مرنة إلى شريط حساس للضغط عن طريق تحضير سطح الشبكة، وتطبيق الطلاء التمهيدي أو الطلاءات الوظيفية المطلوبة، وطلاء المادة اللاصقة الحساسة للضغط، وتجفيف أو معالجة أو تبريد التركيب حسب الحاجة، وإعادة لفه في لفة رئيسية أو لفة جامبو، وتحويل تلك اللفة إلى عروض وأطوال قابلة للاستخدام.
يعتمد المسار الدقيق على بنية الشريط وتركيبة المادة اللاصقة. فشريط الكرتون المصنوع من مادة BOPP ذاتية اللف، والشريط ذو الوجهين المدعوم ببطانة، وشريط الأمان المقاوم للعبث المصنوع من مادة PET، لا تستخدم بالضرورة نفس الطلاءات أو المعدات أو التسلسل.
بالنسبة لشركة هانكسيك، يُعد هذا التمييز مهمًا. يجب أن توفر صناعة الأشرطة التقليدية التصاقًا مستقرًا وجودة عالية في الفك واللف. تصنيع أشرطة الأمان المقاومة للعبث ويضيف شرطًا آخر: يجب أن تتفاعل الطبقة الفيلمية وطبقة الأمان والمادة اللاصقة بحيث ينتج عن الإزالة استجابة محددة مسبقًا وقابلة للتكرار مثل "باطل" أو "مفتوح" أو "نقل" أو أي استجابة أخرى غير قابلة للعكس للتلاعب.
يشرح هذا الدليل أولاً كيفية صنع الشريط اللاصق يشرح الكتاب عملية تصنيع الشريط اللاصق الحساس للضغط القياسية، ثم يوضح أين يختلف تصنيع شريط الأمان. وهو موجه لمصنعي التغليف، ومحولي الأشرطة، والموزعين، وفرق المشتريات، والمشترين التقنيين الذين يحتاجون إلى فهم كل من عملية الإنتاج والمتغيرات التي تؤثر على أداء الشريط النهائي.
للاطلاع على اختيار المنتجات بدلاً من التصنيع، انظر إلى هانكسيك دليل اختيار أشرطة التغليف الأمنية المقاومة للعبثبالنسبة لمشاكل التقطيع وإعادة اللف ومعالجة الشريط في المراحل اللاحقة، استخدم دليل استكشاف أخطاء تحويل شريط الأمان وإصلاحها.
إجابة سريعة: كيف يتم صنع الشريط اللاصق؟
يتم تصنيع معظم الأشرطة اللاصقة الحساسة للضغط عن طريق فك مادة داعمة، ومعالجة السطح عند الحاجة، ووضع طبقة أساسية وبنية فصل حسب الحاجة، وطلاء المادة اللاصقة الحساسة للضغط، وتجفيف أو معالجة أو تبريد الشريط المطلي، وإعادة لفه في لفة كبيرة، ثم تقطيع المادة وإعادة لفها إلى حجم اللفة النهائي.
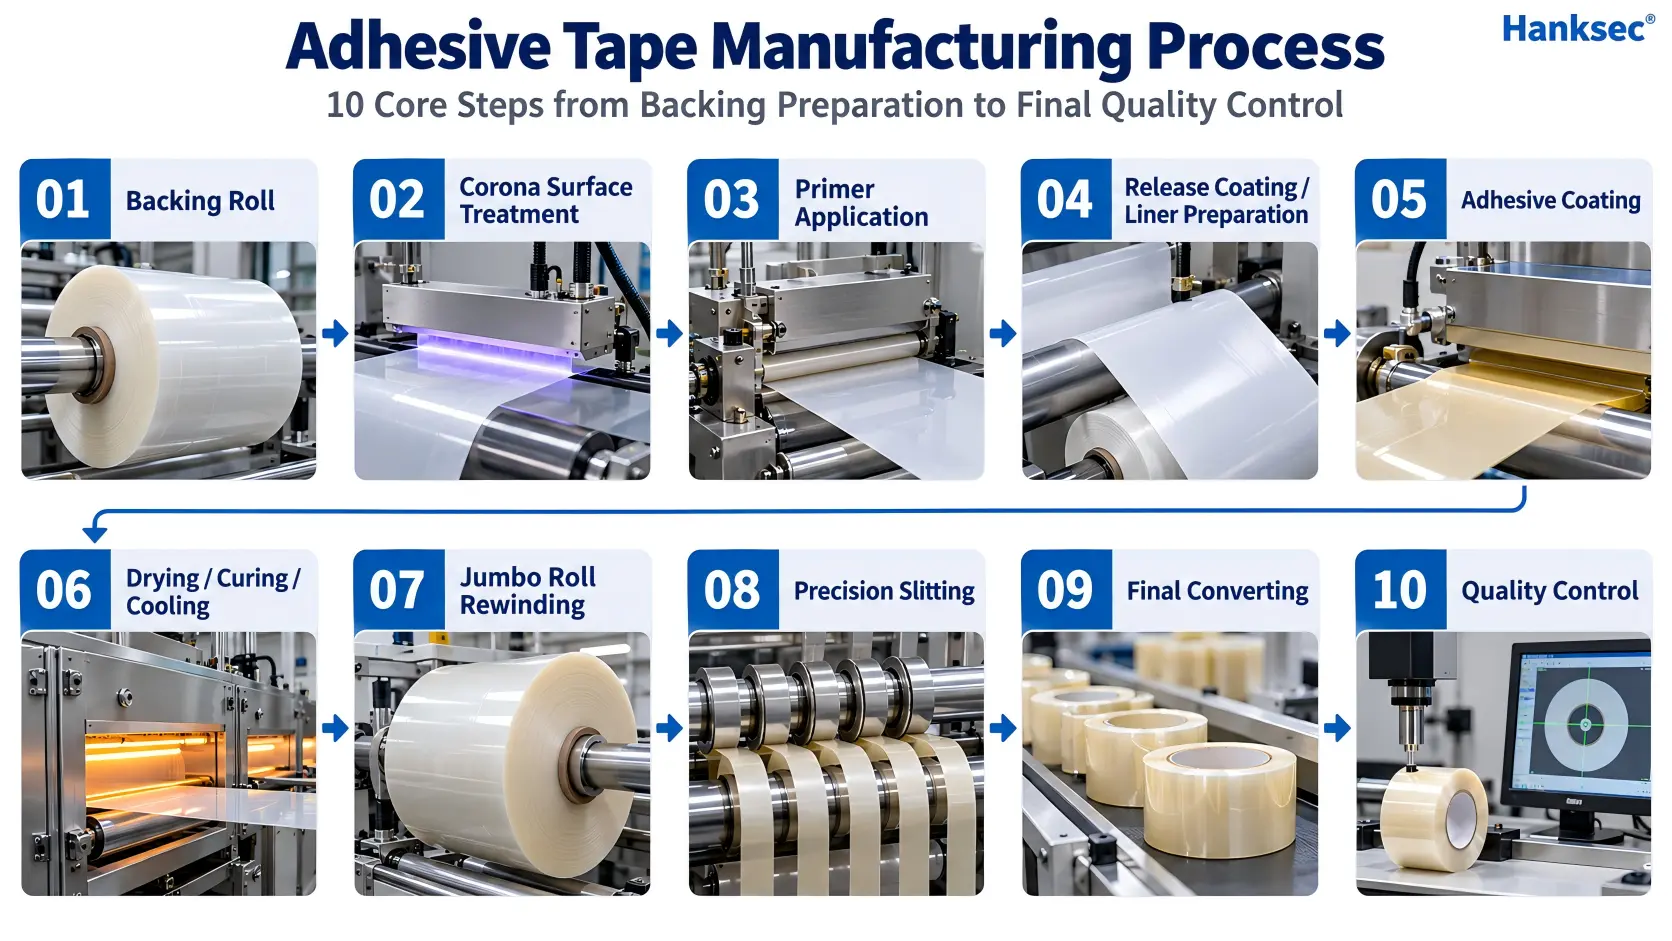
تسلسل التصنيع العملي هو:
مادة الدعم ← معالجة السطح ← طبقة أساسية ← تركيب طبقة الفصل ← طلاء لاصق ← التجفيف / المعالجة / التبريد ← إعادة لف اللفائف الكبيرة ← تقطيع دقيق ← التحويل النهائي ← مراقبة الجودة
لا تستخدم جميع أنواع الأشرطة كل الخطوات. تستخدم المواد اللاصقة المائية والمذيبة والذائبة الساخنة طرق طلاء وتثبيت مختلفة، بينما تتطلب الأشرطة بدون بطانة والأشرطة ذات البطانة تركيبات تحرير مختلفة.
المكونات الرئيسية لتصنيع الشريط اللاصق
يعتمد تصنيع الشريط اللاصق على ثلاث مجموعات أساسية من المواد والعمليات: شبكة داعمة، ال نظام لاصق حساس للضغطو معالجات السطح والطبقة التمهيدية والفصل تُستخدم للتحكم في تثبيت الطلاء، والربط، وفك اللفائف.
شبكة الدعم
يمكن استخدام مواد مرنة مثل البولي بروبيلين ثنائي المحور (BOPP)، والبولي إيثيلين تيريفثالات (PET)، والورق، والقماش، والرقائق المعدنية، والرغوة، وغيرها، كدعامات للأشرطة اللاصقة. توفر هذه الدعامات الحامل الميكانيكي للمادة اللاصقة، وتؤثر على قوة الشد، وثبات الأبعاد، ومقاومة درجات الحرارة، ومعالجة السطح، والطباعة، والطلاء، وخصائص التحويل.
لاصق حساس للضغط
تُستخدم أنظمة المواد اللاصقة الحساسة للضغط المصنوعة من الأكريليك والمطاط والسيليكون على نطاق واسع في صناعة الأشرطة اللاصقة. يوفر اللاصق الرابطة المطلوبة عند تطبيق الضغط، ولكن التركيب الكيميائي الصحيح يعتمد على الركيزة المستهدفة، ونطاق درجة الحرارة، ومتطلبات التقادم، وطريقة التطبيق، وبنية الشريط النهائي.
معالجات السطح والطبقة التمهيدية والفصل
تتحكم معالجة كورونا، والمواد التمهيدية، وأنظمة الفصل في كيفية تثبيت الطلاءات على الطبقة الداعمة، وكيفية فك الشريط النهائي أو انفصاله عن البطانة. لا تتطلب جميع الأشرطة نفس تسلسل المعالجة. يعتمد تركيب السطح وأنظمة الفصل المطلوبة على مادة الطبقة الداعمة، والتركيب الكيميائي للمادة اللاصقة، وما إذا كان الشريط ذاتي اللف أو مدعومًا ببطانة.
ال مجلس الأشرطة الحساسة للضغط (PSTC) يُعرّف الشريط اللاصق الحساس للضغط بأنه مزيج من طبقة داعمة أو حاملة ومادة لاصقة دائمة الالتصاق. كما يغطي المصطلحات الصناعية المتعلقة بالطبقات التمهيدية، والطلاءات المانعة للالتصاق، والبطانات المانعة للالتصاق. المصطلحات الفنية لـ Afera.
ما هي المواد المستخدمة في تصنيع الشريط اللاصق؟
الشريط اللاصق عبارة عن نظام مواد متكامل. يجب أن تعمل الطبقة الخلفية والمادة اللاصقة والطبقة التمهيدية وطبقة الفصل وأي طبقة وظيفية أخرى معًا. وتختلف التركيبة الدقيقة باختلاف الاستخدام.
مواد الدعم
تشمل المواد الداعمة الشائعة للشريط اللاصق البولي بروبيلين ثنائي المحور (BOPP)، والبولي إيثيلين تيريفثالات (PET)، والبولي فينيل كلوريد (PVC)، والورق، والقماش، والرقائق المعدنية، والرغوة، وغيرها من الأغشية المتخصصة. ولا تقتصر وظيفة المادة الداعمة على كونها حاملة للمادة اللاصقة فحسب، بل تؤثر أيضًا على خصائص الشد، وثبات الأبعاد، وقوة تثبيت الطلاء، ومقاومة درجات الحرارة، وسهولة التعامل مع الشريط، وبنية اللفة، وكيفية عمل الشريط أثناء إزالته.
بالنسبة لأشرطة الأمان المقاومة للعبث، تُستخدم أفلام PET وأفلام OPP المختارة بشكل شائع لأنها تدعم الطباعة والطلاءات الوظيفية وهياكل الفصل المتحكم بها.
أنظمة لاصقة حساسة للضغط
تحافظ المواد اللاصقة الحساسة للضغط على لزوجتها في ظروف الاستخدام المحددة، وتُشكّل رابطةً عند تطبيق الضغط. تُستخدم أنواع المواد اللاصقة الأكريليكية والمطاطية والسيليكونية على نطاق واسع في صناعة الأشرطة اللاصقة الحساسة للضغط، ولكنها غير قابلة للتبادل.
| عائلة المواد اللاصقة | الخصائص النموذجية للصناعة | اعتبارات التصنيع |
|---|---|---|
| لاصق أكريليك | يمكن تركيبه لتحقيق ترابط متين، ومقاومة للتقادم، ومجموعة واسعة من المواد الأساسية | قد يتم طلاؤها باستخدام أنظمة مائية أو مذيبة، أو يتم توفيرها بأشكال هندسية أخرى حسب نوع البناء. |
| لاصق ضغط مطاطي | يُختار هذا النوع غالباً عندما يكون التماسك الأولي العالي والترطيب السريع مهمين | يمكن معالجتها كأنظمة صهر ساخن أو أنظمة تعتمد على المذيبات؛ وتعتمد درجة الحرارة وأداء التقادم على التركيبة. |
| مادة لاصقة سيليكونية | يُستخدم للأسطح المتخصصة وظروف درجات الحرارة الصعبة | عادةً ما تكون خاصة بالتطبيق وتتطلب دعمًا وإصدارًا وشروط معالجة متوافقة |
يجب تقييم المادة اللاصقة المناسبة على سطح التطبيق الفعلي. فالكرتون المموج، والورق المقوى المطلي، والبولي إيثيلين تيريفثالات (PET)، والبولي بروبيلين (PP)، والبولي إيثيلين (PE)، والزجاج، والمعادن المطلية، قد تُظهر سلوكيات مختلفة تمامًا في تكوين الروابط وإزالتها.
ASTM D3330/D3330M-04(2025) يوفر طرقًا موحدة لقياس قوة التصاق الشريط الحساس للضغط ويمكن استخدامه كجزء من برنامج محدد لمراقبة الجودة.
الطلاء التمهيدي، وطلاء الفصل، والطلاءات الوظيفية
يُستخدم البرايمر عند الحاجة إلى تثبيت إضافي بين الطبقة الخلفية وطبقة الطلاء أو المادة اللاصقة. يتحكم تصميم آلية الفصل في كيفية فك الشريط النهائي أو انفصاله عن بطانته. وبحسب المنتج، قد تكون هذه الآلية معالجةً للفصل من الخلف في الشريط ذاتي اللف، أو بطانة فصل منفصلة في الشريط المدعوم ببطانة.
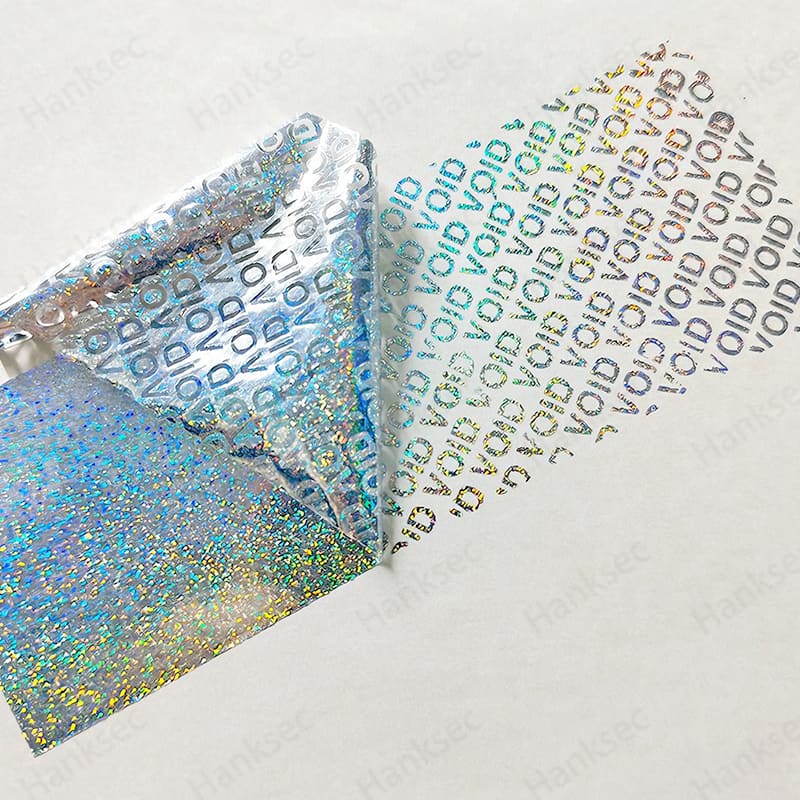
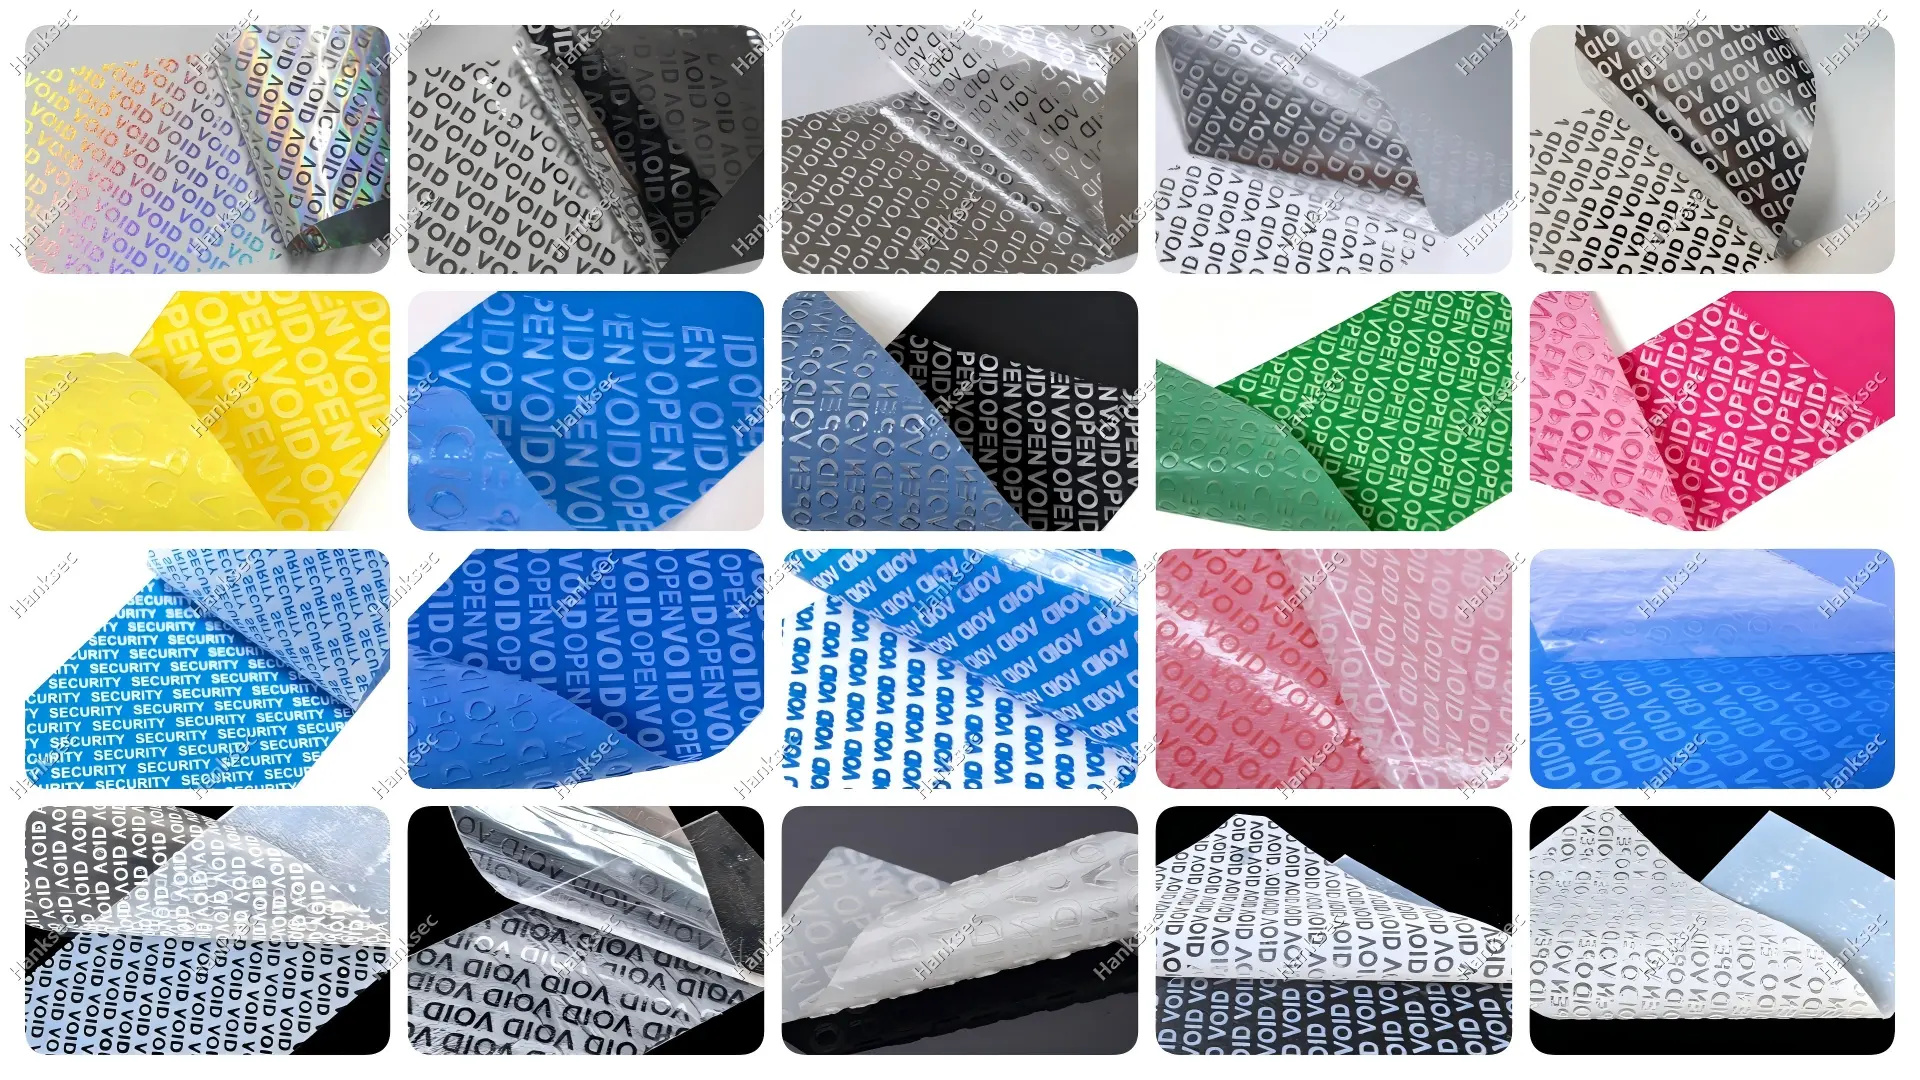
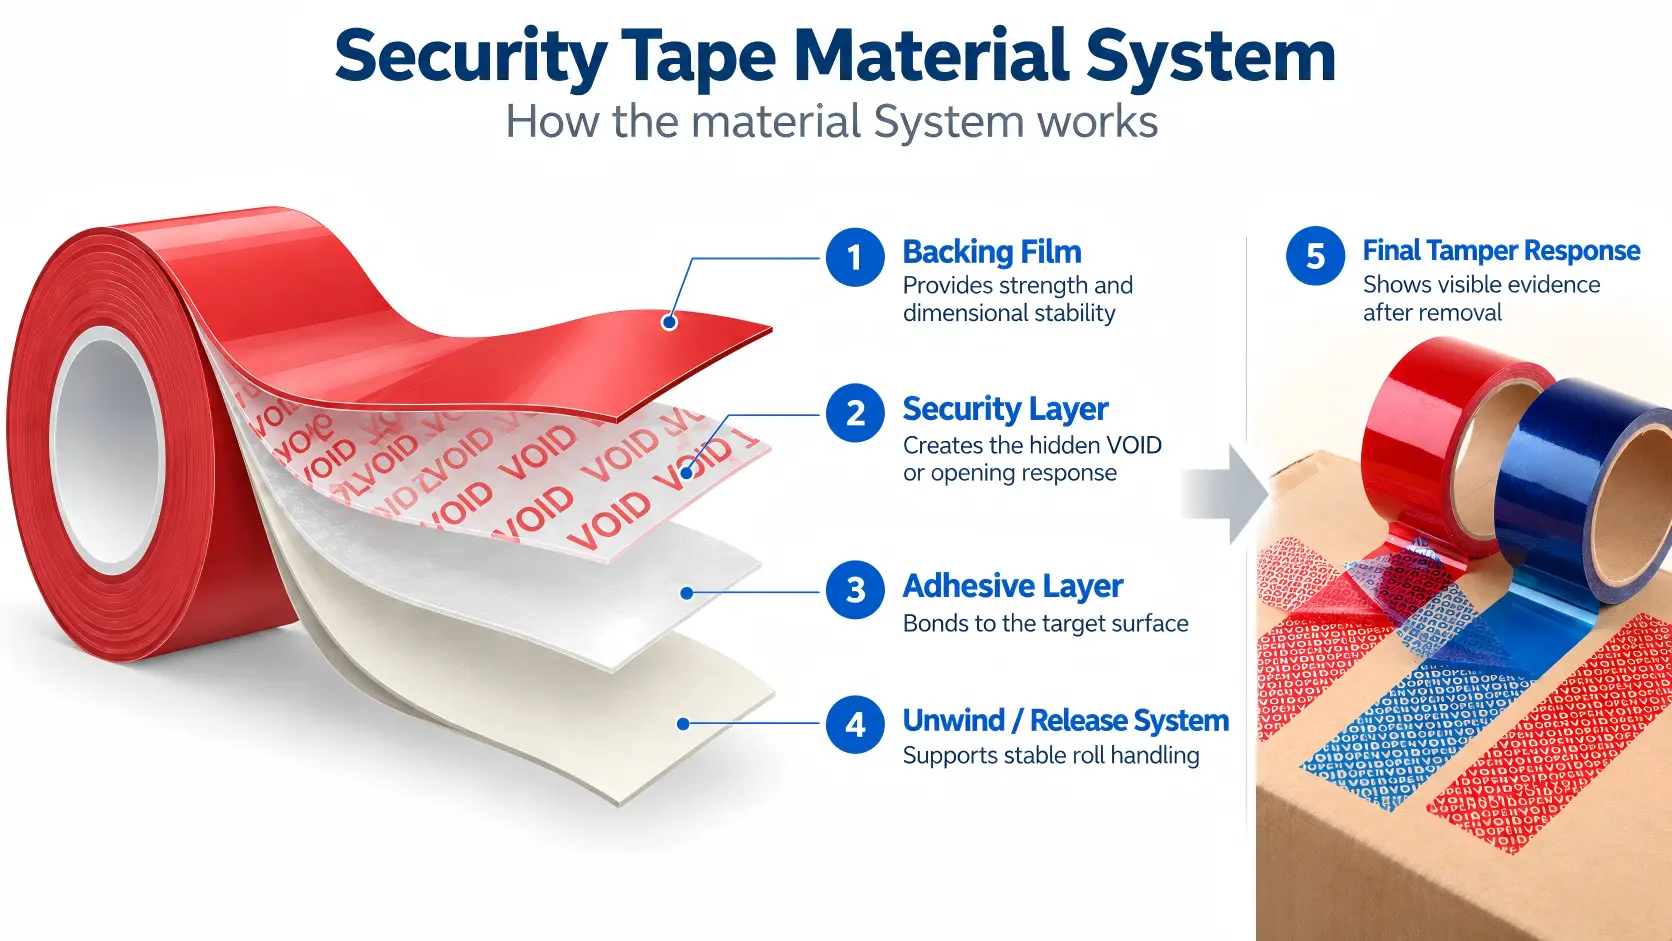
قد تضيف أشرطة الأمان طبقة وظيفية واحدة أو أكثر غير موجودة في شريط التغليف العادي، بما في ذلك أنماط VOID / OPENED المخفية، وطبقات الفصل المتحكم بها، وطبقات النقل، والطلاءات الملونة أو المعتمة، والميزات المعدنية أو الهولوغرافية، ووظائف أخرى تشير إلى الهجوم.
عملية تصنيع الشريط اللاصق: 10 خطوات
تصف الخطوات العشر التالية نموذجًا نموذجيًا لحساس الضغط عملية تصنيع الشريط اللاصقيتم فصل المراحل لأن كل مرحلة تتحكم في جزء مختلف من أداء الشريط النهائي.
الخطوة 1: فحص المواد الخام وفك اللفائف الخلفية
تبدأ عملية إنتاج الشريط اللاصق بلفة عريضة من مادة الدعم. قبل الطلاء، يتحقق المصنّع من المعايير المتعلقة بالمواصفات المعتمدة، مثل نوع المادة، والسماكة، وحالة السطح، وحالة الحواف، والتلوث، وتلف اللفة، واستواء الشريط.
ثم يتم فك الطبقة الداعمة عبر خط الإنتاج مع التحكم في شد ومحاذاة الشريط. يُعدّ فك اللفائف بثبات أمرًا بالغ الأهمية، لأن التجاعيد والانحرافات الجانبية وتفاوت الشد قد تؤثر لاحقًا على تجانس الطلاء ودقة الطباعة وتكوين اللفائف.
تشمل ضوابط العمليات النموذجية ما يلي:
- مادة الدعم المناسبة والسمك المطلوب؛
- محاذاة الويب وتوجيه الحواف؛
- شد فك متحكم به؛
- نظافة الأسطح؛
- عدم وجود تجاعيد أو طيات أو تلف ناتج عن اللفائف.
الخطوة الثانية: معالجة سطح كورونا
معالجة سطح كورونا يُستخدم عادةً على الأغشية البلاستيكية عندما تكون هناك حاجة إلى طاقة سطحية إضافية لتحسين ترطيب وتثبيت الحبر أو البرايمر أو الطلاءات أو المواد اللاصقة.
تُعرّض هذه المعالجة سطح الفيلم المتحرك لتفريغ كهربائي مُتحكّم به. والهدف ليس جعل كل فيلم "أكثر التصاقًا"، بل تهيئة سطح مناسب لعملية الطلاء أو الطباعة التالية.
يعتمد تحديد الحاجة إلى معالجة كورونا على نوع الفيلم، وتاريخ معالجته السابقة، وتركيبة الطلاء، وطريقة الإنتاج. قد تؤدي المعالجة غير الكافية إلى ضعف تثبيت الطلاء أو ضعف التصاق الطباعة، بينما قد تُسبب المعالجة المفرطة أو غير المناسبة مشاكل أخرى في عملية الإنتاج. لذا، يجب التحكم في السطح المعالج كجزء من مواصفات المواد المعتمدة.
الخطوة الثالثة: وضع البرايمر عند الحاجة
يمكن وضع طبقة أساسية بين الطبقة الخلفية والمادة اللاصقة أو الطلاء الآخر عندما يتطلب البناء تثبيتًا أقوى أو أكثر تحكمًا بين الطبقات.
لا يُعدّ استخدام الطبقة التمهيدية إلزاميًا مع جميع أنواع الأشرطة اللاصقة الحساسة للضغط. ويعتمد استخدامها على نوع الطبقة الداعمة، والتركيب الكيميائي للمادة اللاصقة، وظروف الاستخدام، ونمط الفشل المطلوب. في نظام مصمم جيدًا، تساعد الطبقة التمهيدية على تثبيت الطبقة المطلوبة على الطبقة الداعمة أثناء الطلاء واللف والتخزين والاستخدام النهائي.
بالنسبة لشريط الأمان، يصبح هذا الأمر بالغ الأهمية لأن المنتج قد يحتاج إلى واجهة واحدة لتظل مثبتة بقوة بينما يتم تصميم واجهة أخرى عمداً للانفصال أثناء العبث.
الخطوة الرابعة: تحضير طبقة الفصل أو بطانة الفصل
طبقة مانعة للالتصاق يتحكم في كيفية فك الشريط أو كيفية انفصال المادة اللاصقة عن البطانة الواقية.
بالنسبة للشريط اللاصق أحادي الجانب ذاتي اللف، قد يخضع الجانب الخلفي للطبقة الداعمة لمعالجة خاصة لتسهيل فك الشريط اللاصق من البكرة دون إعاقة أو تمزيق الشريط. أما بالنسبة للشريط اللاصق المدعوم بطبقة واقية، فعادةً ما يتم توفير وظيفة الفك بواسطة طبقة واقية منفصلة من الورق أو الفيلم المطلي.
يجب أن يكون نظام التحرير متوافقًا مع المادة اللاصقة وعملية التحويل. إذا كان التحرير سهلًا جدًا، فقد تصبح اللفة غير مستقرة. أما إذا كانت قوة التحرير عالية جدًا، فقد تهتز اللفة أو تتمدد أو تُسبب مشاكل في التوزيع.
ASTM D3811/D3811M-21a يغطي هذا القسم القوة المطلوبة لفك لفة من الشريط الحساس للضغط ويشير إلى أن قوة الفك تتأثر بمعدل الاختبار.
الخطوة 5: طلاء لاصق
طلاء لاصق وهي المرحلة التي يتم فيها وضع المادة اللاصقة الحساسة للضغط على الطبقة الداعمة أو الطبقة التمهيدية أو أي سطح حامل معتمد آخر بوزن طبقة مضبوط وتجانس عبر الشبكة.
تعتمد طريقة الطلاء على خصائص انسياب المادة اللاصقة، ومحتوى المواد الصلبة، ووزن الطبقة المطلوبة، وسرعة خط الإنتاج، وبنية المنتج. قد تستخدم خطوط إنتاج الأشرطة الصناعية تقنيات طلاء مختلفة، مثل الطباعة الغائرة، والطباعة بالفتحة، وتقنية ماير، والطلاء باللفائف، والطلاء بالسكين، وغيرها من تقنيات الطلاء المُتحكَّم بها، وذلك حسب نوع المادة.
تشمل متغيرات الطلاء المهمة ما يلي:
- توحيد وزن المعطف؛
- ملف تعريف عبر الإنترنت؛
- سرعة الإنترنت؛
- لزوجة المادة اللاصقة أو حالة انصهارها؛
- التحكم في الحواف؛
- تلوث؛
- التوافق مع الطبقة الداعمة أو الطبقة التمهيدية.
طرق الطلاء اللاصق الشائعة
| طريقة الطلاء | كيفية الاستخدام | اعتبارات التصنيع الرئيسية |
|---|---|---|
| طلاء القالب ذي الفتحة | يقوم بتطبيق المادة اللاصقة من خلال قالب دقيق على شبكة متحركة | يجب التحكم في معدل التدفق، واللزوجة، وفجوة القالب، وسرعة الشريط، وتجانس الشريط. |
| طلاء الحفر | يستخدم بكرة محفورة لقياس ونقل طبقة سائلة مضبوطة | تؤثر هندسة الخلية ولزوجة الطلاء وكفاءة النقل وسرعة الخط على وزن الطلاء |
| قضيب ماير / قضيب ملفوف بسلك | يستخدم قضيبًا ملفوفًا بسلك للتحكم في سمك الطلاء الرطب في الأنظمة السائلة المناسبة | تؤثر مواصفات القضيب، وخواص انسياب الطلاء، وحالة الشبكة على طبقة الفيلم الرطب النهائية |
| طلاء باللفافة / السكين | يتم التحكم في سمك الطلاء ميكانيكيًا باستخدام بكرات أو شفرة قياس | يجب أن تتطابق الفجوة والضغط واللزوجة واستقرار الشبكة مع بنية المادة |
لا توجد تقنية طلاء واحدة هي الأفضل على الإطلاق. تعتمد الطريقة المناسبة على تركيبة المادة اللاصقة، وسطح الدعم، ووزن الطبقة المستهدفة، وسرعة الإنتاج، وأداء الشريط النهائي المطلوب.
بالنسبة للشريط العادي، قد يؤدي عدم تجانس الطلاء إلى تفاوت في قوة الالتصاق، وسهولة التقشير، وسلوك الحواف. أما بالنسبة لشريط الأمان، فقد يؤثر ذلك أيضاً على تفعيل طبقة الحماية من العبث.
الخطوة السادسة: التجفيف أو المعالجة أو التبريد
التجفيف والمعالجة قم بتثبيت المادة اللاصقة أو الطلاء قبل لف المادة.
تتطلب الأنظمة المائية والأنظمة القائمة على المذيبات عادةً تجفيفًا مُتحكمًا فيه لإزالة الماء أو المذيب من الطلاء الرطب. أما أنظمة اللصق بالذوبان الساخن فتستخدم عادةً طريقة مختلفة: حيث يُطبّق اللاصق وهو ساخن ثم يُبرّد أو يُثبّت بطريقة أخرى بدلاً من تجفيفه بنفس طريقة المستحلب السائل أو نظام المذيبات.
قد تتطلب بعض التركيبات أيضًا عمليات ربط متقاطع، أو معالجة إضافية، أو تهيئة، أو خطوات تغليف. وتعتمد العملية الصحيحة على التركيب الكيميائي.
تُعد عملية التحكم مهمة لأن التجفيف غير الكامل أو الحرارة الزائدة أو التاريخ الحراري غير المتساوي يمكن أن يؤثر على المواد المتطايرة المتبقية وخصائص الالتصاق واستقرار الفيلم والانسداد وأداء اللفافة لاحقًا.
الخطوة 7: إعادة لفّ لفة جامبو
بعد مراحل الطلاء والتثبيت المطلوبة، يتم إعادة لف الشريط العريض في لفة رئيسية أو لفة جامبو.
تُنتج هذه المرحلة اللفة الوسيطة التي سيتم تحويلها لاحقًا إلى عروض وأطوال حسب طلب العميل. إعادة اللف ليست مجرد تخزين، بل يؤثر شد اللف وتكوين اللفة على ما يلي:
- صلابة الدرفلة؛
- حالة الجدار الجانبي؛
- مخاطر التداخل؛
- ضغط الحافة؛
- استقرار الشق المستقبلي؛
- اتساق فك الارتباط.
يمكن أن تجتاز الشبكة المغلفة الفحص البصري، ومع ذلك قد تتسبب في مشاكل لاحقة إذا تم لف اللفة الضخمة بإحكام شديد أو بشكل فضفاض أو بشكل غير متساوٍ.
الخطوة 8: التقطيع الدقيق
التقطيع الدقيق يحول لفة الشريط الرئيسية العريضة إلى أشرطة أضيق.
تعتمد طريقة التقطيع المناسبة على نوع الفيلم، والمادة اللاصقة، وبنية البطانة، وسماكة الشريط، وتفاوت العرض النهائي. والهدف هو إنتاج حواف نظيفة ومستقرة دون تلوث زائد بالمادة اللاصقة، أو تلف البطانة، أو تجعد، أو تفاوت في العرض، أو تشوه في شكل اللفة.
يُعدّ التقطيع نقطة التقاء وثيقة بين جودة التصنيع وجودة التحويل. فالشريط المطلي المستقر أسهل في التقطيع، بينما قد يصعب تحويل الشريط الملفوف بشكل سيئ أو ذي البنية غير المتوازنة، حتى وإن بدت الطبقة الخارجية نفسها مقبولة.
الخطوة 9: إعادة اللف، تحميل اللب، الطباعة والتحويل النهائي
بعد التقطيع، يُعاد لف الشريط إلى الطول النهائي المطلوب ومواصفات اللب. وبحسب المنتج، قد تشمل عمليات التحويل الإضافية ما يلي:
- معرّف أساسي مخصص؛
- اتجاه اللف المحدد؛
- ثقب؛
- طباعة تحذيرات على السطح؛
- ترقيم تسلسلي؛
- طباعة الباركود أو رمز الاستجابة السريعة؛
- تعبئة لفائف مصممة خصيصاً للعميل.
في المشاريع التي تقتصر على التحويل فقط، قد يبدأ التصنيع باستخدام لفة جامبو معتمدة مسبقًا بدلاً من الفيلم الخام والطلاء اللاصق. يجب أن يكون هذا التمييز واضحًا عند مقارنة الموردين: فعملية تصنيع الطلاء وتحويل الشريط في المراحل اللاحقة مترابطة ولكنها ليست متطابقة.
الخطوة العاشرة: مراقبة الجودة واختبار الشريط اللاصق
تتمثل المرحلة الأخيرة في التحقق من أن الشريط يفي بالمتطلبات المادية والتحويلية والتطبيقية المحددة.
اعتمادًا على نوع الشريط، يمكن أن تشمل فحوصات الجودة قوة الالتصاق عند التقشير، وقوة فك اللفة، والعرض، والطول، وبنية اللفة، ومظهر الجدار الجانبي، ومتانة الطباعة، وسلوك الشد، وقوة القص أو قوة التثبيت، وتحرير البطانة، والأداء الخاص بالتطبيق.
ال طرق اختبار مجلس الشريط الحساس للضغط (PSTC) توفير أساليب صناعية لتقييم خصائص الشريط الحساس للضغط مثل التقشير والقص والفك والشد وخصائص الأداء ذات الصلة.
كيف يختلف تصنيع شريط الأمان المقاوم للعبث
توضح مراحل التصنيع العشر المذكورة أعلاه كيفية صنع الشريط اللاصق الحساس للضغط. ويضيف شريط الأمان المقاوم للعبث مشكلة هندسية ثانية: إذ يجب أن يتغير التركيب النهائي بطريقة متعمدة وقابلة للتكرار عند محاولة إزالته.
وهذا يعني أنه لا يمكن التحكم في تصنيع أشرطة الأمان من خلال قوة اللصق وحدها.
| متطلبات التصنيع | شريط لاصق تقليدي حساس للضغط | شريط أمان مقاوم للعبث |
|---|---|---|
| الدعم | يدعم الطلاء والمعالجة الميكانيكية | يجب أيضًا دعم بنية طبقة الأمان وسلوك الفصل المقصود |
| لاصق | تم اختيارها في المقام الأول من أجل الترابط وأداء الخدمة | يجب أن يلتصق بالركيزة مع دعم استجابة العبث المصممة |
| نظام الإصدار | يتحكم في فك اللفائف أو فصل البطانة | يجب أن يتم التفكيك بثبات دون إحداث اضطراب مبكر في البنية الأمنية |
| الطباعة / الطلاء | قد يوفر ذلك خصائص العلامة التجارية أو اللون أو السطح الوظيفي | قد تتضمن أنماطًا مخفية فارغة/مفتوحة، وطبقات فصل، وطبقات نقل، ورسومات أمان |
| ضبط الجودة | يفحص الالتصاق، والفك، والأبعاد، والمظهر العام | يجب أيضًا التحقق من تفعيل العبث وقابلية تكرار النقل على الركيزة المقصودة |
1. يتم تحديد استجابة العبث المطلوبة قبل الإنتاج
ينبغي أن تبدأ عملية تصنيع أشرطة الأمان بالأدلة المقصودة لفتحها، وليس ببنية شريط عامة.
ينبغي على الشركة المصنعة تحديد ما يلي:
- الركيزة المستهدفة؛
- نقل كامل، نقل جزئي، عدم نقل أو استجابة أخرى؛
- رسالة مخفية مخصصة، أو رسالة "باطل" أو "مفتوح"؛
- مستوى متبقٍ مقبول؛
- تصميم بدون بطانة أو ببطانة خلفية؛
- أبعاد اللفة النهائية واتجاه اللف؛
- شروط الاستخدام والتخزين؛
- متطلبات الطباعة أو الترقيم التسلسلي أو الباركود.
وهذا يمنع حدوث خطأ شائع: الموافقة على شريط أمان جذاب بصريًا قبل التأكد مما إذا كانت بنية المادة تتطابق مع العبوة الحقيقية.
2. تمت إضافة طبقات النمط المخفي والفصل الوظيفي
تم تصميم نظام الرسالة المخفية والفصل بحيث يؤدي الإزالة إلى تغيير بنية الطبقة الداخلية بطريقة محددة مسبقًا.
اعتمادًا على التصميم، قد تظهر النتيجة المفعلة نمط نقل قوي على الركيزة، أو تقسم صورة الأمان بين الشريط والركيزة، أو تحتفظ بمعظم الرسالة في الفيلم الذي تمت إزالته، أو تخلق مؤشرًا آخر لا رجعة فيه.
وبالتالي، تصبح تكرار النمط والتسجيل وتوحيد الطلاء والالتصاق بين الطبقات عناصر تحكم في التصنيع، وليست تفاصيل زخرفية.
3. يجب موازنة قوة الالتصاق مع طبقة الأمان
لا يعني وجود مادة لاصقة أقوى بالضرورة أنها مادة لاصقة أفضل لشريط الأمان.
إذا كان الالتصاق بسطح التطبيق ضعيفًا جدًا، فقد ينفصل الشريط قبل تفعيل الرسالة المخفية. وإذا لم يكن توازن طبقتي المادة اللاصقة والأمان جيدًا، فقد ينتج عن الشريط بقايا غير مرغوب فيها، أو نقل غير كامل، أو تفعيل غير منتظم.
وبالتالي، فإن الرابطة المطلوبة تعتمد على كل من الركيزة المستهدفة ونمط الأمان المحدد.
4. الطباعة المرئية والخصائص البصرية منفصلة عن أدلة التلاعب.
قد تتضمن أشرطة الأمان نصوص تحذيرية على سطحها، وشعارات، وطبقات لونية، ومظهرًا معدنيًا، أو خصائص ثلاثية الأبعاد. يمكن لهذه العناصر أن تدعم العلامة التجارية أو التحقق الظاهر من الهوية، ولكن يجب عدم الخلط بينها وبين آلية العبث المادية نفسها.
لا تزال الاستجابة الأمنية الأساسية تعتمد على الفصل المتحكم فيه للمواد والتفاعل بين المادة اللاصقة والركيزة.
تصنيع أشرطة الأمان ذات النقل الكامل، والنقل الجزئي، وعدم النقل
يغير وضع النقل كيفية موازنة الطبقات الوظيفية أثناء الإنتاج ويحدد مكان ظهور دليل العبث المرئي بعد إزالة الشريط.
| وضع الأمان | الرد الافتتاحي المتوقع | التركيز على التصنيع |
|---|---|---|
| انتقال كامل | يبقى نمط أمني واضح أو بقايا على السطح المحمي | فصل مُتحكم به بين الهيكل الداعم/الأمان وطبقة النقل على الجانب اللاصق |
| نقل جزئي | يتم تقسيم صورة الأمان بين الشريط الذي تمت إزالته والسطح المحمي | فصل متوازن بين الطبقات وتحديد نمط قابل للتكرار |
| غير قابل للانتقال | تظهر الرسالة الافتتاحية بشكل رئيسي في الشريط الذي تمت إزالته مع وجود بقايا مرئية أقل على السطح المحمي | التنشيط الداخلي المتحكم به مع الحد من الانتقال إلى الركيزة |
تشير هذه الأوصاف إلى الاستجابة الأمنية المقصودة، وليست ضمانًا مطلقًا لعدم وجود أي بقايا في جميع الظروف. قد تختلف البقايا الفعلية باختلاف تركيبة المادة اللاصقة، والسطح، ومدة التلامس، ودرجة الحرارة، وتلوث السطح، وظروف الإزالة.
كيف تُغير كيمياء المواد اللاصقة مسار التصنيع
أحد أسباب عدم وجود تسلسل عالمي واحد لصنع الشريط اللاصق هو أن التركيب الكيميائي للمادة اللاصقة يغير عملية الطلاء والتثبيت.
| مسار لاصق | اختلاف العملية النموذجي | نقطة التصنيع للتحكم |
|---|---|---|
| إعلان خدمة عامة مائي | يتبع عملية الطلاء الرطب إزالة الماء بشكل متحكم فيه | ملف التجفيف، وزن الطبقة، درجة حرارة النسيج والرطوبة المتبقية |
| لاصق ضغط قائم على المذيبات | يتبع عملية الطلاء الرطب عملية تبخر المذيب المتحكم بها وأنظمة إدارة المذيب المناسبة | التجفيف، والمذيب المتبقي، والتهوية/الاستعادة، وثبات الطلاء |
| لاصق لاصق بالذوبان الساخن | يتم وضع المادة اللاصقة وهي ساخنة ثم يتم تبريدها أو تثبيتها. | درجة حرارة الانصهار، واللزوجة، وتجانس الطلاء، والتبريد |
| أنظمة تفاعلية متخصصة / أنظمة متشابكة | قد يتطلب الأمر معالجة أو ربطًا متقاطعًا أو تهيئة بعد الطلاء | الوقت، ودرجة الحرارة، ومدخلات الطاقة، وخصائص المادة اللاصقة النهائية |
لهذا السبب، فإن عبارات مثل "جميع الأشرطة تُجفف في فرن" أو "جميع الأشرطة تستخدم طبقة سيليكون مانعة للالتصاق" تُعدّ عامة جدًا. ويعتمد المسار الصحيح على بنية المادة المعتمدة.
أين تسوء صناعة الشريط اللاصق عادةً
غالباً ما تظهر مشكلة الإنتاج لاحقاً أثناء عملية التقطيع أو التوزيع أو التطبيق. ولا يكون مكان ظهور العيب بالضرورة هو المكان الذي بدأ فيه.
| المشكلة الملحوظة | سبب تصنيعي محتمل | ما الذي يجب فحصه |
|---|---|---|
| تفاوت في الالتصاق على طول اللفة | تفاوت في وزن الطلاء أو حالة سطح غير متناسقة | ملف تعريف الطلاء، والمعالجة، والطبقة التمهيدية، والتلوث، وطريقة الاختبار |
| من الصعب فك اللفة | حالة التحرير أو اللف غير مناسبة | هيكل التحرير، صلابة اللف، التخزين وقوة فك اللفائف |
| يتسرب اللاصق من الحواف | الخواص الريولوجية اللاصقة، وضغط اللف، وحالة الشق، أو درجة حرارة التخزين | الطلاء، شد اللف، درجة الحرارة، وحالة الحافة |
| تلسكوبات اللفائف الجاهزة | عدم استقرار محاذاة الويب أو إعادة التشغيل | الشد، حالة القلب، بناء اللفة والقطر الخارجي النهائي |
| قد يزول التحذير المطبوع أو الرمز الشريطي. | ضعف توافق الحبر مع السطح أو عدم كفاية المعالجة | معالجة السطح، ونظام الحبر، والتصلب، ومقاومة التآكل |
| رسالة غير مكتملة / مفتوحة | الطلاء الوظيفي، أو عدم تطابق التسجيل أو عدم اتساق الطبقات. | تسجيل النمط، وتجانس الطلاء، وقوة الترابط مع الركيزة، وظروف التطبيق |
| يرتفع الشريط قبل تفعيل طبقة الأمان. | عدم كفاية الالتصاق بسطح التطبيق | توافق المادة اللاصقة مع الركيزة، وفترة الانتظار، والتلوث، وضغط التطبيق. |
| اجتاز اختبار الأداء، لكن التطبيق التلقائي فشل. | نافذة المعالجة ضيقة جدًا أو تم تغيير متغيرات تحويل اللفائف | سرعة الخط، وقطر اللفة، ومسار فك اللف، واتجاه اللف، وظروف التوزيع |
للاطلاع على المشاكل التي تظهر بعد إنتاج اللفائف الضخمة، راجع هانكسيك دليل استكشاف أخطاء تحويل شريط الأمان وإصلاحها.
مراقبة الجودة في تصنيع الأشرطة اللاصقة
لا يُحدد التصنيع الجيد للأشرطة برقم اختبار واحد. وتعتمد الفحوصات ذات الصلة على نوع الشريط ومواصفاته واستخدامه النهائي.
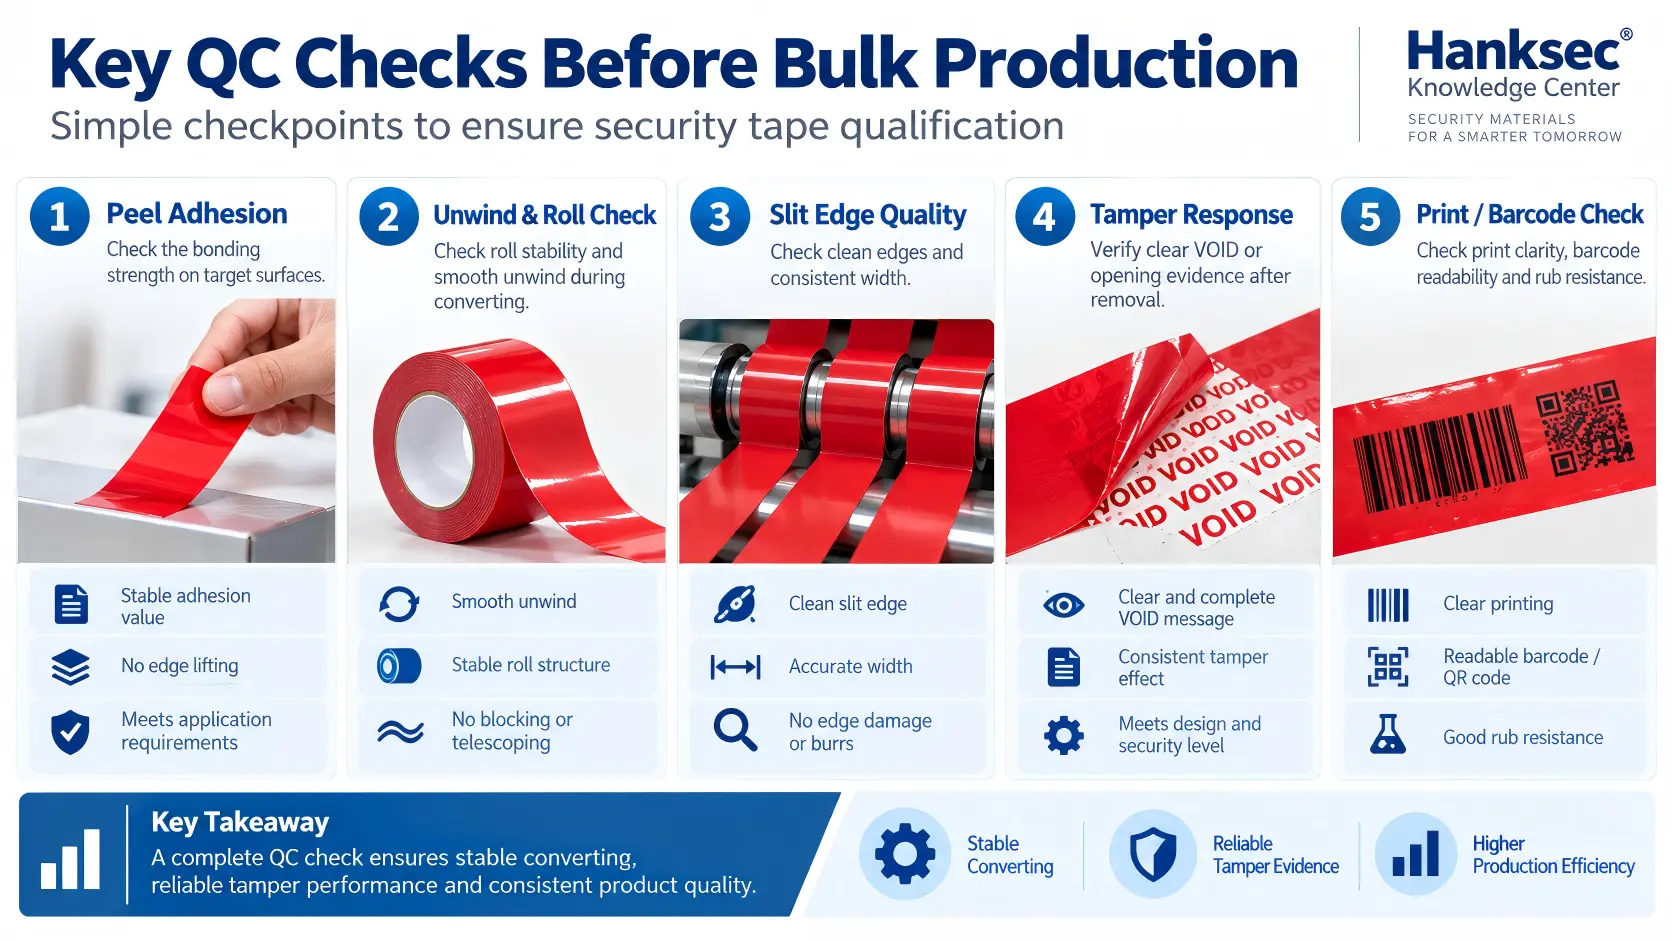
| عنصر مراقبة الجودة | لماذا يهم ذلك |
|---|---|
| فحص السطح / الدعم | يؤكد على الفيلم الصحيح والحالة المناسبة قبل الطلاء |
| وزن الطلاء / تجانس الطلاء | يدعم أداءً متسقًا للطبقة اللاصقة والوظيفية |
| تقشير الالتصاق | يفحص أداء الترابط في ظل ظروف اختبار محددة |
| سلوك الاسترخاء | يؤكد تحرير وتغذية البكرات دون قوة غير طبيعية أو عدم استقرار |
| عرض الفتحة وجودة الحافة | يدعم عمليات التوزيع والتحويل ومعالجة اللفائف في المراحل اللاحقة |
| بناء اللفائف | يفحص مدى تمدد الإطار، وارتخائه، وصلابته الزائدة، وتناسق جداره الجانبي. |
| متانة الطباعة / الباركود | يتحقق من الطباعة المرئية والهوية القابلة للقراءة آلياً عند الاقتضاء |
| تفعيل العبث | يؤكد الرد المقصود (باطل، مفتوح، نقل، أو أي رد آخر لا رجعة فيه) |
| تطبيق الركيزة الحقيقية | يؤكد أن الاستجابة الأمنية المعتمدة تتم على سطح الكرتون أو الغلاف أو البلاستيك أو الزجاج أو المعدن الفعلي |
تُعدّ الاختبارات المعملية المعيارية مفيدة لأنها تُتيح إمكانية تكرار المقارنات، لكنها لا تُغني عن التحقق من المنتج النهائي قبل الاستخدام. فقد يُحقق شريط لاصق قيمة تقشير مُرضية على لوحة اختبار معيارية، ومع ذلك قد يختلف أداؤه على كرتون مُغلّف، أو بلاستيك ذي طاقة سطحية منخفضة، أو سطح إنتاج مُلوّث.
تصنيع الأشرطة اللاصقة عالية الجودة مقابل تصنيع الأشرطة اللاصقة ذات الرقابة الضعيفة
| منطقة التقييم | التصنيع الخاضع للرقابة | التصنيع غير الخاضع للرقابة |
|---|---|---|
| تحضير الطبقة الأساسية | يتم التحكم في هوية المادة وحالة السطح ومعالجة الشريط | يُقبل تباين الفيلم أو تلوثه دون حدود واضحة |
| معالجة السطح | تتم مطابقة المعالجة مع الفيلم وعملية الطلاء التالية | يُفترض العلاج بدلاً من التحقق منه |
| طلاء لاصق | يتم التحكم في وزن المعطف وتجانس عرض النسيج. | تختلف اللزوجة عبر الشبكة أو بين اللفات |
| التجفيف / التثبيت | تتم مطابقة ظروف العملية مع التركيب الكيميائي للمادة اللاصقة | يحدث ذلك بسبب بقايا المذيبات، أو الرطوبة، أو ارتفاع درجة الحرارة، أو عدم استقرار خصائص المادة اللاصقة. |
| فكّ / استرخاء | تم تصميم نظام التحرير واللف لضمان معالجة مستقرة لللفائف | حركات التدحرج، والارتجاجات، أو الإفلات غير المتسقة |
| شق | حواف نظيفة، وعرض صحيح، وبناء لفائف ثابت | تلوث الحواف، أو التواء الحواف، أو عدم استواء الجدران الجانبية، أو اختلاف العرض |
| نمط الأمان | التكرار المحدد، والتوجيه، والتنشيط المتسق | تأثير الفراغ / الفتح يكون متقطعًا أو مشوهًا أو غير متناسق. |
| التأهيل النهائي | يتم دمج بيانات المختبر مع اختبارات الركيزة الحقيقية والعملية | يُستخدم الفحص البصري أو عينة واحدة يتم تقشيرها يدويًا كموافقة رئيسية |
كيف ينبغي لمشتري الشركات (B2B) تحديد نوع الشريط اللاصق المستخدم في التصنيع أو التحويل؟
ينبغي أن يصف طلب عرض الأسعار المفيد التطبيق ومتطلبات اللفة النهائية، وليس فقط لون الشريط وعرضه.
بالنسبة لمشروع أشرطة الأمان، يرجى تقديم ما يلي:
- طلب: كرتون، طرد، حزمة أدلة، حقيبة ساعي بريد، حقيبة أمنية، صندوق إلكترونيات أو أي نوع آخر من الإغلاق؟
- سطح: كرتون كرافت، كرتون مطلي، بولي إيثيلين تيريفثالات، بولي بروبيلين، بولي إيثيلين، زجاج، معدن مطلي، خشب أو مادة أخرى؟
- رد فعل العبث: هل المقصود نقل كامل، أم نقل جزئي، أم عدم نقل، أم تأثير آخر مطلوب؟
- الهدف المتبقي: بقايا مرئية قوية، بقايا متوازنة، أم بقايا منخفضة؟
- بناء الشريط: شريط لاصق بدون بطانة، أو ببطانة، أو مزدوج الجوانب، أو شريط إغلاق الكيس؟
- اللفة النهائية: العرض، الطول، القطر الداخلي للقلب، أقصى قطر خارجي للفة، واتجاه اللف؟
- الطباعة: رسالة "باطلة" جاهزة، شعار مخصص، نص تحذيري، رقم تسلسلي، رمز شريطي أو رمز الاستجابة السريعة؟
- التحويل: الاستخدام اليدوي، أو الموزع، أو التطبيق التلقائي، أو دمج عملية صنع الأكياس، أو التقطيع الإضافي؟
- بيئة: درجة حرارة التخزين، درجة حرارة التطبيق، الرطوبة، المواد الكيميائية أو التعرض الخاص؟
- مؤهل: ما هي الاختبارات والحزمة الفعلية التي سيتم استخدامها للموافقة على الشريط النهائي؟
للمشترين الذين يقارنون أنواع الأشرطة وأسطح التغليف، تابعوا مع هانكسيك. أشرطة التغليف الأمنية المقاومة للعبث: المواد والأنواع ودليل الاختيار.
لفائف جامبو، ولفائف مشقوقة، وشريط نهائي: ما الفرق؟
يمكن توفير نفس المادة المطلية في مراحل إنتاج مختلفة. ينبغي على المشترين التمييز بين تصنيع الطلاء وتحويل الشريط اللاصق.
| تنسيق التوريد | المشتري النموذجي | ما يجب تحديده |
|---|---|---|
| لفة ماستر / جامبو | محوّل أشرطة، طابعة أمنية، مصنّع عبوات | العرض الرئيسي، والطول، واللب، وبنية المادة، ومتطلبات الطباعة السطحية، ومسار التحويل |
| إنتاج لفائف القطع | خط تعبئة وتغليف، موزع، محول معدات أصلية | العرض النهائي، والطول، واللب، واتجاه اللف، والقطر الخارجي للفة |
| شريط الأمان النهائي | مالك العلامة التجارية، مستخدم الخدمات اللوجستية، مسؤول عمليات التعبئة والتغليف | سطح التطبيق، واستجابة العبث، وحجم اللفة، والطباعة، وطريقة التوزيع/التطبيق |
وبالتالي، فإن لفة جامبو جاهزة للتحويل ولفة إغلاق الكرتون الجاهزة ليستا نفس مواصفات الشراء.
كيف تتعامل شركة هانكسك مع تصنيع أشرطة الأمان
تُطوّر شركة هانكسيك مواد أمنية مقاومة للعبث لمصنّعي عبوات الشركات، ومُحوّلي المنتجات، وطابعات الأمان، والمستخدمين الصناعيين. بالنسبة لمشاريع أشرطة الأمان، يتمحور المسار التقني حول تفاعل... طبقة داعمة، طبقة أمان وظيفية، لاصق حساس للضغط، نظام فك/تحرير، تحويل اللفائف، والركيزة النهائية.
مسار التطوير هو:
الاستجابة المطلوبة للتلاعب ← الركيزة ← بنية الفيلم / الأمان ← مطابقة المادة اللاصقة ← تصميم التحرير / فك اللفة ← تنسيق اللفة ← متطلبات التحويل ← التأهيل الوظيفي.
تم وصف إطار الإنتاج الأوسع لشركة هانكسيك في القدرات التصنيعيةبينما يتم تغطية إجراءات الاختبار والإصدار في ضمان الجودة.
بالنسبة لمصانع أكياس الأمان التي تستخدم أغشية الأكياس المصنوعة من البولي إيثيلين عالي الكثافة (HDPE) أو البولي إيثيلين منخفض الكثافة (LDPE) أو الأغشية المشتركة أو الأغشية المصفحة، تختلف متطلبات مادة الإغلاق والتكامل عن شريط الكرتون التقليدي. انظر دليل شريط الأمان المقاوم للعبث.
الأسئلة الشائعة: تصنيع الشريط اللاصق
ما هي صناعة الشريط اللاصق؟
تصنيع الأشرطة اللاصقة وهي عملية تحضير مادة داعمة، وتطبيق المعالجة السطحية والطلاءات المطلوبة، وطلاء مادة لاصقة حساسة للضغط، وتثبيت الشبكة المطلية، ولفها في لفائف كبيرة وتحويل تلك اللفائف إلى أحجام أشرطة نهائية.
كيف يتم تصنيع الشريط اللاصق الحساس للضغط؟
يتم تصنيع الشريط الحساس للضغط بشكل عام عن طريق فك شبكة الدعم، ومعالجة أو تجهيز السطح عند الحاجة، ووضع المادة اللاصقة بوزن طبقة محدد، وتجفيف أو معالجة أو تبريد التركيب، وإعادة لفه في لفة جامبو، ثم تقطيعه وإعادة لفه في لفات نهائية.
ما هي المكونات الرئيسية المستخدمة في صناعة الشريط اللاصق؟
تتكون المكونات الرئيسية من طبقة الدعم، والمادة اللاصقة الحساسة للضغط، والسطح، والطبقة التمهيدية، أو نظام الفصل. وبحسب المنتج، قد تُضاف بطانات إضافية، أو طبقات طباعة، أو طلاءات وظيفية، أو طبقات أمان.
لماذا تُستخدم معالجة كورونا في صناعة الأشرطة اللاصقة؟
يمكن لمعالجة كورونا أن تزيد من طاقة سطح الأغشية البلاستيكية، مما يُحسّن ترطيب الأحبار والمواد الأولية والطلاءات والمواد اللاصقة وتثبيتها. تُستخدم هذه المعالجة عند الحاجة إليها في نظام الأغشية والطلاءات، وليس كخطوة إلزامية لكل شريط لاصق.
ما هي طبقة الفصل في صناعة الأشرطة اللاصقة؟
تساعد طبقة الفصل الشريط ذاتي اللف على فكّه دون أن يلتصق بشكل دائم بدعامة الشريط. أما الأشرطة ذات الدعامة الداخلية، فقد تستخدم بدلاً من ذلك بطانة فصل مطلية بشكل منفصل. ويعتمد تصميم طبقة الفصل المناسبة على نوع المادة اللاصقة وبنية المنتج.
كيف يتم وضع المادة اللاصقة على دعامة الشريط؟
يمكن تطبيق المواد اللاصقة الصناعية باستخدام طرق طلاء مضبوطة، مثل نظام القالب ذي الفتحة، أو نظام الحفر، أو نظام قضيب ماير، أو نظام اللفائف، أو نظام السكين. وتعتمد الطريقة المناسبة على لزوجة المادة اللاصقة، ومحتوى المواد الصلبة، ووزن الطبقة، وسرعة خط الإنتاج، وبنية المنتج المطلوبة.
ما هو طلاء القالب ذي الفتحة في صناعة الأشرطة؟
تقوم تقنية الطلاء بالقالب ذي الفتحة بقياس كمية المادة اللاصقة من خلال قالب دقيق على شريط متحرك. ويمكنها توفير وزن طبقة مضبوط وتجانس عرضي للشريط عند مطابقة خصائص المادة اللاصقة ومعدل التدفق وسرعة الشريط وظروف القالب بشكل صحيح.
ما هي عملية طلاء الحفر في صناعة الأشرطة اللاصقة؟
تستخدم تقنية الطباعة الغائرة أسطوانة محفورة لوزن ونقل طبقة الطلاء السائلة إلى الطبقة الداعمة أو طبقة أخرى. يعتمد سمك الطلاء على عوامل مثل هندسة خلية الطباعة الغائرة، ولزوجة الطلاء، وكفاءة النقل، وسرعة الإنتاج.
لماذا يمر الشريط المغلف عبر فرن التجفيف؟
تتطلب الطلاءات اللاصقة المائية والمذيبة عادةً تجفيفًا مُتحكمًا فيه لإزالة الماء أو المذيب. أما أنظمة الصهر الساخن فتتبع مسارًا مختلفًا، حيث تُبرّد أو تُثبّت عادةً بعد الطلاء. ويجب أن تتوافق هذه العملية مع التركيب الكيميائي للمادة اللاصقة.
لماذا يتم إنتاج الشريط اللاصق على شكل لفة جامبو أولاً؟
تتم عملية الطلاء بكفاءة على شريط عريض متواصل. بعد الطلاء والتثبيت، يُعاد لف هذا الشريط في لفة رئيسية أو لفة جامبو، ثم يُقطع لاحقًا إلى عدة عروض وأطوال نهائية.
ما المقصود بالتقطيع الدقيق في صناعة الأشرطة؟
تُتيح عملية التقطيع الدقيقة تقطيع اللفة الرئيسية العريضة إلى لفات أضيق مع التحكم في العرض وجودة الحواف وثبات اللفة. أما التقطيع غير الدقيق فقد يُسبب تلوث المادة اللاصقة، وتلف البطانة، والتجعد، وعدم استواء الجدران الجانبية، أو مشاكل في التوزيع اللاحق.
ما الذي يميز شريط الأمان المقاوم للعبث عن شريط التغليف العادي؟
صُمم شريط التغليف العادي أساسًا للإغلاق واللصق. أما شريط الأمان المقاوم للعبث، فيحتوي على بنية وظيفية مصممة هندسيًا تُحدث دليلًا مرئيًا لا رجعة فيه عند محاولة إزالته. لذا، يجب تصميم طبقات المادة اللاصقة والفيلم والأمان واختبارها كنظام واحد متكامل.
كيف يتم إنشاء رسالة "باطلة" أو "مفتوحة" في شريط الأمان؟
تُنشأ الرسالة من خلال بنية فصل وظيفي مُنمّطة. عند إزالة الشريط، تنفصل طبقات داخلية مُحددة بالطريقة المُصممة بحيث تظهر استجابة فارغة أو مفتوحة أو استجابة مُخصصة. يختلف الهيكل الدقيق بين أنظمة النقل الكامل والنقل الجزئي وعدم النقل.
ما الفرق بين شريط VOID ذي النقل الكامل، والنقل الجزئي، وعدم النقل؟
يترك الشريط اللاصق كامل النقل أثراً واضحاً على السطح المحمي. أما الشريط اللاصق جزئي النقل، فيقسم الأثر بين الشريط المُزال والسطح المحمي. بينما يُظهر الشريط اللاصق غير القابل للنقل رسالة الأمان الرئيسية داخل الشريط المُزال، مع تقليل البقايا المرئية على سطح التطبيق. وتعتمد كمية البقايا الفعلية على نوع السطح، والمادة اللاصقة، ومدة التثبيت، وظروف الإزالة.
ما هي الاختبارات المهمة بعد تصنيع الشريط اللاصق؟
بحسب المنتج، قد تشمل الفحوصات المفيدة قوة الالتصاق عند التقشير، وسلوك فك اللفائف، وقوة القص أو التثبيت، وخصائص الشد، وعرض الشق، وجودة الحواف، وبنية اللفائف، ومتانة الطباعة، والأداء الخاص بالتطبيق. بالنسبة لشريط الأمان، يجب أيضًا التحقق من استجابة العبث النهائية على الركيزة المقصودة.
هل يمكن توفير شريط الأمان على شكل لفائف جامبو لمزيد من التحويل؟
نعم. بحسب المشروع، يمكن توفير شريط الأمان على شكل لفائف رئيسية/ضخمة أو لفائف إنتاج مقطعة لمزيد من الطباعة أو التقطيع أو التثقيب أو التغليف. يجب تحديد العرض واللب واتجاه اللف وبنية البطانة والمعدات اللازمة قبل بدء الإنتاج.
الخلاصة: إن تصنيع الشريط اللاصق يتجاوز مجرد الطلاء والتقطيع
تصنيع الأشرطة اللاصقة هي سلسلة من العمليات المتصلة: تحضير الطبقة الداعمة، ومعالجة السطح، والطبقة التمهيدية والتحكم في التحرير، وطلاء المادة اللاصقة، والتجفيف أو التثبيت، ولف اللفائف الضخمة، والتقطيع، والتحويل النهائي ومراقبة الجودة.
تؤثر كل مرحلة على المرحلة التي تليها. فإعداد السطح يؤثر على تثبيت الطلاء، وتجانس الطلاء يؤثر على قوة الالتصاق، والتجفيف واللف يؤثران على ثبات اللفة، والتقطيع يؤثر على التوزيع. وفي الشريط المقاوم للعبث، تضيف طبقات الأمان الوظيفية شرطًا آخر: يجب أن تكون استجابة الفتح قابلة للتكرار على العبوة نفسها.
بالنسبة لشريط الأمان، يجب أن يوازن المنتج النهائي ما يلي:
استقرار الفيلم + التحكم في الطبقة الوظيفية + توافق المادة اللاصقة / الركيزة + سلوك التحرير والفك + جودة التحويل + دليل العبث القابل للتكرار.
بالنسبة للمشاريع الجديدة، يُرجى تزويد هانكسيك بمعلومات عن سطح التطبيق، ومستوى الاستجابة المطلوب للعبث، ومستوى البقايا المستهدف، وأبعاد اللفة، ومتطلبات الطباعة، وطريقة الإنتاج. سيستخدم الفريق الفني في هانكسيك هذه المعلومات للتوصية بتركيبة مواد نموذجية ومسار اختبار العينات قبل بدء الإنتاج بكميات كبيرة.