Escrito por: Equipo técnico de Hanksec
Technical Review: Tamper-Evident Materials & PSA Tape Manufacturing
Last Updated: October 2026
Fabricación de cintas adhesivas Es el proceso industrial de convertir un material de soporte flexible en cinta sensible a la presión mediante la preparación de la superficie de la banda, la aplicación de la imprimación, los recubrimientos desmoldantes o funcionales necesarios, la aplicación del adhesivo sensible a la presión, el secado, el curado o el enfriamiento de la estructura según sea necesario, el rebobinado en un rollo maestro o jumbo, y la conversión de ese rollo en anchos y longitudes utilizables.
La ruta exacta depende de la construcción de la cinta y la química del adhesivo. Una cinta de cartón BOPP autoenrollable, una cinta de doble cara con soporte y una cinta de seguridad PET a prueba de manipulaciones no necesariamente utilizan los mismos recubrimientos, equipos o secuencia.
Para Hanksec, esta distinción es importante. La fabricación convencional de cintas debe garantizar una adhesión estable, un buen desenrollado y una calidad de bobinado óptima. Fabricación de cintas de seguridad a prueba de manipulaciones añade otro requisito: la película, la capa de seguridad y el adhesivo deben interactuar de manera que su eliminación produzca una respuesta de manipulación irreversible, predefinida y repetible de ANULADO, ABIERTO, transferencia u otra.
Esta guía explica primero cómo se fabrica la cinta adhesiva Este documento describe el proceso estándar de fabricación de cintas autoadhesivas y explica las diferencias en la fabricación de cintas de seguridad. Está dirigido a fabricantes de embalajes, convertidores de cintas, distribuidores, equipos de compras y compradores técnicos que necesitan comprender tanto el proceso de producción como las variables que afectan el rendimiento de la cinta terminada.
Para la selección de productos en lugar de la fabricación, consulte Hanksec. Guía de selección de cintas de embalaje de seguridad a prueba de manipulacionesPara problemas de corte, rebobinado y manipulación de bobinas posteriores, utilice el Guía de solución de problemas para la conversión de cintas de seguridad.
Respuesta rápida: ¿Cómo se fabrica la cinta adhesiva?
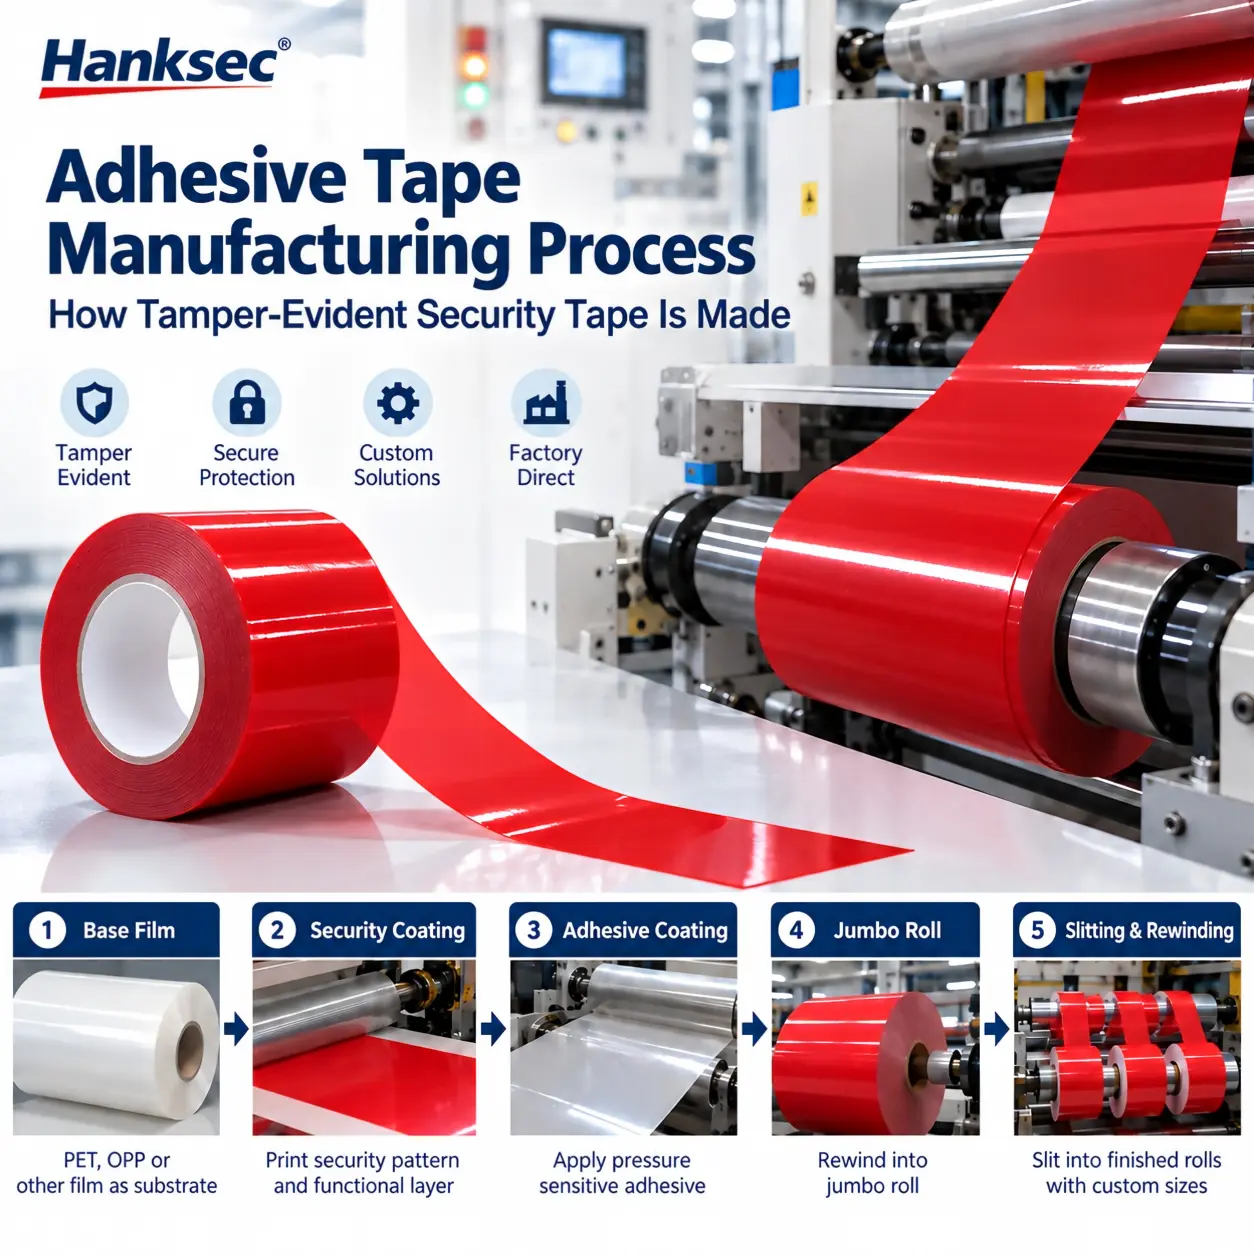
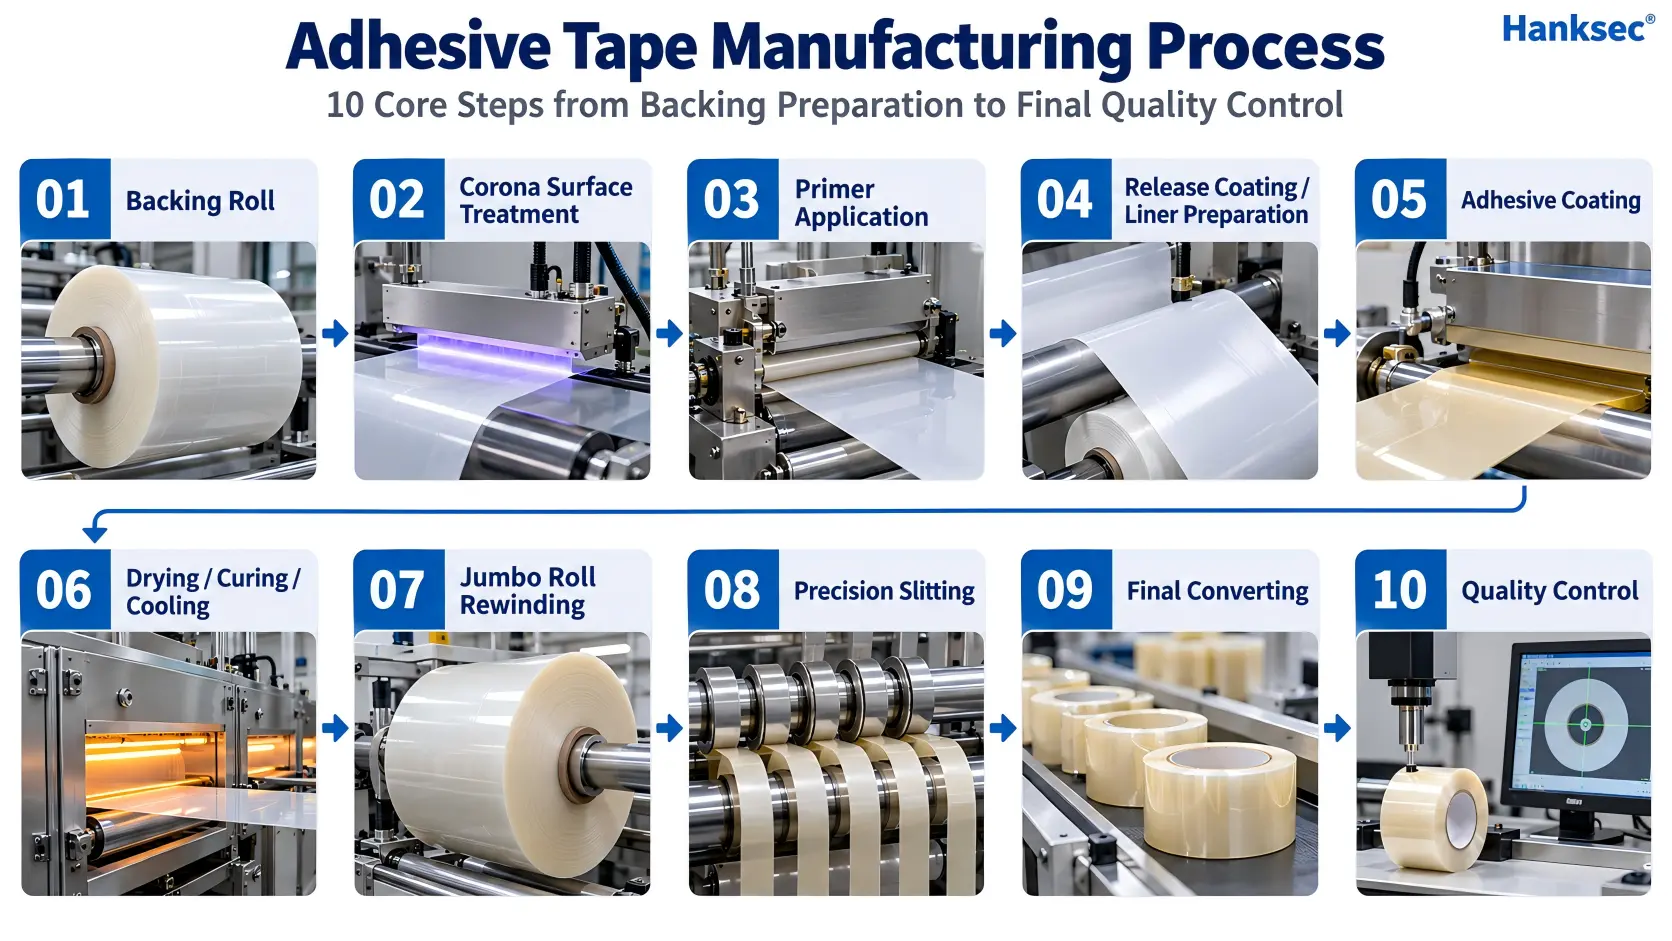
La mayoría de las cintas adhesivas sensibles a la presión se fabrican desenrollando un material de soporte, tratando la superficie donde sea necesario, aplicando imprimación y agente desmoldante según se requiera, recubriendo el adhesivo sensible a la presión, secando, curando o enfriando la banda recubierta, volviéndola a enrollar en un rollo gigante y, finalmente, cortando y volviendo a enrollar el material hasta obtener el tamaño de rollo final.
Una secuencia de fabricación práctica es:
Material de soporte → Tratamiento de superficie → Imprimación → Construcción antiadherente → Recubrimiento adhesivo → Secado/curado/enfriamiento → Rebobinado de rollo jumbo → Corte de precisión → Conversión final → Control de calidad
No todas las cintas adhesivas utilizan todos los pasos. Los adhesivos a base de agua, a base de solventes y termofusibles utilizan diferentes métodos de recubrimiento y estabilización, mientras que las cintas sin soporte y con soporte requieren diferentes estructuras de liberación.
Key Components of Adhesive Tape Manufacturing
Adhesive tape manufacturing depends on three core material and process groups: the backing web, the pressure-sensitive adhesive system, and the surface, primer and release treatments used to control coating anchorage, bonding and roll unwind.
Backing Web
BOPP, PET, paper, cloth, foil, foam and other flexible materials can be used as tape backings. The backing provides the mechanical carrier for the adhesive and affects tensile strength, dimensional stability, temperature resistance, surface treatment, printing, coating and converting behavior.
Adhesivo sensible a la presión
Acrylic, rubber-based and silicone pressure-sensitive adhesive systems are widely used in tape manufacturing. The adhesive provides the required bond when pressure is applied, but the correct chemistry depends on the target substrate, temperature range, ageing requirement, application method and finished tape construction.
Surface, Primer and Release Treatments
Corona treatment, primers and release systems control how coatings anchor to the backing and how the finished tape unwinds or separates from a liner. Not every tape requires the same treatment sequence. The required surface and release construction depends on the backing material, adhesive chemistry and whether the tape is self-wound or liner-backed.
El Pressure Sensitive Tape Council (PSTC) defines pressure-sensitive adhesive tape as a combination of a backing or carrier and a permanently tacky adhesive. Industry terminology for primers, release coatings and release liners is also covered by the Afera technical glossary.
¿Qué materiales se utilizan en la fabricación de cintas adhesivas?
La cinta adhesiva es un sistema de materiales. El soporte, el adhesivo, la imprimación, el agente antiadherente y cualquier recubrimiento funcional deben trabajar en conjunto. La combinación exacta varía según la aplicación.
Materiales de soporte
Entre los soportes comunes para cintas adhesivas se incluyen BOPP, PET, PVC, papel, tela, lámina metálica, espuma y otras películas especiales. El soporte no solo sirve de base para el adhesivo, sino que también influye en su comportamiento a la tracción, su estabilidad dimensional, la fijación del recubrimiento, la resistencia a la temperatura, la manipulación de la banda, la formación del rollo y el comportamiento de la cinta durante su retirada.
Para las cintas de seguridad a prueba de manipulaciones, se suelen utilizar películas de PET y de OPP seleccionadas, ya que permiten la impresión, la aplicación de recubrimientos funcionales y la creación de estructuras de separación controladas.
Sistemas adhesivos sensibles a la presión
Los adhesivos sensibles a la presión permanecen pegajosos en las condiciones de uso previstas y se adhieren al aplicarles presión. Las familias de adhesivos acrílicos, a base de caucho y de silicona se utilizan ampliamente en la industria de las cintas adhesivas sensibles a la presión, pero no son intercambiables.
| Familia de adhesivos | Características típicas de la industria | Consideraciones de fabricación |
|---|---|---|
| Adhesivo acrílico sensible a la presión | Puede formularse para lograr una adhesión duradera, resistencia al envejecimiento y una amplia gama de sustratos. | Puede recubrirse con sistemas a base de agua o disolventes, o suministrarse en otras formas diseñadas según la construcción. |
| Adhesivo sensible a la presión a base de caucho | Se suele elegir cuando la adherencia inicial alta y el rápido humedecimiento son importantes. | Puede procesarse como sistemas termofusibles o a base de disolventes; el comportamiento a la temperatura y al envejecimiento depende de la formulación. |
| Adhesivo sensible a la presión de silicona | Utilizado para superficies especializadas y condiciones de temperatura exigentes. | Normalmente es específico de la aplicación y requiere condiciones de respaldo, liberación y procesamiento compatibles. |
Es necesario evaluar el adhesivo adecuado sobre la superficie de aplicación real. El cartón ondulado, el cartón recubierto, el PET, el PP, el PE, el vidrio y el metal pintado pueden presentar comportamientos de adhesión y desprendimiento muy diferentes.
ASTM D3330/D3330M-04(2025) Proporciona métodos estandarizados para medir la adhesión al despegue de la cinta adhesiva sensible a la presión y puede utilizarse como parte de un programa de control de calidad definido.
Imprimaciones, recubrimientos antiadherentes y recubrimientos funcionales
La imprimación se utiliza cuando se necesita mayor fijación entre el soporte y la capa de recubrimiento o adhesivo. La estructura antiadherente controla cómo se desenrolla o separa la cinta terminada de su soporte. Según el producto, puede tratarse de un tratamiento antiadherente en la parte posterior de una cinta autoenrollada o de un soporte antiadherente independiente en una cinta con soporte.
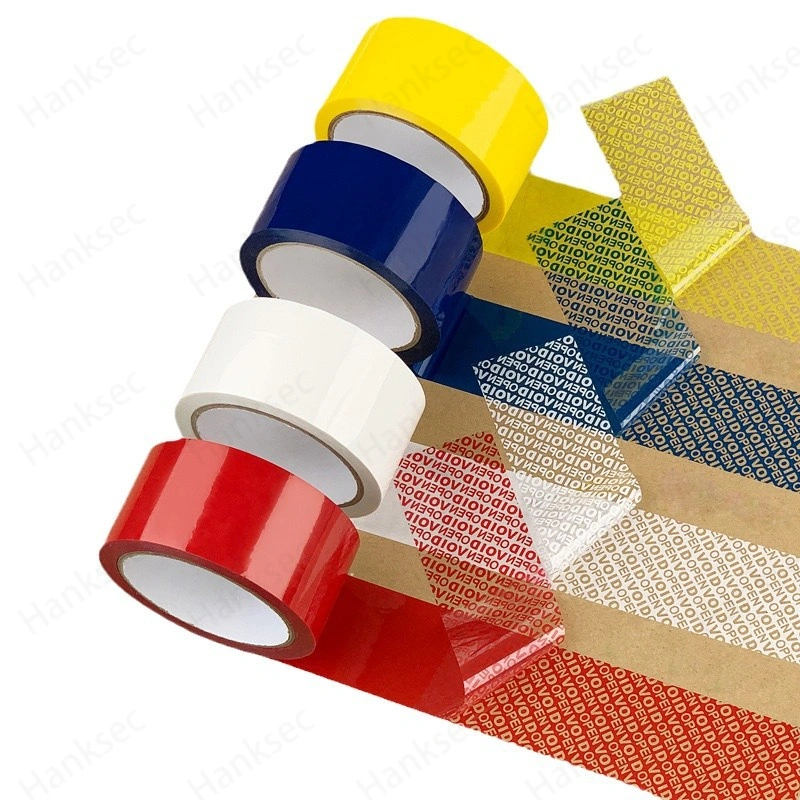
Las cintas de seguridad pueden añadir una o más capas funcionales que no están presentes en las cintas de embalaje comunes, incluyendo patrones ocultos de VOID / OPENED, capas de separación controlada, capas de transferencia, recubrimientos de color u opacidad, elementos metalizados u holográficos y otras funciones que indican un posible ataque.
Adhesive Tape Manufacturing Process: 10 Steps
Los siguientes diez pasos describen un dispositivo sensible a la presión representativo. adhesive tape manufacturing process. The stages are separated because each controls a different part of finished-tape performance.
Paso 1: Inspección de la materia prima y desenrollado del soporte
La producción de cinta adhesiva comienza con un rollo ancho de material de soporte. Antes del recubrimiento, el fabricante verifica los parámetros relevantes para la especificación aprobada, como la identidad del material, el espesor, el estado de la superficie, el estado de los bordes, la contaminación, los daños en el rollo y la planitud de la banda.
El soporte se desenrolla a través de la línea de producción bajo una tensión y alineación controladas. Un desenrollado estable es fundamental, ya que las arrugas, la desviación lateral y las variaciones de tensión pueden afectar posteriormente la uniformidad del recubrimiento, el registro de la impresión y la formación del rollo.
Los controles de proceso típicos incluyen:
- Material de soporte y grosor correctos;
- Alineación web y guiado de bordes;
- tensión de desenrollado controlada;
- limpieza de la superficie;
- ausencia de arrugas, pliegues o daños por enrollado.
Paso 2: Tratamiento de superficie Corona
Tratamiento de superficie Corona Se utiliza habitualmente en películas plásticas cuando se necesita energía superficial adicional para mejorar la humectación y la fijación de tinta, imprimación, recubrimientos o adhesivos.
El tratamiento expone la superficie de la película móvil a una descarga eléctrica controlada. El objetivo no es hacer que cada película sea más adhesiva, sino crear una superficie apta para la siguiente operación de recubrimiento o impresión.
La necesidad de un tratamiento corona depende de la película, el historial de tratamientos previos, la composición química del recubrimiento y el proceso de producción. Un tratamiento insuficiente puede provocar una fijación débil del recubrimiento o una mala adherencia de la impresión, mientras que un tratamiento excesivo o inadecuado puede generar problemas en el proceso. Por lo tanto, la superficie tratada debe controlarse como parte de las especificaciones del material aprobado.
Paso 3: Aplicación de la imprimación cuando sea necesario.
Se puede aplicar una imprimación entre el soporte y el adhesivo u otro revestimiento cuando la construcción requiere un anclaje entre capas más fuerte o más controlado.
La imprimación no es obligatoria para todas las cintas adhesivas sensibles a la presión. Su uso depende del soporte, la composición del adhesivo, las condiciones de servicio y el modo de fallo deseado. En un sistema bien diseñado, la imprimación ayuda a mantener la capa deseada adherida al soporte durante el recubrimiento, el bobinado, el almacenamiento y el uso final.
En el caso de las cintas de seguridad, esto cobra especial importancia porque el producto puede necesitar que una interfaz permanezca firmemente anclada, mientras que otra interfaz está diseñada deliberadamente para separarse durante una manipulación.
Paso 4: Preparación del recubrimiento antiadherente o del revestimiento antiadherente
Recubrimiento antiadherente Controla cómo se desenrolla la cinta o cómo se separa el adhesivo de la lámina protectora.
En el caso de las cintas adhesivas de una sola cara autoenrollables, el reverso del soporte puede recibir un tratamiento antiadherente para que el adhesivo se desenrolle sin obstruir ni rasgar la cinta. En las cintas con soporte de papel, la función antiadherente suele proporcionarse mediante un papel o película recubierta.
El sistema de liberación debe ser compatible con el adhesivo y el proceso de conversión. Si la liberación es demasiado fácil, el rollo puede volverse inestable. Si la fuerza de liberación es demasiado alta, la banda puede sacudirse, estirarse o generar problemas de dispensación.
ASTM D3811/D3811M-21a Describe la fuerza necesaria para desenrollar un rollo de cinta adhesiva sensible a la presión y señala que dicha fuerza se ve afectada por la velocidad de prueba.
Paso 5: Recubrimiento adhesivo
Recubrimiento adhesivo Es la etapa en la que se aplica el adhesivo sensible a la presión sobre el soporte, la capa de imprimación u otra superficie portadora aprobada, con un espesor de capa controlado y una uniformidad transversal a la banda.
The coating method depends on adhesive rheology, solids content, required coat weight, line speed and product architecture. Industrial tape lines may use gravure, slot-die, Meyer bar, roll, knife or other controlled coating technologies depending on the material system.
Las variables importantes del recubrimiento incluyen:
- uniformidad del peso del pelaje;
- perfil en toda la web;
- velocidad web;
- viscosidad del adhesivo o estado de fusión;
- control de bordes;
- contaminación;
- compatibilidad con el soporte o la imprimación.
Common Adhesive Coating Methods
| Coating Method | How It Is Used | Key Manufacturing Consideration |
|---|---|---|
| Slot-Die Coating | Applies adhesive through a precision die onto a moving web | Flow rate, viscosity, die gap, web speed and cross-web uniformity must be controlled |
| Gravure Coating | Uses an engraved roll to meter and transfer a controlled liquid coating | Cell geometry, coating viscosity, transfer efficiency and line speed influence coat weight |
| Meyer Bar / Wire-Wound Rod | Uses a wire-wound rod to control wet coating thickness in suitable liquid systems | Rod specification, coating rheology and web condition influence the final wet film |
| Roll / Knife Coating | Controls coating thickness mechanically using rolls or a metering blade | Gap, pressure, viscosity and web stability must match the material construction |
No single coating technology is universally best. The appropriate method depends on the adhesive formulation, backing surface, target coat weight, production speed and required final tape performance.
En una cinta adhesiva común, un recubrimiento inconsistente puede generar variaciones en la adherencia, el despegue o el comportamiento de los bordes. En una cinta de seguridad, también puede alterar la activación de la capa funcional antimanipulación.
Paso 6: Secado, curado o enfriamiento
Secado y curado Estabilizar el adhesivo o recubrimiento antes de enrollar el material.
Los sistemas a base de agua y disolventes suelen requerir un secado controlado para eliminar el agua o el disolvente del recubrimiento húmedo. Los adhesivos termofusibles normalmente utilizan un método diferente: el adhesivo se aplica caliente y luego se enfría o se estabiliza de otra manera, en lugar de secarse como una emulsión líquida o un sistema con disolventes.
Algunas construcciones también pueden requerir reticulación, curado adicional, acondicionamiento o laminación. El proceso correcto depende de la composición química.
El control del proceso es importante porque un secado incompleto, un calor excesivo o un historial térmico desigual pueden afectar a los volátiles residuales, las propiedades adhesivas, la estabilidad de la película, el bloqueo y el rendimiento posterior del rodillo.
Paso 7: Rebobinado del rollo jumbo
Tras las etapas necesarias de recubrimiento y estabilización, la banda ancha se vuelve a enrollar en un rollo maestro o jumbo.
Esta etapa crea el rollo intermedio que posteriormente se convertirá en anchos y longitudes para el cliente. El rebobinado no es simplemente almacenamiento. La tensión de bobinado y la construcción del rollo influyen en:
- dureza de laminación;
- estado de la pared lateral;
- riesgo de telescopaje;
- presión en el borde;
- estabilidad de corte futura;
- consistencia de relajación.
Una banda recubierta puede pasar la inspección visual y aun así generar problemas posteriores si el rollo gigante se enrolla demasiado apretado, demasiado suelto o de forma irregular.
Paso 8: Corte de precisión
Corte de precisión Convierte el rollo maestro ancho en cintas de ancho más estrecho.
El método de corte adecuado depende de la película, el adhesivo, la construcción del soporte, el grosor de la cinta y la tolerancia del ancho final. El objetivo es obtener bordes limpios y estables, sin contaminación excesiva por adhesivo, daños en el soporte, curvatura, variación de ancho ni distorsión de la geometría del rollo.
El corte longitudinal es también donde la calidad de fabricación y la calidad de conversión se vinculan estrechamente. Una banda recubierta estable es más fácil de cortar; una construcción mal enrollada o desequilibrada puede resultar difícil de convertir, incluso cuando el recubrimiento en sí parece aceptable.
Paso 9: Rebobinado, carga del núcleo, impresión y conversión final.
Tras el corte, la cinta se rebobina hasta alcanzar la longitud final y las especificaciones del núcleo requeridas. Dependiendo del producto, pueden incluirse operaciones de conversión adicionales:
- ID de núcleo personalizado;
- dirección de bobinado especificada;
- perforación;
- impresión de advertencia en la superficie;
- numeración secuencial;
- Impresión de códigos de barras o códigos QR;
- Embalaje en rollo personalizado para cada cliente.
Para proyectos que solo requieren conversión, la fabricación puede comenzar con un rollo jumbo ya aprobado en lugar de con película cruda y recubrimiento adhesivo. Esta distinción debe quedar clara al comparar proveedores: la fabricación del recubrimiento y la conversión de la cinta posterior son capacidades relacionadas, pero no idénticas.
Paso 10: Control de calidad y prueba de la cinta
La etapa final consiste en verificar que la cinta cumpla con los requisitos físicos, de conversión y de aplicación definidos.
Dependiendo de la cinta, los controles de calidad pueden incluir la adhesión al despegue, la fuerza de desenrollado, el ancho, la longitud, el grosor del rollo, el aspecto de la pared lateral, la durabilidad de la impresión, el comportamiento a la tracción, la resistencia al corte o la capacidad de sujeción, la liberación del revestimiento y el rendimiento específico de la aplicación.
El Métodos de prueba del Consejo de Cintas Sensibles a la Presión (PSTC, por sus siglas en inglés) Proporcionar métodos industriales para evaluar las propiedades de las cintas adhesivas sensibles a la presión, tales como la resistencia al despegue, al cizallamiento, al desenrollado, a la tracción y otras características de rendimiento relacionadas.
¿En qué se diferencia la fabricación de cintas de seguridad a prueba de manipulaciones?
The ten manufacturing stages above explain how pressure-sensitive tape is made. Tamper-evident security tape adds a second engineering problem: the finished construction must change in a deliberate and repeatable way when someone tries to remove it.
Eso significa que la fabricación de cintas de seguridad no puede controlarse únicamente por la fuerza del adhesivo.
| Requisito de fabricación | Cinta adhesiva convencional sensible a la presión | Cinta de seguridad a prueba de manipulaciones |
|---|---|---|
| Apoyo | Admite el recubrimiento y la manipulación mecánica. | También debe admitir la construcción de la capa de seguridad y el comportamiento de separación previsto. |
| Adhesivo | Seleccionado principalmente por su capacidad de unión y rendimiento en el servicio. | Debe adherirse al sustrato al tiempo que admite la respuesta de manipulación diseñada. |
| Sistema de lanzamiento | Controla el desenrollado o la separación del revestimiento. | Debe desenrollarse de forma estable sin perturbar prematuramente la estructura de seguridad. |
| Impresión/recubrimiento | Puede proporcionar propiedades de marca, color o superficie funcional. | Puede incluir patrones VOID / OPENED ocultos, capas de separación, capas de transferencia y gráficos de seguridad. |
| Control de calidad | Comprueba la adherencia, el desenrollado, las dimensiones y el aspecto general. | También debe verificarse la activación de la manipulación y la repetibilidad de la transferencia en el sustrato previsto. |
1. La respuesta requerida ante manipulación se define antes de la producción.
La fabricación de cintas de seguridad debe comenzar con la evidencia de apertura prevista, no con una construcción de cinta genérica.
El fabricante debe definir:
- sustrato objetivo;
- transferencia total, transferencia parcial, no transferencia u otra respuesta;
- NULO, ABIERTO o mensaje oculto personalizado;
- nivel de residuos aceptable;
- confección sin forro o con forro;
- Dimensiones del rollo terminado y dirección de bobinado;
- condiciones de aplicación y almacenamiento;
- Requisitos de impresión, serialización o código de barras.
Esto evita un error común: aprobar una cinta de seguridad visualmente atractiva antes de confirmar si la arquitectura del material coincide con el embalaje real.
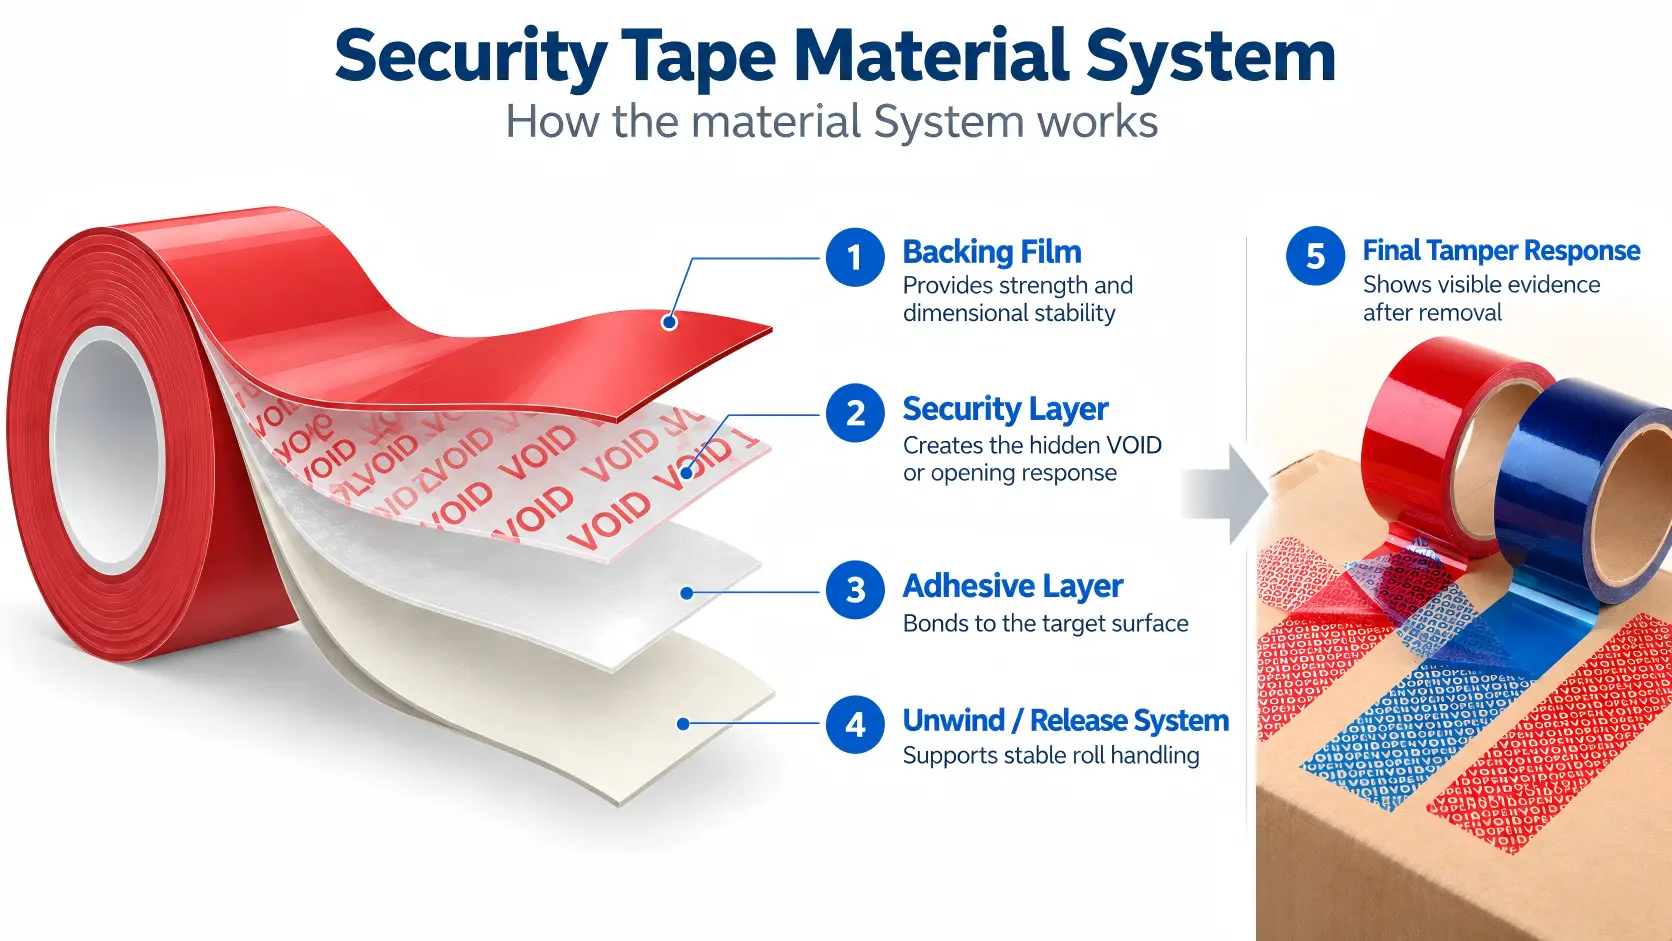
2. Se añaden capas de separación funcional y de patrones ocultos.
El sistema de mensajes ocultos y de separación está diseñado de tal manera que su eliminación modifica la estructura de la capa interna de una forma predefinida.
Dependiendo del diseño, el resultado de la activación puede mostrar un patrón de transferencia marcado en el sustrato, dividir la imagen de seguridad entre la cinta y el sustrato, conservar la mayor parte del mensaje en la película retirada o crear otra indicación irreversible.
Por lo tanto, la repetición del patrón, el registro, la uniformidad del recubrimiento y la adhesión entre capas se convierten en controles de fabricación, no en detalles decorativos.
3. La fuerza adhesiva debe estar equilibrada con la capa de seguridad.
Un adhesivo más fuerte no es automáticamente un mejor adhesivo para cintas de seguridad.
Si la adherencia a la superficie de aplicación es demasiado débil, la cinta podría despegarse antes de que se active el mensaje oculto. Si las capas adhesiva y de seguridad no están bien equilibradas, la cinta podría generar residuos no deseados, una transferencia incompleta o una activación inconsistente.
Por lo tanto, la adhesión requerida depende tanto del sustrato objetivo como del modo de seguridad seleccionado.
4. La impresión visible y las características ópticas son independientes de la evidencia de manipulación.
Las cintas de seguridad pueden incluir texto de advertencia en la superficie, logotipos, capas de color, acabados metalizados o elementos holográficos. Estos elementos pueden servir para reforzar la imagen de marca o la autenticación visible, pero no deben confundirse con el mecanismo físico de seguridad.
La respuesta de seguridad subyacente sigue dependiendo de la separación controlada de los materiales y de la interacción entre el adhesivo y el sustrato.
Fabricación de cintas de seguridad de transferencia total, transferencia parcial y sin transferencia.
Transfer mode changes how the functional layers are balanced during production and determines where the visible tamper evidence appears after the tape is removed.
| Modo de seguridad | Respuesta de apertura prevista | Enfoque en la fabricación |
|---|---|---|
| Transferencia completa | En la superficie protegida queda un patrón o residuo de seguridad claramente visible. | Separación controlada entre la estructura de soporte/seguridad y la capa de transferencia del lado adhesivo. |
| Transferencia parcial | La imagen de seguridad se divide entre la cinta retirada y la superficie protegida. | Separación equilibrada entre capas y definición de patrones repetibles |
| No transferible | El mensaje de apertura aparece principalmente en la cinta retirada, con un residuo visible reducido en la superficie protegida. | Activación interna controlada limitando la transferencia al sustrato. |
Estas descripciones se refieren a la respuesta de seguridad prevista, no a una promesa absoluta de cero residuos en todas las condiciones. Los residuos reales pueden variar según la formulación del adhesivo, el sustrato, el tiempo de contacto, la temperatura, la contaminación de la superficie y las condiciones de eliminación.
Cómo la química de los adhesivos cambia la ruta de fabricación
Una de las razones por las que no existe una única secuencia universal para la fabricación de cintas adhesivas es que la química del adhesivo modifica el proceso de recubrimiento y estabilización.
| Ruta adhesiva | Diferencia típica del proceso | Punto de fabricación para el control |
|---|---|---|
| Anuncio de servicio público a base de agua | Tras el recubrimiento húmedo se procede a la eliminación controlada del agua. | Perfil de secado, peso del recubrimiento, temperatura de la banda y humedad residual |
| Adhesivo sensible a la presión (PSA) a base de disolvente | Tras el recubrimiento húmedo, se procede a la evaporación controlada del disolvente y a la aplicación de sistemas adecuados de gestión del mismo. | Secado, disolvente residual, ventilación/recuperación y estabilidad del recubrimiento. |
| Adhesivo termofusible | El adhesivo se aplica en estado caliente y luego se enfría o estabiliza. | Temperatura de fusión, viscosidad, uniformidad del recubrimiento y enfriamiento |
| Sistemas reactivos/reticulados especiales | Puede requerir curado, reticulación o acondicionamiento posterior al recubrimiento. | Tiempo, temperatura, aporte de energía y propiedades adhesivas finales |
Por eso, afirmaciones como «toda la cinta se seca en un horno» o «todas las cintas utilizan un recubrimiento antiadherente de silicona» son demasiado generales. El procedimiento correcto depende de la arquitectura del material aprobada.
Dónde suelen fallar las cintas adhesivas
Un problema de producción a menudo solo se hace visible más tarde, durante el corte, la dosificación o la aplicación. El lugar donde aparece un defecto no siempre es donde se originó.
| Problema observado | Posible causa de fabricación | ¿Qué se debe revisar? |
|---|---|---|
| Adherencia irregular a lo largo del rollo | Variación del peso del pelaje o condición de la superficie inconsistente | Perfil del recubrimiento, tratamiento, imprimación, contaminación y método de ensayo. |
| El rollo es difícil de desenrollar. | La condición de liberación o bobinado no es adecuada. | Construcción de liberación, dureza de laminación, almacenamiento y fuerza de desenrollado |
| El adhesivo se expulsa por los bordes. | Reología del adhesivo, presión de bobinado, estado de la ranura o temperatura de almacenamiento | Recubrimiento, tensión de bobinado, temperatura y estado del borde |
| Telescopios de rollo terminados | Inestabilidad de alineación o rebobinado de la web | Tensión, estado del núcleo, construcción del rollo y diámetro exterior final |
| La advertencia impresa o el código de barras se borran. | Mala compatibilidad entre la tinta y la superficie o curado insuficiente. | Tratamiento de superficie, sistema de tinta, curado y resistencia a la abrasión. |
| Mensaje VOID / ABIERTO irregular | Inconsistencia en el recubrimiento funcional, el registro o la capa intermedia. | Registro de patrones, uniformidad del recubrimiento, unión al sustrato y condiciones de aplicación. |
| La cinta se levanta antes de que se active la capa de seguridad. | Adherencia insuficiente a la superficie de aplicación. | Compatibilidad adhesivo/sustrato, tiempo de permanencia, contaminación y presión de aplicación. |
| La prueba de laboratorio se supera, pero la aplicación automática falla. | La ventana de procesamiento es demasiado estrecha o las variables de conversión de rollo han cambiado. | Velocidad de la línea, diámetro del rollo, trayectoria de desenrollado, dirección de bobinado y condiciones de dispensación |
Para problemas que aparecen después de la producción de rollos jumbo, consulte Hanksec. Guía de solución de problemas para la conversión de cintas de seguridad.
Control de calidad en la fabricación de cintas adhesivas
La buena fabricación de cintas adhesivas no se define por un único número de prueba. Las comprobaciones pertinentes dependen del tipo de cinta, sus especificaciones y su uso final.
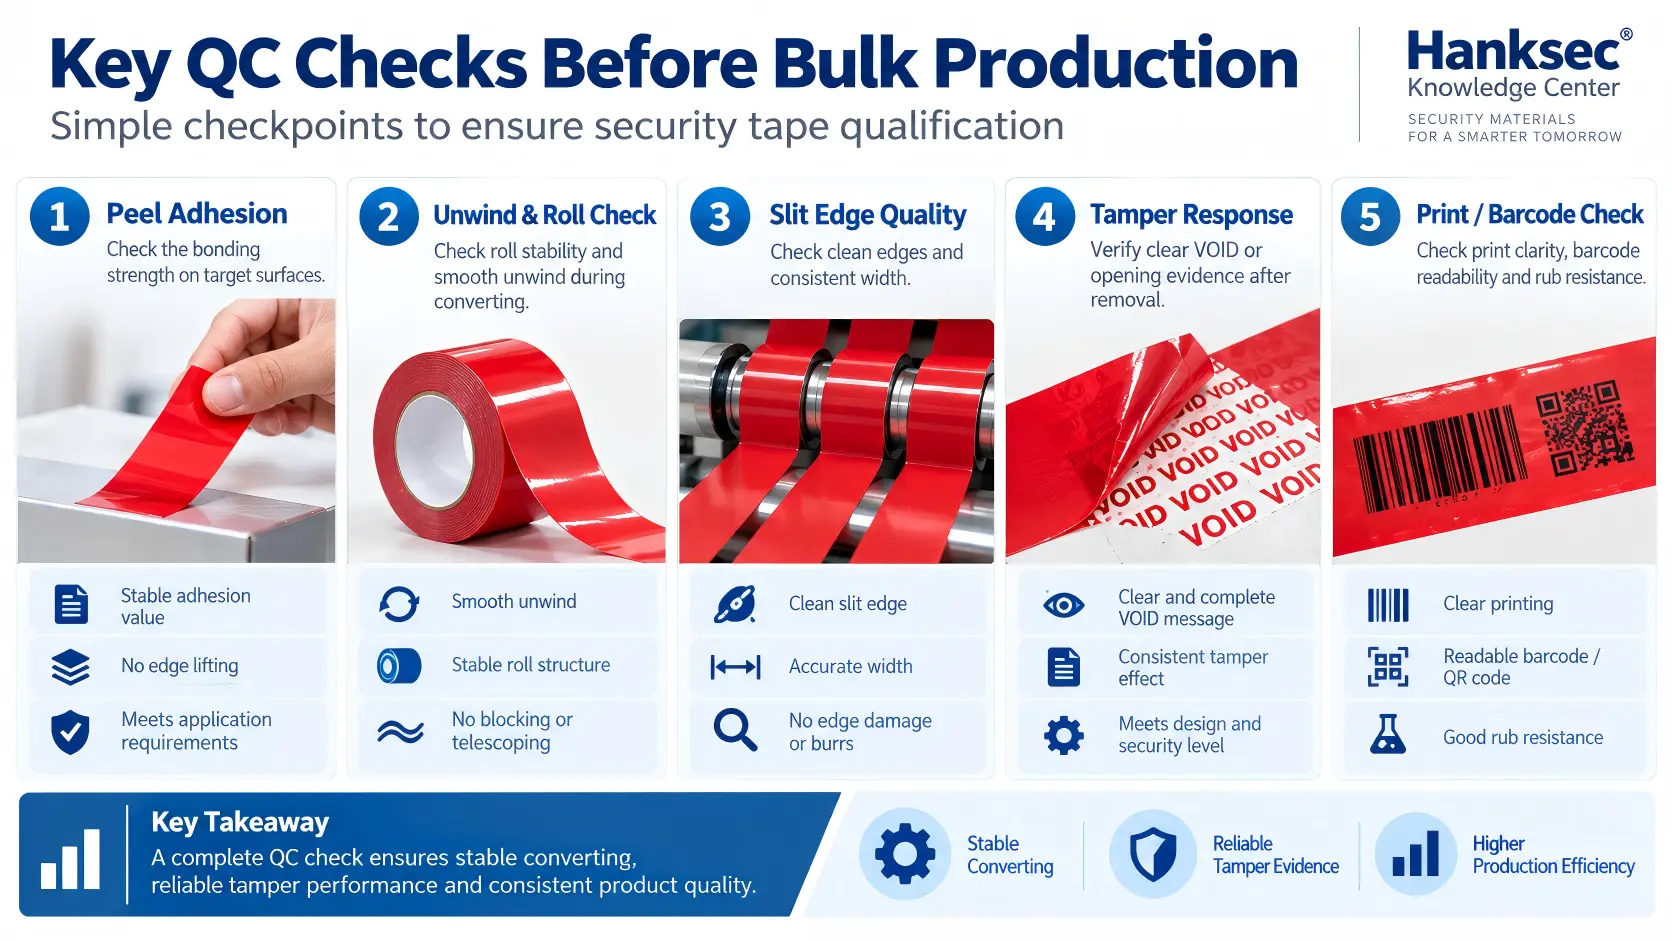
| Artículo de control de calidad | Por qué es importante |
|---|---|
| Inspección de la superficie/soporte | Confirma la correcta aplicación de la película y las condiciones adecuadas antes de recubrir. |
| Peso de la capa / uniformidad del recubrimiento | Garantiza un rendimiento uniforme de la capa adhesiva y funcional. |
| Adhesión de pelado | Comprueba el rendimiento de la unión bajo una condición de prueba definida. |
| Comportamiento de desenrollado | Confirma que el rodillo se libera y se alimenta sin fuerza anormal ni inestabilidad. |
| Ancho de la ranura y calidad del borde | Admite la dispensación, conversión y manipulación de rollos posteriores. |
| Construcción en rollo | Comprueba el telescopismo, la holgura, la dureza excesiva y la consistencia de la pared lateral. |
| Durabilidad de la impresión/código de barras | Verifica la impresión visible y la identificación legible por máquina cuando corresponda. |
| Activación de manipulación | Confirma la respuesta NULO, ABIERTO, transferencia u otra respuesta irreversible prevista. |
| Aplicación sobre sustrato real | Confirma que la respuesta de seguridad aprobada se produce en la superficie real del cartón, la película, el plástico, el vidrio o el metal. |
Las pruebas de laboratorio estandarizadas son útiles porque permiten realizar comparaciones repetibles, pero no sustituyen la cualificación para el uso final. Una cinta puede cumplir con el valor de despegue en un panel de prueba estándar y, aun así, comportarse de manera diferente en un cartón recubierto, un plástico de baja energía superficial o una superficie de producción contaminada.
Fabricación de cintas adhesivas de alta calidad frente a fabricación con controles deficientes
| Área de evaluación | Fabricación controlada | Fabricación mal controlada |
|---|---|---|
| Preparación del respaldo | Se controlan la identidad del material, el estado de la superficie y el manejo de la banda. | Se acepta la variabilidad o contaminación de la película sin límites claros. |
| Tratamiento de superficies | El tratamiento se adapta a la película y a la siguiente operación de recubrimiento. | El tratamiento se da por sentado, no verificado. |
| Recubrimiento adhesivo | Se controla el peso del pelaje y la uniformidad transversal de la red. | La adherencia varía a lo largo de la banda o entre rollos. |
| Secado / estabilización | Las condiciones del proceso se ajustan a la química del adhesivo. | Se producen residuos de disolvente, humedad, sobrecalentamiento o propiedades adhesivas inestables. |
| Liberarse / relajarse | El sistema de liberación y el bobinado están diseñados para una manipulación estable del rollo. | Bloqueos de balanceo, sacudidas o liberaciones inconsistentes |
| Rebanadas | Bordes limpios, ancho correcto y construcción de rollo estable. | Contaminación de los bordes, curvatura, paredes laterales irregulares o variación de ancho |
| Patrón de seguridad | Repetición definida, orientación y activación consistente | El efecto VOID / OPENED es irregular, distorsionado o inconsistente. |
| Calificación final | Los datos de laboratorio se combinan con pruebas de sustratos y procesos reales. | La inspección visual o una sola muestra tomada a mano se utiliza como principal método de aprobación. |
¿Cómo deben especificar los compradores B2B la cinta adhesiva para su fabricación o transformación?
Una solicitud de presupuesto útil debe describir la aplicación y los requisitos del rollo terminado, no solo el color y el ancho de la cinta.
Para un proyecto de cinta de seguridad, proporcione lo siguiente:
- Solicitud: ¿Caja de cartón, paquete, paquete de pruebas, bolsa de mensajería, bolsa de seguridad, caja de electrónica u otro tipo de cierre?
- Superficie: ¿Cartón kraft, cartón recubierto, PET, PP, PE, vidrio, metal pintado, madera u otro sustrato?
- Respuesta ante manipulación: ¿Transferencia total, transferencia parcial, no transferencia u otro efecto requerido?
- Objetivo de los residuos: ¿Residuo visible intenso, residuo equilibrado o residuo reducido?
- Construcción de la cinta: ¿Sin forro, con forro, de doble cara o con cinta para cerrar la bolsa?
- Rollo terminado: ¿Ancho, largo, diámetro interior del núcleo, diámetro exterior máximo del rollo y dirección de bobinado?
- Impresión: ¿Mensaje de stock VOID, logotipo personalizado, texto de advertencia, número de serie, código de barras o código QR?
- Mudado: ¿Uso manual, dispensador, aplicación automática, integración en la fabricación de bolsas o corte adicional?
- Ambiente: ¿Temperatura de almacenamiento, temperatura de aplicación, humedad, productos químicos o exposición especial?
- Calificación: ¿Qué prueba y qué paquete real se utilizará para aprobar la cinta terminada?
Para los compradores que comparan tipos de cinta y superficies de embalaje, continúe con Hanksec. Cintas de embalaje de seguridad a prueba de manipulaciones: materiales, tipos y guía de selección.
Rollos jumbo, rollos cortados y cinta acabada: ¿Cuál es la diferencia?
El mismo material recubierto puede suministrarse en diferentes etapas de producción. Los compradores deben distinguir entre la fabricación del recubrimiento y la conversión de la cinta.
| Formato de suministro | Typical Buyer | Qué debe especificarse |
|---|---|---|
| Rollo Master / Jumbo | Convertidor de cinta, impresora de seguridad, fabricante de embalajes | Ancho, longitud, núcleo, construcción del material, requisitos de impresión de la superficie y ruta de conversión del maestro. |
| Rollo de producción cortado | Línea de envasado, distribuidor, convertidor OEM | Ancho, longitud, núcleo, dirección de bobinado y diámetro exterior del rollo. |
| Cinta de seguridad terminada | Propietario de la marca, usuario de logística, operación de embalaje | Superficie de aplicación, protección contra manipulaciones, tamaño del rollo, impresión y método de dispensación/aplicación. |
Por lo tanto, un rollo jumbo listo para el convertidor y un rollo terminado para sellar cajas no cumplen con las mismas especificaciones de compra.
Cómo Hanksec aborda la fabricación de cintas de seguridad
Hanksec desarrolla materiales de seguridad a prueba de manipulaciones para fabricantes de embalajes B2B, convertidores, impresores de seguridad y usuarios industriales. Para proyectos de cintas de seguridad, la ruta técnica se construye en torno a la interacción de los película de soporte, capa de seguridad funcional, adhesivo sensible a la presión, sistema de liberación/desenrollado, conversión de rollo y sustrato final.
La ruta de desarrollo es:
Respuesta requerida ante manipulación → sustrato → construcción de película/seguridad → coincidencia de adhesivo → diseño de liberación/desenrollado → formato de rollo → requisito de conversión → calificación funcional.
El marco de producción más amplio de Hanksec se describe en Manufacturing Capabilities, mientras que los procedimientos de prueba y lanzamiento se tratan en Quality Assurance.
Para las fábricas de bolsas de seguridad que utilizan películas de bolsas de HDPE, LDPE, coextruidas o laminadas, el material de cierre y los requisitos de integración difieren de la cinta de cartón convencional. Consulte la Guía de cintas adhesivas de seguridad para bolsas a prueba de manipulaciones.
Preguntas frecuentes: Fabricación de cintas adhesivas
¿Qué es la fabricación de cinta adhesiva?
Fabricación de cintas adhesivas Es el proceso de preparar un material de soporte, aplicar el tratamiento superficial y los recubrimientos necesarios, recubrir con un adhesivo sensible a la presión, estabilizar la banda recubierta, enrollarla en grandes rollos y convertir esos rollos en cintas de tamaños terminados.
¿Cómo se fabrica la cinta adhesiva sensible a la presión?
La cinta adhesiva sensible a la presión generalmente se fabrica desenrollando una lámina de soporte, tratando o imprimando la superficie donde sea necesario, aplicando el adhesivo con un grosor de capa controlado, secando, curando o enfriando la estructura, volviéndola a enrollar en un rollo gigante y, finalmente, cortándola y volviéndola a enrollar en rollos terminados.
What are the main components used in adhesive tape manufacturing?
The main components are the backing web, the pressure-sensitive adhesive and the surface, primer or release system. Depending on the product, additional liners, printing layers, functional coatings or security layers may also be included.
¿Por qué se utiliza el tratamiento corona en la fabricación de cintas adhesivas?
El tratamiento corona puede aumentar la energía superficial de la película plástica, lo que permite que las tintas, imprimaciones, recubrimientos o adhesivos se adhieran y humedezcan con mayor eficacia. Se utiliza cuando lo requiere el sistema de película y recubrimiento, en lugar de ser un paso obligatorio para todas las cintas.
¿Qué es el recubrimiento antiadherente en la fabricación de cintas adhesivas?
Un recubrimiento antiadherente facilita que la cinta autoenrollada se desenrolle sin adherirse permanentemente a su soporte. Las cintas con soporte de revestimiento pueden utilizar un revestimiento antiadherente con recubrimiento independiente. La estructura antiadherente adecuada depende del adhesivo y del diseño del producto.
¿Cómo se aplica el adhesivo al soporte de la cinta?
Industrial adhesive can be applied by controlled coating methods such as slot-die, gravure, Meyer bar, roll or knife-based systems. The appropriate method depends on adhesive viscosity, solids content, coat weight, line speed and the required product construction.
What is slot-die coating in tape manufacturing?
Slot-die coating meters adhesive through a precision die onto a moving web. It can provide controlled coat weight and cross-web uniformity when the adhesive rheology, flow rate, web speed and die conditions are correctly matched.
What is gravure coating in adhesive tape manufacturing?
Gravure coating uses an engraved roll to meter and transfer a liquid coating onto the backing or another layer. Coating thickness depends on factors such as gravure cell geometry, coating viscosity, transfer efficiency and production speed.
¿Por qué la cinta recubierta pasa por un horno de secado?
Los recubrimientos adhesivos a base de agua y disolventes normalmente requieren un secado controlado para eliminar el agua o el disolvente. Los sistemas termofusibles siguen un procedimiento diferente y, por lo general, se enfrían o estabilizan después del recubrimiento. El proceso debe ser compatible con la composición química del adhesivo.
¿Por qué la cinta adhesiva se produce primero en rollos gigantes?
El recubrimiento se realiza de manera eficiente sobre una banda ancha y continua. Después del recubrimiento y la estabilización, dicha banda se rebobina en un rollo maestro o jumbo y posteriormente se corta en múltiples anchos y longitudes finales.
¿Qué es el corte de precisión en la fabricación de cintas?
El corte de precisión divide un rollo maestro ancho en rollos más estrechos, controlando el ancho, la calidad de los bordes y la estabilidad del rollo. Un corte deficiente puede provocar contaminación del adhesivo, daños en el revestimiento, curvatura, paredes laterales irregulares o problemas en la dispensación posterior.
¿Qué diferencia hay entre la cinta de seguridad a prueba de manipulaciones y la cinta de embalaje normal?
La cinta de embalaje convencional está diseñada principalmente para cerrar y pegar. La cinta de seguridad a prueba de manipulaciones contiene una estructura funcional diseñada que crea evidencia visible e irreversible cuando se intenta retirarla. Por lo tanto, el adhesivo, la película y las capas de seguridad deben diseñarse y probarse como un sistema integrado.
¿Cómo se crea un mensaje de ANULADO u ABIERTO en una cinta de seguridad?
El mensaje se genera mediante una estructura de separación funcional con un patrón definido. Al retirar la cinta, las capas internas seleccionadas se separan según lo previsto, de modo que se visualiza un mensaje como VOID, OPENED o una respuesta personalizada. La estructura exacta varía entre los sistemas de transferencia completa, transferencia parcial y sin transferencia.
¿Cuál es la diferencia entre las cintas VOID de transferencia completa, de transferencia parcial y sin transferencia?
Full-transfer tape leaves strong visible evidence on the protected surface. Partial-transfer tape divides the evidence between the removed tape and the protected surface. Non-transfer tape produces the main security message within the removed tape while reducing visible residue on the application surface. Actual residue still depends on the substrate, adhesive, dwell time and removal conditions.
¿Qué pruebas son importantes después de la fabricación de la cinta adhesiva?
Según el producto, las comprobaciones útiles pueden incluir la adherencia al despegue, el comportamiento al desenrollarse, la resistencia al corte o a la sujeción, las propiedades de tracción, el ancho de corte, la calidad de los bordes, la construcción del rollo, la durabilidad de la impresión y el rendimiento específico de la aplicación. En el caso de la cinta de seguridad, también se debe verificar la respuesta final a la manipulación en el sustrato previsto.
¿Se puede suministrar la cinta de seguridad en rollos jumbo para su posterior procesamiento?
Sí. Según el proyecto, la cinta de seguridad se puede suministrar en rollos maestros/gigantes o en rollos precortados para su posterior impresión, corte, perforación o empaquetado. El ancho, el núcleo, la dirección de bobinado, la construcción del revestimiento y el equipo de procesamiento posterior deben definirse antes de la producción.
Conclusión: La fabricación de cintas adhesivas es más que recubrimiento y corte.
Fabricación de cintas adhesivas Es una cadena de procesos interconectados: preparación del soporte, tratamiento de la superficie, imprimación y control de desmoldeo, recubrimiento adhesivo, secado o estabilización, bobinado en rollos jumbo, corte longitudinal, conversión final y control de calidad.
Cada etapa afecta a la siguiente. La preparación de la superficie influye en la adherencia del recubrimiento. La uniformidad del recubrimiento afecta el rendimiento de la unión. El secado y el bobinado afectan la estabilidad del rollo. El corte afecta la dispensación. En las cintas a prueba de manipulaciones, las capas de seguridad funcionales añaden otro requisito: la respuesta a la apertura debe ser repetible en el propio paquete.
Por lo tanto, para la cinta de seguridad, el producto final debe equilibrar:
Estabilidad de la película + control de la capa funcional + compatibilidad adhesivo/sustrato + comportamiento de liberación y desenrollado + calidad de conversión + evidencia de manipulación repetible.
Para un nuevo proyecto, envíe a Hanksec la superficie de aplicación, la respuesta requerida ante manipulaciones, el nivel de residuos deseado, las dimensiones del rollo, los requisitos de impresión y el método de producción. El equipo técnico de Hanksec utilizará esta información para recomendar una composición de material representativa y un método de prueba de muestras antes de la producción en masa.
ANALICE SUS REQUISITOS DE FABRICACIÓN DE CINTAS DE SEGURIDAD