Verfasst von: Technisches Team von Hanksec
Technische Überprüfung: Herstellung von manipulationssicheren Materialien und Haftklebebändern
Letzte Aktualisierung: Oktober 2026
Herstellung von Klebebändern ist der industrielle Prozess der Umwandlung eines flexiblen Trägermaterials in druckempfindliches Klebeband durch Vorbereiten der Bahnoberfläche, Auftragen der erforderlichen Grundierung, Trennmittel oder Funktionsbeschichtungen, Auftragen des druckempfindlichen Klebstoffs, Trocknen, Aushärten oder Abkühlen der Konstruktion nach Bedarf, Aufwickeln auf eine Master- oder Jumborolle und Umformen dieser Rolle in nutzbare Breiten und Längen.
Der genaue Ablauf hängt von der Konstruktion des Klebebands und der verwendeten Klebstoffzusammensetzung ab. Selbstaufrollendes BOPP-Kartonklebeband, doppelseitiges Klebeband mit Trägerfolie und manipulationssicheres PET-Sicherheitsklebeband verwenden nicht zwangsläufig dieselben Beschichtungen, Geräte oder Abläufe.
Für Hanksec ist diese Unterscheidung wichtig. Konventionelle Klebebandherstellung muss eine stabile Haftung sowie eine gleichbleibende Abwickel- und Rollenqualität gewährleisten. Herstellung von manipulationssicheren Sicherheitsbändern fügt eine weitere Anforderung hinzu: Die Folie, die Sicherheitsschicht und der Klebstoff müssen so interagieren, dass das Entfernen eine vordefinierte und wiederholbare VOID-, OPENED-, Transfer- oder andere irreversible Manipulationsreaktion hervorruft.
Dieser Leitfaden erklärt zunächst wie Klebeband hergestellt wird Das Buch beschreibt zunächst den Standardprozess für Haftklebebänder und zeigt dann auf, wo sich die Herstellung von Sicherheitsklebebändern unterscheidet. Es richtet sich an Verpackungshersteller, Klebebandverarbeiter, Händler, Einkäufer und technische Einkäufer, die sowohl den Produktionsprozess als auch die Variablen verstehen müssen, die die Leistung des fertigen Klebebands beeinflussen.
Für Produktauswahl (nicht Fertigung) siehe Hanksecs Auswahlhilfe für manipulationssichere SicherheitsverpackungsbänderBei Problemen mit dem Schneiden, Aufwickeln und der Bahnverarbeitung nachgelagerter Prozesse verwenden Sie die Leitfaden zur Fehlerbehebung bei der Konvertierung von Sicherheitsbändern.
Kurzantwort: Wie wird Klebeband hergestellt?
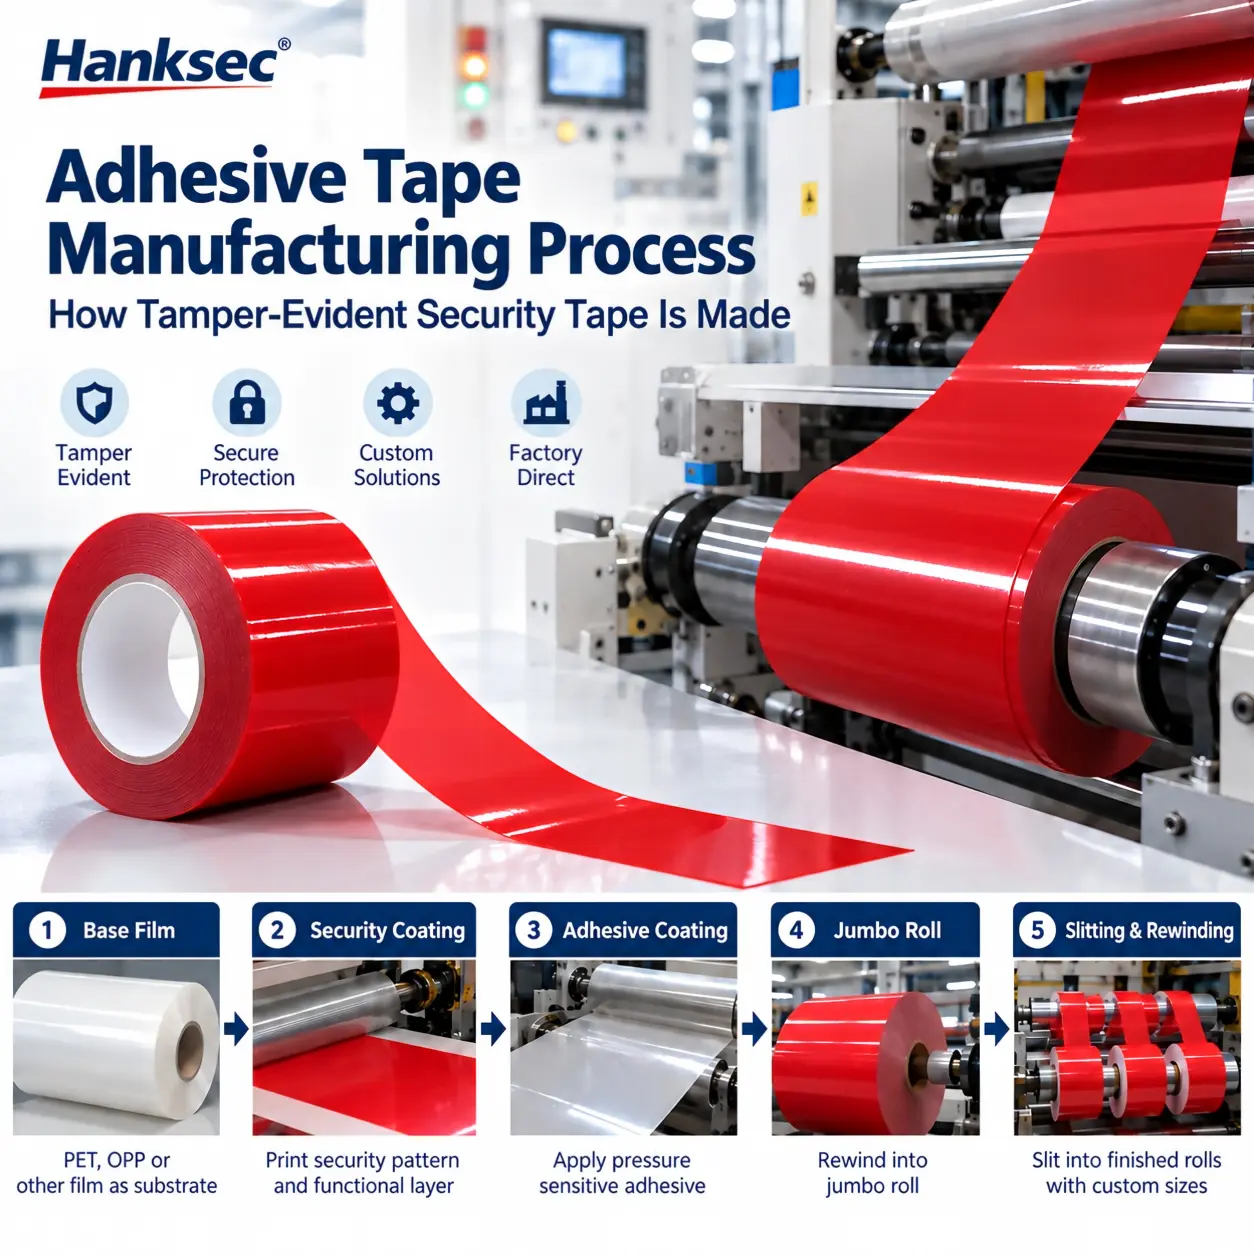
Die meisten druckempfindlichen Klebebänder werden hergestellt, indem ein Trägermaterial abgewickelt, die Oberfläche gegebenenfalls behandelt, gegebenenfalls Grundierung und Trennmittel aufgetragen, der druckempfindliche Klebstoff aufgetragen, die beschichtete Bahn getrocknet, ausgehärtet oder abgekühlt, zu einer Jumborolle aufgewickelt und anschließend auf die endgültige Rollengröße aufgeschnitten und wieder aufgewickelt wird.
Eine praktische Fertigungsabfolge ist:
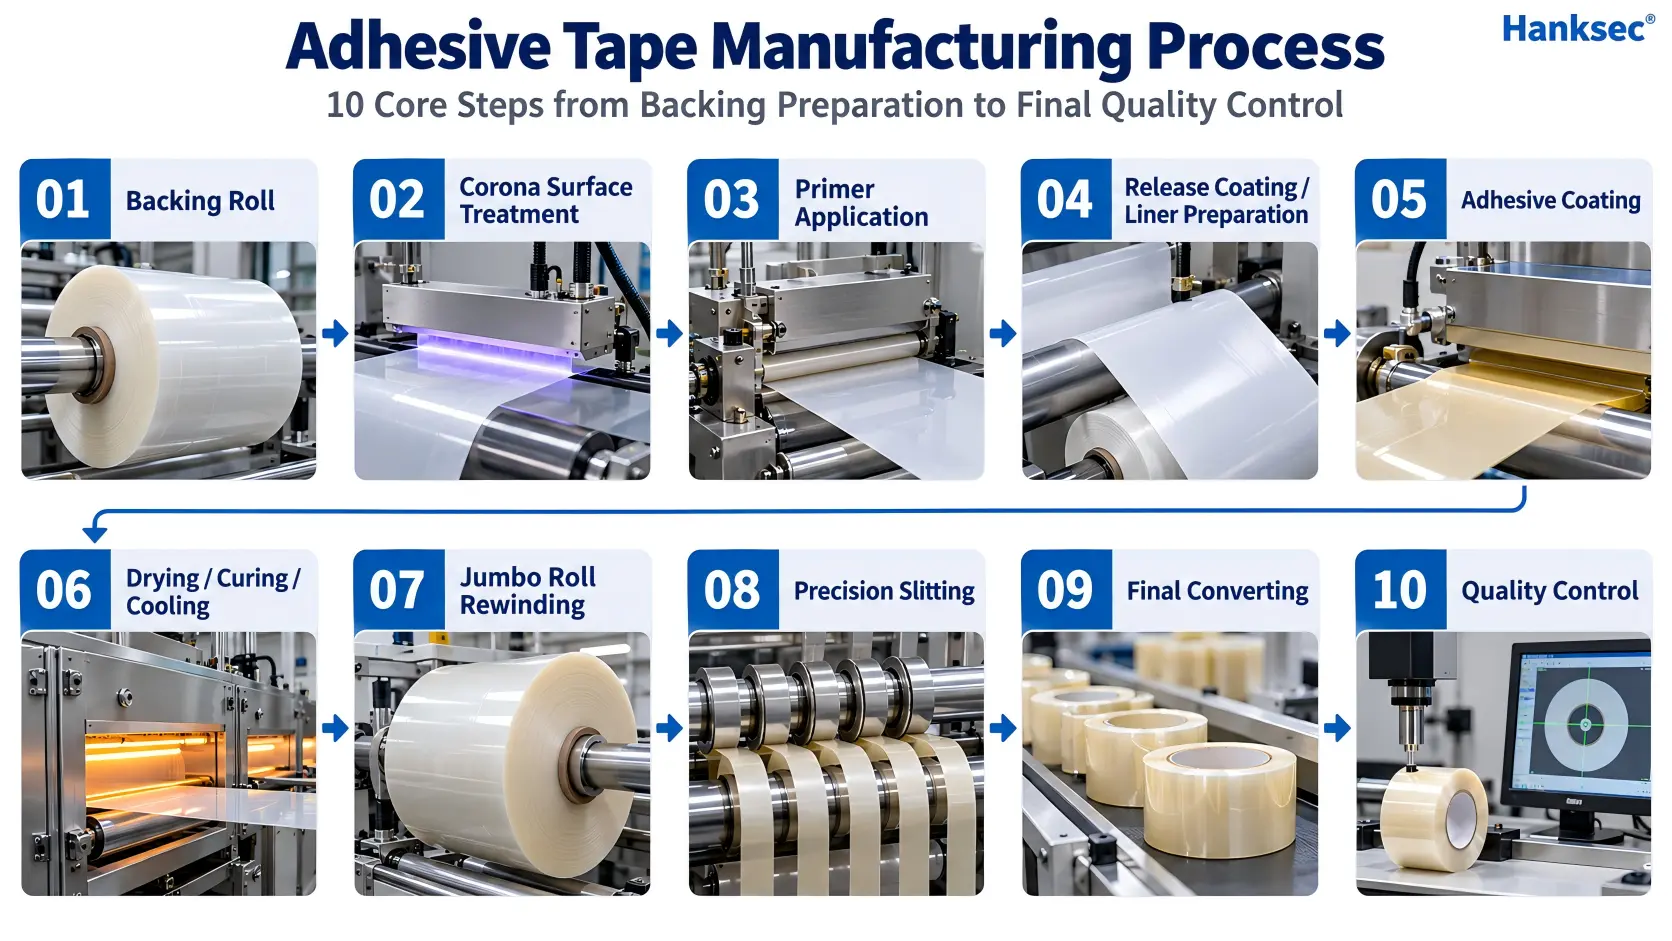
Trägermaterial → Oberflächenbehandlung → Grundierung → Trennmittelkonstruktion → Klebstoffbeschichtung → Trocknen/Aushärten/Abkühlen → Aufwickeln der Jumborolle → Präzisionsschneiden → Endverarbeitung → Qualitätskontrolle
Nicht jedes Klebeband durchläuft jeden Arbeitsschritt. Wasserbasierte, lösemittelbasierte und Schmelzklebstoffe verwenden unterschiedliche Beschichtungs- und Stabilisierungsverfahren, während trägerlose und trägerbeschichtete Klebebänder unterschiedliche Trennkonstruktionen erfordern.
Wichtige Komponenten der Klebebandherstellung
Die Herstellung von Klebebändern hängt von drei zentralen Material- und Prozessgruppen ab: der unterstützendes Web, Die druckempfindliches Klebesystemund die Oberflächen-, Grundierungs- und Trennmittelbehandlungen Dient zur Steuerung der Beschichtungsverankerung, der Haftung und des Rollenabwickelns.
Backing Web
BOPP, PET, Papier, Gewebe, Folie, Schaumstoff und andere flexible Materialien eignen sich als Trägermaterial für Klebebänder. Das Trägermaterial dient als mechanische Grundlage für den Klebstoff und beeinflusst Zugfestigkeit, Dimensionsstabilität, Temperaturbeständigkeit, Oberflächenbehandlung, Bedruckbarkeit, Beschichtung und Weiterverarbeitung.
Druckempfindlicher Klebstoff
Haftklebstoffe auf Acryl-, Kautschuk- und Silikonbasis finden breite Anwendung in der Klebebandherstellung. Der Klebstoff gewährleistet die erforderliche Haftung unter Druck, wobei die optimale chemische Zusammensetzung vom Zielsubstrat, dem Temperaturbereich, den Anforderungen an die Alterungsbeständigkeit, dem Applikationsverfahren und der Konstruktion des fertigen Klebebands abhängt.
Oberflächen-, Grundierungs- und Trennmittelbehandlungen
Die Corona-Behandlung, Grundierungen und Trennsysteme steuern, wie die Beschichtung auf dem Trägermaterial haftet und wie sich das fertige Klebeband abwickelt oder vom Trägerpapier löst. Nicht jedes Klebeband erfordert die gleiche Behandlungssequenz. Die erforderliche Oberflächen- und Trennkonstruktion hängt vom Trägermaterial, der Klebstoffzusammensetzung und davon ab, ob es sich um ein selbstaufwickelndes oder trägergestütztes Klebeband handelt.
Der Rat für druckempfindliche Klebebänder (PSTC) Die Norm definiert druckempfindliches Klebeband als eine Kombination aus Trägermaterial und einem dauerhaft haftenden Klebstoff. Die branchenübliche Terminologie für Primer, Trennbeschichtungen und Trennfolien wird ebenfalls behandelt. Afera technisches Glossar.
Welche Materialien werden bei der Herstellung von Klebebändern verwendet?
Klebeband ist ein Materialsystem. Trägermaterial, Klebstoff, Grundierung, Trennmittel und gegebenenfalls eine Funktionsbeschichtung müssen optimal aufeinander abgestimmt sein. Die genaue Zusammensetzung variiert je nach Anwendung.
Trägermaterialien
Gängige Trägermaterialien für Klebebänder sind BOPP, PET, PVC, Papier, Gewebe, Folie, Schaumstoff und andere Spezialfolien. Das Trägermaterial dient nicht nur als Klebstoffträger, sondern beeinflusst auch das Zugverhalten, die Dimensionsstabilität, die Haftung der Beschichtung, die Temperaturbeständigkeit, die Materialhandhabung, den Rollenaufbau und das Verhalten des Klebebands beim Ablösen.
Für manipulationssichere Sicherheitsbänder werden üblicherweise PET- und ausgewählte OPP-basierte Folien verwendet, da diese den Druck, funktionelle Beschichtungen und kontrollierte Trennstrukturen ermöglichen.
Druckempfindliche Klebstoffsysteme
Haftklebstoffe bleiben unter den vorgesehenen Einsatzbedingungen klebrig und bilden bei Druckeinwirkung eine Verbindung. Acryl-, Kautschuk- und Silikonklebstoffe sind in der Haftklebebandindustrie weit verbreitet, jedoch nicht austauschbar.
| Klebstofffamilie | Typische Branchenmerkmale | Fertigungsüberlegungen |
|---|---|---|
| Acryl-PSA | Kann für dauerhafte Verbindungen, Alterungsbeständigkeit und eine breite Palette von Untergründen formuliert werden. | Die Beschichtung kann mit wasser- oder lösemittelbasierten Systemen erfolgen oder je nach Konstruktion in anderen technischen Formen geliefert werden. |
| Haftklebstoff auf Kautschukbasis | Wird häufig dort gewählt, wo ein hoher Anfangsgriff und schnelles Nasswerden wichtig sind. | Kann als Schmelzklebstoff oder lösungsmittelbasiertes System verarbeitet werden; Temperatur- und Alterungsbeständigkeit hängen von der Formulierung ab |
| Silikon-PSA | Wird für spezielle Oberflächen und anspruchsvolle Temperaturbedingungen verwendet | Normalerweise anwendungsspezifisch und erfordert kompatible Hintergrund-, Freigabe- und Verarbeitungsbedingungen |
Der geeignete Klebstoff muss auf der tatsächlichen Anwendungsfläche getestet werden. Wellpappe, beschichteter Karton, PET, PP, PE, Glas und lackiertes Metall können ein sehr unterschiedliches Haftungs- und Ablöseverhalten aufweisen.
ASTM D3330/D3330M-04(2025) bietet standardisierte Methoden zur Messung der Schälhaftung von druckempfindlichem Klebeband und kann als Teil eines definierten Qualitätskontrollprogramms verwendet werden.
Grundierung, Trennmittel und Funktionsbeschichtungen
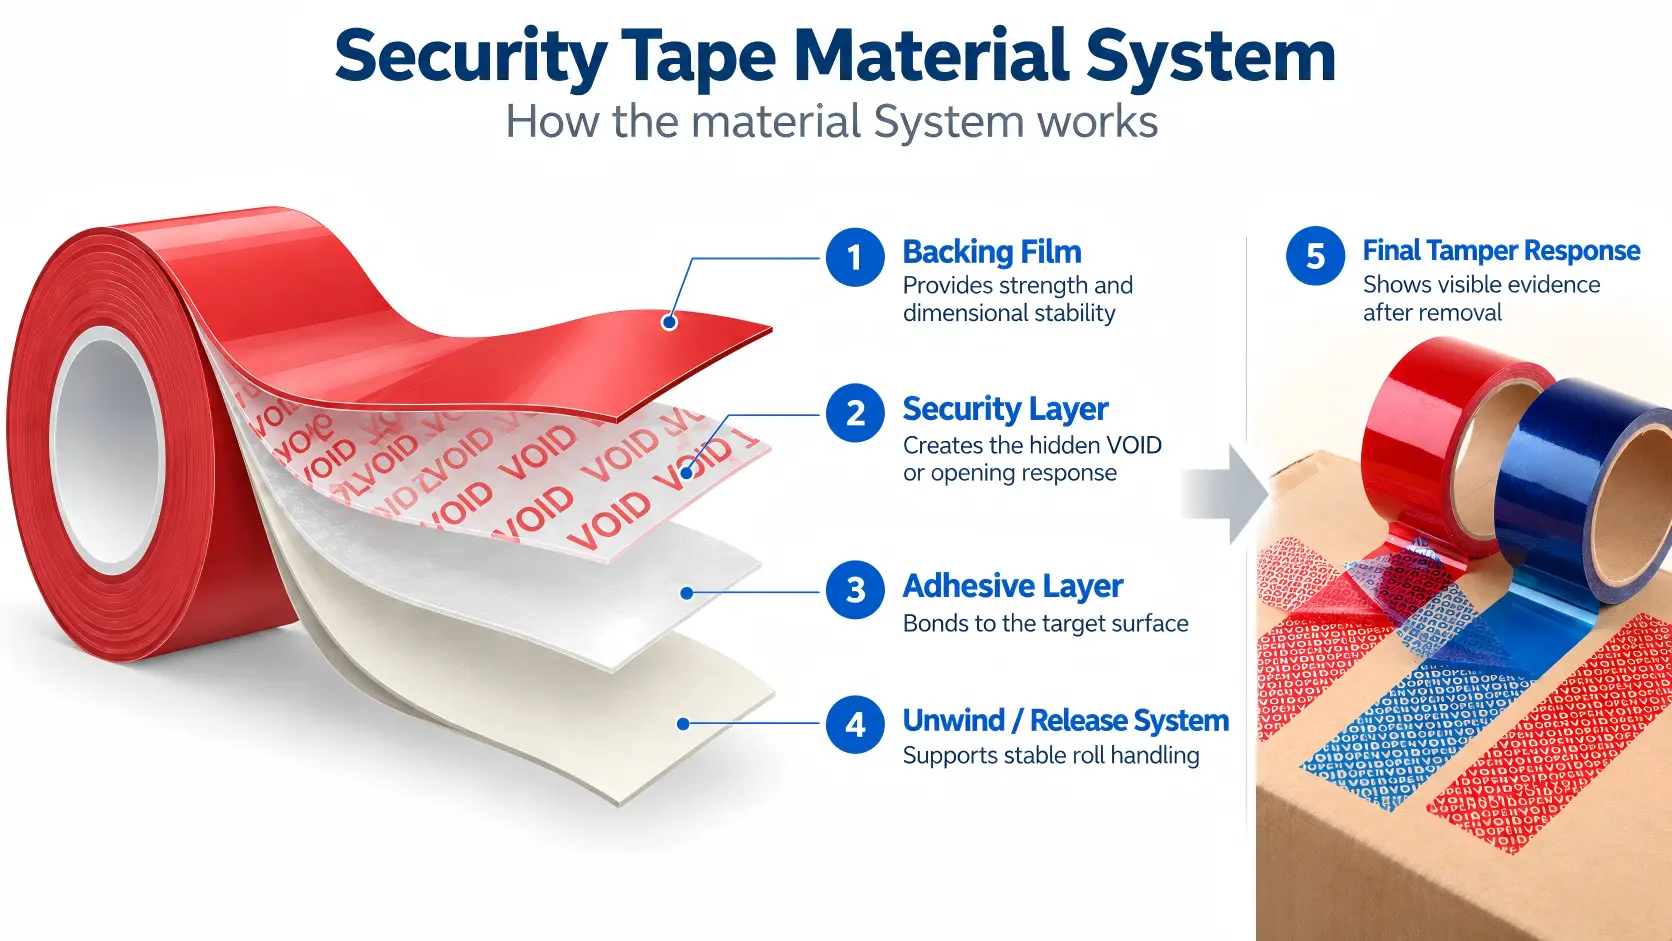
Primer wird eingesetzt, wenn zusätzliche Haftung zwischen Trägermaterial und Beschichtung oder Klebeschicht erforderlich ist. Die Trennkonstruktion bestimmt, wie sich das fertige Klebeband abwickelt oder vom Trägerpapier löst. Je nach Produkt kann dies bei selbstaufrollenden Klebebändern eine rückseitige Trennbehandlung oder bei trägergestützten Klebebändern ein separates Trennpapier sein.
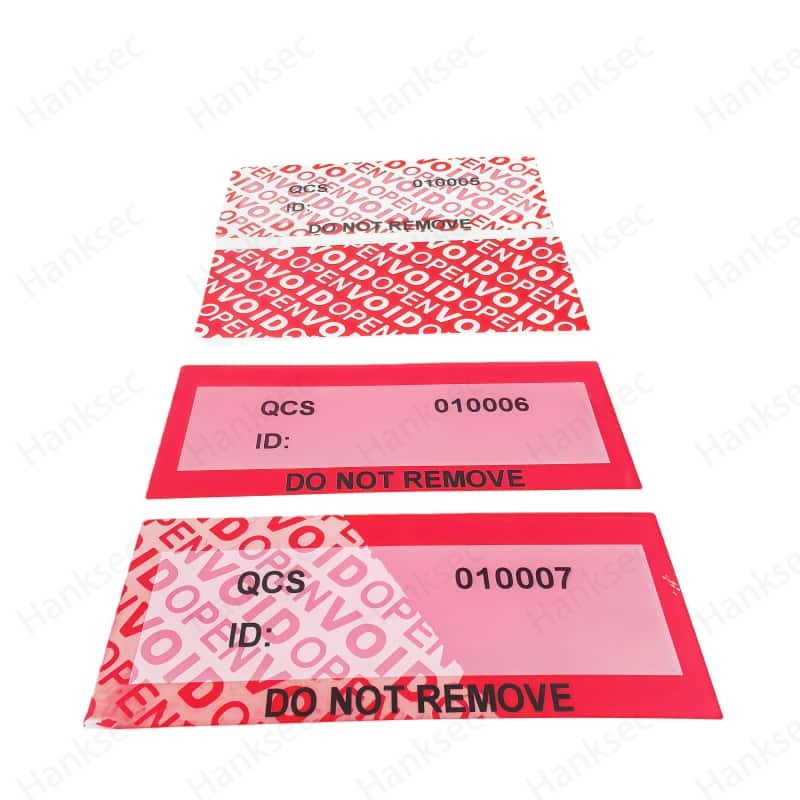
Sicherheitsklebebänder können eine oder mehrere Funktionsschichten aufweisen, die bei gewöhnlichen Verpackungsklebebändern nicht vorhanden sind, darunter versteckte VOID / OPENED-Muster, kontrollierte Trennschichten, Übertragungsschichten, Farb- oder Opazitätsbeschichtungen, metallisierte oder holographische Merkmale und andere angriffsanzeigende Funktionen.
Herstellungsprozess von Klebeband: 10 Schritte
Die folgenden zehn Schritte beschreiben einen typischen druckempfindlichen Herstellungsprozess von KlebebandDie einzelnen Phasen sind voneinander getrennt, da jede einen anderen Teil der Wiedergabe des fertigen Tonbandes steuert.
Schritt 1: Rohmaterialprüfung und Abwickeln der Trägerfolie
Die Herstellung von Klebeband beginnt mit einer breiten Rolle Trägermaterial. Vor der Beschichtung prüft der Hersteller die für die genehmigte Spezifikation relevanten Parameter, wie Materialart, Dicke, Oberflächenbeschaffenheit, Kantenbeschaffenheit, Verunreinigungen, Beschädigungen der Rolle und Ebenheit der Bahn.
Das Trägermaterial wird anschließend unter kontrollierter Bahnspannung und Ausrichtung durch die Produktionslinie abgewickelt. Ein stabiles Abwickeln ist wichtig, da Falten, seitliches Abweichen und Spannungsschwankungen später die Gleichmäßigkeit der Beschichtung, die Passergenauigkeit des Drucks und den Rollenaufbau beeinträchtigen können.
Typische Prozesskontrollen umfassen:
- richtiges Trägermaterial und richtige Dicke;
- Bahnausrichtung und Kantenführung;
- kontrollierte Abwickelspannung;
- Oberflächenreinheit;
- Keine Falten, Knicke oder Rollschäden.
Schritt 2: Corona-Oberflächenbehandlung
Corona-Oberflächenbehandlung wird häufig bei Kunststofffolien eingesetzt, wenn zusätzliche Oberflächenenergie benötigt wird, um die Benetzung und Haftung von Tinte, Grundierung, Beschichtungen oder Klebstoff zu verbessern.
Bei der Behandlung wird die Oberfläche des sich bewegenden Films einer kontrollierten elektrischen Entladung ausgesetzt. Ziel ist es nicht, jeden Film „klebriger“ zu machen, sondern eine Oberflächenbeschaffenheit zu schaffen, die für den nächsten Beschichtungs- oder Druckvorgang geeignet ist.
Ob eine Corona-Behandlung erforderlich ist, hängt von der Folie, der vorherigen Behandlung, der Beschichtungschemie und dem Produktionsprozess ab. Eine zu geringe Behandlung kann zu schwacher Beschichtungshaftung oder schlechter Druckhaftung führen, während eine übermäßige oder ungeeignete Behandlung eigene Prozessprobleme verursachen kann. Die behandelte Oberfläche sollte daher im Rahmen der genehmigten Materialspezifikation kontrolliert werden.
Schritt 3: Grundierung auftragen, falls erforderlich
Eine Grundierung kann zwischen Trägermaterial und Klebstoff oder anderer Beschichtung aufgetragen werden, wenn die Konstruktion eine stärkere oder besser kontrollierbare Zwischenschichtverankerung erfordert.
Eine Grundierung ist nicht für jedes Haftklebeband zwingend erforderlich. Ihre Verwendung hängt vom Trägermaterial, der Klebstoffzusammensetzung, den Einsatzbedingungen und dem gewünschten Versagensverhalten ab. In einem gut konzipierten System trägt die Grundierung dazu bei, dass die gewünschte Schicht während des Beschichtens, Aufwickelns, Lagerns und der Endanwendung mit dem Trägermaterial verbunden bleibt.
Bei Sicherheitsklebebändern ist dies besonders wichtig, da das Produkt möglicherweise eine Schnittstelle benötigt, die fest verankert bleibt, während eine andere Schnittstelle absichtlich so konstruiert ist, dass sie sich bei Manipulationen löst.
Schritt 4: Vorbereitung der Trennbeschichtung oder Trennfolie
Release coating steuert, wie sich das Klebeband abwickelt oder wie sich der Klebstoff von einer Schutzfolie löst.
Bei selbstaufrollendem, einseitig klebendem Klebeband kann die Rückseite des Trägermaterials mit einer Trennschicht versehen sein, damit sich der Klebstoff von der Rolle abwickeln lässt, ohne das Klebeband zu verstopfen oder zu reißen. Bei trägerbeschichtetem Klebeband wird die Trennfunktion üblicherweise durch ein separates beschichtetes Papier oder eine Trägerfolie gewährleistet.
Das Trennsystem muss mit dem Klebstoff und dem Weiterverarbeitungsprozess kompatibel sein. Ist das Trennen zu leicht, kann die Rolle instabil werden. Ist die Trennkraft zu hoch, kann die Bahn ruckartig verlaufen, sich dehnen oder Probleme beim Abrollen verursachen.
ASTM D3811/D3811M-21a behandelt die Kraft, die zum Abwickeln einer Rolle druckempfindlichen Klebebands erforderlich ist, und weist darauf hin, dass die Abwickelkraft von der Testgeschwindigkeit beeinflusst wird.
Schritt 5: Klebstoffbeschichtung
Klebstoffbeschichtung ist die Phase, in der der druckempfindliche Klebstoff mit kontrollierter Schichtdicke und gleichmäßiger Verteilung über die gesamte Bahn auf den Träger, die Grundierungsschicht oder eine andere zugelassene Trägeroberfläche aufgetragen wird.
Das Beschichtungsverfahren hängt von der Rheologie des Klebstoffs, dem Feststoffgehalt, dem erforderlichen Beschichtungsgewicht, der Liniengeschwindigkeit und der Produktstruktur ab. Industrielle Klebebandlinien können je nach Materialsystem Tiefdruck, Schlitzdüsenbeschichtung, Meyer-Bar-Beschichtung, Walzenbeschichtung, Rakelbeschichtung oder andere kontrollierte Beschichtungstechnologien einsetzen.
Wichtige Beschichtungsvariablen sind:
- Gleichmäßigkeit des Mantelgewichts;
- Webübergreifendes Profil;
- Webgeschwindigkeit;
- Klebstoffviskosität oder Schmelzzustand;
- Randsteuerung;
- Kontamination;
- Kompatibilität mit dem Trägermaterial oder der Grundierung.
Gängige Klebstoffbeschichtungsverfahren
| Beschichtungsverfahren | Wie es verwendet wird | Wichtige Überlegungen für die Fertigung |
|---|---|---|
| Schlitzdüsenbeschichtung | Trägt Klebstoff mittels einer Präzisionsdüse auf eine sich bewegende Bahn auf. | Durchflussrate, Viskosität, Düsenspalt, Bahngeschwindigkeit und Gleichmäßigkeit quer zur Bahn müssen kontrolliert werden. |
| Tiefdruckbeschichtung | Verwendet eine gravierte Walze zum Dosieren und Auftragen einer kontrollierten flüssigen Beschichtung | Zellgeometrie, Beschichtungsviskosität, Übertragungseffizienz und Liniengeschwindigkeit beeinflussen das Beschichtungsgewicht |
| Meyer-Stange / Drahtgewickelte Stange | Verwendet einen drahtgewickelten Stab zur Steuerung der Nassbeschichtungsdicke in geeigneten Flüssigkeitssystemen | Die Spezifikation des Stabes, die Rheologie der Beschichtung und der Bahnzustand beeinflussen den endgültigen Nassfilm. |
| Walzen-/Messerbeschichtung | Die Schichtdicke wird mechanisch mittels Walzen oder Dosiermesser gesteuert. | Spaltbreite, Druck, Viskosität und Bahnstabilität müssen auf die Materialkonstruktion abgestimmt sein. |
Es gibt keine universell beste Beschichtungstechnologie. Die geeignete Methode hängt von der Klebstoffzusammensetzung, der Trägeroberfläche, dem angestrebten Beschichtungsgewicht, der Produktionsgeschwindigkeit und den geforderten Eigenschaften des fertigen Klebebands ab.
Bei herkömmlichem Klebeband kann eine ungleichmäßige Beschichtung zu unterschiedlichem Haft-, Ablöse- oder Kantenverhalten führen. Bei Sicherheitsklebeband kann sie zudem die Aktivierung der Manipulationsschutzschicht beeinträchtigen.
Schritt 6: Trocknen, Aushärten oder Abkühlen
Trocknen und Aushärten Den beschichteten Klebstoff oder die Beschichtung vor dem Aufwickeln des Materials stabilisieren.
Wasser- und lösemittelbasierte Systeme erfordern typischerweise eine kontrollierte Trocknung, um Wasser bzw. Lösemittel aus der nassen Beschichtung zu entfernen. Schmelzklebstoffsysteme werden üblicherweise anders verarbeitet: Der Klebstoff wird im erwärmten Zustand aufgetragen und anschließend abgekühlt oder anderweitig stabilisiert, anstatt wie eine flüssige Emulsion oder ein Lösemittelsystem getrocknet zu werden.
Manche Konstruktionen erfordern zusätzlich Vernetzungs-, Aushärtungs-, Konditionierungs- oder Laminierungsschritte. Das korrekte Verfahren hängt von der chemischen Zusammensetzung ab.
Die Prozesskontrolle ist wichtig, da unvollständige Trocknung, übermäßige Hitze oder eine ungleichmäßige thermische Vorgeschichte den Gehalt an Restflüchtigkeiten, die Klebeeigenschaften, die Stabilität des Films, das Blockieren und die spätere Walzenleistung beeinträchtigen können.
Schritt 7: Rückspulen der Jumbo-Rolle
Nach den erforderlichen Beschichtungs- und Stabilisierungsschritten wird die breite Materialbahn zu einer Master- oder Jumborolle aufgewickelt.
In diesem Schritt entsteht die Zwischenrolle, die später auf die gewünschten Breiten und Längen zugeschnitten wird. Das Aufwickeln ist nicht nur eine Lagerung. Wickelspannung und Rollenaufbau beeinflussen Folgendes:
- Walzenhärte;
- Zustand der Seitenwände;
- Teleskopierungsrisiko;
- Kantendruck;
- zukünftige Schlitzstabilität;
- Unwind Konsistenz.
Eine beschichtete Bahn kann die Sichtprüfung bestehen und dennoch zu Folgeproblemen führen, wenn die Jumborolle zu fest, zu locker oder ungleichmäßig aufgewickelt wird.
Schritt 8: Präzisionsschneiden
Präzisionsschneiden wandelt die breite Masterrolle in schmalere Bandbreiten um.
Das geeignete Schneidverfahren hängt von der Folie, dem Klebstoff, der Trägerkonstruktion, der Banddicke und der Toleranz der Endbreite ab. Ziel ist es, saubere und stabile Kanten ohne übermäßige Klebstoffverunreinigung, Beschädigung des Trägermaterials, Aufrollen, Breitenabweichungen oder Verformungen der Rollengeometrie zu erzeugen.
Beim Schneiden sind Fertigungsqualität und Weiterverarbeitungsqualität eng miteinander verknüpft. Eine stabile beschichtete Bahn lässt sich leichter schneiden; eine schlecht gewickelte oder unausgewogene Konstruktion kann sich hingegen als schwierig weiterzuverarbeiten erweisen, selbst wenn die Beschichtung an sich akzeptabel erscheint.
Schritt 9: Aufwickeln, Kernbestückung, Bedrucken und Endverarbeitung
Nach dem Schneiden wird das Band auf die gewünschte Endlänge und Kernspezifikation aufgewickelt. Je nach Produkt können weitere Verarbeitungsschritte erforderlich sein:
- benutzerdefinierte Kern-ID;
- vorgegebene Wickelrichtung;
- Zähnung;
- Oberflächenwarndruck;
- fortlaufende Nummerierung;
- Barcode- oder QR-Code-Druck;
- Kundenspezifische Rollenverpackung.
Bei Projekten, die ausschließlich die Weiterverarbeitung umfassen, kann die Fertigung mit einer bereits freigegebenen Jumborolle anstatt mit Rohfolie und Klebstoffbeschichtung beginnen. Dieser Unterschied sollte beim Vergleich von Anbietern deutlich werden: Beschichtungsherstellung und nachgelagerte Bandverarbeitung sind zwar verwandt, aber nicht identisch.
Schritt 10: Qualitätskontrolle und Klebebandprüfung
Im letzten Schritt wird überprüft, ob das Band die definierten physikalischen, Verarbeitungs- und Anwendungsanforderungen erfüllt.
Je nach Klebebandart können die Qualitätskontrollen unter anderem folgende Aspekte umfassen: Schälfestigkeit, Abwickelkraft, Breite, Länge, Rollenaufbau, Aussehen der Seitenwände, Haltbarkeit des Aufdrucks, Zugverhalten, Scher- oder Haltekraft, Ablösung der Schutzfolie und anwendungsspezifische Eigenschaften.
Der Prüfmethoden des Pressure Sensitive Tape Council (PSTC) Bereitstellung von Branchenmethoden zur Bewertung der Eigenschaften von druckempfindlichen Klebebändern wie Schäl-, Scher-, Abwickel-, Zugfestigkeit und ähnlichen Leistungsmerkmalen.
Wie sich die Herstellung von manipulationssicheren Sicherheitsbändern unterscheidet
Die zehn oben beschriebenen Fertigungsschritte erklären die Herstellung von Haftklebeband. Manipulationssicheres Sicherheitsklebeband bringt eine weitere technische Herausforderung mit sich: Die fertige Konstruktion muss sich gezielt und reproduzierbar verändern, wenn jemand versucht, es zu entfernen.
Das bedeutet, dass die Herstellung von Sicherheitsklebebändern nicht allein durch die Klebekraft kontrolliert werden kann.
| Fertigungsanforderung | Konventionelles druckempfindliches Klebeband | Manipulationssicheres Sicherheitsband |
|---|---|---|
| Unterstützung | Unterstützt Beschichtung und mechanische Handhabung | Muss außerdem den Aufbau der Sicherheitsschicht und das beabsichtigte Trennungsverhalten unterstützen. |
| Klebstoff | Vorwiegend aufgrund ihrer Haftung und Servicequalität ausgewählt | Muss sich mit dem Substrat verbinden und gleichzeitig die vorgesehene Manipulationsreaktion unterstützen. |
| Freigabesystem | Steuert das Abwickeln oder die Trennung der Liner. | Muss sich stabil entspannen, ohne die Sicherheitskonstruktion vorzeitig zu stören. |
| Bedrucken / Beschichten | Kann Branding-, Farb- oder funktionelle Oberflächeneigenschaften bieten | Kann versteckte VOID / OPENED-Muster, Trennschichten, Übertragungsschichten und Sicherheitsgrafiken enthalten. |
| Qualitätskontrolle | Prüft Haftung, Abwicklung, Abmessungen und allgemeines Erscheinungsbild | Außerdem muss die Manipulationsaktivierung und die Wiederholbarkeit der Übertragung auf dem vorgesehenen Substrat überprüft werden. |
1. Die erforderliche Manipulationsreaktion wird vor der Produktion definiert.
Die Herstellung von Sicherheitsklebebändern sollte mit der Art der Beweissicherung beginnen, nicht mit einer generischen Klebebandkonstruktion.
Der Hersteller sollte Folgendes definieren:
- Zielsubstrat;
- vollständiger Transfer, teilweiser Transfer, Nicht-Transfer oder eine andere Antwort;
- UNGÜLTIG, GEÖFFNET oder benutzerdefinierte versteckte Nachricht;
- akzeptabler Rückstandsgehalt;
- futterlose oder futtergestützte Konstruktion;
- Fertige Walzenabmessungen und Wickelrichtung;
- Anwendungs- und Lagerbedingungen;
- Anforderungen an Druck, Serialisierung oder Barcodes.
Dadurch wird ein häufiger Fehler vermieden: die Genehmigung eines optisch ansprechenden Sicherheitsbandes, bevor man sich vergewissert hat, ob die Materialstruktur mit der tatsächlichen Verpackung übereinstimmt.
2. Es werden verborgene Muster- und Funktionstrennungsebenen hinzugefügt.
Die versteckte Nachricht und das Trennsystem sind so konstruiert, dass die Entfernung die interne Schichtstruktur auf eine vordefinierte Weise verändert.
Je nach Ausführung kann das aktivierte Ergebnis ein starkes Übertragungsmuster auf dem Substrat zeigen, das Sicherheitsbild zwischen Klebeband und Substrat aufteilen, den größten Teil der Nachricht in der entfernten Folie erhalten oder eine andere irreversible Markierung erzeugen.
Musterwiederholung, Passgenauigkeit, Beschichtungsgleichmäßigkeit und Zwischenschichthaftung werden daher zu Fertigungskontrollen und nicht zu dekorativen Details.
3. Die Klebekraft muss mit der Sicherheitsschicht in Einklang gebracht werden.
Ein stärkerer Klebstoff ist nicht automatisch ein besserer Klebstoff für Sicherheitsklebeband.
Bei zu schwacher Haftung auf der Oberfläche kann sich das Klebeband ablösen, bevor die versteckte Nachricht aktiviert wird. Sind Klebstoff und Sicherheitsschicht nicht optimal aufeinander abgestimmt, kann es zu unkontrollierten Rückständen, unvollständiger Übertragung oder ungleichmäßiger Aktivierung kommen.
Die erforderliche Bindung hängt daher sowohl vom Zielsubstrat als auch vom gewählten Sicherheitsmodus ab.
4. Sichtbare Druck- und optische Merkmale sind von Manipulationssicherungen zu trennen.
Sicherheitsklebebänder können Warnhinweise, Logos, Farbschichten, metallisierte Oberflächen oder holografische Merkmale aufweisen. Diese können der Markenbildung oder der eindeutigen Authentifizierung dienen, dürfen aber nicht mit dem physischen Manipulationsschutzmechanismus selbst verwechselt werden.
Die zugrundeliegende Sicherheitsreaktion hängt weiterhin von einer kontrollierten Materialtrennung und der Wechselwirkung zwischen Klebstoff und Substrat ab.
Herstellung von Sicherheitsbändern mit vollständiger, teilweiser und nicht-übertragender Übertragung
Der Übertragungsmodus verändert die Balance der Funktionsebenen während der Produktion und bestimmt, wo nach dem Entfernen des Klebebands sichtbare Manipulationsspuren auftreten.
| Sicherheitsmodus | Erwartete Eröffnungsreaktion | Fertigungsschwerpunkt |
|---|---|---|
| Vollständige Übertragung | Auf der geschützten Oberfläche bleibt ein deutlich sichtbares Sicherheitsmuster oder ein Rückstand zurück. | Kontrollierte Trennung zwischen der Träger-/Sicherheitsstruktur und der Klebeschicht |
| Teilübertragung | Das Sicherheitsbild ist zwischen dem entfernten Klebeband und der geschützten Oberfläche aufgeteilt. | Ausgewogener Zwischenschichtabstand und wiederholbare Musterdefinition |
| Nichtübertragung | Die Eingangsbotschaft erscheint hauptsächlich auf dem entfernten Klebeband, mit reduziertem sichtbarem Rückstand auf der geschützten Oberfläche. | Kontrollierte interne Aktivierung bei gleichzeitiger Begrenzung des Transfers auf das Substrat |
Diese Beschreibungen beziehen sich auf die angestrebte Sicherheitswirkung und stellen keine absolute Garantie für Rückstandsfreiheit unter allen Bedingungen dar. Die tatsächlichen Rückstände können je nach Klebstoffzusammensetzung, Untergrund, Einwirkzeit, Temperatur, Oberflächenverunreinigung und Entfernungsbedingungen variieren.
Wie die Chemie von Klebstoffen den Herstellungsprozess verändert
Ein Grund dafür, dass es keine einheitliche, universelle Abfolge für die Klebebandherstellung gibt, ist, dass die Klebstoffchemie den Beschichtungs- und Stabilisierungsprozess verändert.
| Klebstoffweg | Typischer Prozessunterschied | Fertigungspunkt zur Kontrolle |
|---|---|---|
| Wasserbasierter Haftvermittler | Auf die Nassbeschichtung folgt die kontrollierte Entfernung von Wasser. | Trocknungsprofil, Mantelgewicht, Bahntemperatur und Restfeuchte |
| Lösungsmittelbasierte PSA | Auf die Nassbeschichtung folgen eine kontrollierte Lösungsmittelverdunstung und geeignete Lösungsmittelmanagementsysteme. | Trocknung, Restlösungsmittel, Belüftung/Rückgewinnung und Beschichtungsstabilität |
| Heißschmelz-PSA | Der Klebstoff wird im erhitzten Zustand aufgetragen und anschließend abgekühlt oder stabilisiert. | Schmelztemperatur, Viskosität, Beschichtungsgleichmäßigkeit und Kühlung |
| Spezielle reaktive / vernetzte Systeme | Kann eine Aushärtung, Vernetzung oder Nachbehandlung erfordern. | Zeit, Temperatur, Energieeintrag und endgültige Klebstoffeigenschaften |
Deshalb sind Aussagen wie „Alle Klebebänder werden im Ofen getrocknet“ oder „Alle Klebebänder verwenden eine Silikon-Trennschicht“ zu allgemein. Der richtige Weg hängt von der zugelassenen Materialzusammensetzung ab.
Wo bei der Herstellung von Klebebändern häufig Fehler auftreten
Ein Produktionsproblem wird oft erst später beim Schneiden, Dosieren oder Auftragen sichtbar. Der Ort, an dem ein Fehler auftritt, ist nicht immer der Ort, an dem er entstanden ist.
| Beobachtetes Problem | Mögliche Herstellungsursache | Was sollte überprüft werden? |
|---|---|---|
| Ungleichmäßige Haftung über die gesamte Rolle | Schwankungen des Mantelgewichts oder ungleichmäßiger Oberflächenzustand | Beschichtungsprofil, Behandlung, Grundierung, Kontamination und Prüfverfahren |
| Die Rolle lässt sich nur schwer wieder abwickeln | Auslöse- oder Aufwickelzustand ungeeignet | Freigabekonstruktion, Walzenhärte, Lagerung und Abwickelkraft |
| Klebstoff quillt an den Rändern hervor. | Klebstoffrheologie, Wickeldruck, Schlitzbeschaffenheit oder Lagertemperatur | Beschichtung, Wickelspannung, Temperatur und Kantenbeschaffenheit |
| Fertige Rollteleskope | Bahnausrichtung oder Rückspulinstabilität | Spannung, Kernzustand, Walzenaufbau und fertiger Außendurchmesser |
| Aufgedruckte Warnhinweise oder Barcodes reiben sich ab | Schlechte Tinten-/Oberflächenverträglichkeit oder unzureichende Aushärtung | Oberflächenbehandlung, Tintensystem, Aushärtung und Abriebfestigkeit |
| Lückenhafte VOID / GEÖFFNET-Nachricht | Funktionsbeschichtung, Registrierung oder Zwischenschichtinkonsistenz | Musterregistrierung, Beschichtungsgleichmäßigkeit, Substrathaftung und Anwendungsbedingungen |
| Das Klebeband hebt sich, bevor die Sicherheitsschicht aktiviert wird. | Unzureichende Haftung auf der Applikationsfläche | Klebstoff-/Substratverträglichkeit, Einwirkzeit, Kontamination und Applikationsdruck |
| Der Bench-Test ist erfolgreich, die automatische Anwendung schlägt jedoch fehl. | Das Prozessfenster ist zu eng oder die Walzenumwandlungsvariablen haben sich geändert | Liniengeschwindigkeit, Rollendurchmesser, Abwickelweg, Wickelrichtung und Dosierbedingungen |
Informationen zu Problemen, die nach der Produktion von Jumbo-Rollen auftreten, finden Sie bei Hanksec. Leitfaden zur Fehlerbehebung bei der Konvertierung von Sicherheitsbändern.
Qualitätskontrolle bei der Herstellung von Klebebändern
Eine gute Klebebandherstellung lässt sich nicht durch eine einzige Prüfzahl definieren. Die relevanten Prüfungen hängen von der Klebebandart, den Spezifikationen und dem Verwendungszweck ab.
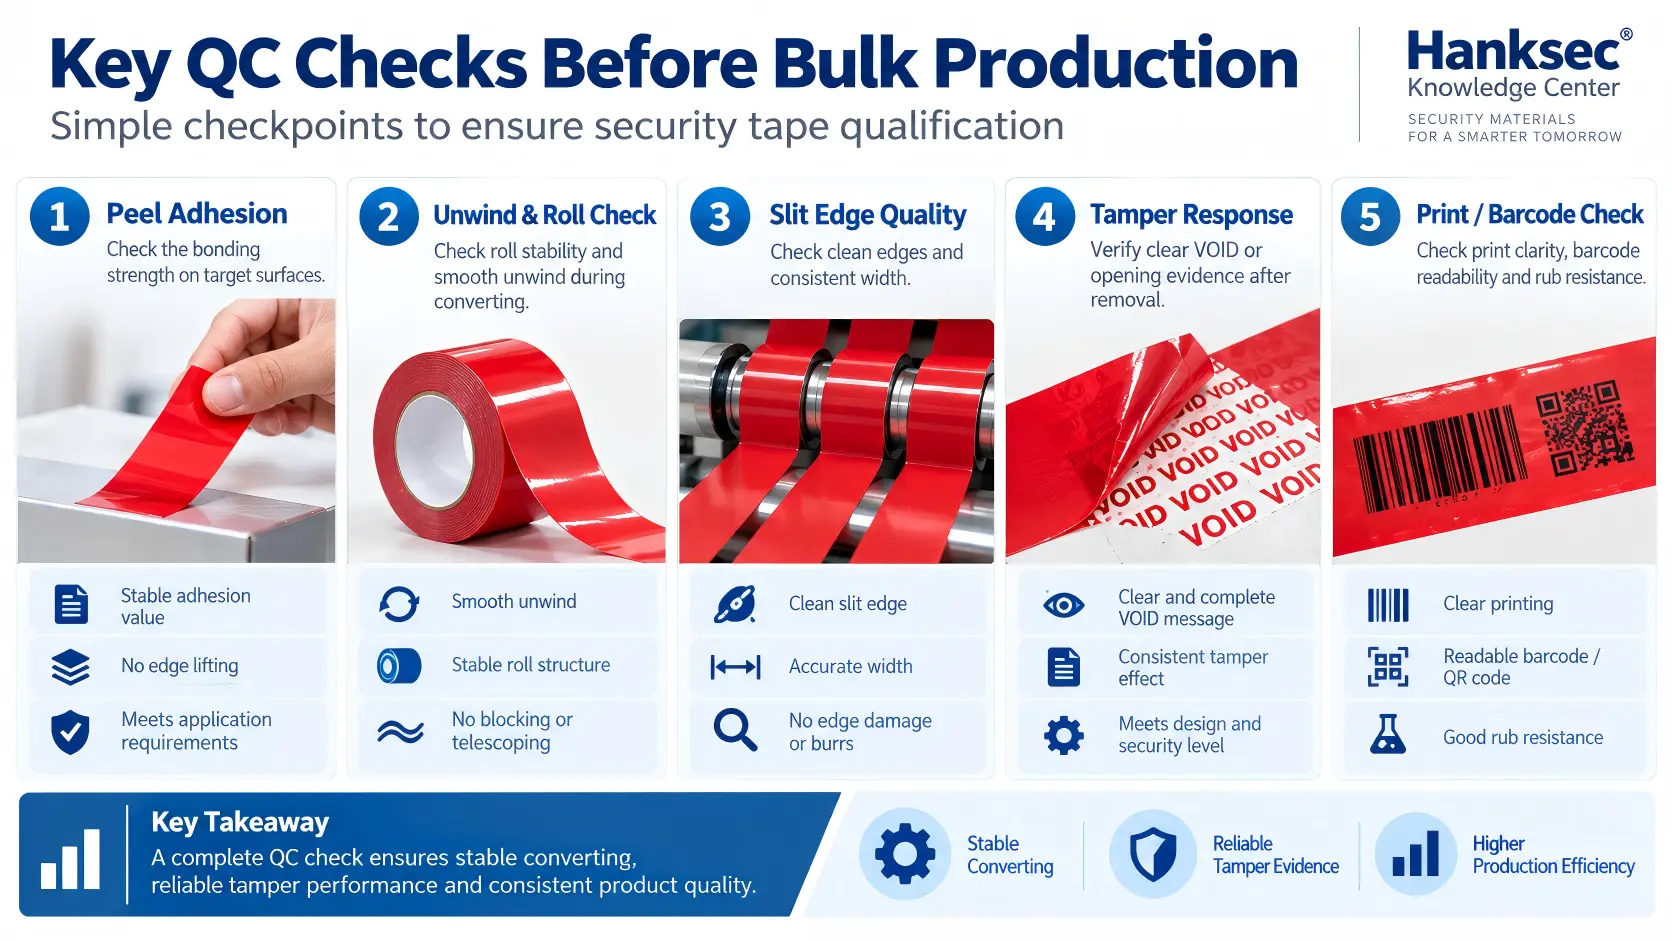
| QC-Artikel | Warum das wichtig ist |
|---|---|
| Rückseiten-/Oberflächenprüfung | Prüft vor der Beschichtung, ob der richtige Film und der geeignete Zustand vorhanden sind. |
| Beschichtungsgewicht / Beschichtungsgleichmäßigkeit | Unterstützt eine gleichbleibende Leistung der Klebe- und Funktionsschicht. |
| Schälhaftung | Prüft die Haftungsleistung unter definierten Testbedingungen |
| Entspannungsverhalten | Bestätigt, dass die Walzenfreigabe und -zuführung ohne ungewöhnliche Kraft oder Instabilität erfolgen. |
| Schlitzbreite und Kantenqualität | Unterstützt nachgelagerte Dosier-, Konfektionierungs- und Rollenhandhabungsprozesse. |
| Rollenaufbau | Prüft Teleskopierbarkeit, Lockerheit, übermäßige Härte und Seitenwandkonsistenz |
| Haltbarkeit von Druck / Barcode | Prüft gegebenenfalls sichtbare Aufdrucke und maschinenlesbare Kennzeichnungen. |
| Manipulationsaktivierung | Bestätigt die beabsichtigte UNGÜLTIGE, GEÖFFNETE, ÜBERTRAGUNG oder sonstige unumkehrbare Antwort |
| Anwendung auf realem Substrat | Bestätigt, dass die genehmigte Sicherheitsreaktion auf der tatsächlichen Karton-, Folien-, Kunststoff-, Glas- oder Metalloberfläche stattfindet. |
Standardisierte Labortests sind zwar nützlich, da sie reproduzierbare Vergleiche ermöglichen, ersetzen aber nicht die Endanwendungsqualifizierung. Ein Klebeband kann auf einem Standardtestpanel einen bestimmten Schälwert erreichen und sich dennoch auf einem beschichteten Karton, Kunststoff mit niedriger Oberflächenenergie oder einer kontaminierten Produktionsoberfläche anders verhalten.
Hochwertige vs. schlecht kontrollierte Klebebandherstellung
| Bewertungsbereich | Kontrollierte Fertigung | Schlecht kontrollierte Fertigung |
|---|---|---|
| Vorbereitung der Sicherung | Materialidentität, Oberflächenbeschaffenheit und Bahnverarbeitung werden kontrolliert | Filmvariabilität oder Verunreinigungen werden ohne klare Grenzwerte akzeptiert. |
| Oberflächenbehandlung | Die Behandlung wird auf den Film und den nächsten Beschichtungsvorgang abgestimmt. | Die Behandlung wird angenommen, nicht überprüft. |
| Klebstoffbeschichtung | Mantelgewicht und Gleichmäßigkeit der Querweben werden kontrolliert | Die Klebrigkeit variiert innerhalb der Bahn oder zwischen verschiedenen Rollen. |
| Trocknung / Stabilisierung | Die Prozessbedingungen werden auf die Klebstoffchemie abgestimmt | Restlösungsmittel, Feuchtigkeit, Überhitzung oder instabile Klebstoffeigenschaften treten auf |
| Loslassen / Entspannen | Auslösesystem und Wicklung sind für eine stabile Rollenhandhabung ausgelegt. | Blockaden, Rucke oder Freigaben unregelmäßig |
| Schlitzen | Saubere Kanten, korrekte Breite und stabiler Walzenaufbau | Kantenverunreinigungen, Aufrollen, ungleichmäßige Seitenwände oder Breitenabweichungen |
| Sicherheitsmuster | Definierte Wiederholung, Orientierung und konsistente Aktivierung | Der VOID / OPENED-Effekt ist fleckenhaft, verzerrt oder inkonsistent. |
| Endqualifikation | Labordaten werden mit Tests an realen Substraten und Prozessen kombiniert. | Als Hauptgenehmigungskriterium dient eine Sichtprüfung oder die Prüfung einer einzelnen Probe, die von Hand abgezogen wurde. |
Wie sollten B2B-Käufer Klebeband für die Fertigung oder Weiterverarbeitung spezifizieren?
Eine sinnvolle Angebotsanfrage sollte neben der Bandfarbe und -breite auch die Anwendung und die Anforderungen an die fertige Rolle beschreiben.
Für ein Sicherheitsbandprojekt benötigen Sie Folgendes:
- Anwendung: Karton, Päckchen, Beweismittelverpackung, Kurierbeutel, Sicherheitsbeutel, Elektronikbox oder eine andere Verschlussart?
- Oberfläche: Kraftkarton, beschichteter Karton, PET, PP, PE, Glas, lackiertes Metall, Holz oder ein anderes Trägermaterial?
- Manipulationsreaktion: vollständige Übertragung, teilweise Übertragung, Nichtübertragung oder eine andere erforderliche Wirkung?
- Rückstandsziel: Starker sichtbarer Rückstand, ausgeglichener Rückstand oder reduzierter Rückstand?
- Bandkonstruktion: Klebeband ohne Trägerfolie, mit Trägerfolie, doppelseitig oder mit Beutelverschluss?
- Fertige Rolle: Breite, Länge, Kern-Innendurchmesser, maximaler Rollen-Außendurchmesser und Wickelrichtung?
- Drucken: Standardmäßige VOID-Meldung, benutzerdefiniertes Logo, Warntext, Seriennummer, Barcode oder QR-Code?
- Konvertierung: Manuelle Bedienung, Spender, automatische Applikation, Integration der Beutelherstellung oder weiteres Aufschneiden?
- Umfeld: Lagertemperatur, Anwendungstemperatur, Luftfeuchtigkeit, Chemikalien oder besondere Belastungen?
- Qualifikation: Welche Test- und Realverpackungsmaterialien werden zur Freigabe des fertigen Bandes verwendet?
Für Käufer, die Klebebandarten und Verpackungsoberflächen vergleichen, fahren Sie mit Hanksec fort. Sicherheitsklebebänder mit Manipulationsschutz: Materialien, Typen & Auswahlhilfe.
Jumborollen, geschnittene Rollen und fertiges Klebeband: Worin liegt der Unterschied?
Das gleiche beschichtete Material kann in verschiedenen Produktionsstadien geliefert werden. Käufer sollten zwischen der Beschichtungsherstellung und der Bandverarbeitung unterscheiden.
| Lieferformat | Typischer Käufer | Was muss angegeben werden? |
|---|---|---|
| Master-/Jumbo-Rolle | Bandkonverter, Sicherheitsdrucker, Verpackungshersteller | Masterbreite, Länge, Kern, Materialkonstruktion, Oberflächendruckanforderungen und Konvertierungsweg |
| Schlitzproduktionsrolle | Verpackungslinie, Vertriebspartner, OEM-Umsetzer | Fertige Breite, Länge, Kern, Wickelrichtung und Walzenaußendurchmesser |
| Fertiges Sicherheitsband | Markeninhaber, Logistiknutzer, Verpackungsbetrieb | Applikationsfläche, Manipulationssicherheit, Rollengröße, Bedruckung und Dosier-/Applikationsmethode |
Eine für die Weiterverarbeitung vorbereitete Jumbo-Rolle und eine fertige Kartonverschließrolle entsprechen daher nicht der gleichen Einkaufsspezifikation.
Wie Hanksec die Herstellung von Sicherheitsbändern angeht
Hanksec entwickelt manipulationssichere Sicherheitsmaterialien für B2B-Verpackungshersteller, Verarbeiter, Sicherheitsdruckereien und industrielle Anwender. Bei Sicherheitsklebebandprojekten basiert der technische Ansatz auf dem Zusammenspiel von Trägerfolie, funktionelle Sicherheitsschicht, Haftklebstoff, Abroll-/Trennsystem, Rollenkonvertierung und Endsubstrat.
Der Entwicklungspfad ist:
Erforderliche Manipulationsreaktion → Substrat → Folien-/Sicherheitskonstruktion → Klebstoffanpassung → Abroll-/Trennkonstruktion → Rollenformat → Verarbeitungsanforderungen → Funktionsqualifizierung.
Der umfassendere Produktionsrahmen von Hanksec wird beschrieben in FertigungskapazitätenDie Test- und Freigabeverfahren werden in Qualitätssicherung.
Für Hersteller von Sicherheitsbeuteln, die HDPE-, LDPE-, coextrudierte oder laminierte Beutelfolien verwenden, unterscheiden sich die Anforderungen an Verschlussmaterial und Integration von herkömmlichen Kartonklebebändern. Siehe [Link/Dokumentation]. Leitfaden für manipulationssichere Sicherheitsbeutel mit Klebeband.
Häufig gestellte Fragen: Herstellung von Klebebändern
Was ist Klebebandherstellung?
Herstellung von Klebebändern ist der Prozess der Vorbereitung eines Trägermaterials, des Aufbringens der erforderlichen Oberflächenbehandlung und Beschichtungen, des Aufbringens eines druckempfindlichen Klebstoffs, des Stabilisierens der beschichteten Bahn, des Aufwickelns zu großen Rollen und des Umwandelns dieser Rollen in fertige Bandgrößen.
Wie wird druckempfindliches Klebeband hergestellt?
Im Allgemeinen wird druckempfindliches Klebeband hergestellt, indem eine Trägerfolie abgewickelt, die Oberfläche gegebenenfalls behandelt oder grundiert, der Klebstoff in einer kontrollierten Schichtdicke aufgetragen, die Konstruktion getrocknet, ausgehärtet oder abgekühlt, zu einer Jumborolle aufgewickelt und anschließend in fertige Rollen geschnitten und wieder aufgewickelt wird.
Welche Hauptkomponenten werden bei der Herstellung von Klebebändern verwendet?
Die Hauptbestandteile sind das Trägermaterial, der Haftklebstoff und die Oberfläche, Grundierung oder das Trennsystem. Je nach Produkt können auch zusätzliche Deckschichten, Druckschichten, Funktionsbeschichtungen oder Sicherheitsschichten enthalten sein.
Warum wird bei der Klebebandherstellung eine Corona-Behandlung eingesetzt?
Die Corona-Behandlung kann die Oberflächenenergie von Kunststofffolien erhöhen, sodass Tinten, Grundierungen, Beschichtungen oder Klebstoffe besser benetzen und haften. Sie wird je nach Bedarf des Folien- und Beschichtungssystems angewendet und ist kein obligatorischer Schritt für jedes Klebeband.
Was ist Trennbeschichtung bei der Herstellung von Klebebändern?
Eine Trennbeschichtung erleichtert das Abrollen von selbstaufrollendem Klebeband, ohne dass es dauerhaft an seinem Trägermaterial klebt. Bei Klebebändern mit Trägerfolie kann stattdessen eine separat beschichtete Trennfolie verwendet werden. Die geeignete Trennkonstruktion hängt vom Klebstoff und der Produktarchitektur ab.
Wie wird der Klebstoff auf die Klebebandrückseite aufgebracht?
Industrieklebstoffe lassen sich mittels kontrollierter Beschichtungsverfahren wie Schlitzdüsen-, Tiefdruck-, Meyer-Bar-, Walzen- oder Rakelverfahren auftragen. Das geeignete Verfahren hängt von der Klebstoffviskosität, dem Feststoffgehalt, der Schichtdicke, der Liniengeschwindigkeit und der gewünschten Produktkonstruktion ab.
Was versteht man unter Schlitzdüsenbeschichtung in der Klebebandherstellung?
Die Schlitzdüsenbeschichtung dosiert Klebstoff mittels einer Präzisionsdüse auf eine sich bewegende Materialbahn. Bei optimaler Abstimmung von Klebstoffrheologie, Fließgeschwindigkeit, Bahngeschwindigkeit und Düsenbedingungen ermöglicht sie eine kontrollierte Beschichtungsmenge und gleichmäßige Beschichtung quer zur Materialbahn.
Was versteht man unter Tiefdruckbeschichtung bei der Herstellung von Klebebändern?
Beim Tiefdruckverfahren wird eine gravierte Walze verwendet, um eine flüssige Beschichtung zu dosieren und auf den Träger oder eine andere Schicht aufzutragen. Die Beschichtungsdicke hängt von Faktoren wie der Geometrie der Tiefdruckzelle, der Viskosität der Beschichtung, der Übertragungseffizienz und der Produktionsgeschwindigkeit ab.
Warum wird beschichtetes Klebeband durch einen Trockenofen geleitet?
Wasser- und lösemittelbasierte Klebstoffbeschichtungen erfordern üblicherweise eine kontrollierte Trocknung, um Wasser bzw. Lösemittel zu entfernen. Schmelzklebstoffe werden anders verarbeitet und typischerweise nach der Beschichtung gekühlt oder stabilisiert. Der Prozess muss auf die chemische Zusammensetzung des Klebstoffs abgestimmt sein.
Warum wird Klebeband zunächst als Jumbo-Rolle hergestellt?
Die Beschichtung erfolgt effizient auf einer breiten, durchgehenden Bahn. Nach der Beschichtung und Stabilisierung wird diese Bahn zu einer Master- oder Jumborolle aufgewickelt und anschließend in mehrere fertige Breiten und Längen geschnitten.
Was versteht man unter Präzisionsschneiden in der Klebebandherstellung?
Präzisionsschneiden teilt eine breite Masterrolle in schmalere Rollen und kontrolliert dabei Breite, Kantenqualität und Rollenstabilität. Ungenaues Schneiden kann zu Klebstoffverunreinigungen, Beschädigungen der Trägerfolie, Aufrollen, unebenen Seitenwänden oder Problemen beim nachfolgenden Dosieren führen.
Was unterscheidet manipulationssicheres Sicherheitsklebeband von normalem Verpackungsklebeband?
Normales Verpackungsklebeband dient primär dem Verschließen und Verkleben. Sicherheitsklebeband mit Manipulationsschutz verfügt über eine speziell entwickelte Funktionsstruktur, die beim Versuch des Entfernens sichtbare und unumkehrbare Spuren hinterlässt. Klebstoff, Folie und Sicherheitsschichten müssen daher als ein System konzipiert und getestet werden.
Wie wird eine VOID- oder OPENED-Nachricht in einem Sicherheitsband erzeugt?
Die Nachricht entsteht durch eine strukturierte funktionale Trennung. Beim Entfernen des Bandes trennen sich ausgewählte interne Schichten wie vorgesehen, sodass eine VOID-, OPENED- oder benutzerdefinierte Antwort sichtbar wird. Die genaue Struktur unterscheidet sich zwischen Systemen mit vollständiger, teilweiser und keiner Übertragung.
Worin besteht der Unterschied zwischen VOID-Bändern mit vollständiger, teilweiser und keiner Übertragung?
Vollflächig übertragende Klebebänder hinterlassen deutliche sichtbare Spuren auf der geschützten Oberfläche. Teilweise übertragende Klebebänder verteilen die Spuren auf das entfernte Klebeband und die geschützte Oberfläche. Nicht übertragende Klebebänder erzeugen die Hauptsicherheitsbotschaft innerhalb des entfernten Klebebands und reduzieren gleichzeitig sichtbare Rückstände auf der Anwendungsfläche. Die tatsächliche Rückstandsmenge hängt weiterhin vom Untergrund, dem Klebstoff, der Einwirkzeit und den Entfernungsbedingungen ab.
Welche Prüfungen sind nach der Herstellung von Klebebändern wichtig?
Je nach Produkt können sinnvolle Prüfungen die Schälfestigkeit, das Abwickelverhalten, die Scher- bzw. Haltekraft, die Zugeigenschaften, die Schnittbreite, die Kantenqualität, den Rollenaufbau, die Haltbarkeit des Aufdrucks und die anwendungsspezifische Leistung umfassen. Bei Sicherheitsklebebändern sollte zudem die Manipulationssicherheit auf dem vorgesehenen Untergrund überprüft werden.
Kann Sicherheitsband als Jumbo-Rolle zur Weiterverarbeitung geliefert werden?
Ja. Je nach Projekt kann Sicherheitsklebebandmaterial als Master-/Jumborolle oder als geschnittene Produktionsrolle zur Weiterverarbeitung (Bedrucken, Schneiden, Perforieren oder Verpacken) geliefert werden. Breite, Kern, Wickelrichtung, Trägermaterialkonstruktion und nachgelagerte Anlagen müssen vor Produktionsbeginn festgelegt werden.
Fazit: Die Herstellung von Klebebändern ist mehr als nur Beschichten und Schneiden.
Herstellung von Klebebändern ist eine Kette von miteinander verbundenen Prozessen: Vorbereitung des Trägermaterials, Oberflächenbehandlung, Grundierung und Trennmittelkontrolle, Klebstoffbeschichtung, Trocknung oder Stabilisierung, Jumbo-Rollenwicklung, Schneiden, Endverarbeitung und Qualitätskontrolle.
Jeder Arbeitsschritt beeinflusst den nächsten. Die Oberflächenvorbereitung wirkt sich auf die Haftung der Beschichtung aus. Die Gleichmäßigkeit der Beschichtung beeinflusst die Klebkraft. Trocknung und Aufwicklung beeinflussen die Rollenstabilität. Das Schneiden beeinflusst die Abrollbarkeit. Bei manipulationssicheren Klebebändern kommt durch die funktionalen Sicherheitsschichten eine weitere Anforderung hinzu: Das Öffnungsverhalten muss auch auf der tatsächlichen Verpackung reproduzierbar sein.
Bei Sicherheitsklebeband muss das Endprodukt daher folgende Kriterien erfüllen:
Filmstabilität + Kontrolle der Funktionsschicht + Klebstoff-/Substratverträglichkeit + Ablöse- und Abwickelverhalten + Verarbeitungsqualität + wiederholbarer Manipulationsschutz.
Für ein neues Projekt übermitteln Sie Hanksec bitte die Anwendungsfläche, die erforderliche Manipulationssicherheit, den Zielwert für Rückstände, die Rollenabmessungen, die Druckanforderungen und das Produktionsverfahren. Das technische Team von Hanksec kann anhand dieser Angaben eine repräsentative Materialzusammensetzung und ein Testverfahren für Muster vor der Serienproduktion empfehlen.
Besprechen Sie Ihre Anforderungen an die Herstellung von Sicherheitsbändern.