
Évolution matérielle VOID manifestement falsifiable Il est plus facile de comprendre lorsque les premiers matériaux et essais de solutions sont mis en parallèle avec ce qui peut être produit aujourd'hui.
Il y a près de vingt ans, Hanksec travaillait déjà avec des matériaux inviolables à damier argent mat et comparait différents films PET, aspects de surface et constructions de couches de sécurité grâce à des essais pratiques de matériaux et de solutions.
Le principe de sécurité fondamental n'a pas changé :
Une fois le matériau retiré, il devrait constituer une preuve claire et irréversible que l'état scellé d'origine a été perturbé.
Ce qui a changé, c'est le niveau de contrôle disponible sur cet effet. Les premiers travaux ont montré que deux constructions peuvent paraître similaires sur une fiche technique et pourtant se comporter différemment en pratique. Les caractéristiques du film PET, son aspect mat, sa métallisation, son comportement au démoulage, l'interaction avec l'adhésif, l'uniformité du revêtement et les conditions de transformation peuvent tous influencer le résultat final.
Cet article s'appuie sur les premiers échantillons de damier argent mat et les essais de solutions réalisés par Hanksec comme référence technique. Il ne s'agit pas d'affirmer que Hanksec a mené un programme de tests continu sur 20 ans, ni de prétendre que « l'ancien matériau était mauvais et le nouveau bon ». Il s'agit plutôt d'analyser les enseignements tirés de ces premiers matériaux et essais, et d'expliquer pourquoi les mêmes questions d'ingénierie restent pertinentes pour les acheteurs et les fabricants d'étiquettes qui évaluent aujourd'hui les matériaux d'inviolabilité.
Pour les lecteurs qui ont d'abord besoin de connaître la structure de base et les types de transfert, voir Hanksec. Qu’est-ce qu’un matériau d’étiquette VOID ? Structure, types et guide de sélection.
Premiers essais de matériaux et de solutions pour le damier argent mat
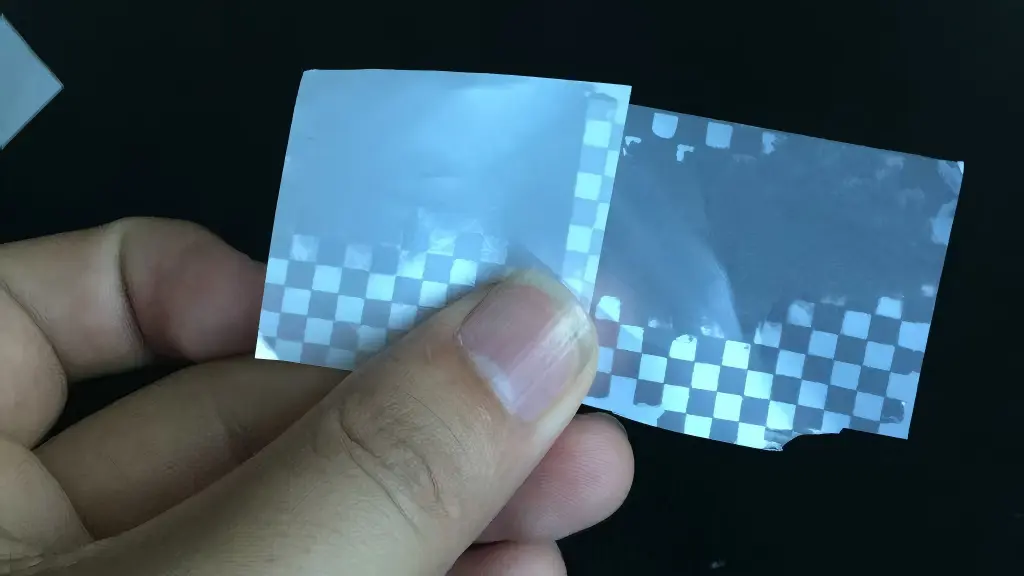
Les photographies historiques utilisées dans cet article proviennent des premiers travaux de production et de développement de matériaux de Hanksec. Un format récurrent était un matériau PET argent mat avec un indicateur d'inviolabilité en damier.
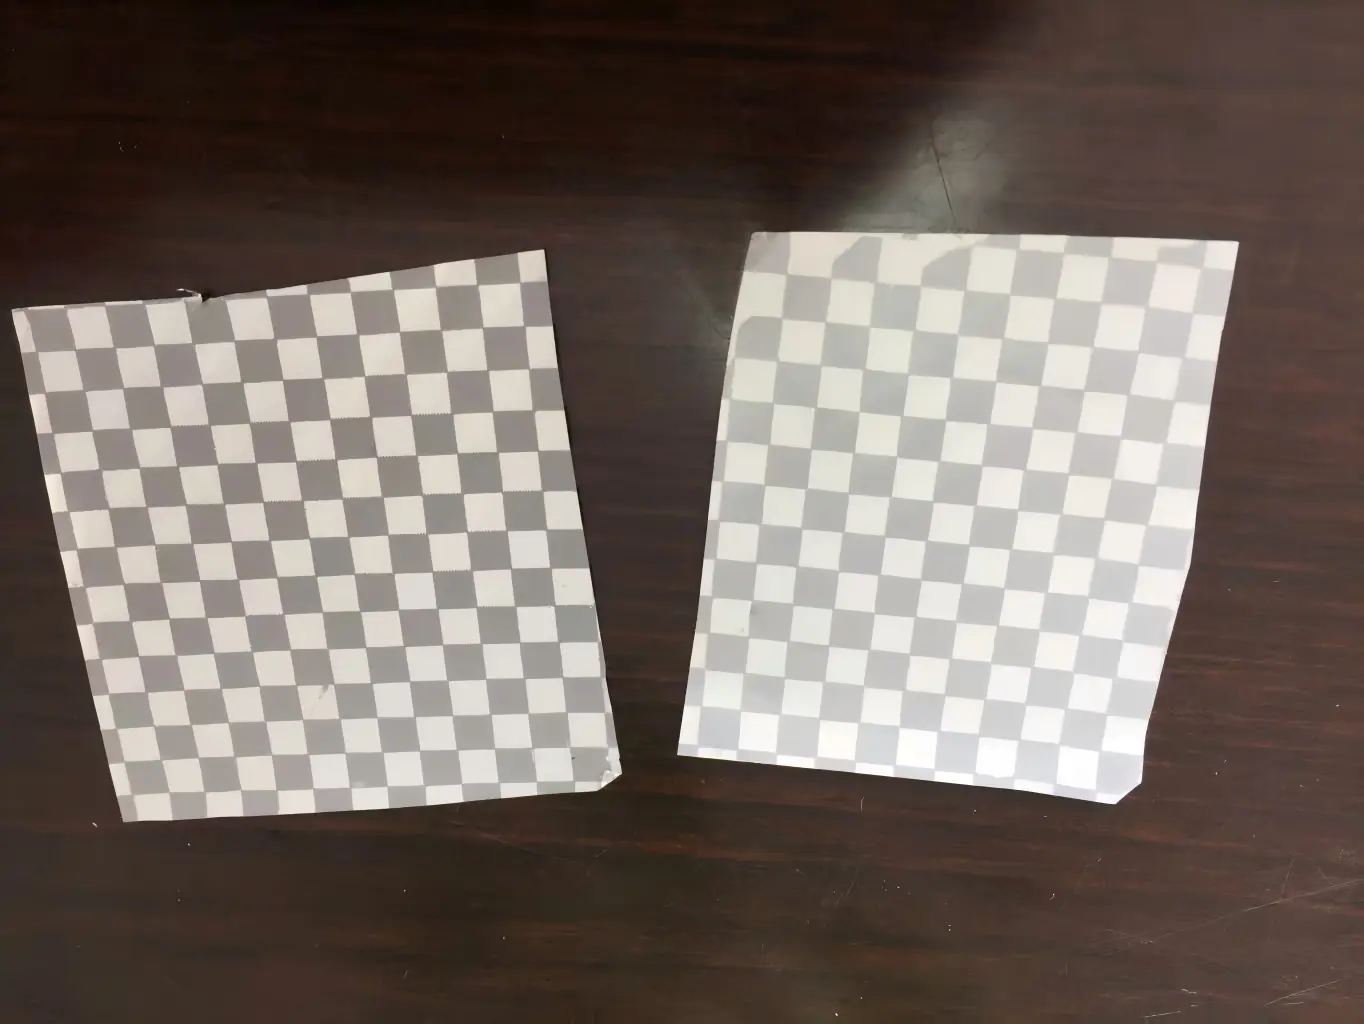
Au premier abord, les échantillons peuvent sembler être faits du même matériau. Ils utilisent un concept de sécurité à damier similaire et une finition argentée mate.
Mais lorsqu'ils sont placés côte à côte, les différences deviennent évidentes. Un échantillon peut paraître relativement pâle, gris ou blanchâtretandis qu'un autre peut montrer une plus grande force aspect argenté métalliqueAprès le décollement, la netteté, le contraste et l'uniformité du damier peuvent également varier.
Ces premières comparaisons ont révélé l'une des leçons les plus importantes du développement de matériaux inviolables :
L’aspect final et la réaction à la tentative de sabotage ne sont pas déterminés uniquement par le motif en damier.
Le film de base en PET, la texture de surface, les caractéristiques optiques, la couche métallisée, le système de démoulage, le procédé de revêtement et l'adhésif contribuent tous au résultat final.
Pourquoi un matériau VOID argent mat peut-il paraître plus blanc tandis qu'un autre paraît plus argenté ?
Les acheteurs considèrent parfois l'appellation « PET argent mat » comme désignant un aspect standardisé. En réalité, il s'agit d'une description générale plutôt que d'une spécification visuelle complète.
Plusieurs variables peuvent modifier l'aspect final :
- film de base PET de qualité supérieure ;
- caractéristiques de voile et de diffusion de la lumière du film ;
- rugosité de surface ou traitement mat ;
- caractéristiques de métallisation ;
- densité optique ;
- épaisseur et uniformité du revêtement ;
- construction de la couche de libération et de transfert ;
- angle de vision ;
- conditions d'éclairage.
Un film de base en PET présentant une meilleure diffusion de la lumière peut donner à la structure finie un aspect plus doux et plus diffus. Selon la construction complète, cela peut donner un rendu visuel plus gris clair ou un effet mat plus blanchâtre.
Un autre type de PET ou un autre traitement de surface pourrait permettre à la couche métallique de rester visuellement plus dominante, produisant ainsi un aspect argenté plus prononcé.
C’est pourquoi un cahier des charges d’achat tel que :
« PET argent mat 50 μm »
ne suffit pas à lui seul pour définir ce que l'acheteur verra réellement.
Pour les projets d'étiquetage de sécurité où l'apparence est un facteur important, Hanksec recommande d'approuver le échantillon physique de matériau fini, et pas seulement la couleur et l'épaisseur nominales du film.
Comment le voile et les caractéristiques de surface du film PET influencent son aspect mat
L'une des différences les plus marquantes des premières comparaisons de Hanksec provenait du film de base PET lui-même. Différents films PET mats présentaient des comportements optiques différents dans des conditions d'évaluation identiques ou similaires.
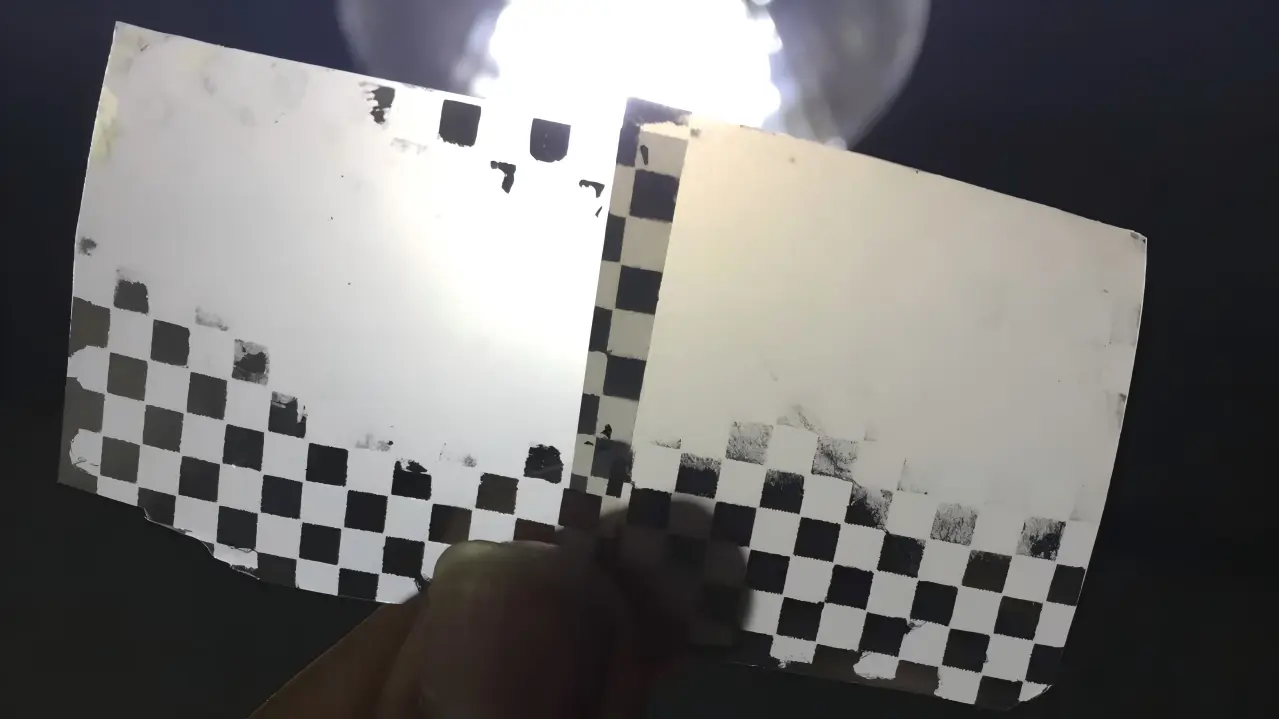
Le terme « voile » est couramment utilisé pour décrire la diffusion de la lumière à grand angle dans les films plastiques transparents ou quasi transparents. La norme ASTM D1003-21 fournit une méthode normalisée pour la mesure du voile et de la transmittance lumineuse des plastiques transparents et indique que les données relatives au voile peuvent être utiles pour la spécification et le contrôle de la qualité. ASTM D1003-21.
Pour un matériau de sécurité argent mat, l'aspect visuel final ne doit pas se limiter à un seul indice de voile. La structure finie peut également inclure une texture de surface, une métallisation et des revêtements fonctionnels ; l'apparence du matériau final dépend donc de l'ensemble du système optique.
Concrètement, les caractéristiques optiques du film de base PET peuvent influencer la manière dont le matériau fini interagit visuellement avec :
- métallisation;
- zones transférées et zones non transférées ;
- graphiques imprimés ;
- éclairage ambiant ;
- angle de vision ;
- niveau de matité de surface.
Ceci est un bon exemple de la raison pour laquelle le matériel de sécurité doit être traité comme un système, et non pas simplement un PET auquel on aurait ajouté un motif VOID par la suite.
Différentes sources de films PET : ce que les premiers essais ont réellement montré
Une autre partie des premiers travaux de Hanksec sur les matériaux et les solutions consistait à comparer des films PET provenant de différentes sources. Certains échantillons historiques ont été utilisés. Film PET de marque DuPont, tandis que d'autres ont été produits avec des films PET nationaux moins coûteux disponibles à l'époque.
Mais le revêtement frontal ne constituait qu'une partie du système de matériaux. Les références de production antérieures de Hanksec montrent également que le support antiadhésif, la formulation de l'adhésif, la métallisation et les essais physiques étaient évalués conjointement.
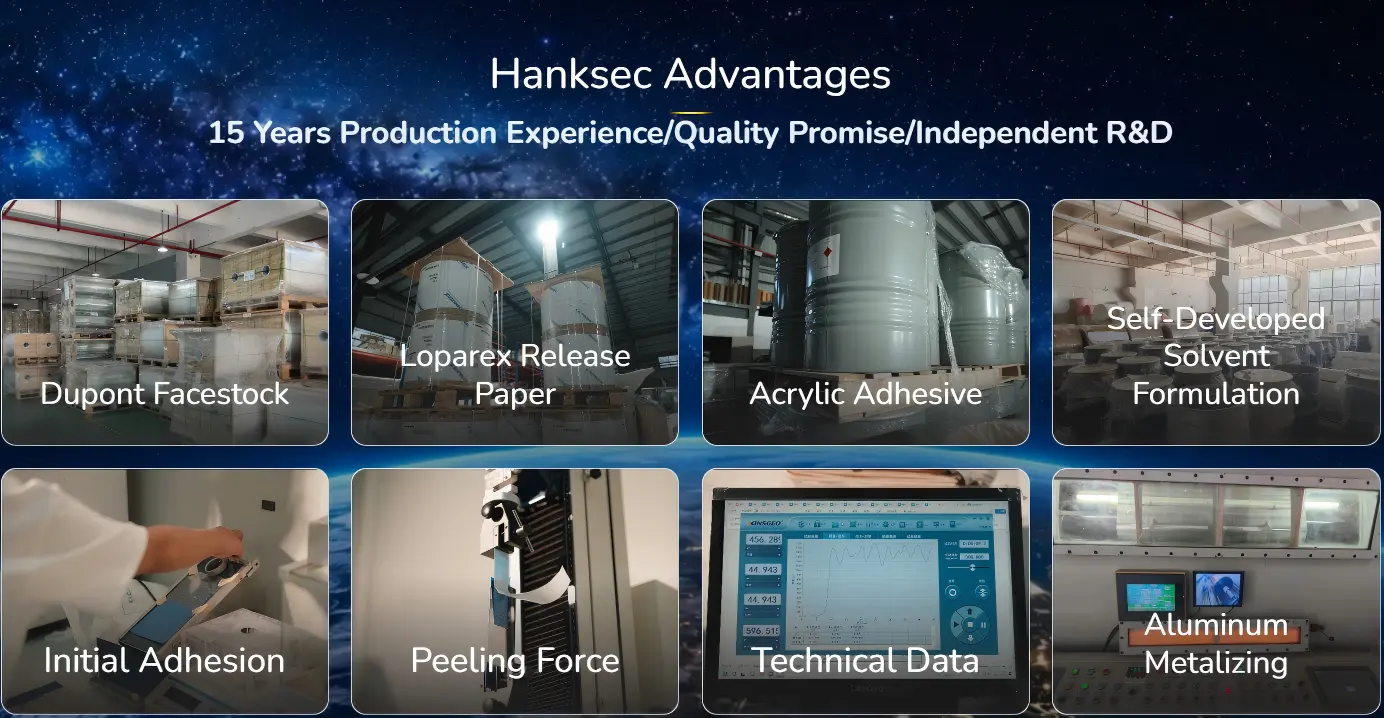
Cette comparaison s'est avérée utile car elle a démontré que le coût du film vierge ou la réputation du fournisseur ne déterminaient pas à eux seuls le résultat final en matière de matériel de sécurité.
Différents films PET pourraient influencer :
- consistance du brouillard ;
- uniformité de surface ;
- stabilité dimensionnelle ;
- comportement du revêtement ;
- aspect fini mat ;
- définition d'un damier ;
- répétabilité de la production.
Mais la conclusion la plus importante n'était pas « un film cher est toujours meilleur ».
Un film PET de qualité supérieure ne crée pas automatiquement un matériau inviolable de haute qualité.
Le film de base ne constitue qu'une partie du dispositif. Le résultat final dépend de son interaction avec :
- système de libération ou de séparation ;
- couche indicatrice de falsification ;
- couche métallisée ;
- système adhésif ;
- traitement de surface ;
- couche de finition imprimable ;
- Procédé de revêtement et de séchage.
C’est ainsi que Hanksec aborde encore aujourd’hui la qualification des matériaux : évaluer la construction complète plutôt que de juger un matériau de sécurité uniquement d’après le fournisseur de PET. Capacités de fabrication de matériaux pour étiquettes de sécurité Cette page décrit cette approche intégrée des systèmes de matériaux.
Qu’évaluaient réellement les premiers essais de transfert en damier ?
Le motif en damier des premiers échantillons n'était pas seulement décoratif. Il offrait un moyen visuel simple de comparer la régularité avec laquelle une structure indicatrice de falsification se séparait ou se transférait lors de son retrait.
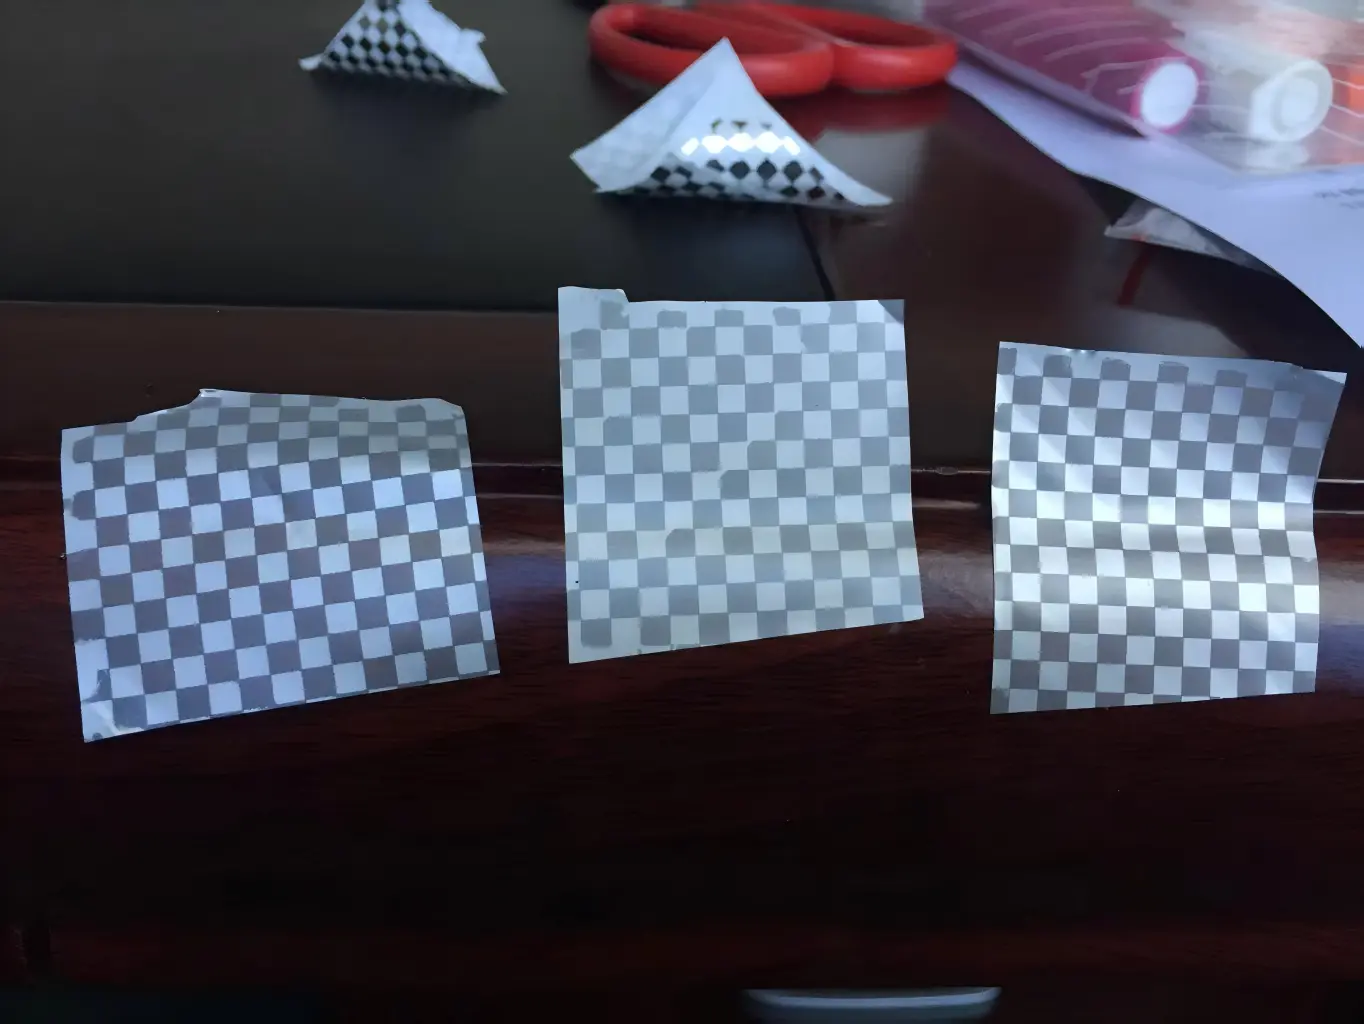
Au cours de ces essais, les ingénieurs pouvaient comparer :
- si le damier apparaissait clairement après le décollement ;
- si les carrés individuels restaient bien définis ;
- si certaines zones ont été transférées de manière incomplète ;
- si la surface restante paraissait uniforme ;
- si le schéma de falsification était reproductible d'un échantillon à l'autre ;
- si le résultat visuel restait cohérent sur différentes zones du matériau.
Ces procès ont permis de départager deux questions qui restent importantes aujourd'hui :
Le matériau semble-t-il acceptable avant application ?
et
Crée-t-il les preuves de falsification prévues après son retrait ?
Un matériau inviolable peut paraître attrayant sur le rouleau et pourtant échouer à l'application si la réponse de sécurité est faible, incohérente ou incompatible avec le substrat cible.
La qualité des matériaux inviolables est un système, et non une simple matière première.
Ces premiers essais de matériaux et de solutions renforcent un principe :
Les performances en matière d'inviolabilité doivent être évaluées comme un système de matériaux complet.
Une construction VOID basée sur le PET peut inclure plusieurs éléments interagissant.
| Facteur matériel | Influence possible |
|---|---|
| film PET | Aspect de surface, stabilité dimensionnelle et comportement de conversion |
| Voile du film / comportement optique | Niveau de matité, diffusion visuelle et interaction avec la métallisation |
| Couche métallisée | Aspect argenté, réflectivité et contraste |
| Revêtement de démoulage/séparation | Comment et où la structure de sécurité se sépare lors du retrait |
| Modèle de sécurité | Visibilité et lisibilité de l'indication d'inviolabilité |
| Adhésif sensible à la pression | Liaison au substrat cible et support pour l'activation prévue |
| Uniformité du revêtement | Répétabilité sur toute la largeur et le lot de production |
| Traitement de surface / couche de finition | Impression, compatibilité des revêtements et transformation en aval |
| Film protecteur | Force de relâchement, découpe à l'emporte-pièce, dénudage de la matrice et comportement de distribution |
Modifier une seule variable peut altérer le résultat final.
Cela explique pourquoi deux produits sont décrits comme :
« Matériau PET argent mat de 50 μm avec dispositif de sécurité inviolable »
peuvent néanmoins différer en termes d'apparence, de définition du transfert, d'imprimabilité, de comportement de découpe et de réponse à la falsification.
Pour une explication plus détaillée de l'architecture complète des matériaux de sécurité, voir le site de Hanksec. FAQ sur les matériaux d'étiquettes de sécurité et Guide de contrôle de la qualité des matériaux d'étiquettes de sécurité Les deux utilisent la même logique de sélection basée sur le système.
Des premiers échantillons aux matériaux PET inviolables actuels : qu’est-ce qui a changé ?
Comparez maintenant ces premiers échantillons avec les matériaux inviolables à damier actuellement utilisés dans la production et les tests d'application de Hanksec.
Le principe de sécurité reste inchangé. Le matériau est appliqué sur une surface cible. En cas de tentative de retrait, la structure de sécurité fonctionnelle se modifie et le motif en damier devient visible.
Ce qui a changé, c'est le niveau de spécification et de contrôle des processus attendu pour ce résultat.
1. Définition du transfert plus cohérente
Le motif en damier doit apparaître de manière nette et régulière, sans variations de transfert incontrôlées. Cela nécessite une action conjointe de la couche de séparation, de l'uniformité du revêtement, de l'interaction adhésive et de l'état du substrat.
2. Meilleure uniformité de surface
La sélection du PET et le contrôle du revêtement sont utilisés pour obtenir un aspect mat plus uniforme sur l'ensemble du rouleau de production, au lieu de se baser sur un seul échantillon local.
3. Un équilibre mat-métallique plus maîtrisé
Plutôt que de considérer l’« argent mat » comme une finition générique, le matériau peut être développé en fonction d’un objectif visuel plus spécifique basé sur le film PET, le traitement de surface et l’aspect métallisé.
4. Amélioration de la répétabilité d'un lot à l'autre
Pour les fabricants d'étiquettes, la reproductibilité est souvent plus importante que l'aspect esthétique d'un seul échantillon. Un matériau performant une fois, mais dont les caractéristiques varient considérablement d'un lot à l'autre, engendre des risques liés à l'impression, à la transformation et à l'acceptation par le client.
C’est pourquoi la qualification actuelle devrait comparer les données matérielles enregistrées, les échantillons physiques et les résultats de conversion plutôt que de se fier à une simple observation manuelle. (Hanksec) Assurance qualité Le processus est structuré autour de l'évaluation d'échantillons, des tests sur substrat réel, des contrôles d'impression/de conversion et de l'approbation en masse.
5. Options de construction plus inviolables
Les matériaux VOID actuels ne sont pas limités à un seul mode de transfert.
Transfert intégral
Le message caché ou le motif de sécurité se transfère en grande partie sur la surface appliquée après son retrait.
Transfert partiel
La réponse en matière de sécurité est répartie entre l'étiquette retirée et la surface sur laquelle elle a été appliquée, en fonction de la construction.
Non-transférable
La construction est conçue de manière à ce que l'indication cachée apparaisse principalement sur l'étiquette retirée, tandis que les graphiques de sécurité transférés ou les résidus sur la surface d'application sont minimisés conformément à la conception du matériau et au substrat approuvés.
Le mode de transfert approprié dépend de l'endroit où l'acheteur souhaite que la preuve soit visible, de la quantité de résidus acceptable et du support à protéger. Pour une analyse détaillée des applications sur surfaces propres, consultez le document de Hanksec. Guide d'achat des étiquettes VOID non transférables.
Matériaux inviolables anciens vs matériaux PET VOID actuels
Une comparaison pertinente n'est pas celle du « vieux est mauvais, le nouveau est bon ». Les premiers prototypes ont démontré avec succès le concept de sécurité et ont soulevé des questions de développement des matériaux qui restent d'actualité.
La principale différence réside dans le niveau de spécification, de contrôle des processus et de qualification des applications désormais attendu autour du résultat.
| Zone de développement | Essais préliminaires de matériaux et de solutions | Développement actuel des matériaux |
|---|---|---|
| Sélection PET | Comparé par des essais physiques répétés | Spécifications des matériaux et approbation des échantillons plus contrôlées |
| Aspect mat | Variation notable entre les sources cinématographiques | Sélection optique et de surface ciblée |
| Aspect métallique | Peut varier d'un argent pâle à un argent plus intense. | Contrôle plus précis de la cible visuelle et de la répétabilité |
| Motif de transfert | Fonctionnel mais parfois variable selon les structures | Une plus grande importance accordée à la définition et à la cohérence |
| Évaluation des matières premières | Forte dépendance à la comparaison d'échantillons côte à côte | Qualification des matériaux plus systématique et contrôle qualité enregistré |
| options de transfert | choix de construction plus limités | Options de transfert total / partiel / non transférable |
| Modèle de sécurité personnalisé | Plus limité | Options de personnalisation VOID, logo, texte et motif |
| Compatibilité d'impression | Évaluation au cas par cas | Constructions imprimables développées autour de systèmes d'impression définis |
| Cohérence du lot | Plus dépendant de la comparaison visuelle répétée | Accent mis davantage sur le contrôle des procédés et des matériaux |
Pourquoi cela importe aux transformateurs d'étiquettes et aux acheteurs de matériaux de sécurité
Pour un acheteur, il est facile de comparer les matériaux de sécurité inviolables uniquement en :
- épaisseur;
- couleur;
- adhésif;
- fournisseur de films ;
- prix au mètre carré.
Ces spécifications sont importantes, mais elles ne décrivent pas l'ensemble du système matériel.
Un matériau en apparence similaire peut néanmoins produire des résultats différents :
- aspect mat ;
- ton métallique ;
- définition du transfert ;
- imprimable;
- die-cutting behavior;
- comportement du revêtement antiadhésif ;
- performance adhésive ;
- falsification de preuves.
C’est pourquoi une homologation sérieuse des matériaux devrait inclure des essais physiques.
Aspect de surface
L’effet mat ou métallique correspond-il à l’objectif visuel approuvé sous un éclairage réaliste ?
Effet de transfert
Le motif en damier ou le motif VOID est-il clair, reproductible et situé à l'endroit où l'acheteur s'attend à trouver la preuve ?
Substrat cible
L'adhésif et la structure de sécurité s'activent-ils correctement sur le carton, le PET, le verre, le métal, le PP, le PE ou toute autre surface d'application ?
Printing Compatibility
Le matériau peut-il accepter le système d'encre, de toner ou de ruban prévu sans perte de qualité d'impression ni endommagement de la surface fonctionnelle ?
Découpe et décapage de matrice
Le matériau peut-il être converti de manière fiable selon la géométrie d'étiquette, la vitesse et les conditions d'outillage prévues ?
Comportement du revêtement antiadhésif
La force de relâchement est-elle compatible avec la découpe à l'emporte-pièce, le retrait de la matrice, le rembobinage et la distribution ?
Conditions environnementales
La température, l'humidité, la durée de stockage ou l'environnement d'application peuvent-ils modifier l'adhérence ou la réaction à la falsification ?
Un coût des matières premières plus faible ne crée de la valeur que si le matériau fini reste stable tout au long du processus d'impression, de transformation et d'utilisation finale chez le client.
Pourquoi les tests sur échantillons physiques restent importants
Les premières comparaisons en damier étaient simples, mais leur logique reste valable : comparer le matériau dans des conditions contrôlées et observer le résultat après son retrait.
Aujourd'hui, cette observation empirique doit être complétée par une qualification plus structurée.
La norme ASTM D3330/D3330M-04(2025) fournit des méthodes d'essai normalisées d'adhérence par pelage pour les rubans adhésifs sensibles à la pression et permet de comparer des surfaces d'application représentatives avec un panneau d'acier standard pour une évaluation relative de l'adhérence. Elle précise également que les données de pelage seules ne définissent pas directement les performances fonctionnelles en utilisation finale. ASTM D3330/D3330M-04(2025).
Ce principe est tout à fait pertinent en matière de matériaux de sécurité :
Les données d'adhérence, le comportement de transfert et la réponse réelle à la manipulation doivent être évalués conjointement.
Pour les transformateurs, le flux de travail actuel de contrôle qualité de Hanksec comprend le test d'adhérence par pelage, la force de détachement, la découpe et le décapage de la matrice, la réponse anti-effraction VOID et les tests d'impression/code-barres/frottement. Voir le Guide de contrôle de la qualité des matériaux d'étiquettes de sécurité.
Ce que ces premiers essais de matériaux et de solutions nous apprennent encore aujourd'hui
Quand on regarde les premières photographies et les premiers échantillons de matériaux, les produits peuvent paraître simples. Mais les questions d'ingénierie qu'ils soulèvent sont presque identiques à celles que notre équipe technique se pose encore aujourd'hui :
- Pourquoi une structure en PET paraît-elle plus argentée ?
- Pourquoi une autre personne paraît-elle plus pâle ou blanchâtre ?
- Pourquoi un motif à damier est-il plus propre ?
- Pourquoi l'aspect mat change-t-il ?
- Pourquoi une construction se transfère-t-elle plus systématiquement ?
- Pourquoi une structure imprime-t-elle ou convertit-elle de manière plus fiable ?
Les outils, les matières premières et les contrôles de processus se sont améliorés.
L'état d'esprit des ingénieurs n'a pas changé :
Tester le matériau.
Comparez les résultats.
Identifiez la variable qui a changé.
Ensuite, optimisez la construction.
Ce processus reste fondamental pour le développement de matériaux inviolables.
Le principe est resté le même. L'ingénierie des matériaux a évolué.
Lors de ces premiers essais de matériaux et de solutions, l'objectif était déjà clair :
rendre visible toute ouverture ou tout retrait non autorisé.
Cela reste l'objectif aujourd'hui.
Ce qui a évolué, c'est la capacité de définir et de contrôler davantage d'éléments du système matériel :
- différentes qualités de films PET ;
- différentes caractéristiques optiques et mates ;
- différentes apparences métalliques ;
- différents modes de transfert ;
- modèles de sécurité personnalisés ;
- différents adhésifs sensibles à la pression ;
- vernis de finition imprimables ;
- options de doublure antiadhésive ;
- spécifications des rouleaux jumbo et des rouleaux refendus ;
- constructions spécifiques à l'application.
Le résultat n'est pas simplement un matériau de sécurité plus attrayant.
Il s'agit d'un système matériel plus prévisible et mieux défini.
Pour Hanksec, les premiers échantillons à damier représentent donc bien plus que de simples photographies historiques. Ils témoignent des questions relatives aux matériaux et aux solutions explorées à l'époque : comment les matières premières, les structures de revêtement et les conditions d'application influencent le résultat final, garantissant l'inviolabilité.
L’analyse rétrospective de ces essais ne prouve pas l’existence d’un programme de tests continu sur 20 ans. Elle démontre en revanche que les questions d’ingénierie fondamentales relatives aux matériaux inviolables étaient déjà étudiées il y a près de vingt ans, et que ces mêmes questions restent pertinentes aujourd’hui pour la sélection et la qualification des matériaux.
FAQ : Évolution du matériau VOID à preuve de falsification
Pourquoi deux matériaux VOID argent mat peuvent-ils avoir un aspect différent même s'ils ont la même épaisseur ?
L'épaisseur seule ne définit pas l'aspect. Les caractéristiques du film PET, son comportement optique, sa texture de surface, sa métallisation, l'uniformité de son revêtement et ses couches de sécurité fonctionnelles peuvent tous modifier l'effet mat ou métallique final.
Un coût plus élevé pour un film PET signifie-t-il toujours de meilleures performances d'étanchéité à l'air ?
Non. La qualité du PET est importante, mais la réponse finale en matière d'inviolabilité dépend de la construction complète, y compris le système de libération, la couche de sécurité, la métallisation, l'adhésif, le traitement de surface et le processus de revêtement.
Le voile du PET détermine-t-il l'aspect final argenté mat ?
Elle peut influencer le comportement optique du film de base PET, mais l'aspect final argenté mat dépend également de la texture de surface, de la métallisation et des revêtements fonctionnels. Par conséquent, la valeur du voile ne doit pas constituer le seul critère visuel pour un matériau métallisé de sécurité.
Pourquoi la régularité du transfert en damier est-elle importante ?
Le motif en damier permet de vérifier visuellement si le dispositif d'inviolabilité se sépare ou se transfère de manière cohérente. Une définition imprécise ou une activation incomplète peuvent indiquer que le système de matériaux nécessite une qualification plus poussée.
Les acheteurs doivent-ils approuver un matériau VOID uniquement sur la base d'une fiche technique ?
Non. Une fiche technique est utile pour définir les spécifications nominales, mais l'apparence, la réponse à la falsification, l'adhérence, l'impression et la transformation doivent être confirmées avec des échantillons physiques sur le substrat et le processus de production prévus.
Que nous apprennent réellement ces premiers essais de matériaux et de solutions ?
Ces résultats montrent que l'inviolabilité du dispositif dépend de l'interaction entre le film PET, ses caractéristiques optiques, la métallisation, le système de démoulage, l'adhésif, le procédé de revêtement et le substrat cible. Ils doivent être considérés comme des références techniques historiques et non comme la preuve d'un programme d'essais continu et de longue durée.
Quelles informations un acheteur doit-il fournir avant de demander un échantillon de matériau inviolable ?
Fournir le substrat d'application, la réponse de transfert requise (totale/partielle/non transférable), l'aspect de surface cible, la méthode d'impression, les conditions de découpe ou de transformation, l'environnement de service, les spécifications du rouleau et la quantité estimée.
Vous devez comparer les matériaux inviolables pour votre application ?
Si vous devez choisir entre différents PET argent mat, matériaux VOID à transfert total, à transfert partiel ou sans transfertLes essais physiques constituent généralement la méthode la plus fiable pour déterminer la construction correcte.
Hanksec peut apporter son soutien à l'évaluation des matériaux selon les critères suivants :
- substrat d'application ;
- effet de falsification requis ;
- aspect de surface ;
- exigence d'adhésif ;
- procédé d'impression ;
- conditions de découpe et de dénudage de la matrice ;
- exigence de revêtement antiadhésif ;
- environnement d'exploitation ;
- Spécifications pour rouleaux jumbo ou rouleaux refendus.
Pour les applications inhabituelles, Hanksec Ingénierie d'application et support technique Le processus peut commencer avec le substrat réel et la réponse requise en cas de falsification.
Demander des échantillons de matériaux ou effectuer des tests d'application avant la production finale.





