
Evolução do material VOID à prova de adulteração É mais fácil de entender quando os primeiros testes com materiais e soluções são comparados com o que pode ser produzido hoje.
Há quase vinte anos, a Hanksec já trabalhava com materiais invioláveis em padrão quadriculado prateado fosco e comparava diferentes filmes de PET, aparências de superfície e construções de camadas de segurança por meio de testes práticos de materiais e soluções.
O princípio básico de segurança não mudou:
Uma vez removido o material, deverá haver evidências claras e irreversíveis de que a condição original de selagem foi perturbada.
O que mudou foi o nível de controle disponível sobre esse efeito. Os primeiros materiais mostraram que duas construções podem parecer semelhantes em uma ficha técnica e ainda assim se comportar de maneira diferente no uso real. As características do filme PET, a aparência fosca, a metalização, o comportamento de desmoldagem, a interação com o adesivo, a uniformidade do revestimento e as condições de processamento podem influenciar o resultado final.
Este artigo utiliza as primeiras amostras de xadrez prateado fosco da Hanksec e os testes de solução como referência técnica. O objetivo não é afirmar que a Hanksec conduziu um programa contínuo de testes de 20 anos, nem argumentar que “o material antigo era ruim e o novo é bom”. Em vez disso, analisa o que esses primeiros materiais e testes revelaram — e explica por que as mesmas questões de engenharia ainda são relevantes quando compradores e convertedores de rótulos avaliam materiais invioláveis atualmente.
Para leitores que primeiro precisam da estrutura básica e dos tipos de transferência, consultem o livro de Hanksec. O que é o material para etiquetas VOID? Estrutura, tipos e guia de seleção..
Testes iniciais de materiais e soluções para o padrão xadrez prateado fosco
As fotografias históricas utilizadas neste artigo são do início da produção e do desenvolvimento de materiais da Hanksec. Um formato recorrente era um material PET prateado fosco com uma indicação de violação em padrão quadriculado.
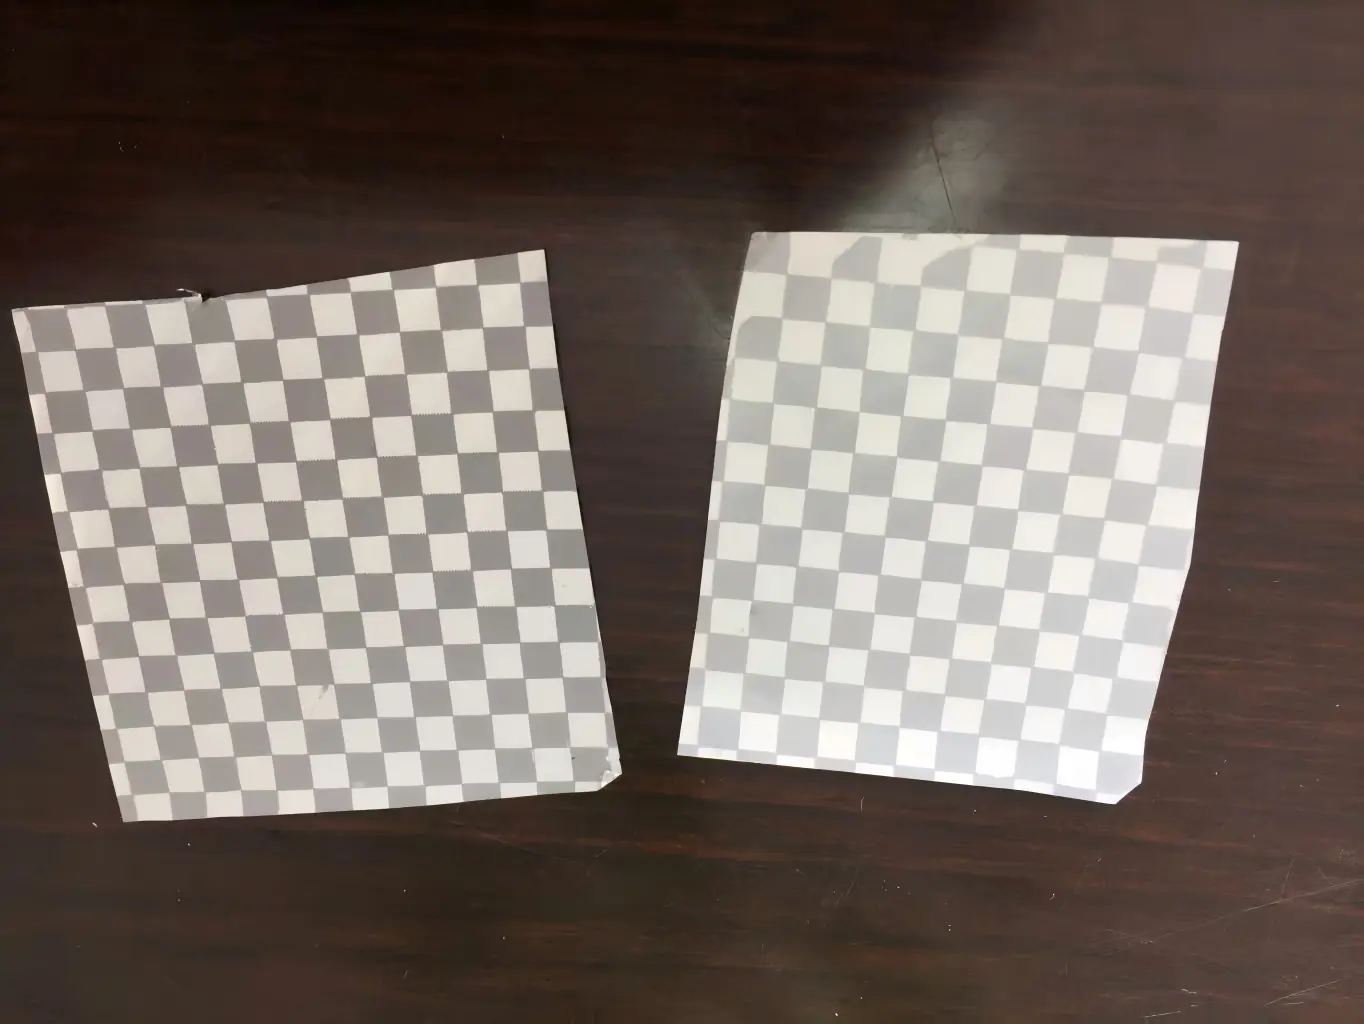
À primeira vista, as amostras podem parecer ser do mesmo tipo de material. Elas utilizam um conceito de segurança semelhante, em padrão quadriculado, e uma estética prateada fosca.
Mas quando são colocados lado a lado, as diferenças tornam-se óbvias. Uma amostra pode parecer relativamente pálido, cinza ou esbranquiçado, enquanto outro pode mostrar uma maior aparência prateada metálicaApós a remoção da película, a definição do padrão quadriculado também pode variar em nitidez, contraste e uniformidade.
Essas comparações iniciais revelaram uma das lições mais importantes no desenvolvimento de materiais invioláveis:
A aparência final e a resistência à adulteração não são determinadas apenas pelo padrão quadriculado.
A película base de PET, a textura da superfície, as características ópticas, a camada metalizada, o sistema de desmoldagem, o processo de revestimento e o adesivo contribuem para o resultado final.
Por que um material VOID prateado fosco pode parecer mais branco enquanto outro parece mais prateado?
Os compradores às vezes tratam o "PET prateado fosco" como se fosse uma aparência padronizada. Na prática, trata-se de uma descrição genérica, e não de uma especificação visual completa.
Diversas variáveis podem alterar a aparência final:
- Filme base PET de alta qualidade;
- Opacidade do filme e características de dispersão da luz;
- rugosidade da superfície ou tratamento fosco;
- características de metalização;
- densidade óptica;
- espessura e uniformidade do revestimento;
- construção de camada de liberação e transferência;
- ângulo de visão;
- condições de iluminação.
Uma película base de PET com maior capacidade de dispersão de luz pode conferir à estrutura final uma aparência mais suave e difusa. Dependendo da construção completa, isso pode direcionar a impressão visual para um tom de cinza mais claro ou um efeito fosco esbranquiçado.
Outro tipo de PET ou tratamento de superfície pode permitir que a camada metálica permaneça visualmente mais dominante, produzindo uma aparência prateada mais intensa.
É por isso que uma especificação de compra como:
“PET prateado fosco de 50 μm”
Isso por si só não basta para definir o que o comprador realmente verá.
Para projetos de etiquetas de segurança que priorizam a aparência, a Hanksec recomenda a aprovação do amostra física de material acabado, não apenas a cor e a espessura nominais da película.
Como a opacidade e as características da superfície do filme PET influenciam a aparência fosca.
Uma das diferenças mais evidentes nas primeiras comparações de Hanksec veio do próprio filme base de PET. Diferentes filmes de PET fosco apresentaram comportamentos ópticos distintos sob condições de avaliação iguais ou semelhantes.
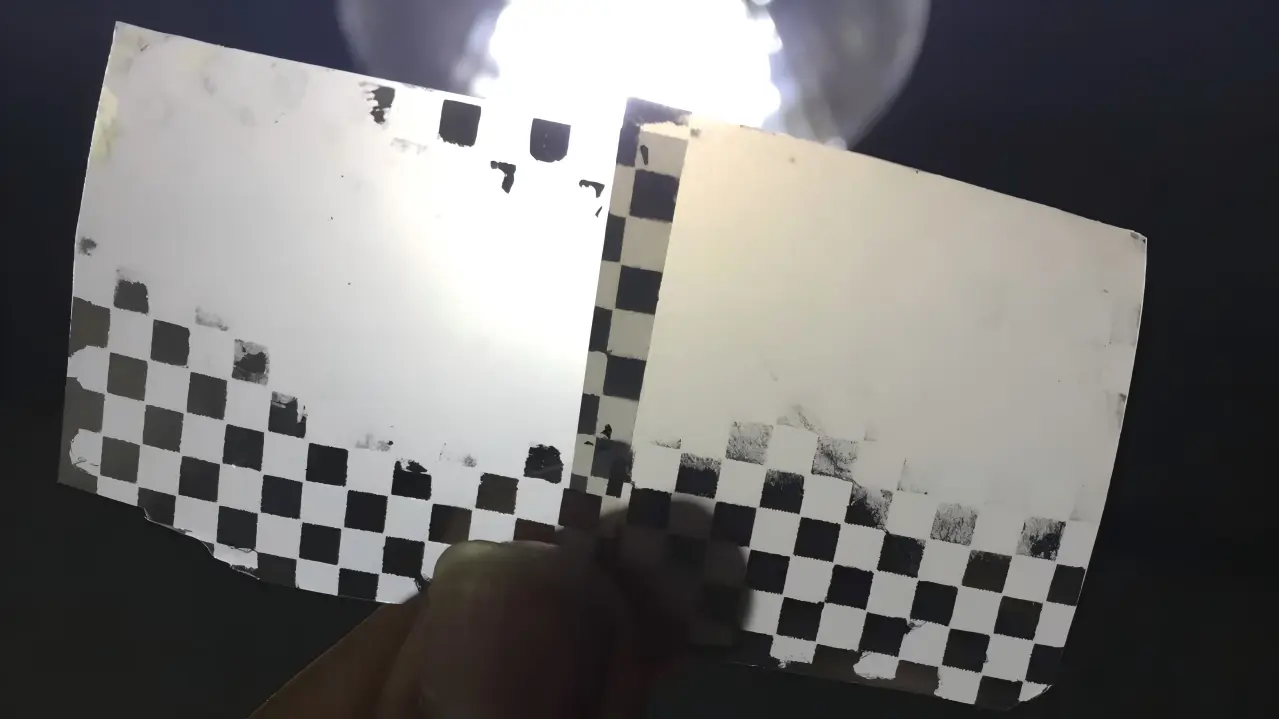
O termo "haze" é comumente usado para descrever a dispersão da luz em grande ângulo em filmes plásticos transparentes ou essencialmente transparentes. A norma ASTM D1003-21 fornece um método padronizado para a medição da opacidade e da transmitância luminosa de plásticos transparentes e observa que os dados de opacidade podem ser úteis para especificação e controle de qualidade. Veja ASTM D1003-21.
No entanto, para um material de segurança prateado fosco, a aparência visual final não deve ser reduzida a um único índice de opacidade. A estrutura final pode incluir também textura superficial, metalização e revestimentos funcionais, portanto, a aparência do material final depende de todo o sistema óptico.
Em termos práticos, as características ópticas da película base de PET podem influenciar a forma como o material acabado interage visualmente com:
- metalização;
- áreas transferidas e não transferidas;
- gráficos impressos;
- iluminação ambiente;
- ângulo de visão;
- Nível de fosco da superfície.
Este é um bom exemplo de por que o material de segurança deve ser tratado como tal. sistema, e não simplesmente como PET com um padrão VOID adicionado posteriormente.
Diferentes fontes de filme PET: o que os primeiros testes realmente mostraram
Outra parte do trabalho inicial de Hanksec com materiais e soluções envolveu a comparação de filmes de PET de diferentes origens. Algumas amostras históricas foram utilizadas. Filme PET da marca DuPont, enquanto outros foram produzidos com filmes PET nacionais de menor custo disponíveis na época.
Mas o revestimento frontal era apenas uma parte do sistema de materiais. Referências de produção anteriores da Hanksec também mostram que o revestimento antiaderente, a formulação do adesivo, a metalização e os testes físicos foram avaliados em conjunto.
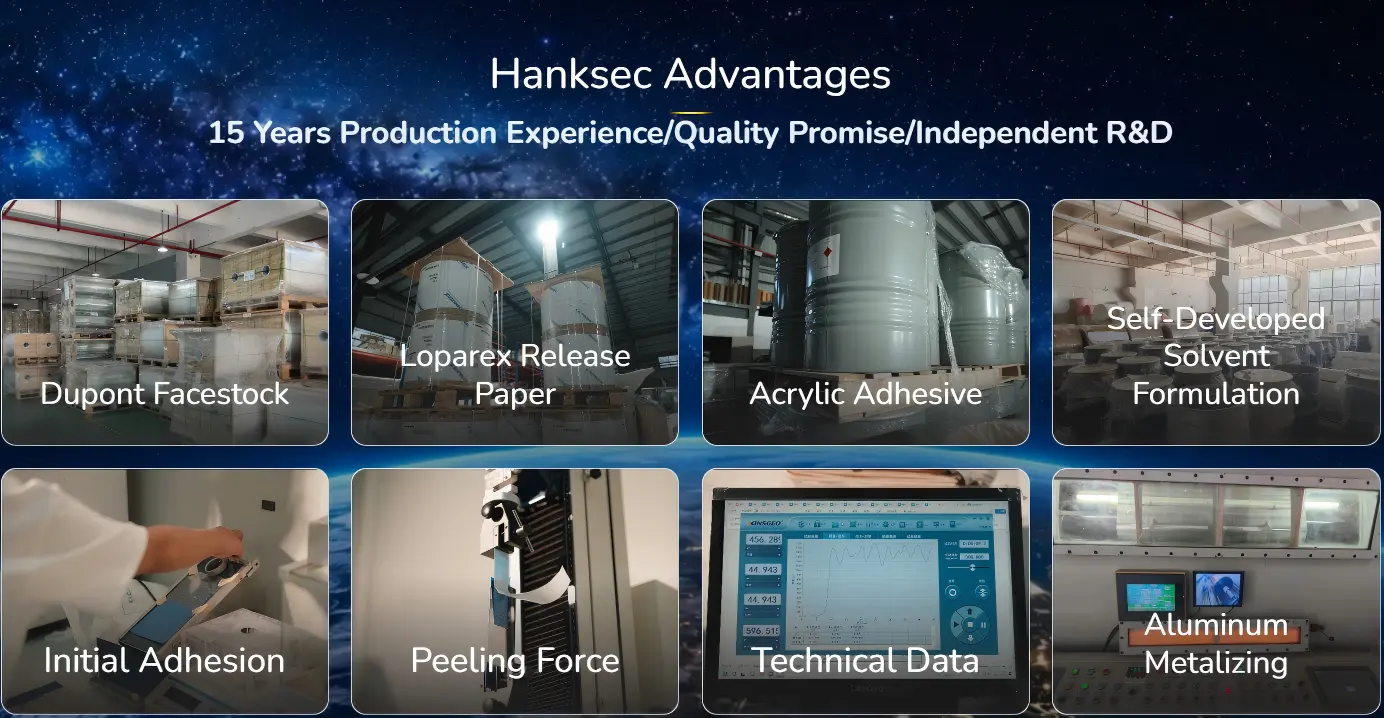
A comparação foi útil porque mostrou que o custo da película bruta ou a reputação do fornecedor, por si só, não determinavam o resultado final do material de segurança.
Diferentes filmes de PET podem influenciar:
- consistência da névoa;
- uniformidade da superfície;
- estabilidade dimensional;
- Comportamento do revestimento;
- acabamento fosco;
- Definição de tabuleiro de xadrez;
- repetibilidade da produção.
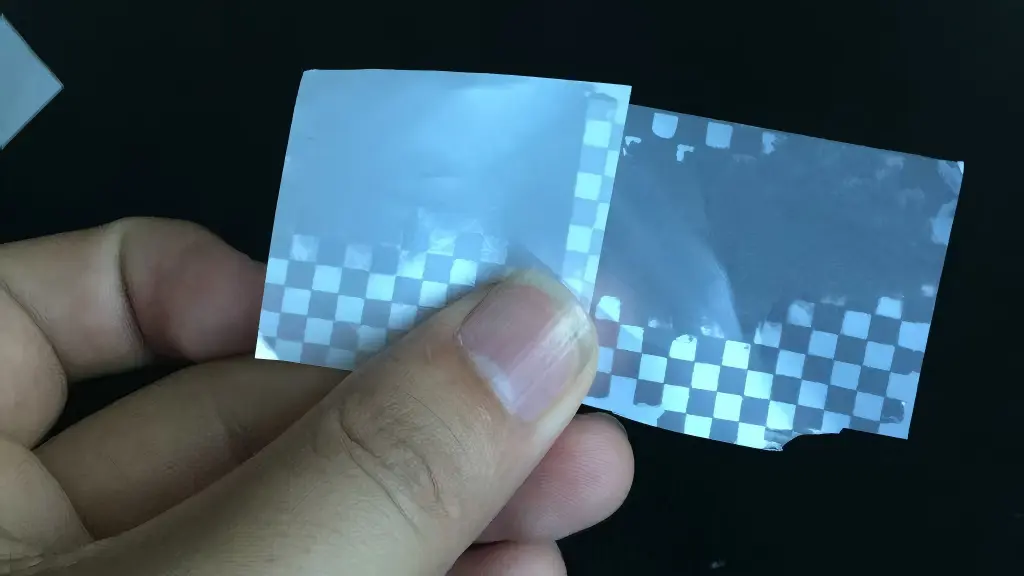
Mas a conclusão mais importante não foi "filme caro é sempre melhor".
Uma película PET de alta qualidade não garante automaticamente um material inviolável de alta qualidade.
A película base é apenas uma parte da construção. O resultado final depende de como ela interage com:
- sistema de liberação ou separação;
- camada indicadora de violação;
- camada metalizada;
- adhesive system;
- surface treatment;
- sobretudo imprimível;
- processo de revestimento e secagem.
Essa ainda é a abordagem da Hanksec para a qualificação de materiais atualmente: avaliar a construção completa em vez de julgar um material de segurança apenas pelo fornecedor de PET. A atual abordagem da Hanksec para a qualificação de materiais é a seguinte: Capacidades de fabricação de materiais para etiquetas de segurança Esta página descreve essa abordagem integrada de sistemas de materiais.
O que os primeiros testes de transferência em tabuleiro de xadrez estavam realmente avaliando
O padrão quadriculado nas primeiras amostras não era apenas decorativo. Ele criava uma maneira visual simples de comparar a consistência com que uma estrutura indicadora de violação se separava ou se transferia durante a remoção.
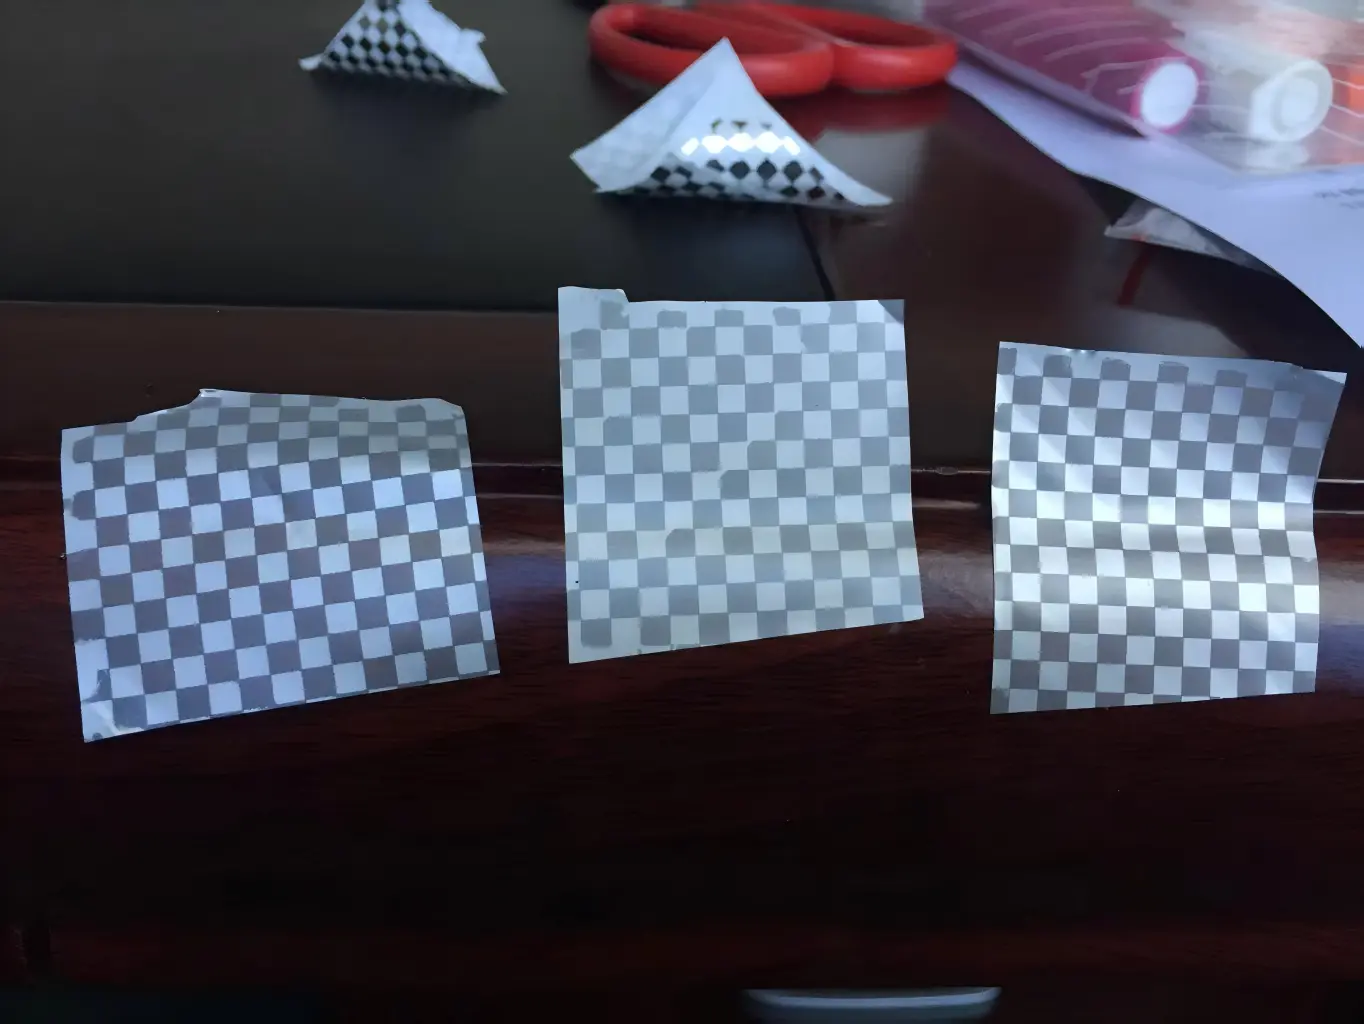
Durante esses testes, os engenheiros puderam comparar:
- se o padrão quadriculado ficou nítido após a remoção da película;
- se os quadrados individuais permaneceram bem definidos;
- se algumas áreas foram transferidas de forma incompleta;
- se a superfície restante parecia uniforme;
- se o padrão de adulteração era repetível em diferentes amostras;
- se o resultado visual se manteve consistente em diferentes áreas do material.
Esses testes ajudaram a separar duas questões que ainda são importantes hoje:
O material parece aceitável antes da aplicação?
and
Isso cria as evidências de adulteração pretendidas após a remoção?
Um material inviolável pode parecer atraente no rolo e ainda assim falhar na aplicação se a resposta de segurança for fraca, inconsistente ou incompatível com o substrato alvo.
A qualidade do material inviolável é um sistema, não uma matéria-prima isolada.
Esses primeiros testes de materiais e soluções reforçam um princípio:
O desempenho de inviolabilidade deve ser avaliado como um sistema de materiais completo.
Uma estrutura VOID baseada em PET pode incluir diversos elementos que interagem entre si.
| Fator Material | Possível influência |
|---|---|
| Filme PET | Aparência da superfície, estabilidade dimensional e comportamento de conversão |
| Opacidade do filme / comportamento óptico | Nível de fosco, difusão visual e interação com a metalização. |
| Camada metalizada | Aparência prateada, refletividade e contraste. |
| Revestimento de liberação/separação | Como e onde a estrutura de segurança se separa durante a remoção. |
| Padrão de segurança | Visibilidade e legibilidade da indicação de violação. |
| Adesivo sensível à pressão | Ligação ao substrato alvo e suporte para a ativação pretendida. |
| Uniformidade do revestimento | Repetibilidade em toda a largura e lote de produção |
| Tratamento de superfície / camada de acabamento | Impressão, compatibilidade de revestimento e conversão subsequente |
| Revestimento de liberação | Força de liberação, corte com matriz, remoção da matriz e comportamento de dispensação |
Alterar apenas uma variável pode modificar o resultado final.
Isso explica por que dois produtos descritos como:
“Material PET prateado fosco de 50 μm com lacre de segurança”
Ainda podem diferir em aparência, definição de transferência, imprimibilidade, comportamento de corte e vinco e resposta à adulteração.
Para uma explicação mais abrangente da arquitetura completa de materiais de segurança, consulte o artigo da Hanksec. Perguntas frequentes sobre materiais para etiquetas de segurança and Guia de Controle de Qualidade de Materiais para Etiquetas de Segurança Ambos utilizam a mesma lógica de seleção baseada em sistema.
Dos primeiros protótipos aos atuais materiais PET invioláveis: o que mudou?
Agora compare essas amostras iniciais com os materiais invioláveis em padrão quadriculado usados atualmente nos testes de produção e aplicação da Hanksec.
O princípio de segurança permanece o mesmo. O material é aplicado a uma superfície alvo. Quando se tenta removê-lo, a estrutura de segurança funcional se altera e a indicação quadriculada torna-se visível.
O que mudou foi o nível de especificação e controle de processo esperado em torno desse resultado.
1. Definição de Transferência Mais Consistente
O padrão quadriculado deve aparecer de forma clara e previsível, em vez de apresentar variações de transferência descontroladas. Isso requer que a camada de separação, a uniformidade do revestimento, a interação do adesivo e a condição do substrato funcionem em conjunto.
2. Melhor uniformidade da superfície
A seleção do PET e o controle do revestimento são utilizados para obter uma aparência fosca mais uniforme em toda a bobina de produção, em vez de avaliar apenas uma amostra local.
3. Equilíbrio mais controlado entre acabamento fosco e metálico
Em vez de tratar o "prato fosco" como um acabamento genérico, o material pode ser desenvolvido visando um objetivo visual mais específico com base no filme PET, no tratamento de superfície e na aparência metalizada.
4. Repetibilidade aprimorada entre lotes
Para convertedores de rótulos, a repetibilidade costuma ser mais importante do que a aparência de uma única amostra. Um material que apresenta bom desempenho em um lote, mas varia significativamente entre lotes diferentes, cria riscos na impressão, na conversão e na aprovação do cliente.
É por isso que a qualificação atual deve comparar dados de materiais registrados, amostras físicas e resultados de conversão, em vez de se basear em uma única observação de descascamento manual. (Hanksec's) Garantia de Qualidade O processo é estruturado em torno da avaliação de amostras, testes em substratos reais, verificações de impressão/conversão e aprovação em massa.
5. Mais opções de construção à prova de adulteração
Os materiais VOID atuais não estão limitados a um único modo de transferência.
Transferência completa
A mensagem oculta ou o padrão de segurança são transferidos substancialmente para a superfície aplicada após a remoção.
Transferência Parcial
A resposta de segurança é dividida entre a etiqueta removida e a superfície onde foi aplicada, dependendo da construção.
Não transferível
A construção é projetada de forma que a indicação oculta apareça principalmente no rótulo removido, enquanto os elementos gráficos de segurança transferidos ou resíduos na superfície de aplicação sejam minimizados, de acordo com o design do material e o substrato aprovados.
O modo de transferência correto depende de onde o comprador deseja que a evidência visível apareça, da quantidade de resíduo aceitável e do substrato que está sendo protegido. Para uma discussão detalhada sobre aplicações em superfícies limpas, consulte o manual da Hanksec. Guia do comprador de materiais para etiquetas VOID não transferíveis.
Materiais antigos com lacre de segurança contra adulteração versus materiais PET atuais com lacre de segurança.
Uma comparação útil não é "o antigo é ruim, o novo é bom". Os primeiros protótipos demonstraram com sucesso o conceito de segurança e revelaram questões de desenvolvimento de materiais que ainda são relevantes hoje.
A principal diferença reside na quantidade de especificações, controle de processos e qualificação de aplicações que agora se espera em relação ao resultado.
| Área de Desenvolvimento | Testes iniciais de materiais e soluções | Desenvolvimento atual de materiais |
|---|---|---|
| Seleção de PET | Comparado por meio de testes físicos repetidos | Especificação de materiais mais controlada e aprovação de amostras. |
| Aparência fosca | Variações notáveis entre as fontes do filme. | Seleção óptica e de superfície direcionada |
| Aparência metálica | Pode variar de um prateado claro a um prateado mais intenso. | Controle visual mais preciso e repetibilidade do alvo |
| Padrão de transferência | Funcional, mas por vezes variável entre estruturas. | Maior ênfase na definição e consistência. |
| Avaliação de matérias-primas | Forte dependência da comparação lado a lado de amostras. | Qualificação de materiais mais sistemática e controle de qualidade registrado. |
| Opções de transferência | Opções de construção mais limitadas | Opções de transferência total, parcial ou sem transferência |
| Padrão de segurança personalizado | Mais limitado | Opções personalizadas para VOID, logotipo, texto e padrão. |
| Printing compatibility | Avaliado caso a caso | Construções imprimíveis desenvolvidas em torno de sistemas de impressão definidos |
| Batch consistency | Mais dependente da comparação visual repetida | Maior ênfase no controle de processos e materiais |
Por que isso é importante para convertedores de etiquetas e compradores de materiais de segurança?
Para um comprador, é fácil comparar materiais invioláveis apenas por:
- grossura;
- cor;
- adesivo;
- fornecedor de filmes;
- Preço por metro quadrado.
Essas especificações são importantes, mas não descrevem todo o sistema de materiais.
Um material nominalmente semelhante ainda pode produzir resultados diferentes:
- aparência fosca;
- tom metálico;
- definição de transferência;
- imprimível;
- comportamento de corte e vinco;
- Comportamento do revestimento de liberação;
- desempenho adesivo;
- provas de adulteração.
É por isso que a aprovação séria de materiais deve incluir testes físicos.
Aparência da superfície
O efeito fosco ou metálico corresponde ao objetivo visual aprovado sob iluminação realista?
Efeito de transferência
O padrão quadriculado ou "NULO" é claro, repetível e está localizado onde o comprador espera encontrar as evidências?
Substrato alvo
A estrutura adesiva e de segurança ativa corretamente na superfície real da embalagem, PET, vidro, metal, PP, PE ou outro material?
Compatibilidade de impressão
O material aceita o sistema de tinta, toner ou fita pretendido sem perder a qualidade de impressão ou danificar a superfície funcional?
Corte e vinco e remoção de matriz
O material consegue ser convertido de forma confiável na geometria, velocidade e condições de ferramental pretendidas para a etiqueta?
Comportamento do revestimento de liberação
A força de liberação é compatível com corte e vinco, remoção da matriz, rebobinamento e dispensação?
Condições Ambientais
A temperatura, a umidade, o tempo de armazenamento ou o ambiente de aplicação podem alterar a adesão ou a resistência à violação?
Um custo menor de matéria-prima só gera valor se o material acabado permanecer estável durante os processos de impressão, conversão e uso final do cliente.
Por que os testes de amostras físicas ainda são importantes
As primeiras comparações em tabuleiro de xadrez eram simples, mas sua lógica permanece válida: comparar o material sob condições controladas e observar o resultado após a remoção.
Hoje em dia, essa observação da descamação manual deve ser combinada com uma qualificação mais estruturada.
A norma ASTM D3330/D3330M-04(2025) fornece métodos padronizados de teste de adesão por descascamento para fitas adesivas sensíveis à pressão e permite que superfícies de aplicação representativas sejam comparadas com o painel de aço padrão para avaliação relativa da adesão. Ela também alerta que os dados de descascamento, por si só, não definem diretamente o desempenho funcional em uso final. Veja ASTM D3330/D3330M-04(2025).
Esse princípio é extremamente relevante para materiais de segurança:
Os dados de adesão, o comportamento de transferência e a resposta real à adulteração devem ser avaliados em conjunto.
Para convertedores, o fluxo de trabalho de controle de qualidade atual da Hanksec inclui adesão por descascamento, força de liberação, corte e vinco e remoção da matriz, resposta a adulteração VOID e testes de impressão/código de barras/atrito. Veja o Guia de Controle de Qualidade de Materiais para Etiquetas de Segurança.
O que esses primeiros testes com materiais e soluções ainda nos ensinam hoje
Ao analisarmos as primeiras fotografias e amostras de materiais, os produtos podem parecer simples. No entanto, as questões de engenharia por trás deles são quase idênticas às que nossa equipe técnica ainda considera hoje:
- Por que uma das estruturas de PET parece mais prateada?
- Por que outra pessoa parece mais pálida ou esbranquiçada?
- Por que um padrão quadriculado é mais limpo?
- Por que a aparência fosca muda?
- Por que uma construção específica se transfere de forma mais consistente?
- Por que uma estrutura específica imprime ou converte de forma mais confiável?
As ferramentas, as matérias-primas e os controles de processo foram aprimorados.
A mentalidade da engenharia não mudou:
Teste o material.
Compare o resultado.
Entenda qual variável mudou.
Em seguida, otimize a construção.
Esse processo ainda é fundamental para o desenvolvimento de materiais à prova de adulteração.
O princípio permaneceu o mesmo. A engenharia de materiais evoluiu.
Nesses primeiros testes de materiais e soluções, o objetivo já estava claro:
Tornar visível qualquer abertura ou remoção não autorizada.
Esse continua sendo o objetivo hoje.
O que evoluiu foi a capacidade de definir e controlar mais partes do sistema material:
- diferentes graus de filme PET;
- diferentes características óticas e foscas;
- diferentes aparências metálicas;
- diferentes modos de transferência;
- padrões de segurança personalizados;
- diferentes adesivos sensíveis à pressão;
- casacos imprimíveis;
- opções de revestimento antiaderente;
- Especificações para bobinas jumbo e bobinas cortadas;
- Construções específicas para cada aplicação.
O resultado não é simplesmente um material de segurança mais atraente.
Trata-se de um sistema de materiais mais previsível e melhor definido.
Para a Hanksec, as primeiras amostras em padrão quadriculado são, portanto, mais do que fotografias históricas. Elas preservam um registro das questões sobre materiais e soluções que estavam sendo exploradas na época: como as matérias-primas, as estruturas de revestimento e as condições de aplicação influenciam o resultado final inviolável.
Analisar esses testes retrospectivamente não comprova a existência de um programa contínuo de testes de 20 anos. O que demonstra é que as principais questões de engenharia por trás dos materiais invioláveis já estavam sendo examinadas há quase vinte anos — e essas mesmas questões permanecem relevantes para a seleção e qualificação de materiais atualmente.
FAQ: Evolução do Material VOID com Selo de Segurança
Por que dois materiais VOID prateados foscos podem parecer diferentes mesmo tendo a mesma espessura?
A espessura por si só não define a aparência. As características do filme PET, o comportamento óptico, a textura da superfície, a metalização, a uniformidade do revestimento e as camadas de segurança funcionais podem alterar o efeito fosco ou metálico final.
Um custo mais elevado do filme PET significa sempre um melhor desempenho em relação aos vazios?
Não. A qualidade do PET é importante, mas a resposta final de segurança contra adulteração depende da construção completa, incluindo o sistema de liberação, a camada de segurança, a metalização, o adesivo, o tratamento de superfície e o processo de revestimento.
A névoa do PET influencia a aparência final do acabamento prateado fosco?
Pode influenciar o comportamento ótico da película base de PET, mas o aspeto prateado mate final também depende da textura da superfície, da metalização e dos revestimentos funcionais. Portanto, o valor de opacidade não deve ser utilizado como a única especificação visual para um material metalizado de segurança.
Por que a consistência na transferência em padrão de tabuleiro de xadrez é importante?
O padrão quadriculado oferece uma maneira visual de avaliar se a estrutura indicadora de violação se separa ou se transfere de forma consistente. Definição inadequada ou ativação incompleta podem indicar que o sistema de materiais precisa de qualificação adicional.
Os compradores devem aprovar um material VOID apenas com base em uma ficha técnica?
Não. Uma ficha técnica é útil para definir as especificações nominais, mas a aparência, a resistência à adulteração, a adesão, a impressão e a conversão devem ser confirmadas com amostras físicas no substrato pretendido e no processo de produção.
O que esses primeiros testes de materiais e soluções realmente nos dizem?
Eles demonstram que o resultado final de segurança contra adulteração depende da interação entre o filme de PET, suas características ópticas, metalização, sistema de liberação, adesivo, processo de revestimento e substrato alvo. Devem ser considerados como referências técnicas históricas, e não como evidência de um programa contínuo de testes de longo prazo.
Que informações um comprador deve enviar antes de solicitar uma amostra de material inviolável?
Forneça o substrato de aplicação, a resposta necessária (Transferência Total/Parcial/Sem Transferência), a aparência da superfície desejada, o método de impressão, as condições de corte e vinco ou conversão, o ambiente de serviço, a especificação do rolo e a quantidade estimada.
Precisa comparar materiais invioláveis para sua aplicação?
Se você está escolhendo entre diferentes opções... PET prateado fosco, com opção de transferência total, parcial ou sem transferência. Materiais VOID.Os testes físicos geralmente são a maneira mais confiável de determinar a construção correta.
A Hanksec pode auxiliar na avaliação de materiais de acordo com:
- substrato de aplicação;
- efeito de adulteração necessário;
- aparência da superfície;
- Requisito de adesivo;
- processo de impressão;
- condições de corte e remoção da matriz;
- Requisito de revestimento antiaderente;
- operating environment;
- Especificação de bobina jumbo ou bobina cortada.
Para aplicações incomuns, a Hanksec's Engenharia de Aplicação e Suporte Técnico O processo pode começar com o substrato real e a resposta necessária à adulteração.
Solicite amostras de materiais ou testes de aplicação antes da produção final.





