
Evolución del material VOID a prueba de manipulaciones Es más fácil de entender cuando se comparan los primeros materiales y las pruebas de soluciones con lo que se puede producir hoy en día.
Hace casi veinte años, Hanksec ya trabajaba con materiales a prueba de manipulaciones de tablero de ajedrez plateado mate y comparaba diferentes películas de PET, apariencias de superficie y estructuras de capas de seguridad mediante ensayos prácticos de materiales y soluciones.
El principio básico de seguridad no ha cambiado:
Una vez retirado el material, debería quedar evidencia clara e irreversible de que el sellado original se ha visto alterado.
Lo que ha cambiado es el nivel de control disponible sobre ese efecto. Los primeros estudios demostraron que dos estructuras pueden parecer similares en una hoja de especificaciones y, sin embargo, comportarse de manera diferente en la práctica. Las características de la película de PET, el aspecto mate, la metalización, el comportamiento de liberación, la interacción adhesiva, la uniformidad del recubrimiento y las condiciones de procesamiento pueden influir en el resultado final.
Este artículo utiliza como referencia técnica las primeras muestras de tablero de ajedrez plateado mate y las pruebas de soluciones de Hanksec. El objetivo no es afirmar que Hanksec llevó a cabo un programa de pruebas continuo de 20 años, ni argumentar que «el material antiguo era malo y el nuevo es bueno». En cambio, analiza lo que revelaron esos primeros materiales y pruebas, y explica por qué las mismas cuestiones de ingeniería siguen siendo relevantes cuando los compradores y los fabricantes de etiquetas evalúan los materiales a prueba de manipulaciones en la actualidad.
Para los lectores que primero necesitan la estructura básica y los tipos de transferencia, consulten el documento de Hanksec. ¿Qué es el material de la etiqueta VOID? Estructura, tipos y guía de selección..
Primeros ensayos de materiales y soluciones para el diseño de tablero de ajedrez en plata mate.
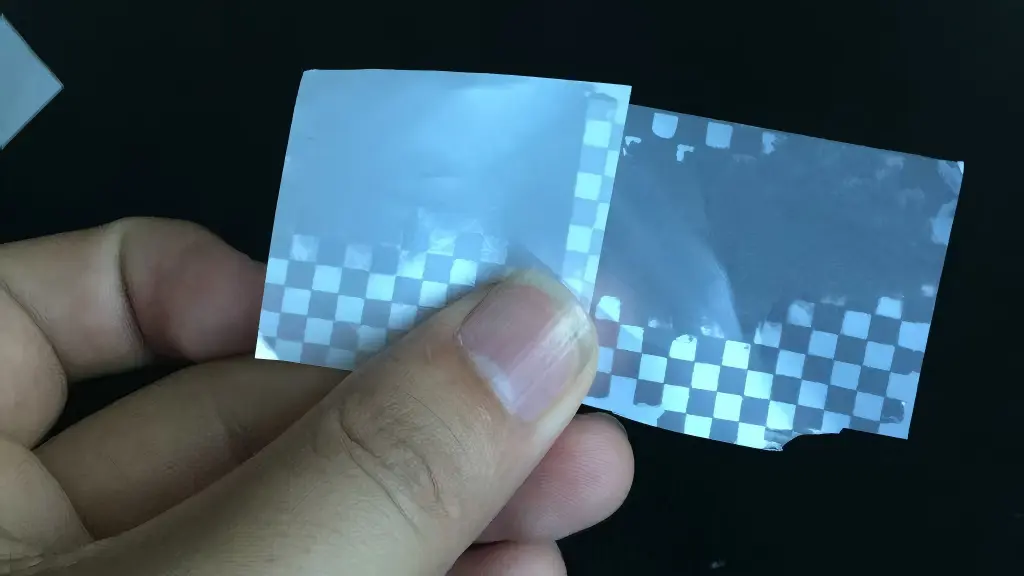
Las fotografías históricas utilizadas en este artículo provienen de las primeras etapas de producción y desarrollo de materiales de Hanksec. Un formato recurrente era un material PET plateado mate con un indicador de manipulación tipo tablero de ajedrez.
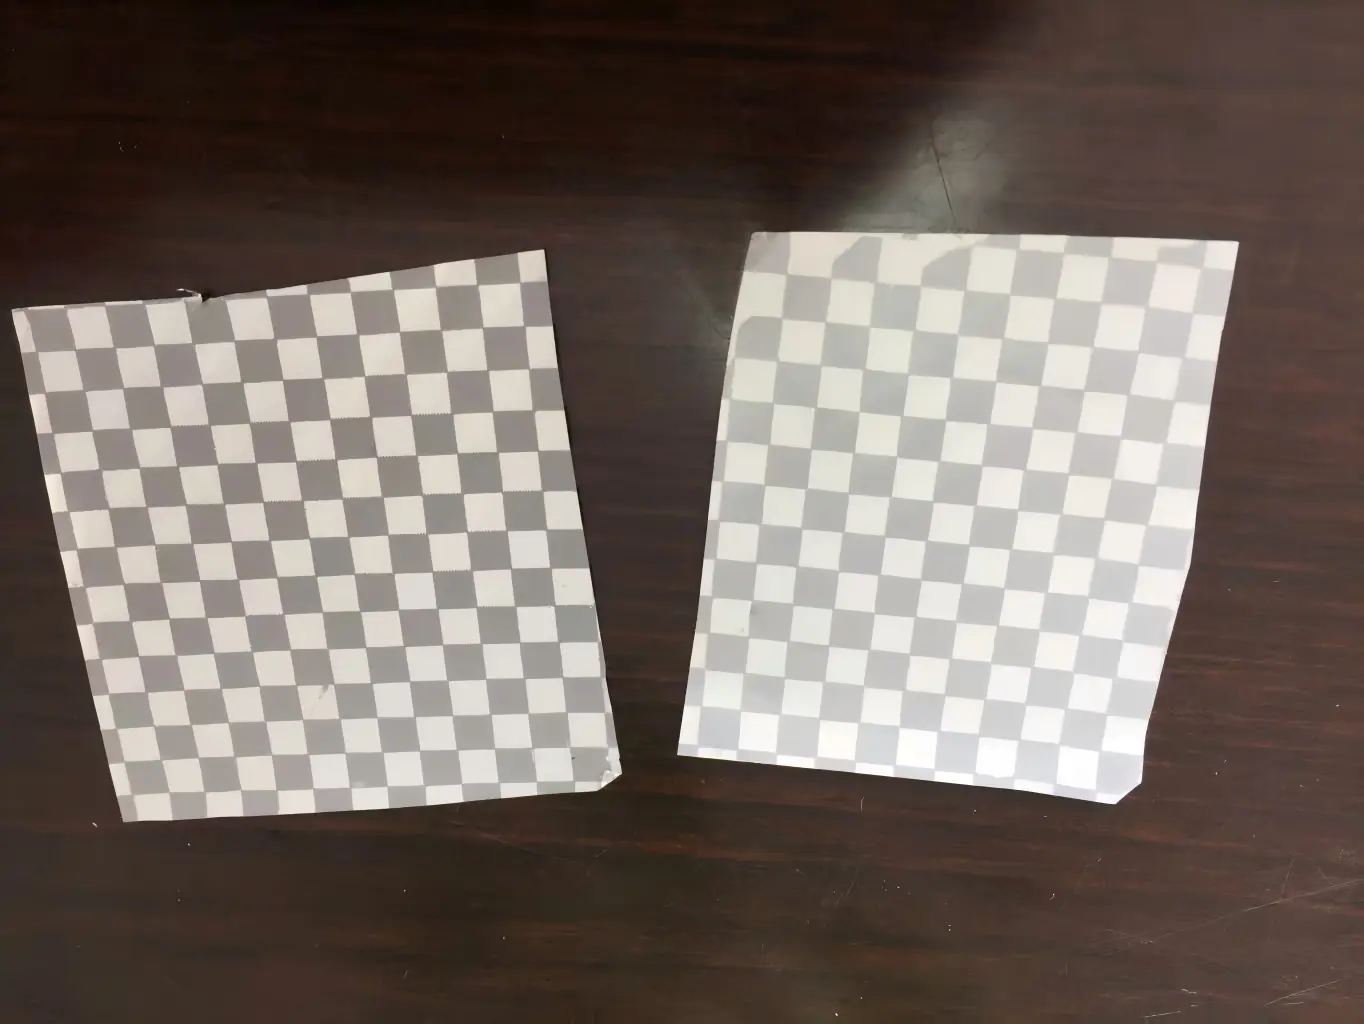
A primera vista, las muestras pueden parecer del mismo tipo de material. Utilizan un concepto de seguridad de tablero de ajedrez similar y un acabado visual plateado mate.
Pero cuando se colocan uno al lado del otro, las diferencias se hacen evidentes. Una muestra puede parecer relativamente pálido, gris o blanquecinomientras que otro puede mostrar una mayor apariencia plateada metálicaTras el proceso de despegado, la definición del patrón de tablero de ajedrez también puede variar en nitidez, contraste y uniformidad.
Esas primeras comparaciones revelaron una de las lecciones más importantes en el desarrollo de materiales a prueba de manipulaciones:
El aspecto final y la respuesta ante manipulaciones no están determinados únicamente por el patrón de tablero de ajedrez.
La película base de PET, la textura de la superficie, las características ópticas, la capa metalizada, el sistema de liberación, el proceso de recubrimiento y el adhesivo contribuyen al resultado final.
¿Por qué un material VOID de color plata mate puede parecer más blanco mientras que otro parece más plateado?
En ocasiones, los compradores tratan el término "PET plateado mate" como si tuviera una apariencia estandarizada. En la práctica, se trata de una descripción general, no de una especificación visual completa.
Varias variables pueden cambiar el aspecto final:
- Grado de película base de PET;
- neblina de la película y características de dispersión de la luz;
- rugosidad superficial o acabado mate;
- características de metalización;
- densidad óptica;
- espesor y uniformidad del recubrimiento;
- Construcción de la capa de liberación y transferencia;
- ángulo de visión;
- condiciones de iluminación.
Una película base de PET con mayor capacidad de dispersión de la luz puede lograr que la estructura final luzca más suave y difusa. Dependiendo de la construcción completa, esto puede generar una impresión visual hacia un gris más claro o un efecto mate más blanquecino.
Otro tipo de PET o tratamiento superficial puede permitir que la capa metálica siga siendo visualmente más dominante, produciendo una apariencia plateada más intensa.
Por eso, una especificación de compra como esta:
“PET plateado mate de 50 μm”
No basta por sí solo para definir lo que el comprador verá realmente.
Para proyectos de etiquetas de seguridad sensibles a la apariencia, Hanksec recomienda aprobar el muestra física del material acabado, no solo el color y el grosor nominales de la película.
Cómo la opacidad y las características de la superficie de la película de PET influyen en la apariencia mate.
Una de las diferencias más evidentes en las primeras comparaciones de Hanksec provenía de la propia película base de PET. Las distintas películas de PET mate mostraron un comportamiento óptico diferente bajo las mismas o similares condiciones de evaluación.
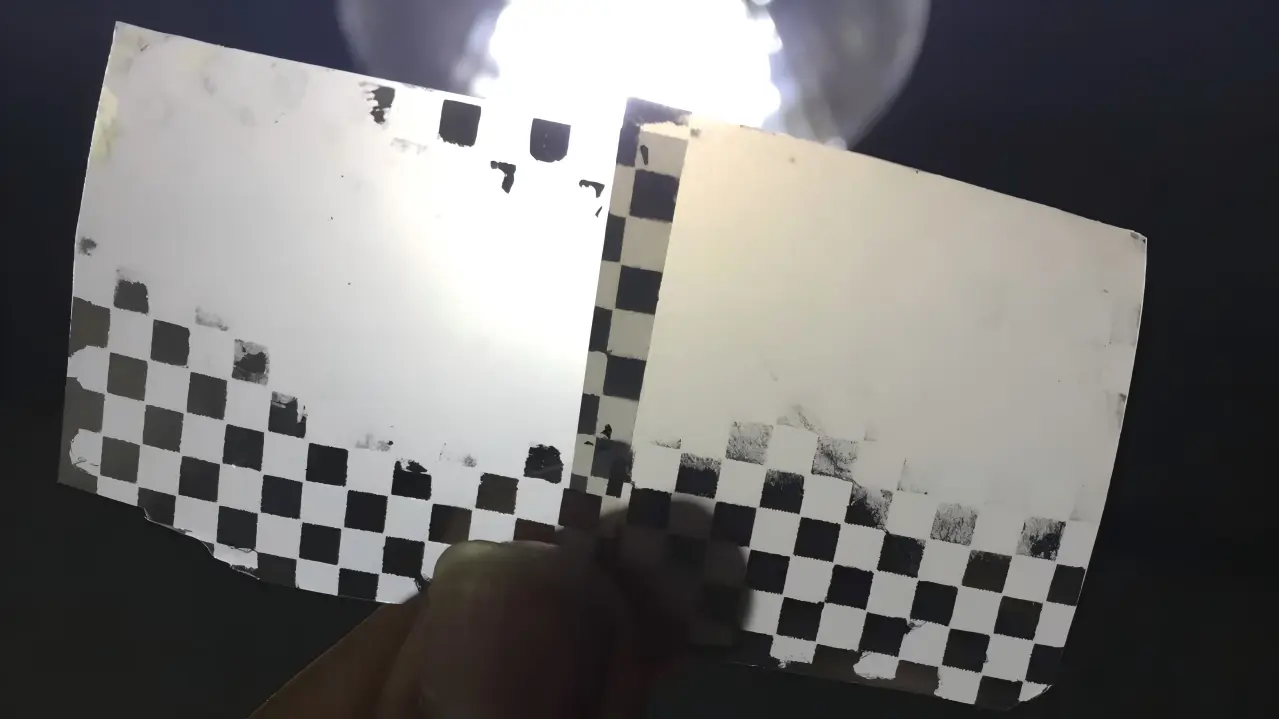
El término turbidez se utiliza comúnmente para describir la dispersión de luz de gran angular en películas plásticas transparentes o prácticamente transparentes. La norma ASTM D1003-21 proporciona un método estandarizado para la medición de la turbidez y la transmitancia luminosa de plásticos transparentes, e indica que los datos de turbidez pueden ser útiles para la especificación y el control de calidad. Véase ASTM D1003-21.
Sin embargo, en el caso de un material de seguridad plateado mate, el aspecto visual final no debe reducirse a un solo valor de opacidad. La estructura final puede incluir textura superficial, metalización y recubrimientos funcionales, por lo que el aspecto del material final depende del sistema óptico completo.
En términos prácticos, las características ópticas de la película base de PET pueden influir en cómo el material terminado interactúa visualmente con:
- metalización;
- áreas transferidas y no transferidas;
- gráficos impresos;
- iluminación ambiental;
- ángulo de visión;
- Nivel de mate de la superficie.
Este es un buen ejemplo de por qué el material de seguridad debe ser tratado como un sistema, no simplemente como PET con un patrón VOID añadido posteriormente.
Diferentes fuentes de película PET: lo que realmente mostraron las primeras pruebas.
Otra parte del trabajo inicial de Hanksec con materiales y soluciones implicó comparar películas de PET de diferentes fuentes. Se utilizaron algunas muestras históricas. Película de PET de la marca DuPont, mientras que otras se fabricaron con películas de PET nacionales de menor coste disponibles en aquel momento.
Pero el material base era solo una parte del sistema de materiales. Las referencias de producción anteriores de Hanksec también muestran que el revestimiento antiadherente, la formulación del adhesivo, la metalización y las pruebas físicas se evaluaban conjuntamente.
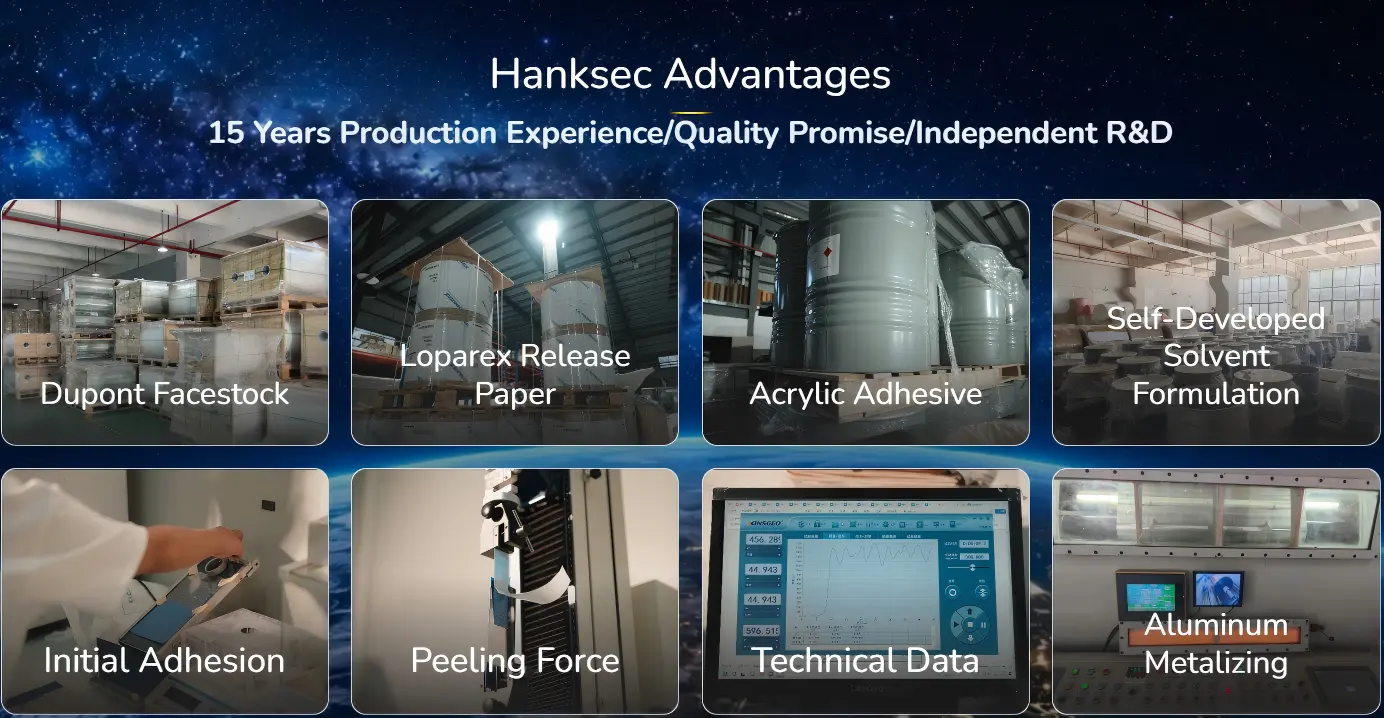
La comparación resultó útil porque demostró que el coste de la película en bruto o la reputación del proveedor por sí solos no determinaban el resultado final del material de seguridad.
Las diferentes películas de PET podrían influir en:
- consistencia de la neblina;
- uniformidad de la superficie;
- estabilidad dimensional;
- comportamiento del recubrimiento;
- acabado mate;
- definición de tablero de ajedrez;
- Repetibilidad de la producción.
Pero la conclusión más importante no fue que "las películas caras siempre son mejores".
Una película de PET de primera calidad no crea automáticamente un material de alta calidad a prueba de manipulaciones.
La película base es solo una parte de la construcción. El resultado final depende de cómo interactúa con:
- sistema de liberación o separación;
- capa indicadora de manipulación;
- capa metalizada;
- sistema adhesivo;
- tratamiento de superficie;
- capa superior imprimible;
- proceso de recubrimiento y secado.
Así es como Hanksec sigue abordando la calificación de materiales hoy en día: evaluar la construcción completa en lugar de juzgar un material de seguridad únicamente por el proveedor de PET. Capacidades de fabricación de materiales para etiquetas de seguridad Esta página describe este enfoque integrado de sistema de materiales.
¿Qué evaluaban realmente los primeros ensayos de transferencia mediante el método del tablero de ajedrez?
El patrón de tablero de ajedrez en las primeras muestras no era solo decorativo. Creaba una forma visual sencilla de comparar con qué regularidad una estructura indicadora de manipulación se separaba o transfería durante su extracción.
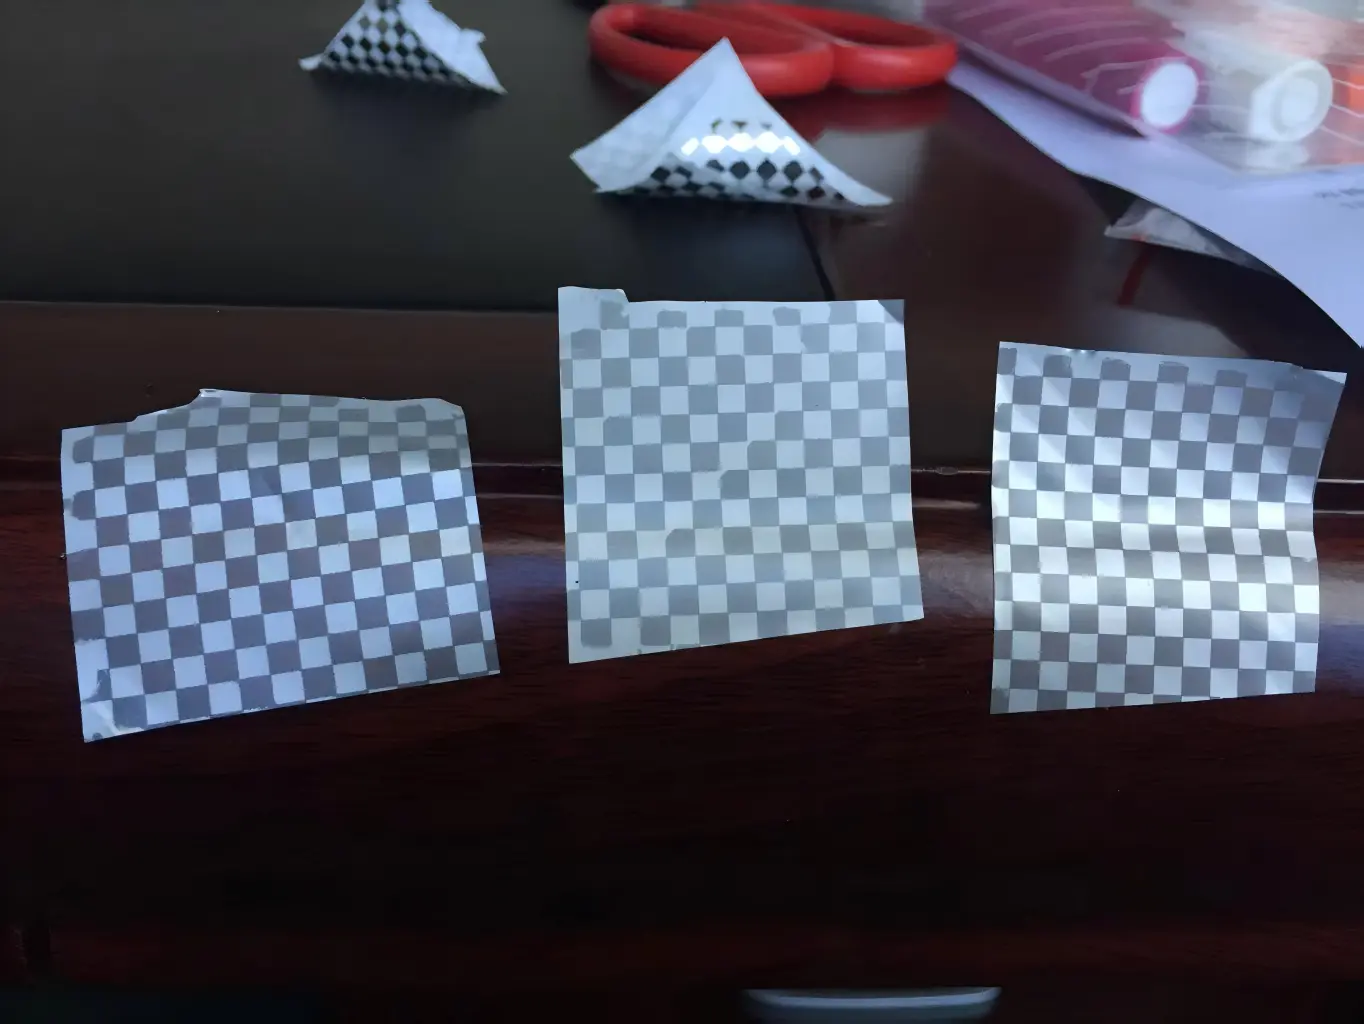
Durante esas pruebas, los ingenieros pudieron comparar:
- si el tablero de ajedrez aparecía claramente después de despegarlo;
- si los cuadrados individuales permanecieron bien definidos;
- si algunas áreas se transfirieron de forma incompleta;
- si la superficie restante parecía uniforme;
- si el patrón de manipulación era repetible en diferentes muestras;
- si el resultado visual se mantuvo constante en diferentes áreas del material.
Estos ensayos ayudaron a separar dos cuestiones que siguen siendo importantes hoy en día:
¿El material tiene un aspecto aceptable antes de su aplicación?
y
¿Genera la evidencia de manipulación prevista después de su eliminación?
Un material a prueba de manipulaciones puede parecer atractivo en el rollo y aun así fallar en la aplicación si la respuesta de seguridad es débil, inconsistente o incompatible con el sustrato de destino.
La calidad de los materiales a prueba de manipulaciones es un sistema, no una sola materia prima.
Estos primeros ensayos con materiales y soluciones refuerzan un principio:
El rendimiento a prueba de manipulaciones debe evaluarse como un sistema de material completo.
Una estructura VOID basada en PET puede incluir varios elementos que interactúan entre sí.
| Factor material | Posible influencia |
|---|---|
| película de PET | Aspecto superficial, estabilidad dimensional y comportamiento de conversión. |
| Neblina de la película / comportamiento óptico | Nivel mate, difusión visual e interacción con la metalización. |
| Capa metalizada | Aspecto plateado, reflectividad y contraste |
| Recubrimiento de liberación/separación | Cómo y dónde se separa la estructura de seguridad durante la remoción |
| Patrón de seguridad | Visibilidad y legibilidad del indicador de manipulación |
| Adhesivo sensible a la presión | Unión al sustrato objetivo y soporte para la activación prevista |
| Uniformidad del recubrimiento | Repetibilidad en todo el ancho y lote de producción. |
| Tratamiento de superficie / capa final | Impresión, compatibilidad de recubrimientos y conversión posterior. |
| Revestimiento de liberación | Fuerza de liberación, troquelado, desprendimiento de la matriz y comportamiento de dispensación |
Modificar una sola variable puede alterar el resultado final.
Eso explica por qué dos productos descritos como:
“Material PET plateado mate de 50 μm a prueba de manipulaciones”
Aún pueden diferir en apariencia, definición de transferencia, imprimibilidad, comportamiento de troquelado y respuesta a la manipulación.
Para una explicación más amplia de la arquitectura completa de materiales de seguridad, Hanksec Preguntas frecuentes sobre materiales para etiquetas de seguridad y Guía de control de calidad de materiales para etiquetas de seguridad Ambos utilizan la misma lógica de selección basada en el sistema.
Desde las primeras muestras hasta los actuales materiales PET a prueba de manipulaciones: ¿Qué ha cambiado?
Ahora compare esas primeras muestras con los materiales actuales de seguridad con diseño de tablero de ajedrez que se utilizan en las pruebas de producción y aplicación de Hanksec.
El principio de seguridad sigue siendo el mismo. El material se aplica a la superficie objetivo. Al intentar retirarlo, la estructura de seguridad funcional cambia y se hace visible el patrón de tablero de ajedrez.
Lo que ha cambiado es el nivel de especificación y control de procesos que se espera en torno a ese resultado.
1. Definición de transferencia más consistente
El patrón de tablero de ajedrez debe aparecer de forma clara y predecible, sin variaciones de transferencia incontroladas. Para ello, es necesario que la capa de separación, la uniformidad del recubrimiento, la interacción del adhesivo y el estado del sustrato trabajen en conjunto.
2. Mayor uniformidad de la superficie
La selección del PET y el control del recubrimiento se utilizan para lograr una apariencia mate más uniforme en todo el rollo de producción, en lugar de evaluar únicamente una muestra localizada.
3. Equilibrio mate-metálico más controlado
En lugar de tratar el "plata mate" como un acabado genérico, el material se puede desarrollar para lograr un objetivo visual más específico en función de la película de PET, el tratamiento de la superficie y la apariencia metalizada.
4. Repetibilidad mejorada entre lotes
Para los fabricantes de etiquetas, la repetibilidad suele ser más importante que el aspecto de una sola muestra. Un material que funciona bien una vez, pero que varía significativamente entre lotes, genera riesgos en la impresión, la conversión y la aprobación del cliente.
Por eso, la calificación actual debería comparar los datos de materiales registrados, las muestras físicas y los resultados de conversión, en lugar de basarse en una única observación manual. Quality Assurance El proceso se estructura en torno a la evaluación de muestras, las pruebas sobre el sustrato real, las comprobaciones de impresión/conversión y la aprobación del lote.
5. Más opciones de construcción a prueba de manipulaciones
Los materiales VOID actuales no se limitan a un solo modo de transferencia.
Transferencia completa
El mensaje oculto o el patrón de seguridad se transfiere sustancialmente a la superficie aplicada después de su eliminación.
Transferencia parcial
La respuesta de seguridad se divide entre la etiqueta retirada y la superficie aplicada, dependiendo de la construcción.
No transferible
La construcción está diseñada de manera que la indicación oculta aparezca principalmente en la etiqueta retirada, mientras que los gráficos de seguridad transferidos o los residuos en la superficie de aplicación se minimizan de acuerdo con el diseño del material y el sustrato aprobados.
El modo de transferencia correcto depende de dónde quiera el comprador que aparezca la evidencia visible, cuánto residuo sea aceptable y qué sustrato se esté protegiendo. Para una discusión detallada de las aplicaciones de superficies limpias, consulte Hanksec. Guía del comprador de material para etiquetas VOID no transferibles.
Materiales con precinto de seguridad inicial frente a materiales PET VOID actuales
Una comparación útil no es "lo viejo es malo, lo nuevo es bueno". Las primeras muestras demostraron con éxito el concepto de seguridad y revelaron cuestiones de desarrollo de materiales que siguen siendo relevantes hoy en día.
La principal diferencia radica en la cantidad de especificaciones, control de procesos y cualificación de la aplicación que ahora se exigen en torno al resultado.
| Área de desarrollo | Ensayos preliminares de materiales y soluciones | Desarrollo actual de materiales |
|---|---|---|
| Selección de PET | Comparados mediante repetidas pruebas físicas | Especificación de materiales y aprobación de muestras más controladas. |
| Aspecto mate | Variación notable entre las fuentes de las películas. | Selección óptica y de superficie dirigida |
| Aspecto metálico | Podría variar desde un tono pálido hasta un plateado más intenso. | Control de repetibilidad y de objetivos visuales más preciso |
| Patrón de transferencia | Funcional pero a veces variable entre estructuras. | Mayor énfasis en la definición y la coherencia. |
| Evaluación de materias primas | Fuerte dependencia de la comparación de muestras lado a lado | Calificación de materiales más sistemática y control de calidad registrado |
| Opciones de transferencia | Opciones de construcción más limitadas | Opciones de transferencia total, parcial o no transferible. |
| Patrón de seguridad personalizado | Más limitado | Opciones personalizadas de VOID, logotipo, texto y patrón. |
| Compatibilidad de impresión | Evaluado caso por caso | Construcciones imprimibles desarrolladas en torno a sistemas de impresión definidos. |
| Consistencia del lote | Más dependiente de la comparación visual repetida | Mayor énfasis en el control de procesos y materiales. |
Por qué esto es importante para los convertidores de etiquetas y los compradores de material de seguridad.
Para un comprador, es fácil comparar materiales a prueba de manipulaciones simplemente mediante:
- espesor;
- color;
- adhesivo;
- proveedor de películas;
- precio por metro cuadrado.
Estas especificaciones son importantes, pero no describen todo el sistema de materiales.
Un material nominalmente similar aún puede producir resultados diferentes:
- aspecto mate;
- tono metálico;
- definición de transferencia;
- imprimible;
- comportamiento de troquelado;
- comportamiento del revestimiento de liberación;
- rendimiento adhesivo;
- pruebas manipuladas.
Por eso, la aprobación de materiales serios debe incluir pruebas físicas.
Apariencia superficial
¿El efecto mate o metálico coincide con el objetivo visual aprobado bajo iluminación realista?
Efecto de transferencia
¿El patrón de tablero de ajedrez o VOID es claro, repetible y está ubicado donde el comprador espera que aparezca la evidencia?
Sustrato objetivo
¿La estructura adhesiva y de seguridad se activa correctamente sobre la superficie de aplicación real, ya sea cartón, PET, vidrio, metal, PP, PE u otra superficie?
Compatibilidad de impresión
¿El material admite el sistema de tinta, tóner o cinta previsto sin perder calidad de impresión ni dañar la superficie funcional?
Troquelado y eliminación de la matriz
¿Puede el material convertirse de forma fiable con la geometría de etiqueta, la velocidad y las condiciones de utillaje previstas?
Comportamiento del revestimiento de liberación
¿La fuerza de liberación es compatible con el troquelado, la extracción de la matriz, el rebobinado y la dispensación?
Condiciones ambientales
¿La temperatura, la humedad, el tiempo de almacenamiento o el entorno de aplicación afectarán la adhesión o la resistencia a la manipulación?
Un menor coste de la materia prima solo genera valor si el material acabado se mantiene estable durante todo el proceso de impresión, conversión y uso final por parte del cliente.
Por qué las pruebas de muestras físicas siguen siendo importantes
Las primeras comparaciones mediante el método del tablero de ajedrez eran sencillas, pero su lógica sigue siendo válida: comparar el material en condiciones controladas y observar el resultado tras su eliminación.
Hoy en día, esa observación manual del pelado debería combinarse con una cualificación más estructurada.
ASTM D3330/D3330M-04(2025) proporciona métodos estandarizados de prueba de adhesión por despegue para cintas sensibles a la presión y permite comparar superficies de aplicación representativas con el panel de acero estándar para la evaluación relativa de la unión. También advierte que los datos de despegue por sí solos no definen directamente el rendimiento funcional de uso final. Véase ASTM D3330/D3330M-04(2025).
Ese principio es sumamente relevante para los materiales de seguridad:
Los datos de adhesión, el comportamiento de transferencia y la respuesta real ante manipulaciones deben evaluarse conjuntamente.
Para los convertidores, el flujo de trabajo de control de calidad actual de Hanksec incluye adhesión de despegue, fuerza de liberación, troquelado y eliminación de matriz, respuesta a manipulación VOID y pruebas de impresión/código de barras/frotamiento. Consulte el Guía de control de calidad de materiales para etiquetas de seguridad.
Lo que estos primeros materiales y ensayos de soluciones aún nos enseñan hoy
Cuando echamos un vistazo a las primeras fotografías y muestras de materiales, los productos pueden parecer sencillos. Pero las cuestiones de ingeniería que los sustentan son casi idénticas a las que nuestro equipo técnico sigue planteándose hoy en día:
- ¿Por qué una estructura de PET se ve más plateada?
- ¿Por qué otra persona se ve más pálida o blanquecina?
- ¿Por qué un patrón de tablero de ajedrez es más limpio?
- ¿Por qué cambia el aspecto mate?
- ¿Por qué una construcción se transfiere de forma más consistente?
- ¿Por qué una estructura imprime o convierte de forma más fiable?
Las herramientas, las materias primas y los controles de proceso han mejorado.
La mentalidad de ingeniería no ha cambiado:
Prueba el material.
Compara el resultado.
Comprender qué variable cambió.
Luego, optimice la construcción.
Ese proceso sigue siendo fundamental para el desarrollo de materiales a prueba de manipulaciones.
El principio se mantuvo. La ingeniería de materiales evolucionó.
En esas primeras pruebas de materiales y soluciones, el objetivo ya estaba claro:
Hacer visible cualquier apertura o extracción no autorizada.
Ese sigue siendo el propósito hoy en día.
Lo que ha evolucionado es la capacidad de definir y controlar más partes del sistema material:
- diferentes grados de película de PET;
- diferentes características ópticas y mates;
- diferentes apariencias metálicas;
- diferentes modos de transferencia;
- patrones de seguridad personalizados;
- diferentes adhesivos sensibles a la presión;
- capas de acabado imprimibles;
- opciones de revestimiento antiadherente;
- Especificaciones para rollos jumbo y rollos cortados;
- construcciones específicas para cada aplicación.
El resultado no es simplemente un material de seguridad más atractivo.
Se trata de un sistema material más predecible y mejor definido.
Para Hanksec, las primeras muestras de tablero de ajedrez son, por lo tanto, más que fotografías históricas. Conservan un registro de las cuestiones sobre materiales y soluciones que se exploraban en aquel momento: cómo las materias primas, las estructuras de recubrimiento y las condiciones de aplicación influyen en el resultado final a prueba de manipulaciones.
Al analizar retrospectivamente esos ensayos, no se demuestra la existencia de un programa de pruebas continuo de 20 años. Lo que sí demuestra es que las cuestiones fundamentales de ingeniería relacionadas con los materiales a prueba de manipulaciones ya se estaban examinando hace casi veinte años, y esas mismas cuestiones siguen siendo relevantes para la selección y cualificación de materiales en la actualidad.
Preguntas frecuentes: Evolución del material VOID a prueba de manipulaciones
¿Por qué dos materiales VOID de color plata mate pueden tener un aspecto diferente aunque tengan el mismo grosor?
El grosor por sí solo no define la apariencia. Las características de la película de PET, el comportamiento óptico, la textura de la superficie, la metalización, la uniformidad del recubrimiento y las capas de seguridad funcionales pueden modificar el efecto mate o metálico final.
¿Un mayor coste de la película de PET siempre implica un mejor rendimiento en cuanto a la resistencia al vacío?
No. La calidad del PET es importante, pero la respuesta final a la manipulación depende de la construcción completa, incluyendo el sistema de liberación, la capa de seguridad, la metalización, el adhesivo, el tratamiento de la superficie y el proceso de recubrimiento.
¿La opacidad del PET determina el aspecto final del plateado mate?
Puede influir en el comportamiento óptico de la película base de PET, pero el acabado plateado mate también depende de la textura de la superficie, la metalización y los recubrimientos funcionales. Por lo tanto, el valor de turbidez no debe utilizarse como única especificación visual para un material metalizado a prueba de manipulaciones.
¿Por qué es importante la consistencia en la transferencia del patrón de tablero de ajedrez?
El patrón de tablero de ajedrez permite evaluar visualmente si la estructura indicadora de manipulación se separa o se transfiere de forma consistente. Una definición deficiente o una activación incompleta pueden indicar que el sistema de material requiere una mayor cualificación.
¿Deben los compradores aprobar un material VOID basándose únicamente en una hoja de datos?
No. Una ficha técnica es útil para definir las especificaciones nominales, pero la apariencia, la respuesta a la manipulación, la adhesión, la impresión y la conversión deben confirmarse con muestras físicas en el sustrato previsto y el proceso de producción.
¿Qué nos revelan realmente estos primeros ensayos con materiales y soluciones?
Estos resultados demuestran que la prueba de manipulación final depende de la interacción entre la película de PET, sus características ópticas, la metalización, el sistema de liberación, el adhesivo, el proceso de recubrimiento y el sustrato objetivo. Deben considerarse referencias técnicas históricas, no evidencia de un programa de pruebas continuo a largo plazo.
¿Qué información debe enviar un comprador antes de solicitar una muestra de material a prueba de manipulaciones?
Proporcione el sustrato de aplicación, la respuesta requerida de transferencia total/parcial/no transferible, el aspecto de la superficie objetivo, el método de impresión, las condiciones de troquelado o conversión, el entorno de servicio, las especificaciones del rollo y la cantidad estimada.
¿Necesita comparar materiales a prueba de manipulaciones para su aplicación?
Si estás eligiendo entre diferentes PET plateado mate, transferencia total, transferencia parcial o materiales VOID sin transferenciaLas pruebas físicas suelen ser la forma más fiable de determinar la construcción correcta.
Hanksec puede brindar apoyo en la evaluación de materiales según:
- sustrato de aplicación;
- efecto de manipulación requerido;
- apariencia superficial;
- requisito de adhesivo;
- proceso de impresión;
- condiciones de troquelado y desprendimiento de la matriz;
- requisito de revestimiento de liberación;
- entorno operativo;
- Especificación de rollo jumbo o rollo cortado.
Para aplicaciones inusuales, Hanksec Application Engineering & Technical Support El proceso puede comenzar con el sustrato real y la respuesta de manipulación requerida.
Solicite muestras de material o pruebas de aplicación antes de la producción final.





