
Evoluzione del materiale VOID a prova di manomissione È più facile da comprendere se si confrontano i primi materiali e le prime sperimentazioni sulle soluzioni con ciò che è possibile produrre oggi.
Quasi vent'anni fa, Hanksec lavorava già con materiali antimanomissione a scacchiera argento opaco e confrontava diverse pellicole in PET, aspetti superficiali e strutture dello strato di sicurezza attraverso prove pratiche di materiali e soluzioni.
Il principio di sicurezza fondamentale non è cambiato:
Una volta rimosso il materiale, si dovrebbero ottenere prove chiare e irreversibili dell'alterazione delle condizioni originarie di sigillatura.
Ciò che è cambiato è il livello di controllo disponibile su tale effetto. I primi materiali hanno dimostrato che due strutture possono apparire simili sulla scheda tecnica e comportarsi in modo diverso nell'uso effettivo. Le caratteristiche del film in PET, l'aspetto opaco, la metallizzazione, il comportamento di distacco, l'interazione adesiva, l'uniformità del rivestimento e le condizioni di lavorazione possono influenzare il risultato finale.
Questo articolo utilizza come riferimento tecnico i primi campioni e le prove di soluzione con scacchiera argento opaco di Hanksec. Lo scopo non è affermare che Hanksec abbia condotto un programma di test continuativo di 20 anni, né sostenere che "il vecchio materiale era scadente e quello nuovo è migliore". Piuttosto, si intende ripercorrere ciò che quei primi materiali e quelle prime prove hanno rivelato, e spiegare perché le stesse questioni ingegneristiche siano ancora rilevanti per acquirenti e produttori di etichette nella valutazione dei materiali antimanomissione odierni.
Per i lettori che necessitano prima della struttura di base e dei tipi di trasferimento, vedere Hanksec Che cos'è il materiale per etichette VOID? Struttura, tipologie e guida alla selezione..
Primi materiali e prove di soluzione per la scacchiera argento opaco
Le fotografie storiche utilizzate in questo articolo provengono dalle prime fasi di produzione e sviluppo dei materiali Hanksec. Un formato ricorrente era un materiale PET argento opaco con un'indicazione di manomissione a scacchiera.
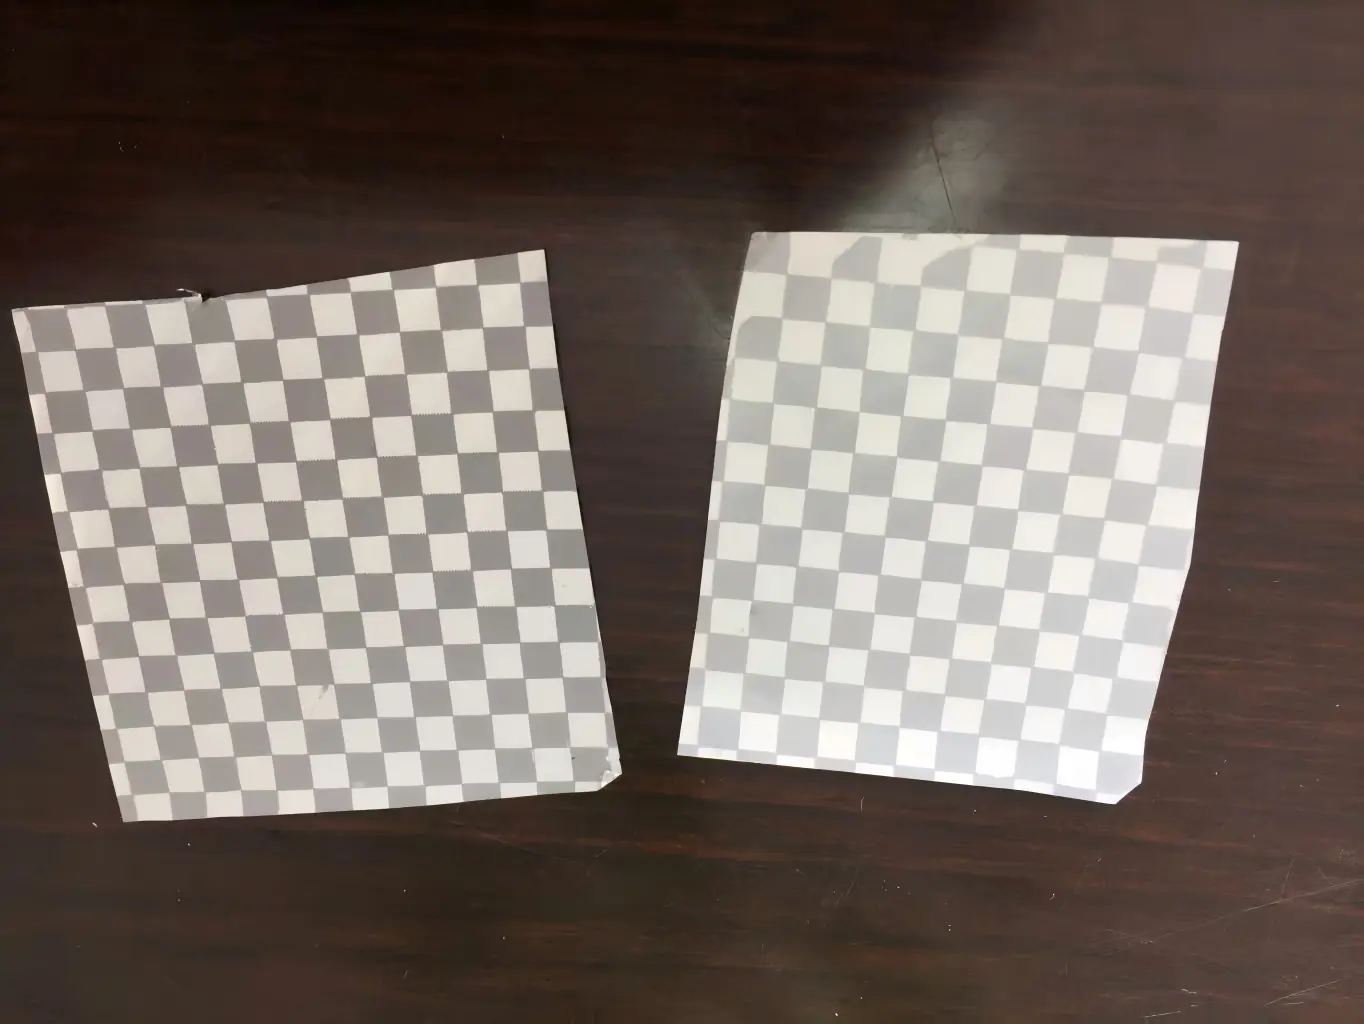
A prima vista, i campioni potrebbero sembrare dello stesso tipo di materiale. Utilizzano un concetto di sicurezza a scacchiera simile e una finitura argentata opaca.
Ma quando vengono messi uno accanto all'altro, le differenze diventano evidenti. Un campione può apparire relativamente pallido, grigio o biancastro, mentre un altro può mostrare una forza maggiore aspetto argento metallicoDopo la rimozione della pellicola, la definizione della scacchiera può variare in termini di nitidezza, contrasto e uniformità.
Quei primi confronti hanno rivelato una delle lezioni più importanti nello sviluppo di materiali antimanomissione:
L'aspetto finale e la risposta alla manomissione non sono determinati unicamente dal motivo a scacchiera.
La pellicola di base in PET, la texture superficiale, le caratteristiche ottiche, lo strato metallizzato, il sistema di rilascio, il processo di rivestimento e l'adesivo contribuiscono tutti al risultato finale.
Perché un materiale VOID color argento opaco può apparire più bianco mentre un altro appare più argentato?
A volte gli acquirenti considerano la dicitura "PET argento opaco" come se si trattasse di un aspetto standardizzato. In realtà, è una descrizione generica piuttosto che una specifica visiva completa.
Diverse variabili possono influenzare l'aspetto finale:
- Pellicola base in PET;
- Caratteristiche di velatura della pellicola e di diffusione della luce;
- rugosità superficiale o trattamento opaco;
- Caratteristiche di metallizzazione;
- densità ottica;
- Spessore e uniformità del rivestimento;
- Costruzione dello strato di rilascio e di trasferimento;
- angolo di visuale;
- condizioni di illuminazione.
Una pellicola di base in PET con una maggiore capacità di diffusione della luce può conferire alla struttura finita un aspetto più morbido e diffuso. A seconda della costruzione complessiva, ciò può spostare l'impressione visiva verso un grigio più chiaro o un effetto opaco più biancastro.
Un altro tipo di PET o un trattamento superficiale diverso potrebbero consentire allo strato metallico di rimanere visivamente più dominante, producendo un aspetto argentato più intenso.
Ecco perché una specifica di acquisto come:
“PET argento opaco da 50 μm”
non è sufficiente da solo a definire cosa vedrà effettivamente l'acquirente.
Per i progetti di etichette di sicurezza sensibili all'aspetto, Hanksec raccomanda di approvare l' campione fisico di materiale finito, non solo il colore nominale e lo spessore della pellicola.
Come l'opacità e le caratteristiche superficiali della pellicola PET influenzano l'aspetto opaco
Una delle differenze più evidenti emerse dai primi confronti di Hanksec proveniva dalla pellicola di base in PET stessa. Diverse pellicole in PET opaco mostravano un comportamento ottico differente nelle stesse o in simili condizioni di valutazione.
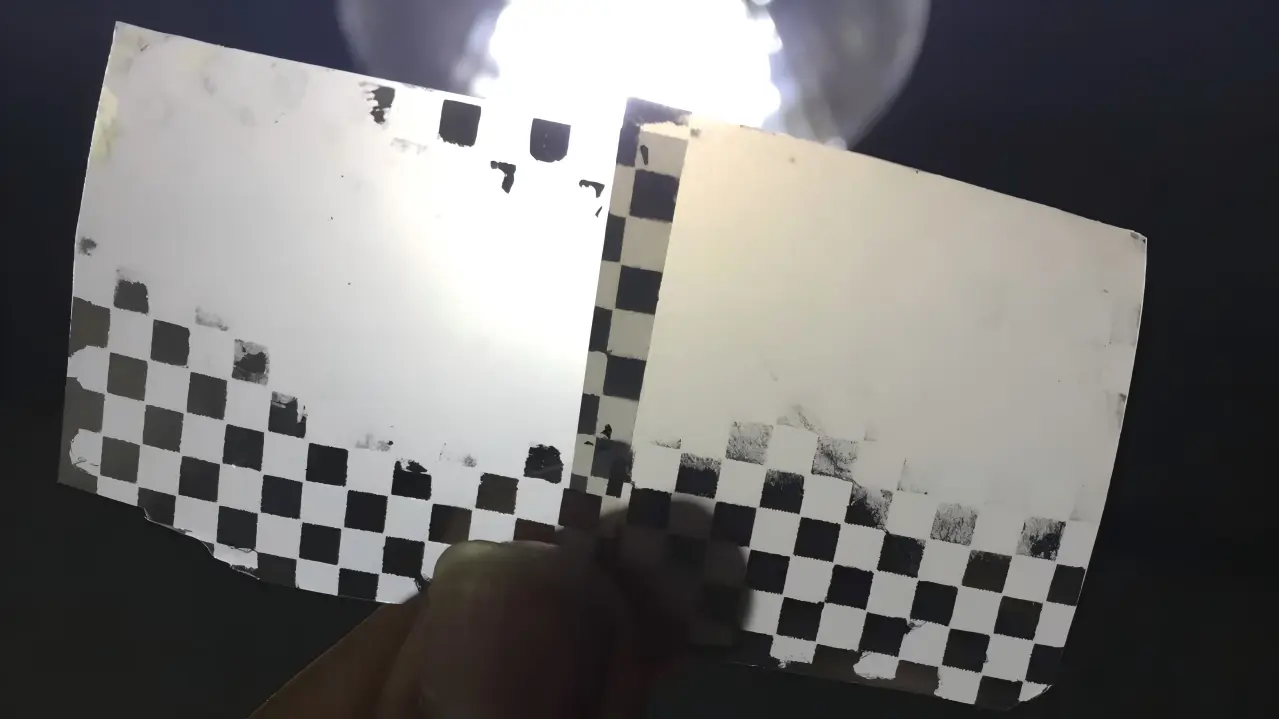
Il termine "opacità" viene comunemente utilizzato per descrivere la diffusione della luce ad ampio angolo in pellicole di plastica trasparenti o essenzialmente trasparenti. La norma ASTM D1003-21 fornisce un metodo standardizzato per la misurazione dell'opacità e della trasmittanza luminosa delle plastiche trasparenti e osserva che i dati sull'opacità possono essere utili per le specifiche e il controllo di qualità. Vedi ASTM D1003-21.
Per un materiale di sicurezza color argento opaco, tuttavia, l'aspetto visivo finale non dovrebbe essere ridotto a un singolo valore di opacità. La struttura finita può includere anche texture superficiale, metallizzazione e rivestimenti funzionali, quindi l'aspetto del materiale finale dipende dall'intero sistema ottico.
In termini pratici, le caratteristiche ottiche del film di base in PET possono influenzare il modo in cui il materiale finito interagisce visivamente con:
- contabilizzazione;
- aree trasferite e non trasferite;
- grafica stampata;
- illuminazione ambientale;
- angolo di visuale;
- livello di opacità della superficie.
Questo è un buon esempio del perché il materiale di sicurezza dovrebbe essere trattato come un sistema, non semplicemente come PET con un pattern VOID aggiunto in seguito.
Diverse fonti di immagini PET: cosa hanno realmente mostrato le prime sperimentazioni
Un'altra parte del lavoro iniziale di Hanksec sui materiali e sulle soluzioni ha comportato il confronto di pellicole PET provenienti da diverse fonti. Alcuni campioni storici utilizzati Pellicola PET a marchio DuPontmentre altri venivano prodotti con pellicole PET nazionali a basso costo, disponibili all'epoca.
Ma il materiale di rivestimento era solo una parte del sistema di materiali. Precedenti referenze di produzione di Hanksec mostrano anche che il liner di rilascio, la formulazione dell'adesivo, la metallizzazione e i test fisici venivano valutati congiuntamente.
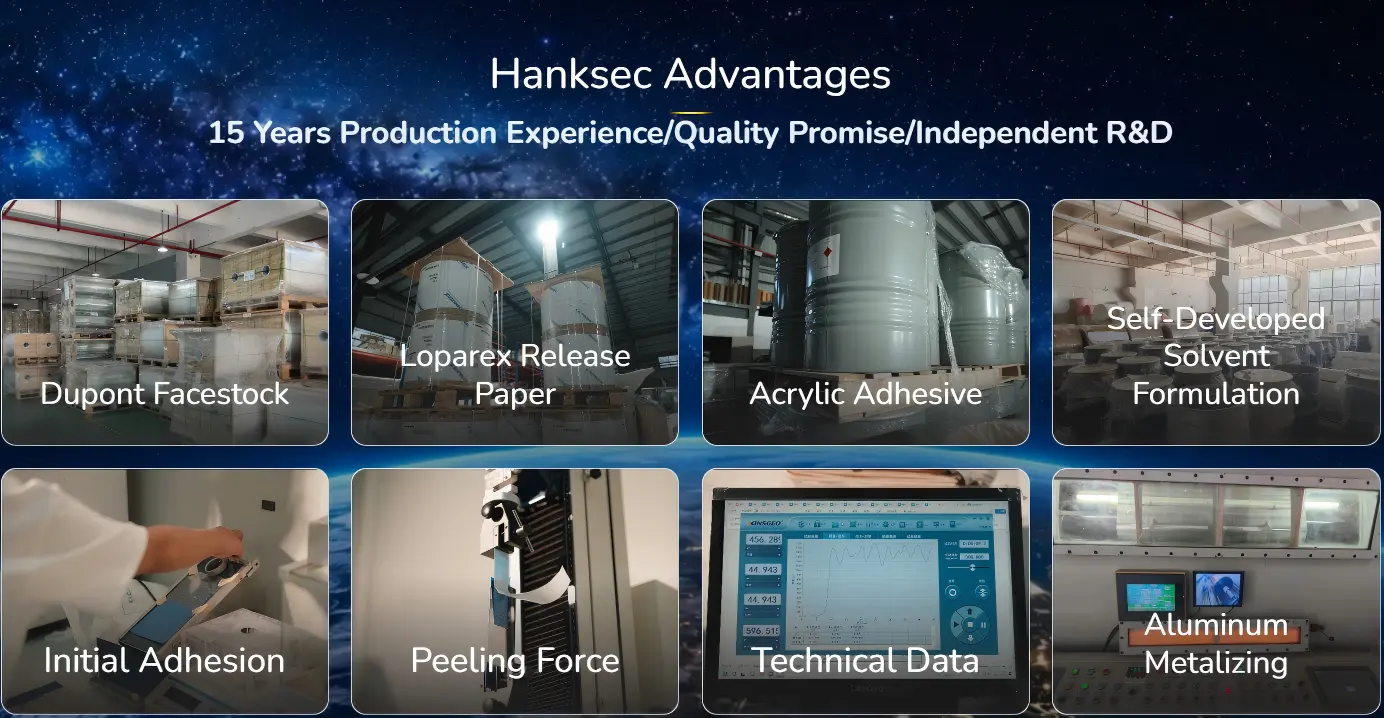
Il confronto si è rivelato utile perché ha dimostrato che il costo della pellicola grezza o la reputazione del fornitore da soli non determinavano il risultato finale in termini di materiale di sicurezza.
Le diverse pellicole PET potrebbero influenzare:
- consistenza della foschia;
- uniformità della superficie;
- stabilità dimensionale;
- comportamento del rivestimento;
- finitura opaca;
- definizione di scacchiera;
- ripetibilità della produzione.
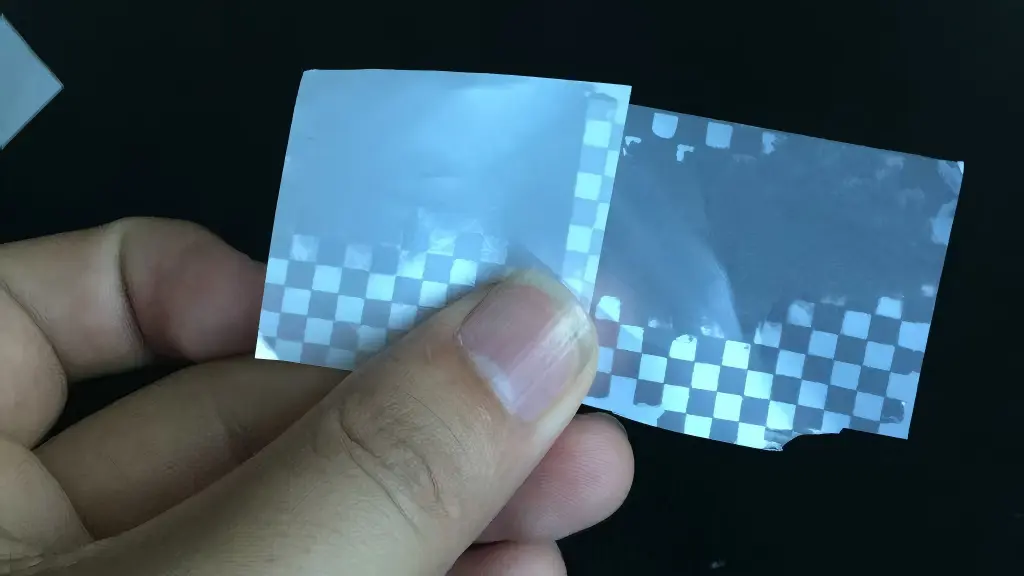
Ma la conclusione più importante non era "i film costosi sono sempre migliori".
Una pellicola PET di alta qualità non garantisce automaticamente un materiale antimanomissione di elevata qualità.
La pellicola di base è solo una parte della costruzione. Il risultato finale dipende da come interagisce con:
- sistema di rilascio o separazione;
- strato indicativo di manomissione;
- strato metallizzato;
- adhesive system;
- trattamento superficiale;
- strato di finitura stampabile;
- processo di rivestimento e asciugatura.
È ancora così che Hanksec affronta la qualificazione dei materiali oggi: valutare la costruzione completa piuttosto che giudicare un materiale di sicurezza basandosi solo sul fornitore di PET. L'attuale Hanksec Capacità di produzione di materiali per etichette di sicurezza La pagina descrive questo approccio integrato al sistema di materiali.
Che cosa stavano effettivamente valutando i primi studi di trasferimento a scacchiera?
Il motivo a scacchiera presente nei primi campioni non era solo decorativo. Costituiva un semplice metodo visivo per confrontare la coerenza con cui una struttura indicatrice di manomissione si separava o si trasferiva durante la rimozione.
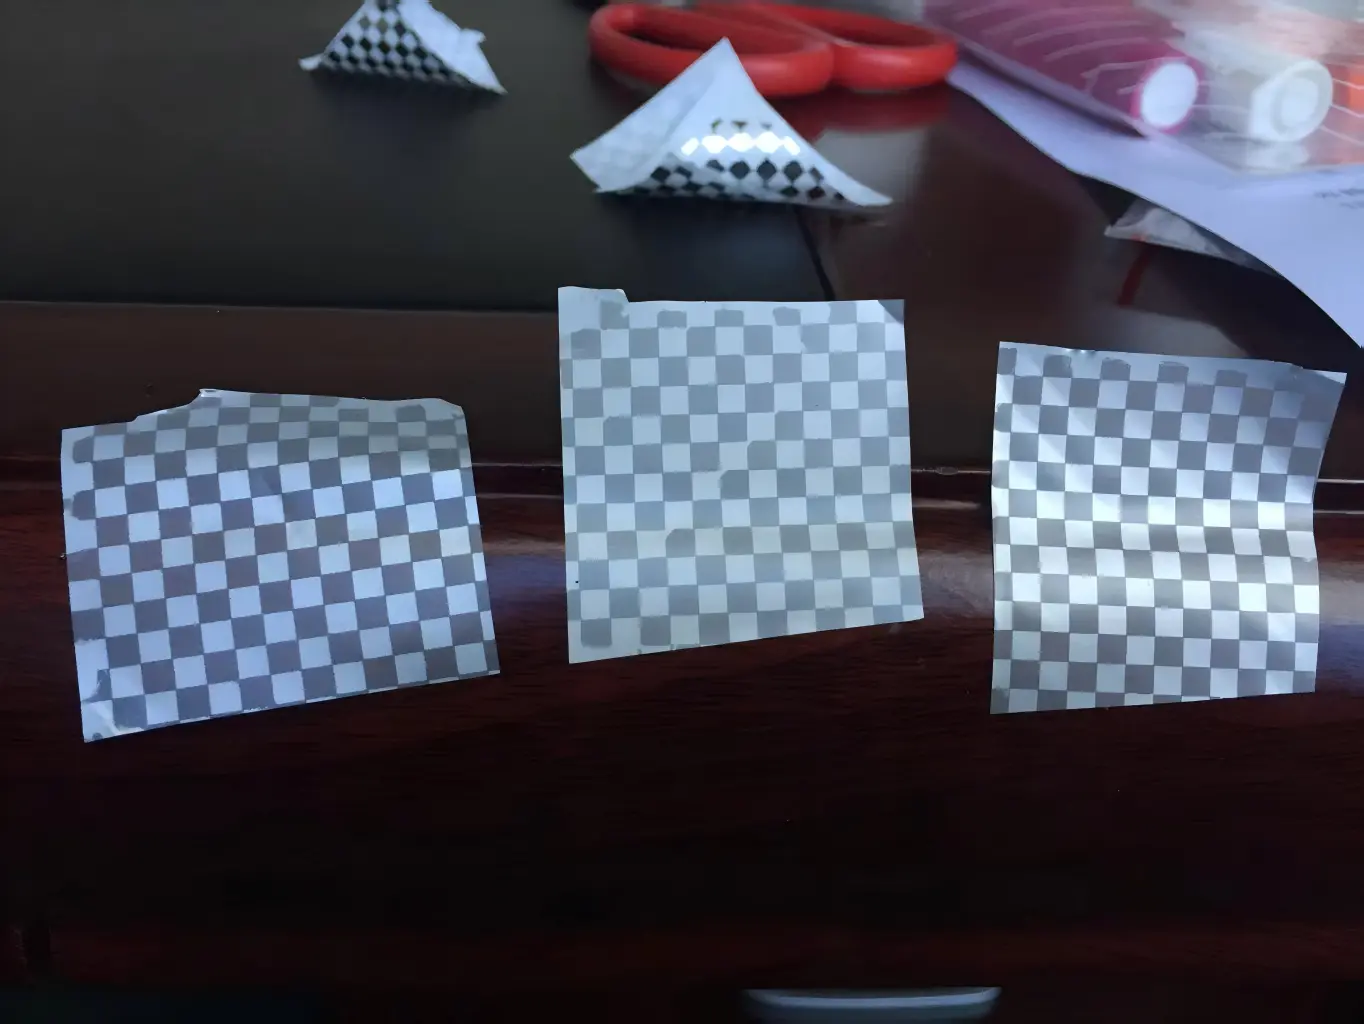
Durante tali prove, gli ingegneri hanno potuto confrontare:
- se la scacchiera apparisse chiaramente dopo la rimozione dello strato superficiale;
- se i singoli quadrati rimanessero ben definiti;
- se alcune aree siano state trasferite in modo incompleto;
- se la superficie rimanente apparisse uniforme;
- se lo schema di manomissione fosse ripetibile su campioni diversi;
- se il risultato visivo rimanesse coerente nelle diverse aree del materiale.
Questi studi hanno contribuito a distinguere due questioni che sono ancora importanti oggi:
Il materiale appare idoneo prima dell'applicazione?
E
Dopo la rimozione, si crea la prova di manomissione prevista?
Un materiale antimanomissione può apparire attraente sul rotolo, ma risultare comunque inefficace se la risposta di sicurezza è debole, incoerente o incompatibile con il substrato di destinazione.
La qualità dei materiali antimanomissione è un sistema, non una singola materia prima.
Questi primi test su materiali e soluzioni rafforzano un principio:
Le prestazioni dei sistemi antimanomissione devono essere valutate come quelle di un sistema materiale completo.
Una costruzione VOID basata su PET può includere diversi elementi interagenti.
| Fattore materiale | Possibile influenza |
|---|---|
| pellicola in PET | Aspetto superficiale, stabilità dimensionale e comportamento di conversione |
| Nebbia della pellicola / comportamento ottico | Livello di opacità, diffusione visiva e interazione con la metallizzazione |
| Strato metallizzato | Aspetto argentato, riflettività e contrasto |
| Rivestimenti di distacco/separazione | Come e dove la struttura di sicurezza si separa durante la rimozione |
| Schema di sicurezza | Visibilità e leggibilità dell'indicazione di manomissione |
| Adesivo sensibile alla pressione | Legame al substrato bersaglio e supporto per l'attivazione prevista |
| Uniformità del rivestimento | Ripetibilità in termini di larghezza e lotto di produzione |
| Trattamento superficiale / strato di finitura | Stampa, compatibilità dei rivestimenti e trasformazione a valle |
| Rilascio del rivestimento | Forza di rilascio, fustellatura, rimozione della matrice e comportamento di erogazione |
Modificando anche una sola variabile è possibile alterare il risultato finale.
Ciò spiega perché due prodotti descritti come:
“Materiale antimanomissione in PET argento opaco da 50 μm”
possono comunque differire per aspetto, definizione del trasferimento, stampabilità, comportamento di fustellatura e risposta alla manomissione.
Per una spiegazione più ampia dell'architettura completa dei materiali di sicurezza, consultare Hanksec Domande frequenti sui materiali delle etichette di sicurezza E Security Label Material Quality Control Guide entrambi utilizzano la stessa logica di selezione basata sul sistema.
Dai primi campioni ai materiali PET antimanomissione di oggi: cosa è cambiato?
Ora confrontiamo quei primi campioni con gli attuali materiali antimanomissione a scacchiera utilizzati nella produzione e nei test applicativi di Hanksec.
Il principio di sicurezza rimane invariato. Il materiale viene applicato su una superficie bersaglio. Quando si tenta di rimuoverlo, la struttura di sicurezza funzionale si modifica e l'indicazione a scacchiera diventa visibile.
Ciò che è cambiato è il livello di specifica e di controllo del processo richiesto in relazione a tale risultato.
1. Definizione di trasferimento più coerente
Il motivo a scacchiera dovrebbe apparire chiaro e prevedibile, senza variazioni di trasferimento incontrollate. Ciò richiede che lo strato di separazione, l'uniformità del rivestimento, l'interazione adesiva e le condizioni del substrato lavorino in sinergia.
2. Migliore uniformità della superficie
La selezione e il controllo del rivestimento del PET vengono utilizzati per ottenere un aspetto opaco più uniforme su tutto il rotolo di produzione, anziché basarsi sulla valutazione di un singolo campione locale.
3. Un equilibrio più controllato tra finitura opaca e metallica
Anziché considerare l'argento opaco come una finitura generica, il materiale può essere sviluppato per ottenere un risultato visivo più specifico, basato su pellicola in PET, trattamento superficiale e aspetto metallizzato.
4. Migliore ripetibilità tra i lotti
Per i produttori di etichette, la ripetibilità è spesso più importante dell'aspetto di un singolo campione. Un materiale che offre prestazioni ottimali una volta, ma che presenta variazioni significative tra i diversi lotti, crea rischi per la stampa, la trasformazione e l'approvazione da parte del cliente.
Ecco perché la qualificazione attuale dovrebbe confrontare i dati materiali registrati, i campioni fisici e i risultati di conversione piuttosto che basarsi su una singola osservazione manuale. Hanksec's Garanzia di qualità Il processo è strutturato attorno alla valutazione dei campioni, ai test sul substrato effettivo, alla stampa/conversione degli assegni e all'approvazione in blocco.
5. Più opzioni costruttive a prova di manomissione
Gli attuali materiali VOID non sono limitati a una sola modalità di trasferimento.
Trasferimento completo
Il messaggio nascosto o il motivo di sicurezza si trasferisce sostanzialmente sulla superficie di applicazione dopo la rimozione.
Trasferimento parziale
La risposta di sicurezza è suddivisa tra l'etichetta rimossa e la superficie di applicazione, a seconda della costruzione.
Non trasferibile
La struttura è progettata in modo che l'indicazione nascosta appaia principalmente sull'etichetta rimossa, mentre la grafica di sicurezza trasferita o i residui sulla superficie di applicazione sono ridotti al minimo, in base al materiale e al substrato approvati.
La modalità di trasferimento corretta dipende da dove l'acquirente desidera che appaia la prova visibile, da quanto residuo è accettabile e da quale substrato si sta proteggendo. Per una discussione dettagliata sulle applicazioni su superfici pulite, vedere Hanksec. Guida all'acquisto del materiale per etichette non trasferibili VOID.
Materiali antimanomissione di vecchia generazione rispetto agli attuali materiali PET VOID
Un confronto utile non è "il vecchio è cattivo, il nuovo è buono". I primi prototipi hanno dimostrato con successo il concetto di sicurezza e hanno rivelato questioni relative allo sviluppo dei materiali che sono ancora rilevanti oggi.
La differenza principale risiede nella quantità di specifiche, controlli di processo e qualificazione dell'applicazione ora richiesti in relazione al risultato.
| Area di sviluppo | Prove preliminari su materiali e soluzioni | Sviluppo dei materiali attuali |
|---|---|---|
| selezione PET | Confrontato attraverso ripetute prove fisiche | Specifiche dei materiali più controllate e approvazione dei campioni. |
| Aspetto opaco | Variazioni evidenti tra le fonti del film | Selezione mirata di ottiche e superfici |
| Aspetto metallico | Potrebbe variare da argento pallido a argento più intenso | Controllo più preciso e mirato della ripetibilità |
| Modello di trasferimento | Funzionale ma talvolta variabile tra le diverse strutture | Maggiore enfasi sulla definizione e sulla coerenza |
| Valutazione delle materie prime | Forte dipendenza dal confronto diretto dei campioni | Qualificazione dei materiali più sistematica e controllo qualità registrato. |
| Opzioni di trasferimento | Opzioni di costruzione più limitate | Opzioni complete / parziali / non trasferibili |
| Schema di sicurezza personalizzato | Più limitato | Opzioni personalizzate per VOID, logo, testo e pattern |
| Compatibilità di stampa | Valutato caso per caso | Costruzioni stampabili sviluppate attorno a sistemi di stampa definiti |
| Consistenza del lotto | Maggiore dipendenza dal confronto visivo ripetuto | Maggiore enfasi sul controllo dei processi e dei materiali |
Perché questo è importante per i trasformatori di etichette e gli acquirenti di materiali di sicurezza
Per un acquirente, è facile confrontare i materiali antimanomissione semplicemente:
- spessore;
- colore;
- adesivo;
- fornitore di pellicole;
- prezzo al metro quadro.
Queste specifiche sono importanti, ma non descrivono l'intero sistema materiale.
Un materiale nominalmente simile può comunque produrre risultati diversi:
- aspetto opaco;
- tonalità metallica;
- definizione di trasferimento;
- stampabile;
- comportamento di fustellatura;
- comportamento del rivestimento di rilascio;
- prestazioni adesive;
- manomissione delle prove.
Ecco perché un'approvazione seria dei materiali dovrebbe includere test fisici.
Aspetto superficiale
L'effetto opaco o metallico corrisponde al target visivo approvato in condizioni di illuminazione realistiche?
Effetto di trasferimento
Il motivo a scacchiera o VOID è chiaro, ripetibile e posizionato dove l'acquirente si aspetta di trovare la prova?
Substrato bersaglio
La struttura adesiva e di sicurezza si attiva correttamente sulla superficie di cartone, PET, vetro, metallo, PP, PE o altra superficie di applicazione?
Compatibilità di stampa
Il materiale è compatibile con l'inchiostro, il toner o il nastro previsti, senza compromettere la qualità di stampa o danneggiare la superficie funzionale?
Fustellatura e rimozione della matrice
Il materiale può essere lavorato in modo affidabile con la geometria dell'etichetta, la velocità e le condizioni di stampaggio previste?
Comportamento del rivestimento di rilascio
La forza di rilascio è compatibile con le operazioni di fustellatura, rimozione della matrice, riavvolgimento ed erogazione?
Condizioni ambientali
La temperatura, l'umidità, il tempo di conservazione o l'ambiente di applicazione possono influenzare l'adesione o la risposta alle manomissioni?
Un costo inferiore delle materie prime crea valore solo se il materiale finito rimane stabile durante le fasi di stampa, trasformazione e utilizzo finale da parte del cliente.
Perché i test sui campioni fisici sono ancora importanti
I primi confronti a scacchiera erano semplici, ma la loro logica rimane valida: confrontare il materiale in condizioni controllate e osservare il risultato dopo la rimozione.
Oggi, tale osservazione manuale dovrebbe essere combinata con una qualificazione più strutturata.
La norma ASTM D3330/D3330M-04(2025) fornisce metodi standardizzati per le prove di adesione per i nastri adesivi sensibili alla pressione e consente di confrontare superfici di applicazione rappresentative con il pannello in acciaio standard per la valutazione relativa dell'adesione. Avverte inoltre che i soli dati di adesione non definiscono direttamente le prestazioni funzionali dell'uso finale. Vedere ASTM D3330/D3330M-04(2025).
Questo principio è di fondamentale importanza per i materiali di sicurezza:
I dati relativi all'adesione, al comportamento di trasferimento e alla reale risposta alla manomissione devono essere valutati congiuntamente.
Per i convertitori, l'attuale flusso di lavoro QC di Hanksec include adesione di distacco, forza di rilascio, fustellatura e rimozione della matrice, risposta alla manomissione VOID e test di stampa/codice a barre/sfregamento. Vedi il Security Label Material Quality Control Guide.
Cosa possiamo ancora imparare oggi da queste prime sperimentazioni su materiali e soluzioni?
Osservando le prime fotografie e i campioni di materiale, i prodotti possono apparire semplici. Ma le questioni ingegneristiche che si celano dietro di essi sono pressoché identiche a quelle che il nostro team tecnico si pone ancora oggi:
- Perché una struttura in PET appare più argentata?
- Perché un altro appare più pallido o biancastro?
- Perché un motivo a scacchiera è più pulito?
- Perché cambia l'aspetto opaco?
- Perché una costruzione si trasferisce in modo più coerente?
- Perché una struttura di stampa o di conversione risulta più affidabile?
Gli strumenti, le materie prime e i controlli di processo sono migliorati.
La mentalità ingegneristica non è cambiata:
Testare il materiale.
Confronta il risultato.
Comprendere quale variabile è cambiata.
Quindi ottimizza la costruzione.
Tale processo rimane fondamentale per lo sviluppo di materiali a prova di manomissione.
Il principio è rimasto lo stesso. L'ingegneria dei materiali si è evoluta.
In quelle prime prove sui materiali e sulle soluzioni, l'obiettivo era già chiaro:
rendere visibili eventuali aperture o rimozioni non autorizzate.
Questo rimane l'obiettivo anche oggi.
Ciò che si è evoluto è la capacità di definire e controllare un maggior numero di parti del sistema materiale:
- diverse qualità di pellicola PET;
- diverse caratteristiche ottiche e opache;
- diversi aspetti metallici;
- diverse modalità di trasferimento;
- modelli di sicurezza personalizzati;
- diversi adesivi sensibili alla pressione;
- cappotti stampabili;
- opzioni di rilascio del rivestimento;
- Specifiche per rotoli jumbo e rotoli tagliati;
- Costruzioni specifiche per l'applicazione.
Il risultato non è semplicemente un materiale di sicurezza più attraente.
Si tratta di un sistema materiale più prevedibile e meglio definito.
Per Hanksec, i primi campioni a scacchiera sono quindi più che semplici fotografie storiche. Conservano una testimonianza delle questioni relative ai materiali e alle soluzioni che venivano esplorate all'epoca: come le materie prime, le strutture di rivestimento e le condizioni di applicazione influenzano il risultato finale a prova di manomissione.
Riesaminare quei test non dimostra l'esistenza di un programma di sperimentazione continuativo della durata di 20 anni. Ciò che dimostra è che le questioni ingegneristiche fondamentali alla base dei materiali antimanomissione erano già oggetto di studio quasi vent'anni fa, e quelle stesse questioni rimangono rilevanti per la selezione e la qualificazione dei materiali ancora oggi.
FAQ: Evoluzione del materiale VOID antimanomissione
Perché due materiali VOID color argento opaco possono apparire diversi pur avendo lo stesso spessore?
Lo spessore da solo non definisce l'aspetto. Le caratteristiche del film in PET, il comportamento ottico, la texture superficiale, la metallizzazione, l'uniformità del rivestimento e gli strati di sicurezza funzionali possono tutti influenzare l'effetto finale, opaco o metallico.
Un costo più elevato della pellicola PET si traduce sempre in migliori prestazioni VOID?
No. La qualità del PET è importante, ma la risposta finale del sistema antimanomissione dipende dall'intera struttura, compresi il sistema di rilascio, lo strato di sicurezza, la metallizzazione, l'adesivo, il trattamento superficiale e il processo di rivestimento.
La torbidità del PET determina l'aspetto finale dell'argento opaco?
Può influenzare il comportamento ottico della pellicola di base in PET, ma l'aspetto finale argento opaco dipende anche dalla texture superficiale, dalla metallizzazione e dai rivestimenti funzionali. Pertanto, il valore di opacità non dovrebbe essere utilizzato come unica specifica visiva per un materiale antimanomissione metallizzato.
Perché la coerenza del trasferimento a scacchiera è importante?
Il motivo a scacchiera fornisce un metodo visibile per valutare se la struttura indicatrice di manomissione si separa o si trasferisce in modo coerente. Una definizione inadeguata o un'attivazione incompleta possono indicare che il sistema di materiali necessita di ulteriori verifiche.
Gli acquirenti dovrebbero approvare un materiale ANNULLATO basandosi solo sulla scheda tecnica?
No. Una scheda tecnica è utile per definire le specifiche nominali, ma l'aspetto, la resistenza alla manomissione, l'adesione, la stampa e la trasformazione devono essere confermati con campioni fisici sul substrato e sul processo di produzione previsti.
Cosa ci rivelano concretamente queste prime prove su materiali e soluzioni?
Questi dati dimostrano che il risultato finale del test antimanomissione dipende dall'interazione tra la pellicola in PET, le caratteristiche ottiche, la metallizzazione, il sistema di rilascio, l'adesivo, il processo di rivestimento e il substrato di destinazione. Devono essere considerati come riferimenti tecnici storici, non come prova di un programma di test continuo a lungo termine.
Quali informazioni dovrebbe inviare un acquirente prima di richiedere un campione di materiale antimanomissione?
Fornire il substrato di applicazione, la risposta di trasferimento richiesta (Completo/Parziale/Non Trasferimento), l'aspetto finale della superficie desiderata, il metodo di stampa, le condizioni di fustellatura o trasformazione, l'ambiente di utilizzo, le specifiche del rotolo e la quantità stimata.
Devi confrontare i materiali antimanomissione più adatti alla tua applicazione?
Se stai scegliendo tra diverse PET argento opaco, trasferimento completo, trasferimento parziale o materiali VOID non trasferibili, la prova fisica è solitamente il metodo più affidabile per determinare la corretta costruzione.
Hanksec può supportare la valutazione dei materiali secondo:
- substrato di applicazione;
- effetto antimanomissione richiesto;
- aspetto della superficie;
- requisiti relativi all'adesivo;
- processo di stampa;
- condizioni di fustellatura e di rimozione della matrice;
- Requisiti del rivestimento di rilascio;
- operating environment;
- Specifiche per rotoli jumbo o rotoli tagliati a strisce.
Per applicazioni insolite, Hanksec Ingegneria applicativa e supporto tecnico Il processo può iniziare con il substrato reale e la risposta di manomissione richiesta.
Richiedere campioni di materiale o test di applicazione prima della produzione finale.





