A película VOID PET está disponível em diferentes espessuras, mas uma película mais espessa não significa automaticamente um material de maior segurança.
Para convertedores de etiquetas e impressoras de segurança, Espessura do filme PET VAZIO Afeta a rigidez, a flexibilidade, o manuseio da bobina, o corte e vinco, a remoção da matriz e a dispensação.
No entanto, o desempenho final à prova de adulteração ainda depende da construção completa do material.
Uma película de PET de 25 mícrons pode ser adequada para um determinado tamanho de etiqueta e substrato, enquanto uma película de PET de 50 mícrons pode ter um desempenho melhor em outro processo de conversão.
A escolha correta deve, portanto, considerar a espessura do PET juntamente com a camada de segurança, o adesivo, o revestimento protetor, a geometria do rótulo e a superfície de aplicação final.
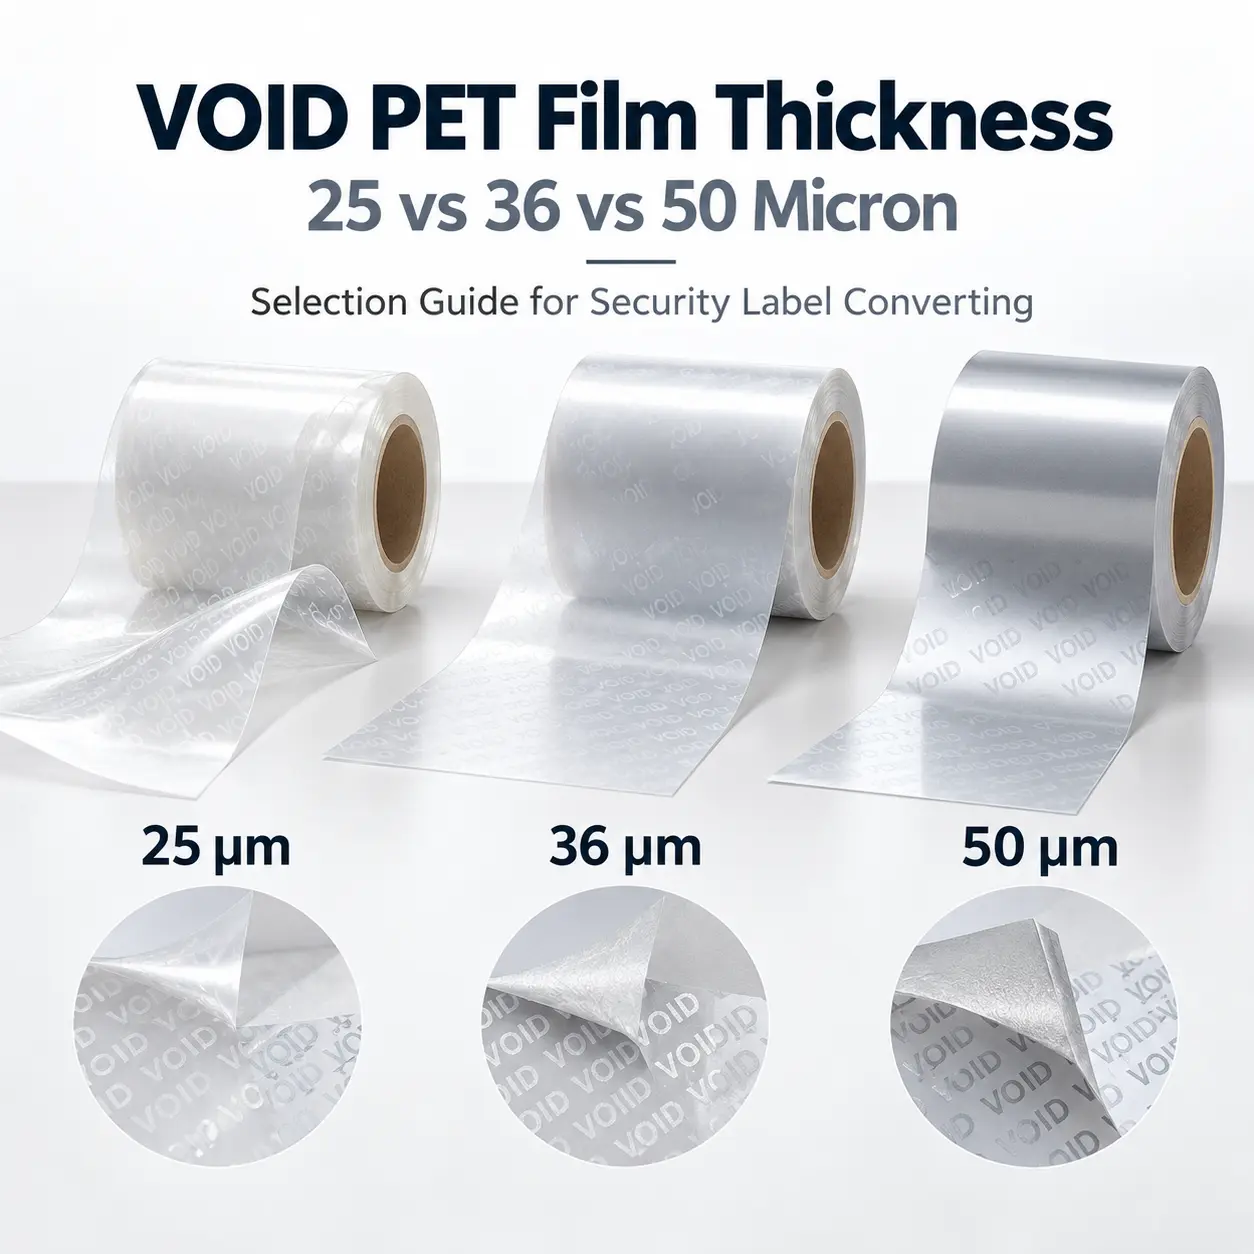
Este guia compara filmes PET VOID de 25 mícrons, 36 mícrons e 50 mícrons e explica como cada espessura pode influenciar a conversão de etiquetas de segurança.
Neste guia, 25, 36 e 50 mícrons referem-se à espessura nominal da camada externa de PET, e não à espessura total da estrutura revestida com adesivo ou do revestimento protetor.
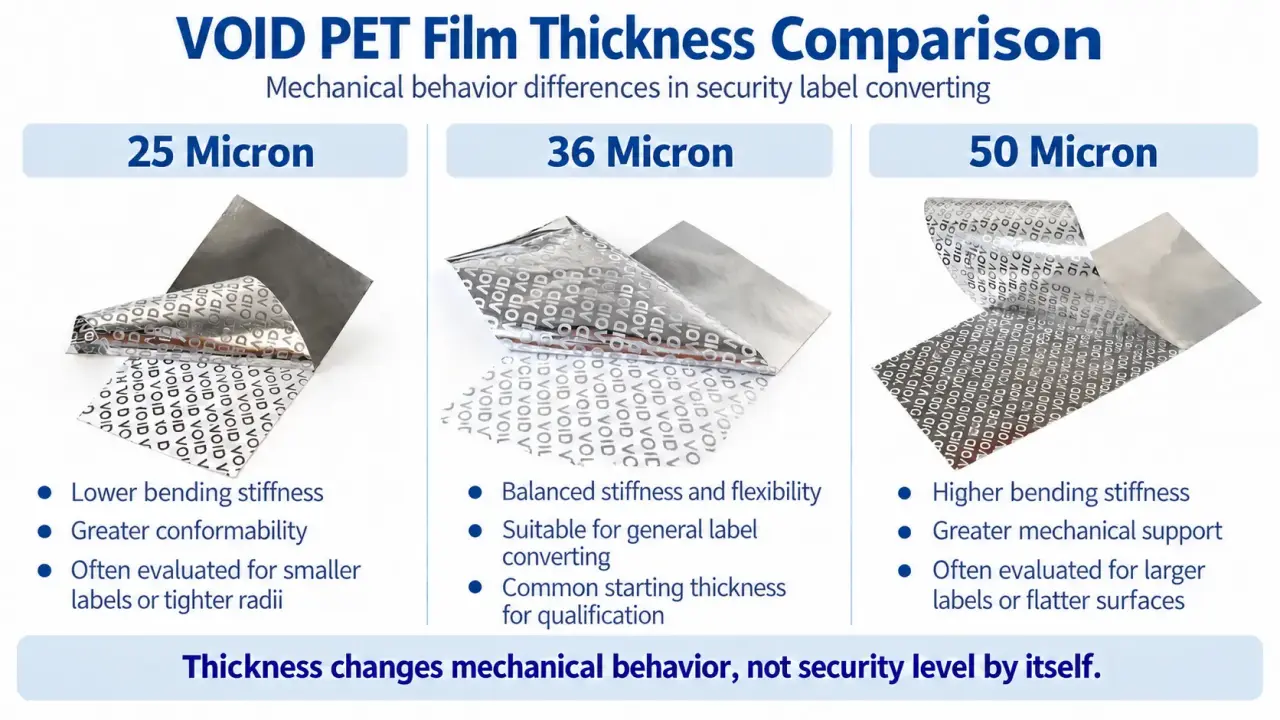
Comparação rápida da espessura do filme PET da VOID
As três espessuras não devem ser tratadas como diferentes níveis de segurança.
Eles proporcionam principalmente comportamentos mecânicos diferentes durante a conversão e a aplicação.
| Espessura do PET | Comportamento Mecânico Geral | Direção de seleção típica |
|---|---|---|
| 25 mícrons | Menor rigidez à flexão e maior conformabilidade | Frequentemente avaliada para rótulos menores, raios de curvatura mais estreitos ou aplicações que exigem maior conformabilidade. |
| 36 mícrons | Rigidez e flexibilidade equilibradas | Espessura inicial comum para qualificação geral de conversão de etiquetas de segurança |
| 50 mícrons | Maior rigidez à flexão e suporte mecânico. | Frequentemente avaliada para rótulos maiores, superfícies mais planas ou aplicações que exigem maior estabilidade no manuseio. |
Estas são orientações gerais de seleção, e não garantias universais de desempenho.
Adesivo, revestimento, estrutura de liberação, liner e geometria do rótulo podem alterar significativamente o comportamento final de conversão.
A resposta de segurança deve, portanto, ser avaliada considerando todo o material VOID, e não apenas a espessura do PET.
Para uma explicação mais detalhada da construção completa, veja o Guia de Filme PET à Prova de Violação.
Que alterações na espessura do PET ocorrem em um material com vazios?
O PET atua como revestimento mecânico em muitos materiais de segurança da VOID.
Alterar a espessura modifica o comportamento físico da bobina e do rótulo final.
Não define diretamente o tipo de transferência ou o nível de segurança.
Rigidez e Flexibilidade
O PET mais fino normalmente oferece maior flexibilidade.
Isso pode ajudar o rótulo final a se adaptar a raios menores ou superfícies de aplicação menos rígidas.
PET mais espesso geralmente proporciona maior rigidez à flexão.
Isso pode melhorar o manuseio de rótulos maiores e fornecer mais suporte mecânico durante a conversão e a dispensação.
O equilíbrio correto depende da laminação completa.
Manipulação da Web
A espessura do PET pode influenciar o comportamento do material durante a impressão, revestimento, corte e rebobinagem.
Uma teia mais fina pode exigir um controle de tensão mais cuidadoso.
Uma fita mais espessa pode ser mais fácil de manusear mecanicamente, mas o aumento da rigidez pode não ser adequado para todas as geometrias de etiquetas.
Portanto, as configurações da máquina devem ser estabelecidas usando a construção real do material, e não apenas o valor da espessura do PET.
Conformabilidade da etiqueta
A conformabilidade torna-se importante quando etiquetas de segurança são aplicadas em plásticos curvos, pequenos componentes eletrônicos ou superfícies com raio de curvatura reduzido.
Uma estrutura mais fina geralmente se dobra com mais facilidade.
Uma construção mais espessa pode resistir à flexão e gerar mais força de restauração na borda da etiqueta.
Em superfícies planas de vidro, metal ou plástico rígido, isso pode não ser um problema.
Em superfícies curvas, a espessura deve ser avaliada juntamente com a força adesiva e o tamanho da etiqueta.
Os dados técnicos gerais do filme PET também mostram que a espessura é uma das várias variáveis associadas às propriedades mecânicas e ao comportamento dimensional. Dados técnicos do Toray Lumirror PET
Quando o filme PET VOID de 25 mícrons faz sentido
Filme PET VOID de 25 mícrons Geralmente é escolhida quando se prefere uma construção com material mais flexível.
Pode ser útil para etiquetas menores, curvas mais acentuadas e aplicações onde a rigidez excessiva poderia reduzir a conformidade da superfície.
As vantagens potenciais incluem:
- menor rigidez à flexão
- melhor conformidade em superfícies curvas
- construção em material mais leve
- Boa adequação para geometria de rótulos compactos
- menos resistência quando o rótulo precisa seguir um raio pequeno
No entanto, o PET mais fino também requer uma janela de conversão estável.
A tensão da fita, a aderência inicial do adesivo, o corte e a força de desprendimento devem ser controlados cuidadosamente.
Uma película frontal fina não resolve automaticamente um problema de conversão de etiquetas pequenas.
Se a aderência do adesivo for muito forte ou o equilíbrio de liberação for inadequado, etiquetas pequenas já finalizadas ainda podem se soltar junto com a matriz de resíduos.
Por isso, projetos de rótulos pequenos devem ser testados usando a combinação real de material frontal, adesivo e revestimento.
Ao avaliar a espessura do filme VOID PET para rótulos pequenos, a flexibilidade deve ser considerada juntamente com a aderência inicial, a força de desprendimento e a estabilidade de conversão.
Um exemplo prático dessa interação é discutido em Estudo de caso de remoção de matriz de rótulos em alta temperatura.
Por que o PET de 36 mícrons é uma opção equilibrada?
Filme PET VOID de 36 mícrons Situa-se entre construções mais finas e flexíveis e construções mais espessas e rígidas.
Para muitos projetos de etiquetas de segurança, pode oferecer um equilíbrio útil entre a estabilidade na web e a flexibilidade da etiqueta finalizada.
Isso faz do PET de 36 mícrons um ponto de partida prático para testes gerais de conversão.
As considerações típicas incluem:
- conversão geral de etiquetas de segurança rolo a rolo
- formatos de rótulos de tamanho médio
- impressão e aplicações de dados variáveis
- corte e vinco e remoção de matriz
- dispensador automático de etiquetas
- aplicações que requerem rigidez moderada
Não deve ser considerada a espessura ideal para todos os projetos.
Uma camada frontal de 36 mícrons ainda pode apresentar desempenho insatisfatório se o adesivo, o revestimento ou a camada de separação de segurança não forem adequados à aplicação pretendida.
A principal vantagem do PET de 36 mícrons é que ele pode fornecer um ponto de partida mecânico equilibrado para a qualificação do material.
Quando se prefere filme PET com 50 mícrons de porosidade
Filme PET vazio de 50 mícrons Proporciona maior rigidez do que construções de PET mais finas.
Isso pode ser útil para etiquetas de segurança maiores e aplicações onde um suporte mecânico mais robusto melhora o manuseio.
As vantagens potenciais incluem:
- maior rigidez do rótulo finalizado
- manuseio manual mais fácil
- maior apoio para áreas de rótulo maiores
- alimentação mais estável em alguns sistemas de distribuição
- menor tendência de etiquetas muito grandes ficarem muito macias durante a aplicação.
Uma maior rigidez também pode se tornar uma desvantagem.
Uma construção em PET de 50 mícrons pode ser menos adequada para superfícies curvas de pequeno diâmetro ou para etiquetas muito pequenas que necessitam de alta conformabilidade.
Uma maior rigidez também pode aumentar a tensão na borda quando uma etiqueta é forçada em um raio pequeno.
O sistema adesivo deve, portanto, ser capaz de resistir às forças mecânicas criadas pelo material de revestimento.
Como a espessura do PET afeta o corte e a remoção da matriz
O desempenho do corte e vinco depende da qualidade total da laminação.
A espessura do PET é uma variável importante, mas não é a única.
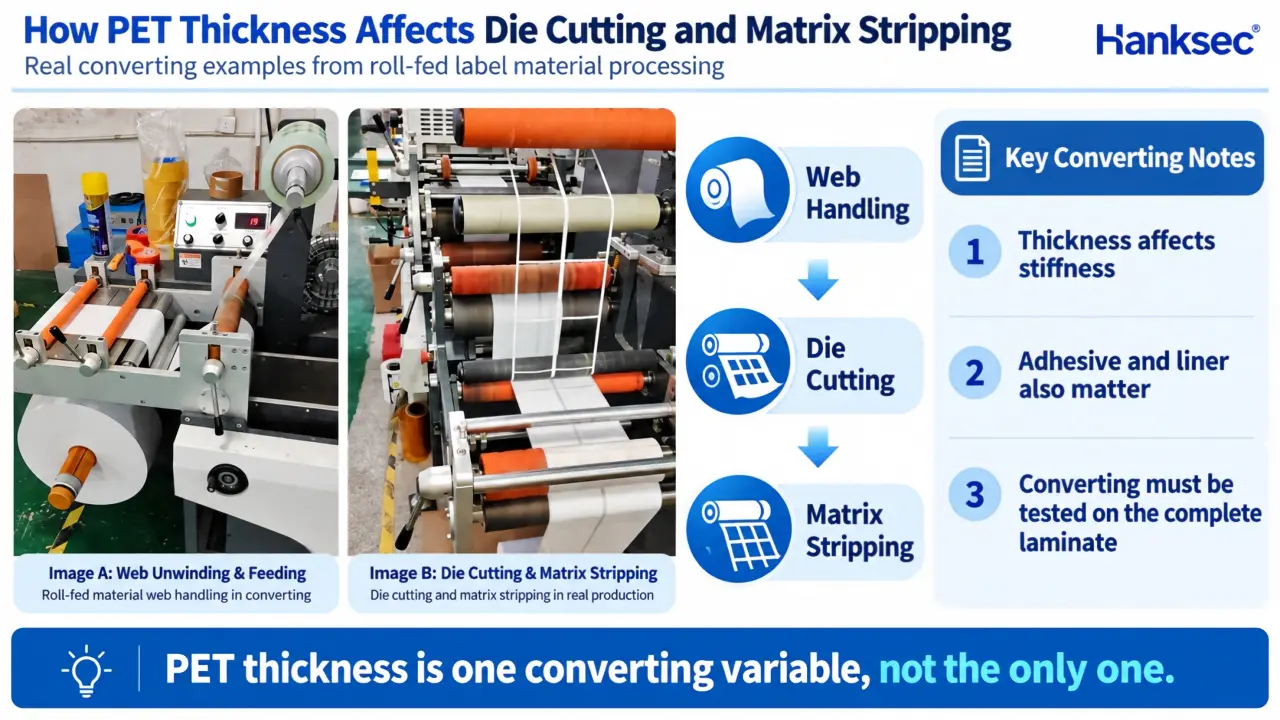
Pressão de corte e vinco
Alterar a espessura do PET altera a espessura da camada superficial que a ferramenta de corte deve penetrar.
A configuração correta da matriz também depende da espessura do revestimento, do comportamento do adesivo, da construção do revestimento interno, da geometria da lâmina e das condições da máquina.
Por esse motivo, a pressão da matriz não deve ser especificada apenas com base na espessura do PET.
Todo o material deve ser qualificado no equipamento de conversão propriamente dito.
Alterar a espessura do filme VOID PET pode exigir ajustes correspondentes nas condições de corte e manuseio da bobina.
Remoção da matriz
A remoção da matriz é influenciada por diversos fatores que interagem entre si.
- rigidez do PET
- tamanho da etiqueta
- formato do rótulo
- aderência inicial do adesivo
- força de liberação
- ângulo de remoção da matriz
- velocidade de remoção
Uma espessura maior da chapa frontal pode proporcionar maior suporte mecânico à bobina.
No entanto, isso não garante uma remoção mais fácil.
Caso a aderência, a força de desprendimento ou a geometria da etiqueta sejam inadequadas, as etiquetas finalizadas ainda podem ser transportadas juntamente com a matriz de resíduos.
Da mesma forma, uma estrutura de PET mais fina pode apresentar boa conversão quando o adesivo e o revestimento estão corretamente equilibrados.
A janela de conversão deve, portanto, ser estabelecida testando-se a construção completa.
A espessura do PET afeta a impressão?
Sim, mas a espessura do PET afeta a impressão principalmente por meio do manuseio da bobina e da estabilidade mecânica.
A receptividade da impressão depende mais diretamente do tratamento da superfície.
Isso pode incluir:
- tratamento de coronavírus
- primeiro
- casaco de acabamento receptivo a impressões
- compatibilidade de tinta ou fita
Uma membrana de PET mais espessa pode proporcionar maior estabilidade mecânica durante a alimentação.
Uma teia mais fina pode exigir um controle de tensão mais preciso.
No entanto, nenhuma das espessuras proporcionará boa ancoragem da tinta se o tratamento da superfície não for compatível com o processo de impressão.
Portanto, a espessura e a imprimibilidade devem ser qualificadas como requisitos de material distintos, porém relacionados.
O PET mais espesso oferece melhor evidência de violação?
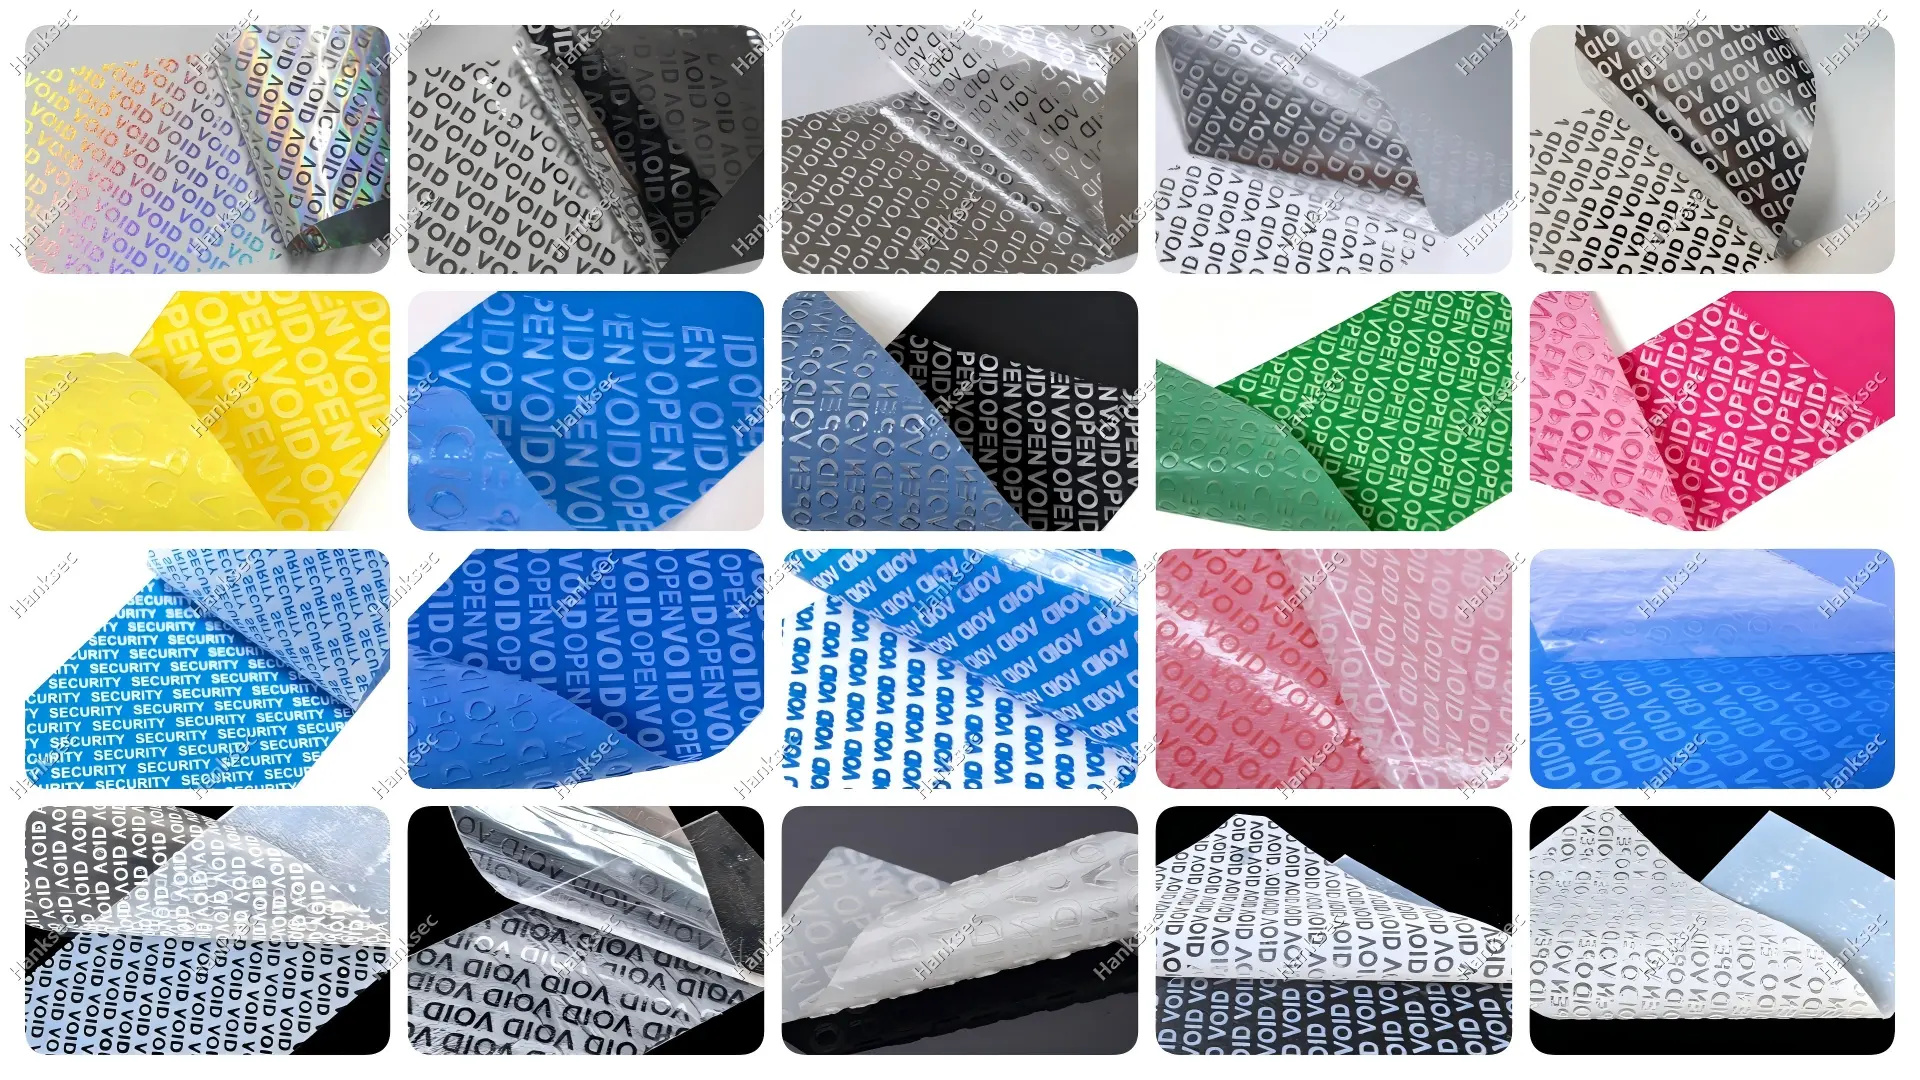
Não. Uma película PET mais espessa não cria automaticamente evidências de violação mais fortes.
O efeito VOID é criado pelo sistema de liberação e separação de segurança, e não apenas pela espessura do PET.
Fatores importantes incluem:
- camada de liberação de segurança
- design de transferência total, transferência parcial ou sem transferência
- adesivo sensível à pressão
- substrato de aplicação
- energia de superfície
- tempo de permanência
- construção de revestimento
- Comportamento mecânico do PET
Um material PET de 25 mícrons pode produzir evidências claras de violação quando toda a estrutura é projetada corretamente.
Um material PET de 50 mícrons ainda pode apresentar evidências de violação deficientes se o adesivo ou o sistema de separação for inadequado.
A espessura é, portanto, um componente da construção do material, e não um nível de segurança em si.
Para uma explicação detalhada dos três principais mecanismos de transferência, consulte O que é o material da etiqueta VOID?.
Como o tamanho da etiqueta altera a seleção de espessura
A geometria da etiqueta altera a forma como a rigidez da superfície interage com a força adesiva e de desmoldagem.
Etiquetas de segurança pequenas
Etiquetas pequenas podem ser sensíveis à rigidez do material, à aderência do adesivo e à geometria do corte.
Quando o rótulo é muito pequeno, a relação entre a área do rótulo e o comprimento da borda se altera.
Isso pode tornar o levantamento das bordas e o descascamento da matriz mais perceptíveis.
Uma espessura menor de PET pode melhorar a flexibilidade, mas a estrutura completa ainda precisa ser testada.
O tamanho pequeno das etiquetas não deve ser automaticamente interpretado como uma regra que exige PET de 25 mícrons.
Etiquetas de segurança grandes
Rótulos maiores podem se beneficiar de maior estabilidade dimensional e manuseio mais fácil.
Em algumas aplicações, uma construção em PET mais espessa pode ajudar a reduzir a excessiva maciez durante a dispensação e aplicação.
No entanto, etiquetas maiores aplicadas a substratos curvos ainda podem exigir mais flexibilidade.
As dimensões do rótulo e a geometria do substrato devem, portanto, ser avaliadas em conjunto.
A espessura do PET deve corresponder à do adesivo e do revestimento protetor.
A película frontal de PET não funciona independentemente do adesivo e do revestimento.
Diferentes combinações podem produzir comportamentos de conversão e aplicação muito distintos.
Por exemplo, uma película rígida de PET combinada com um adesivo altamente agressivo pode exigir um equilíbrio de desmoldagem diferente de uma estrutura mais fina e flexível.
O revestimento também deve fornecer suporte adequado durante a impressão, o corte e a remoção da matriz.
Ao solucionar problemas com um material de etiqueta VOID, alterar apenas a espessura do PET pode não resolver o problema real.
A construção completa deve ser avaliada como um sistema único.
Para fatores de seleção de adesivos, consulte o Guia de Adesivos para Etiquetas de Segurança.
Como as empresas de conversão de rótulos devem escolher a espessura do PET
A espessura inicial ideal depende da aplicação e do processo de conversão.
A espessura da película de PET deve, portanto, ser selecionada como parte da construção completa do material, e não como uma especificação isolada.
| Requisitos do projeto | Direção de seleção inicial |
|---|---|
| Etiqueta pequena em uma superfície curva | Avaliar PET mais fino e confirmar a força de adesão. |
| Conversão de etiquetas de segurança gerais | Avalie uma espessura média, como 36 mícrons. |
| Etiqueta grande que requer maior rigidez | Avalie PET mais espesso, como o de 50 mícrons. |
| Aplicação de raio estreito | Priorize a conformabilidade e a adesão das bordas. |
| Dispensação de alta velocidade | Avalie a rigidez do PET juntamente com o revestimento e a força de liberação. |
| Remoção de matriz difícil | Avalie todo o sistema de revestimento frontal, adesivo, liner e corte e vinco. |
| É necessário apresentar provas robustas de nulidade (VOID). | Selecione primeiro o mecanismo de transferência de segurança e, em seguida, otimize a espessura do PET. |
Uma sequência prática de seleção consiste em definir primeiro a resposta à violação necessária, seguida pelo substrato de aplicação, tamanho do rótulo, sistema adesivo, estrutura de liberação, espessura do PET e validação de conversão.
Essa sequência ajuda a evitar um erro comum de fornecimento, em que a espessura é selecionada antes que os requisitos de segurança e conversão sejam compreendidos.
Formatos de fornecimento de filme PET VOID
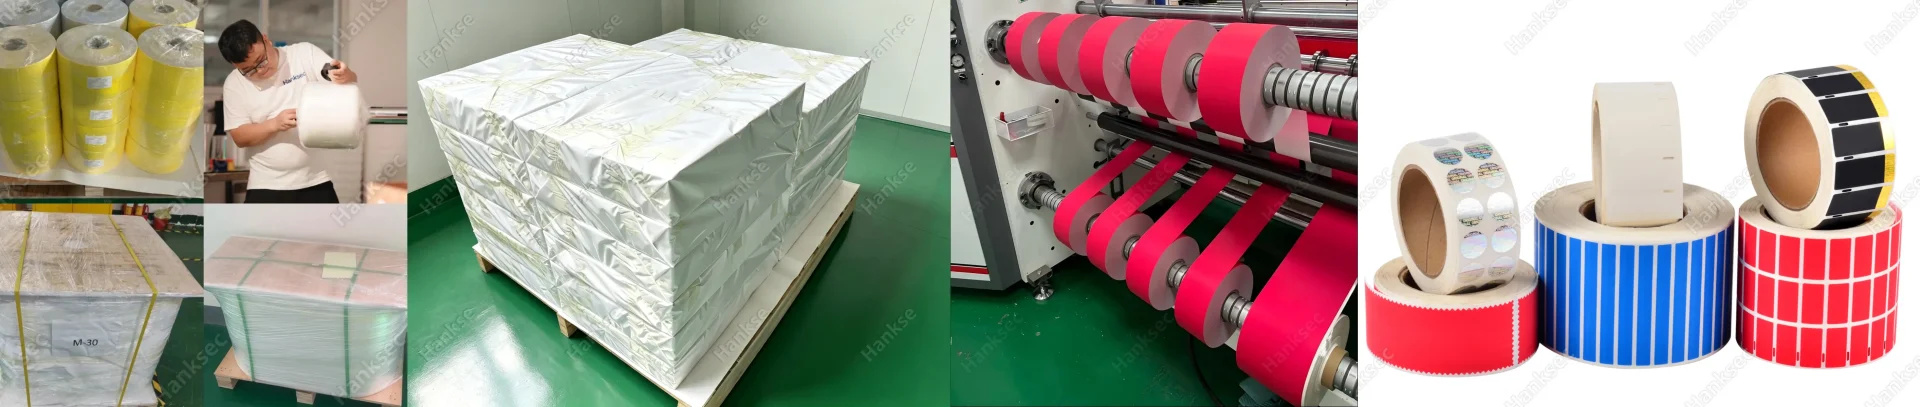
Os materiais VOID PET podem ser fornecidos para diferentes etapas de conversão.
Os formatos típicos podem incluir:
- rolos gigantes
- rolos cortados
- larguras de rolo personalizadas
- folhas
- converter etiquetas finalizadas quando necessário
Os convertedores devem confirmar a espessura juntamente com a largura do rolo, o comprimento do rolo, o tamanho do núcleo, a direção do enrolamento, o sistema adesivo e o revestimento protetor.
Para considerações sobre o fornecimento de bobinas, consulte o Guia de rolos de material para etiquetas VOID.
O que deve ser testado antes da produção em massa?
A seleção da espessura deve ser confirmada por meio de testes reais do material antes da produção em massa.
As verificações recomendadas incluem:
- adesão no substrato real
- Ativação do VOID após a remoção
- levantamento de borda
- compatibilidade de impressão
- corte e vinco
- remoção da matriz
- força de liberação
- corte e rebobinagem
- dispensação automática
- tempo de permanência antes do teste de violação
A construção finalizada deve ser testada em condições que representem o processo real de conversão e aplicação.
Uma amostra que apresenta bom desempenho em um determinado substrato ou tamanho de etiqueta não deve ser automaticamente considerada como tendo o mesmo desempenho em outra aplicação.
Para um fluxo de trabalho de teste completo, consulte o Guia de Controle de Qualidade de Materiais para Etiquetas de Segurança.
Perguntas frequentes sobre a espessura do filme VOID PET
O PET de 50 mícrons é mais seguro que o PET de 25 mícrons?
Não.
O PET de 50 mícrons é mecanicamente mais rígido, mas a maior resistência à violação depende da camada de segurança, do adesivo, do substrato e do mecanismo de transferência.
Qual a espessura ideal de PET para rótulos pequenos?
Não existe uma espessura universal para etiquetas pequenas.
Uma PET mais fina pode melhorar a flexibilidade, mas a aderência do adesivo, a força de desprendimento, a geometria do rótulo e as condições de remoção da matriz também devem ser avaliadas.
O PET de 36 mícrons é adequado para etiquetas de segurança em geral?
O PET de 36 mícrons costuma ser um ponto de partida equilibrado útil, pois oferece rigidez e flexibilidade moderadas.
A adequação final ainda deve ser confirmada por meio de testes reais de conversão e aplicação.
A espessura do PET afeta a transferência de vazios?
A espessura do PET pode influenciar o comportamento mecânico durante a remoção.
No entanto, o principal mecanismo de transferência VOID é criado pela camada de segurança funcional e pelo sistema adesivo.
PET mais espesso melhora o corte e vinco?
Não necessariamente.
O corte com matriz depende da espessura do PET, juntamente com o adesivo, o revestimento, a geometria da lâmina e as configurações da máquina.
A Hanksec pode fornecer PET com diferentes espessuras em rolos jumbo?
Sim.
A Hanksec pode trabalhar com diferentes espessuras de PET e formatos de bobina, de acordo com a estrutura de segurança, adesivo, revestimento protetor e processo de conversão necessários.
Selecione a espessura do PET como parte do sistema completo de materiais VOID.
A espessura do filme PET não deve ser selecionada como uma especificação isolada.
O PET de 25 mícrons geralmente oferece maior flexibilidade.
O PET de 36 mícrons geralmente oferece um equilíbrio entre flexibilidade e rigidez.
O PET de 50 mícrons proporciona maior suporte mecânico e rigidez no manuseio.
Nenhuma dessas espessuras garante automaticamente um nível de segurança mais elevado.
O material correto deve ser selecionado de acordo com a resposta à violação exigida, o substrato de aplicação, o tamanho da etiqueta, o sistema adesivo, a estrutura de liberação, a espessura do PET e o processo de conversão.
A Hanksec oferece suporte a materiais de segurança VOID para convertedores de etiquetas, gráficas de segurança, distribuidores e projetos OEM.
A avaliação do material pode incluir a espessura do PET, a construção com transferência total, parcial ou sem transferência, a seleção do adesivo, o revestimento protetor, a superfície imprimível e as especificações do rolo pronto para conversão.
SOLICITAR AMOSTRA DE MATERIAL PET E VERIFICAÇÃO DE ESPESSURA