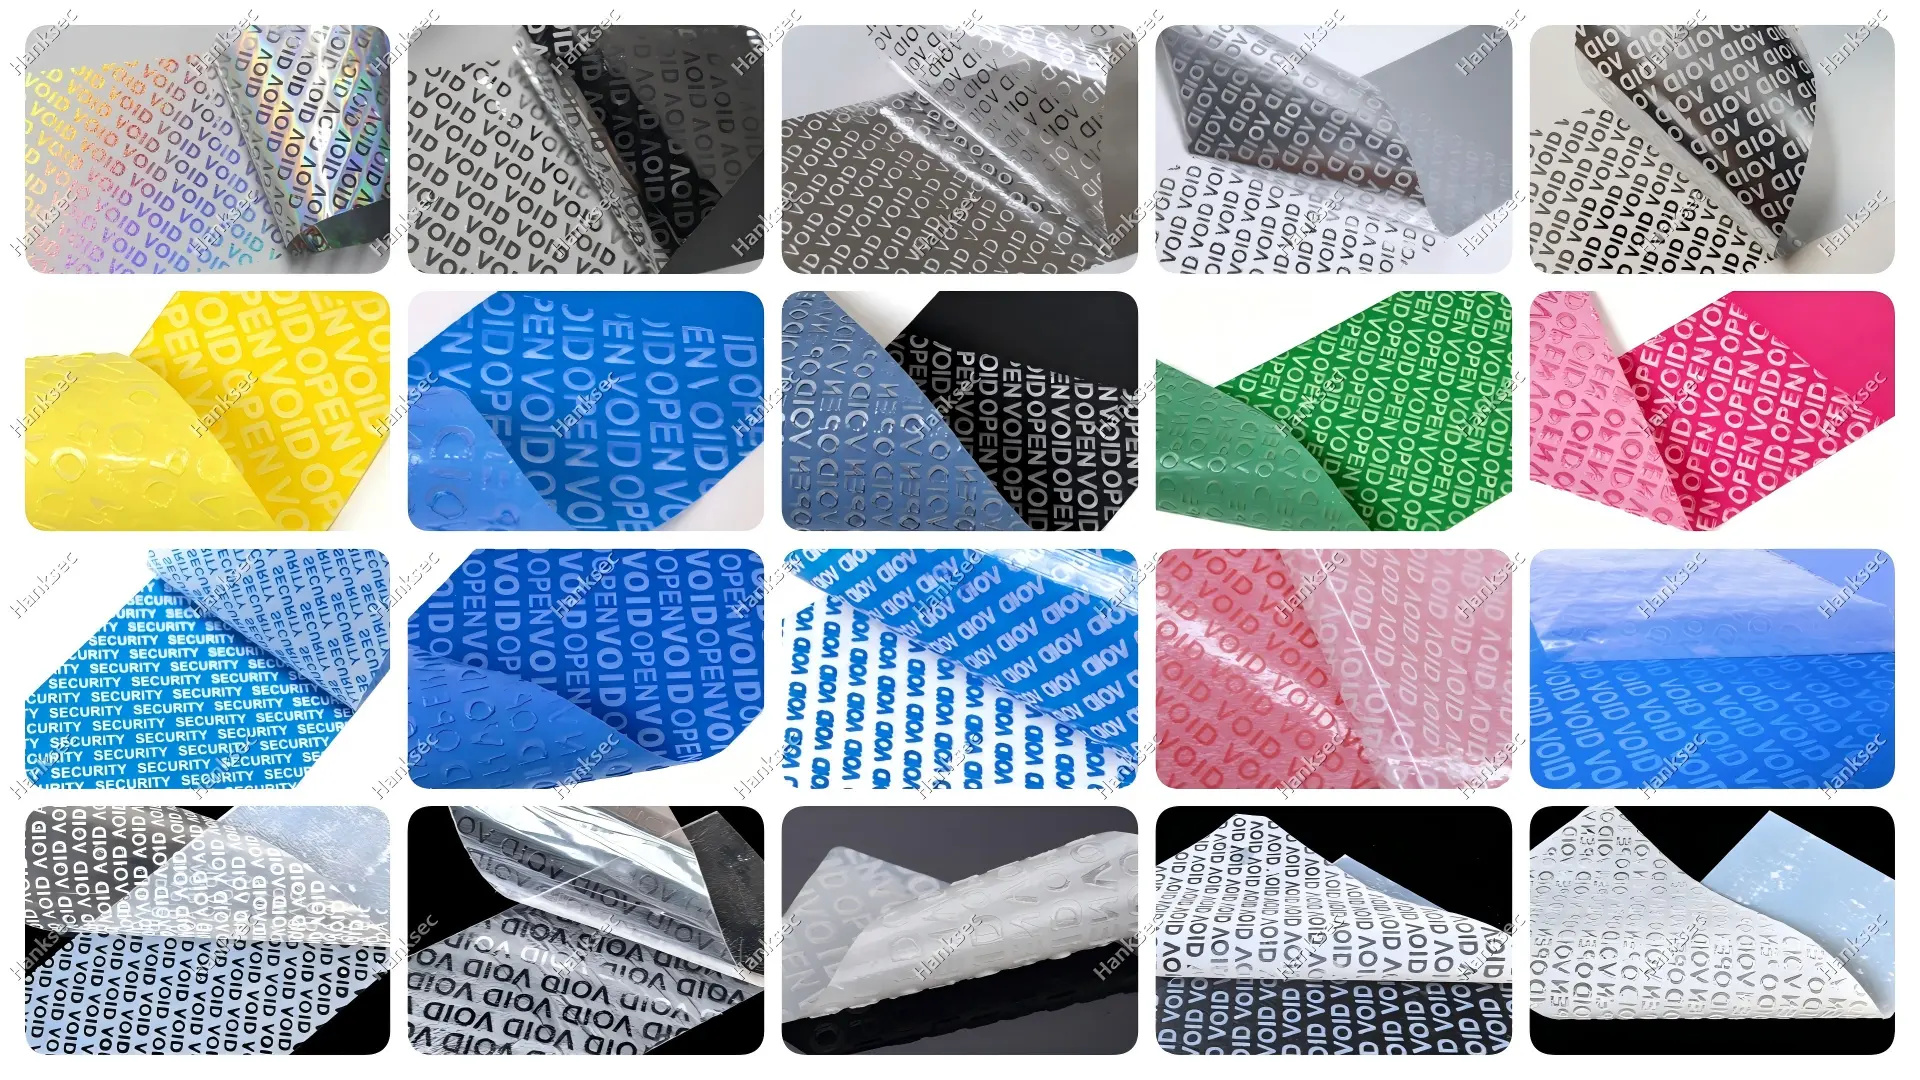
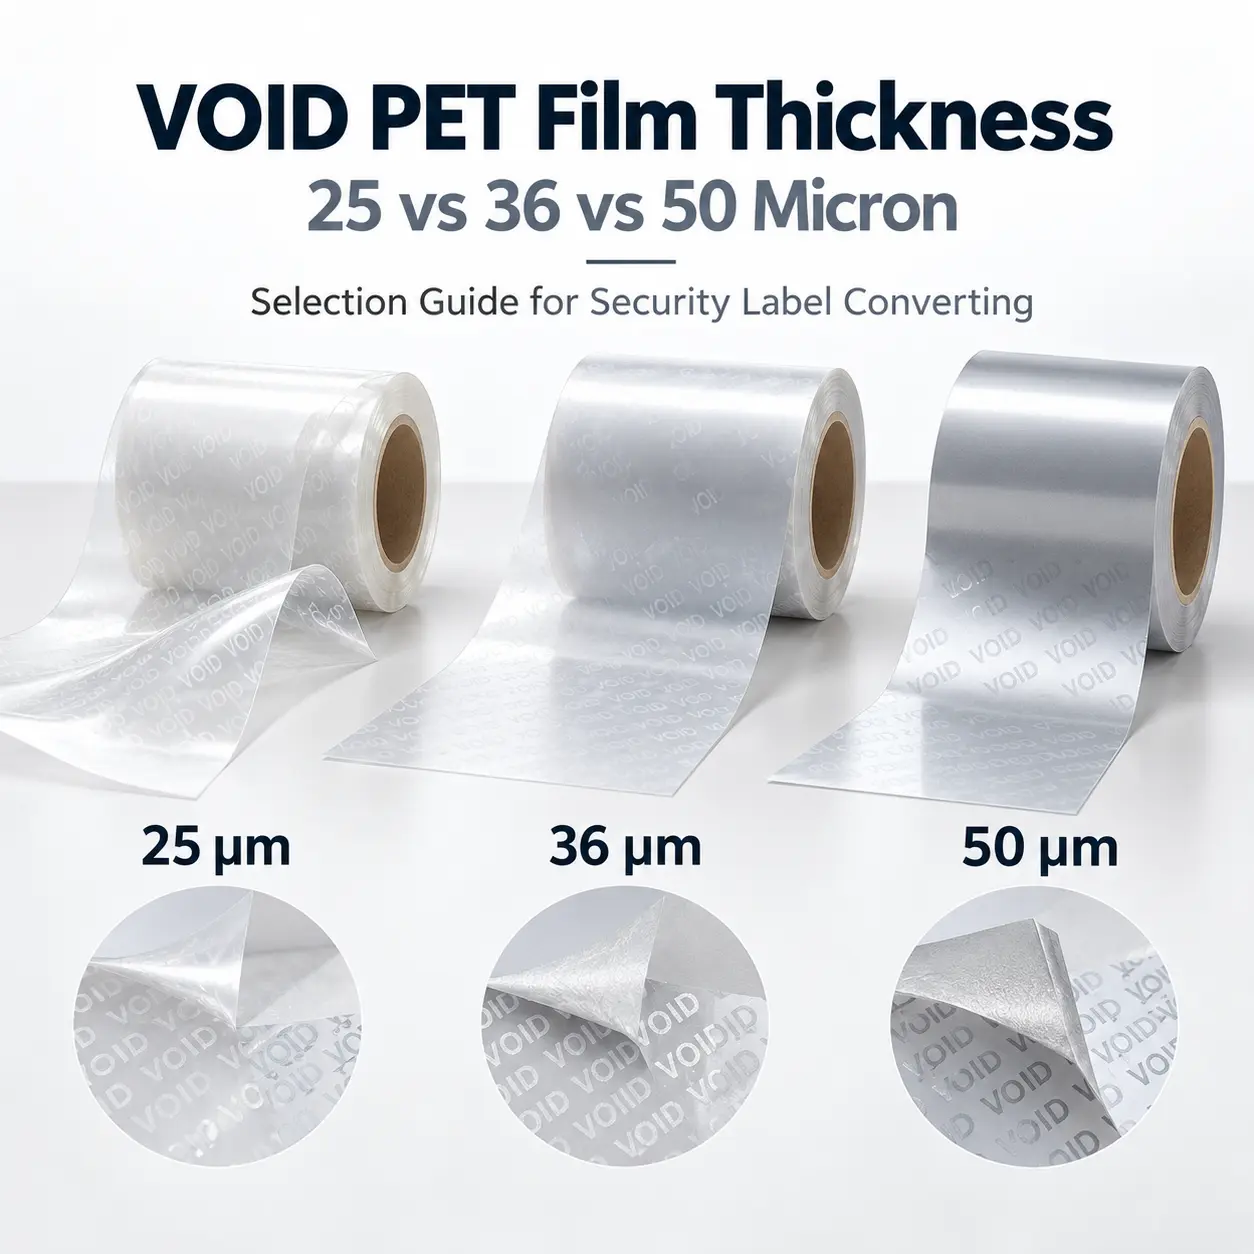
VOID PET-Folie ist üblicherweise in verschiedenen Stärken erhältlich, aber eine dickere Folie bedeutet nicht automatisch ein besseres Sicherheitsmaterial.
Für Etikettenhersteller und Sicherheitsdrucker, VOID PET-Foliendicke beeinflusst Steifigkeit, Flexibilität, Bahnhandhabung, Stanzen, Matrixablösung und Dosierung.
Die endgültige Manipulationssicherheit hängt jedoch weiterhin von der gesamten Materialkonstruktion ab.
Eine 25 Mikron dicke PET-Folie eignet sich möglicherweise für eine Etikettengröße und ein Substrat, während eine 50 Mikron dicke PET-Folie bei einem anderen Verarbeitungsprozess bessere Ergebnisse erzielen kann.
Bei der richtigen Auswahl sollten daher die PET-Dicke sowie die Sicherheitsschicht, der Klebstoff, die Trennfolie, die Etikettengeometrie und die endgültige Applikationsfläche berücksichtigt werden.
Dieser Leitfaden vergleicht 25 Mikron, 36 Mikron und 50 Mikron VOID PET-Folie und erklärt, wie sich die jeweilige Dicke auf die Verarbeitung von Sicherheitsetiketten auswirken kann.
In diesem Leitfaden beziehen sich die Angaben 25, 36 und 50 Mikron auf die nominelle Dicke des PET-Obermaterials, nicht auf die Gesamtdicke der mit Klebstoff beschichteten Konstruktion oder der Trennfolie.
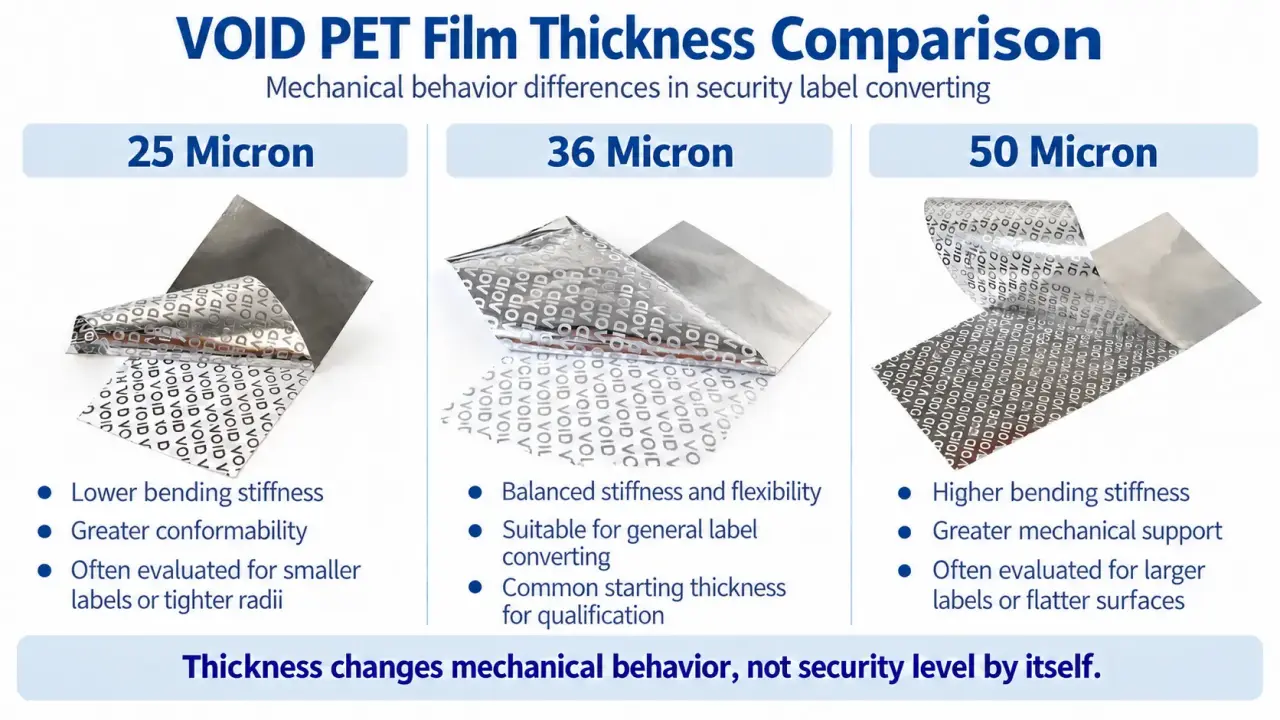
Schneller Vergleich der VOID PET-Foliendicke
Die drei Materialstärken sollten nicht als unterschiedliche Sicherheitsstufen betrachtet werden.
Sie bieten hauptsächlich unterschiedliches mechanisches Verhalten während der Umwandlung und Anwendung.
| PET-Dicke | Allgemeines mechanisches Verhalten | Typische Auswahlrichtung |
|---|---|---|
| 25 Mikron | Geringere Biegesteifigkeit und höhere Anpassungsfähigkeit | Wird häufig für kleinere Etiketten, engere Radien oder Anwendungen, die eine höhere Anpassungsfähigkeit erfordern, bewertet. |
| 36 Mikron | Ausgewogene Steifigkeit und Flexibilität | Übliche Ausgangsdicke für die Qualifizierung zur Verarbeitung allgemeiner Sicherheitsetiketten |
| 50 Mikron | Höhere Biegesteifigkeit und mechanische Unterstützung | Häufig wird es für größere Etiketten, flachere Oberflächen oder Anwendungen, die eine höhere Handhabungsstabilität erfordern, bewertet. |
Hierbei handelt es sich eher um allgemeine Auswahlrichtlinien als um universelle Leistungsgarantien.
Klebstoff, Beschichtung, Trennmittelkonstruktion, Trägermaterial und Etikettengeometrie können das Endverarbeitungsverhalten erheblich beeinflussen.
Die Sicherheitsreaktion sollte daher auf der Grundlage des gesamten VOID-Materials und nicht nur auf der Grundlage der PET-Dicke bewertet werden.
Eine ausführlichere Erklärung der gesamten Konstruktion finden Sie unter Leitfaden für manipulationssichere PET-Folien.
Welche Änderungen der PET-Dicke ergeben sich bei einem Hohlraummaterial?
PET dient in vielen VOID-Sicherheitsmaterialien als mechanisches Oberflächenmaterial.
Durch die Änderung der Dicke ändert sich das physikalische Verhalten der Bahn und des fertigen Etiketts.
Es definiert weder die Art der Übertragung noch das Sicherheitsniveau direkt.
Steifigkeit und Flexibilität
Dünneres PET bietet in der Regel eine höhere Flexibilität.
Dadurch kann das fertige Etikett besser an kleinere Radien oder weniger starre Applikationsflächen angepasst werden.
Dickeres PET bietet im Allgemeinen eine höhere Biegesteifigkeit.
Dadurch wird die Handhabung größerer Etiketten verbessert und eine bessere mechanische Unterstützung beim Konfektionieren und Abfüllen gewährleistet.
Das richtige Gleichgewicht hängt vom gesamten Laminat ab.
Webverarbeitung
Die Dicke der PET-Folie kann Einfluss darauf haben, wie sich das Material beim Drucken, Beschichten, Schneiden und Aufwickeln verhält.
Bei einem dünneren Gewebe ist möglicherweise eine sorgfältigere Spannungsregelung erforderlich.
Eine dickere Bahn kann mechanisch einfacher zu handhaben sein, aber die erhöhte Steifigkeit eignet sich möglicherweise nicht für jede Etikettengeometrie.
Die Maschineneinstellungen sollten daher anhand der tatsächlichen Materialbeschaffenheit und nicht allein anhand eines PET-Dickenwerts vorgenommen werden.
Etikettenkonformität
Anpassungsfähigkeit wird wichtig, wenn Sicherheitsetiketten auf gebogenen Kunststoff, kleinen elektronischen Bauteilen oder Oberflächen mit engem Radius angebracht werden.
Eine dünnere Konstruktion lässt sich im Allgemeinen leichter biegen.
Eine dickere Konstruktion kann dem Biegen widerstehen und eine größere Rückstellkraft am Etikettenrand erzeugen.
Bei flachem Glas, Metall oder starrem Kunststoff ist dies möglicherweise kein Problem.
Bei gekrümmten Oberflächen sollten die Dicke zusammen mit der Klebekraft und der Etikettengröße bewertet werden.
Allgemeine technische Daten zu PET-Folien zeigen auch, dass die Dicke eine von mehreren Variablen ist, die mit den mechanischen Eigenschaften und dem Dimensionsverhalten zusammenhängen. Technische Daten von Toray Lumirror PET
Wann 25 Mikron VOID PET-Folie sinnvoll ist
25 Mikron VOID PET-Folie wird im Allgemeinen gewählt, wenn eine flexiblere Materialkonstruktion bevorzugt wird.
Es eignet sich für kleinere Etiketten, engere Kurven und Anwendungen, bei denen eine übermäßige Steifigkeit die Oberflächenanpassung beeinträchtigen könnte.
Zu den potenziellen Vorteilen gehören:
- geringere Biegesteifigkeit
- bessere Anpassung an gekrümmte Oberflächen
- Konstruktion aus leichterem Material
- gute Eignung für kompakte Etikettengeometrie
- geringerer Widerstand, wenn das Etikett einem kleinen Radius folgen muss
Dünneres PET erfordert jedoch auch ein stabiles Konversionsfenster.
Bahnspannung, Anfangshaftung des Klebstoffs, Stanz- und Ablösekraft sollten sorgfältig kontrolliert werden.
Dünnes Obermaterial löst nicht automatisch ein kleines Problem bei der Etikettenverarbeitung.
Ist die Klebekraft zu stark oder das Ablöseverhältnis ungeeignet, können sich kleine, fertige Etiketten zusammen mit der Abfallmatrix ablösen.
Aus diesem Grund sollten kleine Etikettenprojekte mit der tatsächlichen Kombination aus Obermaterial, Klebstoff und Trägermaterial getestet werden.
Bei der Bewertung der Dicke von VOID-PET-Folien für kleine Etiketten sollten neben der Klebekraft, der Ablösekraft und der Verarbeitungsstabilität auch die Flexibilität berücksichtigt werden.
Ein praktisches Beispiel für diese Wechselwirkung wird im Folgenden besprochen. Fallstudie zur Entfernung von Etikettenmatrizen bei hohen Temperaturen.
Warum 36 Mikron PET eine ausgewogene Option ist
36 Mikron VOID PET-Folie Sie liegt zwischen dünneren, flexiblen Konstruktionen und dickeren, hochsteifen Konstruktionen.
Für viele Projekte im Bereich Sicherheitsetiketten kann es ein sinnvolles Gleichgewicht zwischen Webstabilität und Flexibilität des fertigen Etiketts bieten.
Damit ist 36 Mikron PET ein praktischer Ausgangspunkt für allgemeine Konvertierungsversuche.
Typische Überlegungen umfassen:
- allgemeine Rollen-zu-Rollen-Sicherheitsetiketten-Konvertierung
- mittelgroße Etikettenformate
- Druck- und variable Datenanwendungen
- Stanzen und Entformen
- automatische Etikettenausgabe
- Anwendungen, die eine mäßige Steifigkeit erfordern
Es sollte nicht als die beste Dicke für jedes Projekt bezeichnet werden.
Auch ein 36 Mikron dickes Obermaterial kann schlechte Ergebnisse liefern, wenn Klebstoff, Trägermaterial oder Sicherheitstrennschicht nicht auf die beabsichtigte Anwendung abgestimmt sind.
Der Wert von 36 Mikron PET liegt hauptsächlich darin, dass es einen ausgewogenen mechanischen Ausgangspunkt für die Materialqualifizierung bietet.
Wann ist eine 50-Mikron-PET-Folie mit Hohlraumstruktur bevorzugt?
50 Mikron VOID PET-Folie bietet eine höhere Steifigkeit als dünnere PET-Konstruktionen.
Dies kann bei größeren Sicherheitsetiketten und Anwendungen nützlich sein, bei denen eine stärkere mechanische Unterstützung die Handhabung verbessert.
Zu den potenziellen Vorteilen gehören:
- höhere Steifigkeit des fertigen Etiketts
- einfachere manuelle Handhabung
- stärkere Unterstützung für größere Etikettenbereiche
- stabilere Zufuhr in einigen Dosiersystemen
- verringerte Tendenz, dass sich sehr große Etiketten beim Auftragen zu weich anfühlen
Eine höhere Steifigkeit kann sich aber auch als Nachteil erweisen.
Eine 50 Mikron PET-Konstruktion ist möglicherweise weniger geeignet für gekrümmte Oberflächen mit kleinem Durchmesser oder sehr kleine Etiketten, die eine hohe Anpassungsfähigkeit erfordern.
Eine höhere Steifigkeit kann auch die Kantenspannung erhöhen, wenn ein Etikett um einen engen Radius gepresst wird.
Das Klebesystem muss daher den von der Deckschicht erzeugten mechanischen Kräften widerstehen können.
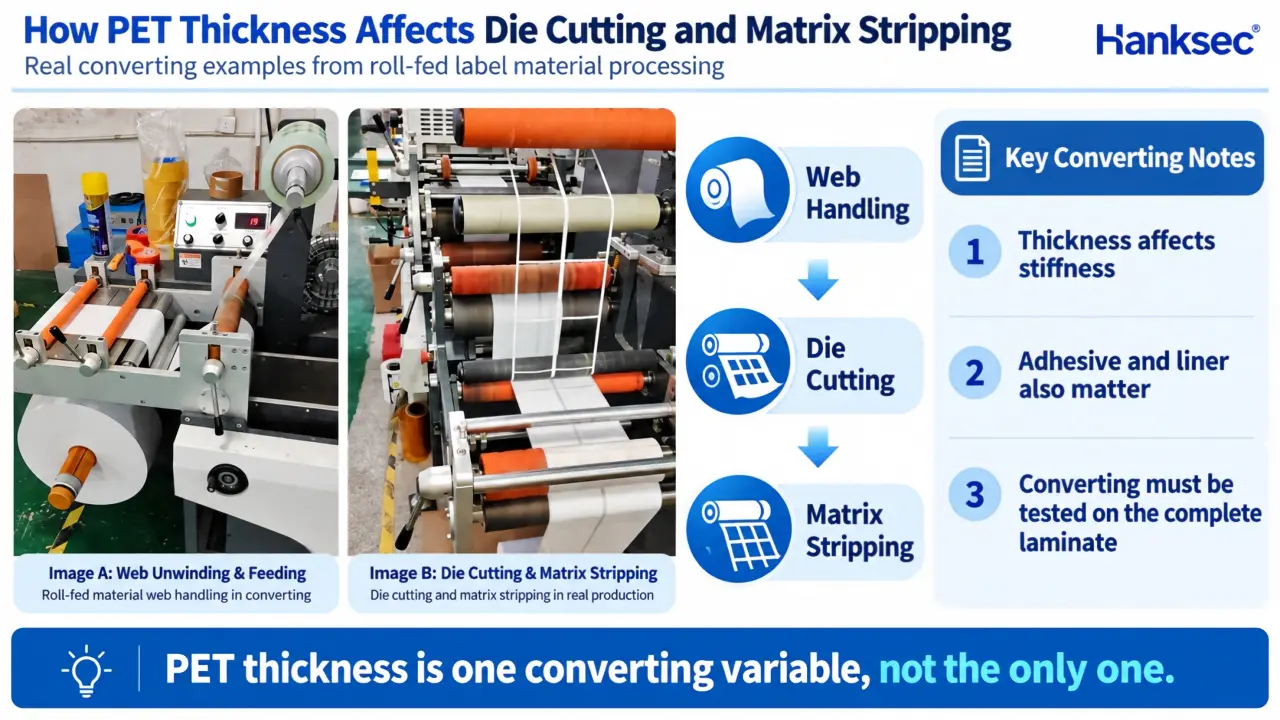
Wie die PET-Dicke das Stanzen und die Matrixablösung beeinflusst
Die Stanzleistung hängt vom gesamten Laminat ab.
Die PET-Dicke ist eine wichtige Variable, aber nicht die einzige.
Stanzdruck
Durch die Änderung der PET-Dicke ändert sich die Dicke der Deckschicht, die das Schneidwerkzeug durchdringen muss.
Die korrekte Düseneinstellung hängt auch von der Schichtdicke, dem Klebstoffverhalten, der Linerkonstruktion, der Geometrie der Schaufel und dem Maschinenzustand ab.
Aus diesem Grund sollte der Düsendruck nicht allein anhand der PET-Dicke bestimmt werden.
Das gesamte Material sollte auf der tatsächlichen Verarbeitungsanlage qualifiziert werden.
Eine Änderung der Dicke der VOID PET-Folie kann entsprechende Anpassungen der Stanz- und Bahnhandhabungsbedingungen erforderlich machen.
Matrix-Stripping
Die Matrixablösung wird von mehreren interagierenden Faktoren beeinflusst.
- PET-Steifheit
- Etikettengröße
- Etikettenform
- Anfangshaftung des Klebstoffs
- Entladekraft
- Matrixablösewinkel
- Abstreifgeschwindigkeit
Eine dickere Oberschicht kann der Bahn eine bessere mechanische Stabilität verleihen.
Das garantiert jedoch kein einfacheres Abisolieren.
Wenn die Haftung des Klebstoffs, die Ablösekraft oder die Geometrie des Etiketts ungeeignet sind, können die fertigen Etiketten trotzdem noch mit der Abfallmatrix transportiert werden.
Ebenso kann eine dünnere PET-Konstruktion gut verarbeitet werden, wenn Klebstoff und Trägermaterial richtig aufeinander abgestimmt sind.
Das Umstellungsfenster sollte daher durch eine Prüfung der gesamten Konstruktion ermittelt werden.
Beeinflusst die PET-Dicke den Druck?
Ja, aber die PET-Dicke beeinflusst den Druck hauptsächlich durch Bahnführung und mechanische Stabilität.
Die Druckempfindlichkeit hängt direkter von der Oberflächenbehandlung ab.
Dies kann Folgendes umfassen:
- Corona-Behandlung
- Erste
- druckempfindlicher Decklack
- Tinten- oder Farbbandkompatibilität
Eine dickere PET-Folie kann während des Zuführens für eine größere mechanische Stabilität sorgen.
Eine dünnere Bahn erfordert möglicherweise eine präzisere Spannungsregelung.
Allerdings bietet keine der beiden Schichtdicken eine gute Tintenhaftung, wenn die Oberflächenbehandlung nicht mit dem Druckprozess kompatibel ist.
Dicke und Bedruckbarkeit sollten daher als separate, aber miteinander verbundene Materialanforderungen qualifiziert werden.
Bietet dickeres PET einen besseren Manipulationsschutz?
Nein. Eine dickere PET-Folie erzeugt nicht automatisch einen stärkeren Manipulationsschutz.
Der VOID-Effekt entsteht durch das Sicherheitsfreigabe- und Trennsystem und nicht allein durch die PET-Dicke.
Wichtige Faktoren sind unter anderem:
- Sicherheitsfreigabeschicht
- Volltransfer-, Teiltransfer- oder Nicht-Transfer-Design
- druckempfindlicher Klebstoff
- Anwendungssubstrat
- Oberflächenenergie
- Verweilzeit
- Beschichtungskonstruktion
- mechanisches Verhalten von PET
Ein 25 Mikron dickes PET-Material kann bei sachgemäßer Konstruktion eindeutige Manipulationsspuren erzeugen.
Auch ein 50 Mikron dickes PET-Material kann unzureichende Manipulationssicherheit gewährleisten, wenn das Klebe- oder Trennsystem ungeeignet ist.
Die Dicke ist daher nur eine Komponente der Materialkonstruktion und kein eigenständiges Sicherheitsmerkmal.
Eine detaillierte Erklärung der drei wichtigsten Transfermechanismen finden Sie unter Was ist VOID-Etikettenmaterial?.
Wie sich die Etikettengröße auf die Auswahl der Dicke auswirkt
Die Geometrie des Etiketts beeinflusst, wie die Steifigkeit des Oberflächenmaterials mit der Klebstoff- und Ablösekraft interagiert.
Kleine Sicherheitsetiketten
Kleine Etiketten können empfindlich auf Materialsteifigkeit, Klebstoffhaftung und Stanzgeometrie reagieren.
Bei sehr kleinen Etiketten ändert sich das Verhältnis zwischen Etikettenfläche und Kantenlänge.
Dadurch können Kantenabhebungen und Matrixablösungen deutlicher sichtbar werden.
Eine dünnere PET-Folie könnte die Flexibilität verbessern, aber die gesamte Konstruktion muss noch getestet werden.
Eine geringe Etikettengröße sollte nicht automatisch als Regel angesehen werden, die 25 Mikron PET vorschreibt.
Große Sicherheitsetiketten
Größere Etiketten profitieren von höherer Dimensionsstabilität und einfacherer Handhabung.
In einigen Anwendungsfällen kann eine dickere PET-Konstruktion dazu beitragen, übermäßige Weichheit beim Dosieren und Auftragen zu reduzieren.
Größere Etiketten auf gekrümmten Untergründen erfordern jedoch möglicherweise noch mehr Flexibilität.
Die Abmessungen des Etiketts und die Geometrie des Substrats sollten daher gemeinsam bewertet werden.
Die Dicke des PET-Folienmaterials muss der Dicke des Klebstoffs und der Trennfolie entsprechen.
Ein PET-Obermaterial funktioniert nicht unabhängig vom Klebstoff und der Trägerschicht.
Unterschiedliche Kombinationen können zu sehr unterschiedlichem Konvertierungs- und Anwendungsverhalten führen.
Beispielsweise kann eine steife PET-Folie in Kombination mit einem hochaggressiven Klebstoff ein anderes Ablösegleichgewicht erfordern als eine dünnere und flexiblere Konstruktion.
Die Trägerfolie muss auch während des Bedruckens, Stanzens und Ablösens aus der Matrix eine geeignete Unterstützung bieten.
Bei der Fehlersuche an einem VOID-Etikettenmaterial reicht es möglicherweise nicht aus, nur die PET-Dicke zu ändern, um das eigentliche Problem zu lösen.
Die gesamte Konstruktion sollte als ein System betrachtet werden.
Informationen zu den Kriterien für die Klebstoffauswahl finden Sie unter Leitfaden für Klebstoffe von manipulationssicheren Etiketten.
Wie Etikettenhersteller die PET-Dicke auswählen sollten
Die optimale Ausgangsdicke hängt von der Anwendung und dem Verarbeitungsprozess ab.
Die Dicke der VOID PET-Folie sollte daher als Teil der gesamten Materialkonstruktion und nicht als isolierte Spezifikation ausgewählt werden.
| Project Requirement | Auswahlrichtung für den Startpunkt |
|---|---|
| Kleines Etikett auf einer gekrümmten Oberfläche | Dünneres PET prüfen und die Haftkraft des Klebstoffs bestätigen |
| Allgemeine Umstellung von Sicherheitsetiketten | Bewerten Sie eine mittlere Dicke, z. B. 36 Mikron. |
| Großes Etikett, das mehr Steifigkeit erfordert | Dickere PET-Schichten wie z. B. 50 Mikron sollten geprüft werden. |
| Anwendung mit engem Radius | Anpassungsfähigkeit und Kantenhaftung sollten Priorität haben. |
| Hochgeschwindigkeitsdosierung | Bewerten Sie die Steifigkeit des PET-Materials zusammen mit der Liner- und Ablösekraft. |
| Schwieriges Ablösen der Matrix | Bewerten Sie das komplette Obermaterial, den Klebstoff, die Trägerfolie und das Stanzsystem. |
| Starke Beweise für die Nichtigkeit erforderlich | Wählen Sie zuerst den Sicherheitsübertragungsmechanismus aus und optimieren Sie dann die PET-Dicke. |
Eine sinnvolle Auswahlreihenfolge ist, zuerst die erforderliche Manipulationsreaktion festzulegen, gefolgt vom Anwendungssubstrat, der Etikettengröße, dem Klebstoffsystem, der Trennkonstruktion, der PET-Dicke und der Validierung der Weiterverarbeitung.
Diese Vorgehensweise hilft, einen häufigen Beschaffungsfehler zu vermeiden, bei dem die Dicke ausgewählt wird, bevor die Sicherheits- und Verarbeitungsanforderungen verstanden werden.
VOID PET-Folien-Lieferformate
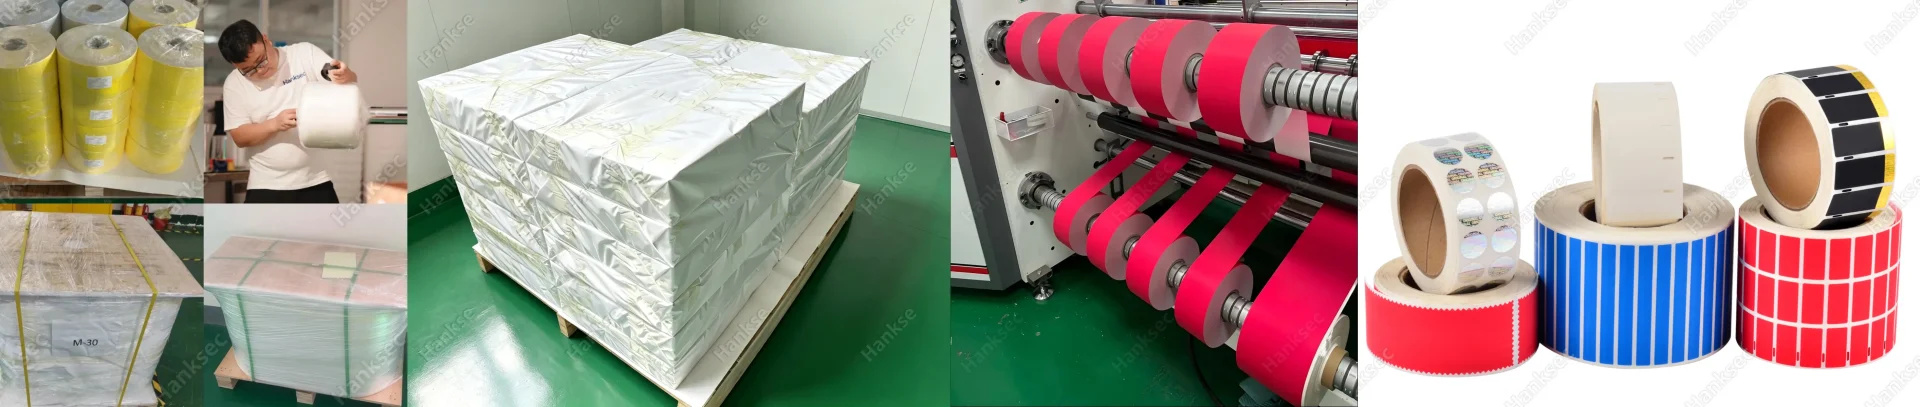
VOID PET-Materialien können für verschiedene Verarbeitungsstufen geliefert werden.
Typische Formate können sein:
- Jumbo-Rollen
- geschlitzte Rollen
- benutzerdefinierte Rollenbreiten
- Blätter
- fertige Etiketten bei Bedarf umgewandelt
Die Verarbeiter sollten die Dicke zusammen mit der Rollenbreite, der Rollenlänge, dem Kerndurchmesser, der Wickelrichtung, dem Klebstoffsystem und der Trennfolie bestätigen.
Für Hinweise zur Rollenversorgung siehe die Leitfaden für Rollen von VOID-Etikettenmaterial.
Was sollte vor der Massenproduktion getestet werden?
Die Wahl der Materialstärke sollte vor der Serienproduktion durch Materialprüfung bestätigt werden.
Zu den empfohlenen Prüfungen gehören:
- Haftung auf dem eigentlichen Substrat
- VOID-Aktivierung nach Entfernung
- Kantenhebung
- Druckkompatibilität
- Stanzen
- Matrix-Stripping
- Entladekraft
- Schlitzen und Aufspulen
- automatische Dosierung
- Verweilzeit vor der Manipulationsprüfung
Die fertige Konstruktion sollte unter Bedingungen getestet werden, die dem realen Umbau- und Anwendungsprozess entsprechen.
Eine Probe, die auf einem Substrat oder bei einer Etikettengröße gute Ergebnisse liefert, sollte nicht automatisch als gleichwertig für eine andere Anwendung angesehen werden.
Einen vollständigen Testablauf finden Sie unter Leitfaden zur Qualitätskontrolle von Sicherheitsetikettenmaterialien.
Häufig gestellte Fragen zur VOID PET-Foliendicke
Ist 50 Mikron VOID PET sicherer als 25 Mikron PET?
NEIN.
50 Mikron PET ist mechanisch steifer, aber eine stärkere Manipulationssicherheit hängt von der Sicherheitsschicht, dem Klebstoff, dem Substrat und dem Übertragungsmechanismus ab.
Welche VOID PET-Stärke eignet sich am besten für kleine Etiketten?
Es gibt keine einheitliche Dicke für kleine Etiketten.
Dünneres PET kann die Flexibilität verbessern, jedoch müssen auch die Klebekraft, die Ablösekraft, die Geometrie des Etiketts und die Ablösebedingungen der Matrix bewertet werden.
Ist 36 Mikron PET für allgemeine Sicherheitsetiketten geeignet?
36 Mikron PET ist oft ein nützlicher, ausgewogener Ausgangspunkt, da es eine moderate Steifigkeit und Flexibilität bietet.
Die endgültige Eignung sollte jedoch noch durch tatsächliche Umrüstungs- und Anwendungstests bestätigt werden.
Beeinflusst die Dicke der PET-PET-Platte den Blasentransfer?
Die Dicke der PET-PET-Platte kann das mechanische Verhalten beim Entfernen beeinflussen.
Der Hauptmechanismus der VOID-Übertragung wird jedoch durch die funktionale Sicherheitsschicht und das Klebesystem geschaffen.
Verbessert dickeres PET die Stanzung?
Nicht unbedingt.
Das Stanzen hängt von der PET-Dicke sowie vom Klebstoff, der Trägerfolie, der Geometrie des Schneidmessers und den Maschineneinstellungen ab.
Kann Hanksec VOID-PET-Folien in verschiedenen Stärken in Jumbo-Rollen liefern?
Ja.
Hanksec kann verschiedene PET-Dicken und Rollenformate entsprechend den erforderlichen Sicherheitskonstruktionen, Klebstoffen, Trennfolien und Verarbeitungsprozessen unterstützen.
Wählen Sie die PET-Dicke als Teil des kompletten VOID-Materialsystems.
Die Dicke der VOID PET-Folie sollte nicht als isolierte Spezifikation ausgewählt werden.
25 Mikron PET bietet im Allgemeinen eine größere Flexibilität.
36 Mikron PET bietet oft ein ausgewogenes Verhältnis zwischen Flexibilität und Steifigkeit.
50 Mikron PET bietet eine höhere mechanische Stabilität und Steifigkeit bei der Handhabung.
Keine dieser Materialstärken bietet automatisch ein höheres Sicherheitsniveau.
Das richtige Material sollte entsprechend der erforderlichen Manipulationssicherheit, dem Anwendungssubstrat, der Etikettengröße, dem Klebstoffsystem, der Trennkonstruktion, der PET-Dicke und dem Verarbeitungsprozess ausgewählt werden.
Hanksec unterstützt VOID-Sicherheitsmaterialien für Etikettenhersteller, Sicherheitsdruckereien, Distributoren und OEM-Projekte.
Die Materialbewertung kann die PET-Dicke, die Konstruktion (vollständiger, teilweiser oder kein Transfer), die Auswahl des Klebstoffs, das Trennpapier, die bedruckbare Oberfläche und die Spezifikationen der verarbeitungsfertigen Rolle umfassen.
Anforderung einer Probe und Dickenprüfung von nicht bestimmungsgemäßem PET-Material.