Auteur : Équipe technique de Hanksec
Matériaux d'étiquetage haute température | Étiquettes pour circuits imprimés en polyimide | Circuits imprimés et électronique | Diagnostic des pannes et validation des processus
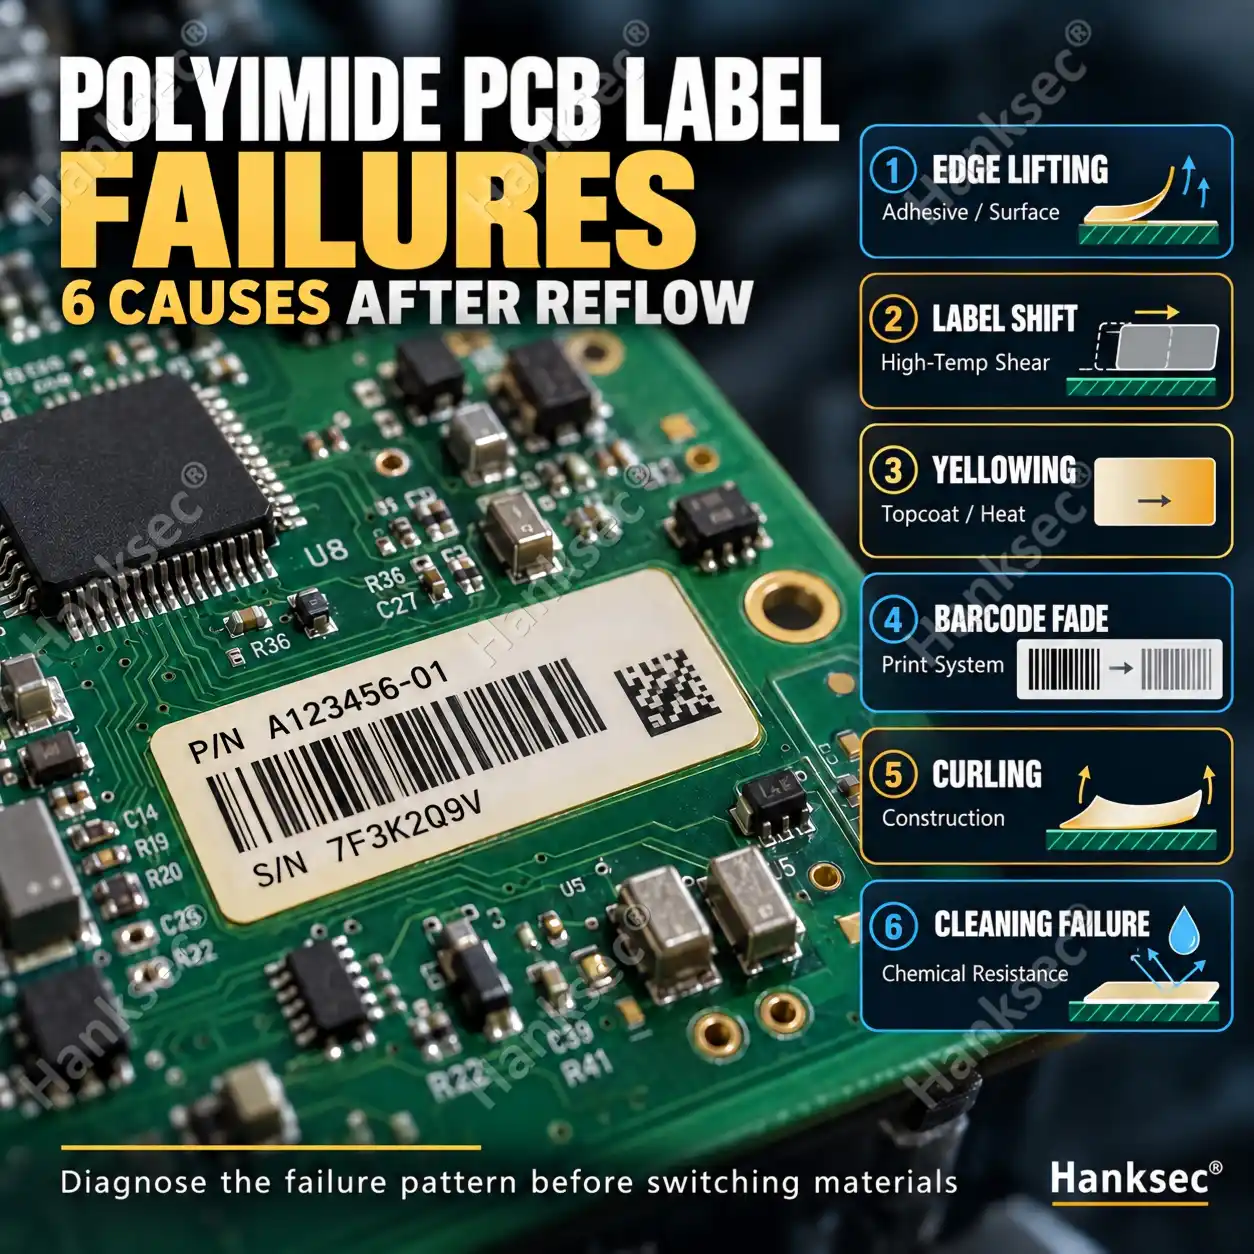
Réponse rapide : Si un étiquette PCB en polyimide Si le code-barres se soulève, se déplace, jaunit, se recourbe ou devient illisible après un brasage par refusion ou à la vague, le film de polyimide lui-même n'est peut-être pas en cause. Les défaillances peuvent provenir de l'adhésif sensible à la pression, de la couche de finition imprimable, du ruban, de l'état de surface du circuit imprimé, des produits de nettoyage ou du profil thermique complet. Diagnostiquez d'abord le mode de défaillance avant de simplement opter pour un matériau supportant une température plus élevée.
Si votre principale question porte sur l'interprétation des températures de résistance au polyimide de 260 °C, 280 °C et 300 °C, veuillez consulter la documentation correspondante. Guide des matériaux d'étiquettes en polyimide haute température de HanksecCet article se concentre plutôt sur Que vérifier lorsqu'une étiquette de circuit imprimé en polyimide présente une défaillance pendant ou après le processus de production ?
Quels types de défaillance observez-vous après un soudage par refusion ou à la vague ?
Avant de changer le matériau de l'étiquette, premier document Qu'est-ce qui a échoué, où cela a échoué et quand l'échec est-il apparu ?.
Différents symptômes renvoient généralement à différentes parties du système d'étiquetage.
| What You See | Zone de défaillance potentielle | Vérifier d'abord |
|---|---|---|
| Les bords se soulèvent après le reflux | Interface adhésif/PCB | Contamination de surface, pression d'application, temps de contact, profil d'adhérence et de chaleur |
| L'étiquette se déplace pendant le chauffage | Cisaillement adhésif haute température | ramollissement de l'adhésif, température maximale, temps d'exposition et durée d'application |
| jaunissement de la surface blanche | Couche de finition imprimable | Profil thermique réel, spécifications de la couche de finition et exposition répétée à la chaleur |
| Le code-barres s'efface ou est scanné de manière incohérente. | Système de finition / ruban / impression | Compatibilité des rubans, paramètres d'impression, exposition à la chaleur et produits chimiques de nettoyage |
| L'étiquette se recourbe ou change de dimensions | Facestock / construction complète | Construction du PI, équilibre du revêtement, géométrie de l'étiquette et cycle thermique |
| Réussit la soudure mais échoue lors du nettoyage | résistance chimique | Produits de nettoyage, système d'impression, adhésif et bords exposés de l'étiquette |
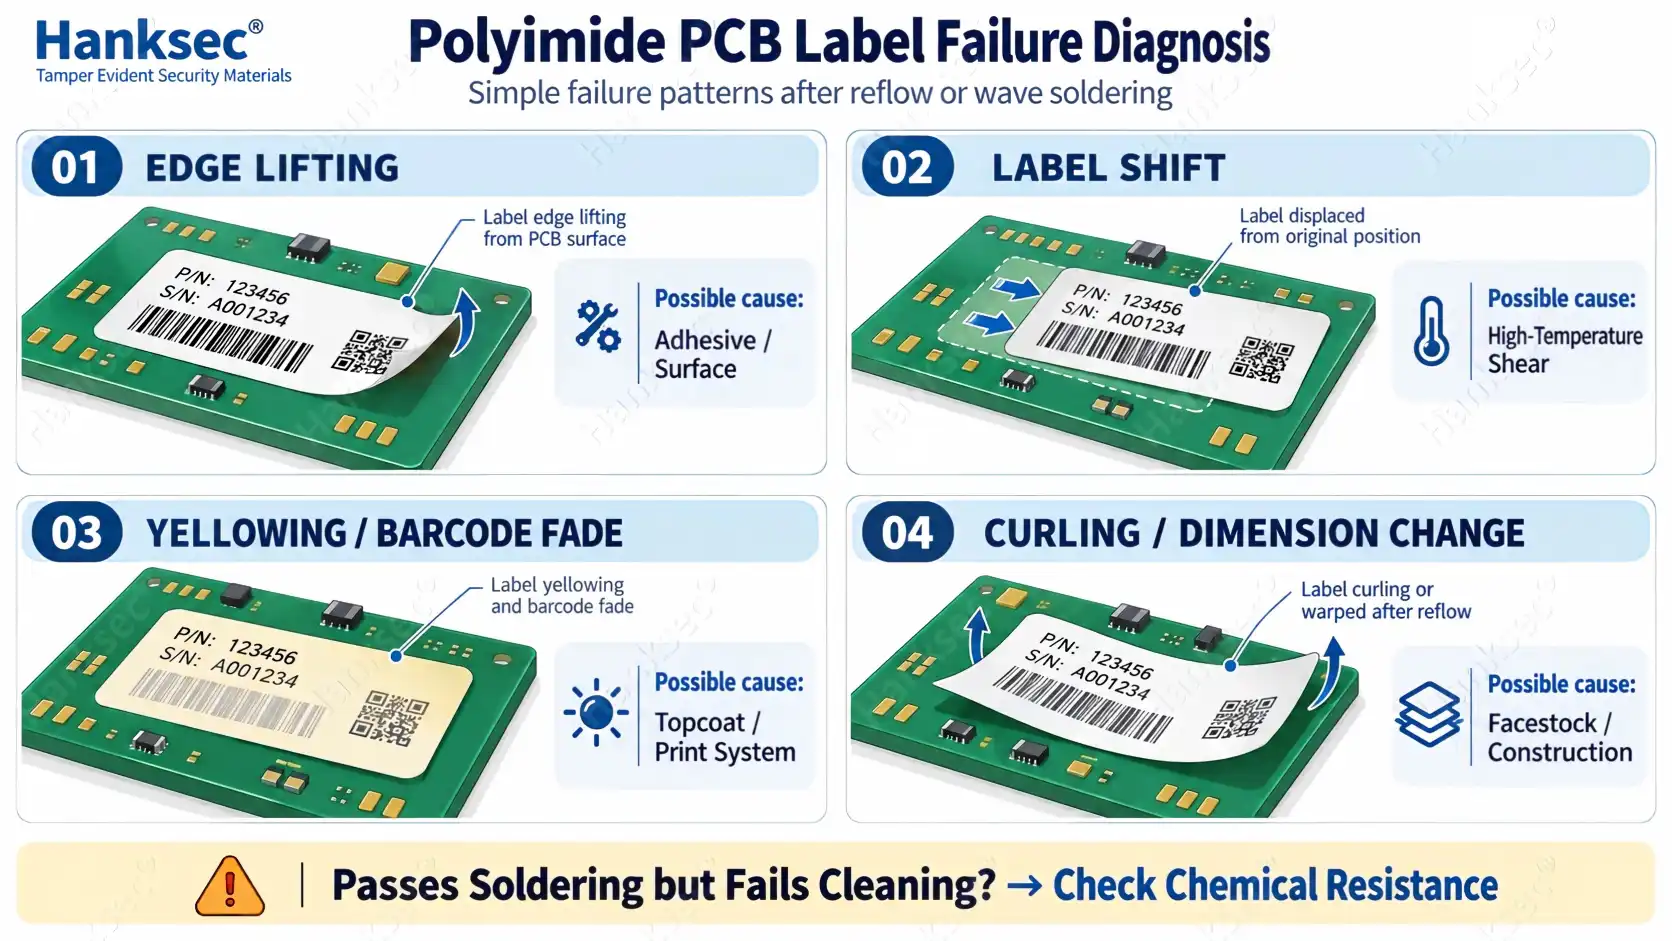
Le point important est que « L’étiquette a échoué » ne constitue pas un diagnostic completLe décollement des bords, le déplacement des étiquettes et l'effacement des codes-barres peuvent tous survenir après le même processus de refusion, mais peuvent avoir des causes complètement différentes.
Où une étiquette en polyimide pour circuit imprimé peut-elle présenter une défaillance ?
Une étiquette en polyimide pour circuit imprimé est un système. Le film de polyimide n'en est qu'un élément.
Une étiquette peut donc se détériorer même si le support en polyimide reste visuellement intact.
| Une partie du système | Ce qu'il doit faire | Échec possible |
|---|---|---|
| Couche de finition imprimable + Impression | Conserver la lisibilité du code-barres, du code QR et des informations variables après chauffage et nettoyage. | Jaunissement, décoloration, bavures ou mauvaise lisibilité du code-barres. |
| Face en polyimide | Maintenir une stabilité dimensionnelle et physique utile tout au long du processus. | Le gauchissement, le rétrécissement ou le changement de dimension. |
| Adhésif sensible à la pression | Maintenir une adhérence et une résistance au cisaillement suffisantes malgré les variations de température. | Décollement des bords, déplacement de l'étiquette, coulure d'adhésif ou perte d'adhérence. |
| Surface/interface du circuit imprimé | Prévoir une surface propre et compatible pour un contact adhésif suffisant. | Décollement localisé, faible adhérence ou adhésion irrégulière entre les panneaux. |
Le film PI peut survivre alors que le système d'étiquetage complet tombe en panne.
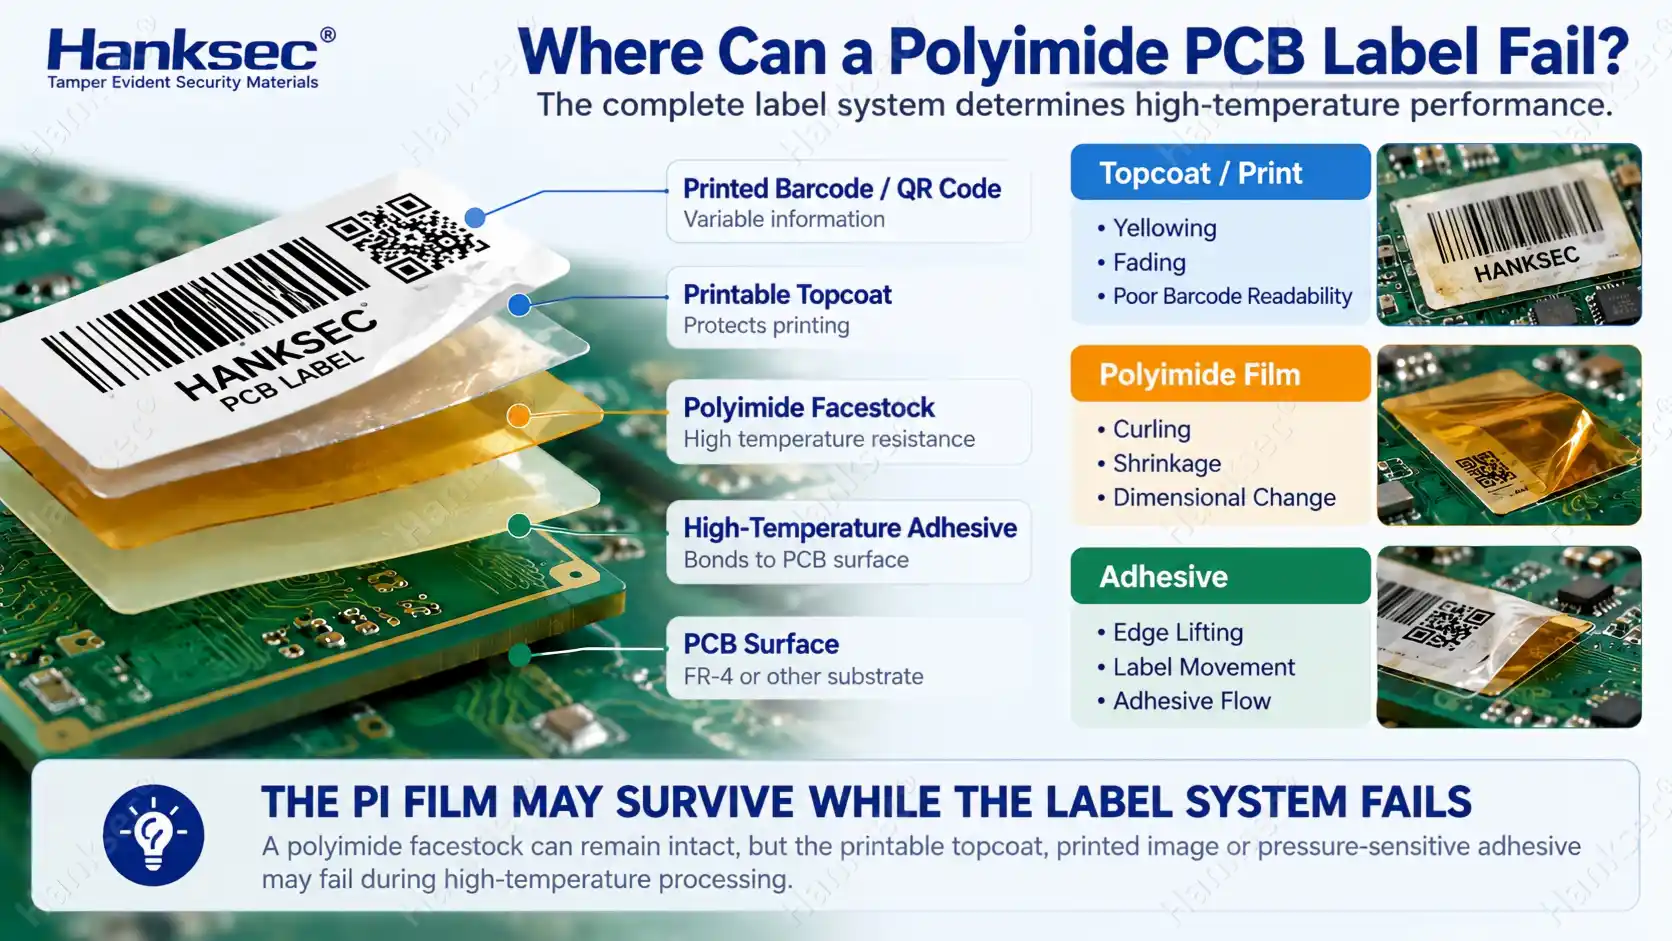
C’est pourquoi le simple changement de la qualité du film PI peut ne pas résoudre un problème d’application. La défaillance peut se produire au-dessus du film, sur la surface imprimable, en dessous, dans l’adhésif, ou à l’interface adhésif-circuit imprimé.
Pourquoi une température de résistance plus élevée ne résout pas automatiquement le problème d'une étiquette de circuit imprimé en polyimide
La température de consigne reste importante, mais elle ne doit pas être utilisée comme seul outil de dépannage.
Une étiquette en polyimide conçue pour résister à des températures allant jusqu'à 300 °C dans des conditions spécifiées peut présenter un décollement des bords si l'adhésif n'adhère pas correctement à la surface du circuit imprimé. La lisibilité du code-barres peut être altérée si le système d'impression est inadapté. Enfin, une étiquette peut réussir le soudage mais se décoller ultérieurement lors du nettoyage du circuit imprimé.
Les valeurs de température publiées décrivent également différentes conditions de test. Des termes tels que résistance à la chaleur à court terme, exposition à durée définie, température maximale et température de service ne doivent pas être automatiquement considérés comme équivalents.
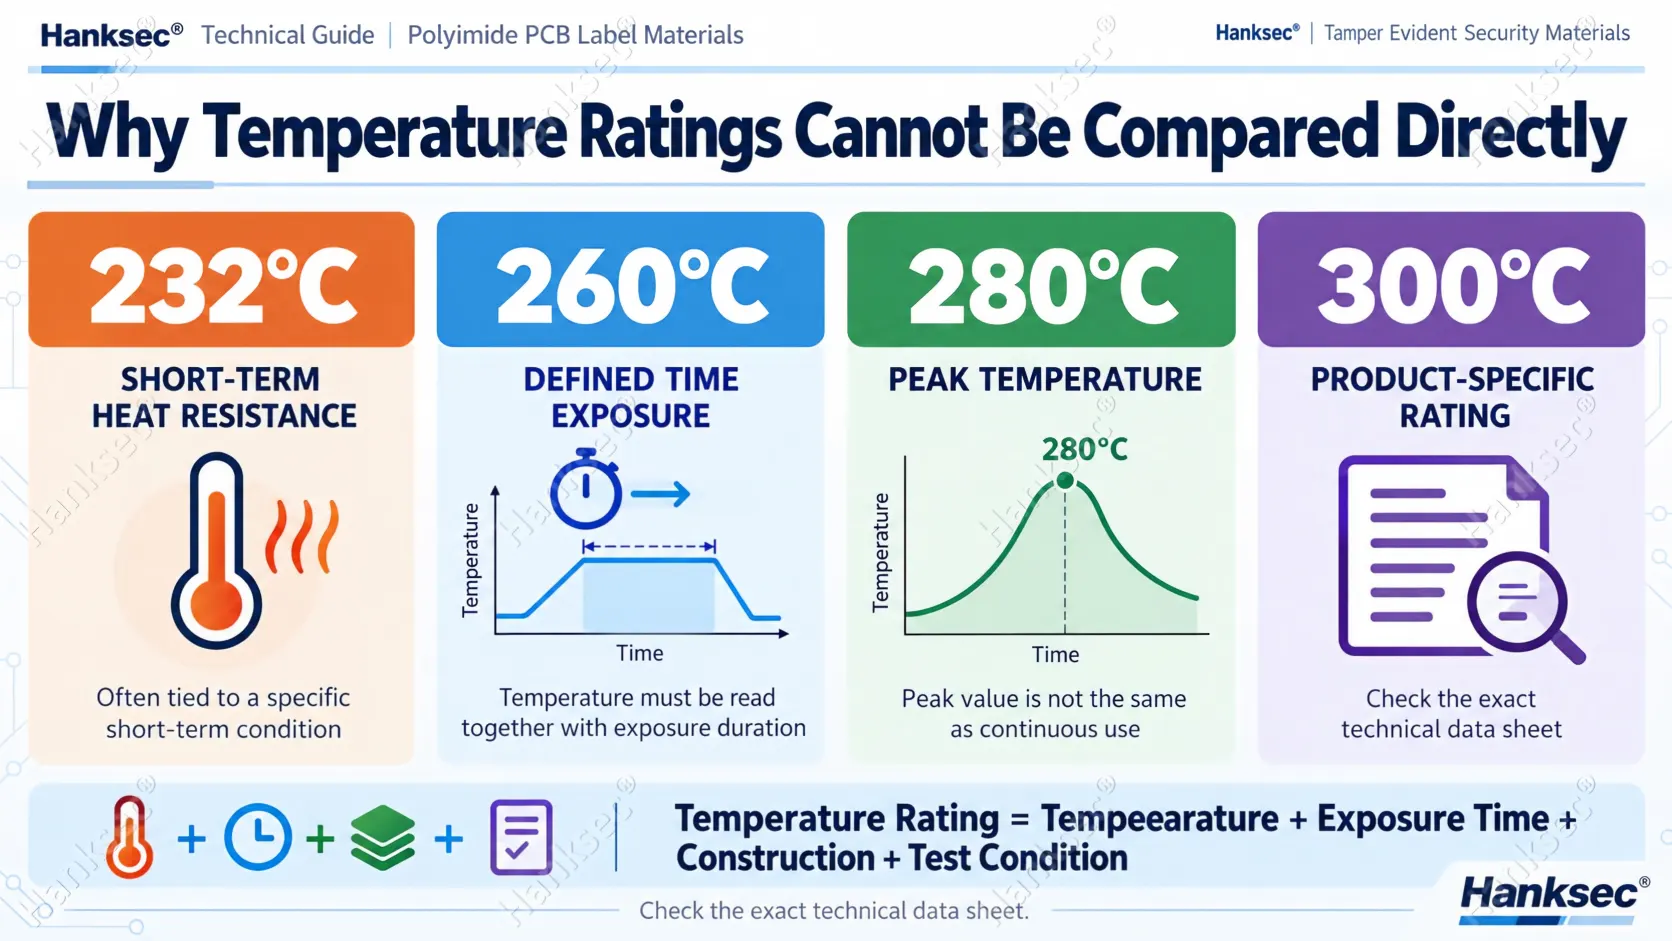
Par exemple, les constructions commerciales en polyimide provenant de 3M, Avery Dennison et Brady utiliser une terminologie et des conditions de test différentes pour décrire les performances à haute température.
Si vous souhaitez une explication détaillée des températures de 260 °C, 280 °C et 300 °C, veuillez consulter le document suivant : Guide des matériaux d'étiquettes en polyimide haute températurePour l'analyse des défaillances, la question la plus utile est :
Qu’est-ce qui a réellement changé après le processus de production ?
Quelles sont les causes habituelles des défaillances des étiquettes en polyimide pour circuits imprimés ?
1. Contamination de la surface du circuit imprimé ou état de surface incohérent
Un adhésif haute température nécessite tout de même un contact suffisant avec la surface d'application réelle.
La poussière, l'huile, les résidus de flux, les contaminations au silicone ou autres résidus de surface peuvent réduire l'adhérence. Ceci peut entraîner un décollement apparemment aléatoire des bords, notamment lorsque certaines cartes réussissent et d'autres échouent sous un même profil thermique.
Si la défaillance ne commence que sur un bord ou un coin alors que le reste de l'étiquette reste plat, inspectez la surface du circuit imprimé et le processus d'application avant de supposer que le film de polyimide est sous-spécifié.
2. Pression d'application ou temps de maintien insuffisant avant chauffage
Les adhésifs sensibles à la pression adhèrent par contact et imprégnation. Une étiquette appliquée juste avant un traitement thermique peut se comporter différemment d'une étiquette ayant eu plus de temps pour adhérer au support.
Lors du dépannage, notez :
- comment l'étiquette est apposée ;
- pression d'application ;
- délai entre l'application et le chauffage ;
- État de surface du circuit imprimé ;
- et si les défaillances se produisent de manière systématique sur tous les tableaux de bord.
Modifier le matériau sans contrôler ces variables peut masquer la véritable cause.
3. Ramollissement de l'adhésif ou perte de cisaillement lors du chauffage
Si l'étiquette entière se déplace ou glisse pendant le chauffage au lieu de simplement se soulever sur un bord, il convient d'enquêter sur le cisaillement de l'adhésif à haute température.
Le film de polyimide peut rester plat tandis que l'adhésif devient moins résistant au mouvement à température élevée.
Vérifiez la température maximale réelle, le temps passé à proximité de cette température, le nombre de cycles thermiques et si l'étiquette est exposée à des contraintes mécaniques pendant que l'adhésif est chaud.
4. La couche de finition ou le ruban n'est pas stable tout au long du processus.
Une étiquette de circuit imprimé peut rester parfaitement collée et pourtant ne pas remplir sa fonction de traçabilité.
Si un code-barres devient plus clair, flou ou difficile à scanner après la soudure, inspectez l'ensemble du système d'impression :
- couche de finition imprimable ;
- ruban de transfert thermique ;
- paramètres de température de l'imprimante ;
- vitesse d'impression ;
- exposition thermique ;
- et les produits chimiques de nettoyage.
L'adhérence physique n'est pas synonyme de performance en matière de traçabilité.
Une étiquette qui reste sur le circuit imprimé mais qui produit un code-barres illisible doit toujours être considérée comme un système d'identification défaillant.
5. Les contraintes thermiques provoquent un gauchissement ou une déformation dimensionnelle.
Le gondolage, le froissement ou une modification dimensionnelle peuvent indiquer que la structure complète réagit au cycle thermique.
Les variables possibles comprennent la qualité du polyimide, le système de revêtement, la couche adhésive, la géométrie de l'étiquette finie et le profil de chauffage/refroidissement.
Ce type de défaut doit être distingué du simple décollement des bords. Le décollement des bords indique souvent en premier lieu un problème d'interface adhésive, tandis que le gondolage peut révéler un problème plus général de structure ou de stabilité dimensionnelle.
6. L'étiquette résiste à la soudure mais échoue lors du nettoyage du circuit imprimé
La soudure n'est pas toujours le dernier défi.
Une étiquette peut survivre au refusion ou au soudage à la vague, puis présenter une dégradation de l'impression, un décollement des bords ou une modification de la surface lors de l'étape de nettoyage.
Par exemple, Données techniques du B-724 de Brady Ce document décrit le matériau pour de multiples cycles de lavage de circuits imprimés dans des conditions difficiles, tout en précisant que la dégradation de la couche de finition peut survenir avec certains produits de nettoyage aqueux. Ceci explique pourquoi la résistance à la chaleur et la résistance au nettoyage doivent être vérifiées séparément dans le cadre du processus complet.
C’est pourquoi la qualification doit suivre le déroulement réel du processus :
Impression → Application → Refusion / Soudage à la vague → Nettoyage → Inspection → Numérisation
Ne pas approuver un matériau immédiatement après le cycle thermique si le processus de production réel du circuit imprimé se poursuit par un nettoyage chimique.
Polyimide de 25 μm contre 50 μm : l’épaisseur peut-elle affecter la défaillance ?
Oui, mais pas simplement parce qu'une épaisseur a une température de résistance plus élevée.
Pour des constructions par ailleurs comparables, les revêtements de surface en polyimide d'environ 25 μm et 50 μm peuvent se comporter différemment lors de la manipulation et de la transformation, car le revêtement de surface le plus épais est généralement plus rigide.
L'épaisseur peut influencer :
- conformabilité à la surface d'application ;
- manipulation de petites étiquettes ;
- die-cutting behavior;
- décapage de la matrice ;
- distribution automatique ;
- et la facilité avec laquelle l'étiquette finie se plie à la surface d'application.
Une surface de 50 μm ne résout donc pas automatiquement les problèmes de soulèvement des bords, de courbure ou autres défauts liés au processus thermique.
L'adhésif et la couche de finition peuvent également être différents, et les deux matériaux peuvent avoir été conçus pour des conditions de traitement différentes.
Pour les transformateurs, une épaisseur de face plus importante peut également modifier la fenêtre de conversion. Étui de dénudage de matrice d'étiquettes haute température Hanksec montre comment l'épaisseur du support, le comportement de l'adhésif, les dimensions de l'étiquette, la découpe et la géométrie d'élimination des déchets peuvent interagir en production.
La question utile est :
Quelle construction complète résout le problème d'application sans créer un nouveau problème de conversion ?
Quelles informations sur la défaillance devez-vous envoyer au fournisseur ?
Un message disant seulement :
« Notre étiquette en polyimide s'est détériorée après refusion. Veuillez nous recommander un matériau plus résistant. »
ne fournit généralement pas suffisamment d'informations pour identifier la cause réelle.
Pour un dépannage plus rapide, envoyez :
- Photo de l'échec : gros plan net montrant le schéma de défaillance exact ;
- Quand cela a échoué : pendant le chauffage, après refroidissement, pendant le nettoyage ou pendant la numérisation ;
- Température maximale : température de processus réelle la plus élevée ;
- Délai d'exposition: surtout à l'approche de la température maximale ;
- Cycles thermiques : refusion simple, refusion multiple, brasage à la vague ou retouche ;
- Surface du circuit imprimé : surface d'application réelle et tout traitement de surface connu ;
- Position de l'étiquette : face supérieure ou inférieure du circuit imprimé, selon le cas ;
- Dimensions de l'étiquette finie : largeur, hauteur et géométrie des coins ;
- Système d'impression : exigences relatives à l'imprimante, au ruban et aux codes-barres ou QR ;
- Processus de nettoyage : procédé aqueux ou par solvant, le cas échéant ;
- Format du document : Rouleau jumbo, rouleau refendu ou étiquette découpée à l'emporte-pièce.
Si possible, veuillez également fournir un échantillon d'étiquette non utilisée et un échantillon d'étiquette défectueuse provenant de la chaîne de production.
Les acheteurs qui s'approvisionnent en matériaux en rouleaux peuvent consulter Étiquettes en polyimide haute température Hanksec lors de la discussion des constructions alternatives pour les essais d'application.
Comment reproduire et vérifier la défaillance ?
Un test de dépannage utile doit reproduire la séquence de production réelle au lieu d'utiliser uniquement un test de four générique.
- Utilisez la surface réelle du circuit imprimé. Ne pas qualifier l'adhérence uniquement sur un panel de laboratoire approprié.
- Imprimez le véritable code-barres ou code QR. Utilisez l'imprimante, le ruban et les paramètres de production prévus.
- Appliquer l'étiquette de manière uniforme. Consignez la préparation de la surface, la pression et le temps de maintien.
- Exécutez le profil de refusion ou de soudure à la vague proprement dit. Inclure les cycles répétés s'ils surviennent en production.
- Poursuivez le processus de nettoyage proprement dit. Ne pas interrompre le test immédiatement après la soudure.
- Analysez le mode de défaillance. Vérifier le soulèvement des bords, le mouvement, le recourbement, la décoloration et le flux d'adhésif.
- Scannez à nouveau le code. Vérifiez la lisibilité du code-barres ou du QR code une fois le processus terminé.
- Modifiez une variable majeure à la fois. Lors de la comparaison d'un nouvel adhésif ou d'une nouvelle construction, veillez à ce que les autres conditions de test restent aussi constantes que possible afin de faciliter l'identification de la cause réelle.
Pour la qualification côté transformateur, l'impression, la découpe, le décollement du support et le dénudage de la matrice doivent également être évalués avant d'approuver le matériau en rouleaux. Guide de contrôle qualité des étiquettes de sécurité Hanksec couvre ces contrôles plus généraux du contrôle des matériaux.
Foire aux questions
Pourquoi une étiquette de circuit imprimé en polyimide se décolle-t-elle après le refusion ?
Le décollement des bords peut être dû à l'interface adhésif-circuit imprimé, à une contamination de surface, à une pression d'application ou un temps de maintien insuffisants, au comportement de l'adhésif à haute température ou au profil thermique lui-même. Si le film PI reste plat et intact, vérifiez d'abord l'adhésif et la surface d'application.
Pourquoi une étiquette de circuit imprimé en polyimide peut-elle se déplacer pendant le chauffage ?
Le déplacement de l'étiquette peut indiquer que l'adhésif perd une résistance au cisaillement suffisante à haute température. Il convient d'examiner la température maximale, la durée d'exposition, le temps de maintien avant chauffage et les contraintes mécaniques subies pendant le processus.
Pourquoi le code-barres s'efface-t-il même lorsque l'étiquette reste attachée ?
Le système d'adhérence et le système d'impression ont des fonctions distinctes. L'étiquette peut rester collée tandis que la couche de finition imprimable, le ruban de transfert thermique ou l'image imprimée perdent en contraste ou en durabilité après un traitement thermique ou un nettoyage.
Une étiquette en polyimide pour circuit imprimé peut-elle réussir la soudure mais échouer lors du nettoyage du circuit imprimé ?
Oui. La résistance à la chaleur ne garantit pas automatiquement la compatibilité avec le processus de nettoyage ultérieur. L'adhésif, la couche de finition et l'image imprimée doivent être évalués après l'ensemble des opérations de soudure et de nettoyage.
Le passage d'une couche de polyimide de 25 μm à une couche de 50 μm permettra-t-il de résoudre le problème de décollement des bords ?
Pas automatiquement. Une couche de parement plus épaisse modifie la rigidité et la maniabilité, mais le décollement des bords est souvent déterminé par l'interface adhésif-substrat, les conditions d'application et le processus thermique. L'épaisseur doit être choisie dans le cadre de la conception globale et non comme solution isolée.
Besoin d'aide pour diagnostiquer une défaillance d'étiquette de circuit imprimé en polyimide ?
Hanksec® fournit des matériaux d'étiquetage en polyimide haute température pour les circuits imprimés, l'électronique et les applications de conversion d'étiquettes. Veuillez nous communiquer la photo de la panne, l'état de la surface du circuit imprimé, la température maximale, la durée d'exposition, la taille de l'étiquette, la méthode d'impression et le processus de nettoyage. Notre équipe technique pourra vous aider à déterminer si la panne est liée à l'adhésif, à la surface imprimable, à la composition du polyimide ou aux conditions de fabrication.
DEMANDER UNE ANALYSE DES DÉFAILLANCES ET DES ESSAIS DE MATÉRIAUX →
Hanksec® | Matériaux d'étiquettes pour circuits imprimés en polyimide · Analyse des défaillances · Rouleaux jumbo · Rouleaux refendus · Solutions de matériaux sur mesure