Autor: Technisches Team von Hanksec
Hochtemperatur-Etikettenmaterialien | Polyimid-Leiterplattenetiketten | Leiterplatten & Elektronik | Fehlerdiagnose & Prozessvalidierung
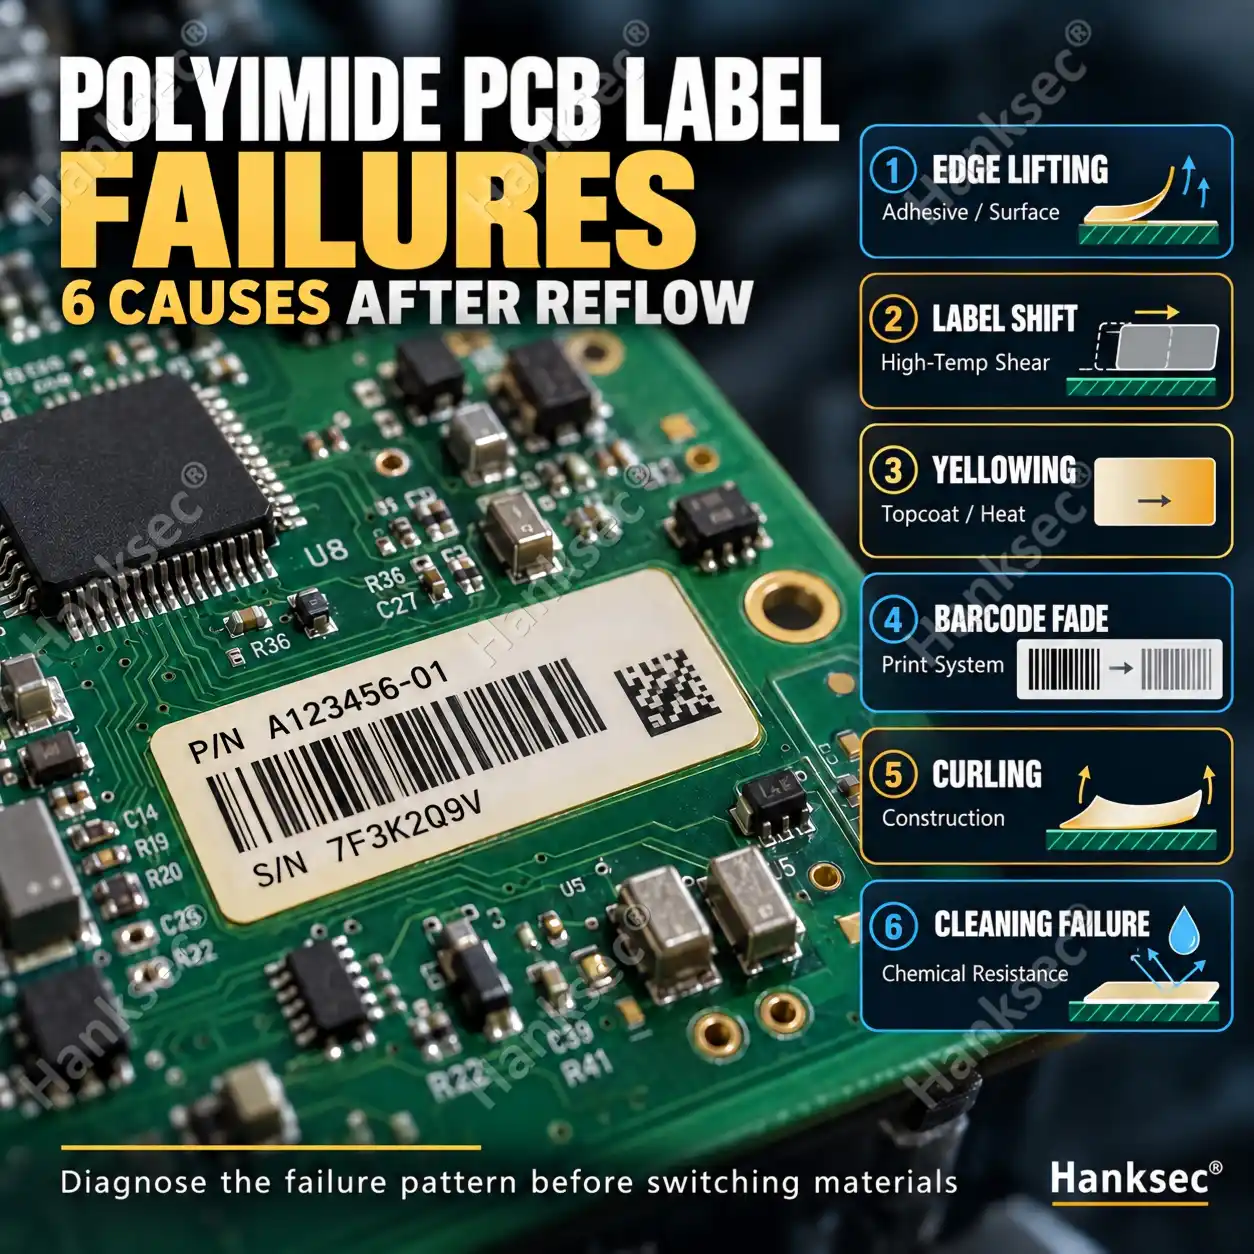
Kurze Antwort: Wenn ein Polyimid-Leiterplattenetikett Wenn sich die Polyimidfolie nach dem Reflow- oder Wellenlöten ablöst, verschiebt, vergilbt, einrollt oder die Barcode-Lesbarkeit beeinträchtigt ist, liegt das Problem möglicherweise nicht an der Polyimidfolie selbst. Mögliche Ursachen können der Haftkleber, die bedruckbare Deckschicht, das Farbband, der Zustand der Leiterplattenoberfläche, die Reinigungschemikalien oder das gesamte Temperaturprofil sein. Analysieren Sie zunächst das Fehlermuster, bevor Sie einfach zu einem Material mit höherer Temperaturbeständigkeit wechseln.
Wenn Ihre Hauptfrage darin besteht, wie die Temperaturangaben für Polyimid bei 260 °C, 280 °C und 300 °C zu interpretieren sind, siehe Hanksec Leitfaden für Hochtemperatur-Polyimid-EtikettenmaterialienDieser Artikel konzentriert sich stattdessen auf Was zu überprüfen ist, wenn ein Polyimid-Leiterplattenetikett während oder nach dem eigentlichen Produktionsprozess ausfällt.
Welches Fehlermuster beobachten Sie nach dem Reflow- oder Wellenlöten?
Vor dem Wechsel des Etikettenmaterials sollte zunächst das Dokument erstellt werden. Was ist schiefgegangen, wo ist es schiefgegangen und wann ist das Scheitern aufgetreten?.
Unterschiedliche Symptome weisen in der Regel auf unterschiedliche Teile des Diagnosesystems hin.
| Was Sie sehen | Möglicher Fehlerbereich | Zuerst prüfen |
|---|---|---|
| Die Kanten heben sich nach dem Reflow ab. | Klebstoff-/Leiterplattenschnittstelle | Oberflächenverunreinigung, Anpressdruck, Einwirkzeit, Klebstoff und Wärmeprofil |
| Etikettenverschiebungen beim Erhitzen | Hochtemperatur-Klebstoffscherung | Klebstofferweichung, Spitzentemperatur, Belichtungszeit und Anwendungszeitpunkt |
| Weiße Oberfläche vergilbt | Bedruckbarer Decklack | Tatsächliches Wärmeprofil, Decklackspezifikation und wiederholte Wärmeeinwirkung |
| Barcode verblasst oder wird unzuverlässig gescannt | Decklack / Farbband / Drucksystem | Farbbandkompatibilität, Druckeinstellungen, Hitzeeinwirkung und Reinigungschemie |
| Beschriftung krümmt sich oder ändert ihre Abmessungen | Obermaterial / komplette Konstruktion | PI-Konstruktion, Beschichtungsbalance, Etikettengeometrie und Temperaturzyklus |
| Das Löten gelingt, aber die Reinigung schlägt fehl. | Chemische Beständigkeit | Reinigungschemikalien, Drucksystem, Klebstoff und freiliegende Etikettenränder |
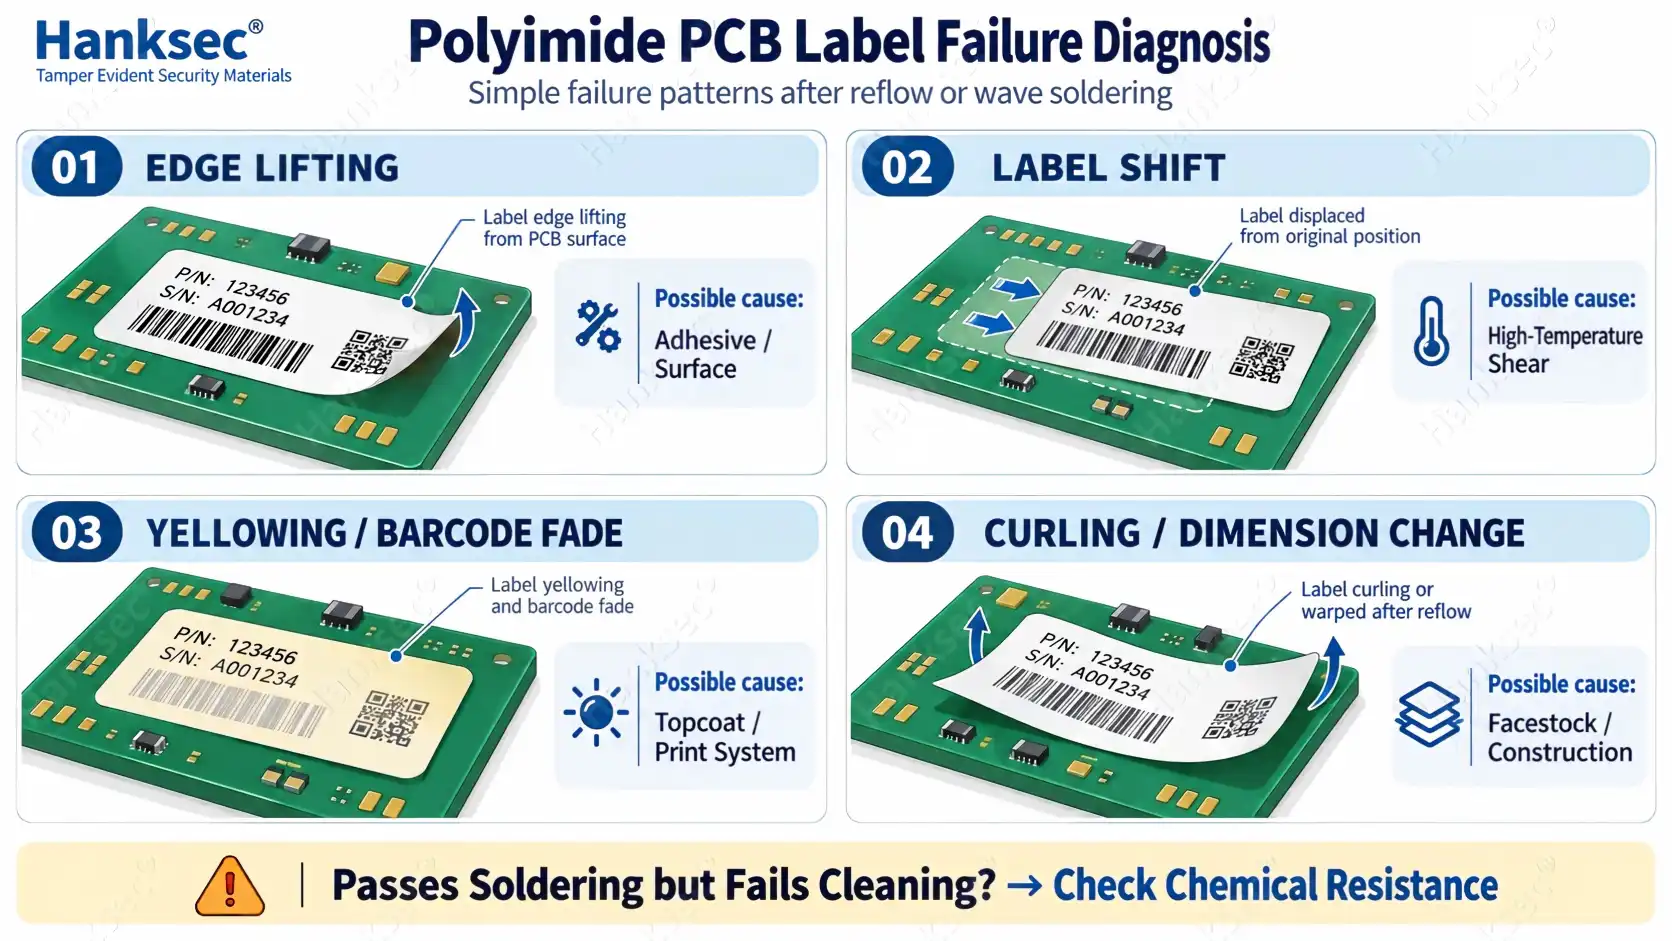
Der wichtige Punkt ist, dass „Das Etikett hat versagt“ ist keine vollständige Diagnose.Kantenablösung, Etikettenverschiebung und Barcode-Verblassen können zwar alle nach demselben Reflow-Prozess auftreten, haben aber völlig unterschiedliche Ursachen.
Wo kann ein Polyimid-Leiterplattenetikett versagen?
Ein Polyimid-Leiterplattenetikett ist ein System. Die PI-Folie ist nur ein Teil dieses Systems.
Ein Etikett kann daher auch dann versagen, wenn die Polyimid-Oberfläche selbst optisch intakt bleibt.
| Teil des Systems | Was es tun muss | Möglicher Fehler |
|---|---|---|
| Bedruckbarer Decklack + Druck | Barcodes, QR-Codes und variable Informationen müssen auch nach Hitze und Reinigung lesbar bleiben. | Vergilbung, Verblassen, Verschmieren oder schlechte Lesbarkeit des Barcodes. |
| Polyimid-Oberflächenmaterial | Die nützliche Dimensions- und Physikstabilität während des gesamten Prozesses beibehalten. | Einrollen, Schrumpfen oder Dimensionsänderung. |
| Druckempfindlicher Klebstoff | Bei Temperaturänderungen muss eine ausreichende Haft- und Scherfestigkeit aufrechterhalten werden. | Kantenablösung, Etikettenverschiebung, Klebstoffverlauf oder Haftungsverlust. |
| Leiterplattenoberfläche / Schnittstelle | Sorgen Sie für eine saubere und geeignete Oberfläche, um einen ausreichenden Klebstoffkontakt zu gewährleisten. | Lokales Ablösen, schwache Bindung oder ungleichmäßige Haftung zwischen den Platten. |
Der PI-Film kann intakt bleiben, während das gesamte Etikettierungssystem ausfällt.
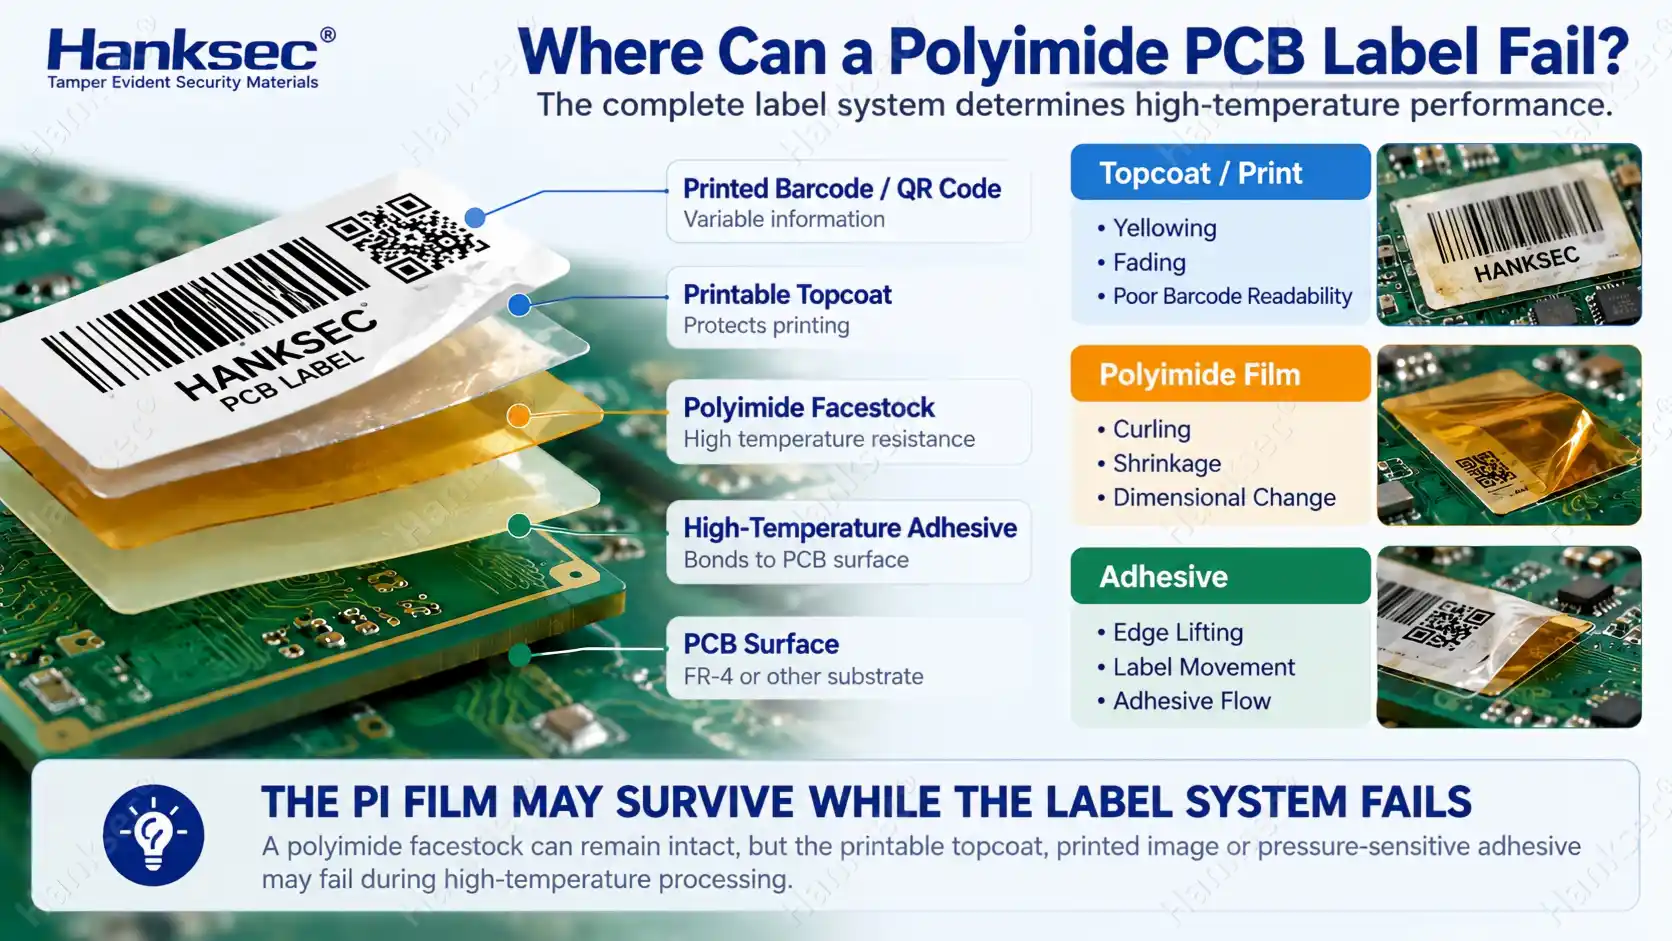
Deshalb reicht es möglicherweise nicht aus, nur die PI-Folienqualität zu ändern, um ein Anwendungsproblem zu lösen. Der Fehler kann oberhalb der Folie auf der bedruckbaren Oberfläche, unterhalb der Folie im Klebstoff oder an der Klebstoff-Leiterplatten-Grenzfläche auftreten.
Warum eine höhere Temperaturbeständigkeit nicht automatisch einen Fehler bei der Kennzeichnung von Polyimid-Leiterplatten behebt
Die Temperaturangabe ist zwar weiterhin wichtig, sollte aber nicht als einziges Hilfsmittel zur Fehlerbehebung herangezogen werden.
Eine Polyimid-Etikettenkonstruktion, die für Temperaturen bis zu 300 °C unter spezifizierten Bedingungen ausgelegt ist, kann dennoch Kantenablösungen aufweisen, wenn der Klebstoff nicht ausreichend auf der Leiterplattenoberfläche haftet. Auch die Lesbarkeit des Barcodes kann beeinträchtigt werden, wenn das Drucksystem ungeeignet ist. Zudem kann das Etikett zwar das Löten überstehen, aber später bei der Leiterplattenreinigung versagen.
Die veröffentlichten Temperaturwerte beschreiben auch unterschiedliche Testbedingungen. Begriffe wie beispielsweise Kurzzeitige Hitzebeständigkeit, zeitlich definierte Einwirkungsdauer, Spitzentemperatur und Betriebstemperatur sollten nicht automatisch als gleichwertig behandelt werden.
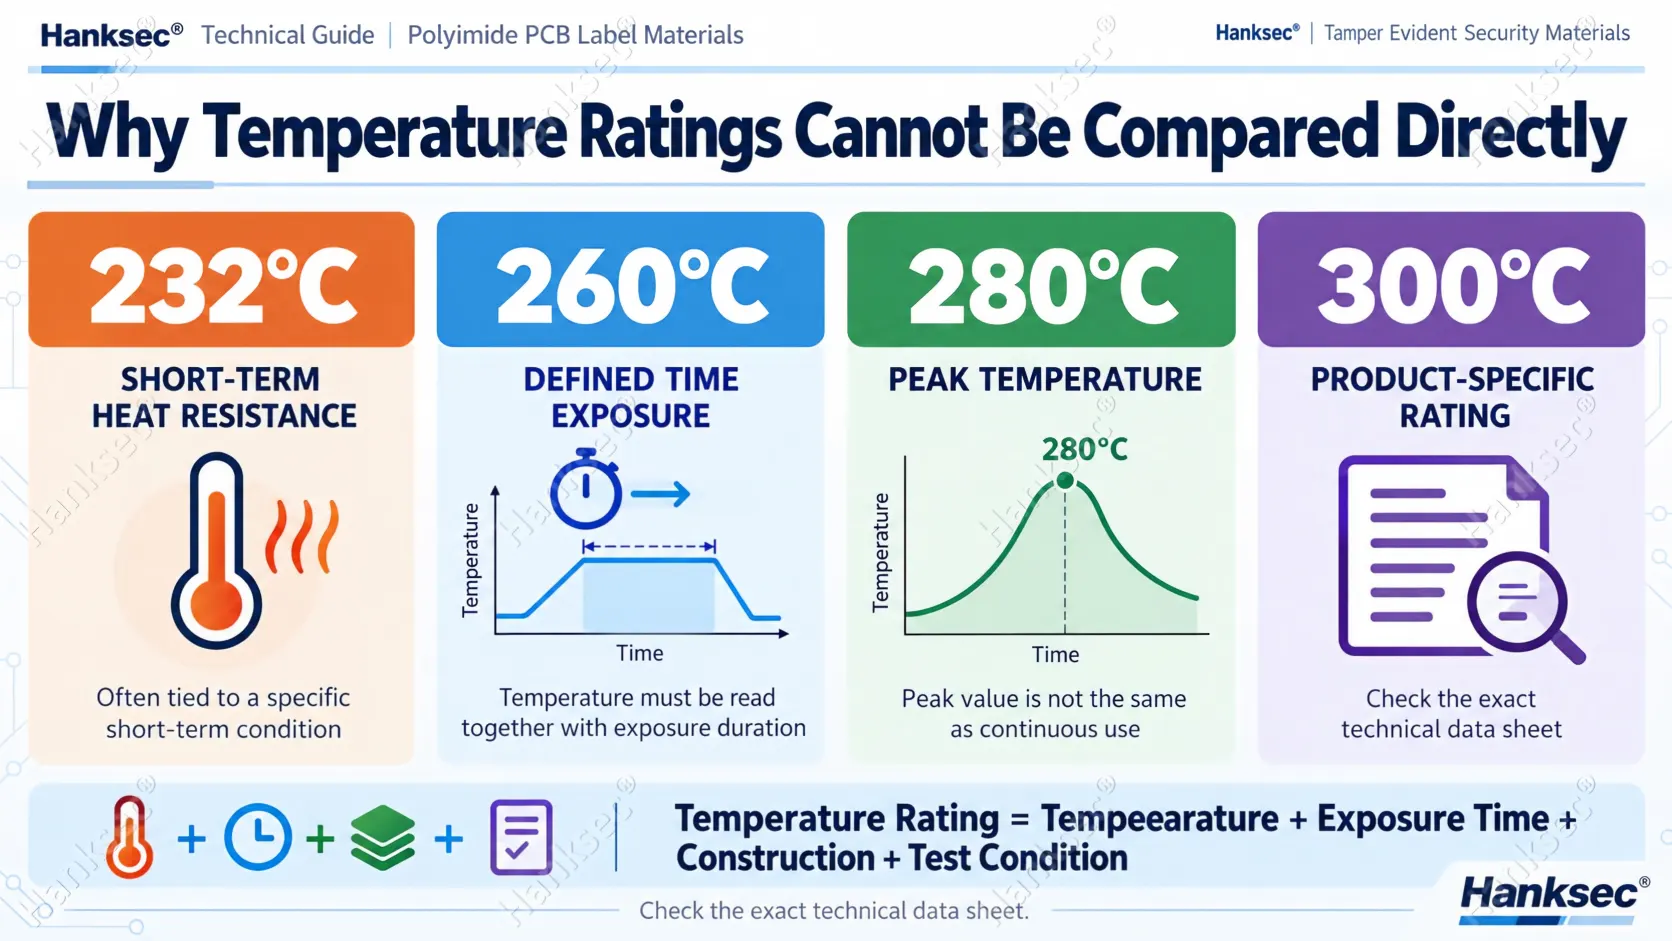
Beispielsweise kommerzielle Polyimidkonstruktionen von 3M, Avery Dennison Und Brady Bei der Beschreibung des Hochtemperaturverhaltens werden unterschiedliche Terminologie und Testbedingungen verwendet.
Wenn Sie eine detaillierte Erklärung der Nennwerte 260 °C, 280 °C und 300 °C benötigen, lesen Sie bitte die Leitfaden für Hochtemperatur-Polyimid-EtikettenmaterialienFür die Fehleranalyse ist folgende Frage sinnvoller:
Was hat sich nach dem Produktionsprozess tatsächlich verändert?
Was sind die häufigsten Ursachen für Fehler bei Polyimid-Leiterplattenetiketten?
1. Verunreinigungen oder ungleichmäßiger Oberflächenzustand der Leiterplatte
Ein Hochtemperaturklebstoff benötigt dennoch ausreichenden Kontakt mit der eigentlichen Anwendungsfläche.
Staub, Öl, Flussmittelreste, Silikonverunreinigungen oder andere Oberflächenrückstände können den effektiven Klebstoffkontakt beeinträchtigen. Dies kann zu scheinbar zufälligen Kantenablösungen führen, insbesondere wenn einige Leiterplatten unter demselben Temperaturprofil bestehen und andere nicht.
Wenn der Fehler nur an einer Kante oder einer Ecke auftritt, während der Rest des Etiketts flach bleibt, sollten die Leiterplattenoberfläche und der Applikationsprozess überprüft werden, bevor man davon ausgeht, dass die Polyimidfolie nicht den Spezifikationen entspricht.
2. Unzureichender Anpressdruck oder unzureichende Verweilzeit vor dem Erhitzen
Haftklebstoffe verbinden sich durch Kontakt und Benetzung. Ein Etikett, das unmittelbar vor einem Wärmebehandlungsprozess aufgebracht wird, kann sich anders verhalten als ein Etikett, das mehr Zeit hatte, mit dem Untergrund in Kontakt zu treten.
Bei der Fehlersuche Folgendes protokollieren:
- wie das Etikett angebracht wird;
- Anpressdruck;
- Zeit zwischen Anwendung und Erwärmung;
- Oberflächenzustand der Leiterplatte;
- und ob das Versagen auf allen Boards einheitlich auftritt.
Die Änderung des Materials ohne Kontrolle dieser Variablen kann die eigentliche Ursache verschleiern.
3. Erweichung des Klebstoffs oder Verlust der Scherfestigkeit beim Erhitzen
Wenn sich das gesamte Etikett beim Erhitzen verschiebt oder verrutscht, anstatt sich nur an einer Kante abzulösen, sollte eine Scherung des Klebstoffs bei hohen Temperaturen untersucht werden.
Die Polyimidfolie kann flach bleiben, während der Klebstoff bei erhöhter Temperatur weniger widerstandsfähig gegen Bewegungen wird.
Prüfen Sie die tatsächliche Spitzentemperatur, die Zeit nahe der Spitzentemperatur, die Anzahl der Temperaturzyklen und ob das Etikett bei heißem Klebstoff mechanischer Belastung ausgesetzt ist.
4. Der Decklack oder das Farbband ist während des gesamten Prozesses nicht stabil.
Ein Leiterplattenetikett kann perfekt angebracht sein und trotzdem seine Rückverfolgbarkeitsfunktion nicht erfüllen.
Wenn ein Barcode nach dem Löten heller, verschwommen oder schwer lesbar wird, überprüfen Sie das gesamte Drucksystem:
- bedruckbarer Decklack;
- Thermotransferband;
- Druckertemperatureinstellungen;
- Druckgeschwindigkeit;
- thermische Belastung;
- und Reinigungschemikalien.
Physikalische Haftung ist nicht dasselbe wie Rückverfolgbarkeit.
Ein Etikett, das auf der Leiterplatte verbleibt, aber einen unlesbaren Barcode erzeugt, sollte dennoch als ein fehlgeschlagenes Identifikationssystem betrachtet werden.
5. Thermische Spannungen verursachen Verformungen oder Dimensionsänderungen
Einrollen, Faltenbildung oder Dimensionsänderungen können darauf hindeuten, dass die gesamte Konstruktion auf den Temperaturzyklus reagiert.
Zu den möglichen Variablen gehören die Polyimid-Sorte, das Beschichtungssystem, die Klebstoffschicht, die Geometrie des fertigen Etiketts und das Heiz-/Kühlprofil.
Diese Art von Fehler ist von gewöhnlichem Kantenabheben zu unterscheiden. Kantenabheben deutet oft zunächst auf die Klebefläche hin, während Aufrollen auf ein umfassenderes Konstruktions- oder Dimensionsstabilitätsproblem hinweisen kann.
6. Das Etikett lässt sich löten, versagt aber bei der Reinigung der Leiterplatte.
Das Löten ist nicht immer die letzte Herausforderung.
Ein Etikett kann Reflow- oder Wellenlöten überstehen und dann während der Reinigungsphase Druckverschlechterungen, Kantenablösungen oder Oberflächenveränderungen aufweisen.
Zum Beispiel, Technische Daten der Brady B-724 Die Materialeigenschaften werden für mehrere Waschzyklen von Leiterplatten unter anspruchsvollen Bedingungen beschrieben, wobei gleichzeitig darauf hingewiesen wird, dass es bei bestimmten wässrigen Reinigungsmitteln zu einer Beschädigung der Deckschicht kommen kann. Dies verdeutlicht, warum Hitzebeständigkeit und Reinigungsbeständigkeit als separate Bestandteile des Gesamtprozesses geprüft werden sollten.
Deshalb sollte die Qualifizierung dem tatsächlichen Prozessablauf folgen:
Drucken → Auftragen → Reflow-Löten / Wellenlöten → Reinigen → Prüfen → Scannen
Ein Material darf nicht unmittelbar nach dem Wärmebehandlungszyklus freigegeben werden, wenn der eigentliche Leiterplattenproduktionsprozess mit einer chemischen Reinigung fortgesetzt wird.
25 μm vs. 50 μm Polyimid: Kann die Dicke das Versagen beeinflussen?
Ja, aber nicht einfach nur, weil eine bestimmte Dicke eine höhere Temperaturbeständigkeit aufweist.
Bei ansonsten vergleichbaren Konstruktionen können sich Polyimid-Deckschichten von etwa 25 μm und 50 μm Dicke bei der Handhabung und Weiterverarbeitung unterschiedlich verhalten, da die dickere Deckschicht im Allgemeinen steifer ist.
Die Dicke kann Folgendes beeinflussen:
- Anpassungsfähigkeit an die Anwendungsoberfläche;
- Handhabung kleiner Etiketten;
- Stanzverhalten;
- matrix stripping;
- automatic dispensing;
- und wie leicht sich das fertige Etikett an die Auflagefläche anpasst.
Eine 50 μm dicke Deckschicht löst daher nicht automatisch Probleme wie Kantenabhebung, Aufrollen oder andere Fehler im Wärmebehandlungsprozess.
Auch der Klebstoff und die Deckschicht können unterschiedlich sein, und die beiden Materialien können für unterschiedliche Prozessbedingungen entwickelt worden sein.
Für Weiterverarbeiter kann dickeres Obermaterial auch das Weiterverarbeitungsfenster verändern. Hanksec Hochtemperatur-Etikettenmatrix-Entfernungsgehäuse zeigt, wie die Dicke des Obermaterials, das Verhalten des Klebstoffs, die Abmessungen des Etiketts, der Stanzvorgang und die Geometrie der Abfallentsorgung in der Produktion zusammenwirken können.
Die entscheidende Frage lautet:
Welche vollständige Konstruktion löst das Anwendungsproblem, ohne ein neues Konvertierungsproblem zu erzeugen?
Welche Fehlermeldung sollten Sie dem Lieferanten übermitteln?
Eine Nachricht, die nur Folgendes besagt:
„Unser Polyimid-Etikett ist nach dem Reflow-Löten versagt. Bitte empfehlen Sie ein robusteres Material.“
liefert in der Regel nicht genügend Informationen, um die eigentliche Ursache zu ermitteln.
Zur schnelleren Fehlerbehebung senden Sie bitte Folgendes:
- Foto des Scheiterns: klare Nahaufnahme, die das genaue Ausfallmuster zeigt;
- Als es fehlschlug: während des Erhitzens, nach dem Abkühlen, während der Reinigung oder während des Scannens;
- Höchsttemperatur: höchste tatsächliche Prozesstemperatur;
- Expositionszeit: insbesondere die Zeit nahe der Höchsttemperatur;
- Thermische Zyklen: Einzelreflow, Mehrfachreflow, Wellenlöten oder Nacharbeit;
- Leiterplattenoberfläche: tatsächliche Anwendungsfläche und etwaige bekannte Oberflächenbehandlungen;
- Position des Etiketts: Ober- oder Unterseite der Leiterplatte, je nach Relevanz;
- Fertige Etikettengröße: Breite, Höhe und Eckgeometrie;
- Drucksystem: Anforderungen an Drucker, Farbband und Barcode- oder QR-Code;
- Reinigungsprozess: gegebenenfalls durch wässrige oder Lösungsmittelverfahren;
- Materialformat: Jumbo-Rolle, geschnittene Rolle oder fertiges Stanzetikett.
Falls möglich, stellen Sie bitte auch ein unbenutztes Etikettenmuster und ein fehlerhaftes Etikettenmuster aus der Produktionslinie zur Verfügung.
Käufer, die Rollenmaterial beschaffen, können Folgendes überprüfen: Hanksec Hochtemperatur-Polyimid-Etikettenmaterial bei der Diskussion alternativer Konstruktionen für Anwendungsversuche.
Wie lässt sich der Fehler reproduzieren und verifizieren?
Ein sinnvoller Fehlersuchtest sollte die reale Produktionssequenz nachbilden und nicht nur einen generischen Ofentest verwenden.
- Verwenden Sie die eigentliche Leiterplattenoberfläche. Die Haftung darf nicht ausschließlich anhand eines geeigneten Laborpanels geprüft werden.
- Drucken Sie den echten Barcode oder QR-Code aus. Verwenden Sie den vorgesehenen Drucker, das vorgesehene Farbband und die vorgesehenen Produktionseinstellungen.
- Das Etikett sollte stets einheitlich angebracht werden. Oberflächenvorbereitung, Druck und Einwirkzeit dokumentieren.
- Führen Sie das eigentliche Reflow- oder Wellenlötprofil aus. Berücksichtigen Sie wiederholte Zyklen, falls diese im Produktionsprozess auftreten.
- Fahren Sie mit dem eigentlichen Reinigungsprozess fort. Den Test nicht unmittelbar nach dem Löten abbrechen.
- Untersuchen Sie das Fehlermuster. Prüfen Sie auf Kantenablösung, Bewegung, Aufrollen, Verfärbungen und Klebstofffluss.
- Scannen Sie den Code erneut. Bitte prüfen Sie nach Abschluss des gesamten Prozesses die Lesbarkeit des Barcodes oder QR-Codes.
- Verändern Sie jeweils nur eine wichtige Variable. Beim Vergleich eines neuen Klebstoffs oder einer neuen Konstruktion sollten die übrigen Testbedingungen so konstant wie möglich gehalten werden, damit die eigentliche Ursache leichter zu ermitteln ist.
Zur Qualifizierung auf Verarbeitungsseite sollten Druck, Stanzen, Abtrennen des Trägermaterials und Matrixabstreifen ebenfalls geprüft werden, bevor das Rollenmaterial freigegeben wird. Hanksec Leitfaden zur Qualitätskontrolle von Sicherheitsetikettenmaterialien umfasst diese umfassenderen Materialkontrollprüfungen.
Häufig gestellte Fragen
Warum löst sich ein Polyimid-Leiterplattenetikett nach dem Reflow-Löten ab?
Das Ablösen von Kanten kann durch die Klebstoff-Leiterplatten-Grenzfläche, Oberflächenverunreinigungen, unzureichenden Anpressdruck oder zu kurze Einwirkzeit, das Klebstoffverhalten bei erhöhter Temperatur oder das tatsächliche Temperaturprofil verursacht werden. Wenn die PI-Folie flach und unbeschädigt bleibt, überprüfen Sie zunächst den Klebstoff und die Applikationsfläche.
Warum kann sich ein Polyimid-Leiterplattenetikett beim Erhitzen bewegen?
Eine Bewegung des Etiketts kann darauf hindeuten, dass der Klebstoff bei erhöhter Temperatur an Scherfestigkeit verliert. Die Spitzentemperatur, die Expositionsdauer, die Verweildauer vor der Erwärmung und die mechanische Belastung während des Prozesses sollten überprüft werden.
Warum verblasst der Barcode, obwohl das Etikett angebracht bleibt?
Haftsystem und Drucksystem haben unterschiedliche Funktionen. Das Etikett kann haften bleiben, während die bedruckbare Deckschicht, das Thermotransferband oder das gedruckte Bild durch Hitze oder Reinigung an Kontrast oder Haltbarkeit verlieren.
Kann ein Polyimid-Leiterplattenetikett den Lötprozess überstehen, aber bei der Leiterplattenreinigung versagen?
Ja. Hitzebeständigkeit garantiert nicht automatisch die Kompatibilität mit dem nachfolgenden Reinigungsprozess. Klebstoff, Decklack und Druckbild sollten nach dem vollständigen Löt- und Reinigungsprozess beurteilt werden.
Wird die Umstellung von 25 μm auf 50 μm Polyimid das Problem der Kantenabhebung lösen?
Nicht automatisch. Dickeres Deckmaterial verändert zwar Steifigkeit und Handhabung, doch das Ablösen der Kanten wird häufig durch die Klebstoff-Substrat-Grenzfläche, die Anwendungsbedingungen und den Wärmeprozess beeinflusst. Die Dicke sollte daher im Rahmen der Gesamtkonstruktion und nicht als alleiniges Kriterium gewählt werden.
Benötigen Sie Hilfe bei der Diagnose eines Fehlers bei einem Polyimid-Leiterplattenetikett?
Hanksec® liefert hochtemperaturbeständige Polyimid-Etikettenmaterialien für Anwendungen in der Leiterplatten-, Elektronik- und Etikettenverarbeitung. Bitte senden Sie uns ein Foto des Fehlers, Informationen zur Leiterplattenoberfläche, zur Spitzentemperatur, zur Belichtungszeit, zur Etikettengröße, zum Druckverfahren und zum Reinigungsprozess. Unser technisches Team kann Ihnen helfen, zu beurteilen, ob der Fehler eher auf den Klebstoff, die bedruckbare Oberfläche, die Polyimidkonstruktion oder die Prozessbedingungen zurückzuführen ist.
Fehleranalyse und Materialprüfung anfordern →
Hanksec® | Polyimid-Leiterplattenetikettenmaterialien · Fehleranalyse · Jumborollen · Einzelrollen · Kundenspezifische Materiallösungen