Autor: Technisches Team von Hanksec
Manipulationssichere VOID-Materialien | Kühlkettenverpackung | Klebstoffleistung | Fehlerdiagnose & Anwendungsvalidierung
Kurze Antwort: A Etikett „Kühlkette UNGÜLTIG“ Es kann zu Ablösungen, Haftungsverlust, unvollständigen VOID-Meldungen oder Schwierigkeiten beim Scannen nach Kühlung oder Einfrieren kommen, selbst wenn das PET-Oberflächenmaterial selbst die Temperatur unbeschadet übersteht. Fehler hängen häufig mit folgenden Faktoren zusammen: Anwendungstemperatur, Kondensation, Klebstoffdurchfeuchtung, Substratverträglichkeit, unzureichende Verweilzeit vor der Abkühlung, thermische Belastung oder Haltbarkeit des DrucksystemsDer richtige Test lautet nicht einfach: „Übersteht das Etikett -20 °C?“, sondern ob die gesamte VOID-Konstruktion die reale Testsequenz durchläuft. Anwendung → Verweilzeit → Kühlung/Gefrierung → Lagerung → Temperaturzyklen → Manipulationsprüfung.
Allgemeine Fehlerursachen von VOID-Etiketten, die nicht spezifisch mit kalten Umgebungen zusammenhängen, finden Sie unter Warum VOID-Etiketten versagen: 8 häufige Ursachen und wie man sie behebtDieser Leitfaden konzentriert sich speziell auf Fehler, die durch gekühlte, gefrorene und andere niedrige Verpackungstemperaturen verursacht oder offengelegt werden.
Welches Fehlermuster beobachten Sie bei Kühlkettenverpackungen?
Vor dem Materialwechsel feststellen wenn der Fehler auftrittEin Etikett, das auf einer kalten Flasche nicht haftet, hat ein anderes Problem als ein Etikett, das bei Raumtemperatur normal haftet und sich erst nach einigen Stunden im Gefrierfach abzulösen beginnt.
| Was Sie sehen | Möglicher Fehlerbereich | Zuerst prüfen |
|---|---|---|
| Das Etikett haftet nicht auf einer bereits kalten Verpackung. | Anfangshaftung | Tatsächliche Verarbeitungstemperatur, minimale Verarbeitungstemperatur des Klebstoffs und Oberflächenfeuchtigkeit |
| Die Kanten heben sich kurz nach der Kühlung an. | Klebstoff-/Substrat-Grenzfläche | Anwendungsdruck, Einwirkzeit, Oberflächenenergie, Verunreinigungen und Kondensation |
| Das Etikett hält der Kühlung stand, versagt aber nach dem Einfrieren. | Vollständige Klebekonstruktion | Niedrigste Betriebstemperatur, thermischer Zyklus und Substratdimensionsverhalten |
| Das VOID-Muster erscheint schwach oder unvollständig. | Gleichgewicht zwischen Klebeverbindung und Hohlraumtrennung | Verweildauer, Substrathaftung, Temperatur während der Entfernung und Aufbau der Sicherheitsschicht |
| Die Etikettenoberfläche wird trüb, verzerrt oder beschädigt | Decklack / Oberflächenlack / Feuchtigkeitseinwirkung | Kondensation, Beständigkeit der Beschichtung und wiederholte Temperaturänderungen |
| Der Barcode bleibt zwar erhalten, ist aber schwer zu scannen. | Bedruckbare Oberfläche / Tinte / Farbband | Feuchtigkeit, Abrieb, Drucksystem und Temperaturschwankungen |
Der wichtige Unterschied besteht darin, dass „Das Etikett ist im Gefrierschrank kaputtgegangen“ ist keine vollständige Diagnose.Der Fehler könnte bereits vor der Einlagerung des Pakets im Kühlhaus begonnen haben.
Die Anwendungstemperatur ist nicht gleich der Betriebstemperatur.
Dies ist eine der häufigsten Ursachen für Verwirrung bei der Auswahl von Kühlkettenetiketten.
Mindestanwendungstemperatur beschreibt, wie kalt die Verpackung oder Oberfläche sein darf, wenn das Haftetikett angebracht wird. Betriebstemperatur beschreibt den Temperaturbereich, dem das bereits angebrachte Etikett voraussichtlich ausgesetzt sein wird, nachdem ein ausreichender Klebstoffkontakt hergestellt wurde.
Diese beiden Werte sollten nicht als austauschbar betrachtet werden.
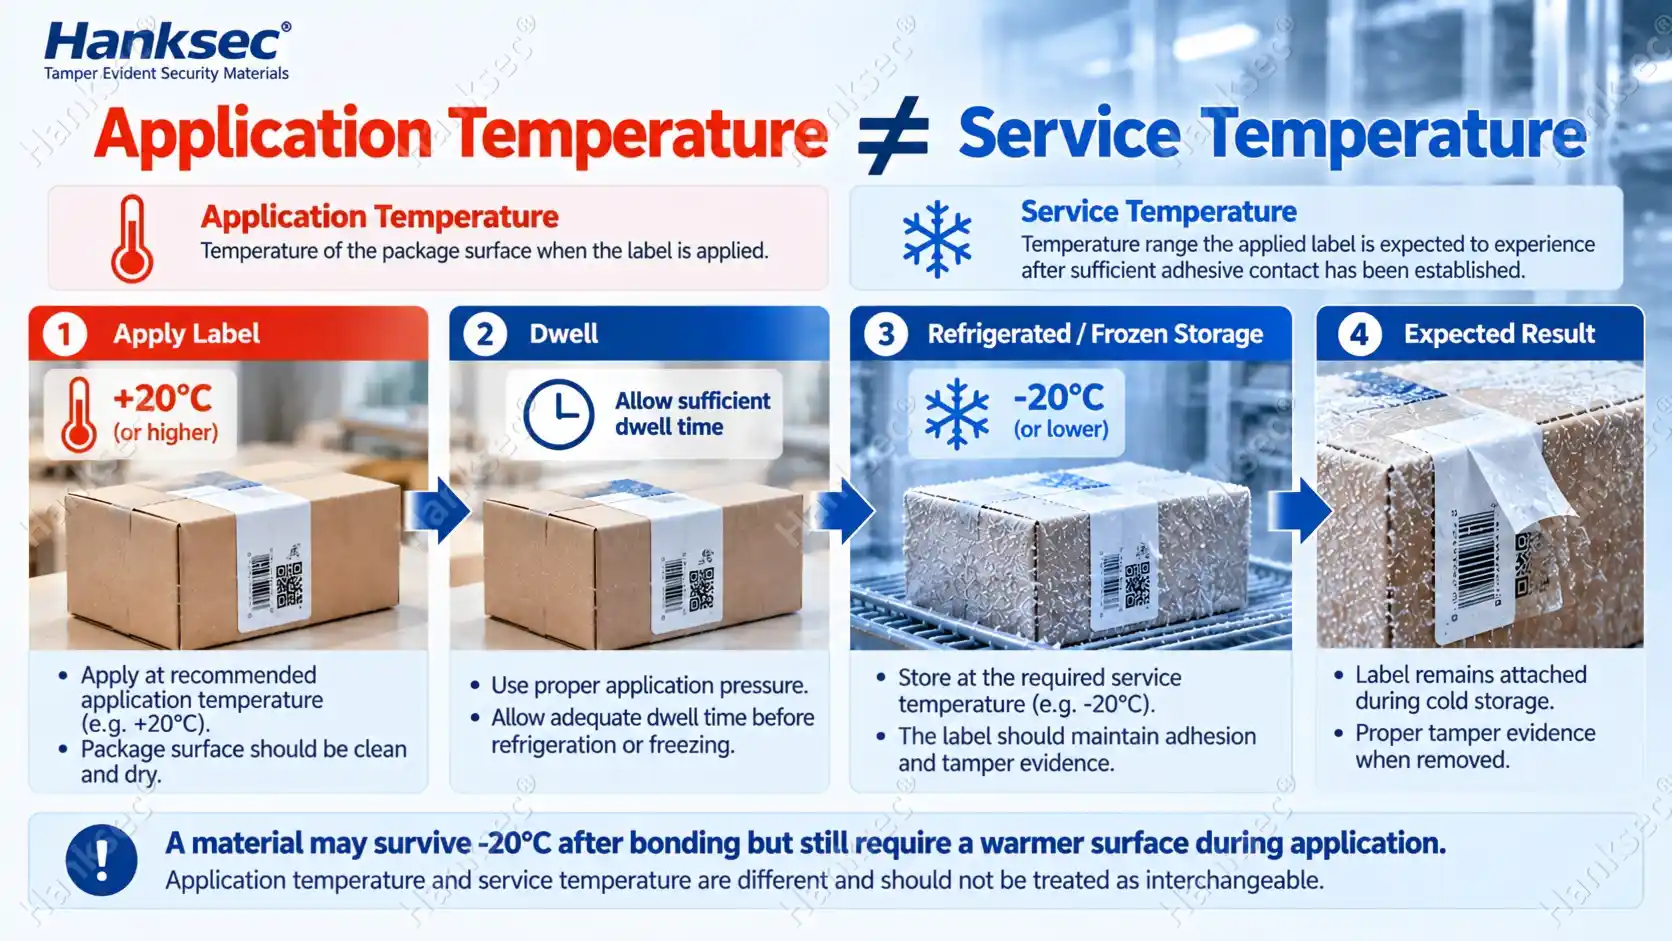
Eine Konstruktion kann beispielsweise so ausgelegt sein, dass sie während der Tiefkühllagerung funktionsfähig bleibt, aber dennoch bei deutlich höheren Temperaturen verarbeitet werden muss. Wird dasselbe Material direkt auf eine bereits gefrorene oder mit Kondenswasser bedeckte Verpackung aufgebracht, kann die anfängliche Klebeverbindung ganz anders ausfallen.
Avery Dennisons Leitfaden zur Etikettierung bei niedrigen Temperaturen Unterscheidet ausdrücklich zwischen minimaler Anwendungstemperatur und Betriebstemperatur und empfiehlt, bei der Auswahl eines Klebstoffs die tatsächliche Oberfläche, die Anwendungsbedingungen und den gesamten Produktlebenszyklus zu berücksichtigen.
Dies bedeutet, dass eine Spezifikation wie beispielsweise:
„Unsere Verpackung wird bei -20°C gelagert.“
ist für die Materialauswahl nicht ausreichend.
Der Lieferant muss außerdem Folgendes wissen:
- unabhängig davon, ob das Etikett bei +20 °C, +5 °C, 0 °C oder unterhalb des Gefrierpunkts angebracht wird;
- ob die Verpackungsoberfläche zum Zeitpunkt der Etikettierung trocken ist;
- wie lange das Etikett vor der Abkühlung die Anwendungstemperatur beibehält;
- die niedrigste Lager- oder Transporttemperatur;
- und ob das Paket später wieder wärmeren Bedingungen ausgesetzt wird.
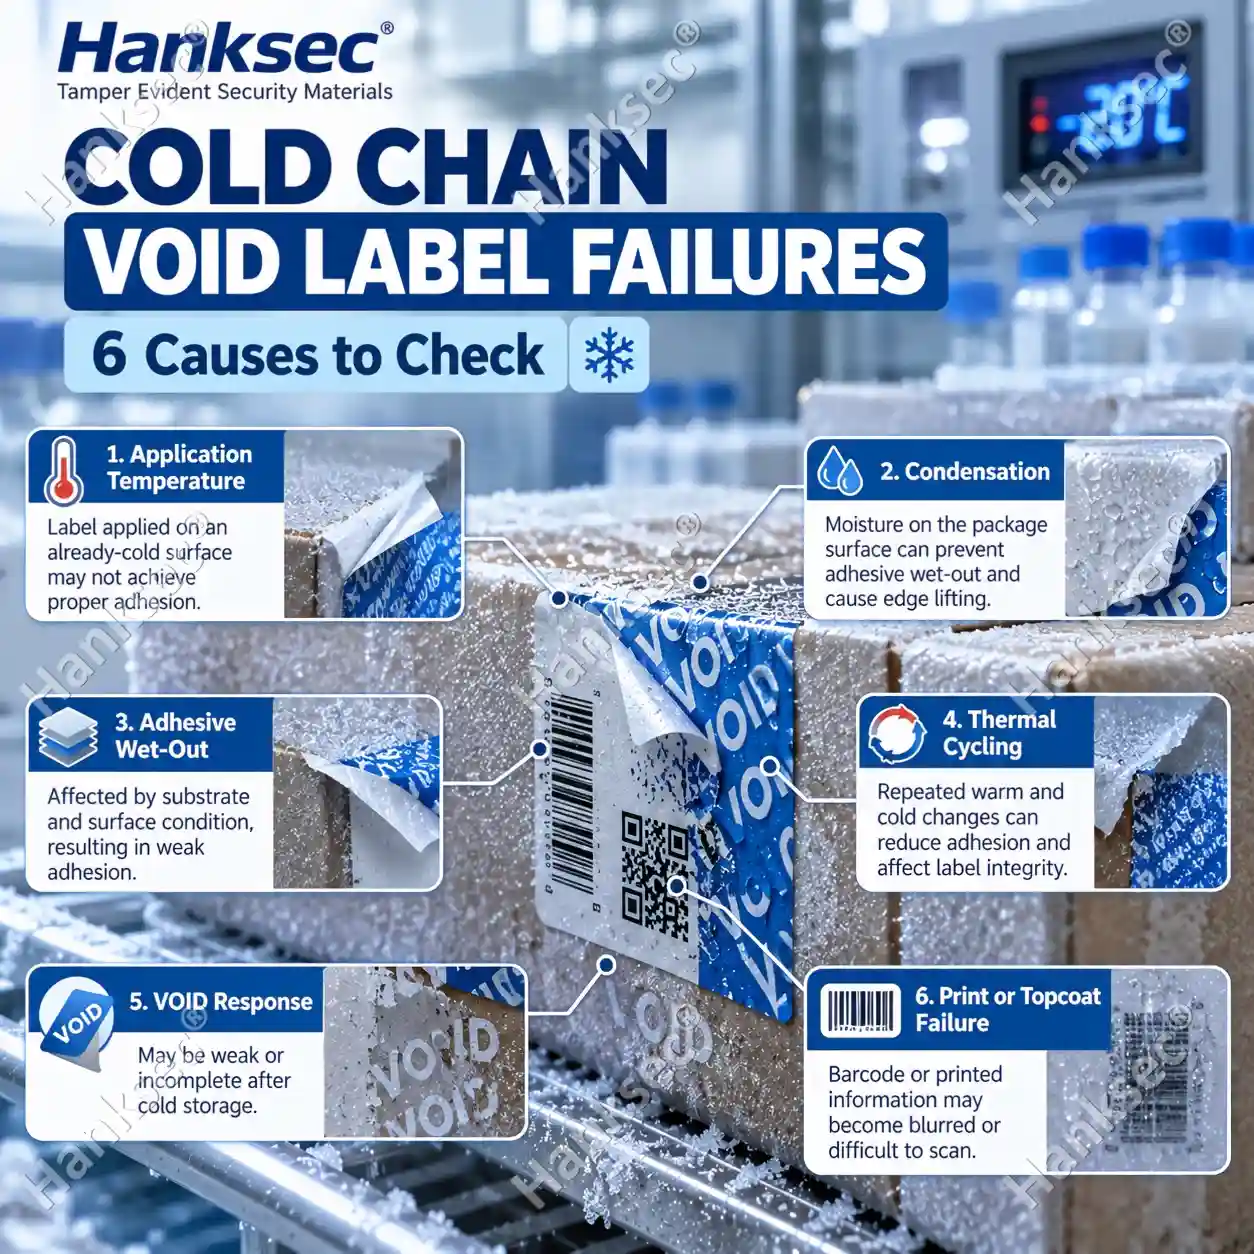
Was sind die häufigsten Ursachen für das Versagen der Etikettierung „Kühlkette VOID“?
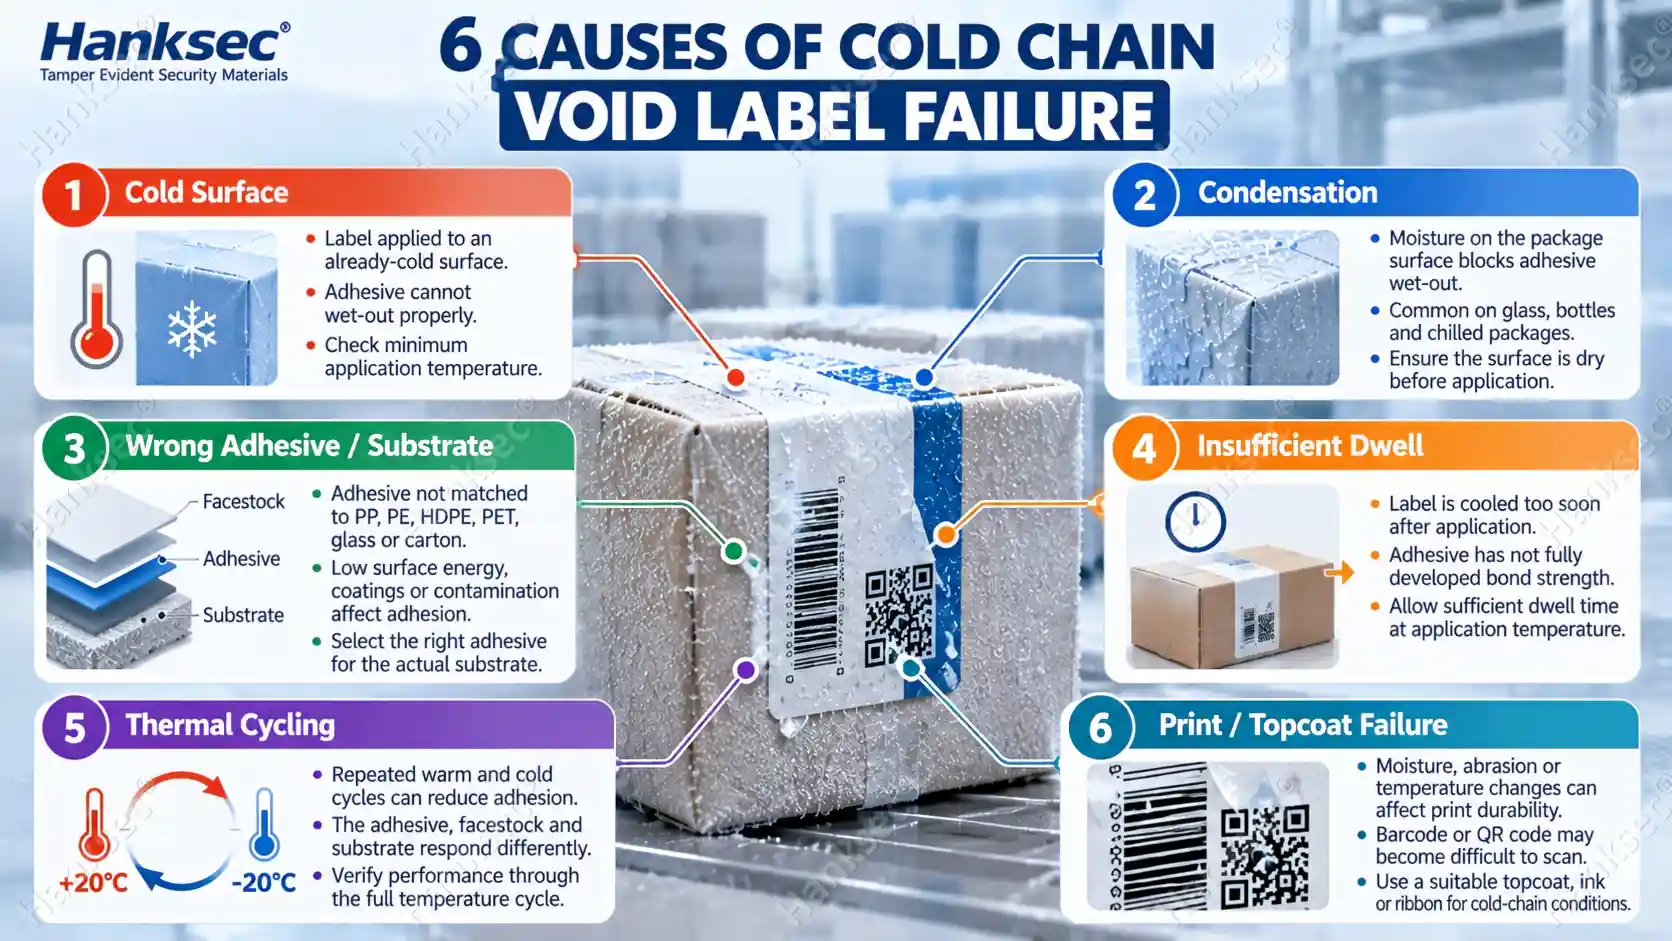
1. Das Etikett wird auf eine bereits kalte Oberfläche aufgebracht.
Haftklebstoffe benötigen ausreichenden Kontakt zwischen Klebstoff und Substrat. Bei niedrigeren Temperaturen können viele Klebstoffe die mikroskopische Oberflächenstruktur des Gehäuses schlechter benetzen.
Ein Material, das sich bei Raumtemperatur gut an eine PET-Flasche, ein Glasfläschchen oder einen Karton anhaftet, kann sich daher anders verhalten, wenn die gleiche Verpackung bereits gekühlt ist.
Die ersten Fragen sollten lauten:
- Wie hoch ist die tatsächliche Temperatur der Verpackungsoberfläche während des Etikettierens?
- Ist der Klebstoff für diese Anwendungstemperatur ausgelegt?
- Wird ausreichend Anpressdruck verwendet?
- Hat das Etikett genügend Zeit, um vor dem Kühlen oder Einfrieren ausreichend zu haften?
Wählen Sie ein VOID-Material für die Kühlkette nicht ausschließlich anhand seiner niedrigsten veröffentlichten Einsatztemperatur aus.
2. Kondensation verhindert ordnungsgemäßes Benetzen mit Klebstoff
Ein kaltes Paket, das in wärmere, feuchte Luft gelangt, kann schnell Kondenswasser bilden. Diese Feuchtigkeit kann sich zwischen dem Haftklebstoff und der zu verklebenden Oberfläche ansammeln.
Dies ist besonders wichtig für Glasflaschen, pharmazeutische Behälter, Getränkeverpackungen und andere glatte Oberflächen, bei denen bereits eine dünne Wasserschicht den Erstkontakt beeinträchtigen kann.
Technischer Leitfaden von Avery Dennison für Kalt- und Nasskennzeichnung Er identifiziert sowohl niedrige Temperaturen als auch Kondensation als wichtige Herausforderungen für die druckempfindliche Haftung.
Die Frage zur Fehlerbehebung sollte daher nicht nur lauten:
Ist der Klebstoff kältebeständig?
Es sollte auch heißen:
War die Oberfläche der Verpackung trocken genug, damit der Klebstoff Kontakt herstellen konnte?
3. Der Klebstoff passt nicht zur tatsächlichen Verpackungsoberfläche.
Kalte Temperaturen beseitigen nicht die üblichen Unterschiede zwischen den Substraten.
PP, PE und HDPE stellen im Vergleich zu PET, Glas, beschichtetem Karton oder lackiertem Metall andere Herausforderungen beim Verkleben dar. Oberflächenenergie, Textur, Beschichtungen, Trennmittelreste, Druckfarben und andere Oberflächenbehandlungen können den effektiven Klebstoffkontakt beeinflussen.
Ein Niedertemperaturklebstoff, der auf Glas gut haftet, bietet beispielsweise auf einem Kunststoff mit niedriger Oberflächenenergie möglicherweise nicht die gleiche Haftung.
3M-Haftungsleitfaden betont, dass die Klebefläche trocken und frei von Verunreinigungen sein sollte und dass Druck, Zeit und Temperatur dazu beitragen, den Klebstoffkontakt mit dem Substrat zu verbessern.
Einen detaillierteren Vergleich von PP, PE, HDPE, PET, Glas und beschichteten Kartons finden Sie unter Hanksec Leitfaden für manipulationssichere Etikettenklebstoffe.
4. Das Etikett wird abgekühlt, bevor sich eine ausreichende Verbindung entwickelt hat.
Selbst wenn das Etikett bei einer akzeptablen Temperatur angebracht wird, kann die sofortige Überführung in einen Kühlschrank oder Gefrierschrank eine weitere Variable darstellen: Verweilzeit vor dem Abkühlen.
Die Haftfestigkeit von Klebstoffen entwickelt sich durch den Kontakt mit dem Untergrund. Die tatsächliche benötigte Zeit hängt von der Klebstoffzusammensetzung, der Oberfläche und den Anwendungsbedingungen ab.
Wenn eine Produktionslinie das Etikett aufbringt und mehrere Stunden mit dem Einfrieren wartet, während eine andere die Verpackung sofort in die Kühlhalle schickt, ist das Endergebnis der Haftung möglicherweise nicht gleichwertig.
Bei der Untersuchung von inkonsistenten Fehlern ist Folgendes zu dokumentieren:
- Anwendungstemperatur;
- Anpressdruck;
- Zeit zwischen Etikettierung und Kühlung;
- Temperatur während dieser Verweilzeit;
- und ob sich die Oberfläche der Verpackung während der Wartezeit verändert.
Ein Materialvergleich ist wesentlich sinnvoller, wenn diese Variablen kontrolliert werden.
5. Thermische Zyklen verändern das Verhältnis von Klebstoff- zu Porenverhalten.
Ein manipulationssicheres VOID-Etikett hat zwei Aufgaben, die zusammenarbeiten müssen:
Eine ausreichende Haftung an der Verpackung und eine Trennung durch die vorgesehene Sicherheitsschicht beim Entnahmeversuch sind nicht möglich.
Anwendungen in der Kühlkette können die Konstruktion wiederholten Veränderungen aussetzen, wie zum Beispiel:
Raumtemperatur → Kühlung → Gefrieren → Transport → Auftauen → Inspektion
Während dieser Zyklen können Klebstoff, PET-Oberflächenmaterial, bedruckte Beschichtung, Substrat und interne Sicherheitsschichten unterschiedlich reagieren.
Ein Etikett kann daher zwar physisch haften bleiben, beim Abziehen aber eine schwächere Haftung als erwartet aufweisen. Umgekehrt kann eine Sicherheitsschicht korrekt aktiviert werden, während die Haftung an den Rändern unzureichend bleibt.
Aus diesem Grund sollten Haftung und Manipulationsverhalten zunächst getrennt und dann gemeinsam bewertet werden.
Wenn die Störung primär auf eine schwache, fehlende oder inkonsistente VOID-Aktivierung und nicht auf die Kälteexposition selbst zurückzuführen ist, vergleichen Sie den diagnostischen Ansatz in Warum VOID-Etiketten versagen.
6. Der Druck oder die Decklackierung versagt, selbst wenn das Etikett noch angebracht ist.
Die Qualifizierung von Kühlkettenetiketten sollte nicht mit einem Haftungstest enden.
Ein Etikett kann haften bleiben, während der aufgedruckte Barcode, QR-Code, die variablen Daten oder der Warntext aufgrund von Feuchtigkeit, Abrieb, Kondensation oder wiederholten Umwelteinflüssen schwerer lesbar werden.
Je nach Drucksystem prüfen Sie Folgendes:
- Kompatibilität mit bedruckbaren Decklacken;
- Auswahl von Thermotransferband oder Tinte;
- Barcode-Kontrast nach Kühllagerung;
- Oberflächenwiderstand gegen Kondensation;
- Abriebfestigkeit nach dem Auftauen;
- und ob gedruckte Informationen während des gesamten Prozesses lesbar bleiben.
Für Rückverfolgbarkeitsanwendungen, Ein Etikett, das zwar noch angebracht ist, aber nicht mehr zuverlässig gelesen werden kann, sollte dennoch als ein fehlgeschlagenes Identifikationssystem betrachtet werden.
Kann niedrige Temperatur den Manipulationseffekt des VOID-Systems verändern?
Ja. Das sichtbare VOID-Ergebnis hängt von mehr als nur der Klebekraft ab.
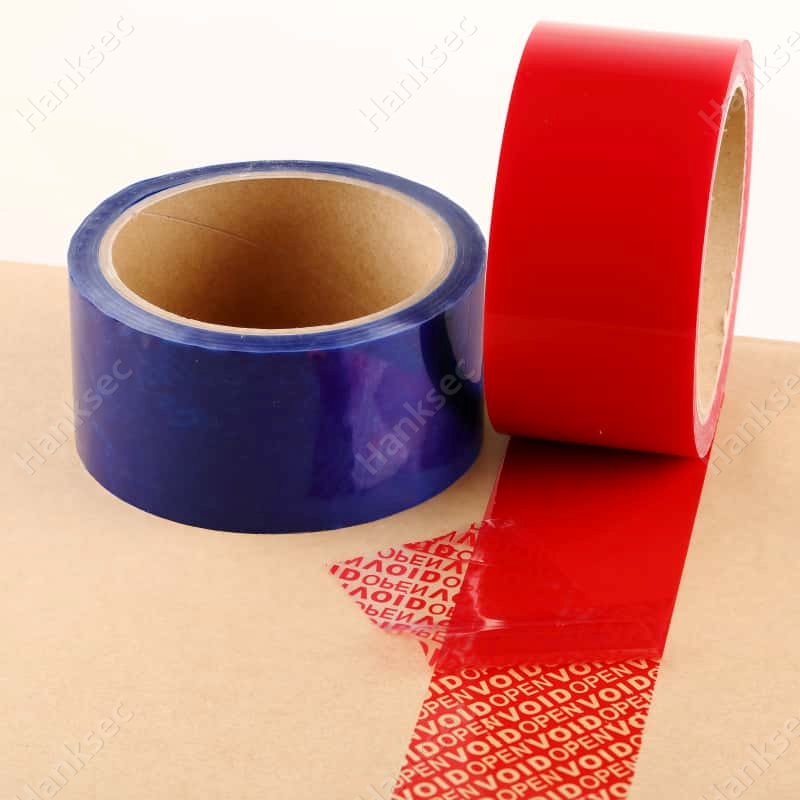
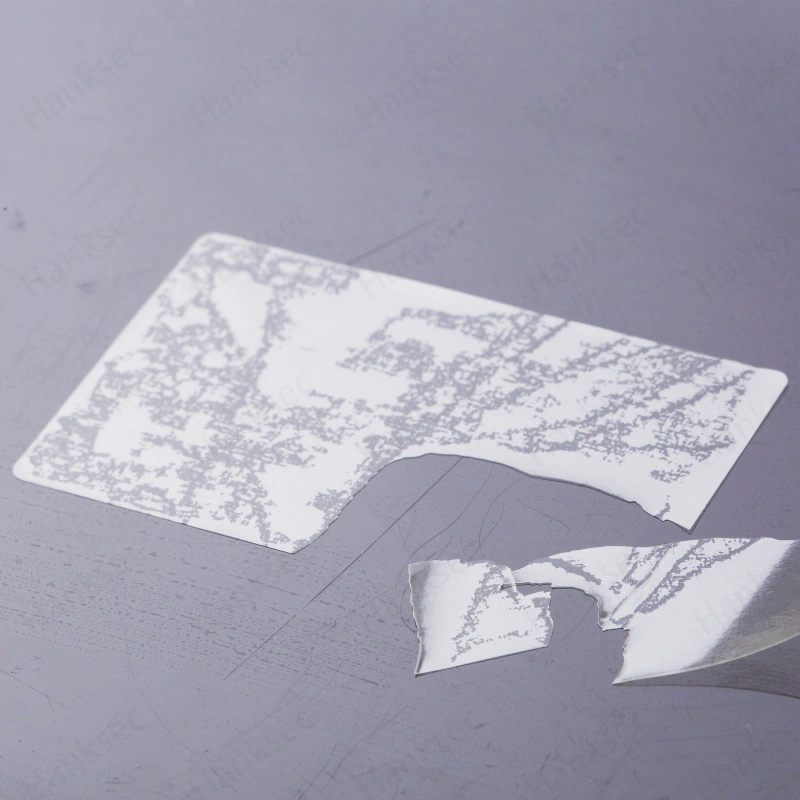
Eine manipulationssichere Konstruktion zeichnet sich durch ein präzise abgestimmtes Verhältnis zwischen Oberflächenmaterial, funktionalen Sicherheitsschichten und der Verbindung mit der Anwendungsfläche aus. Beim Entfernen des Etiketts muss eine Trennung an der vorgesehenen Schnittstelle erfolgen, um die verborgene Sicherheitsbotschaft (z. B. „VOID“, „OPENED“ oder eine individuelle Sicherheitsinformation) freizulegen.
Bei zu schwacher Haftung auf dem Substrat kann sich das gesamte Etikett ablösen, bevor der Sicherheitsmechanismus ordnungsgemäß aktiviert wird.
Wenn die Konstruktion nicht an die Einsatzbedingungen angepasst ist, kann die Entnahme bei niedriger Temperatur auch ein anderes Ergebnis liefern als die Entnahme, nachdem das Gehäuse wieder Raumtemperatur erreicht hat.
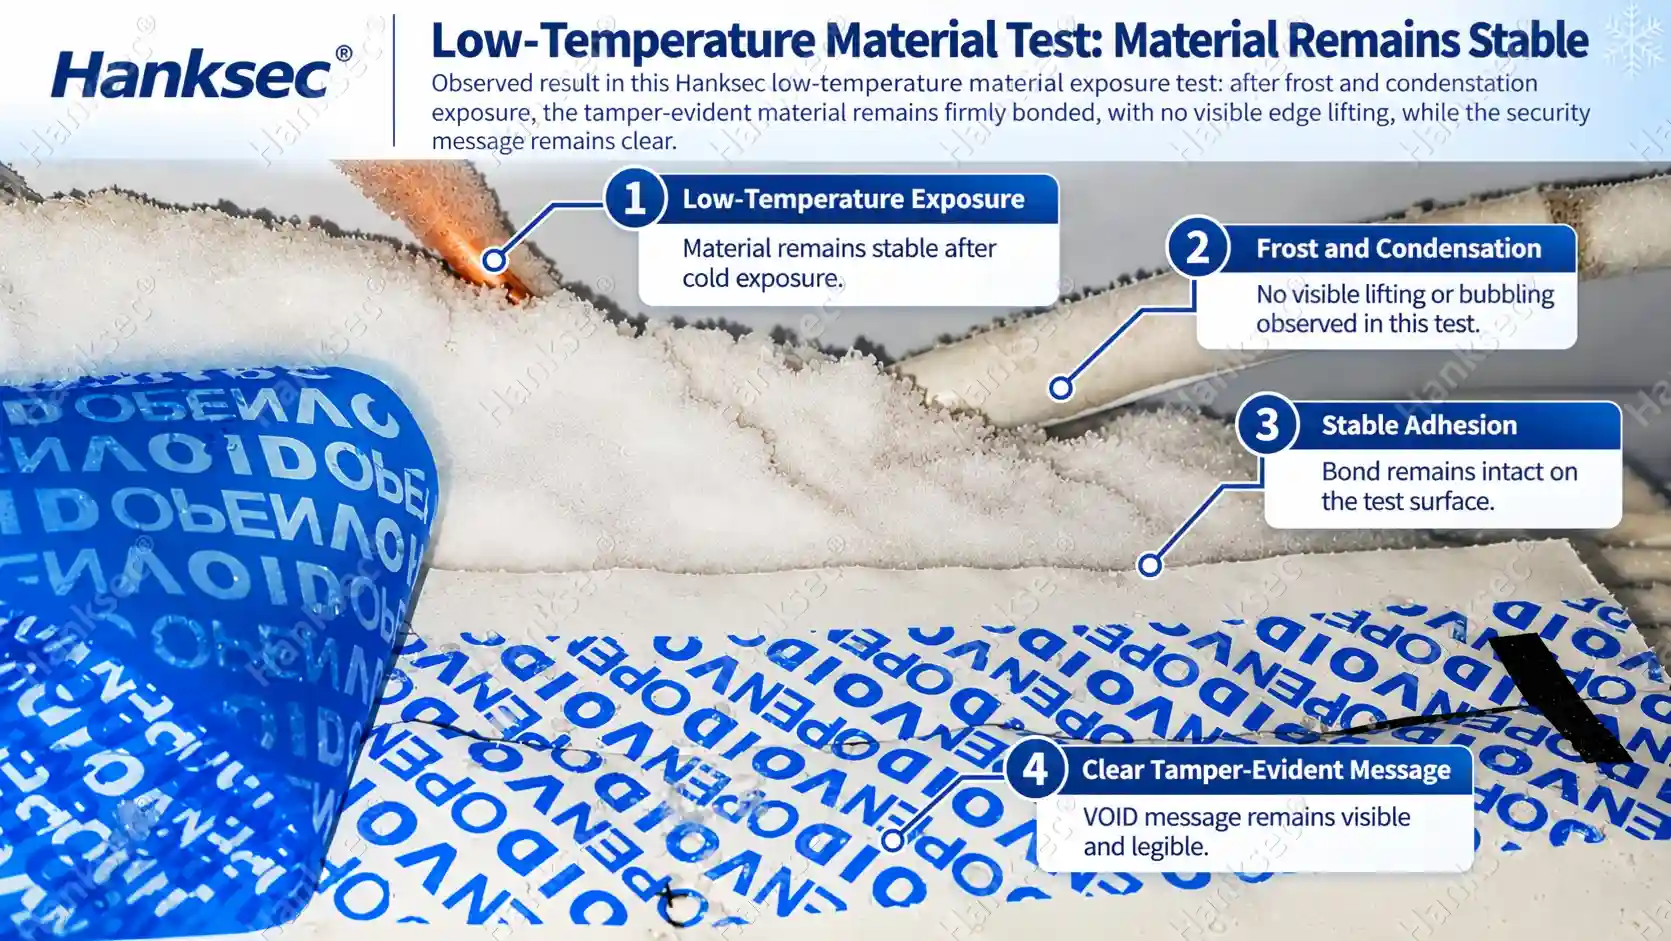
Dieser echte Hanksec-Tieftemperaturtest zeigt ein erfolgreiches Ergebnis unter Kälte-, Frost- und Kondensationsbedingungen: Das Material bleibt fest verbunden, während die Manipulationssicherheitsbotschaft nach dem Entfernen deutlich sichtbar bleibt.
Dies ist besonders wichtig, wenn ein Sicherheitsprogramm genau festlegt, wo die Spuren der Manipulation verbleiben sollen:
| VOID-Konstruktion | Erwartete Sicherheitsreaktion | Schwerpunkt der Kühlkettenqualifizierung |
|---|---|---|
| Vollständige Übertragung | Sicherheitsmeldungen werden primär auf die Oberfläche der Verpackung übertragen. | Ausreichende Substrathaftung und klarer Transfer nach der Temperatureinwirkung. |
| Teilübertragung | Hinweise darauf finden sich sowohl auf dem entfernten Etikett als auch auf der Verpackung. | Ausgewogene Trennung und sichtbare Beweise unter den vorgesehenen Entfernungsbedingungen. |
| Nichtübertragung | Die Sicherheitsmeldung erscheint hauptsächlich innerhalb des entfernten Etiketts. | Haftung der Etiketten, interne VOID-Aktivierung und akzeptable Oberflächenreinheit. |
Käufer können diese Konstruktionen im Hanksec Manipulationssichere VOID-Etikettenmaterialien Reichweite.
Gekühlt, gefroren, ultratiefgekühlt und kryogen – das sind nicht die gleichen Anforderungen.
Der Begriff „Kühlkette“ Es deckt sehr unterschiedliche Umgebungen ab. Ein Material, das für die normale Kühllagerung validiert wurde, sollte nicht automatisch als geeignet für Gefrier-, Ultratieftemperatur- oder Kryoanwendungen bezeichnet werden.
| Umfeld | Beispielhafter Temperaturzustand | Hauptqualifikationsfrage |
|---|---|---|
| Gekühlt / gekühlt | Zum Beispiel ungefähr +2 °C bis +8 °C | Wird das Etikett vor oder nach dem Kühlen der Verpackung angebracht, und wird Kondenswasser vorhanden sein? |
| Gefroren | Zum Beispiel etwa -20 °C | Kann die angewandte Konstruktion die Haftung und die Manipulationssicherheit während der erforderlichen Gefrierlagerungsdauer aufrechterhalten? |
| Ultraniedrige Temperatur | Zum Beispiel bei etwa -80 °C | Wird die gesamte Etikettenkonstruktion speziell für diese Umgebung unterstützt und validiert? |
| Kryogenik | Die Bedingungen könnten sich in Richtung Flüssigstickstofftemperaturen ausdehnen. | Unterstützen die technischen Daten des Lieferanten und die paketbezogenen Tests die konkrete Anwendung? |
Die oben genannten Temperaturen sind Anwendungsbeispiele und keine universellen Materialkennwerte.
Standardmäßiges PET VOID-Material sollte daher Es wird nicht automatisch davon ausgegangen, dass das System bei -80 °C oder kryogenen Temperaturen funktioniert. einfach weil es in einem normalen Gefrierschrank gut funktioniert.
Wenn eine Lagerung bei extrem niedrigen Temperaturen oder kryogenen Temperaturen erforderlich ist, sollte eine Konstruktion verwendet werden, die durch entsprechende technische Daten des Lieferanten gestützt wird, und diese am tatsächlichen Behälter und Prozess validiert werden.
Der Hanksec Leitfaden für manipulationssichere VOID-Materialien für pharmazeutische Anwendungen Außerdem wird die Notwendigkeit erörtert, Anwendungs-, Lager-, Betriebs- und Transporttemperaturen bei der Bewertung von Tieftemperatur-Sicherheitsmaterialien zu trennen.
Was sollten Sie dem Lieferanten mitteilen, bevor Sie ein Material für die Kühlkette auswählen?
Eine Anfrage wie beispielsweise:
„Wir brauchen ein VOID-Etikett, das bei -20°C funktioniert.“
Es bleiben jedoch noch immer mehrere wichtige technische Fragen unbeantwortet.
Für eine schnellere Materialauswahl geben Sie bitte Folgendes an:
- Anwendungstemperatur: tatsächliche Verpackungstemperatur zum Zeitpunkt des Etikettierens;
- Betriebstemperatur: Zu erwartende normale Temperatur nach der Anwendung;
- Niedrigste Temperatur: Mindesttemperatur während der Lagerung oder des Transports;
- Anwendungsfläche: Glas, PET, PP, PE, HDPE, Karton, Metall oder ein anderes Substrat;
- Oberflächenbeschaffenheit: trocken, feucht, kondensationsanfällig oder bereits nass;
- Vor dem Abkühlen verweilen: Zeit zwischen Etikettierung und Kühlung/Gefrierung;
- Thermische Zyklen: ob das Paket wiederholt zwischen warmen und kalten Umgebungen hin und her bewegt wird;
- Erforderliche Reaktion bei Manipulation: Vollübertragung, Teilübertragung oder Nichtübertragung UNGÜLTIG;
- Ausbaubedingung: ob die Manipulationsprüfung im kalten Zustand oder nach dem Erwärmen erfolgt;
- Druckverfahren: UV-Flexodruck, Thermotransferdruck, Digitaldruck oder ein anderes Verfahren;
- Barcode-/QR-Code-Anforderung: ob die maschinelle Lesbarkeit nach dem gesamten Kühlkettenprozess stabil bleiben muss;
- Fertige Etikettengröße: insbesondere wenn es um kleine Etiketten oder Behälter mit engem Radius geht;
- Lieferformat: Jumborolle, geschnittene Rolle oder fertiges Etikett.
Die Bereitstellung dieser Bedingungen ist wesentlich sinnvoller als die Auswahl eines Materials nur anhand einer einzigen Temperaturzahl.
Wie sollte man ein „Kühlkette ungültig“-Etikett vor der Massenproduktion testen?
Der beste Qualifikationstest sollte den realen Verpackungsablauf so genau wie möglich nachbilden.
- Verwenden Sie die Originalverpackung. Testen Sie an echtem Glas, Kunststoff, Metall oder beschichtetem Karton, anstatt sich nur auf ein generisches Laborpanel zu verlassen.
- Die Verpackung ordnungsgemäß konservieren. Wenn die Produktion eine bereits gekühlte Verpackung etikettiert, reproduzieren Sie diesen Zustand. Wenn die Produktion die Verpackung bei Raumtemperatur etikettiert, testen Sie stattdessen diese Abfolge.
- Oberflächenfeuchtigkeit messen. Prüfen Sie, ob die Verpackung zum Zeitpunkt der Anwendung trocken, kondensationsanfällig oder sichtbar feucht ist.
- Das Etikett sollte stets einheitlich angebracht werden. Den Anpressdruck kontrollieren und Proben, die unterschiedlich behandelt wurden, nicht miteinander vergleichen.
- Verwenden Sie die tatsächliche Verweilzeit. Die tatsächliche Zeitspanne zwischen Etikettierung und Lagerung im Kühlschrank oder Gefrierschrank reproduzieren.
- Führen Sie den erforderlichen Kühlzyklus durch. Geben Sie gegebenenfalls die geplante Dauer, die niedrigste Temperatur und die Anzahl der wiederholten Temperaturzyklen an.
- Vor dem Eingriff die Haftung prüfen. Achten Sie auf Kantenabhebungen, Blasenbildung, Einrollen, Bewegungen oder andere physikalische Veränderungen.
- Führen Sie den Manipulationstest durch. Entfernen Sie das Etikett unter den erforderlichen Prüfbedingungen und vergewissern Sie sich, dass die beabsichtigte Antwort UNGÜLTIG oder GEÖFFNET korrekt angezeigt wird.
- Überprüfen Sie die Oberfläche der Verpackung. Prüfen Sie, ob das Rückstandsverhalten der genehmigten Spezifikation für vollständige, teilweise oder keine Übertragung entspricht.
- Bitte prüfen Sie die gedruckten Informationen. Scannen Sie Barcodes oder QR-Codes und überprüfen Sie den gedruckten Text nach Abschluss der gesamten Umgebungssequenz.
Eine sinnvolle Qualifikationssequenz lässt sich daher wie folgt zusammenfassen:
Konditionierung → Auftragen → Einwirken lassen → Kühlen/Einfrieren → Bei Bedarf Zyklus durchführen → Haftung prüfen → Abziehen → VOID-Reaktion prüfen → Scannen
Bei der Beschaffung von verarbeitungsfertigem Rollenmaterial sollten Bedruckung, Stanzen, Abtrennen des Trägermaterials und Matrixentfernung vor der Massenproduktion ebenfalls geprüft werden. Hanksec Leitfaden zur Qualitätskontrolle von Sicherheitsetikettenmaterialien umfasst diese umfassenderen Materialkontrollprüfungen.
Sollte das Etikett im kalten Zustand oder nach Erreichen der Raumtemperatur getestet werden?
In vielen Anwendungsfällen lautet die Antwort: beide.
Das tatsächliche Manipulationsszenario bestimmt, welche Bedingung am wichtigsten ist.
Falls eine unbefugte Öffnung in einem Kühlhaus möglich ist, sollte das Etikett im kalten Zustand geprüft werden. Erfolgt die Prüfung üblicherweise, nachdem die Verpackung Raumtemperatur erreicht hat, sollte dieser Zustand ebenfalls nachgestellt werden.
Ein Vergleich beider Zustände kann Aufschluss darüber geben, ob sich die Sicherheitsreaktion nach der Erwärmung verändert.
Zum Beispiel:
- Die Haftung mag im gefrorenen Zustand akzeptabel erscheinen, lässt aber nach, sobald sich beim Erwärmen Kondenswasser bildet;
- Ein Hohlraummuster kann sich bei kaltem Klebstoff anders aktivieren;
- Die Oberflächenfeuchtigkeit kann das Erscheinungsbild der Rückstände nach dem Auftauen beeinflussen;
- oder gedruckte Informationen können im nassen Zustand anfällig für Abrieb werden.
Die Prüfung nur eines Temperaturzustands kann daher dazu führen, dass der tatsächliche Feldausfall übersehen wird.
Häufig gestellte Fragen
Kann ein VOID-Etikett auch bei Temperaturen unter 0 °C angebracht werden?
Manche Haftklebstoffe sind für niedrige Verarbeitungstemperaturen ausgelegt, dies gilt jedoch nicht für alle VOID-Materialien. Prüfen Sie die minimale Verarbeitungstemperatur des Materials und testen Sie es auf dem jeweiligen Untergrund. Die Betriebstemperatur allein beweist nicht, dass das Etikett auch unter 0 °C erfolgreich angebracht werden kann.
Warum klebt ein VOID-Etikett bei Raumtemperatur, löst sich aber nach dem Einfrieren?
Die anfängliche Haftung kann bei Raumtemperatur ausreichend sein, während das gesamte Klebstoff-Substrat-System bei Gefrierlagerung oder Temperaturwechseln unterschiedlich reagiert. Überprüfen Sie die Klebstoffzusammensetzung, das Substrat, die Wartezeit vor dem Abkühlen, die niedrigste Temperatur und die Anzahl der Temperaturzyklen.
Bedeutet eine Einsatztemperatur von -20 °C, dass das Etikett bei -20 °C angebracht werden kann?
Nein. Anwendungstemperatur und Betriebstemperatur beschreiben unterschiedliche Bedingungen. Ein Etikett kann nach dem Verkleben Temperaturen von -20 °C tolerieren, benötigt aber zum Aufbringen dennoch eine wärmere Oberfläche.
Warum führt Kondensation zu Kantenablösungen?
Kondensation kann den direkten Kontakt zwischen Klebstoff und Untergrund beeinträchtigen. Ist während der Applikation Feuchtigkeit vorhanden, kann der Klebstoff möglicherweise nicht ausreichend benetzen, selbst wenn das Etikettenmaterial ansonsten für die Kühllagerung geeignet ist.
Kann dasselbe VOID-Etikett bei -20 °C und -80 °C verwendet werden?
Nicht automatisch. Gefrorene, extrem niedrige und kryogene Umgebungen stellen unterschiedliche Anforderungen. Eine Konstruktion, die bei etwa -20 °C gut funktioniert, sollte nicht ohne entsprechende technische Daten und anwendungsspezifische Tests als funktionsfähig bei -80 °C angenommen werden.
Führt ein stärkerer Klebstoff immer zu einer deutlicheren VOID-Botschaft?
Nein. Die Leistungsfähigkeit von VOID hängt vom Gleichgewicht zwischen Substrathaftung und der Trennung der inneren Sicherheitsschicht ab. Eine starke Haftung allein garantiert nicht, dass das gewünschte Sicherheitsmuster (vollständig, teilweise oder gar nicht) korrekt erscheint.
Sollten VOID-Etiketten für die Kühlkette auf Laborglas getestet werden?
Laborpanels eignen sich zwar für kontrollierte Vergleiche, die endgültige Qualifizierung sollte jedoch auf der tatsächlichen Verpackungsoberfläche erfolgen. Glas, PET, PP, PE, HDPE, beschichtete Kartons und andere Substrate können deutlich unterschiedliche Haftungs- und Manipulationsreaktionen hervorrufen.
Sie müssen ein VOID-Material für Kühlkettenverpackungen testen?
Hanksec® liefert manipulationssichere VOID-Etikettenmaterialien in Jumbo-Rollen, geschnittenen Rollen und kundenspezifischen Ausführungen für Verarbeiter, Sicherheitsdruckereien und Verpackungsprojekte. Teilen Sie uns die Anwendungsfläche, die Anwendungstemperatur, die niedrigste Betriebstemperatur, die Kondensationsbedingungen, die erforderliche VOID-Reaktion, das Druckverfahren, die Etikettengröße und das Zufuhrformat mit. Die Musterbewertung kann sich dann auf die gesamte Anwendung und nicht auf einen einzelnen Temperaturwert konzentrieren.
ANFRAGE ZUR PRÜFUNG VON BELASTUNGSMÖGLICHKEITEN IN DER KÜHLKETTE →
Hanksec® | Manipulationssichere VOID-Materialien · Kühlkettenbewertung · Jumborollen · Geschnittene Rollen · Kundenspezifische Materiallösungen